
Sắp mở xưởng mới, hay xưởng cũ chật đến mức công nhân đi lại cả ca chỉ để lấy vật tư? Thiết kế layout xưởng sản xuất sai một lần là phải dừng chuyền để dời máy. Bài này trả lời thẳng: 4 kiểu bố trí, 8 nguyên tắc, quy trình 7 bước có công thức tính, mẫu phân bổ diện tích và thông số theo TCVN.
1. Thiết kế layout xưởng sản xuất là gì, vì sao quyết định năng suất?
Thiết kế layout xưởng sản xuất là việc sắp xếp máy móc, bàn thao tác, giá kệ, lối đi và luồng vật tư trong mặt bằng có sẵn. Mục tiêu là vật tư đi ngắn nhất, người làm an toàn nhất và xưởng dễ mở rộng nhất.
Phương pháp Systematic Layout Planning (SLP) của Richard Muther chia layout thành 4 cấp độ:
-
tổng mặt bằng khu đất;
-
bố trí khối các khu chức năng;
-
bố trí chi tiết thiết bị;
-
bố trí từng trạm làm việc.
Bài này tập trung vào 3 cấp sau. Đây là phần kỹ sư sản xuất và chủ xưởng trực tiếp quyết định. Làm tốt 3 cấp này, bạn tăng được sản lượng mà không cần mở rộng nhà xưởng.
1.1. Layout nhà xưởng sản xuất khác gì thiết kế nhà xưởng?
Thiết kế nhà xưởng lo phần vỏ: móng, cột, kèo, mái, điện nước. Layout nhà xưởng sản xuất lo phần ruột: máy đặt ở đâu, hàng đi đường nào, người đứng chỗ nào.
Hai việc này cần làm song song. Nếu vỏ nhà xây xong mới vẽ layout, bạn dễ gặp cột chắn giữa dây chuyền hoặc cửa nhập hàng đặt sai phía.
Vì vậy, thiết kế layout xưởng sản xuất nên bắt đầu ngay khi còn bản vẽ kiến trúc. Lúc này, sửa vị trí cửa, cột, hố móng máy gần như không tốn tiền.
1.2. Layout sai khiến xưởng mất gì?
Layout sai không gây hỏng ngay, nhưng bào mòn năng suất mỗi ngày. Với kỹ sư phụ trách, rủi ro còn lớn hơn: phương án đã trình giám đốc duyệt mà vận hành không trơn thì người chịu trách nhiệm là mình.
Bảng dưới là các dấu hiệu Cinvico hay gặp khi khảo sát xưởng cần làm lại layout.
|
Dấu hiệu tại xưởng |
Nguyên nhân từ layout |
Hệ quả |
|
Công nhân đi lại nhiều để lấy vật tư, dụng cụ |
Kho, tủ dụng cụ đặt xa trạm làm việc |
Tăng cycle time, không kịp nhịp takt time |
|
Hàng dở dang chất đống giữa các công đoạn |
Luồng vật tư đi vòng, đi ngược chiều |
Tăng WIP, dễ nhầm lẫn, hỏng hàng |
|
Xe nâng, xe đẩy phải lùi, quay đầu nhiều lần |
Lối đi hẹp, không chừa bán kính quay |
Nguy cơ va chạm, tai nạn lao động |
|
Khách cuối audit chê bừa bộn |
Không có vị trí cố định cho vật tư, dụng cụ |
Mất đơn hàng, bị yêu cầu khắc phục 5S |
|
Muốn thêm máy nhưng không có chỗ |
Không chừa không gian mở rộng |
Phải dừng sản xuất để cải tạo |
2. Các kiểu bố trí mặt bằng sản xuất phổ biến: nên chọn kiểu nào?
Có 4 kiểu bố trí mặt bằng sản xuất cơ bản: theo quy trình, theo sản phẩm, dạng tế bào và vị trí cố định. Kiểu phù hợp phụ thuộc vào số mã hàng và sản lượng của bạn.
2.1. Bố trí theo quy trình (process layout)
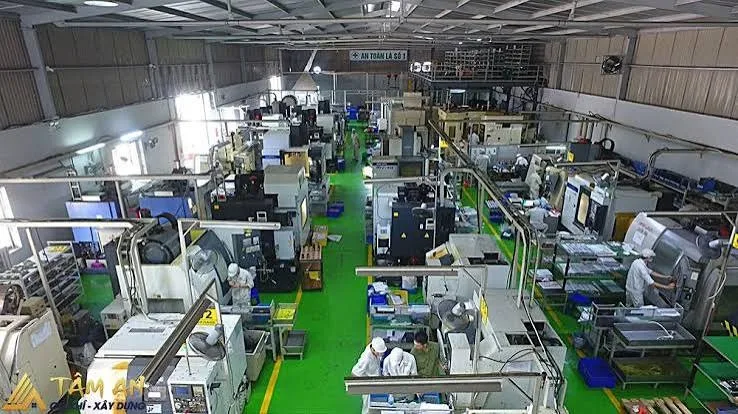
Máy cùng chức năng được gom vào một khu: khu cắt, khu chấn, khu hàn, khu sơn. Kiểu này hợp với xưởng gia công theo đơn, nhiều mã hàng, sản lượng mỗi mã thấp.
Ưu điểm là linh hoạt, tận dụng máy tốt. Nhược điểm là bán thành phẩm phải đi xa giữa các khu, và lập kế hoạch sản xuất phức tạp.
2.2. Bố trí theo sản phẩm (line layout)
Máy và trạm làm việc xếp thành một đường theo đúng thứ tự công đoạn. Kiểu này hợp với sản xuất hàng loạt, ít mã, sản lượng lớn như lắp ráp linh kiện, đóng gói.
Dòng hàng chảy liên tục qua băng tải nên năng suất cao. Đổi lại, một trạm dừng là cả chuyền dừng, và đổi mã hàng khó hơn.
Chiều dài, tải trọng và tốc độ chuyền cần tính trước khi chốt layout. Xem hướng dẫn tính toán thiết kế băng tải.
=> Sản phẩm: BĂNG TẢI CON LĂN
2.3. Bố trí dạng tế bào (cellular layout)
Máy và người được nhóm thành các ô nhỏ. Mỗi ô làm trọn một nhóm chi tiết tương tự nhau. Hình chữ U là dạng phổ biến vì một người có thể đứng vận hành nhiều máy.
Kiểu này kết hợp ưu điểm của hai kiểu trên và rất hợp với layout sản xuất lean. Xưởng SME làm vài chục mã hàng thường chuyển dần sang cell để giảm WIP.
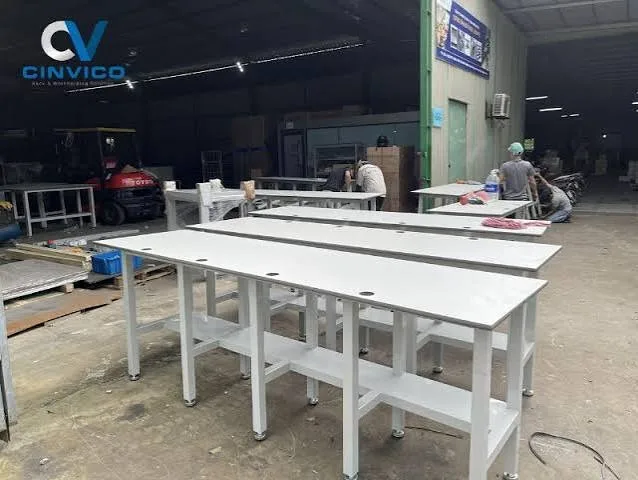
2.4. Bố trí vị trí cố định (fixed position layout)
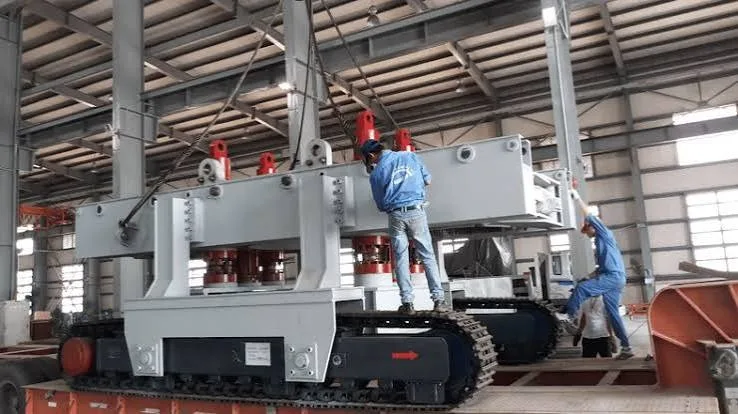
Sản phẩm đứng yên, người và thiết bị di chuyển đến. Kiểu này dùng cho sản phẩm lớn như khung máy cỡ lớn, kết cấu thép, tủ điện tổng.
=> Sản phẩm: KHUNG MÁY
|
Tiêu chí |
Theo quy trình |
Theo sản phẩm |
Dạng tế bào |
Vị trí cố định |
|
Số mã hàng |
Nhiều |
Ít |
Trung bình |
Rất ít |
|
Sản lượng mỗi mã |
Thấp |
Cao |
Trung bình |
Rất thấp |
|
Quãng đường vật tư |
Dài |
Ngắn |
Ngắn |
Người, máy di chuyển |
|
Mức WIP |
Cao |
Thấp |
Thấp |
Tùy dự án |
|
Xưởng điển hình |
Gia công cơ khí theo đơn |
Lắp ráp điện tử, đóng gói |
Gia công chi tiết họ tương tự |
Khung máy lớn, kết cấu |
|
Thiết bị đi kèm |
Xe đẩy, giá kệ trung chuyển |
Băng tải, bàn thao tác liền chuyền |
Bàn thao tác, giá kệ cạnh máy |
Giá đỡ, xe nâng, dụng cụ di động |
2.5. Luồng chữ I, L hay U: chọn hình dạng nào?
Kiểu bố trí cho biết máy được gom theo cách nào. Hình dạng luồng cho biết dòng hàng chạy ra sao trong nhà xưởng. Chọn hình dạng theo vị trí cửa nhập, cửa xuất và tỉ lệ dài rộng của xưởng.
|
Hình dạng luồng |
Hợp với mặt bằng |
Ưu điểm |
Lưu ý |
|
Chữ I (thẳng) |
Xưởng dài, hẹp; cửa nhập và cửa xuất ở hai đầu |
Đơn giản, dễ quản lý |
Xưởng dài quá thì đi lại đầu cuối xa |
|
Chữ L |
Cửa nhập và cửa xuất ở hai mặt vuông góc |
Tận dụng góc xưởng |
Cần chừa khoảng quay ở góc cho xe đẩy |
|
Chữ U |
Cửa nhập và cửa xuất cùng một phía |
Một người quản nhiều trạm, dùng chung khu nhận và giao hàng |
Lòng chữ U phải đủ rộng cho người thao tác |
Thực tế, phần lớn xưởng SME dùng kiểu kết hợp: khu gia công bố trí theo quy trình, khu lắp ráp bố trí theo chuyền chữ U. Khi thiết kế layout xưởng sản xuất cho nhiều nhóm hàng, hãy chọn kiểu riêng cho từng khu thay vì ép cả xưởng vào một kiểu.
3. 8 nguyên tắc bố trí mặt bằng nhà xưởng cần tuân thủ
Nguyên tắc bố trí mặt bằng nhà xưởng xoay quanh 3 mục tiêu: luồng ngắn, an toàn, dễ thay đổi. Dưới đây là 8 nguyên tắc dùng được ngay khi thiết kế layout xưởng sản xuất.
-
Luồng vật tư một chiều: nguyên liệu vào một đầu, thành phẩm ra đầu kia, không đi ngược, không cắt nhau.
-
Quãng đường ngắn nhất: hai khu trao đổi hàng nhiều nhất phải đặt cạnh nhau. Kho nguyên liệu gần công đoạn đầu, kho thành phẩm gần cửa xuất.
-
Tách khu gây ồn, bụi, hóa chất: máy dập, máy nén khí, khu sơn, khu hóa chất đặt riêng, cách xa khu lắp ráp và kiểm tra.
-
An toàn máy móc: vùng nguy hiểm quanh robot, máy dập, băng tải phải có rào chắn đúng khoảng cách an toàn. Khoảng cách này tra theo ISO 13857:2019, phụ thuộc chiều cao rào và kích thước mắt lưới.
-
Lối đi rõ ràng: tách lối người đi và lối xe, kẻ vạch sơn, không để vật tư lấn lối đi.
-
Đúng công thái học: chiều cao bàn, tầm với, vị trí dụng cụ phải hợp tư thế công nhân để giảm mỏi. Chuyền đứng và chuyền ngồi cần chiều cao bàn khác nhau.
-
Linh hoạt và mở rộng: chừa diện tích dự phòng, ưu tiên thiết bị có bánh xe và khung lắp ghép để dễ dời.
-
Quản lý trực quan theo 5S: mỗi vật tư, dụng cụ có vị trí cố định, nhãn rõ, nhìn là biết thiếu hay thừa.
Với nguyên tắc tách khu ồn, bạn cần đo mức tiếng ồn tại vị trí công nhân. QCVN 24:2016/BYT quy định mức tiếp xúc tối đa 85 dB(A) cho 8 giờ làm việc. Chi tiết cách đo và xử lý có trong bài tiêu chuẩn tiếng ồn trong sản xuất.
Rào chắn quanh robot, máy dập nên chọn loại khung thép lắp ghép để dễ dời khi đổi layout. Cấu tạo và cách chọn có trong bài hàng rào an toàn nhà xưởng.
=> Sản phẩm: HÀNG RÀO CÔNG NGHIỆP
4. Quy trình 7 bước thiết kế layout xưởng sản xuất
Quy trình thiết kế layout xưởng sản xuất gồm 7 bước:
-
thu thập dữ liệu;
-
vẽ dòng chảy vật tư;
-
lập ma trận quan hệ;
-
tính diện tích và số trạm;
-
dựng phương án khối;
-
bố trí chi tiết;
-
chạy thử.
Mỗi bước dưới đây có công thức và ví dụ, để bạn có số liệu cụ thể khi trình giám đốc duyệt.
4.1. Bước 1: Thu thập dữ liệu sản phẩm, sản lượng, thiết bị
Bắt đầu bằng phân tích P-Q (Product - Quantity): liệt kê mã hàng và sản lượng từng mã. Mã sản lượng lớn hợp với chuyền. Mã lẻ hợp với bố trí theo quy trình.
Tiếp theo, lập danh sách thiết bị gồm kích thước dài x rộng x cao, khối lượng, nguồn điện và khí nén. Đừng quên bàn thao tác, giá kệ, tủ dụng cụ, xe đẩy, vì chúng chiếm diện tích không nhỏ.
4.2. Bước 2: Vẽ sơ đồ dòng chảy vật tư
Vẽ đường đi của từng nhóm sản phẩm, từ lúc nhập kho đến lúc xuất hàng. Ghi rõ lượng hàng di chuyển giữa các khu mỗi ngày, tính bằng pallet, thùng hoặc lượt xe.
Cách nhanh nhất là vẽ mũi tên lên bản mặt bằng hiện tại. Mũi tên càng dày thì lượng hàng càng lớn. Nhìn bản vẽ này, bạn thấy ngay chỗ nào đi vòng, chỗ nào cắt nhau.
Đường nào có lượng hàng lớn thì phải ngắn. Đây là căn cứ để quyết định cần băng tải hay chỉ cần xe đẩy hàng công nghiệp để trung chuyển.
4.3. Bước 3: Lập ma trận quan hệ giữa các khu
Ma trận quan hệ chấm mức độ cần đặt gần nhau của từng cặp khu. Mỗi cặp nhận một mã theo bảng dưới.
|
Mã |
Ý nghĩa |
Ví dụ trong xưởng cơ khí |
|
A |
Tuyệt đối cần gần |
Khu chấn và khu hàn: bán thành phẩm đi thẳng |
|
E |
Đặc biệt quan trọng |
Kho phôi và khu cắt laser |
|
I |
Quan trọng |
Khu kiểm tra và khu đóng gói |
|
O |
Bình thường |
Văn phòng xưởng và khu lắp ráp |
|
U |
Không quan trọng |
Phòng nghỉ và kho thành phẩm |
|
X |
Không được đặt gần |
Khu sơn và khu lắp ráp điện: bụi sơn, dung môi ảnh hưởng chất lượng |
Cặp A và E đặt sát nhau trước. Cặp X tách xa, có vách ngăn nếu buộc phải gần.
4.4. Bước 4: Tính số trạm theo takt time và diện tích từng khu
Với khu lắp ráp theo chuyền, hãy tính số trạm trước, rồi mới tính diện tích. Takt time là nhịp sản xuất cần đạt để kịp đơn hàng.
Takt time = Thời gian làm việc khả dụng mỗi ca / Sản lượng yêu cầu mỗi ca
Số trạm tối thiểu = Tổng thời gian thao tác của sản phẩm / Takt time (làm tròn lên)
Ví dụ: một ca có 7,5 giờ làm việc thực, tức 27.000 giây. Đơn hàng cần 450 sản phẩm mỗi ca. Takt time là 27.000 / 450 = 60 giây. Nếu tổng thời gian thao tác là 300 giây, chuyền cần tối thiểu 300 / 60 = 5 trạm, tương đương 5 bàn thao tác.
Sau đó tính diện tích từng khu theo công thức: S = (S thiết bị + S thao tác + S vật tư chờ) x hệ số lối đi. Hệ số này chỉ là giá trị ước lượng ban đầu, thường khoảng 1,3 đến 1,5. Xưởng có xe nâng lấy mức cao hơn. Đến bước 6, bạn thay hệ số bằng lối đi vẽ thật.
|
Hạng mục khu lắp ráp (ví dụ) |
Số lượng |
Diện tích mỗi đơn vị |
Tổng |
|
Bàn thao tác 1.500 x 750 mm |
5 |
1,13 m² |
5,6 m² |
|
Vùng đứng thao tác trước bàn (sâu 1 m) |
5 |
1,5 m² |
7,5 m² |
|
Giá kệ linh kiện 1.200 x 500 mm |
3 |
0,6 m² |
1,8 m² |
|
Vùng chờ bán thành phẩm |
1 |
4,0 m² |
4,0 m² |
|
Cộng diện tích thực |
18,9 m² |
||
|
Nhân hệ số lối đi 1,4 |
Khoảng 26 m² |
Số liệu trong bảng là ví dụ minh họa cách tính. Kích thước thực tế lấy theo thiết bị bạn chọn.
4.5. Bước 5: Dựng 2 đến 3 phương án khối và chấm điểm
Đặt các khu thành khối chữ nhật lên bản vẽ mặt bằng, theo ma trận quan hệ và diện tích đã tính. Luôn dựng ít nhất 2 phương án để so sánh.
Tiêu chí quan trọng nhất là tổng khối lượng vận chuyển = Σ (số lượt vận chuyển mỗi ngày x quãng đường) giữa các cặp khu. Phương án nào có tổng nhỏ hơn thì tốn ít công đi lại hơn.
|
Cặp khu |
Lượt/ngày |
Phương án A: quãng đường |
A: lượt x m |
Phương án B: quãng đường |
B: lượt x m |
|
Kho phôi → Cắt |
40 |
30 m |
1.200 |
10 m |
400 |
|
Cắt → Chấn |
60 |
35 m |
2.100 |
12 m |
720 |
|
Chấn → Hàn |
50 |
20 m |
1.000 |
15 m |
750 |
|
Hàn → Kho thành phẩm |
30 |
15 m |
450 |
25 m |
750 |
|
Tổng |
4.750 |
2.620 |
Trong ví dụ này, phương án B giảm khoảng 45% tổng khối lượng vận chuyển.
Sau đó chấm thêm các tiêu chí phụ theo thang 1 đến 5, nhân trọng số rồi cộng lại:
-
số điểm giao cắt giữa người và xe;
-
khả năng mở rộng;
-
chi phí di dời máy.
Bảng chấm điểm này là tài liệu thuyết phục nhất khi trình giám đốc hoặc phòng tài chính duyệt ngân sách.
4.6. Bước 6: Bố trí chi tiết thiết bị và lối đi
Trong từng khối, đặt máy, bàn, kệ theo kích thước thật trên bản vẽ tỉ lệ 1:100 hoặc 1:50. Kiểm tra xem cột, cửa, đường khí nén và tủ điện có vướng không. Tủ điện nên đặt sát tường hoặc cột, có khoảng trống phía trước để mở cửa tủ và thao tác an toàn.
=> Sản phẩm: TỦ ĐIỆN
Lối xe nâng lấy theo thông số lối xếp dỡ trong catalogue của chính loại xe bạn dùng, không lấy theo cảm tính. Lối người đi nên tách riêng bằng vạch sơn hoặc rào mềm.
Ở bước này, hãy thống nhất kích thước bàn thao tác, giá kệ, tủ dụng cụ theo một chuẩn. Thiết bị đồng bộ giúp chuyền thẳng hàng và dễ áp dụng 5S. Nên đặt thiết bị theo đúng kích thước bản vẽ, thay vì mua sẵn rồi xoay xở cho vừa.
4.7. Bước 7: Kiểm tra an toàn, chạy thử và điều chỉnh
Trước khi chốt, rà lại toàn bộ yêu cầu an toàn theo bảng sau. Đây là những điểm khách hàng FDI và đoàn kiểm tra thường soi đầu tiên.
|
Hạng mục kiểm tra |
Căn cứ |
Cách kiểm |
|
Lối thoát nạn, khoảng cách tới lối ra |
QCVN 06:2022/BXD và Sửa đổi 1:2023 |
Đối chiếu bản vẽ PCCC, không để vật tư lấn lối |
|
Tiếng ồn tại vị trí làm việc |
QCVN 24:2016/BYT (85 dB(A) cho 8 giờ) |
Đo tại vị trí công nhân khi máy chạy tải |
|
Chiếu sáng nơi làm việc |
QCVN 22:2016/BYT |
Đo độ rọi theo TCVN 5176:1990, tối thiểu 1 lần/năm |
|
Rào chắn vùng nguy hiểm |
ISO 13857:2019 |
Kiểm chiều cao rào, độ mở lưới, khoảng cách tới máy |
|
Lối đi quanh băng tải |
TCVN 4604:2012 |
Tối thiểu 0,6 m tới cột, có rào bảo vệ |
Sau đó chạy thử 2 đến 4 tuần. Đo lại quãng đường và thời gian thực tế, so với số đã tính ở bước 5, rồi kaizen. Quy tắc vận hành chuyền cần phổ biến cho công nhân có trong bài vận hành băng tải an toàn.
Bạn đã có bản vẽ layout và cần báo giá thiết bị theo đúng kích thước?
Gửi bản vẽ hoặc danh sách thiết bị qua Zalo 0981.244.688, Cinvico báo giá trong 24 giờ.
5. Thông số và thiết bị cho từng khu trong sơ đồ mặt bằng nhà xưởng
Sơ đồ mặt bằng nhà xưởng cần ghi đủ khoảng cách lối đi và thiết bị cho từng khu. Bảng dưới tổng hợp các thông số có căn cứ, dùng được cả khi thiết kế layout xưởng sản xuất lẫn khi nghiệm thu.
|
Hạng mục |
Giá trị |
Căn cứ |
|
Lối đi giữa băng tải và cột, trụ |
Tối thiểu 0,6 m, có rào bảo vệ |
TCVN 4604:2012 |
|
Khoảng cách tường tới bệ băng tải khi không có lối đi |
Tối thiểu 0,4 m |
TCVN 4604:2012 |
|
Chiều cao nhà sản xuất một tầng không cầu trục |
Không nhỏ hơn 3,6 m |
TCVN 4604:2012 |
|
Tiếng ồn tại vị trí làm việc |
Tối đa 85 dB(A) cho 8 giờ |
QCVN 24:2016/BYT |
|
Khoảng cách an toàn tới vùng nguy hiểm của máy |
Tra theo chiều cao rào và độ mở lưới |
ISO 13857:2019 |
|
Khu chức năng |
Thiết bị chính |
Lưu ý bố trí |
|
Nhận nguyên vật liệu |
Giá để hàng, xe đẩy hàng |
Gần cửa nhập, có vùng kiểm tra đầu vào |
|
Gia công |
Bàn thao tác cơ khí, tủ để dụng cụ, hộp chống ồn |
Tủ dụng cụ trong tầm 2 đến 3 bước chân |
|
Lắp ráp |
Bàn thao tác, băng tải con lăn |
Bàn cùng chiều cao, thẳng hàng theo chuyền |
|
Kiểm tra, đóng gói |
Bàn thao tác, giá kệ thành phẩm |
Đủ sáng, tách khỏi khu ồn, bụi |
|
Hóa chất, dầu |
Khay chống tràn hóa chất |
Xa nguồn nhiệt, gần lối thoát |
|
Kho thành phẩm |
Giá để hàng, xe đẩy |
Gần cửa xuất, lối xe nâng rõ ràng |
Bàn thao tác là thiết bị chiếm nhiều chỗ nhất ở khu lắp ráp. Chọn kích thước bàn thế nào cho hợp chuyền, bạn xem bài kích thước bàn thao tác cơ khí.
=> Sản phẩm: BÀN THAO TÁC
Tủ dụng cụ đặt sát trạm làm việc giúp cắt bớt bước đi thừa, đúng tinh thần 5S.
=> Sản phẩm: TỦ ĐỂ DỤNG CỤ
Ở khu kho, số vị trí để hàng quyết định diện tích cần dành. Cách tính và các loại kệ có trong bài bảng giá kệ kho hàng.
=> Sản phẩm: GIÁ ĐỂ HÀNG
6. Mẫu layout tham khảo cho xưởng cơ khí 1.000 m²
Mẫu dưới đây giúp bạn hình dung cách phân bổ diện tích khi thiết kế layout xưởng sản xuất thực tế. Đây là ví dụ cho một xưởng gia công kim loại tấm, cửa nhập và cửa xuất cùng một phía, luồng chữ U.
|
Khu |
Tỉ lệ diện tích (ví dụ) |
Diện tích |
Thiết bị chính |
|
Nhận hàng và kho phôi |
15% |
150 m² |
Giá để hàng phôi tấm, xe đẩy |
|
Cắt, chấn, hàn |
35% |
350 m² |
Máy gia công, bàn thao tác cơ khí, tủ dụng cụ, hộp chống ồn |
|
Lắp ráp |
20% |
200 m² |
Bàn thao tác, băng tải con lăn |
|
Kiểm tra, đóng gói |
8% |
80 m² |
Bàn kiểm tra, giá kệ |
|
Kho thành phẩm |
12% |
120 m² |
Giá để hàng, xe đẩy |
|
Lối đi chính và vùng mở rộng |
10% |
100 m² |
Vạch kẻ, rào chắn |
Tỉ lệ này chỉ để tham khảo. Xưởng lắp ráp điện tử thường dành nhiều diện tích hơn cho khu lắp ráp. Xưởng gia công theo đơn cần kho phôi lớn hơn. Số chuẩn cho xưởng của bạn phải tính từ bước 1 đến bước 4.
Trong mẫu này, khu cắt đặt sát kho phôi. Khu hàn và sơn nằm ở đáy chữ U, cách xa khu lắp ráp. Kho thành phẩm quay về cạnh cửa xuất.
7. Gợi ý layout theo loại xưởng
Mỗi loại xưởng có trọng tâm riêng khi thiết kế layout xưởng sản xuất. Dưới đây là 3 tình huống Cinvico gặp nhiều nhất.
7.1. Layout xưởng cơ khí gia công
Layout xưởng cơ khí thường theo quy trình: cắt, chấn, hàn, mài, sơn. Khu cắt đặt gần kho phôi. Khu sơn tách riêng, nằm cuối luồng.
Máy dập, máy cắt tạo tiếng ồn lớn nên đặt sát tường, gom về một phía. Nếu đo tại vị trí công nhân vượt 85 dB(A), cần bọc hộp chống ồn thay vì chỉ phát nút tai.
Khu hàn cần hút khói và rèm chắn tia hàn. Phôi dài như thép tấm, thép hộp cần lối đi thẳng từ cửa nhập tới máy cắt.
=> Sản phẩm: HỘP CHỐNG ỒN
7.2. Layout xưởng lắp ráp điện tử
Xưởng lắp ráp điện tử hợp với chuyền thẳng hoặc chữ U, dùng bàn thao tác chống tĩnh điện và băng tải. Linh kiện nhỏ nên để trên giá kệ ngay cạnh công nhân, lấy được bằng một tay.
Khu sạch cần passbox để chuyển vật tư mà không phải mở cửa phòng. Nếu làm mới khu sạch, nên tính vị trí phòng thay đồ và passbox ngay từ bản vẽ layout. Cinvico có dịch vụ thi công phòng sạch cho hạng mục này.
=> Sản phẩm: PASSBOX THIẾT BỊ PHÒNG SẠCH
7.3. Xưởng chuẩn bị đón audit của khách hàng
Đây là tình huống của nhiều chủ xưởng cơ khí nhận gia công cho khách FDI. Khi vào audit, khách cuối sẽ nhìn lối đi, vạch kẻ, rào chắn máy, khu hóa chất và 5S.
Không đạt thì thường nhận yêu cầu khắc phục kèm hạn chót, chậm là mất đơn. Hãy xử lý các điểm sau trước khi mua thêm máy:
-
kẻ lại lối đi;
-
gom hóa chất vào khay chống tràn;
-
cấp vị trí cố định cho dụng cụ.
=> Sản phẩm: KHAY CHỐNG TRÀN HÓA CHẤT
8. Phần mềm thiết kế layout nhà xưởng nào phù hợp?
Không cần phần mềm đắt tiền để bắt đầu. Chọn phần mềm thiết kế layout nhà xưởng theo mục đích: vẽ 2D, dựng 3D hay mô phỏng dòng chảy.
|
Phần mềm |
Dùng tốt nhất cho |
Mức độ khó |
|
Excel, giấy kẻ ô |
Phân tích P-Q, ma trận quan hệ, bảng lượt x mét |
Dễ |
|
AutoCAD |
Bản vẽ mặt bằng 2D đúng tỉ lệ |
Trung bình |
|
SketchUp |
Dựng 3D nhanh để trình duyệt |
Trung bình |
|
Autodesk Factory Design Utilities |
Kết nối layout 2D AutoCAD với mô hình 3D Inventor |
Khó |
|
FlexSim |
Mô phỏng dòng chảy, tìm điểm nghẽn |
Khó |
Dù dùng phần mềm nào, thiết kế layout xưởng sản xuất vẫn phải đi từ dữ liệu ở bước 1 đến bước 4. Phần mềm chỉ giúp vẽ nhanh và phát hiện va chạm sớm.
9. 7 sai lầm khi thiết kế layout xưởng sản xuất
Phần lớn lỗi khi thiết kế layout xưởng sản xuất đến từ việc làm vội, không kiểm tra chéo. Lỗi nào dưới đây cũng có thể phải trả giá bằng ngày dừng chuyền.
-
Đặt máy trước, tính luồng sau: vật tư sẽ đi vòng. Luôn vẽ dòng chảy ở bước 2 trước khi đặt bất kỳ máy nào lên bản vẽ.
-
Quên bán kính quay xe nâng: lối đi nhìn đủ rộng nhưng xe không quay đầu được. Hãy vẽ cả vệt quay của xe khi đang mang pallet, không chỉ thân xe.
-
Đặt máy ồn cạnh khu lắp ráp, kiểm tra: công nhân mệt, dễ làm lỗi, lại khó đạt QCVN 24:2016/BYT khi đo môi trường lao động định kỳ.
-
Không tính takt time trước khi mua bàn: chuyền thừa hoặc thiếu trạm, phải mua bổ sung hoặc bỏ không thiết bị.
-
Không chừa diện tích mở rộng: thêm một máy là phải dời cả chuyền. Nên chừa sẵn ô trống ở cuối luồng hoặc cạnh khu có sản lượng tăng nhanh nhất.
-
Thiết bị mua lẻ, không đồng bộ: bàn cao thấp khác nhau, băng tải không khớp chiều cao bàn. Hãy đặt thiết bị theo một bộ thông số chung ngay từ đầu.
-
Bỏ qua lối thoát nạn, PCCC, không đo lại sau vận hành: vật tư lấn lối thoát dễ bị lập biên bản khi kiểm tra. Layout cũ cũng dần không còn hợp sản lượng mới, nên đo lại quãng đường vật tư ít nhất mỗi năm một lần.
10. Cinvico hỗ trợ gì khi bạn làm lại layout xưởng?
Cinvico không thiết kế kết cấu xây dựng nhà xưởng. Cinvico đồng hành ở phần thiết bị bên trong layout, là phần quyết định chuyền có chạy trơn hay không.
|
Bước |
Cinvico làm gì |
Bạn nhận được |
|
1. Khảo sát |
Kỹ sư đo mặt bằng, xem luồng hiện tại |
Danh sách vấn đề và thiết bị cần bổ sung |
|
2. Bản vẽ bố trí thiết bị |
Vẽ vị trí bàn, kệ, băng tải, rào theo kích thước thật |
Bản vẽ để trình duyệt nội bộ |
|
3. Báo giá |
Báo giá theo từng hạng mục |
Báo giá rõ ràng trong 24 giờ |
|
4. Sản xuất |
Cắt laser ±0.1mm, chấn gấp ±0.3mm, hàn TIG/MIG tại xưởng Hoài Đức |
Thiết bị đồng bộ một chuẩn |
|
5. Lắp đặt và bảo hành |
Đội kỹ thuật lắp tận xưởng, bảo hành 12 đến 24 tháng |
Chuyền sẵn sàng chạy thử |
Cinvico vận hành theo ISO 9001:2015 và đã cung cấp thiết bị cho các nhà máy như Kyocera, Molex. Nếu bạn đang so sánh nhiều nhà cung cấp, bài tiêu chí chọn xưởng cơ khí giúp bạn lập bảng đánh giá. Với máy móc cần di dời theo layout mới, Cinvico có dịch vụ lắp đặt máy móc thiết bị.
Bạn đang thiết kế layout xưởng sản xuất mới và cần thiết bị đồng bộ theo bản vẽ?
Cinvico sản xuất trực tiếp tại xưởng 422 Sơn Đồng, Hoài Đức, Hà Nội:
-
Báo giá trong 24 giờ, giá xuất xưởng không qua trung gian
-
Sản xuất theo đúng kích thước bản vẽ layout
-
Giao 7 đến 15 ngày, lắp đặt tận xưởng, bảo hành 12 đến 24 tháng
-
Hóa đơn VAT, chứng từ đầy đủ để quyết toán
=> Xem sản phẩm: BÀN THAO TÁC, BĂNG TẢI CON LĂN, CON LĂN BĂNG TẢI, XE ĐẨY HÀNG
Hotline, Zalo báo giá: 0981.244.688 (Mrs Nhung)
Kết luận
Thiết kế layout xưởng sản xuất tốt bắt đầu từ luồng vật tư, không bắt đầu từ vị trí máy. Có 3 việc cần làm:
-
chọn kiểu bố trí và hình dạng luồng theo sản lượng, số mã hàng;
-
tính số trạm theo takt time, so phương án bằng tổng lượt x mét;
-
kiểm tra theo TCVN 4604:2012, QCVN 24:2016/BYT và ISO 13857:2019.
Làm đúng từ bản vẽ giúp bạn tránh cảnh dừng chuyền để dời máy, và có hồ sơ rõ ràng khi khách hàng vào audit. Khi cần thiết bị đồng bộ theo layout, gọi Cinvico qua Zalo 0981.244.688 để được khảo sát và báo giá trong 24 giờ.
Câu hỏi thường gặp
Có bao nhiêu kiểu bố trí mặt bằng sản xuất?
Có 4 kiểu cơ bản: theo quy trình, theo sản phẩm, dạng tế bào và vị trí cố định. Nhiều xưởng dùng kiểu kết hợp cho từng khu.
Layout chữ U khác chữ I thế nào?
Chữ I có cửa nhập và cửa xuất ở hai đầu xưởng, hợp với xưởng dài và hẹp. Chữ U đưa cửa nhập và cửa xuất về cùng một phía, giúp một người quản nhiều trạm và dùng chung khu giao nhận.
Phần mềm nào dùng để thiết kế layout nhà xưởng?
Phổ biến là AutoCAD cho bản vẽ 2D, SketchUp cho 3D và FlexSim để mô phỏng. Giai đoạn phân tích dữ liệu có thể dùng Excel.
Lối đi trong xưởng sản xuất rộng bao nhiêu là đủ?
Không có một con số chung cho mọi xưởng:
-
lối quanh băng tải tối thiểu 0,6 m tới cột theo TCVN 4604:2012;
-
lối xe nâng lấy theo catalogue của xe;
-
lối thoát nạn theo QCVN 06:2022/BXD.
Có nên thuê đơn vị ngoài thiết kế layout xưởng sản xuất không?
Kỹ sư nội bộ nắm quy trình rõ nhất, nên tự làm bước 1 đến bước 4. Phần bản vẽ chi tiết và thiết bị đồng bộ nên phối hợp với đơn vị sản xuất, để kích thước thiết bị khớp với bản vẽ.


