Có bản vẽ vỏ tủ, khung máy cần gia công nhưng lo xưởng chấn sai góc, lệch kích thước lắp ráp, báo giá mập mờ? Bài viết trả lời thẳng: chấn gấp kim loại là gì, giá tính thế nào, năng lực xưởng cần kiểm tra, bảng tra rãnh V, lực chấn, bán kính uốn, phôi trải và dung sai. Cinvico chấn CNC trực tiếp tại xưởng Hoài Đức, Hà Nội, báo giá trong 24 giờ.
Tóm tắt nhanh cho người bận:
-
Chấn gấp kim loại là ép tấm phẳng qua chày và cối V để tạo góc, không cắt bỏ vật liệu.
-
Giá tính theo đường chấn, theo kg hoặc trọn gói chi tiết, phụ thuộc độ dày, vật liệu, số đường chấn và số lượng.
-
Quy tắc kỹ thuật cốt lõi: rãnh V ≈ 8 lần độ dày, bán kính trong ≈ 0,16 lần rãnh V, cánh chấn tối thiểu ≈ 0,7 lần rãnh V.
-
Kích thước không ghi dung sai trên bản vẽ thường áp theo ISO 2768-1:1989 cấp m.
-
Cinvico nhận chấn theo bản vẽ, chấn phôi khách cấp hoặc trọn gói cắt, chấn, hàn, sơn; giao 7 đến 15 ngày.
1. Chấn gấp kim loại là gì?
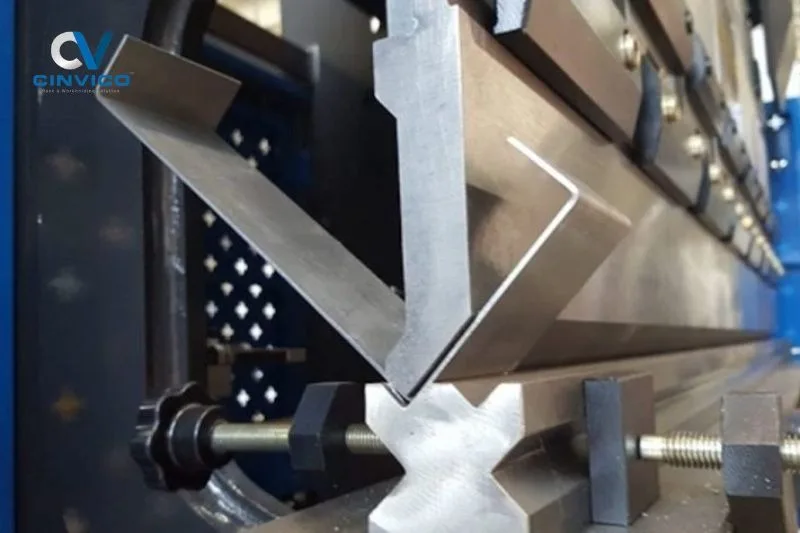
Chấn gấp kim loại là phương pháp dùng máy chấn ép tấm kim loại phẳng qua cặp chày (punch) và cối (die) để tạo góc hoặc biên dạng theo bản vẽ. Vật liệu biến dạng dẻo nên giữ nguyên hình dạng mới, không bị cắt bỏ phần nào.
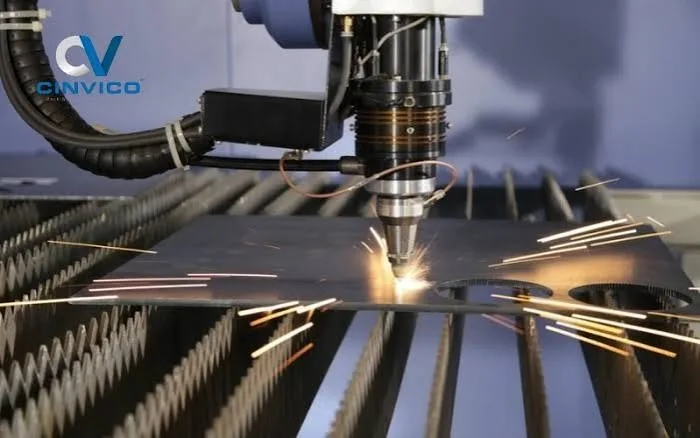
Trong chuỗi gia công kim loại tấm, chấn gấp đứng sau cắt phôi và trước hàn, sơn. Một vỏ tủ điện điển hình đi qua 4 công đoạn: cắt laser, chấn gấp kim loại tấm, hàn, sơn tĩnh điện. Sai ở khâu chấn thì cả lô chi tiết lắp không khớp, phải làm lại từ phôi.
1.1. Nguyên lý hoạt động của máy chấn CNC
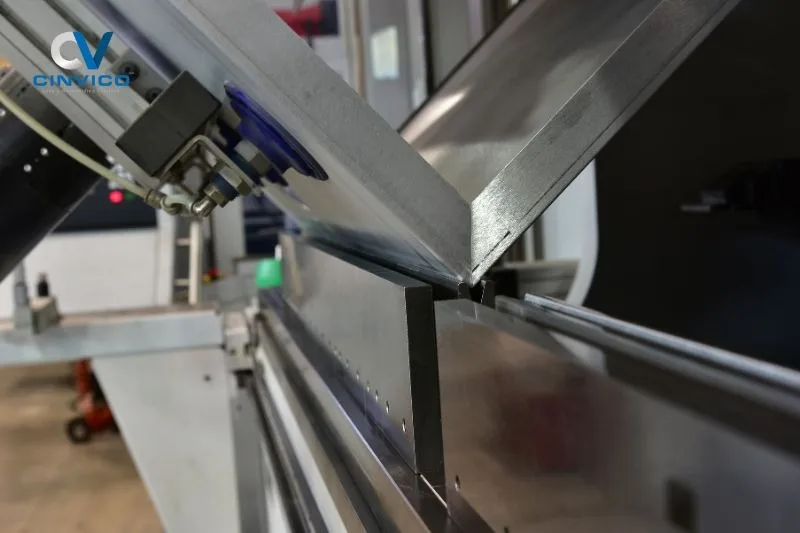
Máy chấn CNC gồm dầm trên mang chày, bàn dưới mang cối chữ V và cữ sau (back gauge) định vị phôi. Bộ điều khiển tính hành trình trục Y để chày đi xuống đúng độ sâu, từ đó ra đúng góc cần chấn.
Trục X của cữ sau quyết định chiều dài cánh chấn. Chi tiết dài trên 2m cần hệ bù võng (crowning) để góc ở giữa và hai đầu đồng đều. Chương trình lưu sẵn giúp lô sau chấn giống lô trước, rất quan trọng với đơn hàng định kỳ.
1.2. Chấn gấp CNC và chấn NC khác nhau thế nào?
Với chấn gấp kim loại, máy NC chỉ điều khiển số cho 1 đến 2 trục, thợ phải chỉnh tay nhiều. Máy CNC điều khiển đồng thời trục Y, trục X của cữ sau và bù võng, nên độ lặp lại cao hơn khi chấn nhiều đường trên một chi tiết.
|
Tiêu chí |
Máy chấn NC |
Máy chấn CNC |
|
Điều khiển |
1 đến 2 trục, chỉnh tay nhiều |
Nhiều trục đồng thời, lập trình thứ tự chấn |
|
Độ lặp lại giữa các lô |
Phụ thuộc tay nghề thợ |
Ổn định nhờ lưu chương trình |
|
Chi tiết nhiều đường chấn |
Chậm, dễ cộng dồn sai số |
Nhanh, bù sai số theo từng bước |
|
Phù hợp |
Chi tiết đơn giản, ít đường chấn |
Vỏ tủ, hộp, chi tiết lắp ráp chính xác |
1.3. Chấn gấp khác uốn, cán và dập thế nào?
Chấn gấp CNC phù hợp đơn từ vài chi tiết đến vài nghìn chi tiết vì dùng dao cối tiêu chuẩn, không cần làm khuôn riêng. Dập khuôn chỉ kinh tế khi sản lượng rất lớn.
|
Phương pháp |
Nguyên lý |
Sản lượng phù hợp |
Chi phí khuôn |
|
Chấn gấp CNC |
Chày và cối V tiêu chuẩn |
Vài chi tiết đến vài nghìn chi tiết |
Thấp, dùng dao cối sẵn |
|
Uốn lốc |
Con lăn uốn cung tròn |
Chi tiết cong, ống, bồn |
Thấp |
|
Cán định hình |
Dãy con lăn tạo biên dạng liên tục |
Hàng chục nghìn mét |
Rất cao |
|
Dập khuôn |
Khuôn riêng cho từng chi tiết |
Hàng chục nghìn chi tiết |
Cao |
2. Cinvico nhận gia công chấn gấp kim loại những gì?
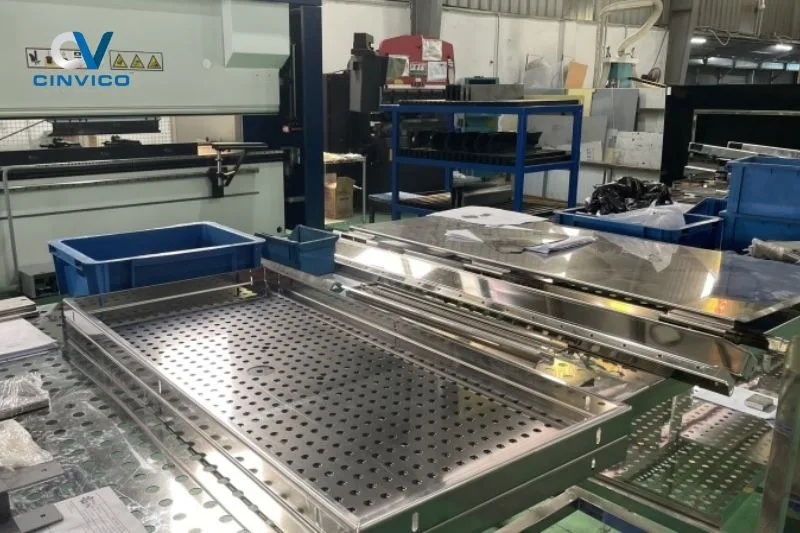
Cinvico nhận gia công chấn gấp kim loại theo 3 hình thức:
-
Chấn theo bản vẽ, vật liệu do xưởng cấp.
-
Chấn phôi khách đã cắt sẵn.
-
Gia công trọn gói từ cắt laser đến sơn hoàn thiện.
Bảng dưới là năng lực để kỹ sư và phòng mua hàng đối chiếu trước khi gửi bản vẽ.
|
Hạng mục |
Năng lực Cinvico |
|
Vật liệu |
Thép SPCC, SS400, tôn mạ kẽm, inox 304, 201, nhôm 5052 |
|
Độ dày chấn |
Thép đến 16mm, inox và nhôm đến 12mm (theo năng lực đang công bố) |
|
Máy chấn |
[THÔNG SỐ CẦN XÁC NHẬN: số máy, lực chấn (tấn), chiều dài bàn chấn tối đa (mm)] |
|
Dung sai |
Cắt laser ±0,1mm, chấn gấp ±0,3mm |
|
Công đoạn đi kèm |
Cắt laser, soi rãnh, hàn TIG/MIG, mài, sơn tĩnh điện theo mã RAL |
|
Thời gian giao |
7 đến 15 ngày tùy số lượng và công đoạn |
|
Khu vực giao hàng |
Hà Nội và các tỉnh miền Bắc: Bắc Ninh, Hưng Yên, Hải Dương, Hải Phòng, Vĩnh Phúc... |
|
Hệ thống chất lượng |
ISO 9001:2015 |
|
Chứng từ |
Hóa đơn VAT, biên bản nghiệm thu, chứng chỉ vật liệu khi có yêu cầu |
Nếu cần một xưởng làm trọn chuỗi thay vì chuyển phôi qua nhiều nơi, bạn xem thêm dịch vụ cắt laser kim loại của Cinvico. Máy cắt chạy cùng xưởng với máy chấn.
3. Giá chấn gấp kim loại tính thế nào?
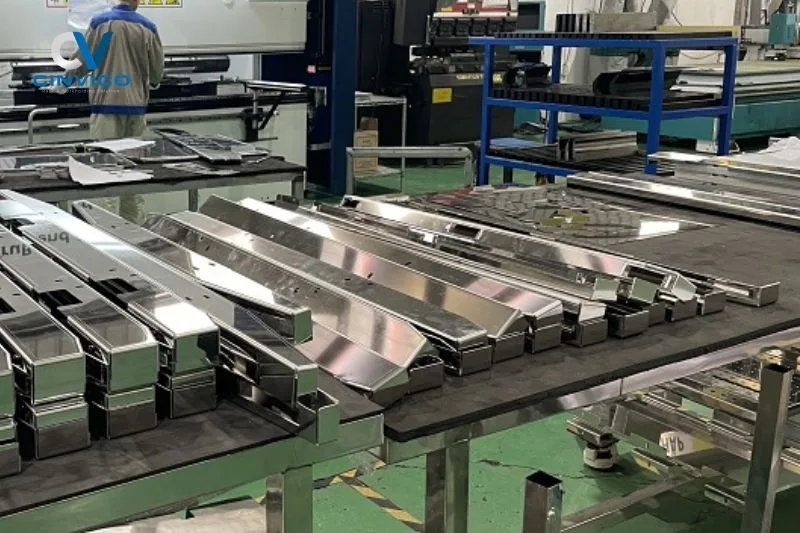
Giá gia công chấn gấp kim loại không có một con số chung cho mọi chi tiết. Đơn giá phụ thuộc cách tính, độ dày, vật liệu, số đường chấn, chiều dài chấn và số lượng mỗi lô.
3.1. Bảng 3 cách tính giá chấn gấp
Đây là phần hầu hết người tìm kiếm cần nhất. Cinvico áp dụng 3 cách tính tùy cách bạn đặt hàng:
|
Hình thức tính |
Áp dụng khi |
Căn cứ tính |
Đơn giá |
|
Theo đường chấn |
Bạn tự cấp phôi đã cắt |
Số đường chấn, độ dày, chiều dài |
Xem bảng 3.2 |
|
Theo kg thành phẩm |
Chi tiết đơn giản, số lượng lớn |
Khối lượng thép, inox, nhôm |
Liên hệ báo giá |
|
Trọn gói theo chi tiết |
Cinvico cấp vật liệu, cắt laser, chấn, hàn, sơn |
Bản vẽ và số lượng |
Liên hệ báo giá |
3.2. Bảng giá chấn gấp tham khảo theo đường chấn
|
Vật liệu, độ dày |
Chiều dài chấn đến 1,5m |
Chiều dài chấn 1,5 đến 3m |
|
Thép, tôn 0,8 đến 2mm |
[GIÁ CẦN XÁC NHẬN] đ/đường |
[GIÁ CẦN XÁC NHẬN] đ/đường |
|
Thép 2,5 đến 4mm |
[GIÁ CẦN XÁC NHẬN] đ/đường |
[GIÁ CẦN XÁC NHẬN] đ/đường |
|
Thép 5 đến 8mm |
[GIÁ CẦN XÁC NHẬN] đ/đường |
[GIÁ CẦN XÁC NHẬN] đ/đường |
|
Inox 0,8 đến 3mm |
[GIÁ CẦN XÁC NHẬN] đ/đường |
[GIÁ CẦN XÁC NHẬN] đ/đường |
Giá xuất xưởng, chưa gồm VAT 10% và phí vận chuyển. Đơn dưới mức tối thiểu tính phí cài đặt máy. Lô số lượng lớn có đơn giá riêng.
3.3. 6 yếu tố làm giá chấn gấp thay đổi
-
Vật liệu: inox 304 cần lực chấn khoảng 1,5 lần thép cùng độ dày, dao cối cũng mòn nhanh hơn.
-
Độ dày: lực chấn tăng theo bình phương độ dày, nên tấm dày cần máy tải lớn.
-
Chiều dài đường chấn: chi tiết dài trên 2m cần máy lớn và 2 người đỡ phôi.
-
Số đường chấn và thứ tự chấn: hộp nhiều cạnh hoặc cánh ngược chiều phải đổi dao nhiều lần.
-
Số lượng mỗi lô: chi phí cài đặt máy được chia đều, lô càng lớn đơn giá càng giảm.
-
Dung sai và bề mặt: dung sai chặt, hoặc inox không được xước, cần chấn mẫu, dán film và đo kiểm kỹ.
3.4. 5 cách thiết kế giúp giảm chi phí chấn gấp
Chi phí chấn gấp kim loại phần lớn nằm ở thời gian cài đặt và đổi dao. Thiết kế hợp lý có thể giảm đáng kể số lần thao tác mà không đổi công năng chi tiết.
-
Thống nhất một bán kính uốn cho cả chi tiết để dùng một bộ dao cối.
-
Giữ cánh chấn lớn hơn mức tối thiểu ở bảng 6.1, tránh phải cắt bỏ sau khi chấn.
-
Hạn chế cánh ngược chiều sát nhau, vì cần dao cổ ngỗng và nhiều lần lật phôi.
-
Chọn độ dày tấm thông dụng (1,0; 1,2; 1,5; 2,0; 3,0mm) để có sẵn vật liệu, giao nhanh hơn.
-
Gom chi tiết cùng vật liệu, cùng độ dày vào một lô đặt hàng.
3.5. Gửi gì để nhận báo giá trong 24 giờ?
Bạn gửi 5 thông tin sau qua Zalo 0981.244.688 hoặc email, Cinvico báo giá trong 24 giờ:
-
Bản vẽ 2D (PDF, DWG) hoặc 3D (STEP), ghi rõ góc và kích thước cần giữ.
-
Vật liệu, mác thép và độ dày (ví dụ SPCC 1,5mm, inox 304 2mm).
-
Số lượng mỗi lô và tần suất đặt hàng.
-
Yêu cầu hoàn thiện: hàn, mài, sơn tĩnh điện màu RAL.
-
Thời gian cần hàng và địa điểm giao.
Chưa có bản vẽ chuẩn? Bạn có thể gửi ảnh chụp mẫu kèm kích thước đo tay, kỹ sư Cinvico dựng lại bản vẽ trước khi báo giá. Hướng dẫn chi tiết có trong bài đọc bản vẽ kim loại tấm.
4. Các phương pháp chấn gấp kim loại phổ biến hiện nay
Có 5 phương pháp chấn gấp CNC hay dùng trong xưởng. Mỗi phương pháp đánh đổi giữa độ chính xác góc, lực chấn cần và tính linh hoạt.
|
Phương pháp |
Cách làm |
Ưu điểm |
Hạn chế |
Dùng khi |
|
Chấn tự do (air bending) |
Chày ép phôi xuống một phần rãnh V |
Một bộ dao cối chấn nhiều góc, lực thấp |
Có đàn hồi góc, cần bù |
Phổ biến nhất trong gia công tấm |
|
Chấn tì đáy (bottoming) |
Ép phôi sát thành cối |
Góc ổn định hơn |
Lực cao hơn, mỗi góc cần cối riêng |
Chi tiết cần góc đồng đều |
|
Chấn dập (coining) |
Ép rất mạnh, phôi sao chép hình dao |
Gần như không đàn hồi |
Lực gấp nhiều lần, mòn dao |
Tấm mỏng, yêu cầu góc rất chặt |
|
Gấp mép (hemming) |
Chấn nhọn khoảng 30° rồi ép phẳng |
Mép an toàn, cứng vững |
Thêm bước và dao ép phẳng |
Mép cánh tủ, khay, nắp hộp |
|
Chấn cong bán kính lớn |
Chấn nhiều bước nhỏ liên tiếp |
Tạo cung R lớn không cần máy lốc |
Tốn thời gian, có vết gợn |
Vỏ máy bo cong, máng |
Với chấn tự do, góc phụ thuộc độ sâu chày đi xuống. Vì vậy chương trình phải bù đàn hồi (springback) theo từng vật liệu. Nếu không bù, chi tiết inox sẽ mở góc 2 đến 4° sau khi nhả lực.
5. Vật liệu nào chấn gấp kim loại được và dày tối đa bao nhiêu?
Hầu hết kim loại tấm có độ dẻo đều chấn được: thép cán nguội, thép kết cấu, tôn mạ kẽm, inox và nhôm. Khác biệt nằm ở lực chấn, bán kính uốn tối thiểu và mức đàn hồi.
|
Vật liệu |
Độ dày Cinvico nhận |
Hệ số lực so với thép |
Bán kính trong khuyến nghị |
Đàn hồi góc tham khảo |
Lưu ý |
|
Thép SPCC, SS400 |
Đến 16mm |
1,0 |
≥ 1 lần độ dày |
1 đến 2° |
Dễ chấn, cần sơn chống gỉ |
|
Tôn mạ kẽm SECC, SGCC |
Theo độ dày tấm cấp |
1,0 |
≥ 1 lần độ dày |
1 đến 2° |
Góc nhỏ có thể nứt lớp mạ |
|
Inox 304, 201 |
Đến 12mm |
1,5 |
≥ 1 lần độ dày |
2 đến 4° |
Dán film chống xước, dao sạch |
|
Nhôm 5052 |
Đến 12mm |
0,5 |
≥ 1 lần độ dày |
1 đến 3° |
Chấn dễ, bề mặt mềm dễ hằn |
|
Nhôm 6061-T6 |
Theo xác nhận kỹ thuật |
0,8 |
≥ 3 lần độ dày |
2 đến 4° |
Dễ nứt ở góc, nên chấn vuông thớ cán |
Hệ số lực, bán kính và đàn hồi là giá trị tham khảo thông dụng trong ngành, xưởng hiệu chỉnh lại bằng chấn mẫu.
Chấn inox khó hơn thép ở 2 điểm: đàn hồi lớn và bề mặt dễ xước. Nếu còn phân vân mác vật liệu, bạn xem so sánh inox 304 và 201 hoặc thép SPCC và SS400.
Chấn tôn mạ kẽm cần lưu ý lớp mạ ở mặt ngoài góc. Bán kính quá nhỏ làm lớp kẽm rạn, sau vài tháng góc chấn sẽ gỉ trước.
6. Thông số kỹ thuật cần biết trước khi đặt chấn gấp kim loại
Bốn thông số quyết định chi tiết chấn gấp kim loại có đạt bản vẽ hay không: rãnh cối V, lực chấn, bán kính uốn và phôi trải. Kỹ sư nắm 4 thông số này sẽ thiết kế đúng ngay từ đầu, không phải sửa bản vẽ sau khi xưởng phản hồi.
6.1. Chọn rãnh cối V theo độ dày tấm
Quy tắc chung: rãnh V bằng khoảng 8 lần độ dày tấm. Tấm mỏng dưới 3mm có thể dùng 6 lần. Tấm dày trên 10mm dùng 10 đến 12 lần để giảm lực.
|
Độ dày (mm) |
Rãnh V (mm) |
Bán kính trong ≈ (mm) |
Cánh tối thiểu ≈ (mm) |
Lực chấn thép ≈ (tấn/m) |
|
1,0 |
6 |
1,0 |
4,5 |
11 |
|
1,5 |
10 |
1,6 |
7 |
15 |
|
2,0 |
16 |
2,6 |
11 |
17 |
|
3,0 |
25 |
4,0 |
18 |
24 |
|
4,0 |
32 |
5,1 |
23 |
33 |
|
5,0 |
40 |
6,4 |
28 |
41 |
|
6,0 |
50 |
8,0 |
35 |
48 |
|
8,0 |
63 |
10 |
44 |
67 |
|
10 |
80 |
13 |
56 |
83 |
|
12 |
100 |
16 |
70 |
95 |
Bảng tính cho chấn tự do thép có giới hạn bền khoảng 450 MPa, theo công thức ở mục 6.2. Rãnh V thực tế phụ thuộc bộ dao cối xưởng đang có.
6.2. Công thức tính lực chấn gấp kim loại
Công thức thông dụng cho chấn tự do: P (kN) = 650 × S² × L / V. Trong đó S là độ dày (mm), L là chiều dài chấn (m), V là rãnh cối (mm). Hệ số 650 ứng với thép có giới hạn bền khoảng 450 MPa.
Ví dụ: thép SPCC 2mm, dài 1,5m, cối V16. P = 650 × 4 × 1,5 / 16 ≈ 244 kN, tức khoảng 25 tấn. Cùng chi tiết đó làm bằng inox 304 cần khoảng 37 tấn, bằng nhôm 5052 khoảng 12 tấn.
Luôn chọn máy có tải lớn hơn lực tính toán tối thiểu 20%. Chấn sát giới hạn máy làm bàn chấn võng, góc ở giữa chi tiết bị mở.
6.3. Bán kính uốn trong và cánh chấn tối thiểu
Với chấn tự do, bán kính uốn trong xấp xỉ 0,16 lần rãnh V. Muốn bán kính nhỏ hơn thì phải giảm rãnh V, kéo theo lực chấn tăng.
Khi chấn gấp kim loại, cánh chấn phải dài hơn khoảng 0,7 lần rãnh V. Nếu ngắn hơn, mép phôi rơi vào rãnh và góc bị lệch. Ví dụ tấm 2mm dùng V16 thì cánh tối thiểu khoảng 11mm.
6.4. Tính phôi trải bằng hệ số K
Phôi trải là chiều dài tấm phẳng trước khi chấn. Tính sai phôi trải là nguyên nhân phổ biến nhất khiến chi tiết lệch vài mm dù góc chấn đúng.
Công thức bù uốn: BA = π / 180 × A × (R + K × t). Trong đó A là góc chấn (độ), R là bán kính trong (mm), t là độ dày (mm), K là hệ số vị trí thớ trung hòa.
|
Tỷ lệ R / t |
Hệ số K tham khảo |
|
R nhỏ hơn t |
0,33 |
|
R từ 1 đến 3 lần t |
0,40 |
|
R lớn hơn 3 lần t |
0,50 |
Ví dụ chi tiết chữ L thép 2mm, kích thước ngoài 50 × 50mm, R = 2,5mm, chấn 90°:
-
Mỗi đoạn thẳng = 50 − (2,5 + 2) = 45,5mm.
-
BA = 1,571 × (2,5 + 0,4 × 2) ≈ 5,2mm.
-
Phôi trải ≈ 45,5 × 2 + 5,2 = 96,2mm, không phải 100mm.
Cộng dồn qua 4 cạnh của một vỏ hộp, sai số có thể lên hơn 10mm. Cinvico trải phôi bằng phần mềm CAD/CAM, với hệ số K đã hiệu chỉnh theo từng vật liệu và bộ dao cối thực tế của xưởng.
6.5. Dung sai chấn gấp theo ISO 2768-1
Với kích thước không ghi dung sai riêng, bản vẽ kim loại tấm thường áp ISO 2768-1:1989 cấp m (trung bình). Tiêu chuẩn này vẫn hiện hành và áp dụng cho chi tiết tạo hình từ tôn tấm.
|
Khoảng kích thước (mm) |
Dung sai dài cấp m |
Chiều dài cạnh ngắn của góc (mm) |
Dung sai góc cấp m |
|
0,5 đến 6 |
±0,1 |
Đến 10 |
±1° |
|
Trên 6 đến 30 |
±0,2 |
Trên 10 đến 50 |
±0°30′ |
|
Trên 30 đến 120 |
±0,3 |
Trên 50 đến 120 |
±0°20′ |
|
Trên 120 đến 400 |
±0,5 |
Trên 120 đến 400 |
±0°10′ |
|
Trên 400 đến 1000 |
±0,8 |
Trên 400 |
±0°5′ |
Kích thước đi qua nhiều đường chấn sẽ cộng dồn dung sai. Vì vậy bạn nên ghi rõ kích thước nào là kích thước lắp ráp quan trọng để xưởng ưu tiên giữ. Chi tiết về dung sai khâu cắt có trong bài dung sai gia công cắt laser.
7. Quy trình gia công chấn gấp kim loại tại Cinvico
Quy trình 7 bước giúp chi tiết đúng bản vẽ ngay từ lô đầu và lặp lại ổn định ở các lô sau.
-
Bước 1: Tiếp nhận bản vẽ. Kỹ sư đọc bản vẽ, xác nhận vật liệu, số lượng và kích thước lắp ráp quan trọng.
-
Bước 2: Rà soát khả năng gia công (DFM). Kiểm tra cánh chấn tối thiểu, khoảng cách lỗ tới đường chấn, thứ tự chấn có va dao không. Điểm nào không chấn được sẽ báo lại kèm đề xuất sửa.
-
Bước 3: Trải phôi và lập chương trình. Tính phôi trải theo hệ số K, lập thứ tự chấn và chương trình máy.
-
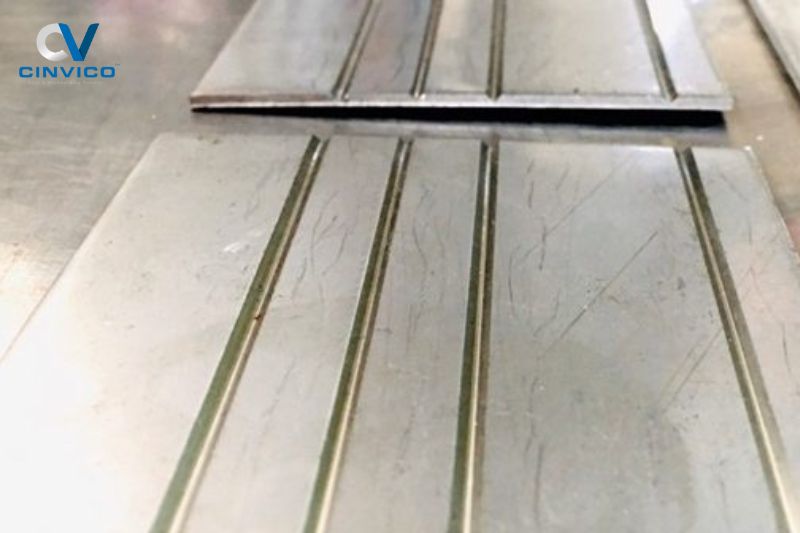
Bước 4: Cắt phôi bằng laser với dung sai ±0,1mm. Chi tiết cần góc sắc có thể soi rãnh kim loại trước khi chấn.
-
Bước 5: Chấn mẫu đầu. Chấn 1 đến 2 chi tiết, đo góc và kích thước, hiệu chỉnh bù đàn hồi rồi mới chạy loạt.
-
Bước 6: Sản xuất loạt và hoàn thiện. Chấn loạt, hàn, mài bavia, sơn tĩnh điện theo mã RAL.
-
Bước 7: Kiểm tra và giao hàng. Đo theo bản vẽ, đóng gói, giao kèm hóa đơn VAT.
8. Ứng dụng chấn gấp kim loại trong nhà máy và xưởng sản xuất
Chấn gấp kim loại tạo ra phần lớn thiết bị bằng tôn trong nhà xưởng. Dưới đây là các nhóm sản phẩm Cinvico làm thường xuyên tại xưởng Hoài Đức.
Vỏ tủ điện, hộp điều khiển: thép SPCC hoặc SECC dày 1,2 đến 2mm. Mép cửa được chấn gấp để tăng độ cứng và làm gân chống nước. Bạn có thể xem cách chọn vỏ tủ điện làm bằng vật liệu gì để quyết định mác thép phù hợp.
=> Sản phẩm: TỦ ĐIỆN
Khung máy, bệ đỡ thiết bị: thép dày 3 đến 6mm, chấn thành thanh chữ U, chữ C thay cho thép hình để giảm khối lượng hàn.
=> Sản phẩm: KHUNG MÁY
Hộp chống ồn máy dập, máy nén: vỏ tôn chấn gấp kết hợp lớp bông khoáng, cánh cửa chấn gấp mép để kín âm.
=> Sản phẩm: HỘP CHỐNG ỒN
Bàn thao tác, tủ dụng cụ, khay chống tràn: mặt bàn, ngăn kéo và thành khay đều là chi tiết chấn gấp kim loại tấm. Khay chống tràn còn cần mối hàn kín sau khi chấn.
=> Sản phẩm: BÀN THAO TÁC | KHAY CHỐNG TRÀN HÓA CHẤT
9. 7 lỗi thường gặp khi chấn gấp kim loại và cách thiết kế để tránh
Phần lớn lỗi chấn gấp kim loại bắt nguồn từ bản vẽ chứ không phải từ máy. Sửa từ khâu thiết kế rẻ hơn nhiều so với hủy cả lô hàng.
|
Lỗi |
Nguyên nhân |
Cách thiết kế để tránh |
|
Nứt mặt ngoài góc chấn |
Bán kính quá nhỏ, chấn song song thớ cán |
Tăng bán kính ≥ 1 lần độ dày (nhôm 6061-T6 ≥ 3 lần), chấn vuông thớ |
|
Lỗ bị méo gần đường chấn |
Lỗ nằm trong vùng biến dạng |
Mép lỗ cách đường chấn ≥ 2 lần độ dày cộng bán kính uốn |
|
Cánh quá ngắn, không chấn được |
Cánh nhỏ hơn 0,7 lần rãnh V |
Tăng cánh hoặc cắt bỏ phần thừa sau khi chấn |
|
Lệch kích thước tổng |
Tính phôi trải không bù uốn |
Tính theo hệ số K, xác nhận bằng mẫu đầu |
|
Rách góc khi 2 đường chấn giao nhau |
Thiếu rãnh thoát (relief) |
Cắt rãnh thoát rộng ≥ độ dày, sâu ≥ bán kính cộng độ dày |
|
Xước, hằn bề mặt inox, nhôm |
Dao cối bẩn, ma sát trực tiếp |
Dán film bảo vệ, dùng cối lót nhựa |
|
Chi tiết dài bị cong, góc giữa mở |
Bàn chấn võng, thiếu bù võng |
Chấn trên máy có bù võng, chọn máy dư tải 20% |
Chi tiết cần hàn sau khi chấn, như khay kín hay bồn inox, nên chọn đúng phương pháp hàn để không cong vênh. Tham khảo so sánh hàn TIG và MIG cho inox.
10. Chọn đơn vị gia công chấn gấp kim loại: 8 tiêu chí cần kiểm tra
Chọn sai đơn vị gia công, chi phí thật không nằm ở đơn giá. Nó nằm ở lô hàng phải làm lại và dây chuyền phải chờ linh kiện. Kỹ sư và phòng mua hàng nên kiểm tra 8 tiêu chí sau trước khi đặt đơn.
|
Tiêu chí |
Câu hỏi nên đặt |
Vì sao quan trọng |
|
Máy chấn CNC |
Máy CNC hay NC, lực và chiều dài bàn chấn tối đa? |
Quyết định độ lặp lại và chi tiết dài nhất |
|
Bộ dao cối |
Có đủ rãnh V, dao cổ ngỗng cho cánh ngược? |
Thiếu dao thì chi tiết phức tạp không chấn được |
|
Rà soát DFM |
Có kỹ sư góp ý bản vẽ trước khi báo giá không? |
Phát hiện lỗi thiết kế trước khi cắt phôi |
|
Cam kết dung sai |
Dung sai chấn cam kết là bao nhiêu? |
Làm căn cứ nghiệm thu, tránh tranh cãi |
|
Chấn mẫu đầu |
Có gửi mẫu duyệt trước khi chạy loạt? |
Giảm rủi ro hỏng cả lô |
|
Trọn gói |
Có cắt laser, hàn, sơn tại chỗ không? |
Giảm vận chuyển giữa nhiều xưởng, rút ngắn tiến độ |
|
Chứng từ |
Có hóa đơn VAT, chứng chỉ vật liệu khi cần? |
Đủ hồ sơ quyết toán và audit nhà cung cấp |
|
Tiến độ |
Thời gian giao có cam kết bằng hợp đồng không? |
Tránh dừng dây chuyền lắp ráp |
Cinvico hoạt động theo hệ thống quản lý chất lượng ISO 9001:2015 và đã cung cấp thiết bị kim loại tấm cho các nhà máy tại miền Bắc. Xưởng tại 422 Sơn Đồng, Hoài Đức sẵn sàng đón kỹ sư và phòng mua hàng đến kiểm tra máy móc, quy trình trước khi ký đơn.
Bạn cần chấn gấp kim loại theo bản vẽ cho nhà máy hoặc xưởng?
Cinvico sản xuất trực tiếp tại xưởng 422 Sơn Đồng, Hoài Đức, Hà Nội:
-
Báo giá trong 24 giờ, giá xuất xưởng không qua trung gian
-
Rà soát bản vẽ, chấn mẫu đầu trước khi chạy loạt
-
Trọn gói cắt laser ±0,1mm, chấn ±0,3mm, hàn, sơn tĩnh điện
-
Giao hàng 7 đến 15 ngày, hóa đơn VAT đầy đủ
=> Xem dịch vụ: GIA CÔNG KIM LOẠI TẤM THEO YÊU CẦU
=> Xem sản phẩm: DANH MỤC SẢN PHẨM KIM LOẠI TẤM
Hotline / Zalo báo giá: 0981.244.688 (Mrs Nhung)
Kết luận
Chấn gấp kim loại đạt bản vẽ không chỉ nhờ máy tốt. Chi tiết cần đúng rãnh V, đủ lực chấn, bán kính uốn hợp với vật liệu, phôi trải có bù uốn và dung sai ghi rõ theo ISO 2768-1. Khi đặt gia công, hãy ưu tiên đơn vị có rà soát bản vẽ, chấn mẫu đầu và cam kết dung sai bằng văn bản.
Cinvico nhận gia công chấn gấp kim loại theo bản vẽ tại Hoài Đức, Hà Nội, giao toàn miền Bắc. Gửi bản vẽ qua Zalo 0981.244.688 để nhận báo giá trong 24 giờ.
Câu hỏi thường gặp về chấn gấp kim loại
Chấn gấp kim loại được độ dày tối đa bao nhiêu?
Theo năng lực đang công bố, Cinvico chấn thép đến 16mm, inox và nhôm 5052 đến 12mm. Độ dày thực tế còn phụ thuộc chiều dài chấn, vì lực chấn tăng theo chiều dài.
Giá chấn gấp kim loại 1 đường chấn bao nhiêu?
Giá phụ thuộc độ dày, vật liệu, chiều dài và số lượng, tham khảo bảng ở mục 3.2. Gửi bản vẽ qua Zalo 0981.244.688, Cinvico báo giá chính xác trong 24 giờ.
Chấn inox có bị nứt không?
Inox 304 dẻo nên ít nứt khi bán kính trong từ 1 lần độ dày trở lên. Vấn đề hay gặp hơn là đàn hồi góc 2 đến 4° và xước bề mặt, nên cần bù góc và dán film bảo vệ.
Có nhận chấn gấp số lượng ít không?
Chấn gấp CNC không cần làm khuôn nên phù hợp cả đơn mẫu và lô nhỏ. [CẦN XÁC NHẬN: số lượng tối thiểu và phí cài đặt máy cho đơn nhỏ]
Chưa có bản vẽ thì đặt chấn gấp được không?
Được. Bạn gửi ảnh mẫu và kích thước đo tay, kỹ sư Cinvico dựng bản vẽ để bạn duyệt trước khi sản xuất.
Bao lâu giao hàng?
Đơn tiêu chuẩn giao trong 7 đến 15 ngày, tùy số lượng và công đoạn hoàn thiện. Đơn gấp vui lòng báo trước để xưởng xếp lịch máy.