Poka yoke là gì và vì sao xưởng đã nhắc nhở, đào tạo mà lỗi lắp ngược, quên chi tiết vẫn lặp lại? Bài viết trả lời thẳng: định nghĩa, 2 chức năng, 3 phương pháp, 10 ví dụ tại xưởng cơ khí và kim loại tấm, một ví dụ áp dụng trọn 6 bước, và yêu cầu chống sai lỗi trong IATF 16949.
1. Poka Yoke là gì?
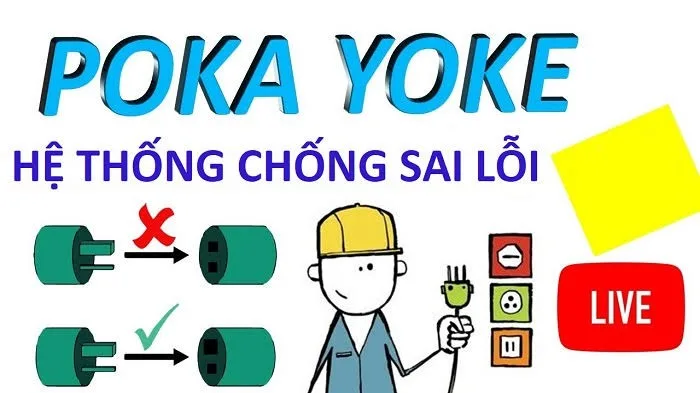
Poka Yoke là phương pháp chống sai lỗi của Nhật Bản. Nó thiết kế quy trình, đồ gá hoặc thiết bị sao cho người vận hành không thể làm sai. Nếu có làm sai thì lỗi lộ ra ngay tại công đoạn đó.
Trong tiếng Nhật, “poka” là lỗi vô ý, “yoke” là tránh. Tiếng Anh gọi là mistake-proofing hoặc error-proofing, tiếng Việt thường dịch là chống sai lỗi, chống nhầm lẫn.
1.1. Nguồn gốc từ Hệ thống sản xuất Toyota
Shigeo Shingo, kỹ sư công nghiệp làm tư vấn cho Toyota, đưa khái niệm này vào Hệ thống sản xuất Toyota (TPS) trong những năm 1960. Tên ban đầu là “baka-yoke” (chống ngốc). Shingo đổi thành poka-yoke vì thấy tên cũ xúc phạm công nhân.
Ví dụ gốc được nhắc nhiều nhất là một công đoạn lắp công tắc hay bị quên lò xo. Shingo yêu cầu công nhân đặt đủ 2 lò xo vào một khay chờ trước khi lắp. Lắp xong mà khay còn lò xo là biết đã quên, sửa ngay trước khi chuyển công đoạn.
1.2. Ý tưởng cốt lõi: tách lỗi khỏi khuyết tật
Poka Yoke phân biệt lỗi (error, tức hành động nhầm của người) với khuyết tật (defect, tức sản phẩm không đạt). Người luôn có thể nhầm, không cần trách. Việc của hệ thống là chặn để cái nhầm đó không thành sản phẩm hỏng chuyển xuống khâu sau.
Vì vậy, khi một lỗi lặp lại sau 2-3 lần đào tạo, đó là bài toán thiết kế công đoạn. Nó không còn là bài toán ý thức công nhân.
1.3. Ví dụ Poka Yoke trong đời sống để dễ hình dung
Bạn đang dùng Poka Yoke hằng ngày mà không để ý:
-
Ô tô số tự động chỉ khởi động được khi cần số ở P hoặc N. Đây là dạng kiểm soát: không cho làm sai.
-
Máy giặt cửa trước khóa cửa khi lồng đang quay, không mở được giữa chừng.
-
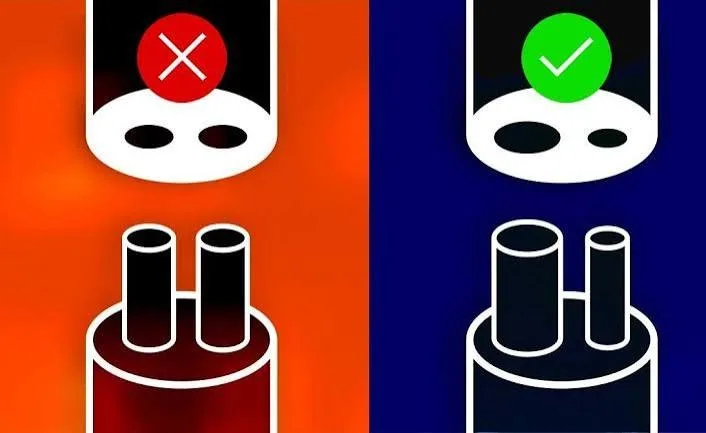
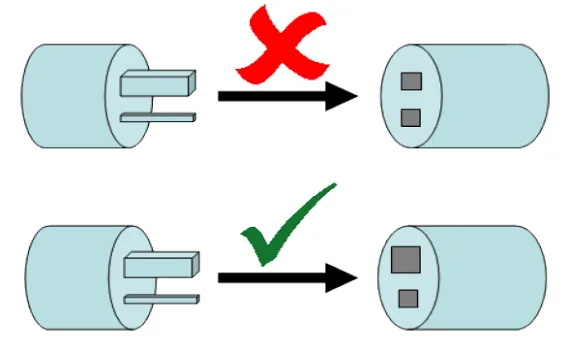
Cổng sạc, giắc cắm có hình dạng chỉ cắm được một chiều, không thể cắm ngược.
-
Xe có cảnh báo thắt dây an toàn: chuông kêu khi chưa cài dây. Đây là dạng cảnh báo: vẫn làm được nhưng bị nhắc ngay.
Nguyên lý trong xưởng giống hệt: dùng hình dạng, khóa liên động, bộ đếm hoặc tín hiệu để người không có cơ hội làm sai.
2. Vì sao xưởng cần Poka Yoke thay vì tăng kiểm tra cuối?
Kiểm tra cuối chỉ tìm ra khuyết tật đã xảy ra. Poka Yoke đưa kiểm soát về đúng điểm phát sinh lỗi, nên rẻ hơn và chắc hơn.
-
Kiểm tra lấy mẫu luôn có rủi ro lọt lỗi: mẫu không chứa mọi khuyết tật trong lô. Lean Enterprise Institute nhận định chất lượng dựa trên kiểm tra mẫu gần như chắc chắn để lọt hàng lỗi.
-
Kiểm tra 100% tốn người mà vẫn phát hiện muộn, khó lần ra nguyên nhân gốc.
-
Chi phí lỗi tăng theo khâu: theo quy tắc 1-10-100 (Labovitz và Chang, 1992), chặn lỗi tại nguồn tốn 1 đơn vị, sửa trong xưởng tốn 10, để lọt tới khách tốn 100.
Hàng lỗi cũng là 1 trong 7 lãng phí trong sản xuất. Nó kéo theo chờ đợi, vận chuyển lại và tồn kho hàng chờ sửa.
Ví dụ tính nhanh (số giả định để minh họa): xưởng lắp 2.000 bộ khung mỗi tháng, tỷ lệ quên vòng đệm 1,5%. Như vậy có 30 bộ phải tháo ra lắp lại. Mỗi bộ mất 45 phút, tức 22,5 giờ công mỗi tháng chỉ để sửa một lỗi. Nếu lỗi lọt tới khách, còn thêm chi phí đổi hàng, gửi báo cáo 8D và rủi ro mất đơn. Một khay kit đếm đủ vòng đệm có chi phí thấp hơn nhiều so với 22,5 giờ công đó.
Shingo liệt kê 10 dạng lỗi con người. Bảng dưới gom các dạng hay gặp nhất ở xưởng và kiểu Poka Yoke tương ứng:
|
Dạng lỗi |
Ví dụ trong xưởng |
Poka Yoke gợi ý |
|
Quên |
Quên vòng đệm, quên siết 1 bulong |
Khay kit đếm đủ, bộ đếm trên súng siết |
|
Nhận diện nhầm |
Lấy vít M5 thay M6, nhầm phôi gần giống nhau |
Ô chứa riêng, mã màu, khắc mã chi tiết |
|
Lắp ngược |
Tấm che lắp ngược chiều |
Lỗ định vị lệch tâm, tai chống ngược |
|
Sai trình tự |
Siết bulong trước khi căn chỉnh |
Đèn trình tự, máy chỉ chạy khi xong bước trước |
|
Thiếu tiêu chuẩn |
Mỗi ca siết lực khác nhau |
Cờ lê lực có tín hiệu, thông số khóa sẵn |
|
Người mới |
Công nhân thời vụ chưa quen công đoạn |
Đồ gá chỉ đặt được một cách |
3. 2 chức năng của Poka Yoke: kiểm soát và cảnh báo
Mỗi thiết bị Poka Yoke làm một trong hai việc. Hoặc nó chặn không cho làm sai (kiểm soát), hoặc nó báo ngay khi có bất thường (cảnh báo).
|
Tiêu chí |
Kiểm soát (Control, Shutdown) |
Cảnh báo (Warning) |
|
Cách hoạt động |
Máy dừng, chi tiết không lắp vào được |
Đèn, còi, màn hình báo bất thường |
|
Phụ thuộc người |
Thấp |
Cao, cần người dừng lại xử lý |
|
Ví dụ |
Máy dập không chạy khi phôi đặt sai vị trí |
Còi kêu khi khay kit còn sót chi tiết |
|
Chi phí |
Thường cao hơn, cần thiết kế lại |
Thấp, làm nhanh |
|
Nên dùng khi |
Lỗi gây mất an toàn hoặc hỏng hàng loạt |
Lỗi ít hậu quả, cần thử nghiệm nhanh |
Nguyên tắc chọn: lỗi càng nghiêm trọng càng phải dùng kiểm soát. Cảnh báo phù hợp để bắt đầu. Nhưng nếu công nhân quen tắt còi hoặc phớt lờ đèn, cần nâng lên kiểm soát.
Nhiều tài liệu còn chia theo thời điểm: Poka Yoke ngăn ngừa (lỗi không thể xảy ra) và Poka Yoke phát hiện (lỗi xảy ra nhưng bị bắt ngay tại chỗ). Ngăn ngừa luôn tốt hơn phát hiện.
4. 3 phương pháp Poka Yoke trong sản xuất
Shingo chia cách phát hiện lỗi thành 3 phương pháp. Gần như mọi giải pháp chống sai lỗi ở xưởng đều thuộc một trong ba dạng dưới đây.
4.1. Phương pháp tiếp xúc (Contact method)
Phương pháp này phát hiện sai lệch về hình dạng, kích thước, chiều, vị trí bằng tiếp xúc vật lý hoặc cảm biến.
-
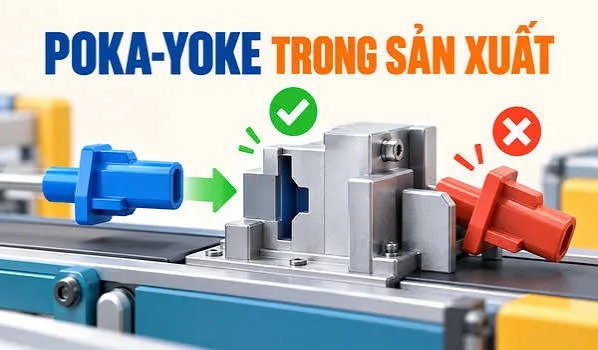
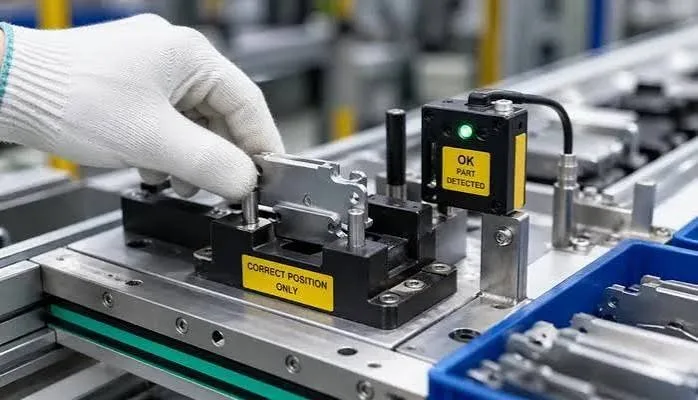
Chốt định vị trên đồ gá chỉ khớp khi chi tiết đặt đúng chiều.
-
Công tắc hành trình hoặc cảm biến quang xác nhận phôi đã nằm đúng vị trí trước khi máy dập, máy ép chạy.
-
Dưỡng kiểm (go/no-go) chỉ lọt qua khi kích thước đạt.
4.2. Phương pháp giá trị cố định (Fixed-value method)
Phương pháp này dùng khi một thao tác phải lặp lại đúng số lần, hoặc một bộ phải có đúng số chi tiết.
-
Khay kit chứa đúng 8 vít cho 1 sản phẩm, lắp xong còn vít là thiếu.
-
Bộ đếm trên súng bắn vít báo khi chưa đủ số lần siết.
-
Cân điện tử kiểm tra khối lượng thùng hàng, sai khối lượng là thiếu hoặc thừa chi tiết.
4.3. Phương pháp bước chuyển động (Motion-step method)
Phương pháp này kiểm tra các bước đã làm đủ và đúng trình tự.
-
Hệ thống pick-to-light chỉ sáng ô linh kiện tiếp theo khi ô trước đã được lấy.
-
PLC không cho chạy bước siết nếu chưa xác nhận bước căn chỉnh.
-
Phần mềm không cho in tem khi chưa quét đủ mã linh kiện.
|
Phương pháp |
Kiểm tra gì |
Công cụ thường dùng |
Lỗi chặn được |
|
Tiếp xúc |
Hình dạng, chiều, vị trí, kích thước |
Chốt định vị, đồ gá, công tắc hành trình, dưỡng |
Lắp ngược, đặt lệch, sai chi tiết |
|
Giá trị cố định |
Số lượng, số lần |
Khay kit, bộ đếm, cân |
Quên, thiếu, thừa chi tiết |
|
Bước chuyển động |
Trình tự |
Đèn trình tự, PLC, phần mềm quét mã |
Sai thứ tự, bỏ bước |
4.4. Chọn mức giải pháp: bắt đầu từ cái rẻ và bền nhất
Cùng một lỗi có thể chặn bằng nhiều cách. Thứ tự ưu tiên nên là: làm từ thiết kế trước, dùng điện tử và phần mềm sau.
|
Mức |
Giải pháp |
Ưu điểm |
Hạn chế |
|
1 |
Sửa thiết kế chi tiết (tab, lỗ lệch tâm, khấc) |
Gần như không tốn thêm chi phí khi sản xuất loạt, không cần bảo trì |
Phải làm từ khâu bản vẽ |
|
2 |
Đồ gá, tấm gá, chốt định vị |
Rẻ, bền, công nhân dễ hiểu |
Phải làm riêng cho từng mã hàng |
|
3 |
Khay kit, xe kit, mã màu |
Làm nhanh, đổi mã hàng dễ |
Phụ thuộc kỷ luật xếp kit |
|
4 |
Cảm biến, bộ đếm, công tắc liên động |
Tự động, có thể dừng máy |
Cần kiểm tra định kỳ, cần kỹ thuật điện |
|
5 |
PLC, phần mềm quét mã |
Kiểm soát trình tự phức tạp, lưu dữ liệu |
Chi phí và thời gian triển khai cao nhất |
5. 10 ví dụ Poka Yoke trong nhà xưởng cơ khí và kim loại tấm
Poka Yoke tốt thường đơn giản, rẻ và gắn ngay vào chi tiết, đồ gá hoặc thiết bị đang có trong xưởng.
5.1. Ngay trên thiết kế chi tiết kim loại tấm
Chống sai lỗi rẻ nhất là làm từ bản vẽ, trước khi cắt phôi.
-
Tab và rãnh không đối xứng: tấm chỉ ghép được một chiều, công nhân không thể lắp ngược.
-
Lỗ định vị lệch tâm: hai lỗ bắt vít đặt lệch nhau vài mm để mặt bích chỉ khớp đúng hướng.
-
Khấc nhận diện cho chi tiết gần đối xứng: chi tiết “trông như đối xứng” là nguồn lắp ngược hay gặp nhất. Thêm một khấc nhỏ để phân biệt.
-
Khắc laser mã chi tiết và chiều chấn: tránh nhầm giữa các phôi giống nhau và tránh chấn ngược chiều.
Khi duyệt bản vẽ, hãy xem kỹ ký hiệu lỗ, rãnh và chiều chấn theo hướng dẫn đọc bản vẽ kim loại tấm. Cinvico cắt laser với dung sai ±0.1mm, chấn gấp ±0.3mm. Độ chính xác này đủ để lỗ định vị và tab-rãnh làm đúng vai trò chống lắp ngược.
=> Sản phẩm: GIA CÔNG KIM LOẠI TẤM THEO BẢN VẼ
5.2. Tại trạm làm việc và khu dụng cụ
-
Bàn thao tác có tấm gá định vị: vị trí đặt chi tiết, dụng cụ được cố định và đánh dấu, đặt sai là thấy ngay. Chiều cao, kích thước bàn nên chọn theo công đoạn, tham khảo cách chọn bàn thao tác.
=> Sản phẩm: BÀN THAO TÁC CÔNG NGHIỆP
-
Bảng hình bóng dụng cụ (shadow board): mỗi dụng cụ có một ô in hình, thiếu là thấy. Đây cũng là công cụ quen thuộc của 5S trong nhà xưởng và của quy trình kiểm soát công cụ dụng cụ theo ca. Nó giúp tránh bỏ quên dụng cụ trong máy.
=> Sản phẩm: TỦ TREO DỤNG CỤ KHÔNG CÁNH
-
Khay linh kiện mã màu: mỗi cỡ vít, bulong dùng một màu khay, đặt đúng ô theo công đoạn. Cách này giảm nhầm M5 với M6.
=> Sản phẩm: KỆ KHAY NHỰA LINH KIỆN 64 KHAY
5.3. Trong cấp phát vật tư và phòng sạch
-
Xe kit linh kiện: mỗi ngăn chứa đúng số lượng cho một bộ sản phẩm. Ngăn còn hàng là đã thiếu bước lắp.
=> Sản phẩm: XE ĐẨY LINH KIỆN 2 MẶT
-
Passbox khóa liên động: chỉ mở được một cửa tại một thời điểm, chặn việc mở thông hai khu phòng sạch khác cấp. Đây là Poka Yoke dạng kiểm soát điển hình.
=> Sản phẩm: PASSBOX PHÒNG SẠCH
5.4. Poka Yoke cho an toàn máy: góc nhìn của EHS
Poka Yoke không chỉ chặn lỗi chất lượng mà còn chặn tai nạn. Với bộ phận EHS, đây là nhóm giải pháp ưu tiên vì lỗi an toàn luôn phải dùng dạng kiểm soát.
-
Hàng rào bảo vệ máy có công tắc liên động ở cửa: mở cửa là robot, máy dập dừng, nên người không thể vào vùng nguy hiểm khi máy đang chạy. Chiều cao hàng rào và khoảng cách tới vùng nguy hiểm tính theo ISO 13857:2019, để tay hoặc chân không với tới bộ phận chuyển động qua mắt lưới hay khe hở. Khi đặt hàng rào, gửi kèm vị trí công tắc để xưởng chừa sẵn lỗ bắt trên khung cửa.
=> Sản phẩm: HÀNG RÀO BẢO VỆ MÁY
Một lưu ý khi audit: người đánh giá EHS thường thử mở cửa hàng rào khi máy chạy để xem máy có dừng thật không. Công tắc bị nối tắt, bị dán băng keo cho “tiện làm việc” là lỗi hay gặp. Đây chính là lý do thiết bị Poka Yoke cần được kiểm tra định kỳ, như phần dưới. Xem thêm khung quản lý an toàn trong bài EHS nhà máy là gì.
6. Cách áp dụng Poka Yoke tại xưởng trong 6 bước
Áp dụng Poka Yoke không cần dự án lớn. Bắt đầu từ một lỗi, làm xong, đo kết quả rồi nhân rộng.
-
Chọn điểm lỗi theo dữ liệu: xếp lỗi theo số lần xảy ra và chi phí (biểu đồ Pareto). Ưu tiên lỗi lặp lại nhiều, lỗi khách hàng đã khiếu nại, lỗi gây mất an toàn.
-
Tìm nguyên nhân gốc: dùng 5 Whys hoặc sơ đồ xương cá ngay tại công đoạn, hỏi người trực tiếp làm. Câu cần trả lời là: vì sao công đoạn này cho phép làm sai?
-
Chọn chức năng và phương pháp: lỗi nghiêm trọng chọn kiểm soát, lỗi nhẹ có thể bắt đầu bằng cảnh báo. Sau đó chọn tiếp xúc, giá trị cố định hoặc bước chuyển động, theo thang ưu tiên ở mục 4.4.
-
Làm mẫu thử rẻ, nhanh: tấm gá bằng thép tấm, chốt định vị, khay kit, đèn báo thường làm xong trong vài ngày. Chạy thử 1-2 ca trước khi làm đồng loạt.
-
Đào tạo và chuẩn hóa: giải thích cho công nhân vì sao có thiết bị, cập nhật hướng dẫn công việc, ghi vào bảng kiểm đầu ca.
-
Đo, kiểm tra định kỳ và cải tiến: so tỷ lệ lỗi trước và sau, kiểm tra thiết bị Poka Yoke còn hoạt động đúng.
6.1. Ví dụ áp dụng trọn 6 bước (tình huống minh họa)
Một xưởng lắp vỏ tủ điện nhận khiếu nại: cửa tủ thỉnh thoảng bị lắp bản lề ngược, mở sai chiều.
|
Bước |
Việc làm cụ thể |
|
1. Chọn điểm lỗi |
Pareto lỗi quý cho thấy “lắp ngược bản lề” đứng đầu số lần khiếu nại |
|
2. Nguyên nhân gốc |
Tấm cửa đối xứng, lỗ bản lề hai bên giống nhau, công nhân không phân biệt được trái phải |
|
3. Chọn giải pháp |
Lỗi gây khiếu nại nên chọn kiểm soát, phương pháp tiếp xúc, mức 1 (sửa thiết kế) |
|
4. Làm mẫu |
Dời một lỗ bản lề lệch 5mm so với bên kia, bản lề chỉ bắt vít được khi đúng chiều. Thêm khắc laser chữ “TOP” trên mép trong |
|
5. Chuẩn hóa |
Cập nhật bản vẽ, hướng dẫn công việc, báo cho tổ lắp ráp |
|
6. Đo |
Theo dõi khiếu nại lắp ngược trong 3 tháng sau thay đổi |
Điểm đáng chú ý: giải pháp này gần như không tốn thêm chi phí khi sản xuất loạt, vì nó nằm sẵn trong file cắt laser. Đó là lý do nên nghĩ tới Poka Yoke ngay khi duyệt bản vẽ với đơn vị gia công.
6.2. Chỉ số đo hiệu quả và kiểm tra đầu ca
Các chỉ số nên theo dõi sau khi áp dụng:
|
Chỉ số |
Ý nghĩa |
Cách đo |
|
Tỷ lệ lỗi (ppm hoặc %) |
Lỗi còn lọt sau công đoạn |
Số sản phẩm lỗi / tổng sản lượng |
|
FPY (tỷ lệ đạt ngay lần đầu) |
Sản phẩm qua công đoạn không cần sửa |
Sản phẩm đạt lần đầu / tổng đầu vào |
|
Số lần Poka Yoke kích hoạt |
Lỗi đã bị chặn tại nguồn |
Đếm theo ca, theo tuần |
|
Giờ công sửa lỗi |
Chi phí làm lại |
Tổng giờ tháo lắp, sửa / tháng |
Mẹo kiểm tra đầu ca: giữ một “mẫu lỗi”, tức chi tiết cố ý sai, sơn đỏ để không lẫn, và đưa vào đồ gá mỗi đầu ca. Nếu thiết bị Poka Yoke không chặn được mẫu lỗi, dừng công đoạn để sửa ngay. Với công tắc liên động hàng rào, kiểm tra bằng cách mở cửa khi máy chạy không tải.
Nếu xưởng đang mở rộng, nên đưa Poka Yoke vào từ khâu lên danh sách thiết bị. Tham khảo checklist setup thiết bị cho xưởng sản xuất mới để tránh mua xong mới phải cải tạo.
7. Poka Yoke trong IATF 16949 và audit nhà cung cấp
Nếu xưởng của bạn cung cấp linh kiện cho ngành ô tô, chống sai lỗi là yêu cầu bắt buộc chứ không còn là lựa chọn. IATF 16949:2016 có điều khoản riêng là 10.2.4 về chống sai lỗi (error-proofing).
Điều 10.2.4 yêu cầu nhà cung cấp:
-
Có quy trình được lập thành văn bản để xác định khi nào dùng phương pháp chống sai lỗi.
-
Ghi phương pháp chống sai lỗi trong PFMEA (phân tích rủi ro quá trình), và ghi tần suất kiểm tra trong kế hoạch kiểm soát (control plan).
-
Kiểm tra định kỳ thiết bị chống sai lỗi bằng lỗi thật hoặc lỗi giả lập, có lưu hồ sơ.
-
Quản lý, nhận diện các mẫu thử lỗi (challenge part) và có kế hoạch phản ứng khi thiết bị chống sai lỗi hỏng.
Khi khách hàng ô tô hoặc FDI audit nhà cung cấp, người đánh giá thường đi thẳng ra công đoạn. Họ hỏi: lỗi nào từng bị khiếu nại, đã có Poka Yoke chưa, hồ sơ kiểm tra đầu ca ở đâu. Chuẩn bị sẵn 3 thứ sau sẽ trả lời được gần hết:
-
Danh sách thiết bị Poka Yoke theo từng công đoạn, gắn với dòng PFMEA tương ứng.
-
Phiếu kiểm tra đầu ca bằng mẫu lỗi, có chữ ký người kiểm.
-
Biên bản xử lý những lần thiết bị không chặn được mẫu lỗi.
Nếu xưởng chưa áp dụng IATF nhưng làm hàng cho FDI Nhật, Hàn, bộ hồ sơ này vẫn là điểm cộng lớn khi đánh giá nhà cung cấp.
8. Phân biệt Poka Yoke với Jidoka, Andon và 5S
Bốn công cụ này hay được nhắc cùng nhau trong sản xuất tinh gọn, nhưng giải quyết việc khác nhau.
|
Công cụ |
Mục đích |
Ai/cái gì hành động |
Quan hệ với Poka Yoke |
|
Poka Yoke |
Chặn lỗi của người tại công đoạn |
Thiết kế, đồ gá, cảm biến |
Chính nó |
|
Jidoka |
Máy tự dừng khi có bất thường |
Máy, dây chuyền |
Poka Yoke dạng kiểm soát là một cách làm Jidoka |
|
Andon |
Báo hiệu sự cố để được hỗ trợ |
Người vận hành kéo dây, bấm nút |
Nhận tín hiệu khi Poka Yoke cảnh báo |
|
5S |
Sắp xếp nơi làm việc gọn, có vị trí cố định |
Toàn bộ nhân viên |
Là nền để Poka Yoke trực quan hoạt động |
Xưởng chưa làm 5S thì shadow board, khay mã màu khó duy trì. Vì vậy thứ tự hợp lý là 5S trước, Poka Yoke sau.
9. Sai lầm thường gặp khi triển khai Poka Yoke
|
Sai lầm |
Hệ quả |
Cách tránh |
|
Làm giải pháp đắt, phức tạp cho lỗi đơn giản |
Tốn tiền, khó bảo trì, dễ bị bỏ |
Đi theo thang ưu tiên ở mục 4.4, thiết kế và đồ gá trước |
|
Dùng cảnh báo cho lỗi nghiêm trọng |
Công nhân phớt lờ còi, lỗi vẫn lọt |
Lỗi an toàn và lỗi hàng loạt phải dùng kiểm soát |
|
Không kiểm tra định kỳ thiết bị |
Cảm biến lệch, chốt mòn, công tắc bị nối tắt mà không ai biết |
Kiểm tra bằng mẫu lỗi mỗi đầu ca, lưu hồ sơ |
|
Không hỏi người trực tiếp làm |
Giải pháp vướng thao tác, công nhân tìm cách bỏ qua |
Thiết kế cùng tổ trưởng, chạy thử trước |
|
Làm rồi không đo |
Không biết có hiệu quả, khó xin thêm ngân sách |
Ghi tỷ lệ lỗi, giờ công sửa trước và sau |
Kết luận
Tóm lại, poka yoke là gì? Đó là cách thiết kế công đoạn để người vận hành không thể làm sai, hoặc làm sai thì lỗi lộ ra ngay, thay vì trông vào sự cẩn thận. Hãy bắt đầu từ lỗi lặp lại nhiều nhất, chọn giải pháp ở mức rẻ và bền nhất, đo kết quả và kiểm tra thiết bị mỗi đầu ca.
Hiểu đúng poka yoke là gì cũng là hiểu rằng phần lớn giải pháp nằm ở chi tiết kim loại tấm, tấm gá, bàn thao tác, tủ và xe kit được làm đúng ngay từ đầu. Cinvico sản xuất các thiết bị này theo bản vẽ tại xưởng Hoài Đức, Hà Nội, có kỹ sư dựng bản vẽ để bạn duyệt trước khi gia công. Gửi mô tả công đoạn đang hay lỗi hoặc bản vẽ qua Zalo 0981.244.688 (Mrs Nhung) để trao đổi trực tiếp với kỹ sư.