Bản vẽ ghi “mạ kẽm”, hàng về sáng đẹp, nhưng chỉ sau một mùa nồm đã lấm tấm gỉ trắng? Phần lớn trường hợp không phải do xưởng mạ làm ẩu, mà do yêu cầu lớp mạ ghi quá chung chung. Bài này trả lời thẳng xi mạ là gì, 4 phương pháp phổ biến, độ dày theo tiêu chuẩn ISO và cách ghi yêu cầu để nhà cung cấp làm đúng ngay lô đầu.
1. Xi mạ là gì?
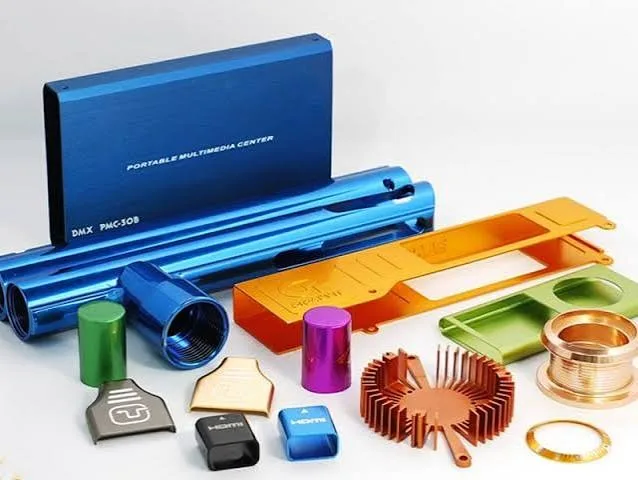
Xi mạ là phương pháp phủ một lớp kim loại mỏng lên bề mặt chi tiết (thường là thép, đồng, nhôm hoặc nhựa đã hoạt hóa) để chống ăn mòn, tăng độ cứng, dẫn điện hoặc làm đẹp. Lớp mạ dày từ dưới 1 µm đến vài trăm µm, tùy kim loại phủ và phương pháp.
Trong tiếng Anh, xi mạ gọi chung là plating. Mạ điện phân là electroplating, mạ hóa học là electroless plating, mạ kẽm nhúng nóng là hot-dip galvanizing. Biết các từ này giúp bạn đọc đúng bản vẽ và tiêu chuẩn của khách nước ngoài.
Trong nhà máy, xi mạ kim loại là công đoạn hoàn thiện bề mặt sau gia công. Chi tiết được cắt, đột dập, tiện, hàn xong mới đem mạ, rồi mới lắp ráp. Vì vậy hiểu xi mạ là gì giúp kỹ sư thiết kế chi tiết dễ mạ ngay từ đầu, tránh sửa bản vẽ sau khi hàng đã lỗi.
1.1. Nguyên lý xi mạ điện hóa
Phổ biến nhất là mạ điện phân. Chi tiết cần mạ nối với cực âm (cathode), kim loại mạ nối với cực dương (anode), cả hai nhúng trong dung dịch chứa ion kim loại.
Khi có dòng điện một chiều, ion kim loại di chuyển về chi tiết, nhận điện tử và bám thành lớp mạ. Theo định luật Faraday, lượng kim loại bám tỷ lệ với cường độ dòng điện và thời gian mạ. Vì vậy thợ mạ chỉnh độ dày bằng mật độ dòng (A/dm²) và số phút chi tiết nằm trong bể.
Hệ quả thực tế: chi tiết diện tích lớn, nhiều góc khuất sẽ khó đều hơn chi tiết phẳng nhỏ. Đây là lý do cùng một lớp “mạ kẽm” nhưng bulong và vỏ tủ cho chất lượng rất khác nhau.
1.2. Xi mạ khác sơn tĩnh điện và anodize thế nào?
Ba khái niệm này hay bị dùng lẫn trên bản vẽ, nhưng bản chất khác nhau:
|
Tiêu chí |
Xi mạ |
Sơn tĩnh điện |
Anodize |
|
Bản chất lớp phủ |
Kim loại (kẽm, niken, crom...) |
Bột polymer nung chảy |
Oxit nhôm tạo từ chính bề mặt nhôm |
|
Độ dày thường gặp |
0,3 đến 250 µm |
60 đến 80 µm |
5 đến 25 µm |
|
Dẫn điện |
Có |
Không |
Không |
|
Vật liệu nền |
Thép, đồng, nhôm, nhựa đã hoạt hóa |
Hầu hết kim loại |
Nhôm, titan |
|
Màu sắc |
Theo kim loại và lớp thụ động |
Gần như mọi mã màu RAL |
Màu nhuộm hạn chế |
Muốn tìm hiểu riêng lớp oxit trên nhôm, xem bài anode nhôm.
2. Xi mạ để làm gì? Tác dụng và ứng dụng trong nhà máy
Xi mạ giải quyết 5 nhu cầu chính. Mỗi nhu cầu cần một kim loại mạ khác nhau, nên trước khi chọn hãy xác định chi tiết cần gì nhất.
2.1. 5 tác dụng chính của xi mạ
-
Chống ăn mòn: kẽm “hy sinh” thay thép, nên vết xước nhỏ vẫn không gỉ ngay. Niken, crom chống gỉ theo kiểu che chắn, xước sâu tới thép là gỉ.
-
Tăng cứng, chống mòn: crom cứng, niken hóa học cho trục, piston, khuôn, dẫn hướng.
-
Dẫn điện, hàn tốt: mạ thiếc, bạc, vàng cho đầu cos, thanh cái, chân linh kiện.
-
Giảm ma sát, chống kẹt: niken PTFE, lớp mạ trên ren bulong giúp tháo lắp nhiều lần.
-
Thẩm mỹ: niken bóng, crom trang trí cho tay nắm, phụ kiện, sản phẩm tiêu dùng.
2.2. Ứng dụng xi mạ theo ngành
|
Ngành |
Chi tiết điển hình |
Loại mạ thường dùng |
|
Ô tô, xe máy |
Bulong, kẹp ống, giá đỡ gầm |
Kẽm, kẽm niken, thụ động crom 3 |
|
Điện tử |
Connector, khung, vỏ che chắn |
Thiếc, niken, vàng, bạc |
|
Cơ khí chế tạo |
Ty xi lanh, trục, khuôn |
Crom cứng, niken hóa học |
|
Điện công nghiệp |
Thanh cái, đầu cos |
Thiếc, bạc |
|
Kết cấu, hạ tầng |
Giá đỡ, lan can, cột |
Kẽm nhúng nóng |
Ở các khu công nghiệp miền Bắc, nhu cầu lớn nhất là mạ kẽm cho bulong, ke góc, giá đỡ và mạ thiếc, niken cho linh kiện của nhà máy điện tử FDI.
3. Các phương pháp xi mạ phổ biến hiện nay
Hiểu xi mạ là gì mới chỉ là bước đầu, chọn đúng phương pháp mới quyết định chất lượng. Có 4 phương pháp xi mạ dùng nhiều trong công nghiệp. Bảng dưới tóm tắt khác biệt để bạn chọn nhanh.
|
Phương pháp |
Nguyên lý |
Độ dày thường gặp |
Hợp với |
|
Mạ điện phân |
Dòng điện một chiều kéo ion kim loại bám lên chi tiết |
5 đến 25 µm (kẽm) |
Chi tiết nhỏ, cần bóng đẹp, số lượng lớn |
|
Mạ hóa học |
Phản ứng tự xúc tác, không cần điện |
5 đến 25 µm (niken) |
Chi tiết hình dạng phức tạp, lỗ sâu |
|
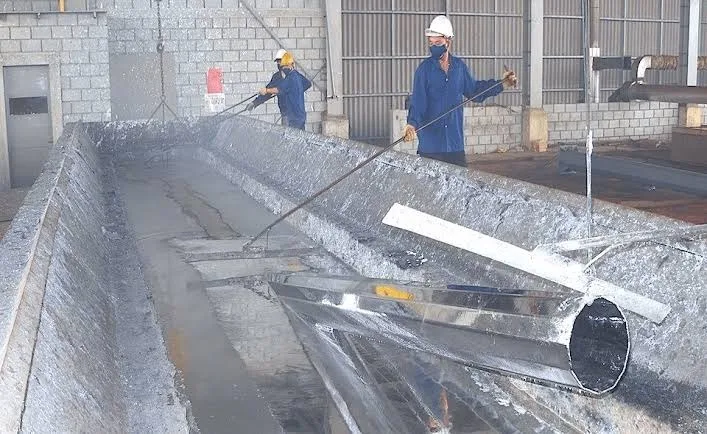
Mạ kẽm nhúng nóng |
Nhúng thép vào kẽm nóng chảy khoảng 450 °C |
45 đến 85 µm trở lên |
Kết cấu thép, ngoài trời |
|
Mạ chân không PVD |
Bay hơi kim loại trong buồng chân không |
1 đến 5 µm |
Dao cụ, khuôn, phụ kiện trang trí |
3.1. Mạ điện phân
Đây là phương pháp phổ biến nhất vì chi phí thấp, mạ được kẽm, niken, crom, đồng, thiếc, vàng. Điểm yếu là lớp mạ dày ở cạnh, mỏng ở lỗ và góc trong, do dòng điện tập trung ở chỗ nhọn. Chi tiết có ren trong sâu hoặc ống dài nên cân nhắc phương pháp khác.
3.2. Mạ hóa học (mạ không điện)
Phổ biến nhất là niken hóa học (Ni-P). Lớp mạ đều tuyệt đối kể cả trong lỗ ren, độ cứng khoảng 500 đến 600 HV, tăng lên khoảng 900 HV sau nhiệt luyện. Đổi lại, chi phí hóa chất cao hơn mạ điện và bể cần kiểm soát chặt.
3.3. Mạ kẽm nhúng nóng
Lớp kẽm dày gấp nhiều lần mạ điện, tạo lớp hợp kim sắt kẽm bám rất chắc. Phù hợp hàng rào, kết cấu, giá đỡ ngoài trời. Không hợp chi tiết chính xác vì lớp mạ dày làm kẹt ren, thép mỏng dưới 2 mm dễ cong vênh do nhiệt.
Lưu ý dễ nhầm: tôn SECC hay tôn GI mua sẵn dạng cuộn cũng là thép đã mạ kẽm, nhưng lớp kẽm chỉ vài µm mỗi mặt và mép cắt không có kẽm. Phân biệt chi tiết trong bài thép mạ kẽm.
3.4. Mạ chân không PVD
Lớp TiN, CrN rất mỏng nhưng rất cứng, màu vàng, đen, đồng ổn định. Dùng cho mũi khoan, dao phay, khuôn và phụ kiện inox trang trí. Thiết bị buồng chân không đắt nên giá gia công cao, thường chỉ dùng khi lớp phủ tạo giá trị lớn.
3.5. Mạ treo hay mạ quay?
Trong mạ điện phân, cách đưa chi tiết vào bể ảnh hưởng lớn tới chất lượng và giá:
-
Mạ quay (mạ lồng): chi tiết nhỏ như vít, đai ốc, long đen đổ vào lồng quay trong bể. Năng suất cao, giá rẻ theo kg, nhưng bề mặt có thể trầy nhẹ do va chạm.
-
Mạ treo (mạ giá): từng chi tiết treo lên móc. Bề mặt đẹp, không va chạm, hợp chi tiết lớn hoặc cần thẩm mỹ, nhưng tốn công treo nên giá cao hơn và để lại vết móc.
Khi đặt hàng, hãy ghi rõ vị trí được phép để vết móc nếu chi tiết có mặt lắp ghép quan trọng.
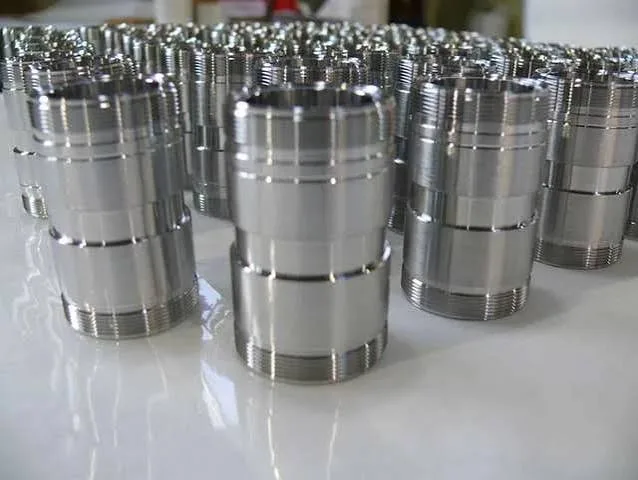
4. Các loại xi mạ theo kim loại phủ
Khi đã nắm xi mạ là gì, cách gọi tên lớp mạ rất đơn giản: gọi theo kim loại phủ. Bảng dưới gom các loại hay gặp nhất trong xưởng.
|
Loại mạ |
Tác dụng chính |
Độ dày thường gặp |
Ứng dụng |
|
Mạ kẽm |
Chống gỉ giá rẻ |
5 đến 25 µm |
Bulong, ke, giá đỡ, vỏ tủ |
|
Mạ kẽm niken |
Chống gỉ cao, chịu nhiệt |
8 đến 15 µm |
Chi tiết ô tô, gầm xe |
|
Mạ niken |
Chống gỉ, bóng, làm lớp lót |
5 đến 30 µm |
Phụ kiện, lớp lót trước crom |
|
Mạ crom trang trí |
Bóng gương, chống xước |
khoảng 0,3 µm trên lớp niken |
Tay nắm, vòi, phụ kiện |
|
Mạ crom cứng |
Chống mòn, cứng 800 đến 1.000 HV |
20 đến 250 µm |
Ty xi lanh, trục, khuôn |
|
Mạ đồng |
Lớp lót, dẫn điện |
5 đến 25 µm |
Lót trước niken, mạch điện |
|
Mạ thiếc |
Hàn tốt, chống oxy hóa |
3 đến 10 µm |
Đầu cos, thanh cái, linh kiện |
|
Mạ vàng, bạc |
Tiếp xúc điện tốt |
0,1 đến 5 µm |
Connector, tiếp điểm |
Với mạ kẽm, màu sắc do lớp thụ động sau mạ quyết định, không phải do kẽm:
|
Màu thụ động |
Đặc điểm |
Ghi chú khi đặt hàng |
|
Trắng xanh (trong) |
Thẩm mỹ, chống gỉ cơ bản |
Phổ biến nhất cho bulong, ke |
|
Vàng cầu vồng |
Chống gỉ tốt hơn màu trắng |
Bản truyền thống dùng crom 6, hỏi rõ loại crom 3 |
|
Đen |
Thẩm mỹ, che chói |
Hay dùng cho chi tiết lộ ngoài |
5. Quy trình xi mạ điện phân cơ bản
Nếu hỏi người làm nghề xi mạ là gì, câu trả lời thường bắt đầu từ chuẩn bị bề mặt: chất lượng lớp mạ quyết định ở khâu này nhiều hơn khâu mạ. Một quy trình chuẩn gồm 5 bước:
-
Bước 1, xử lý bề mặt: tẩy dầu bằng kiềm nóng 50 đến 80 °C, tẩy gỉ bằng axit HCl hoặc H₂SO₄, hoạt hóa bằng axit loãng. Rửa nước giữa mỗi bể để không mang hóa chất sang bể sau.
-
Bước 2, mạ: treo chi tiết lên giá hoặc cho vào lồng quay, chỉnh mật độ dòng khoảng 1 đến 5 A/dm².
-
Bước 3, thụ động: với mạ kẽm, nhúng dung dịch thụ động crom 3 để tạo màng trắng xanh, vàng hoặc đen, tăng khả năng chống gỉ trắng.
-
Bước 4, sấy và khử hydro: sấy khô; thép cường độ cao phải nung khử giòn hydro ngay sau mạ.
-
Bước 5, kiểm tra: đo độ dày, thử bám dính, phun muối theo yêu cầu khách.
Ở bước 2, kim loại anode như niken, đồng, kẽm thường được đựng trong giỏ titan treo trong bể. Titan chịu được hầu hết dung dịch mạ niken, đồng axit, kẽm clorua, nhưng bị phá hủy trong bể có florua. Phân tích chi tiết trong bài ăn mòn titan.
Cinvico gia công giỏ titan theo kích thước bể của từng xưởng mạ: dạng đứng, dạng nằm hoặc dạng trụ. Bạn gửi kích thước bể và loại dung dịch để kỹ sư chọn mác titan và kiểu lưới phù hợp.
=> Sản phẩm: GIỎ TITAN
6. Độ dày lớp mạ và tiêu chuẩn cần ghi khi đặt hàng
Đây là phần nhiều bài viết giải thích xi mạ là gì bỏ qua, nhưng lại quyết định chi tiết bền bao lâu. Ghi “mạ kẽm” chưa đủ, phải ghi độ dày và tiêu chuẩn.
6.1. Độ dày mạ kẽm điện phân theo ISO 2081:2018
|
Ký hiệu |
Độ dày tối thiểu |
Điều kiện sử dụng |
|
Fe//Zn5 |
5 µm |
Cấp 1: trong nhà ấm, khô |
|
Fe//Zn8 |
8 µm |
Cấp 2: trong nhà có ngưng ẩm |
|
Fe//Zn12 |
12 µm |
Cấp 3: ngoài trời khí hậu ôn hòa |
|
Fe//Zn25 |
25 µm |
Cấp 4: ngoài trời khắc nghiệt, ven biển |
Cấp môi trường lấy theo điều kiện sử dụng (service condition) trong ISO 2081:2018. Kho xưởng miền Bắc mùa nồm có ngưng tụ hơi nước, nên tính tối thiểu cấp 2.
6.2. Độ dày mạ kẽm nhúng nóng theo ISO 1461:2022
|
Độ dày thép |
Độ dày lớp kẽm trung bình tối thiểu |
|
Trên 6 mm |
85 µm |
|
Trên 3 mm đến 6 mm |
70 µm |
|
Từ 1,5 mm đến 3 mm |
55 µm |
|
Dưới 1,5 mm |
45 µm |
Tại Việt Nam, TCVN 5408:2007 (tương đương ISO 1461:1999) quy định các mức tối thiểu tương tự cho lớp kẽm nhúng nóng trên sản phẩm thép.
6.3. Ước tính tuổi thọ lớp kẽm
Tuổi thọ (năm) ≈ độ dày lớp kẽm (µm) chia tốc độ ăn mòn kẽm (µm/năm). ISO 9223:2012 cho tốc độ ăn mòn kẽm 0,7 đến 2,1 µm/năm ở môi trường C3 (đô thị, công nghiệp nhẹ) và 2,1 đến 4,2 µm/năm ở C4 (công nghiệp nặng, ven biển).
Ví dụ: lớp nhúng nóng 85 µm ở môi trường C4 bền khoảng 85 ÷ 4,2 ≈ 20 năm đến 85 ÷ 2,1 ≈ 40 năm. Lớp mạ điện 8 µm ở môi trường C3 chỉ khoảng 4 đến 11 năm. Con số này giải thích vì sao giá đỡ ngoài trời mạ điện thường gỉ sớm.
6.4. Lỗi lớp mạ thường gặp và nguyên nhân
|
Lỗi |
Dấu hiệu |
Nguyên nhân thường gặp |
|
Bong tróc, phồng rộp |
Lớp mạ bong khi bẻ hoặc cạo |
Tẩy dầu, tẩy gỉ chưa sạch |
|
Cháy mạ |
Cạnh sần, xám, xốp |
Mật độ dòng quá cao ở góc nhọn |
|
Rỗ, chấm đen |
Lỗ kim li ti trên bề mặt |
Dung dịch nhiễm bẩn, bọt khí bám |
|
Mỏng ở lỗ, góc trong |
Gỉ sớm ở ren trong, góc chấn |
Đặc tính phân bố dòng của mạ điện |
|
Chảy gỉ ở mối hàn |
Vệt nâu từ khe hàn chồng |
Axit đọng trong khe hàn kín |
|
Giòn hydro |
Bulong gãy sau khi siết vài ngày |
Không nung khử hydro sau mạ |
6.5. Cách kiểm tra khi nhận hàng
-
Đo độ dày bằng máy đo từ tính theo ISO 2178:2016, đo nhiều điểm, cả góc trong và lỗ.
-
Phun muối theo ISO 9227:2022 nếu hợp đồng có yêu cầu số giờ không gỉ.
-
Khử giòn hydro theo ISO 9588:2007 với thép cường độ từ 1.000 MPa trở lên, như bulong cấp 10.9, 12.9.
-
Quan sát: không bong, không phồng rộp, không rỗ, không cháy mạ ở cạnh, không vệt chảy ở mối hàn.
6.6. Ghi gì vào bản vẽ hoặc RFQ để không bị mạ sai?
Purchasing và kỹ sư nên ghi đủ 6 thông tin. Thiếu mục nào, nhà cung cấp thường tự chọn mức rẻ nhất:
-
Loại mạ và phương pháp (mạ kẽm điện phân, niken hóa học...).
-
Độ dày tối thiểu kèm tiêu chuẩn, ví dụ Fe//Zn12 theo ISO 2081:2018.
-
Loại và màu thụ động, yêu cầu không Cr6+ nếu hàng giao cho khách điện tử.
-
Số giờ phun muối mong muốn, nếu có.
-
Yêu cầu khử giòn hydro với chi tiết cường độ cao.
-
Cách đo, tần suất kiểm và chứng từ đi kèm, ví dụ đo 5 điểm mỗi lô, giao kèm phiếu kết quả.
Mẫu một dòng ghi trên bản vẽ: “Mạ kẽm điện phân Fe//Zn12 theo ISO 2081:2018, thụ động crom 3 màu trắng xanh, đo độ dày tối thiểu 5 điểm/lô”.
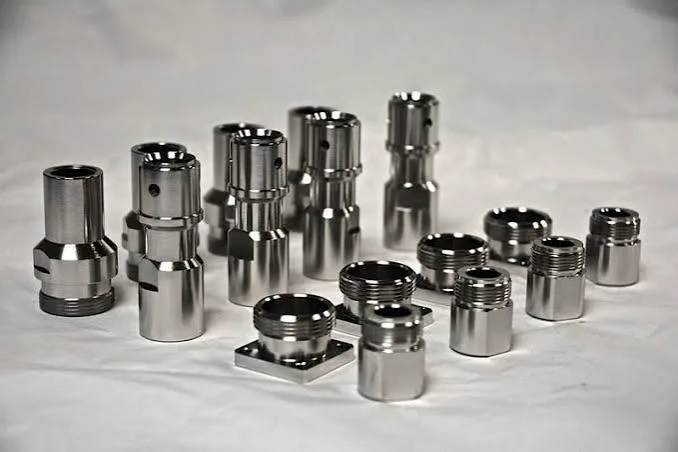
7. Thiết kế chi tiết để xi mạ đạt chất lượng ngay lô đầu
Nhiều lỗi mạ không đến từ bể mạ mà đến từ bản vẽ. Kỹ sư thiết kế nên để ý 4 điểm dưới đây trước khi gửi đi gia công.
7.1. Lỗ thoát dung dịch và khí
Chi tiết dạng hộp, ống kín cần lỗ thoát ở hai đầu. Không có lỗ, axit và dung dịch mạ bị giữ lại bên trong, sau vài tuần chảy ra thành vệt gỉ. Với mạ nhúng nóng, khoang kín còn có nguy cơ nổ do hơi nước giãn nở ở 450 °C.
7.2. Mối hàn: hàn trước, mạ sau
Nên hàn xong toàn bộ rồi mới mạ. Mối hàn chồng mí để hở khe sẽ giữ axit, nên hàn kín liên tục hoặc chừa khe đủ rộng để dung dịch rửa trôi. Nếu bắt buộc hàn trên thép đã mạ kẽm, khói kẽm rất độc, cần hút khói và mài sạch lớp kẽm tại vị trí hàn. Cách chọn kiểu hàn xem bài hàn MIG và hàn TIG.
7.3. Dung sai ren và lắp ghép
Với ren hệ mét 60°, đường kính trung bình của ren ngoài tăng khoảng 4 lần độ dày lớp mạ. Lớp 12 µm tương đương khoảng 48 µm, đủ làm ren cấp chính xác 6g bị chặt. Với ren và lỗ lắp ghép chính xác, cần chừa dung sai trước mạ hoặc yêu cầu che ren khi mạ.
7.4. Những gì làm đội chi phí xi mạ
Giá gia công xi mạ phụ thuộc diện tích bề mặt, độ dày yêu cầu, kiểu mạ treo hay mạ quay, số lượng mỗi lô và các bước bổ sung như khử hydro, che ren, phun muối. Chi tiết có nhiều góc khuất, cần che chắn hoặc đòi phiếu kiểm từng lô sẽ có đơn giá cao hơn. Vì vậy hãy chỉ đặt mức chất lượng mà môi trường sử dụng thật sự cần.
Với chi tiết gia công kim loại tấm như vỏ, ke, giá đỡ, mép cắt laser sạch ba via giúp lớp mạ bám đều hơn ở cạnh.
8. Nên chọn xi mạ, sơn tĩnh điện hay inox cho thiết bị nhà xưởng?
Với bàn thao tác, giá kệ, xe đẩy, tủ dụng cụ làm từ thép tấm, sau khi đã rõ xi mạ là gì, câu hỏi tiếp theo là “nên hoàn thiện bằng gì”. Câu trả lời phụ thuộc môi trường đặt thiết bị.
|
Môi trường |
Lớp hoàn thiện nên chọn |
Lý do |
|
Văn phòng, xưởng điện tử khô |
Thép SPCC sơn tĩnh điện |
Đẹp, chọn màu RAL, chi phí hợp lý |
|
Xưởng cơ khí, có dầu |
Sơn tĩnh điện, mặt bàn có tấm phủ |
Chống trầy, dễ lau dầu |
|
Kho ẩm, khu rửa |
Thép mạ kẽm sơn phủ hoặc inox 304 |
Chống gỉ khi ngưng tụ hơi nước |
|
Thực phẩm, dược, phòng sạch |
Inox 304 |
Không bong tróc lớp phủ, dễ vệ sinh |
|
Khu hóa chất ăn mòn, xưởng xi mạ |
Inox 316 hoặc nhựa |
Chịu axit, muối tốt hơn |
Ít khi nên xi mạ nguyên khung bàn hay giá kệ lớn, vì bể mạ có giới hạn kích thước và khung hàn nhiều khe dễ đọng axit. Nguyên liệu tấm thường chọn sẵn từ thép SPCC hoặc inox. So sánh vật liệu xem bài thép không gỉ và inox.
Cinvico sản xuất thiết bị nhà xưởng tại xưởng Hoài Đức, Hà Nội, cắt laser ±0,1 mm, chấn gấp ±0,3 mm. Bạn cho biết môi trường sử dụng, kỹ sư sẽ đề xuất vật liệu và lớp hoàn thiện phù hợp trước khi lên bản vẽ.
=> Sản phẩm: BÀN THAO TÁC
=> Sản phẩm: GIÁ ĐỂ HÀNG
9. Xi mạ có độc hại không? An toàn và môi trường cho xưởng mạ
Câu hỏi “xi mạ là gì, có độc không” rất hay gặp. Sản phẩm đã mạ xong thì an toàn khi sử dụng bình thường. Nguy hiểm nằm ở dây chuyền mạ, nơi dùng axit, kiềm, xyanua, muối crom và niken.
9.1. Hóa chất nguy hiểm trong dây chuyền mạ
-
Crom hóa trị 6 (Cr6+) gây ung thư. Chỉ thị RoHS 2011/65/EU giới hạn Cr6+ ở mức 0,1% khối lượng trong vật liệu đồng nhất của thiết bị điện, điện tử. Vì vậy nhiều nhà máy FDI điện tử yêu cầu thụ động crom 3 và đòi cam kết RoHS từ nhà cung cấp.
-
Xyanua trong bể mạ đồng, mạ kẽm kiềm cũ cực độc, tuyệt đối không để gần axit vì sinh khí HCN.
-
Hơi axit và sương mù crom gây kích ứng hô hấp, cần hút khí cục bộ trên bể.
9.2. Nước thải và quy chuẩn
Nước thải mạ chứa kim loại nặng (crom, niken, kẽm, đồng) và xyanua, phải xử lý đạt QCVN 40:2025/BTNMT về nước thải công nghiệp (ban hành kèm Thông tư 06/2025/TT-BTNMT) trước khi xả. Bùn từ hệ thống xử lý là chất thải nguy hại, phải lưu giữ và chuyển giao cho đơn vị có giấy phép.
9.3. Lưu trữ hóa chất và thiết bị phụ trợ cho xưởng mạ
Với EHS phụ trách line mạ, lưu trữ hóa chất đúng cách là hạng mục đơn giản nhưng hay bị nhắc trong audit:
-
Thùng hóa chất đặt trên khay chống tràn đủ dung tích, tách riêng axit, kiềm và xyanua.
-
Kệ để hóa chất, xe đẩy, bàn treo móc nên làm bằng inox để không bị ăn mòn trong môi trường hơi axit.
-
Khu bể mạ có lối đi và vạch phân khu rõ ràng, có bảng an toàn hóa chất tại chỗ.
Cách tính dung tích khay theo thể tích thùng lớn nhất xem bài khay chống tràn hóa chất.
=> Sản phẩm: KHAY CHỐNG TRÀN HÓA CHẤT
=> Sản phẩm: XE ĐẨY HÀNG
10. Kết luận
Xi mạ là gì? Đó là phủ một lớp kim loại lên chi tiết để chống gỉ, tăng cứng, dẫn điện hoặc làm đẹp, bằng mạ điện phân, mạ hóa học, nhúng nóng hoặc PVD. Điều quyết định độ bền là ghi đúng độ dày, tiêu chuẩn và loại thụ động, cộng với thiết kế chi tiết dễ mạ.
Với thiết bị đặt trong xưởng, đừng mặc định phải mạ. Môi trường khô hợp sơn tĩnh điện, môi trường ẩm hoặc hóa chất hợp inox. Chọn đúng từ đầu sẽ đỡ chi phí sửa gỉ và thay thế về sau.
Bạn đang cần thiết bị kim loại tấm cho xưởng, hoặc giỏ titan, khay chống tràn cho dây chuyền xi mạ?
-
Gửi bản vẽ, kích thước bể hoặc mô tả môi trường sử dụng, kỹ sư Cinvico đề xuất vật liệu và lớp hoàn thiện
-
Sản xuất tại xưởng Hoài Đức, Hà Nội, xuất hóa đơn VAT
-
Giao 7 đến 15 ngày, lắp đặt tận nơi khu vực miền Bắc
Zalo/Hotline: 0981.244.688 (Mrs Nhung)