Nhiệt luyện là gì? Đó là quá trình nung, giữ nhiệt và làm nguội kim loại có kiểm soát để đổi độ cứng, độ bền mà không đổi hình dạng chi tiết. Nếu bạn đang phải ghi “tôi cứng” lên bản vẽ hay nghiệm thu chi tiết từ xưởng ngoài, bài này dành cho bạn: bảng nhiệt độ từng phương pháp, mác thép nào nhiệt luyện được, cách kiểm độ cứng và cách ghi yêu cầu để không bị trả hàng.
1. Nhiệt luyện là gì?
Nhiệt luyện là phương pháp xử lý kim loại ở trạng thái rắn qua ba bước: nung nóng, giữ nhiệt và làm nguội. Mục tiêu là đổi cấu trúc tinh thể để đạt cơ tính mong muốn, còn hình dạng gần như giữ nguyên. Thuật ngữ quốc tế cho nhóm quá trình này được chuẩn hóa trong ISO 4885:2018 (Ferrous materials, Heat treatments, Vocabulary).
Nói gọn theo ngôn ngữ xưởng: cùng một cây thép C45, nhiệt luyện quyết định nó mềm như phôi để tiện hay cứng đủ làm chốt định vị. Vì vậy, hiểu nhiệt luyện là gì giúp bạn đọc đúng bản vẽ, đặt đúng hàng và nghiệm thu đúng tiêu chí.
1.1. Bản chất: thép “đổi pha” khi nung và làm nguội
Thép có thể đổi tổ chức tinh thể khi nhiệt độ thay đổi. Khi nung qua nhiệt độ tới hạn, peclit và ferit chuyển thành austenit. Nếu làm nguội nhanh, austenit chuyển thành mactenxit rất cứng; nếu làm nguội chậm, nó quay lại peclit mềm và dẻo.
|
Tổ chức |
Hình thành khi |
Đặc tính |
Độ cứng tham khảo |
|
Ferit |
Thép cacbon thấp, nguội chậm |
Rất mềm, dẻo |
khoảng 80 HB |
|
Peclit |
Nguội chậm (ủ, thường hóa) |
Cân bằng cứng và dẻo |
khoảng 180–250 HB |
|
Austenit |
Tồn tại ở nhiệt độ cao (trên A1) |
Pha trung gian để tôi |
Không dùng ở nhiệt độ thường với thép cacbon |
|
Mactenxit |
Nguội nhanh (tôi) |
Rất cứng, giòn |
khoảng 50–65 HRC tùy lượng cacbon |
Giá trị độ cứng là dải tham khảo, thay đổi theo mác thép và tiết diện.
1.2. Ba nhóm nhiệt luyện
Theo cách tác động, nhiệt luyện chia làm 3 nhóm:
-
Nhiệt luyện thông thường: chỉ dùng nhiệt, gồm ủ, thường hóa, tôi, ram. Đây là nhóm xưởng gặp nhiều nhất.
-
Cơ nhiệt luyện: kết hợp biến dạng dẻo với nhiệt luyện, thường làm ở nhà máy cán thép để tăng bền cho phôi.
-
Hóa nhiệt luyện: kết hợp thấm nguyên tố như cacbon, nitơ vào bề mặt, tạo lớp ngoài cứng mà lõi vẫn dẻo.
1.3. Nhiệt luyện khác xử lý bề mặt thế nào?
Mạ kẽm, sơn tĩnh điện hay anode chỉ tạo lớp phủ chống ăn mòn và tạo màu, không làm lõi kim loại cứng hơn. Nhiệt luyện thì thay đổi chính kim loại bên trong. Một chi tiết có thể vừa tôi ram, vừa mạ kẽm, nhưng đó là hai công đoạn khác nhau trên bản vẽ.
Muốn đọc đúng yêu cầu nhiệt luyện, bạn cần nắm ký hiệu mác thép trước, vì hàm lượng cacbon quyết định thép có tôi cứng được hay không. Với đơn hàng gia công kim loại tấm, chọn sai mác ngay từ đầu thì nhiệt luyện sau đó cũng không cứu được.
2. Ba giai đoạn của quá trình nhiệt luyện
Mọi phương pháp nhiệt luyện đều gồm nung nóng, giữ nhiệt và làm nguội. Ba thông số quyết định kết quả là nhiệt độ nung, thời gian giữ và tốc độ nguội. Sai một trong ba, chi tiết có thể mềm hơn yêu cầu, nứt hoặc cong vênh.
2.1. Giai đoạn nung nóng
Chi tiết được nung tới nhiệt độ mục tiêu, tính theo các điểm tới hạn trên giản đồ sắt cacbon. Điểm A1 là 727°C, nơi peclit bắt đầu chuyển thành austenit. Điểm A3 thay đổi theo lượng cacbon, từ 912°C với sắt nguyên chất xuống 727°C ở thép khoảng 0.8%C.
Tốc độ nung cũng quan trọng. Chi tiết dày hoặc có hình dạng phức tạp nên nung chậm, hoặc nung sơ bộ ở 500–650°C. Cách này tránh chênh nhiệt lớn giữa lõi và bề mặt, nguyên nhân hàng đầu gây nứt khi nung.
2.2. Giai đoạn giữ nhiệt
Giữ nhiệt giúp nhiệt độ đồng đều từ bề mặt vào lõi, để chuyển pha diễn ra hết. Kinh nghiệm phổ biến trong xưởng là khoảng 1 giờ cho mỗi 25 mm chiều dày, sau đó điều chỉnh theo mác thép và loại lò. Giữ quá lâu làm hạt thô và thoát cacbon bề mặt; giữ quá ngắn thì lõi chưa chuyển pha, tôi xong lõi vẫn mềm.
2.3. Giai đoạn làm nguội
Tốc độ nguội quyết định tổ chức cuối cùng, nên đây là bước “định đoạt” cơ tính. Môi trường nguội càng mạnh thì thép càng cứng, nhưng rủi ro nứt và cong vênh càng cao.
|
Môi trường làm nguội |
Tốc độ nguội |
Dùng cho |
|
Nguội cùng lò |
Rất chậm (dưới 200°C/giờ) |
Ủ, làm mềm |
|
Không khí tĩnh |
Chậm |
Thường hóa, thép tôi khí như SKD11 |
|
Dầu |
Trung bình |
Tôi thép hợp kim, chi tiết hình dạng phức tạp |
|
Nước, nước muối |
Nhanh |
Tôi thép cacbon như C45 tiết diện đơn giản |
3. Mục đích và vai trò của nhiệt luyện
Nhiệt luyện giúp một mác thép phục vụ được nhiều yêu cầu khác nhau, từ mềm dễ cắt gọt tới cứng chống mài mòn. Trong sản xuất, nó có 4 vai trò chính.
-
Tăng độ cứng và chống mài mòn: dao cắt, khuôn dập, trục, bánh răng cần bề mặt cứng để giữ kích thước lâu dài.
-
Làm mềm để gia công dễ hơn: thép sau cán hoặc rèn thường cứng và không đồng đều; ủ trước giúp cắt gọt nhẹ dao, ít mòn dụng cụ.
-
Khử ứng suất dư: kết cấu sau hàn MIG hoặc gia công nặng tồn ứng suất bên trong, dễ cong vênh dần theo thời gian.
-
Ổn định kích thước và tăng tuổi thọ: chi tiết đã ram đúng chế độ ít biến dạng khi làm việc, giảm hỏng sớm và giảm chi phí thay thế.
Trong chuỗi gia công cơ khí, nhiệt luyện thường là công đoạn trung gian. Nó nằm giữa gia công thô và gia công tinh, nên đặt sai vị trí sẽ phá hỏng dung sai đã đạt được trước đó.
4. Các phương pháp nhiệt luyện phổ biến
Bốn phương pháp nhiệt luyện cơ bản gồm ủ, thường hóa, tôi và ram. Ngoài ra còn nhóm tôi bề mặt và hóa nhiệt luyện cho chi tiết cần bề mặt cứng, lõi dẻo.
4.1. Ủ thép
Ủ là nung tới nhiệt độ thích hợp, giữ nhiệt rồi nguội rất chậm, thường nguội cùng lò. Kết quả là thép mềm, dẻo, hạt đồng đều và ít ứng suất. Các kiểu ủ thường gặp:
-
Ủ hoàn toàn: nung trên Ac3 khoảng 20–30°C, dùng cho thép trước cùng tích cần làm mềm triệt để.
-
Ủ cầu hóa: nung quanh Ac1, giữ lâu để cacbit thành hạt tròn, giúp thép dụng cụ dễ cắt gọt.
-
Ủ khử ứng suất: nung 550–650°C, dưới A1, không đổi tổ chức, chỉ giải phóng ứng suất sau hàn hoặc gia công.
4.2. Thường hóa
Thường hóa nung trên Ac3 hoặc Acm khoảng 30–50°C, rồi để nguội ngoài không khí tĩnh. Tốc độ nguội nhanh hơn ủ nên thép cứng và bền hơn một chút, hạt nhỏ mịn hơn. Đây là cách rẻ, nhanh để chuẩn hóa phôi thép cacbon thấp và phôi rèn trước khi gia công.
4.3. Tôi thép
Tôi là nung thép lên vùng austenit rồi làm nguội nhanh để tạo mactenxit. Với thép trước cùng tích, nhiệt độ tôi khoảng Ac3 cộng 30–50°C; thép sau cùng tích lấy Ac1 cộng 30–50°C. Ví dụ, thép C45 thường tôi ở 820–860°C trong nước hoặc dầu, độ cứng sau tôi khoảng 50–57 HRC tùy tiết diện.
Cần lưu ý độ thấm tôi: chi tiết C45 đường kính lớn thường chỉ cứng ở lớp ngoài, lõi mềm hơn đáng kể. Khi cần cứng đều trên tiết diện lớn, kỹ sư thường chuyển sang thép hợp kim như SCM440 để tôi dầu sâu hơn.
Thép vừa tôi xong rất cứng nhưng giòn và còn ứng suất lớn. Vì vậy, gần như mọi chi tiết tôi đều phải ram ngay sau đó.
4.4. Ram thép
Ram là nung lại thép đã tôi tới nhiệt độ dưới A1, giữ nhiệt rồi làm nguội. Ram giảm giòn, khử ứng suất và đưa độ cứng về mức sử dụng. Chọn nhiệt độ ram chính là chọn điểm cân bằng giữa cứng và dai.
-
Ram thấp 150–250°C: giữ độ cứng cao, khoảng 58–63 HRC với thép dụng cụ; dùng cho dao, khuôn, dụng cụ đo.
-
Ram trung bình 300–450°C: khoảng 40–50 HRC, đàn hồi tốt; dùng cho lò xo, nhíp.
-
Ram cao 500–650°C: khoảng 22–35 HRC, dai và bền; dùng cho trục, bánh răng, bulong chịu lực. Tôi kết hợp ram cao còn gọi là tôi cải thiện.
Dao cụ, mũi đột và cối khuôn sau ram thấp rất cứng nhưng dễ mẻ cạnh khi va vào nhau. Xưởng nên cất chúng trong ngăn riêng có lót, phân loại theo bộ khuôn, thay vì để chung trên kệ hở.
=> Sản phẩm: TỦ ĐỂ DỤNG CỤ
4.5. Tôi bề mặt và hóa nhiệt luyện
Khi chi tiết cần bề mặt cứng nhưng lõi dẻo, xưởng dùng nhóm phương pháp này.
-
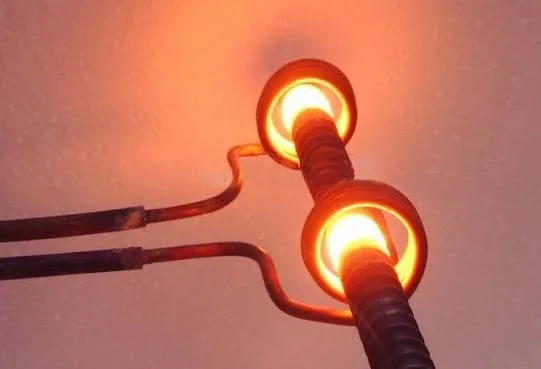
Tôi cao tần: nung nhanh lớp bề mặt bằng dòng cảm ứng rồi phun nước, lớp cứng khoảng 1–5 mm tùy tần số. Hợp với trục, chốt bằng C45.
-
Thấm cacbon: nung 900–950°C trong môi trường giàu cacbon, áp cho thép cacbon thấp. Sau tôi và ram thấp, bề mặt đạt khoảng 58–62 HRC.
-
Thấm nitơ: làm ở 500–570°C, không cần tôi, nên gần như không biến dạng. Hợp với chi tiết chính xác đã gia công tinh.
|
Phương pháp |
Nhiệt độ nung |
Làm nguội |
Kết quả chính |
Ứng dụng điển hình |
|
Ủ hoàn toàn |
Ac3 + 20–30°C |
Cùng lò |
Mềm, dẻo, dễ cắt gọt |
Phôi thép trước gia công |
|
Ủ khử ứng suất |
550–650°C |
Chậm |
Giảm ứng suất, chống cong vênh |
Kết cấu hàn, khung máy |
|
Thường hóa |
Ac3/Acm + 30–50°C |
Không khí |
Hạt mịn, cơ tính đồng đều |
Phôi rèn, thép cacbon thấp |
|
Tôi |
Ac3 hoặc Ac1 + 30–50°C |
Nước, dầu |
Rất cứng, giòn |
Trục, dao, khuôn (phải ram sau) |
|
Ram thấp / trung bình / cao |
150–250 / 300–450 / 500–650°C |
Không khí |
Giảm giòn, chỉnh độ cứng |
Dao, lò xo, trục, bulong |
|
Tôi cao tần |
Nung nhanh lớp mặt |
Phun nước |
Lớp cứng 1–5 mm, lõi dẻo |
Trục, chốt C45 |
|
Thấm cacbon |
900–950°C |
Tôi + ram thấp |
Bề mặt 58–62 HRC, lõi dẻo |
Bánh răng, chốt |
|
Thấm nitơ |
500–570°C |
Chậm |
Bề mặt cứng, ít biến dạng |
Khuôn, trục chính xác |
Nhiệt độ trong bảng là dải tham khảo phổ biến; chế độ thực tế phải lấy theo tiêu chuẩn của từng mác thép và kích thước chi tiết.
5. Chọn phương pháp nhiệt luyện nào cho chi tiết của bạn?
Biết nhiệt luyện là gì mới là bước đầu; chọn phương pháp nên đi từ yêu cầu làm việc của chi tiết, không đi từ thói quen ghi “tôi cứng”. Bảng dưới gom các tình huống hay gặp trong xưởng cơ khí và nhà máy.
|
Yêu cầu của chi tiết |
Phương pháp nên chọn |
Vật liệu thường dùng |
|
Phôi cứng, khó cắt gọt |
Ủ hoặc thường hóa |
Thép cacbon, thép dụng cụ |
|
Chống mài mòn toàn khối, chi tiết nhỏ |
Tôi + ram thấp |
SKD11, SK4 |
|
Chịu va đập, tải động |
Tôi + ram cao (tôi cải thiện) |
C45, SCM440 |
|
Bề mặt chống mòn, lõi dai |
Tôi cao tần hoặc thấm cacbon |
C45 (tôi cao tần), thép cacbon thấp (thấm) |
|
Chi tiết chính xác, không được biến dạng |
Thấm nitơ |
Thép hợp kim, thép khuôn |
|
Kết cấu hàn cần ổn định trước khi phay |
Ủ khử ứng suất |
SS400, thép hộp, thép tấm dày |
|
Inox sau hàn dùng trong môi trường ăn mòn |
Ủ dung dịch hoặc chọn mác cacbon thấp |
SUS304L, SUS316L |
Ba câu hỏi nên trả lời trước khi chốt: chi tiết hỏng vì mòn hay vì gãy, có được phép biến dạng sau nhiệt luyện không, và còn gia công tinh sau đó không. Trả lời xong ba câu này, phương pháp gần như tự lộ ra.
6. Vật liệu nào nhiệt luyện được? Bảng tra theo mác thép, inox, nhôm
Không phải kim loại nào cũng tôi cứng được. Thép muốn tôi cứng rõ rệt cần lượng cacbon từ khoảng 0.3% trở lên, hoặc phải thấm cacbon trước. Đây là điểm nhiều bản vẽ đặt hàng ghi sai, ví dụ yêu cầu “tôi cứng” cho thép tấm SS400.
|
Vật liệu |
Đặc điểm |
Nhiệt luyện phù hợp |
Lưu ý |
|
SS400, CT3, SPCC |
Thép cacbon thấp |
Thường hóa, khử ứng suất sau hàn; thấm cacbon nếu cần bề mặt cứng |
Tôi trực tiếp gần như không tăng cứng |
|
C45 / S45C |
Thép cacbon trung bình |
Tôi 820–860°C + ram; tôi cao tần |
Phổ biến cho trục, chốt, bánh răng |
|
SCM440 |
Thép hợp kim Cr-Mo |
Tôi dầu + ram |
Thấm tôi sâu hơn C45, dùng cho trục lớn, bulong cường độ cao |
|
SKD11 |
Thép dụng cụ gia công nguội |
Tôi khoảng 1000–1050°C + ram thấp |
Đạt khoảng 58–62 HRC, dùng cho khuôn dập |
|
Inox SUS304 |
Thép không gỉ austenit |
Ủ dung dịch 1010–1150°C, nguội nhanh |
Không tôi cứng được bằng nhiệt luyện |
|
Nhôm 6061 |
Hợp kim nhôm hóa bền |
Tôi dung dịch khoảng 530°C + hóa già 160–175°C (trạng thái T6) |
Cơ chế khác hẳn tôi thép |
Với thép kết cấu, xem thêm thành phần và cơ tính trong bài về thép carbon và mác thép SS400. Với kim loại màu, quá trình hóa bền được giải thích kỹ trong bài nhôm 6061 trạng thái T6.
6.1. Inox sau hàn: vì sao có thể gỉ dọc đường hàn?
Inox SUS304 không tôi cứng được, nhưng nhiệt vẫn ảnh hưởng mạnh tới khả năng chống gỉ của nó. Khi vùng cạnh mối hàn nằm lâu trong khoảng 425–815°C, cacbon kết hợp với crom thành cacbit ở biên hạt. Vùng đó mất crom và có thể gỉ dọc đường hàn, hiện tượng gọi là nhạy hóa.
Với thùng, phễu, bồn inox dùng cho hóa chất hoặc thực phẩm, cách phòng là chọn mác cacbon thấp như 304L, 316L, kiểm soát nhiệt hàn, rồi tẩy và thụ động hóa mối hàn. Ủ dung dịch toàn bộ sản phẩm cũng xử lý được, nhưng chi phí cao và dễ biến dạng tấm mỏng. Nếu đang phân vân giữa các mác chống gỉ, bài so sánh thép không gỉ và inox sẽ giúp bạn chọn đúng.
=> Sản phẩm: THÙNG INOX
7. Kiểm tra chất lượng sau nhiệt luyện
Nghiệm thu nhiệt luyện chủ yếu dựa vào đo độ cứng, vì không thể nhìn bằng mắt để biết chi tiết đã đạt hay chưa. Chọn sai phương pháp đo có thể cho số sai lệch, dẫn tới tranh chấp với nhà cung cấp.
|
Phương pháp đo |
Ký hiệu |
Tiêu chuẩn |
Dùng khi |
|
Rockwell |
HRC, HRB |
ISO 6508-1:2023 |
Chi tiết đã tôi, đo nhanh tại xưởng |
|
Brinell |
HB |
ISO 6506-1:2014 |
Phôi đã ủ, thường hóa, vật liệu mềm |
|
Vickers |
HV |
ISO 6507-1:2023 |
Lớp thấm mỏng, tôi bề mặt, chi tiết nhỏ |
Với đơn hàng số lượng lớn hoặc khách FDI, nên yêu cầu nhà cung cấp gửi kèm 3 loại chứng từ:
-
Chứng chỉ vật liệu (mill certificate): xác nhận đúng mác thép và thành phần hóa học.
-
Phiếu kết quả đo độ cứng theo lô: ghi số mẫu đo, vị trí đo, giá trị từng điểm.
-
Chế độ nhiệt luyện đã áp dụng: nhiệt độ, thời gian giữ, môi trường nguội, nhiệt độ ram.
Khâu đo độ cứng và kiểm cong vênh cần một mặt bàn phẳng, chịu tải, đặt tách khỏi khu vực lò để số đo ổn định.
=> Sản phẩm: BÀN THAO TÁC CÔNG NGHIỆP
8. Lỗi thường gặp sau nhiệt luyện và cách phòng tránh
Nhiệt luyện sai chế độ có thể biến chi tiết đã gia công đạt chuẩn thành phế phẩm. Năm lỗi phổ biến nhất trong xưởng gồm:
|
Lỗi |
Nguyên nhân thường gặp |
Cách phòng |
|
Biến dạng, cong vênh |
Nung hoặc nguội không đều, trục dài, tấm mỏng |
Treo đứng trục dài khi nung, chọn môi trường nguội dịu hơn, chừa lượng dư để mài |
|
Nứt tôi |
Góc sắc, lỗ sát mép, tiết diện thay đổi đột ngột, tôi nước thép nhiều cacbon |
Bo góc trên bản vẽ, tôi dầu thay nước, ram ngay sau tôi |
|
Thoát cacbon bề mặt |
Nung trong không khí quá lâu |
Lò chân không hoặc khí bảo vệ, chừa lượng dư mài 0.2–0.5 mm |
|
Độ cứng không đều |
Nhiệt độ lò không đều, màng hơi bao quanh chi tiết khi tôi nước |
Khuấy môi trường tôi, xếp chi tiết thưa |
|
Lõi mềm hơn yêu cầu |
Tiết diện lớn, mác thép thấm tôi kém, giữ nhiệt thiếu |
Chọn thép hợp kim, đủ thời gian giữ nhiệt |
Nhiều lỗi trong bảng bắt nguồn từ thiết kế, không phải từ lò. Bo góc R tối thiểu, tránh lỗ quá sát mép và giữ tiết diện chuyển tiếp mềm là cách rẻ nhất để giảm nứt tôi.
Nếu chi tiết sau nhiệt luyện còn phải đạt dung sai chặt, nên để lại bước gia công CNC hoặc mài tinh sau cùng.
9. Nhiệt luyện trong gia công kim loại tấm và chế tạo thiết bị xưởng
Với xưởng kim loại tấm, câu hỏi nhiệt luyện là gì gắn với hai nhóm việc cụ thể: khử ứng suất cho kết cấu hàn lớn và nhiệt luyện chi tiết chịu mài mòn. Thứ tự công đoạn đúng thường là cắt, chấn, hàn, nhiệt luyện, rồi gia công tinh và sơn phủ.
9.1. Chấn trước, tôi sau
Thép đã tôi gần như mất độ dẻo, đem chấn sẽ nứt ngay tại đường gấp. Vì vậy, chi tiết vừa cần gấp vừa cần cứng phải được chấn gấp kim loại xong mới đưa đi nhiệt luyện. Với thép cacbon trung bình, bán kính chấn trong nên lấy từ 1 đến 2 lần chiều dày tấm để giảm nguy cơ nứt khi tôi.
Tấm mỏng dưới 3 mm cũng rất dễ vênh khi tôi. Nếu chỉ cần chống mòn cục bộ, cân nhắc tôi cao tần vùng làm việc thay vì tôi cả tấm.
9.2. Khử ứng suất cho khung hàn
Khung máy, đế máy hàn từ thép hộp và thép tấm dày thường tồn ứng suất sau hàn. Nếu khung đó phải phay mặt lắp ray hoặc mặt đặt động cơ, khử ứng suất trước khi phay giúp mặt phẳng không “chạy” sau vài tuần sử dụng.
=> Sản phẩm: KHUNG MÁY CÔNG NGHIỆP
9.3. Chi tiết chịu lực và chịu mài mòn
Khuôn đột dập, kẹp khuôn, bulong chữ T trên máy ép nhựa đều cần thép đã tôi ram để không bị dập mép ren hay biến dạng khi siết. Khi đặt các chi tiết này, hãy hỏi rõ mác thép và độ cứng sau nhiệt luyện, thay vì chỉ so giá.
=> Sản phẩm: PHỤ KIỆN MÁY ÉP NHỰA
9.4. Ghi yêu cầu nhiệt luyện lên bản vẽ
Ghi chung chung “tôi cứng” là nguồn gốc của nhiều tranh cãi khi nghiệm thu. Một yêu cầu đầy đủ nên có 4 thông tin:
-
Mác vật liệu: ví dụ S45C hoặc C45.
-
Phương pháp: ví dụ tôi và ram, hoặc tôi cao tần bề mặt.
-
Độ cứng mục tiêu có dung sai và vị trí đo: ví dụ 40–45 HRC, đo tại mặt làm việc.
-
Độ sâu lớp cứng nếu là tôi bề mặt hoặc thấm: ví dụ 0.8–1.2 mm.
Ví dụ một dòng ghi chú đầy đủ: “Vật liệu S45C. Tôi cao tần mặt A, sâu 1–2 mm, 50–55 HRC. Phần còn lại tôi cải thiện 25–30 HRC.”
Cinvico gia công kim loại tấm tại xưởng Hoài Đức, Hà Nội, với cắt laser dung sai ±0.1mm và chấn gấp ±0.3mm. Khi nhận bản vẽ có yêu cầu nhiệt luyện, kỹ sư Cinvico rà mác thép và thứ tự công đoạn cùng bạn trước khi sản xuất.
Kết luận
Câu hỏi nhiệt luyện là gì có thể trả lời gọn: nung, giữ nhiệt và làm nguội có kiểm soát để chỉnh cơ tính kim loại. Chọn đúng phương pháp phụ thuộc mác vật liệu, kích thước chi tiết và cách chi tiết hỏng khi làm việc. Bốn việc nên làm ngay: kiểm tra mác thép có tôi được không, chọn nhiệt độ ram theo công dụng, ghi đủ 4 thông tin nhiệt luyện trên bản vẽ, và yêu cầu phiếu đo độ cứng khi nghiệm thu.
Bạn đang cần gia công khung máy, đồ gá hay chi tiết kim loại tấm có yêu cầu nhiệt luyện?
-
Gửi bản vẽ để kỹ sư Cinvico góp ý mác thép và thứ tự gia công
-
Sản xuất tại xưởng Hoài Đức, Hà Nội, xuất hóa đơn VAT
-
Cắt laser ±0.1mm, chấn gấp ±0.3mm, hàn TIG/MIG
=> Xem sản phẩm: SẢN PHẨM KIM LOẠI TẤM CINVICO
Zalo/hotline: 0981.244.688 (Mrs Nhung)