Gia công CNC là gì? Đó là cách tạo hình chi tiết bằng máy chạy theo chương trình số do máy tính điều khiển, thay cho thao tác tay của người thợ. Bài này giải thích nguyên lý, 9 phương pháp phổ biến, dung sai đạt được, cách ghi dung sai trên bản vẽ và quy trình đặt gia công cho xưởng.
1. Gia công CNC là gì?
Gia công CNC (Computer Numerical Control, điều khiển số bằng máy tính) là phương pháp dùng chương trình lập sẵn để điều khiển chuyển động của dao cắt, đầu laser hoặc chày chấn trên máy công cụ. Máy đọc tọa độ và lệnh trong chương trình, rồi tự cắt, khoan, phay hoặc uốn phôi thành chi tiết đúng kích thước bản vẽ.
Nói gọn: người thợ không quay tay quay nữa. Kỹ sư lập trình một lần, máy lặp lại hàng trăm chi tiết giống nhau, ca ngày hay ca đêm cho kết quả như nhau.
Tiền thân của CNC là máy NC (Numerical Control) ra đời từ những năm 1950, đọc lệnh từ băng đục lỗ. Khi máy tính được tích hợp thẳng vào bộ điều khiển, chương trình có thể sửa ngay trên máy, lưu và gọi lại, từ đó có tên CNC. Ngày nay hầu như mọi máy cắt gọt, máy laser, máy chấn trong nhà xưởng đều chạy CNC.
Người tìm hiểu khái niệm này thường rơi vào một trong ba tình huống:
-
kỹ sư sản xuất cần chọn phương pháp cho chi tiết mới;
-
chủ xưởng đang cân nhắc mua máy hay thuê ngoài;
-
nhân viên mua hàng phải đọc hiểu yêu cầu kỹ thuật trước khi gửi RFQ.
Các mục dưới đây trả lời theo đúng ba nhu cầu đó.
Máy CNC khác máy công cụ truyền thống thế nào?
|
Tiêu chí |
Máy công cụ truyền thống |
Máy CNC |
|
Điều khiển |
Thợ vận hành tay quay, cữ chặn |
Chương trình số, động cơ servo |
|
Độ lặp lại |
Phụ thuộc tay nghề từng ca |
Gần như đồng nhất giữa các chi tiết |
|
Đổi mẫu sản phẩm |
Chỉnh đồ gá, cữ, mất nhiều giờ |
Nạp chương trình mới |
|
Biên dạng phức tạp |
Khó, phải chia nhiều nguyên công |
Làm được cung tròn, mặt cong 3D |
|
Kiểm soát chất lượng |
Đo từng chi tiết |
Đo chi tiết đầu, các chi tiết sau lặp lại theo chương trình |
2. Nguyên lý hoạt động: từ bản vẽ đến chi tiết hoàn chỉnh
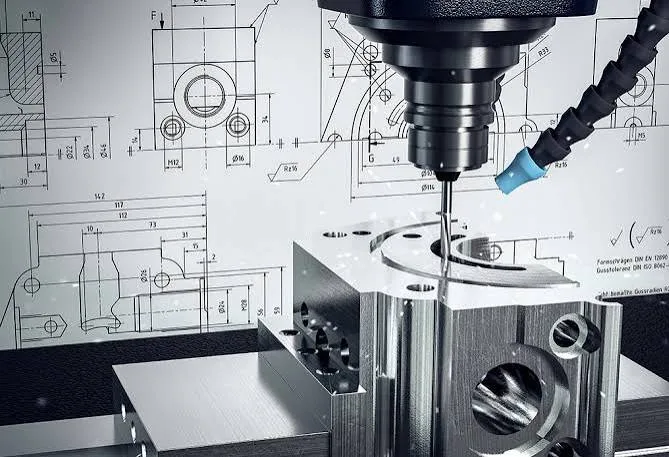
Mọi máy CNC, dù là máy phay hay máy cắt laser kim loại, đều đi qua chuỗi 5 bước:
-
Bước 1, thiết kế CAD: kỹ sư dựng bản vẽ 2D hoặc mô hình 3D trên phần mềm như AutoCAD, SolidWorks, Inventor.
-
Bước 2, lập trình CAM: phần mềm CAM tính đường chạy dao, tốc độ trục chính, lượng ăn dao. Với máy laser, CAM còn sắp xếp chi tiết trên tấm (nesting) để tiết kiệm phôi.
-
Bước 3, xuất G-code: đường chạy được dịch sang mã G và mã M, ngôn ngữ lập trình chung của máy CNC, được chuẩn hóa trong ISO 6983-1:2009.
-
Bước 4, bộ điều khiển đọc lệnh: bộ điều khiển (Fanuc, Siemens, Mitsubishi...) giải mã từng dòng lệnh thành tín hiệu cho động cơ.
-
Bước 5, động cơ servo chạy trục: các trục X, Y, Z đưa dao hoặc bàn máy đến đúng tọa độ. Bộ mã hóa (encoder) báo vị trí thực về bộ điều khiển để tự bù sai lệch, gọi là điều khiển vòng kín.
Một vài lệnh G-code cơ bản giúp bạn đọc hiểu khi xem chương trình:
-
G00: chạy nhanh, không cắt.
-
G01: cắt theo đường thẳng.
-
G02/G03: cắt cung tròn theo chiều kim đồng hồ hoặc ngược lại.
-
M03: quay trục chính.
-
M08: bật dung dịch tưới nguội.
Các bộ phận chính của máy CNC
Một máy CNC gồm các bộ phận sau:
-
bộ điều khiển và màn hình vận hành;
-
động cơ servo kèm vít me bi cho từng trục;
-
trục chính gắn dao (hoặc đầu cắt laser, chày chấn);
-
bàn máy và đồ gá giữ phôi;
-
hệ thống bơm dung dịch tưới nguội;
-
thân máy bằng gang hoặc thép hàn để hấp thụ rung.
Số trục quyết định điều gì?
-
3 trục (X, Y, Z): phổ biến nhất, phay mặt phẳng, rãnh, lỗ.
-
4 trục: thêm một trục quay, gia công nhiều mặt chi tiết mà không phải tháo phôi gá lại.
-
5 trục: dao nghiêng được, làm cánh quạt, khuôn mặt cong phức tạp trong một lần gá, giảm sai số do gá đặt nhiều lần.
Số trục càng nhiều thì máy càng đắt và chương trình càng khó viết. Chi tiết dạng hộp, tấm thường chỉ cần 3 trục.
3. Các phương pháp gia công CNC phổ biến
Phần lớn bài viết về CNC chỉ nhắc máy phay, máy tiện. Thực tế trong nhà máy, gia công CNC chia thành 2 nhóm rõ ràng theo dạng phôi, và mỗi nhóm thường do một loại xưởng khác nhau đảm nhận.
3.1. Nhóm cắt gọt chi tiết khối
-
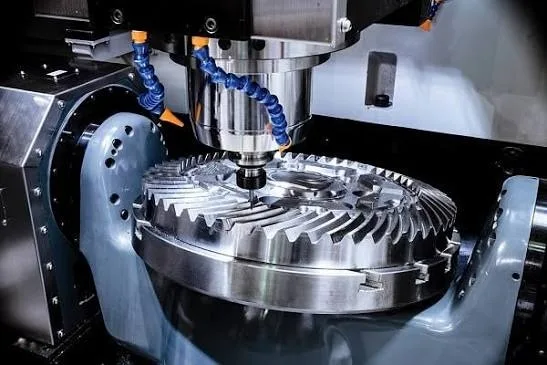
Phay CNC: dao quay tròn bóc vật liệu, làm mặt phẳng, rãnh, hốc, lòng khuôn.
-
Tiện CNC: phôi quay, dao tịnh tiến, làm trục, bạc, chốt, ren.
-
Khoan, taro CNC: tạo lỗ và ren theo tọa độ chính xác, thường tích hợp trên máy phay.
-
Mài CNC: hoàn thiện bề mặt lắp ghép, đạt độ bóng và dung sai rất nhỏ.
-
Cắt dây, xung điện EDM: dùng tia lửa điện, phù hợp thép đã tôi cứng và biên dạng khuôn.
3.2. Nhóm gia công CNC kim loại tấm
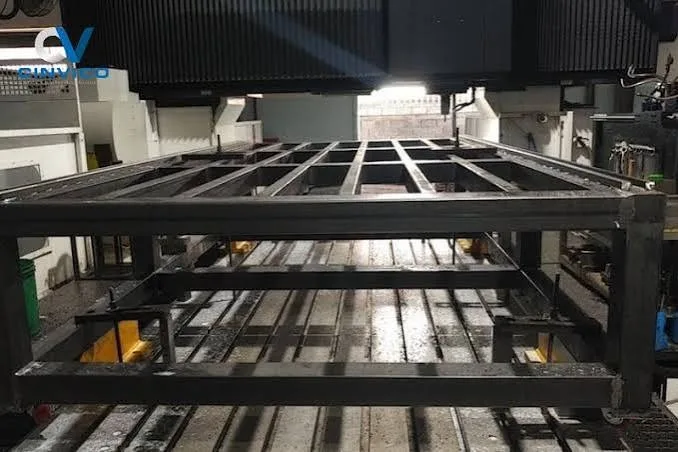
Đây là nhóm làm vỏ tủ điện, khung máy, bàn thao tác, giá kệ, tức phần lớn thiết bị bạn thấy trong nhà xưởng. Phôi là tấm thép, inox, nhôm, độ dày phổ biến từ 0.5 mm đến khoảng 20 mm tùy công suất máy.
-
Cắt laser CNC: tia laser fiber cắt biên dạng theo file DXF, mép cắt gọn, ít bavia, không cần khuôn.
-
Chấn gấp CNC: máy chấn có cữ sau điều khiển số, gấp tấm theo góc và thứ tự đã lập trình.
-
Đột dập CNC: đầu đột tạo lỗ, gân tăng cứng, lỗ thông gió hàng loạt.
-
Cắt plasma CNC: cắt tấm dày nhanh, chi phí thấp, mép cắt thô và vùng ảnh hưởng nhiệt lớn hơn laser.
Toàn bộ chuỗi cắt, chấn, hàn rồi sơn tĩnh điện được gọi chung là gia công kim loại tấm. Đây cũng là nhóm Cinvico làm hằng ngày tại xưởng Hoài Đức. Xưởng nhận file DXF, STEP hoặc PDF, rồi cắt, chấn, hàn và sơn hoàn thiện ngay tại chỗ, nên bạn không phải điều phối nhiều nhà cung cấp.
=> Dịch vụ: GIA CÔNG KIM LOẠI TẤM THEO BẢN VẼ
Bảng so sánh các phương pháp gia công CNC:
|
Phương pháp |
Phôi |
Sản phẩm điển hình |
Dung sai tham khảo |
|
Phay CNC |
Khối, thanh |
Khuôn, đồ gá, chi tiết máy |
±0.01 đến ±0.05 mm |
|
Tiện CNC |
Thanh tròn |
Trục, bạc, chốt |
±0.01 đến ±0.05 mm |
|
Mài CNC |
Chi tiết đã gia công |
Bề mặt lắp ghép chính xác |
±0.002 đến ±0.01 mm |
|
Cắt dây EDM |
Thép đã tôi |
Lòng khuôn, chày cối |
±0.005 đến ±0.01 mm |
|
Cắt laser CNC |
Tấm |
Vỏ tủ, mặt bích, tấm đỡ |
±0.1 mm |
|
Chấn gấp CNC |
Tấm đã cắt |
Vỏ, khay, thanh chữ U |
±0.3 mm |
|
Đột dập CNC |
Tấm |
Lỗ thông gió, lỗ gá hàng loạt |
±0.1 đến ±0.2 mm |
|
Cắt plasma CNC |
Tấm dày |
Bản mã, chi tiết kết cấu |
±0.5 đến ±1.0 mm |
Dung sai trong bảng là mức tham khảo phổ biến; con số thực tế phụ thuộc đời máy, vật liệu, độ dày và cách gá. Riêng nhóm tấm, mức ±0.1 mm khi cắt laser và ±0.3 mm khi chấn gấp là năng lực đang áp dụng tại xưởng Cinvico. Bảng tra theo từng độ dày có trong bài dung sai gia công cắt laser, còn cách chọn khuôn V khi uốn tấm nằm trong bài chấn gấp kim loại.
Chọn nhóm nào? Quy tắc nhanh: chi tiết đặc, cần lắp ghép chính xác tới phần trăm milimet thì đi nhóm cắt gọt khối. Chi tiết rỗng dạng vỏ, khung, khay, tấm đỡ thì đi nhóm kim loại tấm, rẻ hơn nhiều vì ít hao phôi và chạy nhanh.
4. Vật liệu thường dùng trong gia công CNC
|
Vật liệu |
Đặc điểm |
Dùng cho |
|
Thép SS400, SPCC |
Giá thấp, dễ cắt, dễ hàn, cần sơn chống gỉ |
Khung máy, vỏ tủ, bàn thao tác |
|
Inox 304, 316 |
Chống gỉ, cứng và dai nên gia công chậm hơn thép |
Thiết bị thực phẩm, phòng sạch, khu hóa chất |
|
Nhôm A5052, A6061 |
Nhẹ, phay nhanh, tản nhiệt tốt |
Đồ gá, vỏ thiết bị điện tử |
|
Đồng, đồng thau |
Dẫn điện, dẫn nhiệt tốt |
Thanh cái tủ điện, điện cực EDM |
|
Nhựa kỹ thuật POM, MC |
Nhẹ, cách điện, ít mài mòn |
Bánh răng, thanh dẫn hướng, đồ gá |
Chọn sai mác vật liệu là lỗi hay gặp khi đặt hàng, ví dụ dùng SPCC cho chi tiết chịu lực lớn hoặc dùng inox 201 ở môi trường ẩm có hóa chất. Xem so sánh thép SPCC và SS400 hoặc inox 304 và 201 trước khi chốt vật liệu.
5. Ưu điểm và hạn chế của gia công CNC
|
Ưu điểm |
Hạn chế |
|
Chính xác, sai số tới mức phần trăm milimet với máy cắt gọt |
Chi phí đầu tư máy lớn, đặc biệt máy 5 trục và máy laser công suất cao |
|
Sản phẩm đồng đều giữa các lô |
Cần lập trình viên CAM và thợ vận hành có kinh nghiệm |
|
Làm được biên dạng phức tạp |
Đơn 1 chiếc đơn giản vẫn tốn chi phí lập trình, gá đặt |
|
Giảm phụ thuộc tay nghề, chạy được nhiều ca |
Bảo trì, thay linh kiện điện tử tốn kém |
|
Đổi mẫu nhanh bằng chương trình |
Phay từ phôi khối hao hụt vật liệu lớn |
Tự mua máy hay thuê ngoài? Đây là câu hỏi thực tế của chủ xưởng. Tự đầu tư hợp lý khi bạn có đơn ổn định đủ để máy chạy kín ca, có người lập trình và có mặt bằng, nguồn điện phù hợp. Nếu đơn lẻ tẻ, nhiều mẫu, sản lượng chưa đều, thuê một xưởng đã có sẵn máy thường kinh tế hơn. Khi đó bạn chỉ trả tiền cho chi tiết, không gánh khấu hao, lương vận hành và bảo trì.
6. Ứng dụng gia công CNC trong nhà máy và xưởng sản xuất
-
Ô tô, xe máy: chi tiết động cơ, giá đỡ, khung gá hàn, jig kiểm tra.
-
Điện tử: vỏ thiết bị, tản nhiệt nhôm, đồ gá cho dây chuyền SMT.
-
Khuôn mẫu: khuôn ép nhựa, khuôn dập, chày cối.
-
Y tế: dụng cụ, vỏ thiết bị bằng inox.
-
Thiết bị nhà xưởng: khung máy, vỏ tủ điện, bàn thao tác, giá kệ, xe đẩy.
Ở nhóm thiết bị nhà xưởng, khung máy cần lỗ bắt bulong đúng tọa độ để lắp động cơ, ray trượt, cảm biến. Cắt laser CNC kết hợp chấn gấp CNC và hàn theo đồ gá giúp khung lắp vừa ngay, không phải khoan sửa tại hiện trường.
=> Sản phẩm: KHUNG MÁY CÔNG NGHIỆP
Vỏ tủ điện cũng là sản phẩm điển hình của CNC kim loại tấm: cắt lỗ thông gió, lỗ gá thiết bị, chấn mép để gioăng kín khít đạt cấp bảo vệ IP theo yêu cầu.
=> Sản phẩm: TỦ ĐIỆN CÔNG NGHIỆP
Xưởng có máy CNC cần thêm gì? Khi đầu tư máy, nhiều xưởng quên phần thiết bị đi kèm:
-
tủ để dao cụ và đồ gá ngay cạnh máy để giảm thời gian thay dao;
-
khay chống tràn đặt dưới phuy dầu tưới nguội;
-
hàng rào an toàn máy quanh vùng làm việc của máy có cửa mở hoặc robot cấp phôi.
Nếu đang dựng xưởng mới, checklist setup thiết bị cho xưởng sản xuất mới giúp bạn không sót hạng mục.
=> Sản phẩm: TỦ ĐỂ DỤNG CỤ
7. Đặt gia công CNC: hồ sơ, dung sai, quy trình và chi phí
7.1. Hồ sơ cần gửi khi yêu cầu báo giá
Gửi đủ hồ sơ ngay từ đầu giúp xưởng tính giá đúng và tránh phải làm lại. Đây là checklist mà kỹ sư hay nhân viên mua hàng có thể dùng trực tiếp:
|
Hồ sơ |
Ghi chú cụ thể |
|
Bản vẽ 2D |
PDF hoặc DWG, đủ kích thước, hình chiếu, ghi chú kỹ thuật |
|
File 3D hoặc DXF |
STEP cho chi tiết phay, tiện; DXF dạng trải phẳng cho cắt laser |
|
Vật liệu, độ dày |
Ghi rõ mác: SPCC 2.0 mm, SS400 5.0 mm, inox 304 1.5 mm |
|
Dung sai |
Chỉ ghi dung sai chặt ở kích thước lắp ghép; còn lại ghi dung sai chung (xem mục 7.2) |
|
Số lượng |
Số mẫu thử và sản lượng dự kiến theo tháng |
|
Xử lý bề mặt |
Sơn tĩnh điện mã RAL, mạ kẽm, đánh xước hoặc đánh bóng inox |
|
Chứng từ |
Hóa đơn VAT, CO/CQ, chứng chỉ vật liệu (mill cert) nếu khách hàng cuối yêu cầu |
|
Thời hạn, địa điểm |
Ngày cần hàng và nơi giao |
7.2. Ghi dung sai thế nào cho đúng: bảng ISO 2768-1 cấp m
Lỗi phổ biến nhất trên bản vẽ gửi đi gia công là ghi ±0.05 mm cho mọi kích thước. Cách đúng: kích thước lắp ghép ghi dung sai riêng, phần còn lại ghi một dòng "Dung sai chung theo ISO 2768-1:1989 cấp m". Cấp m (trung bình) là cấp hay dùng nhất cho chi tiết cơ khí và kim loại tấm, với giới hạn sai lệch như sau:
|
Khoảng kích thước danh nghĩa |
Sai lệch cho phép cấp m |
|
0.5 đến 6 mm |
±0.1 mm |
|
Trên 6 đến 30 mm |
±0.2 mm |
|
Trên 30 đến 120 mm |
±0.3 mm |
|
Trên 120 đến 400 mm |
±0.5 mm |
|
Trên 400 đến 1.000 mm |
±0.8 mm |
|
Trên 1.000 đến 2.000 mm |
±1.2 mm |
Ví dụ: một vỏ tủ dài 800 mm ghi theo cấp m được phép sai ±0.8 mm. Nếu ép về ±0.1 mm cho toàn bộ, chi phí đo kiểm và tỉ lệ loại tăng mà tủ không lắp tốt hơn.
7.3. Quy trình đặt gia công tại xưởng: 6 bước
-
Bước 1, gửi hồ sơ: bản vẽ, vật liệu, số lượng theo checklist ở mục 7.1.
-
Bước 2, kỹ sư xưởng kiểm tra bản vẽ: rà các điểm khó gia công (lỗ quá nhỏ, mép chấn quá ngắn, bán kính không thống nhất) và đề xuất chỉnh trước khi báo giá.
-
Bước 3, báo giá và chốt bản vẽ xưởng: hai bên thống nhất bản vẽ cuối, vật liệu, dung sai, tiến độ.
-
Bước 4, làm mẫu đầu: chạy 1 đến vài chi tiết để bạn đo kiểm và duyệt. Nhiều nhà máy FDI bắt buộc bước này trước khi cho sản xuất hàng loạt.
-
Bước 5, sản xuất và kiểm tra chất lượng: chạy hàng loạt, kiểm kích thước theo bản vẽ đã duyệt.
-
Bước 6, giao hàng kèm chứng từ: hóa đơn VAT, biên bản nghiệm thu, CO/CQ và chứng chỉ vật liệu nếu đơn hàng yêu cầu.
Với nhân viên mua hàng đang so sánh nhiều xưởng, hãy gửi cùng một bộ hồ sơ cho tất cả để các báo giá so được với nhau. Nhớ hỏi rõ báo giá đã gồm xử lý bề mặt, vận chuyển và VAT hay chưa.
7.4. 6 yếu tố quyết định giá gia công CNC
-
Vật liệu và độ dày: inox đắt hơn thép, và cắt chậm hơn nên tốn thời gian máy hơn.
-
Số nguyên công: chi tiết chỉ cần cắt laser rẻ hơn nhiều so với chi tiết phải cắt, chấn, hàn, mài mối hàn rồi sơn.
-
Dung sai: mỗi kích thước ghi dung sai chặt hơn mức cần thiết đều làm tăng thời gian gá, đo và tỉ lệ loại.
-
Số lượng: chi phí lập trình và gá đặt được chia cho số chi tiết, nên đơn 1 chiếc có đơn giá cao hơn đơn 100 chiếc.
-
Độ phức tạp biên dạng: nhiều lỗ nhỏ, nhiều đường cong hoặc nhiều lần chấn làm tăng thời gian chạy máy.
-
Xử lý bề mặt và đóng gói: sơn hai lớp, mạ, đóng thùng gỗ xuất khẩu đều cộng thêm chi phí.
Mẹo giảm giá mà không giảm chất lượng:
-
thống nhất bán kính chấn trên cùng một chi tiết;
-
tránh lỗ có đường kính nhỏ hơn độ dày tấm khi cắt laser;
-
nới dung sai ở các kích thước không lắp ghép.
Nếu chi tiết phải ghép bằng hàn, đọc thêm so sánh hàn TIG và MIG để chọn phương pháp hàn hợp vật liệu.
Kết luận
Trả lời ngắn cho câu hỏi gia công CNC là gì: đó là gia công bằng máy chạy theo chương trình số, cho chi tiết chính xác, đồng đều và đổi mẫu nhanh. Chi tiết đặc, cần lắp ghép tới phần trăm milimet thì chọn phay, tiện, mài. Vỏ, khung, khay, tấm đỡ thì chọn CNC kim loại tấm để tiết kiệm chi phí. Dù chọn nhóm nào, bản vẽ rõ ràng và dung sai hợp lý là hai thứ quyết định giá và chất lượng.
Bạn cần gia công khung máy, vỏ tủ, khay hay chi tiết kim loại tấm theo bản vẽ?
Cinvico sản xuất tại xưởng Hoài Đức, Hà Nội:
-
Cắt laser CNC ±0.1 mm, chấn gấp CNC ±0.3 mm, hàn TIG/MIG, sơn tĩnh điện
-
Kỹ sư kiểm tra bản vẽ, đề xuất chỉnh để giảm chi phí, gửi bản vẽ xưởng cho bạn duyệt trước khi chạy máy
-
Nhận làm từ 1 chiếc theo file CAD, PDF hoặc mẫu thật; giao 7 đến 15 ngày toàn miền Bắc
-
Quản lý chất lượng theo ISO 9001:2015, đủ hóa đơn VAT và chứng chỉ vật liệu khi cần
=> Xem sản phẩm: SẢN PHẨM KIM LOẠI TẤM
Gửi bản vẽ qua Zalo 0981.244.688 (Mrs Nhung) để trao đổi với kỹ sư.