Chuyền mới sắp chạy, sếp hỏi cần bao nhiêu trạm, bao nhiêu người mới kịp đơn — nhưng takt time tính thế nào thì mỗi phòng nói một kiểu. Bài viết trả lời thẳng: công thức, bảng tra nhanh, cách hiệu chỉnh theo OEE và phế phẩm, cách quy takt time ra số trạm và danh mục thiết bị. Cinvico sản xuất trực tiếp tại xưởng Hoài Đức, Hà Nội, báo giá trong 24 giờ.
1. Takt time là gì và đo bằng đơn vị nào?
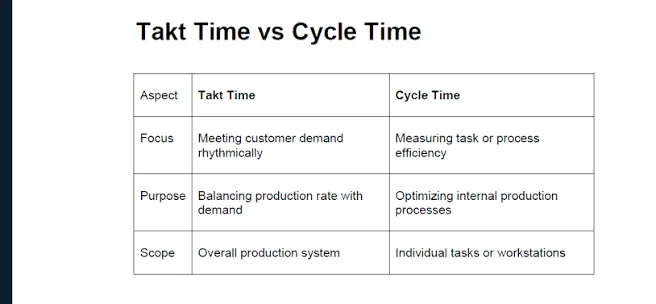
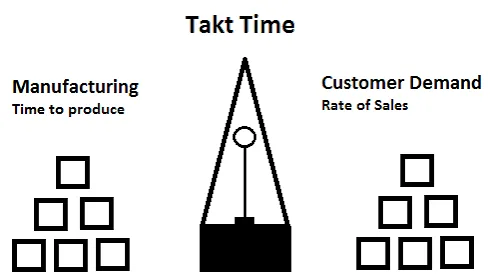
Takt time là nhịp sản xuất — khoảng thời gian tối đa cho phép để hoàn thành một sản phẩm nhằm đáp ứng đúng nhu cầu khách hàng. Đơn vị của takt time luôn là thời gian trên một sản phẩm: giây/sản phẩm hoặc phút/sản phẩm, không bao giờ là sản phẩm/giờ.
Từ "takt" bắt nguồn từ tiếng Đức "Taktzeit", nghĩa là nhịp hoặc tiết tấu, giống nhịp trong âm nhạc. Thuật ngữ này được dùng từ thập niên 1930 trong ngành hàng không Đức, sau đó trở thành trụ cột của hệ thống sản xuất Toyota và toàn bộ Lean Manufacturing.
Điểm cần nắm trước khi tính: takt time do khách hàng quyết định, không do nhà máy quyết định. Bạn không thể "cải thiện" takt time bằng cách chạy nhanh hơn. Bạn chỉ có thể điều chỉnh nó khi đơn hàng hoặc thời gian ca thay đổi.
1.1. Vì sao xưởng nào cũng nên có con số takt time?
Không có takt time, cả chuyền làm việc theo cảm tính: trạm nhanh dồn hàng cho trạm chậm, bán thành phẩm chất đống giữa chuyền, cuối tháng vẫn trễ đơn mà không ai chỉ ra được nút thắt nằm ở đâu.
Có takt time, ba thứ lộ ra ngay:
-
Nút thắt cổ chai: trạm nào có cycle time vượt takt time thì trạm đó đang giữ chân cả chuyền.
-
Mức dư thừa: trạm nào cycle time quá thấp so với takt time là đang thừa người hoặc thừa thiết bị.
-
Khả năng nhận đơn: biết takt time tối thiểu chuyền chịu được là biết có nên nhận đơn gấp hay không.
2. Takt time tính thế nào? Công thức chuẩn và 3 bước áp dụng
Takt time tính bằng cách lấy thời gian sản xuất khả dụng chia cho số sản phẩm khách hàng cần trong cùng khoảng thời gian đó. Kết quả là nhịp sản xuất tính theo giây/sản phẩm hoặc phút/sản phẩm. Đó là câu trả lời ngắn nhất cho thắc mắc takt time tính thế nào.
Takt time = Thời gian sản xuất khả dụng ÷ Nhu cầu khách hàng (trong cùng kỳ)
Takt time không đo bằng đồng hồ bấm giây như cycle time — đó là con số tính ra từ đơn hàng. Takt time nói cho cả chuyền biết: cứ bao nhiêu giây thì phải có một sản phẩm rời chuyền.
Hai vế của công thức đều dễ sai. Phần lớn nhà máy tính lệch takt time vì lấy sai thời gian khả dụng, chứ không phải sai phép chia.
2.1. Thời gian sản xuất khả dụng tính thế nào?
Thời gian sản xuất khả dụng là thời gian chuyền thực sự có thể chạy, sau khi đã trừ mọi khoảng dừng theo kế hoạch. Lấy thời gian ca trừ họp đầu ca, nghỉ giữa ca, giải lao, vệ sinh 5S cuối ca và bảo trì định kỳ.
Bảng dưới là cách bóc một ca 8 giờ (480 phút) để lấy số đưa vào công thức takt time:
|
Khoản mục |
Thời lượng |
Có tính vào takt time? |
|
Tổng thời gian ca |
480 phút |
Gốc để trừ |
|
Họp đầu ca, giao ca |
10 phút |
Trừ ra |
|
Nghỉ giữa ca (ăn ca) |
45 phút |
Trừ ra |
|
Nghỉ giải lao 2 lần |
20 phút |
Trừ ra |
|
Vệ sinh, 5S cuối ca |
15 phút |
Trừ ra |
|
Bảo trì tự quản (TPM) |
10 phút |
Trừ ra |
|
Thời gian khả dụng |
380 phút |
Dùng để tính takt time |
Lưu ý quan trọng: không trừ thời gian dừng máy đột xuất vào thời gian khả dụng khi tính takt time. Dừng máy là lãng phí cần loại bỏ, không phải điều kiện cho trước. Nếu đưa nó vào, takt time sẽ dài ra một cách giả tạo và chuyền chạy chậm hơn nhu cầu thật. Phần sự cố xử lý ở mục 4 bằng hệ số OEE, không xử lý ở đây.
2.2. Nhu cầu khách hàng lấy từ đâu?
Nhu cầu khách hàng là số sản phẩm phải giao trong cùng kỳ với thời gian khả dụng. Lấy từ đơn hàng đã chốt hoặc forecast đã được xác nhận, không lấy từ năng lực hiện tại của chuyền.
Ba nguồn số liệu thường dùng làm mẫu số của takt time:
-
Đơn hàng cứng (PO) theo tháng: chính xác nhất, dùng cho chuyền gia công theo đơn.
-
Forecast cuốn chiếu 4–12 tuần: dùng cho chuyền chạy liên tục, khách FDI thường cấp số này.
-
Nhu cầu bình quân quý: dùng khi đơn hàng dao động, cộng thêm hệ số dự phòng 5–10%.
Chốt lại: cùng một đơn vị thời gian cho cả tử số và mẫu số khi tính takt time. Nhu cầu tuần thì thời gian khả dụng cũng phải là tuần.
2.3. Ba bước tính takt time trong 15 phút
Quy trình tối giản để tính takt time cho một chuyền:
-
Bước 1: Chốt kỳ tính (ngày/tuần/tháng) và lấy tổng nhu cầu của kỳ đó.
-
Bước 2: Bóc thời gian khả dụng của kỳ đó theo bảng ở mục 2.1, nhân với số ca.
-
Bước 3: Chia và đổi đơn vị về giây/sản phẩm để so trực tiếp với cycle time từng trạm.
Bạn đang chuẩn bị layout chuyền mới và cần thiết bị đồng bộ theo nhịp đã tính? Tham khảo thêm bài tính toán thiết kế băng tải để khớp tốc độ băng tải với takt time ngay từ khâu thiết kế.
3. Bảng tra nhanh takt time và 3 ví dụ tính có số
Nếu bạn cần một con số ngay, tra bảng dưới. Bảng lập theo thời gian khả dụng 380 phút/ca (22.800 giây), là mức phổ biến của ca 8 giờ sau khi trừ đủ các khoản ở mục 2.1.
|
Sản lượng cần/ca |
Takt time (1 ca) |
Takt time (2 ca) |
Takt time (3 ca) |
|
50 sản phẩm |
7,6 phút |
15,2 phút |
22,8 phút |
|
100 sản phẩm |
3,8 phút (228 giây) |
7,6 phút |
11,4 phút |
|
200 sản phẩm |
114 giây |
228 giây |
342 giây |
|
500 sản phẩm |
46 giây |
91 giây |
137 giây |
|
1.000 sản phẩm |
23 giây |
46 giây |
68 giây |
|
2.000 sản phẩm |
11 giây |
23 giây |
34 giây |
Cách đọc bảng: cột "2 ca" là takt time khi bạn chạy 2 ca để làm ra cùng sản lượng đó trong một ca của nhu cầu. Nếu nhu cầu tính theo ngày mà nhà máy chạy 2 ca, hãy cộng thời gian khả dụng hai ca rồi chia — xem ví dụ 3.2.
3.1. Xưởng cơ khí 1 ca: takt time theo phút
Xưởng 60 công nhân, chạy 1 ca, khả dụng 380 phút/ngày. Khách chốt 95 bộ khung máy mỗi ngày.
Takt time = 380 phút ÷ 95 bộ = 4 phút/bộ (240 giây/bộ).
Cứ 4 phút phải có một bộ khung hoàn thiện rời chuyền. Nếu trạm hàn đang mất 5 phút 30 giây, chuyền chắc chắn trễ đơn — đó là tín hiệu tách trạm hoặc làm thêm đồ gá.
Với chuyền gia công khung, phần lớn thời gian trôi ở khâu gá đặt và lật chi tiết. Một bộ khung máy có đồ gá chuẩn và bàn đúng chiều cao cắt được 15–20% thời gian thao tác.
=> Sản phẩm: KHUNG MÁY CÔNG NGHIỆP
3.2. Nhà máy điện tử 2 ca: takt time theo giây
Nhà máy lắp ráp chạy 2 ca, mỗi ca khả dụng 400 phút, tổng 48.000 giây/ngày. Nhu cầu 1.600 bo mạch/ngày.
Takt time = 48.000 giây ÷ 1.600 = 30 giây/bo mạch.
Với takt time 30 giây, mọi thao tác tại trạm phải gọn: linh kiện trong tầm với, không có bước đi lấy hàng. Để bám takt time 30 giây, chuyền điện tử luôn dùng bàn thao tác chống tĩnh điện (ESD) có kệ tầng và xe đẩy cấp liệu theo takt time.
3.3. Chuyền nhiều mã hàng: takt time bình quân trọng số
Khi một chuyền chạy nhiều mã sản phẩm, đừng tính takt time riêng lẻ rồi lấy trung bình cộng. Cách đúng là tính takt time chung cho tổng sản lượng, rồi kiểm tra cân bằng theo trọng số thời gian.
Giả sử chuyền khả dụng 380 phút/ngày, chạy 3 mã:
|
Mã hàng |
Sản lượng/ngày |
Thời gian công việc/sản phẩm |
Tỷ trọng thời gian |
|
Mã A |
50 cái |
9 phút |
39% |
|
Mã B |
40 cái |
12 phút |
42% |
|
Mã C |
30 cái |
7 phút |
19% |
|
Tổng |
120 cái |
— |
100% |
Takt time chung = 380 phút ÷ 120 cái = 3,17 phút/cái (190 giây/cái).
Nhưng mã B nặng việc hơn hẳn. Nếu xếp lô B liền nhau, chuyền sẽ vỡ nhịp dù takt time trung bình vẫn đúng. Giải pháp là san bằng sản lượng (heijunka): trộn A–B–C theo tỷ lệ thay vì chạy hết lô này mới sang lô khác.
|
Tình huống |
Thời gian khả dụng |
Nhu cầu |
Takt time |
|
Xưởng cơ khí 1 ca |
380 phút/ngày |
95 bộ |
4 phút/bộ |
|
Nhà máy điện tử 2 ca |
48.000 giây/ngày |
1.600 bo |
30 giây/bo |
|
Chuyền 3 mã hàng |
380 phút/ngày |
120 cái |
3,17 phút/cái |
4. Takt time hiệu chỉnh: đừng lấy con số thô đi chạy chuyền
Đây là bước gần như mọi bài viết về takt time bỏ qua, và cũng là lý do nhiều nhà máy tính đúng công thức mà vẫn thiếu hàng. Takt time thô giả định chuyền chạy hoàn hảo, không hỏng máy, không phế phẩm. Thực tế không như vậy.
4.1. Hiệu chỉnh theo tỷ lệ phế phẩm
Nếu chuyền có tỷ lệ lỗi, bạn phải sản xuất nhiều hơn nhu cầu để bù. Điều chỉnh ở mẫu số:
Nhu cầu điều chỉnh = Nhu cầu thực ÷ (1 − Tỷ lệ phế phẩm)
Ví dụ: cần giao 1.600 bo mạch, tỷ lệ lỗi 3%. Nhu cầu điều chỉnh = 1.600 ÷ 0,97 = 1.650 bo. Takt time = 48.000 ÷ 1.650 = 29,1 giây/bo, không phải 30 giây. Chênh 0,9 giây mỗi sản phẩm, nhân 1.650 lần là mất gần 25 phút mỗi ngày.
4.2. Hiệu chỉnh theo OEE
OEE (Overall Equipment Effectiveness) phản ánh phần thời gian máy thực sự chạy tốt. Với chuyền phụ thuộc máy, dùng:
Takt time hiệu chỉnh = Takt time thô × OEE
Chuyền có OEE 85% và takt time thô 240 giây thì takt time hiệu chỉnh = 240 × 0,85 = 204 giây/sản phẩm. Nghĩa là bạn phải thiết kế chuyền chạy ở nhịp 204 giây mới thực sự kịp đơn.
4.3. Planned cycle time — nhịp đặt ra cho chuyền
Không bao giờ đặt mục tiêu cycle time bằng đúng takt time. Luôn để đệm:
Planned cycle time = Takt time × 0,85 đến 0,90
Với takt time 240 giây, planned cycle time nên đặt 204–216 giây. Khoảng 10–15% này là chỗ cho thay khuôn, thay ca, chi tiết khó. Chuyền chạy sát 100% takt time sẽ trễ ngay khi có một trục trặc nhỏ.
|
Chỉ số |
Cách tính từ ví dụ 3.1 |
Kết quả |
|
Takt time thô |
380 phút ÷ 95 bộ |
240 giây/bộ |
|
Sau bù phế phẩm 2% |
380 ÷ (95 ÷ 0,98) |
235 giây/bộ |
|
Sau hiệu chỉnh OEE 88% |
235 × 0,88 |
207 giây/bộ |
|
Planned cycle time (×0,9) |
207 × 0,9 |
186 giây/bộ |
Con số 186 giây mới là thứ dán lên bảng đầu chuyền, không phải 240 giây.
5. Takt time, cycle time, lead time và pitch khác nhau thế nào?
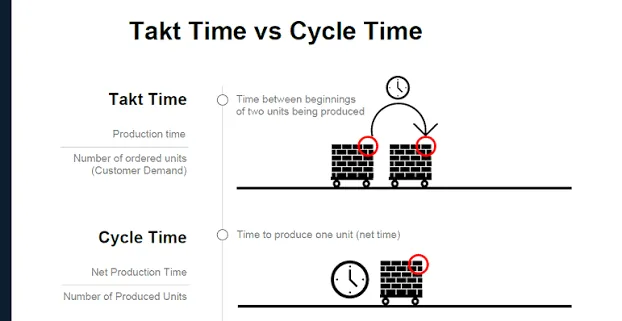
Takt time là nhịp khách hàng đặt ra, cycle time là nhịp chuyền đang làm được, lead time là tổng thời gian từ lúc nhận đơn đến lúc giao hàng, pitch là takt time nhân với số sản phẩm trong một đơn vị đóng gói. Bốn chỉ số này hay bị dùng lẫn, dẫn tới tính takt time xong lại đo nhầm đối tượng.
|
Tiêu chí |
Takt time |
Cycle time |
Lead time |
Pitch |
|
Bản chất |
Nhịp nhu cầu |
Nhịp thực tế |
Tổng thời gian đơn hàng |
Nhịp theo lô/khay |
|
Cách có số |
Tính bằng công thức |
Bấm giờ tại trạm |
Ghi nhận từ PO đến giao |
Takt time × số cái/khay |
|
Ai quyết định |
Khách hàng |
Nội bộ chuyền |
Cả chuỗi cung ứng |
Quy cách đóng gói |
|
Trạng thái tốt |
Ổn định theo kỳ |
Nhỏ hơn takt time |
Càng ngắn càng tốt |
Khớp nhịp lấy hàng |
|
Dùng để |
Thiết kế chuyền, định biên |
Cân bằng trạm |
Cam kết giao hàng |
Lên lịch cấp liệu |
Nguyên tắc vàng: cycle time của mọi trạm phải nhỏ hơn takt time. Trạm nào vượt chính là nút thắt cổ chai.
Pitch đặc biệt hữu ích khi cấp liệu bằng xe đẩy hoặc khay: takt time 30 giây, mỗi khay chứa 20 bo mạch thì pitch = 600 giây. Cứ 10 phút xe đẩy phải xuất hiện một lần tại trạm — đó là cách bạn tính số xe đẩy cần cho chuyền.
=> Sản phẩm: XE ĐẨY HÀNG CÔNG NGHIỆP
6. Từ takt time ra số trạm, số người và danh mục thiết bị
Takt time chỉ có giá trị khi được quy ra quyết định cụ thể: bao nhiêu trạm, bao nhiêu người, bao nhiêu bàn, bao nhiêu mét băng tải. Đây là phần các bài lý thuyết bỏ qua, và cũng là phần sếp bạn thực sự hỏi.
6.1. Công thức tính số trạm và định biên nhân sự
Số trạm tối thiểu = Tổng thời gian công việc ÷ Takt time
Ví dụ: một sản phẩm cần tổng 24 phút thao tác, takt time 4 phút/bộ. Số trạm tối thiểu = 24 ÷ 4 = 6 trạm. Cộng 1 trạm đệm cho khâu kiểm tra, thành 7 trạm bám takt time.
Số người cần = Tổng thời gian thao tác thủ công ÷ Takt time
Lưu ý phân biệt: tổng thời gian công việc bao gồm cả thời gian máy chạy tự động, còn định biên chỉ tính phần thao tác thủ công. Nếu trong 24 phút có 6 phút máy tự chạy, thời gian thủ công là 18 phút. Số người = 18 ÷ 4 = 4,5 người, làm tròn lên 5 người cho 7 trạm — nghĩa là có trạm chạy máy không cần người trực liên tục.
Từ 7 trạm suy ra ngay danh mục thiết bị: 7 bàn thao tác, 7 bộ tủ dụng cụ, băng tải nối 7 vị trí, 2 xe đẩy cấp liệu và giá kệ vật tư đầu chuyền. Đó là cách một con số takt time biến thành danh sách mua sắm cụ thể.
6.2. Công thức ngược: nguồn lực hiện tại đáp ứng được takt time bao nhiêu?
Khi khách hỏi "nhận thêm đơn này được không", dùng chiều ngược lại:
Takt time tối thiểu chuyền chịu được = Cycle time của trạm chậm nhất
Nếu trạm hàn mất 330 giây và không thể tách nhỏ, chuyền của bạn không bao giờ chạy dưới takt time 330 giây. Muốn nhận đơn yêu cầu takt time 240 giây, bạn phải nhân đôi trạm hàn hoặc đầu tư đồ gá — chứ không phải ép công nhân làm nhanh hơn.
6.3. Cân bằng chuyền theo takt time
Sau khi có takt time, đo cycle time từng trạm rồi vẽ biểu đồ Yamazumi. Trạm nào vượt takt time thì xử lý theo thứ tự: bỏ thao tác thừa, gộp hoặc tách công việc, thêm đồ gá, cuối cùng mới thêm người.
-
Hiệu suất cân bằng = Tổng thời gian công việc ÷ (Số trạm × Takt time) × 100%
-
Chuyền tốt đạt trên 85%. Dưới 75% là đang lãng phí nhân công so với takt time đã tính.
-
Đo lại takt time mỗi khi sản lượng đơn hàng thay đổi trên 10%.
6.4. Thiết bị nào quyết định giữ được takt time?
Takt time bị phá chủ yếu bởi thao tác thừa: đi lấy dụng cụ, cúi tìm linh kiện, chờ hàng từ trạm trước. Thiết bị chuyền đúng chuẩn cắt những giây này, giữ cycle time nằm dưới takt time.
-
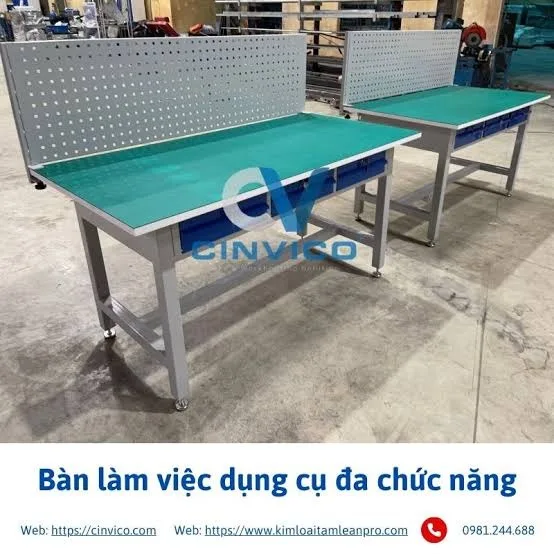
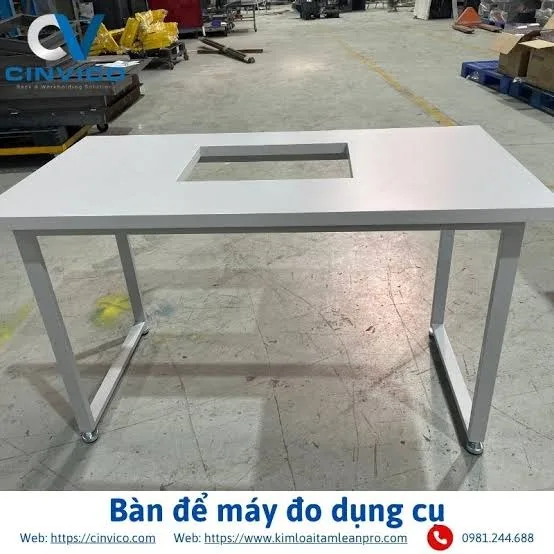
Bàn thao tác: đúng chiều cao và tầm với cắt được 5–10 giây mỗi chu kỳ. Chuyền điện tử cần mặt bàn chống tĩnh điện.
-
Băng tải con lăn: giữ dòng chảy liên tục giữa các trạm, loại bỏ thời gian chờ và bê vác.
-
Tủ dụng cụ tại trạm: mỗi lần công nhân rời trạm đi tìm dụng cụ là mất 20–40 giây, gấp nhiều lần phần trăm mà bạn đang cố tối ưu.
-
Giá để hàng đầu chuyền: đưa vật tư vào tầm với, xóa thao tác đi tìm — phần lãng phí lớn nhất trong xưởng chưa chuẩn hóa 5S.
Chiều cao bàn sai chuẩn là nguyên nhân âm thầm làm cycle time đội lên. Xem thêm kích thước bàn thao tác cơ khí và phân loại bàn thao tác công nghiệp để chọn đúng loại theo công đoạn.
=> Sản phẩm: BÀN THAO TÁC CÔNG NGHIỆP | TỦ ĐỂ DỤNG CỤ | GIÁ ĐỂ HÀNG
Với chuyền cần dòng chảy liên tục, tốc độ băng tải phải khớp takt time. Băng tải chạy nhanh hơn nhịp sẽ tạo tồn kho giữa trạm; chạy chậm hơn thì cả chuyền chờ. Tham khảo cấu tạo băng tải con lăn xích khi tải pallet hoặc chi tiết nặng, cách chọn con lăn chịu tải để không kẹt con lăn giữa ca, và băng tải con lăn nhựa PVC cho chuyền thực phẩm, điện tử.
=> Sản phẩm: BĂNG TẢI CON LĂN
Chuyền đặt trong phòng sạch (điện tử, dược, thực phẩm) có thêm ràng buộc: mỗi lần chuyển vật tư qua ranh giới sạch là một khoảng thời gian cố định phải cộng vào chu kỳ. Passbox đúng chuẩn ISO 14644 giữ khoảng này ổn định thay vì mỗi lần mỗi khác.
=> Sản phẩm: PASSBOX PHÒNG SẠCH
6.5. Bảng khối lượng thiết bị để lập RFQ
Nếu bạn là bộ phận mua sắm và cần đưa con số vào yêu cầu báo giá, dùng bảng quy đổi này cho chuyền 7 trạm ở ví dụ trên:
|
Hạng mục |
Cách tính từ takt time |
Khối lượng |
|
Bàn thao tác |
1 bàn/trạm |
7 bộ |
|
Tủ để dụng cụ |
1 tủ/trạm thao tác tay |
5 bộ |
|
Băng tải con lăn |
Chiều dài chuyền = số trạm × bước trạm 1,5m |
~11 m |
|
Xe đẩy cấp liệu |
Theo pitch: số lượt cấp liệu/ca |
2 chiếc |
|
Giá để hàng đầu chuyền |
Theo lượng vật tư tồn 1 ca |
2 bộ |
Bảng này đủ chi tiết để đưa thẳng vào RFQ. Cinvico nhận báo giá theo đúng format bảng khối lượng của doanh nghiệp, kèm bản vẽ kỹ thuật và chứng từ VAT đầy đủ cho khâu quyết toán.
7. Ép takt time ngắn: cái giá về an toàn và chất lượng
Khi đơn hàng tăng, phản xạ đầu tiên thường là rút ngắn takt time bằng cách bắt chuyền chạy nhanh hơn. Đây là cách làm rủi ro nhất, và bộ phận EHS sẽ là người nhận hậu quả.
Takt time bị ép quá ngắn tạo ra ba hệ quả có thể đo được:
-
Tăng thao tác vội: công nhân bỏ bước kiểm tra, tỷ lệ phế phẩm tăng, và vòng lặp trở nên tệ hơn vì phế phẩm lại làm takt time cần rút ngắn thêm.
-
Tăng rủi ro tai nạn: thao tác nhanh với máy dập, máy cắt là tình huống mà ISO 45001 và các đợt đánh giá nội bộ soi kỹ nhất.
-
Tăng tần suất hỏng máy: máy chạy sát công suất liên tục thì OEE tụt, kéo takt time hiệu chỉnh xuống thấp hơn nữa.
Cách làm đúng khi cần rút takt time là giảm thời gian công việc, không tăng tốc độ con người: thêm đồ gá, bố trí lại tầm với, tự động hóa thao tác lặp, và bảo vệ vùng máy bằng hàng rào an toàn theo ISO 13857 để không phải dừng chuyền vì sự cố.
=> Sản phẩm: HÀNG RÀO CÔNG NGHIỆP
Nếu việc rút takt time đi kèm lắp thêm máy hoặc dịch chuyển vị trí máy trong xưởng, tham khảo dịch vụ lắp đặt máy móc thiết bị để gộp khâu di dời và đấu nối vào cùng một đầu mối, rút ngắn thời gian dừng chuyền.
8. 8 sai lầm khi tính takt time khiến chuyền vỡ nhịp
Đây là các lỗi Cinvico gặp nhiều nhất khi khảo sát xưởng khách hàng trước khi lắp thiết bị chuyền.
-
Trừ cả thời gian dừng máy vào thời gian khả dụng: takt time bị kéo dài giả tạo, chuyền chạy chậm mà vẫn tưởng đạt.
-
Bỏ qua hiệu chỉnh phế phẩm và OEE: công thức đúng nhưng vẫn thiếu hàng cuối tháng.
-
Lấy nhu cầu theo năng lực chuyền: tính ngược từ sản lượng đang làm được thì takt time chỉ hợp thức hóa hiện trạng.
-
Lệch đơn vị giữa tử số và mẫu số: nhu cầu tháng chia cho thời gian ngày, sai ngay từ dòng đầu.
-
Đặt planned cycle time bằng đúng takt time: không còn đệm, một sự cố nhỏ là trễ cả ca.
-
Tính một lần rồi để nguyên cả năm: đơn hàng đổi mà takt time không đổi thì chuyền hoặc thừa hoặc thiếu.
-
Ép takt time ngắn bằng cách tăng tốc con người: tăng phế phẩm và rủi ro tai nạn, như phân tích ở mục 7.
-
Có takt time nhưng không hiển thị tại chuyền: công nhân không biết nhịp cần đạt thì con số chỉ nằm trên giấy.
Sai lầm cuối cùng phổ biến nhất ở SME Việt. Khắc phục rẻ nhất là một bảng takt time đặt đầu chuyền, cộng với vị trí đặt hàng cố định trên bàn và kệ, để chênh lệch lộ ra ngay trong ca thay vì đợi báo cáo cuối tháng.
9. Cinvico sản xuất thiết bị chuyền theo takt time của nhà máy bạn
Cinvico là xưởng gia công kim loại tấm tại Hoài Đức, Hà Nội, sản xuất trực tiếp thiết bị chuyền theo bản vẽ và theo nhịp sản xuất thực tế của từng nhà máy. Sau khi bạn tính takt time và chốt số trạm, Cinvico lo phần chế tạo và lắp đặt.
|
Thiết bị |
Vai trò với takt time |
Tùy biến theo yêu cầu |
|
Bàn thao tác |
Cắt thao tác thừa tại trạm |
Kích thước, tải trọng, mặt ESD/inox |
|
Băng tải con lăn |
Giữ dòng chảy giữa các trạm |
Chiều dài, tốc độ, loại con lăn |
|
Tủ để dụng cụ |
Xóa thời gian đi tìm dụng cụ |
Số ngăn, khóa, kích thước |
|
Xe đẩy hàng |
Cấp liệu theo pitch |
Tải trọng, số tầng, loại bánh |
|
Giá để hàng |
Đưa vật tư vào tầm với |
Số tầng, tải trọng/tầng |
|
Khung máy, đồ gá |
Giảm thời gian gá đặt |
Theo bản vẽ khách cung cấp |
|
Hàng rào công nghiệp |
Giảm sự cố dừng chuyền |
Chiều cao, khoảng cách theo ISO 13857 |
Năng lực xưởng: cắt laser ±0.1mm, chấn gấp ±0.3mm, hàn TIG/MIG, sơn tĩnh điện theo mã RAL. Vật liệu gồm SPCC, thép mạ kẽm, inox SUS304. Hơn 20.000 sản phẩm đã cung cấp cho nhà máy miền Bắc, trong đó có KYOCERA, MOLEX, SMARTECH, VINFAST.
Quy trình làm việc: kỹ sư khảo sát hiện trường và đo cycle time từng trạm → bản vẽ bố trí theo takt time bạn đã tính → báo giá trong 24 giờ → sản xuất tại xưởng → lắp đặt tận nơi.
Bạn đang tính takt time cho chuyền mới và cần thiết bị đồng bộ đúng nhịp?
Cinvico sản xuất trực tiếp tại xưởng Hoài Đức, Hà Nội:
-
Kỹ sư khảo sát hiện trường, khớp thiết bị với nhịp sản xuất đã tính
-
Báo giá trong 24 giờ theo đúng format bảng khối lượng của doanh nghiệp
-
Sản xuất theo yêu cầu: kích thước, tải trọng, vật liệu, mặt bàn ESD
-
Giao hàng 7–15 ngày, lắp đặt tận nơi toàn miền Bắc, chứng từ VAT đầy đủ
=> Xem sản phẩm: BÀN THAO TÁC | BĂNG TẢI CON LĂN | GIÁ ĐỂ HÀNG
Liên hệ / Zalo báo giá: 0981.244.688
10. Câu hỏi thường gặp về takt time
10.1. Takt time tính thế nào khi nhà máy chạy 3 ca?
Cộng thời gian khả dụng của cả 3 ca thành một con số theo ngày, rồi chia cho nhu cầu cả ngày. Không tính takt time riêng từng ca, trừ khi mỗi ca phục vụ một khách hàng hoặc một mã hàng khác nhau.
10.2. Takt time và cycle time cái nào phải nhỏ hơn?
Cycle time phải nhỏ hơn takt time, thường thấp hơn 10–15%. Nếu cycle time bằng đúng takt time, chuyền không còn đệm cho sự cố và sẽ trễ ngay khi có một trục trặc nhỏ.
10.3. Đơn vị của takt time là gì?
Takt time luôn tính bằng thời gian trên một sản phẩm: giây/sản phẩm hoặc phút/sản phẩm. Nếu bạn ra kết quả dạng sản phẩm/giờ thì đó là năng suất, không phải takt time.
10.4. Có cần hiệu chỉnh takt time theo OEE không?
Có, với mọi chuyền phụ thuộc máy. Takt time hiệu chỉnh = takt time thô × OEE. Bỏ qua bước này là nguyên nhân phổ biến khiến chuyền tính đúng công thức mà vẫn thiếu hàng.
10.5. Bao lâu nên tính lại takt time một lần?
Tính lại mỗi khi sản lượng đơn hàng thay đổi trên 10%, hoặc định kỳ hàng tháng với chuyền chạy theo đơn. Nhiều nhà máy rà takt time cùng lúc với cuộc họp kế hoạch sản xuất đầu tháng.
10.6. Xưởng nhỏ 20–30 công nhân có cần tính takt time không?
Có. Xưởng nhỏ càng cần takt time vì nguồn lực mỏng, sai nhịp là trễ đơn ngay. Cách áp dụng đơn giản nhất là tính takt time theo ngày và dán bảng nhịp tại đầu chuyền.
11. Kết luận
Takt time tính thế nào thực chất gói trong một phép chia: thời gian sản xuất khả dụng chia cho nhu cầu khách hàng cùng kỳ. Cái khó nằm ở ba chỗ: bóc đúng thời gian khả dụng, hiệu chỉnh theo phế phẩm và OEE, rồi đặt planned cycle time thấp hơn takt time 10–15% để có đệm. Sau đó mới quy takt time ra số trạm, định biên và danh mục thiết bị.
Một chuyền giữ được nhịp cần ba thứ: takt time đúng, layout hợp lý và thiết bị đặt đúng tầm tay. Cinvico lo phần thứ ba — chế tạo bàn thao tác, băng tải con lăn, tủ dụng cụ, giá kệ, xe đẩy và khung máy theo đúng kích thước chuyền của bạn. Gọi Zalo 0981.244.688 để nhận báo giá trong 24 giờ.