
Khách hàng sắp vào audit, công nhân vẫn mất cả buổi tìm cờ lê, phôi và phế liệu nằm chung một góc. 5S nhà xưởng thực hiện thế nào để qua audit mà không vỡ ngân sách? Bài viết trả lời thẳng: 8 bước trong 90 ngày, biểu mẫu thẻ đỏ, cách làm theo từng khu vực, checklist chấm điểm và thiết bị cần đầu tư. Cinvico sản xuất thiết bị nhà xưởng trực tiếp tại Hoài Đức, Hà Nội.
1. 5S nhà xưởng là gì và vì sao không chỉ là tổng vệ sinh?
5S là gì? Đây là phương pháp tổ chức nơi làm việc xuất phát từ Nhật Bản, gồm 5 bước: Sàng lọc, Sắp xếp, Sạch sẽ, Săn sóc, Sẵn sàng. Với 5S nhà xưởng, mục tiêu là mọi thứ cần dùng đều có chỗ, dễ thấy, dễ lấy, dễ trả lại. Tổng vệ sinh chỉ làm sạch một lần. Còn 5S biến trạng thái gọn gàng thành tiêu chuẩn vận hành hằng ngày.
|
Chữ S |
Tiếng Việt |
Việc cụ thể khi làm 5S nhà xưởng |
Dấu hiệu đạt |
|
Seiri |
Sàng lọc |
Tách đồ không cần khỏi khu làm việc bằng thẻ đỏ |
Không còn phôi hỏng, dụng cụ gãy tại trạm |
|
Seiton |
Sắp xếp |
Định vị trí cố định, dán nhãn, kẻ vạch sàn |
Tìm một dụng cụ dưới 30 giây (mục tiêu tham khảo) |
|
Seiso |
Sạch sẽ |
Vệ sinh theo ca, kết hợp kiểm tra rò rỉ, lỏng ốc |
Máy không đọng dầu, sàn không phoi |
|
Seiketsu |
Săn sóc |
Chuẩn hóa bằng ảnh mẫu, bảng tiêu chuẩn |
Mọi ca làm giống nhau |
|
Shitsuke |
Sẵn sàng |
Đánh giá định kỳ, thi đua, kỷ luật |
Điểm 5S giữ ổn định qua nhiều tháng |
Nhiều xưởng làm 5S thất bại vì coi đây là phong trào dọn dẹp trước ngày khách đến. Thực tế, 5S trong sản xuất là nền móng của Lean, Kaizen và TPM. Một xưởng chưa có 5S rất khó đo takt time hay giảm hàng tồn dở dang (WIP).
1.1. Lợi ích thực tế của 5S nhà xưởng là gì?
Lợi ích lớn nhất của 5S nhà xưởng là giảm thời gian lãng phí và giảm rủi ro. Chi phí đầu tư thấp hơn nhiều so với mua máy mới. Các lợi ích xưởng có thể tự đo được sau 90 ngày:
-
Giảm thời gian tìm dụng cụ, vật tư. Đo bằng cách bấm giờ 10 lần lấy dụng cụ trước và sau 5S.
-
Giải phóng mặt bằng. Sàng lọc thường trả lại những góc xưởng bị chiếm bởi phôi hỏng, máy cũ, thùng rỗng.
-
Giảm lỗi lấy nhầm linh kiện, vật tư. Nhãn và vị trí cố định khiến việc lấy sai khó xảy ra hơn.
-
Giảm sự cố an toàn. Lối đi thông, sàn không dầu, dụng cụ không để trên cao.
-
Tạo ấn tượng chuyên nghiệp. Với xưởng gia công, một buổi khách đi hiện trường có thể quyết định việc giữ hay mất đơn hàng.
Cinvico không đưa ra con số phần trăm chung cho mọi xưởng. Hãy đo baseline ở bước 2 để có số liệu thật của chính xưởng mình. Bảng KPI ở mục 5.2 sẽ hướng dẫn cách đo.
1.2. 5S, 6S và 7S khác nhau thế nào?
6S là 5S cộng thêm chữ S thứ sáu là An toàn (Safety). 7S thường bổ sung thêm Tiết kiệm hoặc Tinh thần, tùy doanh nghiệp. Bản chất vẫn là 5S. Các chữ thêm vào chỉ nhấn mạnh một mục tiêu mà doanh nghiệp muốn đo riêng.
Với xưởng cơ khí có máy dập, robot hàn, khu hóa chất, nhiều nhà máy FDI áp dụng 6S. Mục đích là đưa rủi ro an toàn vào ngay checklist hằng tuần. Nếu xưởng mới bắt đầu, nên làm chắc 5S trước rồi mới mở rộng.
1.3. Doanh nghiệp Việt đã thực hiện 5S nhà xưởng ra sao?
5S không chỉ dành cho nhà máy Nhật. Một số doanh nghiệp Việt đã triển khai và được báo chí ghi nhận:
-
Hòa Phát: tại Khu liên hợp gang thép Dung Quất, tập đoàn lập Ban chỉ đạo 5S từ năm 2014, ban hành kế hoạch và quy chế riêng cho từng đơn vị, kèm phong trào thi đua trên toàn khu liên hợp.
-
Scavi Huế: công nhân các chuyền may dừng sản xuất khoảng 2 giờ một lần theo hiệu lệnh loa để vệ sinh máy và vải vụn tại chỗ, vì toàn bộ sản phẩm xuất sang châu Âu với yêu cầu khắt khe từ đối tác.
-
Doanh nghiệp công nghiệp phụ trợ miền Bắc: một đơn vị sản xuất nhựa áp dụng 5S năm 2015 trong chương trình hỗ trợ của Trung tâm hỗ trợ doanh nghiệp nhỏ và vừa phía Bắc cùng chuyên gia JICA, và thay đổi rõ rệt chỉ sau thời gian ngắn.
Điểm chung của các ví dụ này là có ban chỉ đạo, có nhịp vệ sinh cố định và có động lực từ yêu cầu của khách hàng. Xưởng 20 đến 100 công nhân hoàn toàn làm được theo cùng logic, chỉ khác quy mô.
1.4. Khi nào xưởng buộc phải triển khai 5S?
Có 4 thời điểm chủ xưởng thường phải bắt tay làm 5S ngay, thay vì để "khi nào rảnh":
-
Khách cuối vào audit nhà cung cấp. Đoàn audit của khách FDI thường đi thẳng xuống xưởng, nhìn lối đi, khu để phôi, tủ dụng cụ trước khi xem hồ sơ.
-
Mở xưởng mới hoặc chuyển layout. Đây là lúc rẻ nhất để làm 5S vì chưa có thói quen xấu.
-
Chuẩn bị chứng nhận ISO 9001 hoặc ISO 45001. Môi trường làm việc gọn gàng giúp chứng minh kiểm soát quá trình và mối nguy.
-
Sau sự cố, tai nạn. Vấp ngã do vật cản lối đi, tràn dầu, rơi dụng cụ là lỗi 5S điển hình.
2. 5S nhà xưởng thực hiện thế nào? Quy trình 8 bước trong 90 ngày
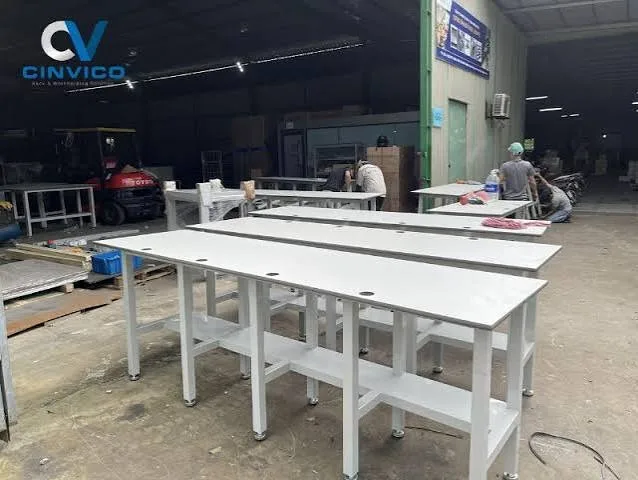
5S nhà xưởng thực hiện thế nào? Câu trả lời ngắn là theo 8 bước, gồm 3 bước chuẩn bị (cam kết, khảo sát, đào tạo) và 5 bước tương ứng 5 chữ S. Với xưởng 20 đến 100 công nhân, quy trình 5S thí điểm hợp lý là 90 ngày. Sau đó mới nhân rộng toàn xưởng. Bảng dưới là khung Cinvico gợi ý để bạn chép thẳng vào kế hoạch 5S nhà xưởng.
|
Bước |
Nội dung |
Thời gian |
Người phụ trách |
Đầu ra |
|
1 |
Cam kết, lập ban 5S |
Tuần 1 |
Giám đốc, trưởng ban |
Quyết định thành lập ban, mục tiêu |
|
2 |
Khảo sát, chấm điểm ban đầu |
Tuần 1 đến 2 |
Ban 5S |
Ảnh hiện trạng, điểm baseline, khu thí điểm |
|
3 |
Đào tạo, phát động |
Tuần 2 |
Ban 5S |
100% công nhân khu thí điểm được đào tạo |
|
4 |
Sàng lọc bằng thẻ đỏ |
Tuần 3 đến 4 |
Tổ trưởng |
Danh sách thẻ đỏ, khu tập kết |
|
5 |
Sắp xếp, kẻ vạch, dán nhãn |
Tuần 4 đến 7 |
Tổ trưởng, kỹ thuật |
Sơ đồ vị trí, vạch sàn, nhãn |
|
6 |
Sạch sẽ và kiểm tra |
Tuần 6 đến 8 |
Công nhân từng trạm |
Lịch vệ sinh theo ca |
|
7 |
Săn sóc, chuẩn hóa |
Tuần 8 đến 10 |
Ban 5S |
Bảng tiêu chuẩn khu vực, ảnh mẫu |
|
8 |
Sẵn sàng, đánh giá, nhân rộng |
Tuần 11 đến 13 |
Giám đốc, ban 5S |
Điểm đánh giá lần 1, kế hoạch nhân rộng |
2.1. Điều chỉnh lộ trình 5S theo quy mô xưởng
Lộ trình 90 ngày phù hợp xưởng vừa. Xưởng nhỏ có thể rút ngắn, nhà máy lớn cần kéo dài giai đoạn nhân rộng:
|
Quy mô |
Khu thí điểm |
Thời gian thí điểm |
Nhân rộng toàn xưởng |
Ban 5S |
|
Dưới 30 công nhân |
Cả xưởng hoặc 1 khu |
6 đến 8 tuần |
Không cần tách giai đoạn |
Chủ xưởng + 1 đến 2 tổ trưởng |
|
30 đến 100 công nhân |
1 line hoặc 1 khu máy |
90 ngày |
6 đến 12 tháng |
3 đến 4 người |
|
Trên 100 công nhân |
1 khu mỗi phân xưởng |
90 ngày |
12 tháng trở lên |
Ban chỉ đạo + nhóm 5S từng phân xưởng |
Các mốc trên là khung tham khảo. Kỹ sư sản xuất nên điều chỉnh theo số ca, số khu vực và lịch đơn hàng cao điểm.
2.2. Bước 1: Lãnh đạo cam kết và thành lập ban 5S
5S nhà xưởng chỉ chạy khi chủ xưởng hoặc giám đốc đứng tên chỉ đạo. Ban 5S nên có trưởng ban, phó ban, thư ký và người phụ trách hình ảnh. Cơ cấu này được giới thiệu trong hướng dẫn các giai đoạn áp dụng 5S đối với nhà xưởng trên chuyên trang của Bộ Công Thương.
|
Vai trò |
Người đảm nhận |
Việc chính |
|
Trưởng ban |
Giám đốc hoặc phó giám đốc sản xuất |
Duyệt mục tiêu, ngân sách, quyết định thanh lý |
|
Phó ban |
Quản đốc, trưởng phòng sản xuất |
Điều phối tổ trưởng, chủ trì đánh giá tuần |
|
Thư ký |
Nhân viên QA hoặc hành chính xưởng |
Lưu checklist, biên bản, tổng hợp điểm |
|
Phụ trách hình ảnh |
Tổ trưởng hoặc nhân viên kỹ thuật |
Chụp ảnh trước sau, cập nhật bảng 5S |
|
Tổ trưởng khu |
Tổ trưởng từng line, từng khu |
Triển khai hằng ngày, nhắc nhở công nhân |
Ngay tuần đầu, ban 5S cần chốt 3 thứ. Thứ nhất là mục tiêu đo được, ví dụ điểm 5S từ 40 lên 70/100. Thứ hai là ngân sách cho nhãn, sơn, thiết bị lưu trữ. Thứ ba là lịch họp 15 phút mỗi tuần.
2.3. Bước 2: Chụp ảnh hiện trạng, chấm điểm ban đầu, chọn khu thí điểm
Chụp ảnh từng khu vực từ cùng một góc máy và lưu lại. Ảnh "trước" là bằng chứng mạnh nhất để thuyết phục công nhân và trình khách audit sau này. Chấm điểm bằng checklist đánh giá 5S ở mục 5 để có mốc so sánh. Bấm giờ vài thao tác tìm dụng cụ, vật tư để có số liệu baseline.
Nên chọn khu thí điểm nhỏ nhưng dễ thấy kết quả: một line lắp ráp, khu máy CNC hoặc kho dụng cụ. Thành công ở một khu sẽ tạo mẫu cho cả xưởng.
2.4. Bước 3: Đào tạo và phát động
Đào tạo ngắn 60 đến 90 phút tại chính khu thí điểm hiệu quả hơn giảng lý thuyết trong phòng họp. Nội dung gồm: 5 chữ S là gì, lãng phí đang có ở xưởng mình, vai trò từng người khi thực hiện 5S nhà xưởng. Sau đào tạo, tổ chức ngày phát động có ảnh "trước", khẩu hiệu và phân công cụ thể.
2.5. Bước 4: Sàng lọc (Seiri) bằng thẻ đỏ
Sàng lọc là tách mọi thứ không cần cho công việc ra khỏi khu làm việc, dựa trên tần suất sử dụng. Công cụ chính là thẻ đỏ (red tag). Dán thẻ lên vật nghi ngờ không cần, đưa về khu tập kết, xem xét trong 1 đến 2 tuần rồi mới quyết định.
|
Tần suất sử dụng |
Phân loại |
Cách xử lý |
|
Hỏng, không sửa được |
Không cần |
Thanh lý, bán phế liệu |
|
Không dùng trong 12 tháng |
Không cần |
Dán thẻ đỏ, đưa khu tập kết |
|
Dùng vài lần mỗi năm |
Ít dùng |
Cất kho chung, xa khu làm việc |
|
Dùng hằng tuần |
Cần |
Để trong khu vực, trên kệ, tủ chung |
|
Dùng hằng ngày, hằng giờ |
Rất cần |
Đặt ngay tại trạm, trong tầm tay |
Mốc thời gian trong bảng là quy ước tham khảo khi làm 5S nhà xưởng, mỗi xưởng tự chỉnh theo đặc thù. Điều quan trọng là thống nhất một tiêu chí và ghi lại, tránh mỗi tổ trưởng giữ đồ theo cảm tính.
Mẫu thẻ đỏ nên có đủ 7 trường thông tin sau (in khổ A6, giấy màu đỏ, đánh số liên tục):
|
Trường thông tin |
Ví dụ ghi |
|
Số thẻ |
TĐ-KhuCNC-015 |
|
Tên vật dụng, số lượng |
Đồ gá phay cũ, 3 cái |
|
Khu vực phát hiện |
Khu CNC, cạnh máy số 4 |
|
Lý do dán thẻ |
Không dùng trong 12 tháng |
|
Đề xuất xử lý |
Chuyển kho, sửa, thanh lý |
|
Người dán, ngày dán |
Tổ trưởng A, 05/10 |
|
Hạn quyết định, người duyệt |
19/10, Quản đốc |
>>> XEM THÊM: BẢNG GIÁ KỆ KHO HÀNG CHI TIẾT TỪNG LOẠI
2.6. Bước 5: Sắp xếp (Seiton): vị trí cố định, mã màu, kẻ vạch
Sắp xếp là đặt đồ cần thiết vào vị trí cố định theo tần suất dùng, sao cho ai cũng tìm được và trả lại được. Nguyên tắc chung: dễ thấy, dễ lấy, dễ trả, an toàn khi thao tác.
-
Dùng nhiều đặt gần, dùng ít đặt xa. Dụng cụ dùng hằng giờ nằm trong bán kính một sải tay.
-
Đồ nặng để thấp, đồ nhẹ để cao. Giảm cúi, rướn và nguy cơ rơi.
-
Mỗi vật một địa chỉ. Nhãn trên tủ, trên ngăn và trên chính dụng cụ phải khớp nhau.
-
Bảng bóng dụng cụ (shadow board). Vẽ viền dụng cụ trên bảng treo, thiếu món nào nhìn là thấy.
Kẻ vạch sàn giúp phân vùng rõ ràng. Hiện chưa có quy chuẩn Việt Nam bắt buộc về màu kẻ vạch sàn cho 5S nhà xưởng, nên mỗi xưởng tự ban hành quy ước. Bảng dưới là cách phân màu phổ biến tham khảo:
|
Màu vạch |
Khu vực thường dùng |
|
Vàng |
Lối đi, ranh giới khu làm việc |
|
Trắng |
Vị trí thiết bị, xe đẩy, bàn |
|
Xanh lá |
Thành phẩm, hàng đạt |
|
Đỏ |
Hàng lỗi, phế liệu, khu thẻ đỏ |
|
Vàng sọc đen |
Khu vực nguy hiểm, cần chú ý |
Sắp xếp là bước tốn thiết bị nhất của 5S nhà xưởng. Tủ để dụng cụ có ngăn chia, bảng treo và khóa giúp mỗi trạm giữ đúng bộ dụng cụ của mình. Mẫu tủ dụng cụ treo đồ nghề cơ khí của Cinvico có kích thước 1000x515x1800mm, khung thép dày 1.2 đến 2mm, sơn tĩnh điện, bảng treo hai bên.
=> Sản phẩm: TỦ ĐỂ DỤNG CỤ
Với vật tư, phôi và bán thành phẩm, dùng giá kệ có nhãn vị trí theo tầng và ô. Kệ nên chọn tải trọng dư 20 đến 30% so với khối lượng thực tế để an toàn lâu dài. Tham khảo các dòng kệ để hàng công nghiệp theo tải nhẹ, trung và nặng.
=> Sản phẩm: GIÁ ĐỂ HÀNG
2.7. Bước 6: Sạch sẽ (Seiso) kết hợp kiểm tra thiết bị
Trong 5S nhà xưởng, sạch sẽ không chỉ là quét dọn mà là vệ sinh để phát hiện bất thường. Khi lau máy, công nhân thấy vệt dầu, ốc lỏng, dây điện trầy và báo ngay cho kỹ thuật. Ví dụ quen thuộc: vệt dầu dưới gầm máy dẫn tới phát hiện một chi tiết nứt bên trong trước khi hỏng nặng.
Lập lịch vệ sinh theo 3 cấp: 5 phút cuối ca tại trạm, 30 phút cuối tuần cho khu vực, tổng vệ sinh hằng tháng. Mỗi cấp có người phụ trách và checklist ký tên.
2.8. Bước 7: Săn sóc (Seiketsu): biến kết quả thành tiêu chuẩn
Săn sóc là chuẩn hóa 3S đầu tiên để ai làm cũng ra cùng một kết quả. Công cụ chính là bảng tiêu chuẩn khu vực có ảnh mẫu "đúng" dán ngay tại chỗ. Kèm theo là nhãn, mã màu và bài học một điểm (one-point lesson) dài 1 trang A4.
Mỗi khu vực nên có một bảng 5S nhà xưởng gồm: sơ đồ vị trí, ảnh chuẩn, người phụ trách, lịch vệ sinh và điểm đánh giá gần nhất.
2.9. Bước 8: Sẵn sàng (Shitsuke): đánh giá định kỳ và nhân rộng
Sẵn sàng là duy trì 5S thành thói quen. Ban 5S đánh giá hằng tuần trong 3 tháng đầu, sau đó hằng tháng. Kết quả chấm điểm dán công khai trên bảng 5S nhà xưởng của từng khu. Kết hợp kiểm tra chéo giữa các tổ để tránh "tự chấm tự khen".
Khen thưởng nhỏ nhưng đều đặn có tác dụng hơn phạt nặng. Khi khu thí điểm đạt điểm mục tiêu 2 kỳ liên tiếp, nhân rộng sang khu kế tiếp theo cùng quy trình.
3. Cách thực hiện 5S trong nhà xưởng theo từng khu vực
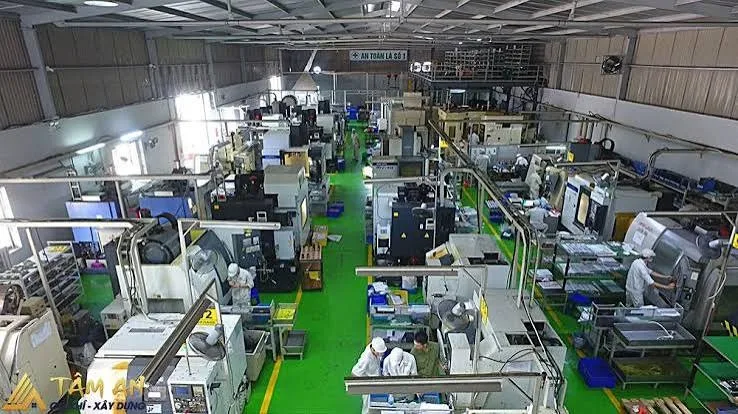
Mỗi khu vực có rủi ro và nhu cầu lưu trữ khác nhau, nên cách thực hiện 5S trong nhà xưởng cũng khác. Bảng dưới tóm tắt trọng tâm 5S nhà xưởng cho 5 khu điển hình của xưởng cơ khí, gia công.
|
Khu vực |
Vấn đề thường gặp |
Trọng tâm 5S |
Thiết bị hỗ trợ |
|
Khu máy gia công (CNC, dập, hàn) |
Phoi, dầu, dụng cụ để trên thân máy |
Seiso theo ca, định vị dụng cụ cạnh máy |
Xe đẩy dụng cụ, khay hứng dầu |
|
Khu lắp ráp |
Linh kiện lẫn lộn, bàn chật |
Seiton theo trình tự lắp, cấp liệu một phía |
Bàn thao tác có giá treo, tủ linh kiện |
|
Kho vật tư, phôi |
Không biết tồn bao nhiêu, lấy nhầm mã |
Địa chỉ vị trí, FIFO |
Giá kệ có nhãn tầng, ô |
|
Khu dầu, hóa chất |
Tràn, rò rỉ, trơn trượt |
Chứa trong khay, nhãn nguy hiểm |
Khay chống tràn |
|
Lối đi, khu máy nguy hiểm |
Lấn chiếm lối đi, người đi vào vùng máy chạy |
Kẻ vạch, rào ngăn cách |
Hàng rào an toàn |
3.1. Khu lắp ráp: bàn thao tác là trung tâm
Tại khu lắp ráp, bàn thao tác là trung tâm của 5S. Bàn nên có giá treo phía trên, ngăn kéo và vị trí cố định cho từng hộp linh kiện. Linh kiện nên cấp từ một phía theo đúng trình tự lắp, để công nhân không phải xoay người tìm.
Chiều cao, chiều rộng bàn cần hợp với tư thế làm việc. Bạn nên xem kích thước bàn thao tác cơ khí trước khi đặt. Xưởng điện tử cần thêm yêu cầu tiêu tán tĩnh điện, chi tiết ở bài bàn thao tác chống tĩnh điện.
=> Sản phẩm: BÀN THAO TÁC
3.2. Khu dầu, hóa chất: 5S gắn trực tiếp với an toàn
Khu dầu và hóa chất là nơi 5S nhà xưởng gắn trực tiếp với an toàn. Mỗi thùng dầu, can hóa chất nên đặt trong khay có thể tích chứa đủ khi đổ tràn, kèm nhãn tên và cảnh báo. Tham khảo cách phân loại khay chống tràn hóa chất theo vật liệu inox, PVC, PP. Xưởng thực phẩm, dược nên ưu tiên khay inox để dễ vệ sinh.
=> Sản phẩm: KHAY CHỐNG TRÀN HÓA CHẤT
3.3. Khu máy nguy hiểm và lối đi
Ở khu máy nguy hiểm như robot hàn, máy dập, vạch sơn không đủ ngăn người đi vào. Cần hàng rào an toàn máy móc bao quanh vùng nguy hiểm, có cửa ra vào cho bảo trì. Nếu dùng khóa liên động, cần kỹ sư tự động hóa của nhà máy tích hợp vào mạch điều khiển.
=> Sản phẩm: HÀNG RÀO CÔNG NGHIỆP
Chưa biết khu thí điểm cần bao nhiêu tủ, kệ, bàn?
Gửi Cinvico sơ đồ mặt bằng hoặc vài tấm ảnh hiện trạng. Kỹ sư sẽ đề xuất layout lưu trữ và báo giá trong 24 giờ.
Zalo: 0981.244.688 (Ms. Nhung)
4. Thiết bị cần đầu tư khi thực hiện 5S nhà xưởng
5S không đòi hỏi đầu tư lớn, nhưng không thể sắp xếp gọn nếu thiếu chỗ chứa. Phần lớn chi phí 5S nhà xưởng nằm ở bước Sắp xếp: tủ, kệ, bàn, xe đẩy, nhãn và sơn vạch.
4.1. Lưu trữ dụng cụ: tủ dụng cụ và bảng treo
Khi làm 5S nhà xưởng, mỗi trạm làm việc nên có một bộ dụng cụ riêng đặt trong tủ hoặc trên bảng treo, thay vì dùng chung một hộp to. Chọn tủ có ngăn kéo chia ô cho dụng cụ nhỏ, bảng lỗ treo cho cờ lê, kìm và cửa khóa cho dụng cụ đo đắt tiền.
4.2. Bàn thao tác chuẩn 5S
Bàn thao tác chuẩn 5S có mặt bàn trống, dụng cụ lên giá treo, linh kiện vào hộp đánh số. Vật liệu nên chọn theo môi trường:
-
Khung thép sơn tĩnh điện: xưởng cơ khí, lắp ráp thông thường.
-
Mặt ESD: xưởng lắp ráp điện tử, linh kiện nhạy tĩnh điện.
-
Inox SUS304: khu thực phẩm, dược phẩm, phòng sạch cần vệ sinh thường xuyên. Tham khảo dòng bàn thao tác inox gia công theo yêu cầu cho các khu này.
4.3. Giá kệ và xe đẩy
Trong 5S nhà xưởng, giá kệ giải quyết bài toán "mỗi vật một địa chỉ" cho vật tư, phôi, bán thành phẩm. Xe đẩy nhiều tầng giúp cấp liệu tới trạm và thu gom thành phẩm, tránh đặt hàng dưới sàn. Xe cần được kiểm tra bánh, khóa định kỳ, xem hướng dẫn bảo dưỡng xe đẩy hàng.
=> Sản phẩm: XE ĐẨY HÀNG
4.4. Cách tính số lượng thiết bị cần mua
Tính theo số trạm làm việc và số mã vật tư thay vì ước chừng. Công thức Cinvico hay dùng khi tư vấn cho xưởng:
-
Tủ dụng cụ = số trạm làm việc cần bộ dụng cụ riêng (ví dụ 12 máy CNC thì 12 tủ hoặc xe dụng cụ).
-
Số ô kệ vật tư = số mã vật tư thường xuyên x 1.2 (dự phòng 20% cho mã mới).
-
Bàn thao tác = số vị trí lắp ráp đứng cùng lúc trong ca đông nhất. Line nhiều người có thể dùng bàn dài, tính theo bề rộng thao tác thực tế của mỗi người.
-
Xe đẩy = số tuyến cấp liệu, mỗi tuyến 1 đến 2 xe.
|
Thiết bị |
Phục vụ chữ S |
Thông số nên chốt khi đặt |
|
Tủ để dụng cụ |
Seiton |
Kích thước, số ngăn kéo, tải mỗi ngăn, có khóa |
|
Bàn thao tác |
Seiton, Seiso |
Dài x rộng x cao, tải trọng mặt bàn, giá treo, vật liệu mặt |
|
Giá kệ |
Sàng lọc, Seiton |
Số tầng, tải trọng kg/tầng, kích thước ô |
|
Xe đẩy |
Seiton |
Số tầng, tải trọng, loại bánh xe |
|
Khay chống tràn |
Seiso, an toàn |
Dung tích, vật liệu theo hóa chất |
|
Hàng rào an toàn |
An toàn |
Chiều cao, kích thước mắt lưới, cửa khóa |
Ví dụ tính nhanh: xưởng cơ khí 40 công nhân, 12 máy CNC, 8 vị trí lắp ráp, khoảng 150 mã vật tư thường xuyên, 2 tuyến cấp liệu. Theo công thức trên, xưởng cần 12 tủ hoặc xe dụng cụ, khoảng 180 ô kệ, 8 vị trí bàn thao tác và 2 đến 4 xe đẩy. Đây là con số khởi điểm để lập ngân sách, kỹ sư sẽ điều chỉnh sau khi khảo sát layout.
Cinvico báo giá theo kích thước và số lượng thực tế, giá xuất xưởng chưa gồm VAT 10% và phí vận chuyển.
4.5. Làm 5S nhà xưởng khi ngân sách hạn chế thế nào?
Không cần mua mọi thứ cùng lúc. Với xưởng nhỏ, hãy đầu tư theo khu thí điểm và theo thứ tự tác động:
-
Làm Sàng lọc trước, chưa mua gì. Thanh lý đồ thừa thường giải phóng được chỗ và cho biết chính xác cần bao nhiêu tủ, kệ.
-
Tận dụng kệ, tủ cũ còn tốt. Sơn lại, dán nhãn, đặt đúng vị trí vẫn đạt yêu cầu 5S.
-
Chi tiền cho điểm nghẽn. Ưu tiên tủ dụng cụ tại máy chạy nhiều ca và kệ cho kho vật tư lấy nhiều nhất.
-
Chuẩn hóa kích thước ngay từ đầu. Đặt cùng một mẫu tủ, kệ cho các khu giúp giảm giá theo số lượng và đồng bộ khi nhân rộng.
5. Checklist đánh giá và KPI đo hiệu quả 5S nhà xưởng
Checklist cho biết xưởng đang "trông" thế nào, còn KPI cho biết 5S có thực sự tạo ra năng suất hay không. Nên dùng cả hai: checklist chấm hằng tuần, KPI đo trước và sau mỗi giai đoạn.
5.1. Checklist đánh giá 5S nhà xưởng mẫu
Checklist giúp đo 5S nhà xưởng bằng điểm thay vì cảm nhận. Mỗi tiêu chí chấm từ 0 (không đạt) đến 4 (đạt hoàn toàn). 15 tiêu chí tối đa 60 điểm, quy đổi ra thang 100.
|
Chữ S |
Tiêu chí |
Điểm 0 đến 4 |
|
Sàng lọc |
Không có vật dụng không cần tại khu làm việc |
|
|
Sàng lọc |
Có khu tập kết thẻ đỏ và danh sách xử lý |
|
|
Sàng lọc |
Phế liệu được thu gom trong ngày |
|
|
Sắp xếp |
Mọi dụng cụ có vị trí cố định và nhãn |
|
|
Sắp xếp |
Vạch sàn rõ, lối đi không bị lấn chiếm |
|
|
Sắp xếp |
Vật tư trên kệ có nhãn vị trí, lấy theo FIFO |
|
|
Sạch sẽ |
Sàn không phoi, dầu, nước đọng |
|
|
Sạch sẽ |
Máy không bám bẩn, không rò rỉ |
|
|
Sạch sẽ |
Lịch vệ sinh được ký đầy đủ |
|
|
Săn sóc |
Có bảng tiêu chuẩn và ảnh mẫu tại khu vực |
|
|
Săn sóc |
Nhãn, mã màu thống nhất toàn xưởng |
|
|
Săn sóc |
Bất thường được ghi nhận và xử lý |
|
|
Sẵn sàng |
Đánh giá 5S đúng lịch |
|
|
Sẵn sàng |
Công nhân trả lời được quy định 5S khu mình |
|
|
Sẵn sàng |
Điểm kỳ này không thấp hơn kỳ trước |
Cách quy đổi: điểm 5S = tổng điểm / 60 x 100. Gợi ý xếp loại: dưới 50 là yếu, 50 đến 69 là trung bình, 70 đến 84 là khá, từ 85 là tốt. Đây là thang tham khảo, doanh nghiệp có thể điều chỉnh theo yêu cầu của khách hàng.
5.2. 6 KPI nên đo trước và sau khi thực hiện 5S
Đây là các chỉ số xưởng tự đo được, không cần phần mềm. Đo ở bước 2 (baseline), đo lại cuối tháng thứ 3 và mỗi quý sau đó.
|
KPI |
Cách đo |
Chữ S tác động chính |
|
Thời gian tìm dụng cụ (giây/lần) |
Bấm giờ 10 lần lấy ngẫu nhiên, lấy trung bình |
Seiton |
|
Diện tích giải phóng (m²) |
Đo các khu trống sau khi thanh lý thẻ đỏ |
Seiri |
|
Số lần lấy nhầm vật tư/tháng |
Thống kê từ phiếu xuất kho, báo lỗi line |
Seiton |
|
Số sự cố, suýt tai nạn/tháng |
Sổ ghi nhận an toàn của xưởng |
Seiso, Shitsuke |
|
Số bất thường máy phát hiện khi vệ sinh |
Phiếu báo bất thường từ công nhân |
Seiso |
|
Điểm checklist 5S |
Trung bình điểm các kỳ đánh giá |
Seiketsu, Shitsuke |
Kỹ sư sản xuất có thể dùng số liệu này để trình giám đốc duyệt ngân sách giai đoạn nhân rộng. Khách audit cũng đánh giá cao xưởng có số liệu theo thời gian, thay vì chỉ có ảnh đẹp.
6. 5S liên quan gì đến ISO 9001, ISO 45001 và audit khách hàng?
5S nhà xưởng không phải tiêu chuẩn bắt buộc theo luật. Tuy nhiên đây là cách thực tế để đáp ứng nhiều yêu cầu trong hệ thống quản lý mà khách FDI kiểm tra.
-
ISO 9001:2015, điều 7.1.4 yêu cầu tổ chức duy trì môi trường cần thiết cho vận hành các quá trình. Xưởng gọn, sạch, có vị trí rõ ràng là bằng chứng trực quan.
-
ISO 45001:2018, điều 8.1.2 yêu cầu loại bỏ mối nguy và giảm rủi ro an toàn. Lối đi thông thoáng, dầu không tràn, dụng cụ không để trên cao là kết quả của 5S.
-
Luật An toàn, vệ sinh lao động số 84/2015/QH13, Điều 16 khoản 1 yêu cầu người sử dụng lao động bảo đảm nơi làm việc đạt yêu cầu về không gian, độ thoáng, bụi, ồn, rung và các yếu tố nguy hiểm theo quy chuẩn liên quan.
-
QCVN 22:2016/BYT về chiếu sáng và QCVN 24:2016/BYT về tiếng ồn (tối đa 85 dB(A) cho 8 giờ) thường được đo kèm khi đánh giá môi trường làm việc.
6.1. Bộ bằng chứng 5S cần chuẩn bị trước audit
Khi khách audit nhà cung cấp, 5S là phần họ nhìn thấy đầu tiên ở vòng đi hiện trường. Bảng dưới giúp EHS, QA hoặc chủ xưởng chuẩn bị đúng thứ đoàn audit thường hỏi:
|
Điểm đoàn audit thường kiểm tra |
Bằng chứng 5S cần có |
|
Lối đi, lối thoát hiểm thông thoáng |
Vạch sàn rõ, ảnh trước sau, checklist tuần |
|
Kiểm soát vật tư, tránh lẫn hàng lỗi |
Kệ có nhãn vị trí, khu hàng lỗi vạch đỏ |
|
Quản lý dụng cụ, thiết bị đo |
Tủ, bảng bóng dụng cụ, danh sách dụng cụ theo trạm |
|
Kiểm soát rò rỉ dầu, hóa chất |
Khay chống tràn, nhãn hóa chất, lịch vệ sinh ký tên |
|
Duy trì cải tiến |
Biên bản đánh giá 5S định kỳ, bảng điểm, KPI theo quý |
|
Nhận thức của công nhân |
Công nhân trả lời được quy định 5S khu mình |
Nếu xưởng có máy dập vượt 85 dB(A), 5S chưa đủ, cần thêm hộp chống ồn cho nguồn ồn. Đây là lỗi thường bị ghi nhận riêng trong audit an toàn, không xử lý được bằng sắp xếp.
7. 7 sai lầm khiến 5S nhà xưởng thất bại sau 3 tháng
Phần lớn xưởng thất bại không phải vì không biết 5S, mà vì làm sai cách triển khai. Đây là 7 lỗi Cinvico thường gặp khi khảo sát xưởng trước khi báo giá thiết bị:
-
Làm 5S như chiến dịch trước ngày audit. Xong audit là bỏ, 2 tuần sau xưởng về như cũ.
-
Giám đốc giao hết cho một nhân viên. Không có quyền quyết thanh lý, mua thiết bị thì ban 5S không làm được gì.
-
Làm cả xưởng cùng lúc. Nguồn lực mỏng, không có khu mẫu để học theo.
-
Bỏ qua thẻ đỏ, sắp xếp luôn. Kết quả là sắp xếp gọn gàng cả đồ không cần.
-
Thiếu chỗ chứa. Không có tủ, kệ phù hợp thì dụng cụ lại quay về mặt máy, mặt sàn. Đây là lý do nhiều xưởng khó duy trì 5S.
-
Không chấm điểm, không đo KPI. Không đo được thì không chứng minh được hiệu quả, và không xin được ngân sách nhân rộng.
-
Chỉ phạt, không thưởng. Công nhân đối phó, làm lúc có người kiểm tra.
Nếu đang cân nhắc đơn vị sản xuất thiết bị, bạn có thể xem tiêu chí chọn xưởng cơ khí uy tín.
Bạn đang chuẩn bị thực hiện 5S nhà xưởng và cần tủ, kệ, bàn thao tác đồng bộ trước đợt audit?
Cinvico sản xuất trực tiếp tại xưởng Hoài Đức, Hà Nội:
-
Báo giá trong 24 giờ, giá xuất xưởng không qua trung gian
-
Sản xuất theo kích thước, tải trọng, màu sơn RAL theo quy ước 5S của xưởng
-
Giao hàng 7 đến 15 ngày, lắp đặt tận nơi toàn miền Bắc
-
Kỹ sư khảo sát layout khu thí điểm, có hóa đơn VAT, bảo hành 12 tháng
=> Xem sản phẩm: TỦ ĐỂ DỤNG CỤ, BÀN THAO TÁC, GIÁ ĐỂ HÀNG
Liên hệ / Zalo báo giá: 0981.244.688 (Ms. Nhung)
Kết luận
5S nhà xưởng thực hiện thế nào để bền? Làm theo 8 bước, thí điểm một khu trong 90 ngày, dùng thẻ đỏ và bảng phân công rõ ràng. Hãy đo bằng checklist cộng KPI, và có đủ chỗ chứa cho mọi thứ. 5S nhà xưởng làm đúng giúp tìm dụng cụ nhanh hơn, an toàn hơn và tự tin khi khách vào audit. Nếu xưởng cần thiết bị lưu trữ đồng bộ, gọi Zalo 0981.244.688 để Cinvico tư vấn và báo giá trong 24 giờ.
Câu hỏi thường gặp về 5S nhà xưởng
Thực hiện 5S nhà xưởng mất bao lâu?
Thí điểm một khu vực thường mất khoảng 90 ngày. Xưởng dưới 30 công nhân có thể xong trong 6 đến 8 tuần. Nhân rộng toàn xưởng 30 đến 100 công nhân thường mất 6 đến 12 tháng.
Chi phí thực hiện 5S nhà xưởng gồm những gì?
Chi phí gồm nhãn, băng dán, sơn vạch sàn, thẻ đỏ, bảng 5S, thiết bị lưu trữ (tủ, kệ, bàn, xe đẩy) và thời gian công nhân. Thiết bị lưu trữ thường chiếm phần lớn nhất.
5S có bắt buộc theo luật không?
Không. Tuy nhiên 5S giúp đáp ứng yêu cầu môi trường làm việc trong ISO 9001:2015, ISO 45001:2018 và Luật An toàn, vệ sinh lao động 2015.
5S và 6S khác nhau thế nào?
6S là 5S cộng thêm chữ S An toàn (Safety). Xưởng có máy nguy hiểm, hóa chất nên cân nhắc 6S sau khi đã làm chắc 5S.
Nên bắt đầu 5S từ khu vực nào?
Bắt đầu từ khu nhỏ, dễ thấy kết quả và có tổ trưởng nhiệt tình, như một line lắp ráp hoặc kho dụng cụ.
Bao lâu đánh giá 5S một lần?
Hằng tuần trong 3 tháng đầu, sau đó hằng tháng. Nên kết hợp kiểm tra chéo giữa các tổ để duy trì 5S nhà xưởng khách quan.


