Bản vẽ ghi Ø20H7 nhưng bạn chưa chắc lỗ được phép lệch bao nhiêu, hay vừa nhận lô chi tiết mà trục lắp không vào? Dung sai H7 là miền dung sai của lỗ cơ bản: sai lệch dưới bằng 0, sai lệch trên bằng trị số IT7. Bài viết cho bảng tra 1 đến 500 mm, bảng H7 đi kèm g6, h6, k6, p6, cách ghi trên bản vẽ và cách gia công đạt.
1. Dung sai H7 là gì?
H7 là ký hiệu miền dung sai của lỗ trong hệ thống ISO về dung sai và lắp ghép, quy định tại ISO 286-1:2010 và ISO 286-2:2010. Tại Việt Nam, hai tiêu chuẩn tương đương là TCVN 2244:1999 và TCVN 2245:1999. Khách hàng Nhật dùng JIS B 0401-1:2016 và JIS B 0401-2:2016 với cùng trị số.
Lỗ ghi H7 luôn bằng hoặc lớn hơn kích thước danh nghĩa, không bao giờ nhỏ hơn. Phần lớn hơn cho phép chính là trị số IT7 của dải kích thước chứa lỗ đó.
1.1. Chữ H: lỗ cơ bản, sai lệch dưới bằng 0
Chữ in hoa chỉ vị trí miền dung sai của lỗ, chữ thường dùng cho trục. Với chữ H, sai lệch dưới EI = 0, nên giới hạn dưới của lỗ trùng kích thước danh nghĩa.
Giữ lỗ ở H rồi thay đổi miền dung sai trục, bạn có toàn bộ các kiểu lắp từ lỏng tới chặt. Cách làm này gọi là hệ lỗ cơ bản, hệ phổ biến nhất trong chế tạo máy.
1.2. Số 7: cấp dung sai IT7
Con số sau chữ cái là cấp dung sai tiêu chuẩn IT. ISO 286-1:2010 quy định 20 cấp, từ IT01 tới IT18; số càng nhỏ, miền dung sai càng hẹp.
IT7 là cấp thông dụng cho bề mặt lắp ghép trong chế tạo máy. Gia công lỗ khó hơn gia công trục, nên lỗ thường kém trục một cấp: lỗ IT7 đi với trục IT6.
1.3. Đọc ví dụ Ø20H7 và Ø50H7 trên bản vẽ
Ø20 thuộc dải trên 18 đến 30 mm, có IT7 = 21 µm. Vậy Ø20H7 là lỗ hợp lệ từ 20,000 mm đến 20,021 mm.
Ø50 thuộc dải trên 30 đến 50 mm, có IT7 = 25 µm. Lỗ Ø50H7 đạt khi đo từ 50,000 đến 50,025 mm. Lỗ đo 49,998 mm vẫn là phế phẩm dù chỉ hụt 2 µm.
1.4. Phân biệt H7 với h7, K6 với k6
H7 là lỗ (0 / +IT7), h7 là trục (−IT7 / 0); hai miền nằm đối xứng qua đường danh nghĩa. Nhiều bài viết đặt tên “bảng tra H7 K6”, nhưng cột số trong đó thực chất là trục k6 chữ thường. K6 in hoa là một miền dung sai lỗ khác hẳn, dùng trong hệ trục cơ bản.
Khi đọc bản vẽ hay bảng tra, hãy nhìn kỹ chữ hoa, chữ thường trước khi lấy số. Nhầm một chữ là đảo chiều toàn bộ sai lệch.
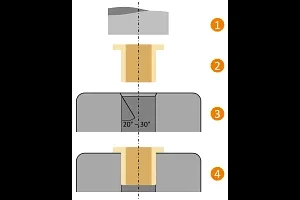
2. Bảng tra dung sai H7 theo ISO 286-2 (1 đến 500 mm)
Trị số dưới đây lấy theo ISO 286-2:2010, tương đương TCVN 2245:1999. Sai lệch dưới luôn bằng 0, chỉ sai lệch trên thay đổi theo kích thước.
2.1. Bảng trị số H7 theo dải kích thước
|
Kích thước danh nghĩa (mm) |
Sai lệch trên ES (µm) |
Sai lệch dưới EI (µm) |
Dung sai H7 (mm) |
|
Đến 3 |
+10 |
0 |
0 / +0,010 |
|
Trên 3 đến 6 |
+12 |
0 |
0 / +0,012 |
|
Trên 6 đến 10 |
+15 |
0 |
0 / +0,015 |
|
Trên 10 đến 18 |
+18 |
0 |
0 / +0,018 |
|
Trên 18 đến 30 |
+21 |
0 |
0 / +0,021 |
|
Trên 30 đến 50 |
+25 |
0 |
0 / +0,025 |
|
Trên 50 đến 80 |
+30 |
0 |
0 / +0,030 |
|
Trên 80 đến 120 |
+35 |
0 |
0 / +0,035 |
|
Trên 120 đến 180 |
+40 |
0 |
0 / +0,040 |
|
Trên 180 đến 250 |
+46 |
0 |
0 / +0,046 |
|
Trên 250 đến 315 |
+52 |
0 |
0 / +0,052 |
|
Trên 315 đến 400 |
+57 |
0 |
0 / +0,057 |
|
Trên 400 đến 500 |
+63 |
0 |
0 / +0,063 |
2.2. Bảng tra H7 kèm các trục g6, h6, k6, p6
Đây là bảng kỹ sư dùng nhiều nhất khi chọn cặp lắp. Tất cả trị số tính bằng µm, ghi theo dạng sai lệch trên / sai lệch dưới.
|
Kích thước (mm) |
Lỗ H7 |
Trục g6 |
Trục h6 |
Trục k6 |
Trục p6 |
|
Đến 3 |
+10 / 0 |
−2 / −8 |
0 / −6 |
+6 / 0 |
+12 / +6 |
|
Trên 3 đến 6 |
+12 / 0 |
−4 / −12 |
0 / −8 |
+9 / +1 |
+20 / +12 |
|
Trên 6 đến 10 |
+15 / 0 |
−5 / −14 |
0 / −9 |
+10 / +1 |
+24 / +15 |
|
Trên 10 đến 18 |
+18 / 0 |
−6 / −17 |
0 / −11 |
+12 / +1 |
+29 / +18 |
|
Trên 18 đến 30 |
+21 / 0 |
−7 / −20 |
0 / −13 |
+15 / +2 |
+35 / +22 |
|
Trên 30 đến 50 |
+25 / 0 |
−9 / −25 |
0 / −16 |
+18 / +2 |
+42 / +26 |
|
Trên 50 đến 80 |
+30 / 0 |
−10 / −29 |
0 / −19 |
+21 / +2 |
+51 / +32 |
|
Trên 80 đến 120 |
+35 / 0 |
−12 / −34 |
0 / −22 |
+25 / +3 |
+59 / +37 |
|
Trên 120 đến 180 |
+40 / 0 |
−14 / −39 |
0 / −25 |
+28 / +3 |
+68 / +43 |
|
Trên 180 đến 250 |
+46 / 0 |
−15 / −44 |
0 / −29 |
+33 / +4 |
+79 / +50 |
|
Trên 250 đến 315 |
+52 / 0 |
−17 / −49 |
0 / −32 |
+36 / +4 |
+88 / +56 |
|
Trên 315 đến 400 |
+57 / 0 |
−18 / −54 |
0 / −36 |
+40 / +4 |
+98 / +62 |
|
Trên 400 đến 500 |
+63 / 0 |
−20 / −60 |
0 / −40 |
+45 / +5 |
+108 / +68 |
Ví dụ cặp Ø20H7/k6: lỗ 20,000 đến 20,021 mm, trục 20,002 đến 20,015 mm. Khe hở lớn nhất 19 µm, độ dôi lớn nhất 15 µm.
2.3. Cách tra nhanh 3 bước và lưu ý biên dải
-
Bước 1: đọc kích thước danh nghĩa trên bản vẽ, ví dụ Ø30.
-
Bước 2: tìm dải chứa kích thước. Dải tính theo kiểu “trên ... đến ...”, nên Ø30 thuộc dải trên 18 đến 30 mm, không thuộc dải 30 đến 50 mm.
-
Bước 3: cộng sai lệch trên vào kích thước danh nghĩa. Ø30H7 cho phép từ 30,000 đến 30,021 mm.
H7 là miền một phía. Một số tài liệu trên mạng ghi H7 là “±0,018 đến ±0,030 mm”. Cách hiểu đó sai, vì nó cho phép lỗ nhỏ hơn danh nghĩa.
2.4. So sánh H6, H7 và H8: khi nào chọn H7
Cùng chữ H nhưng đổi cấp IT, miền dung sai thay đổi khá nhiều. Bảng dưới lấy ví dụ cho dải trên 18 đến 30 mm.
|
Miền lỗ |
Dung sai Ø20 (µm) |
Phương pháp gia công thường dùng |
Khi nào chọn |
|
H6 |
0 / +13 |
Mài lỗ, doa tinh nhiều lần |
Ổ chính xác cao, trục chính máy công cụ |
|
H7 |
0 / +21 |
Doa máy, tiện tinh |
Phần lớn mối ghép lắp ổ lăn, chốt, bánh răng |
|
H8 |
0 / +33 |
Doa thô, tiện bán tinh |
Bạc trượt, bản lề, mối ghép không cần đồng tâm cao |
H7 là điểm cân bằng giữa độ chính xác và chi phí. Chỉ chọn H6 khi thật cần, vì mỗi cấp hẹp hơn thường kéo thêm một nguyên công tinh.
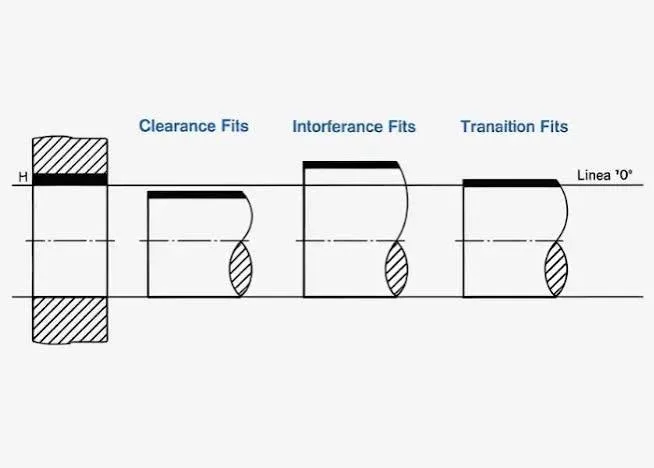
3. Các kiểu lắp ghép với lỗ H7
Ghép lỗ H7 với các miền dung sai trục khác nhau cho ba nhóm lắp: lỏng, trung gian và chặt. Khe hở và độ dôi tính theo hai công thức:
-
Khe hở lớn nhất = ES (lỗ) − ei (trục); khe hở nhỏ nhất = EI (lỗ) − es (trục).
-
Kết quả âm nghĩa là độ dôi, tức trục lớn hơn lỗ.
Bảng dưới tính sẵn cho Ø50 (dải trên 30 đến 50 mm), lỗ H7 = 0 / +25 µm. Với đường kính khác, bạn lấy số ở bảng mục 2.2 rồi thay vào công thức.
|
Kiểu lắp |
Sai lệch trục (µm) |
Khe hở (+) / độ dôi (−) (µm) |
Nhóm lắp |
Ứng dụng điển hình |
|
H7/f7 |
−25 / −50 |
+25 đến +75 |
Lỏng |
Trục quay trong bạc trượt có bôi trơn |
|
H7/g6 |
−9 / −25 |
+9 đến +50 |
Lỏng |
Trục dẫn hướng, bánh răng di trượt |
|
H7/h6 |
0 / −16 |
0 đến +41 |
Lỏng |
Bánh răng, puly lắp có then, tháo bằng tay |
|
H7/js6 |
+8 / −8 |
+33 đến −8 |
Trung gian |
Chi tiết cần tháo lắp thường xuyên, định vị |
|
H7/k6 |
+18 / +2 |
+23 đến −18 |
Trung gian |
Khớp nối, bánh răng, vòng trong ổ lăn |
|
H7/m6 |
+25 / +9 |
+16 đến −25 |
Trung gian |
Vòng trong ổ lăn tải lớn, chốt định vị |
|
H7/n6 |
+33 / +17 |
+8 đến −33 |
Trung gian |
Định vị chính xác, chấp nhận lực ép lớn |
|
H7/p6 |
+42 / +26 |
−1 đến −42 |
Chặt |
Ép bạc vào thân máy, định vị cứng vững |
|
H7/s6 |
+59 / +43 |
−18 đến −59 |
Chặt |
Ép nóng, truyền mô men không cần then |
3.1. Lắp lỏng: H7/f7, H7/g6, H7/h6
H7/f7 cho khe hở rõ, đủ cho màng dầu khi trục quay trong bạc. H7/g6 là lắp trượt chính xác: chi tiết chuyển động được nhưng vẫn định vị tốt.
H7/h6 có khe hở nhỏ nhất bằng 0. Đây là lắp định vị có khe hở, lắp tháo bằng tay, rất hay gặp ở bánh răng, puly có then.
3.2. Lắp trung gian: H7/js6, H7/k6, H7/m6, H7/n6
Lắp trung gian có thể ra khe hở hoặc độ dôi, tùy kích thước thực của từng cặp. H7/k6 quen thuộc nhất: định vị chính xác, lắp bằng búa nhựa hoặc máy ép nhẹ.
Với ổ lăn, lỗ thân gối thường lấy H7 khi vòng ngoài đứng yên. Trục lấy k6 hoặc m6 khi vòng trong quay và chịu tải thường. Cấp cuối cùng nên tra theo bảng của hãng vòng bi, vì phụ thuộc tải và tốc độ. Đây là chỗ hay gặp trên trục của băng tải con lăn và gối đỡ đầu băng.
3.3. Lắp chặt: H7/p6, H7/s6
H7/p6 là lắp ép định vị, chi tiết cứng vững và đồng tâm. H7/s6 có độ dôi lớn hơn, thường lắp bằng ép nóng hoặc ép lạnh để truyền mô men xoắn.
Lắp chặt cần tính lực ép và kiểm tra ứng suất thành lỗ. Với thành mỏng như ống hay gối tôn, độ dôi lớn có thể làm biến dạng chi tiết bao. Việc ép ổ lăn và căn chỉnh trục tại hiện trường nên giao cho đội lắp đặt máy móc thiết bị có dụng cụ ép và gia nhiệt phù hợp.
3.4. Vì sao hệ lỗ cơ bản H7 được dùng nhiều nhất
Lỗ được gia công bằng dụng cụ có kích thước cố định như mũi doa, calip nút. Giữ lỗ ở H7 giúp xưởng chỉ cần một bộ dao doa và calip cho mỗi đường kính. Trục thì dễ tiện, mài theo nhiều miền khác nhau.
Vì vậy ổ lăn, chốt định vị và bạc tiêu chuẩn đều xoay quanh lỗ H7.
4. Cách ghi dung sai H7 trên bản vẽ
Ghi đúng giúp xưởng hiểu ngay yêu cầu, không phải hỏi lại và không báo giá sai. ISO 286-1:2010 cho phép ba cách ghi trên bản vẽ chi tiết.
|
Cách ghi |
Ví dụ |
Khi nên dùng |
|
Ký hiệu miền dung sai |
Ø20H7 |
Xưởng quen tra bảng ISO |
|
Ký hiệu kèm trị số |
Ø20H7 (+0,021 / 0) |
Bản vẽ gửi xưởng mới, gửi đối tác nước ngoài |
|
Chỉ ghi trị số |
Ø20 +0,021 / 0 |
Bộ phận QC đo trực tiếp, không tra bảng |
Trên bản vẽ lắp, cặp lắp ghi dạng phân số: Ø20 H7/k6, lỗ ở tử số, trục ở mẫu số.
4.1. Lỗ không ghi H7 thì lấy dung sai nào
Các lỗ còn lại nên quy về dung sai chung, ghi một lần ở khung tên, ví dụ “Dung sai chung ISO 2768-m”. Theo ISO 2768-1:1989, cấp m cho kích thước dài trên 6 đến 30 mm là ±0,2 mm.
Cách này giữ bản vẽ gọn và làm nổi bật đúng những lỗ cần H7.
4.2. Ghi thêm yêu cầu đi kèm H7
Một lỗ H7 chỉ có kích thước là chưa đủ để lắp đạt. Nên ghi thêm:
-
Độ nhám: Ra 1,6 µm cho lắp lỏng, trung gian; Ra 0,8 µm cho lắp ép.
-
Dung sai hình học: độ trụ, độ đồng tâm giữa hai lỗ gối ổ lăn, độ vuông góc với mặt lắp.
-
Thời điểm gia công: ghi “gia công sau hàn” với kết cấu hàn, để biến dạng nhiệt không kéo lệch tâm lỗ.
-
Phương pháp kiểm tra: calip nút hay đo đồng hồ, có cần biên bản đo không.
5. Gia công và kiểm tra lỗ đạt dung sai H7
Khoan đơn thuần không đạt H7. Lỗ cần ít nhất một nguyên công tinh như doa, tiện tinh hoặc mài, và phải đo bằng dụng cụ đủ độ phân giải.
5.1. Phương pháp gia công đạt IT7
|
Nguyên công |
Cấp chính xác thường đạt |
Ghi chú |
|
Khoan |
IT11 đến IT12 |
Chỉ tạo lỗ thô |
|
Khoét |
IT9 đến IT10 |
Sửa độ đồng tâm, chừa lượng dư để doa |
|
Doa máy |
IT7 đến IT8 |
Cách phổ biến cho lỗ H7 đường kính nhỏ |
|
Tiện tinh, doa tinh trên máy doa |
IT7 |
Lỗ lớn, lỗ gối ổ lăn |
|
Mài lỗ |
IT6 đến IT7 |
Lỗ đã nhiệt luyện |
Trình tự hay dùng cho lỗ Ø20H7 trên thép: khoan Ø18, khoét Ø19,8, rồi doa Ø20H7. Lượng dư để lại cho doa chỉ khoảng vài phần mười milimet.
Vật liệu ảnh hưởng tới khả năng đạt H7. Thép carbon dễ doa, bề mặt ổn định. Inox dẻo, dễ dính dao và giãn nở nhiều hơn, nên cần dao sắc, tốc độ cắt thấp và đo khi đã nguội hẳn.
5.2. Dụng cụ kiểm tra và yêu cầu độ nhám
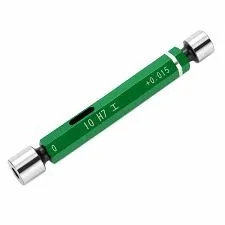
Xưởng thường kiểm lỗ H7 bằng calip nút qua/không qua. Với Ø20H7, đầu qua 20,000 mm phải lọt, đầu không qua 20,021 mm không được lọt.
Calip chỉ cho biết đạt hay không. Muốn biết kích thước và độ ô van, dùng đồng hồ so đo lỗ, panme đo trong hoặc máy đo tọa độ CMM.
Dụng cụ đo nên có độ phân giải tối thiểu 1 µm cho lỗ H7. Thước cặp 0,02 mm không đủ, vì sai số của nó đã gần bằng cả miền dung sai lỗ Ø20H7.
Bề mặt quá thô bị san phẳng khi lắp, làm mối ghép lỏng dần sau vài lần tháo. Vì vậy yêu cầu độ nhám ở mục 4.2 cần đi cùng kích thước.
6. Dung sai H7 trong khung máy và chi tiết kim loại tấm
Nhiều bản vẽ đặt gia công ghi H7 cho mọi lỗ. Với kết cấu kim loại tấm, việc này không cần thiết. Nó còn khó đạt nếu không thêm nguyên công, và làm tăng chi phí.
6.1. So sánh H7 với dung sai cắt laser và chấn gấp
Xưởng cắt laser kim loại của Cinvico đạt dung sai ±0,1 mm, tức miền rộng 200 µm. Chấn gấp kim loại đạt ±0,3 mm, miền 600 µm.
|
Phương pháp / yêu cầu |
Miền dung sai |
So với Ø20H7 (21 µm) |
|
Lỗ Ø20H7 |
21 µm |
1 lần |
|
Cắt laser ±0,1 mm |
200 µm |
Rộng hơn khoảng 10 lần |
|
Chấn gấp ±0,3 mm |
600 µm |
Rộng hơn khoảng 29 lần |
Kết luận thực tế: lỗ cắt laser không thể ghi H7. Lỗ cần H7 phải gia công cơ thêm sau khi cắt, hàn. Nên làm sau khi hàn để tránh biến dạng nhiệt kéo lệch tâm.
6.2. Vị trí nên và không nên ghi H7
|
Vị trí lỗ |
Có cần H7 |
Lý do |
|
Lỗ lắp ổ lăn trên gối đỡ |
Có |
Quyết định độ đồng tâm và tuổi thọ ổ |
|
Lỗ chốt định vị đồ gá, khuôn |
Có |
Lặp lại vị trí khi tháo lắp |
|
Lỗ lắp trục con lăn, puly |
Có |
Ảnh hưởng độ đảo khi quay |
|
Lỗ bắt bulông |
Không |
Bulông cần lỗ thoát lớn hơn ren, dùng dung sai chung |
|
Lỗ luồn dây, thoát nước, lỗ trên vách che |
Không |
Không tham gia lắp ghép |
Khi đặt khung máy theo bản vẽ, hãy đánh dấu riêng các lỗ lắp ghép và ghi rõ yêu cầu gia công sau hàn.
=> Sản phẩm: KHUNG MÁY CÔNG NGHIỆP
Với băng tải, lỗ lắp vòng bi trong đầu con lăn là nơi cần miền dung sai lỗ chặt chẽ. Thân ống và giá đỡ dùng dung sai gia công thông thường.
=> Sản phẩm: CON LĂN BĂNG TẢI
6.3. Ghi H7 tràn lan làm tăng chi phí như thế nào
Mỗi lỗ H7 thêm nguyên công khoét, doa, thêm bước đo bằng calip và thêm rủi ro phế phẩm. Giả sử một khung có 40 lỗ nhưng chỉ 6 lỗ thật sự lắp ổ lăn hoặc chốt định vị. Ghi H7 cho cả 40 lỗ chỉ làm dài thời gian sản xuất mà không tăng chất lượng lắp.
Với bộ phận mua hàng, đây cũng là lý do hai báo giá cho cùng một bản vẽ có thể chênh nhau. Một xưởng tính đủ nguyên công cho 40 lỗ H7, xưởng kia âm thầm bỏ qua. Hãy hỏi rõ phương án gia công trước khi so giá.
6.4. Checklist trước khi gửi bản vẽ có dung sai H7
-
Đánh dấu rõ lỗ nào H7, lỗ nào theo dung sai chung.
-
Ghi vật liệu cụ thể, ví dụ SS400, SUS304, vì vật liệu đổi cách gia công.
-
Ghi yêu cầu gia công sau hàn hay trước hàn.
-
Ghi yêu cầu độ nhám và dung sai hình học đi kèm.
-
Nêu phương pháp nghiệm thu và có cần biên bản đo kích thước không.
Bạn có thể gửi bản vẽ để kỹ sư Cinvico rà và đề xuất dung sai cho từng nhóm lỗ trước khi chốt giá. Tham khảo thêm quy trình sản xuất khung máy để thấy dung sai ảnh hưởng tới bước nào.
7. Những lỗi thường gặp khi tra và áp dụng dung sai H7
-
Nhầm H và h, K và k: xem lại mục 1.4. Nhầm chữ hoa, chữ thường làm đảo chiều sai lệch.
-
Ghi ± cho H7: H7 là miền một phía, xem lại mục 2.3.
-
Tra sai dải ở biên: Ø18, Ø30, Ø50 thuộc dải nhỏ hơn.
-
Đo khi chi tiết còn nóng: kích thước chuẩn tính ở 20 °C theo ISO 1:2022. Thép carbon giãn khoảng 11,5 µm/m/°C. Vì vậy lỗ Ø50 nóng hơn 10 °C sẽ rộng thêm khoảng 6 µm, gần một phần tư miền H7.
-
Quên hệ số giãn nở của inox: inox 304 giãn khoảng 17 µm/m/°C, lớn hơn thép carbon. Xem khác biệt giữa thép không gỉ và inox khi chọn vật liệu cho cặp lắp.
-
Đo bằng dụng cụ không đủ độ phân giải: thước cặp không dùng để nghiệm thu lỗ H7.
-
Bỏ qua độ nhám và sai số hình dạng: lỗ đạt kích thước nhưng ô van hoặc côn vẫn lắp không đạt.
Kết luận
Dung sai H7 là lỗ cơ bản cấp IT7: sai lệch dưới bằng 0, sai lệch trên từ +10 µm tới +63 µm tùy kích thước. Ghép H7 với g6, h6, k6, p6 cho bạn đủ các kiểu lắp từ trượt tới ép. Khi ra bản vẽ gia công, chỉ ghi H7 cho lỗ lắp ghép thật sự, kèm độ nhám và yêu cầu gia công sau hàn, để giữ chi phí và tiến độ hợp lý.
Bạn đang chuẩn bị bản vẽ khung máy, gối đỡ con lăn hoặc chi tiết gia công kim loại tấm?
-
Gửi bản vẽ để kỹ sư Cinvico rà các vị trí cần dung sai lắp ghép
-
Cắt laser ±0,1 mm, chấn gấp ±0,3 mm tại xưởng Hoài Đức, Hà Nội
-
Xuất hóa đơn VAT, bảo hành 12 tháng, giao hàng toàn quốc
=> Xem sản phẩm: KHUNG MÁY THEO YÊU CẦU
Zalo/hotline kỹ sư: 0981.244.688 (Mrs. Nhung)