Bản vẽ ghi Ø30 H7/k6 nhưng bạn chưa chắc mối lắp này lỏng hay chặt? Chi tiết gia công xong lại lắp không vào, hay hàng về nghiệm thu thì hai bên đo ra hai kết quả khác nhau? Bài viết giải thích dung sai lắp ghép từ ký hiệu, công thức, 3 kiểu lắp đến bảng tra sai lệch dùng được cho mọi đường kính tới 120 mm. Bài cũng đi vào lắp ghép then, ren, ổ lăn, cách đo kiểm và phần dung sai riêng cho chi tiết kim loại tấm.
1. Dung sai lắp ghép là gì?
Dung sai là phạm vi sai lệch kích thước cho phép khi gia công một chi tiết. Lắp ghép là quan hệ giữa hai chi tiết cùng kích thước danh nghĩa (thường là lỗ và trục) khi ráp vào nhau. Dung sai lắp ghép là cách quy định vùng kích thước của lỗ và trục để mối ghép đạt đúng độ hở hoặc độ dôi theo thiết kế.
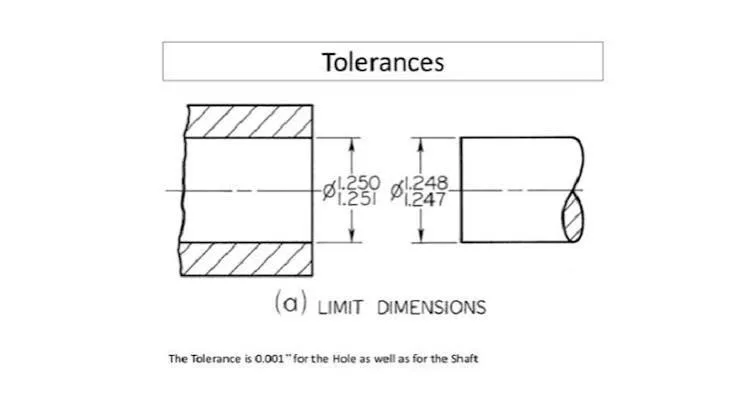
Ví dụ: lỗ ghi Ø50 +0,025/0 nghĩa là lỗ đạt yêu cầu khi đường kính thực nằm từ 50,000 mm đến 50,025 mm. Dung sai của lỗ là 0,025 mm. Không máy nào gia công ra đúng tuyệt đối 50,000 mm, nên dung sai là thứ biến bản vẽ thành chi tiết làm được và lắp lẫn được.
Trong thực tế xưởng, dung sai lắp ghép quyết định ba việc:
-
Tính lắp lẫn: chi tiết thay thế lấy từ lô khác vẫn lắp vừa, không cần sửa nguội.
-
Chất lượng vận hành: mối ghép chạy êm hay rơ lắc, nóng, mòn nhanh.
-
Giá gia công: cấp chính xác càng cao thì càng tốn nguyên công và thời gian đo kiểm.
Vì vậy, chọn dung sai đúng mức cần là bài toán chi phí chứ không chỉ là kỹ thuật.
1.1. Các đại lượng cơ bản cần nắm
Quy ước chung: ký hiệu chữ hoa dùng cho lỗ, chữ thường dùng cho trục.
|
Đại lượng |
Lỗ |
Trục |
Công thức |
|
Kích thước danh nghĩa |
D |
d |
Do người thiết kế chọn |
|
Kích thước giới hạn lớn nhất |
Dmax |
dmax |
|
|
Kích thước giới hạn nhỏ nhất |
Dmin |
dmin |
|
|
Sai lệch trên |
ES |
es |
ES = Dmax − D |
|
Sai lệch dưới |
EI |
ei |
EI = Dmin − D |
|
Dung sai |
TD |
Td |
TD = Dmax − Dmin = ES − EI |
Dung sai luôn là số dương. Chi tiết đạt khi kích thước thực nằm giữa hai giới hạn: Dmin ≤ Dthực ≤ Dmax.
1.2. Cách đọc ký hiệu dung sai trên bản vẽ
Ký hiệu H7 gồm hai phần. Chữ cái (H) là sai lệch cơ bản, cho biết vị trí miền dung sai so với kích thước danh nghĩa. Con số (7) là cấp chính xác IT, cho biết độ rộng của miền dung sai.
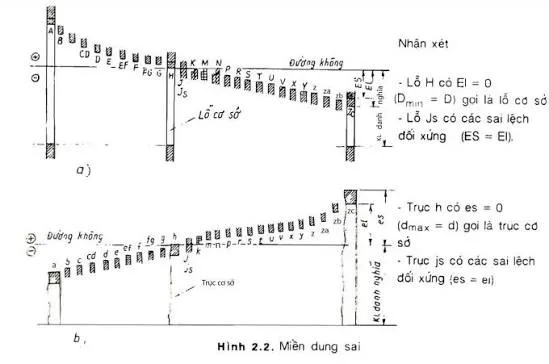
Với lỗ, chữ A đến H nằm phía trên đường danh nghĩa, càng gần H càng sát đường 0; H có EI = 0. Với trục, chữ a đến h nằm phía dưới; h có es = 0. Các chữ js, k, m, n, p, r, s đẩy miền dung sai trục lên trên dần. Riêng js (Js) đối xứng hai phía: ±IT/2.
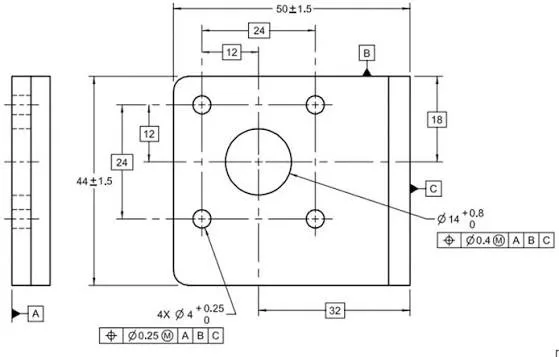
Trên bản vẽ chi tiết có 3 cách ghi: chỉ ký hiệu (Ø30H7), chỉ trị số (Ø30 +0,021/0), hoặc cả hai (Ø30H7 (+0,021/0)). Cách ghi cả hai giúp xưởng không phải tra bảng, giảm nguy cơ tra nhầm. Trên bản vẽ lắp, mối lắp ghi dạng phân số: Ø30 H7/k6, tử số là lỗ, mẫu số là trục.
Bản vẽ từ khách hàng Nhật thường dẫn JIS B 0401 thay vì ISO 286. Hai hệ dùng chung ký hiệu và trị số cho các miền thông dụng, nên bảng tra trong bài dùng được cho cả hai. Tương tự, JIS B 0405 tương ứng với dung sai chung ISO 2768-1 ở mục 8.
2. Ba kiểu lắp ghép: lỏng, trung gian, chặt
Tùy vị trí miền dung sai lỗ so với trục, mối ghép rơi vào một trong ba kiểu. Độ hở ký hiệu S (lỗ lớn hơn trục), độ dôi ký hiệu N (trục lớn hơn lỗ).
|
Kiểu lắp |
Điều kiện |
Công thức |
Cách lắp |
Ứng dụng điển hình |
|
Lắp lỏng |
Miền lỗ luôn trên miền trục |
Smax = ES − ei; Smin = EI − es |
Đẩy tay |
Trục quay trong bạc, con trượt dẫn hướng |
|
Lắp trung gian |
Hai miền chồng lên nhau |
Smax = ES − ei; Nmax = es − EI |
Gõ nhẹ, ép nhẹ |
Bánh răng, puly trên trục có then, vòng trong ổ lăn |
|
Lắp chặt |
Miền lỗ luôn dưới miền trục |
Nmax = es − EI; Nmin = ei − ES |
Ép thủy lực, nung lỗ, làm lạnh trục |
Bạc ép, vành răng ép trên moay ơ |
2.1. Lắp lỏng (lắp có độ hở)
Lỗ luôn lớn hơn trục, hai chi tiết chuyển động tương đối hoặc tháo lắp dễ. Các mối lắp lỏng phổ biến theo hệ lỗ:
-
H11/c11: độ hở lớn, dùng cho chi tiết thô, bản lề, chốt cửa máy.
-
H8/f7: trục quay trong ổ trượt, cần màng dầu bôi trơn.
-
H7/g6: độ hở nhỏ, dẫn hướng chính xác, con trượt đồ gá.
-
H7/h6: độ hở có thể bằng 0, dùng cho chốt định vị tháo lắp được.
2.2. Lắp trung gian
Tùy kích thước thực sau gia công, mối ghép có thể còn hở hoặc hơi dôi. Kiểu này giữ đồng tâm tốt nhưng vẫn tháo được bằng vam. H7/k6 và H7/n6 là hai mối lắp trung gian hay dùng nhất cho bánh răng, khớp nối, puly lắp có then truyền mô men. Mô men vẫn do then gánh; mối lắp trung gian chỉ lo việc định tâm.
2.3. Lắp chặt (lắp có độ dôi)
Trục luôn lớn hơn lỗ, mối ghép tự truyền lực nhờ độ dôi, không cần then. Lắp chặt cần lực ép lớn hoặc lắp nhiệt (nung nóng chi tiết lỗ hoặc làm lạnh trục). H7/p6 cho độ dôi nhẹ, H7/s6 cho độ dôi lớn hơn. Tháo ra thường làm hỏng bề mặt, nên chỉ dùng cho mối ghép cố định lâu dài.
Khi lắp hiện trường, đội thi công cần biết trước mối nào là lắp chặt để chuẩn bị máy ép hoặc thiết bị gia nhiệt. Đây là bước hay bị bỏ sót trong các hạng mục lắp đặt máy móc thiết bị, dẫn tới việc dùng búa đóng thẳng vào ổ hoặc bạc.
2.4. Hệ thống lỗ cơ bản và hệ thống trục cơ bản
Hệ lỗ cơ bản giữ lỗ ở miền H (EI = 0) và thay đổi miền trục để ra kiểu lắp: H7/g6, H7/k6, H7/p6. Hệ trục cơ bản giữ trục ở miền h (es = 0) và đổi miền lỗ: G7/h6, K7/h6, P7/h6.
TCVN 7293:2003 khuyến nghị ưu tiên hệ lỗ, trừ khi hệ trục cho lợi ích kinh tế rõ. Lý do thực tế: lỗ khó gia công và khó đo hơn trục. Dùng một miền H thì xưởng chỉ cần một bộ mũi doa và calip cho mỗi đường kính.
Hệ trục hợp trong hai trường hợp: một trục trơn dài lắp với nhiều chi tiết khác kiểu lắp, hoặc trục mua sẵn đã mài theo h (thép trục mài, trục dẫn hướng tuyến tính).
3. Cấp chính xác IT và bảng tra dung sai tiêu chuẩn
Hệ ISO có 20 cấp dung sai tiêu chuẩn, từ IT01 (chính xác nhất) đến IT18, áp dụng cho kích thước tới 3.150 mm. Cùng một cấp IT, kích thước càng lớn thì trị số dung sai càng lớn. Bảng dưới trích trị số dung sai tiêu chuẩn theo ISO 286-1 (đơn vị µm, 1 µm = 0,001 mm):
|
Khoảng kích thước (mm) |
IT6 |
IT7 |
IT8 |
IT9 |
IT10 |
IT11 |
|
Trên 6 đến 10 |
9 |
15 |
22 |
36 |
58 |
90 |
|
Trên 10 đến 18 |
11 |
18 |
27 |
43 |
70 |
110 |
|
Trên 18 đến 30 |
13 |
21 |
33 |
52 |
84 |
130 |
|
Trên 30 đến 50 |
16 |
25 |
39 |
62 |
100 |
160 |
|
Trên 50 đến 80 |
19 |
30 |
46 |
74 |
120 |
190 |
|
Trên 80 đến 120 |
22 |
35 |
54 |
87 |
140 |
220 |
3.1. Cấp IT, phương pháp gia công và độ nhám bề mặt
Cấp IT đi liền với phương pháp gia công, độ nhám và chi phí. Mỗi lần siết thêm một cấp (ví dụ từ IT8 xuống IT7) thường đòi thêm một nguyên công tinh. Độ nhám cũng phải tương xứng: một lỗ H7 mà bề mặt thô Ra 6,3 µm sẽ mòn mất phần dung sai chỉ sau ít lần tháo lắp.
|
Cấp IT |
Phương pháp gia công thường đạt |
Độ nhám Ra tham khảo (µm) |
|
IT5 đến IT6 |
Mài tinh, doa tinh, mài khôn |
0,2 đến 0,8 |
|
IT7 đến IT8 |
Tiện tinh, phay tinh, doa |
0,8 đến 3,2 |
|
IT9 đến IT11 |
Tiện thô, phay thô, khoan |
3,2 đến 12,5 |
|
IT12 đến IT14 |
Cắt laser, đột dập, chấn gấp kim loại tấm |
Theo vết cắt, không dùng làm mặt lắp chính xác |
Bảng trên là mức tham khảo phổ biến, máy và dao cụ cụ thể có thể tốt hơn. Ví dụ, cắt laser kim loại tại xưởng Cinvico đạt ±0,1 mm, tức miền 0,2 mm, tương đương khoảng IT12 với kích thước 30 mm. Muốn lỗ đạt H7 trên tấm, chi tiết phải qua thêm nguyên công doa.
4. Bảng tra dung sai lắp ghép trục và lỗ
Phần hầu hết người tìm kiếm cần nhất là con số khe hở và độ dôi thực tế. Mục này có hai bảng: bảng mối lắp tính sẵn cho Ø30 để đọc nhanh, và bảng sai lệch cơ bản để tự tính cho mọi đường kính tới 120 mm.
4.1. Bảng mối lắp thông dụng tính sẵn cho Ø30
Bảng dưới tính sẵn 8 mối lắp hệ lỗ cho đường kính danh nghĩa 30 mm (khoảng trên 18 đến 30 mm), theo sai lệch ISO 286-2:
|
Mối lắp |
Lỗ (µm) |
Trục (µm) |
Độ hở / độ dôi (µm) |
Kiểu |
Ứng dụng |
|
H11/c11 |
0 / +130 |
−240 / −110 |
S từ 110 đến 370 |
Lỏng |
Bản lề, chốt thô, chi tiết tấm |
|
H8/f7 |
0 / +33 |
−41 / −20 |
S từ 20 đến 74 |
Lỏng |
Trục quay trong ổ trượt |
|
H7/g6 |
0 / +21 |
−20 / −7 |
S từ 7 đến 41 |
Lỏng |
Bạc dẫn hướng, con trượt chính xác |
|
H7/h6 |
0 / +21 |
−13 / 0 |
S từ 0 đến 34 |
Lỏng |
Chốt định vị tháo lắp, đồ gá |
|
H7/k6 |
0 / +21 |
+2 / +15 |
S max 19, N max 15 |
Trung gian |
Bánh răng, puly có then |
|
H7/n6 |
0 / +21 |
+15 / +28 |
S max 6, N max 28 |
Trung gian |
Khớp nối, bạc lắp cứng |
|
H7/p6 |
0 / +21 |
+22 / +35 |
N từ 1 đến 35 |
Chặt |
Bạc ép, chốt cố định |
|
H7/s6 |
0 / +21 |
+35 / +48 |
N từ 14 đến 48 |
Chặt |
Vành răng ép, moay ơ |
4.2. Bảng sai lệch cơ bản của trục để tự tra mọi đường kính
Với hệ lỗ, lỗ H luôn có EI = 0 và ES = +IT. Bạn chỉ cần biết sai lệch cơ bản của trục, rồi cộng hoặc trừ trị số IT ở mục 3 để ra sai lệch còn lại. Bảng dưới theo ISO 286-2, đơn vị µm:
|
Khoảng kích thước (mm) |
f (es) |
g (es) |
h (es) |
k (ei) |
m (ei) |
n (ei) |
p (ei) |
|
Trên 6 đến 10 |
−13 |
−5 |
0 |
+1 |
+6 |
+10 |
+15 |
|
Trên 10 đến 18 |
−16 |
−6 |
0 |
+1 |
+7 |
+12 |
+18 |
|
Trên 18 đến 30 |
−20 |
−7 |
0 |
+2 |
+8 |
+15 |
+22 |
|
Trên 30 đến 50 |
−25 |
−9 |
0 |
+2 |
+9 |
+17 |
+26 |
|
Trên 50 đến 80 |
−30 |
−10 |
0 |
+2 |
+11 |
+20 |
+32 |
|
Trên 80 đến 120 |
−36 |
−12 |
0 |
+3 |
+13 |
+23 |
+37 |
Cách dùng:
-
Với f, g, h (sai lệch cơ bản là es): sai lệch dưới ei = es − IT.
-
Với k, m, n, p (sai lệch cơ bản là ei): sai lệch trên es = ei + IT.
-
Sai lệch cơ bản k trong bảng áp dụng cho cấp IT4 đến IT7, đúng các cấp hay dùng cho mối lắp chính xác.
Ví dụ nhanh với Ø50 H7/g6:
-
Lỗ H7 khoảng 30 đến 50 mm có ES = +25, EI = 0.
-
Trục g6 có es = −9, ei = −9 − 16 = −25.
-
Độ hở nhỏ nhất Smin = 0 − (−9) = 9 µm, lớn nhất Smax = 25 − (−25) = 50 µm.
Kích thước lớn hơn 120 mm hoặc miền khác (r, s, u, x...) bạn tra trong TCVN 2245:1999 hoặc ISO 286-2.
5. Dung sai lắp ghép ổ lăn, then và ren
Ba nhóm mối ghép này gặp trong gần như mọi cụm máy và băng tải, nhưng hay bị chọn theo thói quen thay vì theo nguyên tắc.
5.1. Lắp ghép ổ lăn: vòng nào quay thì vòng đó lắp chặt
Ổ lăn là chi tiết tiêu chuẩn, nên ngõng trục lắp với vòng trong theo hệ lỗ và lỗ thân ổ lắp với vòng ngoài theo hệ trục. Bạn không chọn miền của ổ, chỉ chọn miền cho trục và thân ổ.
Nguyên tắc quyết định là: vòng nào chịu tải quay (quay so với hướng lực) thì lắp có độ dôi. Vòng chịu tải đứng yên thì lắp hở nhẹ để dễ lắp và tự xoay dần.
|
Tình huống |
Vòng trong với trục |
Vòng ngoài với thân ổ |
Ví dụ |
|
Trục quay, thân ổ đứng yên, tải bình thường |
k5, k6 hoặc m6 (lắp có dôi) |
H7 hoặc J7 |
Hộp số, trục động cơ, puly |
|
Trục đứng yên, vỏ quay |
g6 hoặc h6 (lắp hở nhẹ) |
N7 hoặc P7 (lắp có dôi) |
Con lăn băng tải, bánh xe đẩy, puly căng |
Con lăn băng tải là ví dụ điển hình của tình huống thứ hai: trục cố định trên khung, ống con lăn quay. Vòng ngoài ổ phải ăn chặt vào ống, còn vòng trong lắp nhẹ trên trục. Nếu làm ngược, ổ sẽ xoay trượt trong ống, mài mòn lỗ ống và con lăn kêu sau vài tháng. Trên một tuyến băng tải con lăn dài vài chục mét, chỉ vài con lăn nặng tay cũng đủ làm hàng đứng lại giữa line.
=> Sản phẩm: CON LĂN BĂNG TẢI
5.2. Lắp ghép then bằng
Mối ghép then có hai bề mặt lắp: then với rãnh trên trục và then với rãnh trên moay ơ. Bề rộng then luôn theo miền h9, kiểu lắp quyết định bởi miền của hai rãnh. Các bảng then bằng phổ biến (DIN 6885) chia ba mức:
|
Kiểu lắp then |
Rãnh trên trục |
Rãnh trên moay ơ |
Khi nào dùng |
|
Lắp lỏng (dẫn hướng) |
H9 |
D10 |
Moay ơ trượt dọc trục |
|
Lắp bình thường |
N9 |
JS9 |
Bánh răng, puly cố định, phổ biến nhất |
|
Lắp chặt |
P9 |
P9 |
Tải va đập, đảo chiều liên tục |
Lỗi hay gặp là rãnh then gia công đúng bề rộng nhưng sai vị trí đối xứng, nên then bị kênh và chỉ tì một cạnh. Vì vậy, bản vẽ rãnh then nên kèm dung sai đối xứng so với tâm trục.
5.3. Dung sai ren hệ mét
Ren hệ mét dùng ký hiệu riêng theo ISO 965-1: chữ hoa cho ren trong (đai ốc), chữ thường cho ren ngoài (bulông). Cấp 6H/6g là cấp trung bình, dùng cho đa số bulông, đai ốc công nghiệp. Ví dụ M10 × 1,5 - 6H/6g.
Với chi tiết tấm có ren cấy (đai ốc tán, ren taro trên tấm dày), lớp sơn tĩnh điện đọng trong ren là lý do phổ biến khiến bulông vặn không vào. Lỗ ren cần nút che trước khi sơn, hoặc taro lại sau sơn.
6. Cách tính và chọn mối lắp: ví dụ từng bước
6.1. Ví dụ tính mối lắp Ø30 H7/k6
Bước 1, tra lỗ H7: IT7 khoảng trên 18 đến 30 mm bằng 21 µm, miền H có EI = 0. Vậy ES = +21 µm, lỗ từ 30,000 đến 30,021 mm.
Bước 2, tra trục k6: IT6 bằng 13 µm, sai lệch cơ bản k có ei = +2 µm, nên es = +2 + 13 = +15 µm. Trục từ 30,002 đến 30,015 mm.
Bước 3, tính độ hở và độ dôi: Smax = ES − ei = 21 − 2 = 19 µm. Nmax = es − EI = 15 − 0 = 15 µm. Hai miền chồng nhau, kết luận lắp trung gian.
Bước 4, kiểm tra dung sai mối ghép: TS,N = TD + Td = 21 + 13 = 34 µm, đúng bằng Smax + Nmax. Phép kiểm này giúp bạn bắt lỗi tra bảng nhanh.
6.2. Quy trình 4 bước chọn mối lắp cho chi tiết máy
-
Xác định chức năng: hai chi tiết có chuyển động tương đối không, có cần tháo thường xuyên không, mô men truyền qua then hay qua độ dôi.
-
Chọn kiểu lắp: chuyển động thì lắp lỏng; định tâm và tháo được thì trung gian; truyền lực cố định thì chặt.
-
Chọn cấp IT vừa đủ: lỗ thường thô hơn trục một cấp (H7 với g6, H8 với f7). Chọn chính xác hơn mức cần chỉ làm tăng giá gia công và đo kiểm.
-
Kiểm điều kiện làm việc: nhiệt độ, vật liệu khác nhau và lớp phủ bề mặt đều làm thay đổi khe hở thực.
6.3. Ảnh hưởng của nhiệt độ và vật liệu
Hệ số giãn nở của thép khoảng 12 µm/m·°C, nhôm khoảng 23 µm/m·°C. Lấy ví dụ một bạc nhôm Ø30 lắp trên trục thép, khi nóng thêm 50°C:
-
Lỗ bạc nhôm nở thêm khoảng 30 × 23 × 50 / 1.000.000 ≈ 0,035 mm.
-
Trục thép chỉ nở khoảng 0,018 mm.
Chênh lệch khoảng 17 µm, lớn hơn độ dôi tối đa 15 µm của H7/k6. Vì vậy mối lắp có thể chuyển thành lắp lỏng khi máy chạy nóng. Ngoài miền dung sai, bạn cần xét mác thép carbon hay vật liệu của từng chi tiết trong mối ghép.
7. Dung sai hình học: thứ dung sai lắp ghép không tự đảm bảo
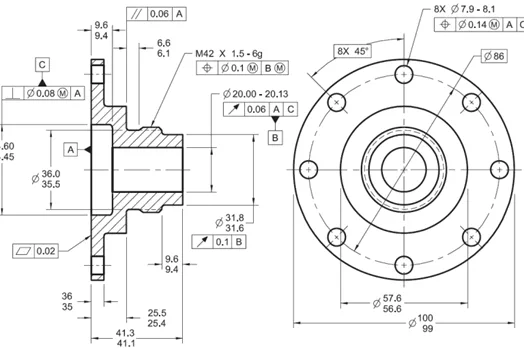
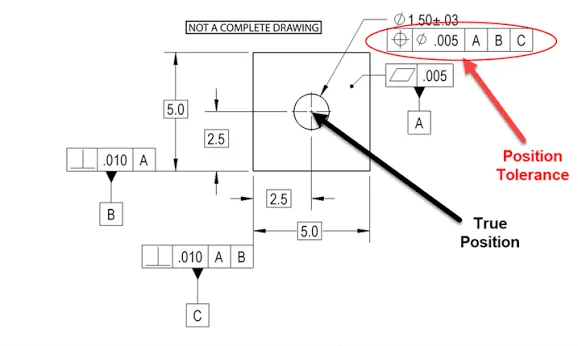
Một lỗ đạt H7 về đường kính vẫn có thể lắp không vào nếu lỗ bị côn, ô van hoặc lệch tâm. Đó là phần việc của dung sai hình dạng và vị trí (ISO 1101): độ phẳng, độ thẳng, độ tròn, độ vuông góc, độ song song, độ đồng tâm, vị trí lỗ.
Với các chi tiết không ghi dung sai hình học riêng, TCVN 2263-2:2007 (tương đương ISO 2768-2) quy định ba cấp H, K, L. Bản vẽ thường ghi gộp với dung sai kích thước thành một dòng, ví dụ “ISO 2768-mK”.
Trong khung máy và bàn thao tác, hai dung sai hình học quan trọng nhất thường là:
-
Độ phẳng mặt lắp: mặt đặt động cơ, gối đỡ trục hoặc ray dẫn hướng. Mặt cong vênh làm ổ bị kênh dù đường kính lắp đúng.
-
Vị trí cụm lỗ: hai lỗ chốt định vị cách nhau 300 mm mà lệch 0,3 mm thì chốt H7/h6 không thể vào cùng lúc cả hai lỗ.
8. Dung sai trong gia công kim loại tấm và kết cấu hàn khác gì?
Các mối lắp H7/k6 tính bằng micromet, dành cho chi tiết tiện, phay, mài. Phần lớn chi tiết trong gia công kim loại tấm như vỏ tủ, khung máy, bàn thao tác lại tính dung sai bằng phần mười milimet. Ghi H7 cho một lỗ cắt laser trên tấm 2 mm là ghi sai công nghệ.
8.1. Dung sai chung ISO 2768-1 cho chi tiết tấm
Kích thước không ghi dung sai riêng sẽ theo dung sai chung TCVN 2263-1:2007 (tương đương ISO 2768-1:1989). Bản vẽ chỉ cần ghi một dòng “ISO 2768-m” ở khung tên.
|
Khoảng kích thước (mm) |
f (tinh) |
m (trung bình) |
c (thô) |
|
Trên 3 đến 6 |
±0,05 |
±0,1 |
±0,3 |
|
Trên 6 đến 30 |
±0,1 |
±0,2 |
±0,5 |
|
Trên 30 đến 120 |
±0,15 |
±0,3 |
±0,8 |
|
Trên 120 đến 400 |
±0,2 |
±0,5 |
±1,2 |
|
Trên 400 đến 1.000 |
±0,3 |
±0,8 |
±2 |
|
Trên 1.000 đến 2.000 |
±0,5 |
±1,2 |
±3 |
Với chi tiết tấm qua laser và chấn, cấp m là lựa chọn hợp lý cho đa số khung, vỏ. Xưởng Cinvico cắt laser ±0,1 mm và chấn gấp kim loại ±0,3 mm.
Điểm cần tính khi thiết kế là sai số cộng dồn qua nhiều đường chấn. Một chi tiết chữ U có 2 đường chấn, kích thước tổng có thể lệch tới khoảng ±0,6 mm theo cách cộng xấu nhất. Nếu kích thước đó lắp vừa khít với chi tiết khác, bạn nên ghi kích thước từ một mép chuẩn và để khe hở lắp ráp, hoặc trao đổi với kỹ sư để chọn thứ tự chấn hợp lý.
8.2. Lỗ bắt bulông theo ISO 273
Lỗ xuyên cho bulông không cần dung sai lắp ghép, chỉ cần chọn đúng đường kính lỗ theo ISO 273:
|
Bulông |
Tinh (mm) |
Trung bình (mm) |
Thô (mm) |
|
M6 |
6,4 |
6,6 |
7 |
|
M8 |
8,4 |
9 |
10 |
|
M10 |
10,5 |
11 |
12 |
|
M12 |
13 |
13,5 |
14,5 |
|
M16 |
17 |
17,5 |
18,5 |
Khung lắp ghép bằng nhiều bulông nên dùng cấp trung bình để bù sai số vị trí lỗ giữa các tấm. Khi cần định vị chính xác giữa hai tấm, dùng 2 chốt định vị lắp H7/h6 ở lỗ đã doa, còn bulông chỉ làm nhiệm vụ siết. Cách này cũng áp dụng cho tấm đáy và thanh ray trong tủ điện cần lắp thiết bị theo vị trí cố định.
8.3. Kết cấu hàn và ảnh hưởng của lớp mạ, sơn
Kết cấu hàn biến dạng nhiệt nên dung sai rộng hơn nhiều, theo TCVN 7296:2003 (tương đương ISO 13920:1996) với 4 cấp A, B, C, D. Ví dụ kích thước dài trên 400 đến 1.000 mm: cấp A ±2 mm, cấp B ±3 mm. Mặt lắp cần chính xác (mặt bích, gối đỡ ổ) nên hàn xong rồi mới gia công cơ.
Lớp phủ cũng làm đổi kích thước lắp. Sơn tĩnh điện thường dày khoảng 60 đến 80 µm mỗi mặt, tức đường kính lỗ giảm 120 đến 160 µm. Trong khi đó, cả miền H7 của lỗ Ø30 chỉ rộng 21 µm. Vì vậy lỗ lắp ổ hoặc chốt định vị phải được che trước khi sơn, hoặc tính bù như khi chọn phương pháp xi mạ và độ dày lớp mạ.
Với khung máy có gối đỡ trục hoặc mặt lắp động cơ, trình tự hợp lý là: cắt, chấn, hàn khung, gia công cơ mặt lắp, rồi mới sơn và che các lỗ chuẩn. Bạn có thể xem cách Cinvico chia công đoạn trong bài quy trình sản xuất khung máy.
=> Sản phẩm: KHUNG MÁY
9. Cách kiểm tra dung sai lắp ghép khi nghiệm thu
Phần lớn tranh cãi khi nhận hàng không nằm ở chi tiết, mà ở dụng cụ đo. Nguyên tắc chung là dụng cụ đo phải chính xác hơn dung sai cần kiểm khoảng 10 lần.
|
Dụng cụ |
Độ phân giải thường gặp |
Dùng tốt cho |
|
Thước cặp |
0,02 mm hoặc 0,01 mm |
Dung sai chung ISO 2768-m, chi tiết tấm |
|
Panme đo ngoài |
0,01 mm hoặc 0,001 mm |
Đường kính trục cấp IT7, IT8 |
|
Đồng hồ đo lỗ, panme đo trong |
0,001 mm đến 0,01 mm |
Lỗ H7, H8 |
|
Calip nút, calip hàm (qua / không qua) |
Kiểm đạt hoặc không đạt |
Kiểm hàng loạt lỗ và trục theo miền dung sai |
Lỗ H7 Ø30 chỉ rộng 21 µm, nên đo bằng thước cặp 0,02 mm là không đủ tin cậy. Với lỗ này, cách chắc chắn là calip nút: đầu “qua” phải lọt, đầu “không qua” không được lọt.
Ngoài dụng cụ, hãy thống nhất ba điều trước khi nghiệm thu:
-
Đo ở nhiệt độ phòng gần 20°C.
-
Đo trước hay sau lớp phủ.
-
Kích thước nào là kích thước lắp bắt buộc.
Khách hàng FDI thường yêu cầu báo cáo kiểm tra mẫu đầu (FAI) liệt kê từng kích thước có dung sai. Bản vẽ đánh số kích thước rõ ràng sẽ giúp cả hai bên đối chiếu nhanh.
10. Tiêu chuẩn dung sai lắp ghép áp dụng tại Việt Nam
|
Tiêu chuẩn Việt Nam |
Tương đương |
Nội dung |
|
TCVN 2244:1999 |
ISO 286-1:1988 |
Cơ sở của dung sai, sai lệch và lắp ghép |
|
TCVN 2245:1999 |
ISO 286-2:1988 |
Bảng cấp dung sai và sai lệch giới hạn của lỗ, trục |
|
TCVN 7293:2003 |
ISO 1829:1975 |
Lựa chọn các miền dung sai thông dụng |
|
TCVN 2263-1:2007 |
ISO 2768-1:1989 |
Dung sai chung kích thước dài và góc |
|
TCVN 2263-2:2007 |
ISO 2768-2:1989 |
Dung sai chung hình học |
|
TCVN 7296:2003 |
ISO 13920:1996 |
Dung sai chung cho kết cấu hàn |
Bản ISO 286 hiện hành quốc tế là ISO 286-1:2010 và ISO 286-2:2010. Trị số của các miền thông dụng về cơ bản giữ nguyên so với bản 1988 mà TCVN dịch theo. Khi hợp đồng với khách FDI dẫn bản ISO mới, bạn nên ghi rõ phiên bản tiêu chuẩn áp dụng ngay trên bản vẽ.
Mọi kích thước dung sai đều quy về nhiệt độ chuẩn 20°C, nên đo chi tiết vừa gia công còn nóng sẽ cho kết quả sai.
11. Lỗi thường gặp khi ghi dung sai trên bản vẽ gửi xưởng
-
Ghi dung sai chặt cho mọi kích thước: ghi ±0,01 mm cho cả kích thước không lắp ghép làm giá tăng mà không thêm chức năng.
-
Ghi dung sai trục lỗ cho chi tiết tấm: lỗ laser trên tấm không đạt H7 nếu không doa.
-
Thiếu dòng dung sai chung: không ghi ISO 2768 thì xưởng và bên nghiệm thu dễ hiểu khác nhau.
-
Chỉ ghi đường kính, quên dung sai hình học: lỗ đúng kích thước nhưng lệch vị trí vẫn không lắp được.
-
Quên lớp phủ: phải ghi rõ kích thước là trước sơn hay sau sơn.
-
Chuỗi kích thước cộng dồn: ghi nối tiếp nhiều kích thước làm sai số dồn về cuối; nên ghi từ một chuẩn chung.
Trước khi gửi bản vẽ, bạn nên kèm:
-
File 2D (PDF, DWG) và 3D (STEP).
-
Vật liệu và độ dày.
-
Kích thước nào là kích thước lắp bắt buộc.
-
Dung sai chung áp dụng (ví dụ ISO 2768-mK).
-
Yêu cầu lớp phủ, vị trí cần che khi sơn và số lượng.
Với bàn thao tác có gá dụng cụ, khung đồ gá hay khung đặt máy, kỹ sư Cinvico dựng bản vẽ để bạn duyệt trước khi sản xuất. Nhờ vậy các điểm lắp ghép được thống nhất ngay từ đầu thay vì phát hiện khi lắp.
=> Sản phẩm: BÀN THAO TÁC
Kết luận
Dung sai lắp ghép quyết định chi tiết có lắp được, chạy êm và thay thế lẫn được hay không. Tóm lại:
-
Chọn kiểu lắp theo chức năng, ưu tiên hệ lỗ.
-
Chọn cấp IT vừa đủ, kèm độ nhám tương xứng.
-
Với ổ lăn, vòng nào quay thì vòng đó lắp chặt.
-
Kiểm thêm dung sai hình học, nhiệt độ và lớp phủ.
-
Tách bạch dung sai trục lỗ với dung sai chung kim loại tấm, và thống nhất dụng cụ đo trước khi nghiệm thu.
Nếu bạn đang có bản vẽ khung máy, vỏ tủ hay bàn thao tác cần gia công, hãy gửi file qua Zalo 0981.244.688 (Ms. Nhung). Bạn sẽ trao đổi trực tiếp với kỹ sư Cinvico về dung sai, vật liệu và phương án gia công tại xưởng Hoài Đức, Hà Nội.