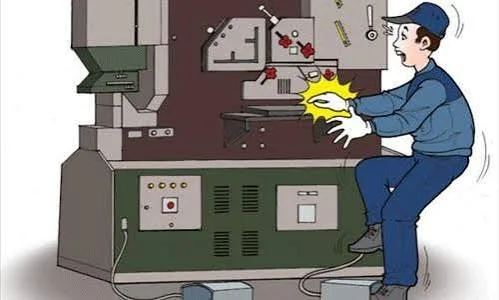
Phần lớn tai nạn máy xảy ra trong vài giây chủ quan: thò tay gỡ phôi khi trục chưa dừng, tháo tấm che cho dễ thao tác. An toàn khi vận hành máy móc vì vậy cần quy tắc rõ cho người và lớp bảo vệ kỹ thuật cho máy. Bài viết này đưa ra 6 nhóm nguy cơ, 12 quy tắc chung, quy tắc riêng cho 6 loại máy, quy trình LOTO, quy định hiện hành và checklist đầu ca để bạn áp dụng ngay tại xưởng.
1. 6 nhóm nguy hiểm khi vận hành máy móc cần nhận diện trước
Năm 2025, cả nước ghi nhận 7.004 vụ tai nạn lao động, làm 658 người chết, theo thông báo tình hình tai nạn lao động năm 2025 của Bộ Nội vụ. Muốn phòng tránh, trước hết phải gọi đúng tên mối nguy trên từng máy.
|
Nhóm nguy cơ |
Máy điển hình |
Cách kiểm soát chính |
|
Cuốn, kẹp |
Máy tiện, máy khoan, băng tải, trục cán |
Che chắn cố định, không đeo găng vải gần trục quay |
|
Cắt, đứt |
Máy cắt tôn, máy cưa, máy chấn |
Hàng rào, rèm cảm biến, nút bấm hai tay |
|
Va đập, ép |
Máy đột dập, máy ép thủy lực, robot |
Cửa khóa liên động, vùng cấm có rào |
|
Văng bắn |
Máy mài, máy phay, CNC |
Cửa máy kín, kính chắn, kính bảo hộ |
|
Điện giật |
Tủ điện máy, dây nguồn, động cơ |
Tiếp địa vỏ máy, aptomat chống giật, LOTO |
|
Tiếng ồn, rung |
Máy dập, máy nén khí, máy cưa |
Hộp cách âm, nút tai, giới hạn thời gian tiếp xúc |
Bảng này nên được làm thành phiếu nhận diện mối nguy cho từng máy. Đây cũng là đầu vào cho hệ thống EHS nhà máy khi doanh nghiệp đánh giá rủi ro theo ISO 45001:2018.
Một điểm hay bị bỏ sót: nguy cơ không chỉ nằm ở lúc máy chạy sản xuất. Nhiều vụ tai nạn xảy ra khi thay khuôn, vệ sinh, xử lý kẹt phôi, tức là lúc người lao động buộc phải tiếp cận vùng nguy hiểm.
2. 12 quy tắc an toàn khi vận hành máy móc
Mười hai quy tắc dưới đây chia theo ba thời điểm: trước, trong và sau khi máy chạy. Cách chia này giúp tổ trưởng giao việc và kiểm tra theo ca dễ hơn.
2.1. Trước khi vận hành: 4 quy tắc
Quy tắc 1: Chỉ người được giao và đã huấn luyện mới vận hành. Người lao động phải được huấn luyện theo Nghị định 44/2016/NĐ-CP. Máy thuộc danh mục yêu cầu nghiêm ngặt như xe nâng, cầu trục thì người vận hành phải có thẻ an toàn.
Quy tắc 2: Kiểm tra máy đầu ca. Xem che chắn còn đủ, nút dừng khẩn hoạt động, dây điện không nứt vỏ. Chạy không tải 1 đến 2 phút, nghe tiếng lạ rồi mới đưa phôi vào.
Quy tắc 3: Mặc trang phục và PPE đúng loại máy. Quần áo gọn, tóc dài buộc gọn trong mũ. Đeo kính bảo hộ với máy mài, máy phay; nút tai khi mức ồn vượt 85 dBA (xem cách đọc đơn vị dBA để hiểu đúng kết quả đo).
Quy tắc 4: Dọn mặt bằng quanh máy. Lối đi thông thoáng, không để phôi và dụng cụ trên bàn máy, sàn khô không dính dầu. Xưởng đã làm 5S trong nhà xưởng thường giữ được quy tắc này mà không cần nhắc mỗi ngày.
2.2. Trong khi vận hành: 5 quy tắc
Quy tắc 5: Không tháo, không vô hiệu hóa che chắn. Tấm che, cửa liên động, rèm cảm biến là lớp ngăn giữa tay và vùng nguy hiểm. Dán băng keo đè công tắc cửa để máy chạy khi mở cửa là vi phạm nghiêm trọng.
Quy tắc 6: Không đưa tay vào vùng chuyển động. Dùng que gạt, kẹp gắp hoặc đồ gá để đưa và lấy phôi. Đồ gá thiết kế theo nguyên lý poka-yoke còn ngăn đặt phôi sai, giảm số lần phải thò tay chỉnh.
Quy tắc 7: Không rời máy khi máy đang chạy. Cần rời vị trí thì dừng máy và chờ dừng hẳn. Không nhờ người chưa được giao máy trông hộ.
Quy tắc 8: Chỉ chỉnh, đo, vệ sinh khi máy đã dừng hẳn. Mâm cặp, đá mài, lưỡi cưa còn quay theo quán tính vài giây sau khi ngắt điện. Không gạt phoi bằng tay trần, dùng chổi hoặc móc phoi.
Quy tắc 9: Không đeo găng vải, nhẫn, đồng hồ gần trục quay. Găng vải bị cuốn sẽ kéo cả bàn tay vào máy tiện, máy khoan. Găng chống cắt chỉ dùng khi cầm tôn, không dùng khi đứng máy quay.
2.3. Khi sự cố, bảo trì và kết thúc ca: 3 quy tắc
Quy tắc 10: Có sự cố thì dừng khẩn trước, báo cáo sau. Ấn nút dừng khẩn, ngắt nguồn, báo tổ trưởng. Nút dừng khẩn theo ISO 13850:2015 là nút nấm màu đỏ trên nền vàng, phải nằm trong tầm với của người vận hành.
Quy tắc 11: Bảo trì phải khóa và treo thẻ (LOTO). Mỗi người sửa máy giữ một ổ khóa riêng. Quy trình chi tiết ở mục 5.
Quy tắc 12: Kết thúc ca thì tắt máy, vệ sinh và ghi sổ giao ca. Dụng cụ cất về tủ có ngăn đánh dấu vị trí, ca sau không phải tìm và không bỏ quên cờ lê trên bàn máy.
=> Sản phẩm: TỦ ĐỂ DỤNG CỤ
3. Quy tắc an toàn riêng cho 6 loại máy phổ biến trong xưởng
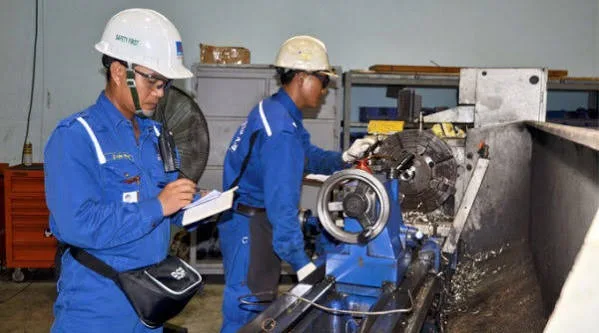
Mười hai quy tắc trên áp dụng cho mọi máy. Nhưng an toàn khi vận hành máy móc ở từng loại máy lại khác nhau, vì mỗi máy có điểm nguy hiểm riêng cần biện pháp đặc thù.
|
Loại máy |
Điểm nguy hiểm chính |
Biện pháp kỹ thuật |
PPE tối thiểu |
|
Máy đột dập |
Vùng khuôn dập đóng xuống |
Nút bấm hai tay, rèm cảm biến quang, chặn trượt khi thay khuôn |
Kính, nút tai, giày mũi thép |
|
Máy tiện, máy khoan |
Mâm cặp, mũi khoan quay |
Tấm che mâm cặp có liên động, phanh trục |
Kính, quần áo bó tay, không găng vải |
|
Máy mài |
Đá mài vỡ, văng bắn |
Chụp che đá, kính chắn, chỉnh khe hở bệ tì |
Kính hoặc mặt nạ, khẩu trang bụi |
|
Máy chấn tôn |
Khe giữa chày và cối |
Rèm laser theo chày, chân đạp có nắp chụp |
Găng chống cắt, giày mũi thép |
|
Máy cắt laser, CNC |
Chùm laser, phoi nóng, khói |
Cửa kín có liên động, hút khói, bình chữa cháy gần máy |
Kính lọc đúng bước sóng nếu mở cửa quan sát |
|
Băng tải, robot |
Điểm kẹp con lăn, tay robot |
Che điểm kẹp, dây kéo dừng khẩn dọc tuyến, hàng rào cell robot |
Quần áo gọn, giày mũi thép |
3.1. Máy đột dập: điểm nguy hiểm số một trong xưởng cơ khí
Tai nạn máy dập thường làm dập hoặc mất ngón tay, vì tay nằm ngay dưới khuôn khi đặt phôi. Nút bấm hai tay buộc người vận hành giữ cả hai tay trên bảng điều khiển trong lúc máy đóng khuôn. Yêu cầu thiết kế loại thiết bị này nằm trong ISO 13851:2019.
Khi thay khuôn, phải hạ đầu trượt xuống điểm chết dưới hoặc chèn khối chặn, rồi mới khóa LOTO. Tuyệt đối không đứng dưới đầu trượt chỉ dựa vào phanh máy.
3.2. Máy mài: kiểm tra đá trước khi lắp
Đá mài có vết nứt có thể vỡ văng ở tốc độ cao. Trước khi lắp, gõ nhẹ đá bằng cán gỗ: tiếng trong là đá tốt, tiếng rè là đá nứt. Chỉ dùng đá có tốc độ cho phép lớn hơn hoặc bằng tốc độ trục máy.
Theo OSHA 29 CFR 1910.215, khe hở giữa bệ tì và đá không quá 3 mm, khe giữa chụp che trên và đá không quá 6 mm. Khi khởi động, đứng lệch sang một bên đá trong phút đầu tiên.
3.3. Băng tải và robot: nguy hiểm ở điểm kẹp và vùng làm việc
Với băng tải con lăn, điểm kẹp nằm ở khe giữa con lăn với khung, xích truyền động và bánh xích. Không trèo qua băng tải đang chạy, không dùng tay gỡ hàng kẹt khi chưa dừng tuyến.
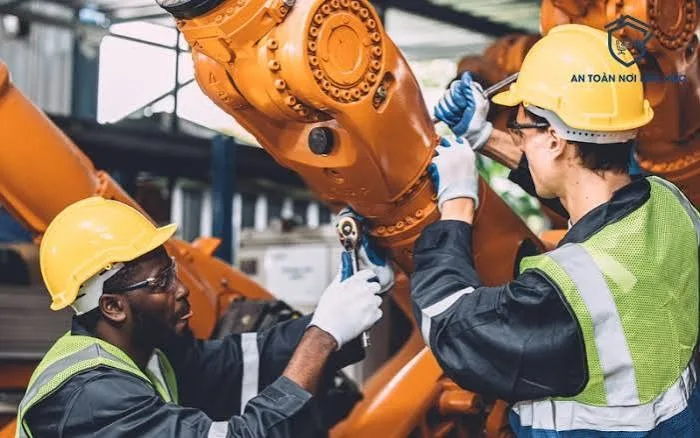
Với robot, vùng nguy hiểm là toàn bộ không gian tay robot vươn tới. Cell robot cần hàng rào kín, cửa vào có liên động, và chỉ vào cell ở chế độ tay với tốc độ giảm.
4. Che chắn và hàng rào an toàn máy: lớp bảo vệ nên làm trước PPE
Theo thứ bậc kiểm soát rủi ro, giải pháp kỹ thuật như che chắn luôn đứng trước bảo hộ cá nhân. ISO 12100:2010 yêu cầu làm theo 3 bước: thiết kế an toàn từ gốc, thêm che chắn, cuối cùng mới là cảnh báo và PPE.
Với máy đã có trong xưởng, phần doanh nghiệp tự làm được là che chắn và rào vùng nguy hiểm. ISO 14120:2015 chia che chắn thành hai loại chính:
-
Che chắn cố định: phải dùng dụng cụ mới tháo được. Dùng cho bộ phận ít khi cần tiếp cận như dây đai, bánh răng, khớp nối.
-
Che chắn di động có khóa liên động: mở cửa là máy dừng, đóng cửa máy mới chạy lại. Dùng cho vị trí cấp phôi, thay khuôn thường xuyên.
4.1. Chọn mắt lưới hàng rào theo khoảng cách an toàn
Kích thước mắt lưới quyết định hàng rào phải đặt cách vùng nguy hiểm bao xa. Bảng sau trích ISO 13857:2019 cho lỗ vuông, áp dụng với người từ 14 tuổi trở lên:
|
Cạnh lỗ vuông e (mm) |
Khoảng cách tối thiểu đến vùng nguy hiểm (mm) |
|
4 < e ≤ 6 |
≥ 5 |
|
6 < e ≤ 8 |
≥ 15 |
|
8 < e ≤ 10 |
≥ 25 |
|
10 < e ≤ 12 |
≥ 80 |
|
12 < e ≤ 30 |
≥ 120 |
|
30 < e ≤ 40 |
≥ 200 |
|
40 < e ≤ 120 |
≥ 850 |
Ví dụ: hàng rào lưới ô 50 × 50 mm phải đặt cách bộ phận chuyển động tối thiểu 850 mm. Nếu khoảng trống quanh robot hoặc máy dập hẹp, chọn lưới ô 30 × 30 mm để rào sát hơn, chỉ cần cách 120 mm.
4.2. Khi nào nên dùng hàng rào thay vì tấm che
Tấm che phù hợp với bộ phận nguy hiểm nhỏ, cố định một chỗ. Hàng rào phù hợp khi vùng nguy hiểm rộng: cell robot, dây chuyền đột dập nhiều máy, khu băng tải tự động.
Khi lên phương án hàng rào, cần chốt 4 thông số: chiều cao rào, mắt lưới, khoảng cách tới vùng nguy hiểm và vị trí cửa bảo trì. Cửa nên mở ra ngoài, đủ rộng cho xe nâng hoặc xe đẩy khuôn đi qua nếu cần.
Cinvico gia công cột, khung hàng rào thép sơn tĩnh điện và lắp đặt theo layout máy thực tế tại xưởng khách. Cửa ra vào có thể bố trí sẵn vị trí gắn công tắc liên động theo chủng loại khách chỉ định.
=> Sản phẩm: HÀNG RÀO CÔNG NGHIỆP
5. Quy trình LOTO 6 bước khi bảo trì, sửa máy
LOTO (Lockout/Tagout) là khóa nguồn năng lượng và treo thẻ cảnh báo để máy không thể khởi động lại khi có người đang sửa. Nhiều nhà máy FDI áp dụng theo OSHA 29 CFR 1910.147 của Mỹ và đưa vào quy trình nội bộ khi làm ISO 45001:2018.
-
Thông báo: báo người vận hành và khu vực liên quan rằng máy sắp dừng để bảo trì.
-
Dừng máy: tắt theo trình tự bình thường của nhà sản xuất.
-
Cô lập năng lượng: ngắt aptomat, khóa van khí nén, van thủy lực, van hơi.
-
Khóa và treo thẻ: mỗi người gắn ổ khóa riêng và thẻ ghi tên, bộ phận, ngày giờ.
-
Xả năng lượng tồn dư: xả áp khí nén, hạ khuôn, chèn chặn bộ phận có thể rơi.
-
Kiểm tra: thử bấm khởi động để chắc chắn máy không chạy, rồi mới bắt đầu sửa.
Tháo khóa theo thứ tự ngược lại, sau khi đã lắp đủ che chắn. Chỉ người gắn khóa mới được tháo khóa của mình.
Bộ dụng cụ LOTO gồm ổ khóa, móc nhiều lỗ, khóa aptomat, thẻ cảnh báo. Nên đặt cố định tại trạm hoặc tủ gần khu bảo trì để thợ không có lý do bỏ qua. Mỗi máy nên có một phiếu LOTO riêng, ghi rõ tất cả nguồn năng lượng cần cô lập: điện, khí nén, thủy lực, trọng lực.
6. Môi trường quanh máy: tiếng ồn, dầu tràn và mặt bằng
Máy đã che chắn đủ nhưng môi trường xung quanh kém vẫn gây tai nạn và bệnh nghề nghiệp. Ba điểm hay bị bỏ qua là tiếng ồn, dầu tràn và mặt bằng lộn xộn.
6.1. Tiếng ồn vượt 85 dBA
QCVN 24:2016/BYT giới hạn 85 dBA cho 8 giờ làm việc. Mức ồn tăng 3 dBA thì thời gian tiếp xúc cho phép giảm một nửa. Máy đột dập thường vượt 95 dBA, nghĩa là nút tai chỉ là giải pháp tạm.
Giải pháp bền vững là bọc nguồn ồn bằng vỏ cách âm máy đột dập, vừa giảm ồn vừa thành lớp che chắn vật lý quanh vùng dập. Hộp cần có cửa thao tác, ô kính quan sát và quạt thông gió để máy không quá nhiệt.
=> Sản phẩm: HỘP CHỐNG ỒN
6.2. Dầu tràn quanh máy
Dầu thủy lực, dầu cắt gọt rò rỉ làm trơn sàn và tăng nguy cơ cháy. Đặt khay hứng dưới máy và thùng dầu, khu chứa dầu thải làm theo quy định lưu trữ hóa chất nguy hại.
=> Sản phẩm: KHAY CHỐNG TRÀN HÓA CHẤT
6.3. Mặt bằng và lắp đặt máy
Kẻ vạch vùng vận hành và lối đi, máy đặt cân bằng, bắt chặt nền, vỏ máy tiếp địa đúng. Máy mới hoặc chuyển vị trí nên do đội có kinh nghiệm thực hiện dịch vụ lắp đặt máy móc để tránh rung lắc và rò điện ngay từ đầu.
7. Ai chịu trách nhiệm gì trong an toàn vận hành máy?
Quy tắc chỉ được giữ khi trách nhiệm rõ ràng. Nhiều xưởng coi an toàn khi vận hành máy móc là việc riêng của công nhân, trong khi phần lớn biện pháp kỹ thuật phải do quản lý quyết định. Bảng phân công dưới đây phù hợp với xưởng từ 20 công nhân trở lên:
|
Vai trò |
Trách nhiệm chính |
|
Chủ doanh nghiệp, giám đốc nhà máy |
Bố trí ngân sách che chắn, huấn luyện, kiểm định; ban hành nội quy an toàn |
|
Cán bộ EHS, an toàn |
Nhận diện mối nguy, soạn quy trình vận hành an toàn, kiểm tra định kỳ, lưu hồ sơ |
|
Quản đốc, tổ trưởng |
Giao máy đúng người, kiểm tra checklist đầu ca, dừng máy khi có vi phạm |
|
Người vận hành |
Làm đúng quy trình, báo ngay hư hỏng, có quyền từ chối làm khi thấy nguy hiểm rõ ràng |
|
Thợ bảo trì |
Bảo dưỡng theo kế hoạch, thực hiện LOTO, lắp lại đủ che chắn sau sửa |
Quyền từ chối làm việc khi có nguy cơ rõ ràng được ghi trong Luật An toàn, vệ sinh lao động. Doanh nghiệp nên phổ biến quyền này để công nhân dám báo cáo thay vì cố làm.
8. Quy định pháp luật về an toàn máy móc doanh nghiệp cần nắm
Phần này dành cho chủ xưởng và cán bộ EHS cần biết nghĩa vụ pháp lý. Bảng tóm tắt văn bản đang áp dụng tính đến tháng 10/2026:
|
Văn bản |
Nội dung liên quan đến máy móc |
|
Luật An toàn, vệ sinh lao động 84/2015/QH13 |
Nghĩa vụ của người sử dụng lao động về máy, thiết bị, huấn luyện và trang bị bảo hộ |
|
Nghị định 44/2016/NĐ-CP |
Huấn luyện an toàn, cấp thẻ an toàn; hoạt động kiểm định kỹ thuật an toàn |
|
Thông tư 36/2019/TT-BLĐTBXH |
Danh mục máy, thiết bị có yêu cầu nghiêm ngặt phải kiểm định: nồi hơi, bình chịu áp lực, cầu trục, xe nâng, thang máy và các thiết bị khác |
|
Thông tư 27/2026/TT-BNV |
Danh mục công việc có yêu cầu nghiêm ngặt về an toàn, vệ sinh lao động, hiệu lực từ 01/01/2027, thay Thông tư 06/2020/TT-BLĐTBXH |
|
Nghị định 12/2022/NĐ-CP |
Khoản 3 Điều 21: phạt 20 đến 25 triệu đồng nếu không định kỳ kiểm tra, bảo dưỡng máy, thiết bị, nhà xưởng |
Mức phạt 20 đến 25 triệu đồng áp cho cá nhân. Theo khoản 1 Điều 6 Nghị định 12/2022/NĐ-CP, tổ chức bị phạt gấp đôi, tức 40 đến 50 triệu đồng.
Trong xưởng cơ khí thông thường, thiết bị hay nằm trong danh mục kiểm định là bình khí nén của máy nén khí, xe nâng, cầu trục và palăng điện. Máy tiện, máy phay, máy chấn không phải kiểm định, nhưng vẫn phải kiểm tra, bảo dưỡng định kỳ và có quy trình vận hành an toàn.
Luật An toàn, vệ sinh lao động đang được xây dựng dự án sửa đổi trong năm 2026. Doanh nghiệp nên theo dõi văn bản mới trước mỗi kỳ đánh giá.
9. Checklist kiểm tra an toàn máy móc đầu ca
Dùng checklist dưới đây cho mọi máy trong xưởng, in khổ A5 và dán ngay tại máy:
|
STT |
Hạng mục |
Đạt / Không đạt |
|
1 |
Che chắn, cửa máy đủ và đóng chắc |
|
|
2 |
Nút dừng khẩn cấp hoạt động |
|
|
3 |
Khóa liên động cửa máy hoạt động |
|
|
4 |
Dây điện, phích cắm không hở, không nứt |
|
|
5 |
Tiếp địa vỏ máy chắc chắn |
|
|
6 |
Dầu bôi trơn, dầu thủy lực đủ mức, không rò |
|
|
7 |
Dụng cụ, phôi không để trên bàn máy |
|
|
8 |
Sàn quanh máy khô, lối đi thông |
|
|
9 |
Người vận hành đủ PPE theo loại máy |
|
|
10 |
Chạy không tải không có tiếng lạ, rung bất thường |
Một mục “Không đạt” là chưa được chạy máy. Lưu phiếu theo tháng: khi audit ISO 45001:2018 hoặc khách hàng FDI đánh giá nhà cung cấp, đây là bằng chứng doanh nghiệp kiểm soát rủi ro hằng ngày. Cách chuẩn bị hồ sơ cho đợt đánh giá tương tự như khi làm checklist audit ISO 14001: gom theo nhóm hạng mục, có người chịu trách nhiệm từng nhóm.
Bộ hồ sơ nên có cho mỗi máy: phiếu nhận diện mối nguy, quy trình vận hành an toàn treo tại máy, sổ giao ca, phiếu checklist đầu ca, sổ bảo dưỡng, biên bản kiểm định (nếu máy thuộc danh mục) và danh sách người được giao vận hành.
10. 5 sai lầm khiến quy tắc an toàn khi vận hành máy móc chỉ nằm trên giấy
-
Treo nội quy nhưng không huấn luyện tại máy: công nhân mới đọc bảng nội quy chung, không ai chỉ điểm nguy hiểm trên máy cụ thể họ đứng.
-
Che chắn gây vướng nên bị tháo: tấm che thiết kế sai làm chậm thao tác, công nhân tháo ra và không ai lắp lại. Che chắn phải được thiết kế cùng người vận hành.
-
Chỉ phát PPE thay cho giải pháp kỹ thuật: nút tai không thay được hộp cách âm, găng tay không thay được nút bấm hai tay.
-
Bỏ LOTO khi sửa nhanh: phần lớn tai nạn bảo trì xảy ra ở những lần sửa “chỉ mất 5 phút”.
-
Không ghi nhận sự cố suýt xảy ra: mỗi lần suýt kẹp tay là dữ liệu quý để sửa máy trước khi có tai nạn thật. Đưa các sự cố này vào vòng kaizen trong sản xuất để cải tiến che chắn và đồ gá theo từng tháng.
Kết luận
An toàn khi vận hành máy móc cần ba lớp đi cùng nhau: quy tắc cho người, che chắn cho máy và môi trường gọn gàng quanh máy. Cách bắt đầu nhanh nhất là áp checklist đầu ca từ ngày mai, sau đó rà lại che chắn và quy trình LOTO cho từng máy, ưu tiên máy đột dập và cell robot.
Nếu xưởng bạn cần rào vùng nguy hiểm, giảm ồn máy dập hay bố trí lại mặt bằng máy, kỹ sư Cinvico có thể khảo sát và dựng bản vẽ để bạn duyệt trước khi sản xuất tại xưởng Hoài Đức. Gửi ảnh khu vực máy qua Zalo 0981.244.688 (Ms. Nhung) để được tư vấn giải pháp phù hợp.
=> Xem thêm các sản phẩm: SẢN PHẨM KIM LOẠI TẤM CINVICO