Thép carbon là gì? Đó là hợp kim của sắt và carbon, hàm lượng carbon không quá 2,14%, gần như không pha thêm nguyên tố hợp kim. Nếu bạn đang duyệt bản vẽ bàn thao tác, khung máy hay so báo giá ghi "thép SPCC", "SS400", bài này giúp bạn hiểu thành phần, tính chất, cách phân loại, cách đọc mác thép và chọn đúng vật liệu.
1. Thép carbon là gì?
Thép carbon (carbon steel, thép cacbon) là thép mà tính chất chủ yếu do hàm lượng carbon quyết định, không có yêu cầu tối thiểu về crom, niken, molypden hay nguyên tố hợp kim khác. Đây là nhóm thép được sản xuất và sử dụng nhiều nhất, từ thép xây dựng, thép tấm làm vỏ tủ đến trục máy, lò xo, dao cắt.
Nói ngắn gọn, thép carbon là gì thì có thể hiểu là "thép cơ bản". Chỉ cần sắt, carbon và một ít mangan, silic là đủ tạo ra vật liệu có độ bền từ mềm dẻo đến rất cứng, tùy lượng carbon.
1.1. Thành phần hóa học của thép carbon
Sắt (Fe) chiếm phần lớn khối lượng, thường trên 97% với thép carbon thấp. Phần còn lại là carbon (C) và một lượng nhỏ nguyên tố đi kèm từ quá trình luyện. Theo cách định nghĩa phổ biến của Viện Sắt thép Hoa Kỳ (AISI), thép được xếp vào nhóm thép carbon khi:
-
Mangan (Mn) không vượt quá 1,65%.
-
Silic (Si) không vượt quá 0,60%.
-
Đồng (Cu) không vượt quá 0,60%.
-
Không quy định hàm lượng tối thiểu cho Cr, Ni, Mo, V, W, Ti, Nb, Co, Zr.
|
Nguyên tố |
Vai trò trong thép carbon |
Ghi chú |
|
Carbon (C) |
Quyết định độ cứng, độ bền |
Nguyên tố "chính" của thép carbon |
|
Mangan (Mn) |
Tăng độ bền, trung hòa tác hại của lưu huỳnh |
Tối đa 1,65% |
|
Silic (Si) |
Khử oxy khi luyện, tăng nhẹ độ bền |
Tối đa 0,60% |
|
Lưu huỳnh (S) |
Tạp chất, gây giòn nóng khi rèn, hàn |
Thường khống chế ≤ 0,05% |
|
Phốt pho (P) |
Tạp chất, gây giòn nguội ở nhiệt độ thấp |
Thường khống chế ≤ 0,05% |
1.2. Vì sao carbon quyết định tính chất của thép?
Carbon tồn tại trong thép chủ yếu dưới dạng cementit (Fe₃C), một hợp chất rất cứng và giòn. Phần nền còn lại là ferit, gần như sắt nguyên chất, mềm và dẻo. Carbon càng nhiều thì càng nhiều cementit, thép càng cứng nhưng càng kém dẻo.
Ở khoảng 0,8% carbon, toàn bộ tổ chức thép là peclit, dạng các lớp ferit và cementit xen kẽ mỏng như vân gỗ. Đây là mốc "cùng tích" trên giản đồ sắt carbon:
-
Dưới khoảng 0,8% C (thép trước cùng tích): ferit cộng peclit. Càng ít carbon càng nhiều ferit, càng dẻo. Hầu hết thép tấm, thép hộp thuộc nhóm này.
-
Khoảng 0,8% C (thép cùng tích): toàn peclit, cứng và bền, dùng làm dây thép, ray.
-
Trên khoảng 0,8% C (thép sau cùng tích): peclit cộng cementit dư, rất cứng, dùng làm dụng cụ cắt.
Ví dụ thực tế trong xưởng: thép tấm cán nguội SPCC có carbon không quá 0,15%, gần như toàn ferit, nên chấn gấp 90° bán kính nhỏ mà không nứt mép. Thép S45C chứa khoảng 0,45% carbon, lượng peclit nhiều hơn hẳn, dùng làm trục, chốt, bánh răng nhưng không hợp để chấn tấm mỏng. Cùng gọi là thép carbon nhưng hai mác này gần như không thay thế được cho nhau.
1.3. Thép carbon khác gang thế nào?
Mốc 2,14% carbon là giới hạn hòa tan tối đa của carbon trong austenit (sắt ở nhiệt độ cao).
-
Dưới mốc này là thép. Khi nung nóng, thép có thể chuyển hoàn toàn sang austenit, nên rèn, cán, uốn được.
-
Từ mốc này đến khoảng 6,67% là gang. Tổ chức có lêđêburit hoặc graphit, giòn, chủ yếu được đúc thành hình chứ không cán, chấn.
Trong thực tế, gang thường chứa 2,5–4% carbon, dùng làm thân máy, bệ máy, nắp hố ga. Vì vậy khi nghe "thép carbon cao", bạn hiểu đó vẫn là thép, chưa phải gang.
1.4. Thép carbon được sản xuất như thế nào?
Có hai con đường chính:
-
Lò thổi oxy (BOF): luyện gang lỏng từ lò cao thành thép bằng cách thổi oxy đốt bớt carbon.
-
Lò hồ quang điện (EAF): nấu chảy thép phế liệu bằng hồ quang, phổ biến ở các nhà máy thép trong nước.
Sau khi luyện, thép được khử oxy, đúc phôi rồi cán nóng thành tấm, cuộn, thép hình. Một phần tiếp tục được cán nguội để ra tấm mỏng, bề mặt mịn, là nguyên liệu chính của gia công kim loại tấm.
2. Tính chất và ưu nhược điểm của thép carbon
2.1. Tính chất vật lý
Khối lượng riêng gần như không đổi giữa các mác thép carbon.
|
Thông số |
Giá trị tham khảo |
|
Khối lượng riêng |
7,85 g/cm³ |
|
Mô đun đàn hồi |
200–210 GPa |
|
Nhiệt độ nóng chảy |
khoảng 1.425–1.540 °C |
|
Hệ số giãn nở nhiệt |
khoảng 11–12 × 10⁻⁶ /K |
|
Độ dẫn nhiệt |
khoảng 45–55 W/m·K |
|
Từ tính |
Có, bị nam châm hút mạnh |
Con số 7,85 g/cm³ dùng để bóc tách vật tư. Ví dụ, một tấm thép 1.250 × 2.500 mm dày 1,5 mm nặng: 1,25 × 2,5 × 1,5 × 7,85 ≈ 36,8 kg. Kỹ sư thường dùng phép tính này để ước khối lượng mặt bàn, vách tủ trước khi lên dự toán.
2.2. Cơ tính thay đổi theo hàm lượng carbon
Khác với tính chất vật lý, cơ tính thay đổi rất mạnh theo lượng carbon. Đây cũng là phần trả lời rõ nhất thép carbon là gì về mặt kỹ thuật. Bảng dưới là giá trị điển hình ở trạng thái cán nóng của ba mác đại diện theo hệ ký hiệu AISI/SAE, chỉ để so sánh xu hướng.
|
Mác đại diện |
Hàm lượng C |
Giới hạn bền kéo |
Giới hạn chảy |
Độ giãn dài |
Độ cứng |
|
1020 (carbon thấp) |
khoảng 0,20% |
khoảng 380 MPa |
khoảng 210 MPa |
khoảng 25% |
khoảng 110 HB |
|
1045 (carbon trung bình) |
khoảng 0,45% |
khoảng 565 MPa |
khoảng 310 MPa |
khoảng 16% |
khoảng 165 HB |
|
1080 (carbon cao) |
khoảng 0,80% |
khoảng 965 MPa |
khoảng 585 MPa |
khoảng 12% |
khoảng 290 HB |
Xu hướng rất rõ: carbon tăng từ 0,2% lên 0,8% thì bền kéo tăng hơn 2,5 lần, còn độ giãn dài giảm còn một nửa. Sau tôi và ram, thép carbon trung bình và cao còn đạt độ bền cao hơn nhiều so với bảng.
2.3. Tính công nghệ khi gia công
-
Cắt: thép carbon thấp cắt laser sạch, ít bavia. Với tấm mỏng, máy laser fiber đạt dung sai cắt laser khoảng ±0,1 mm.
-
Chấn gấp: carbon càng thấp càng dễ uốn. Thép carbon cao dễ nứt mép uốn nếu bán kính quá nhỏ. Cách chọn cối V phù hợp từng độ dày có trong bài chấn gấp kim loại.
-
Hàn: khả năng hàn thường được đánh giá bằng carbon tương đương (CE) theo công thức IIW: CE = C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15.
-
CE dưới khoảng 0,40%: thường hàn tốt, không cần gia nhiệt trước.
-
CE trên khoảng 0,45%: cần gia nhiệt và kiểm soát tốc độ nguội.
-
Ví dụ, thép có 0,18% C và 0,8% Mn cho CE ≈ 0,18 + 0,8/6 ≈ 0,31%, hàn dễ. S45C với 0,45% C và 0,75% Mn cho CE ≈ 0,58%, phải gia nhiệt trước khi hàn.
-
Phương pháp hàn: thép carbon thấp chủ yếu hàn MIG/MAG, khác với inox thường ưu tiên TIG. Xem phân tích hàn TIG và MIG.
-
Nhiệt luyện: thép từ khoảng 0,3% carbon trở lên mới tôi cứng hiệu quả. Thép carbon thấp muốn cứng bề mặt thì phải thấm carbon.
2.4. Thép carbon có tốt không? Ưu điểm và nhược điểm
Sau khi biết thép carbon là gì, câu hỏi tiếp theo thường là nó có tốt không. Câu trả lời: thép carbon tốt khi dùng đúng chỗ, tức là chịu tải cơ học trong môi trường khô, cần giá hợp lý và gia công nhanh. Nó không tốt khi phải tiếp xúc nước, hóa chất lâu dài mà không có lớp bảo vệ.
Ưu điểm:
-
Giá thành thấp hơn thép hợp kim và inox, nguồn cung dồi dào, dễ mua đúng quy cách.
-
Dễ cắt, chấn, hàn, phù hợp cả sản xuất đơn chiếc lẫn hàng loạt.
-
Độ bền, độ cứng điều chỉnh được qua hàm lượng carbon và nhiệt luyện.
-
Tái chế gần như hoàn toàn.
Nhược điểm:
-
Dễ gỉ trong môi trường ẩm, hóa chất, bắt buộc có lớp bảo vệ bề mặt.
-
Độ thấm tôi thấp: chi tiết dày bằng thép carbon khi tôi chỉ cứng lớp ngoài, lõi vẫn mềm.
-
Thép carbon cao giòn hơn, khó hàn.
-
Độ bền giảm khi làm việc liên tục ở nhiệt độ cao.
2.5. Cách phân biệt thép carbon và inox tại xưởng
Hàng nhận về đôi khi ghi "inox" nhưng thực chất là thép carbon mạ hoặc sơn, hoặc ngược lại. Các cách kiểm tra nhanh dưới đây giúp sàng lọc, nhưng không thay được chứng chỉ vật liệu.
|
Cách thử |
Thép carbon |
Inox |
Độ tin cậy |
|
Nam châm |
Hút mạnh |
304, 316 hút yếu hoặc không hút; 201 hút nhẹ; 430 hút mạnh |
Thấp, chỉ để sàng lọc |
|
Để ẩm vài ngày, xem mép cắt |
Xuất hiện gỉ nâu đỏ |
Gần như không đổi |
Trung bình |
|
Nhỏ nước chanh 5–10 phút |
Vết thẫm màu |
Gần như không đổi |
Trung bình |
|
Máy phân tích PMI cầm tay |
Không có Cr, Ni đáng kể |
Có Cr từ khoảng 10,5% trở lên |
Cao (không đo chính xác %C) |
Với đơn hàng cho nhà máy FDI hoặc thiết bị phòng sạch, nên yêu cầu chứng chỉ vật liệu ghi thành phần hóa học thay vì chỉ thử nam châm.
3. Phân loại thép carbon
Hiểu thép carbon là gì mới là bước đầu. Khi đặt hàng, bạn cần biết thép thuộc nhóm nào, vì nhóm quyết định cách gia công và giá. Có bốn cách phân loại thường gặp.
3.1. Theo hàm lượng carbon
Đây là cách phân loại phổ biến nhất. Ranh giới giữa các nhóm chênh nhau đôi chút tùy tài liệu, bảng dưới dùng mốc thông dụng.
|
Nhóm |
Hàm lượng C |
Đặc tính chính |
Mác tiêu biểu |
Ứng dụng |
|
Thép carbon thấp (thép mềm) |
dưới 0,25% |
Dẻo, dễ hàn, dễ chấn |
SPCC, SPHC, SS400, CT3, A36 |
Thép tấm, thép hộp, khung, vỏ tủ |
|
Thép carbon trung bình |
0,25–0,60% |
Bền, cứng hơn, nhiệt luyện được |
S35C, S45C, C45 |
Trục, bánh răng, chốt, ray |
|
Thép carbon cao |
0,60–1,00% |
Rất cứng, ít dẻo |
Dây thép lò xo, dòng SK |
Lò xo, dao cắt, dây cáp |
|
Thép carbon siêu cao |
1,00–2,14% |
Cứng, giòn |
Thép dụng cụ đặc biệt |
Dao, khuôn, chi tiết chống mài mòn |
Với thiết bị nhà xưởng, gần như toàn bộ vật liệu nằm ở nhóm carbon thấp. Nhóm trung bình chỉ xuất hiện ở trục, chốt, trục con lăn băng tải chịu mài mòn.
3.2. Theo công dụng và chất lượng
-
Thép carbon thông dụng (thép carbon chất lượng thường): chủ yếu yêu cầu cơ tính, thành phần không khống chế chặt, P, S cho phép cao hơn. Ví dụ SS400, CT3, CT38.
-
Thép carbon kết cấu (chất lượng tốt): khống chế chặt cả thành phần lẫn cơ tính, P, S thấp hơn, dùng cho chi tiết máy cần nhiệt luyện. Ví dụ S45C theo JIS G 4051, C45.
-
Thép carbon dụng cụ: carbon cao, tạp chất rất thấp, dùng làm dụng cụ cắt, khuôn, đột. Ví dụ dòng SK theo JIS G 4401.
3.3. Theo mức độ khử oxy
Cách phân loại này hay gặp trong tài liệu Việt Nam và Nga, nhất là với dòng thép CT:
-
Thép sôi: chỉ khử oxy bằng mangan. Khi đúc, khí CO thoát ra làm thép "sôi", phôi có rỗ khí. Loại này rẻ, rất dẻo, dùng cho chi tiết dập nguội không quan trọng, không nên dùng cho kết cấu hàn chịu lực.
-
Thép nửa lặng: khử oxy một phần bằng mangan và nhôm, chất lượng trung gian.
-
Thép lặng: khử oxy triệt để bằng mangan, silic, nhôm, tổ chức đồng đều, ít rỗ. Dùng cho kết cấu hàn, chi tiết máy quan trọng.
3.4. Theo phương pháp cán
-
Cán nóng (SPHC, SS400): cán ở nhiệt độ cao, bề mặt có vảy oxit xanh xám, dung sai độ dày rộng hơn. Hợp với khung chịu lực, chân bàn, đế máy.
-
Cán nguội (SPCC): cán lại ở nhiệt độ thường từ tôn cán nóng đã tẩy gỉ, bề mặt mịn, độ dày đều, bám sơn tốt. Hợp với vỏ tủ, cánh tủ, mặt bàn, khay.
4. Mác thép carbon và cách đọc ký hiệu
Với người tìm hiểu thép carbon là gì để chuẩn bị đặt hàng, phần quan trọng nhất chính là mác thép. Mỗi hệ tiêu chuẩn đặt tên theo một logic riêng. Nắm được logic này, bạn đọc bản vẽ và báo giá nhanh hơn nhiều.
4.1. Cách đọc tên các mác thép carbon phổ biến
|
Ký hiệu |
Hệ tiêu chuẩn |
Cách đọc |
|
SS400 |
JIS (Nhật) |
SS: thép kết cấu thông dụng; 400: giới hạn bền kéo tối thiểu 400 MPa |
|
SPCC |
JIS (Nhật) |
S: thép, P: tấm, C: cán nguội, C: loại thương mại |
|
SPHC |
JIS (Nhật) |
Giống SPCC nhưng H: cán nóng |
|
S45C |
JIS (Nhật) |
S: thép, 45: khoảng 0,45% carbon, C: thép carbon |
|
1045 |
AISI/SAE (Mỹ) |
10: thép carbon thường; 45: khoảng 0,45% carbon |
|
A36 |
ASTM (Mỹ) |
Số hiệu tiêu chuẩn; giới hạn chảy tối thiểu 36 ksi (khoảng 250 MPa) |
|
CT38 |
TCVN (Việt Nam) |
CT: thép carbon thông thường; 38: giới hạn bền tối thiểu 38 kG/mm² (khoảng 373 MPa) |
|
C45 |
TCVN, EN |
C: thép carbon; 45: khoảng 0,45% carbon |
Quy luật dễ nhớ:
-
Mác có số đi theo hàm lượng carbon (S45C, 1045, C45) thường là thép kết cấu để nhiệt luyện.
-
Mác có số đi theo độ bền (SS400, CT38) là thép thông dụng cho kết cấu, khung.
4.2. Bảng mác thép carbon thường gặp và tiêu chuẩn tương đương
|
Mác thép |
Tiêu chuẩn |
Hàm lượng C |
Đặc điểm chính |
Dùng phổ biến |
|
SPCC |
JIS G 3141 |
≤ 0,15% |
Cán nguội, bề mặt mịn |
Vỏ tủ, cánh tủ, khay, mặt bàn |
|
SPHC |
JIS G 3131 |
≤ 0,15% |
Cán nóng, dễ dập |
Chi tiết dập, tấm lót |
|
SS400 |
JIS G 3101 |
Không quy định |
σb 400–510 MPa, σch ≥ 245 MPa (dày ≤ 16 mm) |
Khung máy, kết cấu, thép hình |
|
CT3 / CT38 |
GOST 380 / TCVN 1765:1975 |
khoảng 0,14–0,22% |
Gần tương đương SS400 |
Kết cấu, thép xây dựng |
|
A36 |
ASTM A36 |
≤ 0,25–0,29% tùy độ dày |
σch ≥ 250 MPa |
Kết cấu, bản mã |
|
S45C / C45 |
JIS G 4051 / EN 10083-2 |
0,42–0,48% |
Tôi cứng được |
Trục, chốt, bánh răng |
|
SECC |
JIS G 3313 |
nền như SPCC |
Mạ kẽm điện phân |
Vỏ thiết bị điện, tủ điện, hộp chống ồn |
|
SGCC |
JIS G 3302 |
nền thép carbon thấp |
Mạ kẽm nhúng nóng dạng cuộn |
Tấm che, máng, chi tiết ẩm |
Lưu ý về SS400: mác này chỉ quy định cơ tính và giới hạn P, S, không quy định carbon. Vì vậy hai lô SS400 từ hai nhà máy khác nhau có thể chênh nhau về khả năng hàn. Với kết cấu hàn chịu lực, nên xem thêm thành phần trên chứng chỉ vật liệu.
Lưu ý về CT38: tên mác này theo TCVN 1765:1975, một tiêu chuẩn cũ. Ngày nay CT38 chủ yếu dùng để gọi tên mác trên thị trường.
Hai mác được hỏi nhiều nhất trong gia công kim loại tấm là SPCC và SS400. Bài so sánh thép SPCC và SS400 phân tích 9 tiêu chí để chọn đúng.
4.3. Kiểm tra mác thép khi so báo giá và nhận hàng
-
Báo giá có ghi rõ mác thép (SPCC, SS400...) hay chỉ ghi chung "thép"? Thiếu mác là thiếu căn cứ nghiệm thu.
-
Độ dày ghi là danh nghĩa hay thực tế? Tấm 1,2 mm và 1,0 mm nhìn bên ngoài khó phân biệt nhưng chênh khoảng 17% khối lượng thép.
-
Nhà cung cấp có cấp chứng chỉ vật liệu (mill certificate) không? Các nhà máy FDI và tập đoàn thường yêu cầu chứng từ này trong hồ sơ nghiệm thu. Một chứng chỉ đầy đủ cần có:
-
Tiêu chuẩn và mác thép.
-
Số mẻ nấu (heat number) trùng với số in trên phôi.
-
Thành phần hóa học thực đo.
-
Giới hạn bền, giới hạn chảy, độ giãn dài.
Đang so nhiều báo giá thiết bị cho xưởng? Gửi bản vẽ qua Zalo 0981.244.688, kỹ sư Cinvico sẽ đề xuất mác thép, độ dày phù hợp tải trọng để bạn có thêm một phương án đối chiếu.
5. Ứng dụng của thép carbon
Khi đã nắm thép carbon là gì và mỗi nhóm carbon mạnh ở điểm nào, bạn sẽ thấy ứng dụng của chúng tách bạch khá rõ theo ngành.
5.1. Xây dựng, giao thông, cơ khí và đời sống
-
Xây dựng: thép cây, thép hình, thép hộp, tôn lợp cho nhà xưởng, cầu, kết cấu, gần như toàn bộ là thép carbon thấp.
-
Giao thông: ray đường sắt dùng thép carbon trung bình đến cao. Khung xe, chi tiết dập thân xe dùng thép carbon thấp.
-
Cơ khí chế tạo: trục, bánh răng, bulông, chốt làm bằng thép carbon trung bình đã nhiệt luyện. Lò xo, dây cáp làm bằng thép carbon cao.
-
Đồ gia dụng: dao, chảo thép carbon được ưa chuộng vì dễ mài sắc, truyền nhiệt tốt, nhưng phải lau khô, bôi dầu để chống gỉ.
5.2. Thiết bị nhà xưởng
Trong nhà máy, phần lớn thiết bị kim loại tấm làm từ thép carbon thấp hoàn thiện sơn tĩnh điện, vì vật liệu này cân bằng tốt giữa giá, độ cứng vững và khả năng gia công.
Bàn thao tác: dòng tiêu chuẩn của Cinvico dùng:
-
Khung thép hộp SS400 tiết diện 40×40 đến 60×60 mm, dày 2,0 mm.
-
Mặt bàn thép SPCC 2,0–3,0 mm, tải trọng mặt bàn 300–500 kg.
-
Lớp sơn tĩnh điện dày từ 60 µm, kiểm tra độ bám dính bằng phép thử cắt ô theo ASTM D3359.
=> Sản phẩm: BÀN THAO TÁC CÔNG NGHIỆP
Giá kệ và tủ dụng cụ: thép tấm SPCC chấn định hình, ghép bulông hoặc hàn. Ngăn kéo tủ cần tấm mỏng, phẳng để ray trượt êm.
=> Sản phẩm: GIÁ ĐỂ HÀNG | TỦ ĐỂ DỤNG CỤ
Xe đẩy hàng: khung thép hộp hàn, sàn thép tấm chống trượt, chịu va đập liên tục khi di chuyển trong xưởng.
=> Sản phẩm: XE ĐẨY HÀNG
Khung máy, đế máy: thép hộp, thép hình SS400 hàn kết cấu, gia công mặt lắp để đặt động cơ, cụm truyền động.
=> Sản phẩm: KHUNG MÁY
Hộp chống ồn máy: vỏ thép SECC mạ kẽm điện phân hoặc SPCC dày 1,2–2,0 mm, lót bông khoáng rockwool 60–100 kg/m³ bên trong, sơn tĩnh điện bên ngoài. Thép carbon được chọn vì đủ khối lượng để chặn âm và dễ chấn thành tấm module tháo lắp.
=> Sản phẩm: HỘP CHỐNG ỒN
Hàng rào công nghiệp: trụ và khung bằng thép hộp SS400 50×50 đến 80×80 mm dày 1,4–2,0 mm, ghép tấm lưới thép hàn. Khu có mái che dùng sơn tĩnh điện. Khu ngoài trời, ẩm dùng mạ kẽm nhúng nóng hoặc mạ kẽm kết hợp sơn.
=> Sản phẩm: HÀNG RÀO CÔNG NGHIỆP
Vỏ tủ điện: thường dùng SPCC hoặc SECC dày 1,2–2,0 mm. So sánh chi tiết 5 loại vật liệu có trong bài vỏ tủ điện làm bằng vật liệu gì.
5.3. Chọn mác thép cho thiết bị xưởng
Nếu bạn là kỹ sư đang lên danh mục thiết bị cho xưởng mới, bảng dưới là điểm xuất phát để duyệt bản vẽ với nhà cung cấp. Độ dày cuối cùng phụ thuộc tải trọng và kích thước thực tế.
|
Chi tiết |
Mác đề xuất |
Độ dày thường dùng |
Lý do |
|
Vỏ tủ, cánh tủ, ngăn kéo |
SPCC |
0,8–1,5 mm |
Bề mặt mịn, sơn đẹp, dễ chấn |
|
Vỏ hộp chống ồn, tủ điện |
SECC hoặc SPCC |
1,2–2,0 mm |
Chống gỉ mép tốt, dễ chấn module |
|
Mặt bàn thép |
SPCC |
2,0–3,0 mm |
Phẳng, chịu va đập |
|
Khung bàn, khung kệ, trụ hàng rào |
Thép hộp SS400 |
1,4–2,0 mm |
Cứng vững, dễ hàn |
|
Khung máy, đế máy |
SS400 |
3–10 mm |
Chịu tải, chịu rung |
|
Trục, chốt chịu mài mòn |
S45C |
theo bản vẽ |
Tôi cứng được |
Danh mục đầy đủ các nhóm thiết bị cần chuẩn bị khi mở xưởng có trong bài setup thiết bị cho xưởng sản xuất mới.
6. Thép carbon có bị gỉ không? Cách bảo vệ và bảo quản
Đây là câu hỏi phổ biến nhất đi kèm câu hỏi thép carbon là gì, và câu trả lời là có. Thép carbon không chứa đủ crom để tạo màng oxit bảo vệ như inox. Vì vậy, để trần trong không khí ẩm, thép sẽ xuất hiện gỉ chỉ sau vài ngày đến vài tuần, nhanh hơn vào mùa nồm miền Bắc.
6.1. Vì sao thép carbon dễ gỉ?
Sắt phản ứng với oxy và hơi nước tạo oxit sắt ngậm nước. Lớp gỉ này xốp, không bám chặt nên không ngăn được gỉ ăn sâu tiếp. Inox cần tối thiểu khoảng 10,5% crom để tạo màng thụ động tự phục hồi. Thép carbon không đáp ứng điều kiện này.
Tốc độ gỉ tăng mạnh khi:
-
Độ ẩm cao.
-
Có muối (vùng ven biển) hoặc có hơi axit.
-
Thép tiếp xúc trực tiếp với kim loại khác trong môi trường ẩm.
Mép cắt, lỗ đột và mối hàn là nơi gỉ xuất hiện đầu tiên vì lớp bảo vệ ở đó mỏng nhất.
6.2. Lớp bảo vệ theo môi trường sử dụng
|
Môi trường |
Giải pháp |
Ghi chú |
|
Trong nhà, khô |
Sơn tĩnh điện |
Phổ biến nhất cho bàn, kệ, tủ; cần xử lý bề mặt trước khi sơn |
|
Trong nhà, thiết bị điện |
Thép mạ kẽm điện phân SECC, sơn phủ |
Hạn chế gỉ ở mép cắt, mặt trong |
|
Ngoài trời, ẩm |
Mạ kẽm nhúng nóng, hoặc mạ kẽm cộng sơn |
Lớp kẽm dày, bền lâu |
|
Phôi chờ gia công |
Dầu chống gỉ |
Bảo vệ tạm thời |
|
Hóa chất, thực phẩm, phòng sạch |
Chuyển sang inox |
Thép carbon không phù hợp |
Chất lượng sơn tĩnh điện phụ thuộc vào khâu tẩy dầu, phốt phát hóa trước khi sơn nhiều hơn là màu sơn. Khi duyệt mẫu, hãy hỏi ba điều:
-
Quy trình xử lý bề mặt trước khi sơn.
-
Độ dày màng sơn (thường từ 60 µm trở lên cho thiết bị trong nhà).
-
Phương pháp kiểm độ bám dính.
Với khu vực chứa hóa chất, giải pháp thường dùng là khay chống tràn hóa chất inox thay vì thép carbon sơn phủ.
6.3. Bảo quản phôi và thành phẩm tại xưởng
-
Kê phôi cách nền, để nơi khô ráo, có mái che, tránh nước đọng giữa các tấm.
-
Không để thép tiếp xúc trực tiếp với hóa chất, muối, xi măng ướt.
-
Phôi cán nguội nên dùng sớm hoặc bôi dầu nếu lưu lâu.
-
Thành phẩm sơn tĩnh điện cần tránh va chạm làm tróc sơn. Chỗ tróc nên dặm lại sớm để gỉ không lan dưới màng sơn.
7. So sánh thép carbon với thép hợp kim và inox
Nhiều người tìm hiểu thép carbon là gì thực chất đang cân nhắc có nên thay bằng inox hay thép hợp kim. Bảng dưới so sánh ba nhóm theo các tiêu chí ảnh hưởng trực tiếp tới thiết bị xưởng.
|
Tiêu chí |
Thép carbon |
Thép hợp kim |
Inox (thép không gỉ) |
|
Thành phần |
Fe + C, ít nguyên tố khác |
Thêm Cr, Ni, Mo, V... |
Cr ≥ 10,5%, thường thêm Ni |
|
Chống gỉ |
Kém, cần sơn, mạ |
Trung bình |
Tốt |
|
Độ bền |
Thấp đến cao tùy %C |
Cao |
Trung bình đến cao |
|
Độ thấm tôi |
Thấp |
Cao |
Không áp dụng với nhóm austenit (304, 316) |
|
Từ tính |
Hút mạnh |
Đa số hút |
Tùy mác (304 gần như không hút) |
|
Gia công |
Dễ cắt, chấn, hàn |
Khó hơn, cần quy trình hàn riêng |
Khó hơn, biến dạng nhiệt lớn khi hàn |
|
Giá vật liệu |
Thấp nhất |
Cao hơn |
Cao nhất |
Quy tắc chọn đơn giản:
-
Thiết bị đặt trong nhà khô ráo, chịu tải cơ học: thép carbon sơn tĩnh điện là lựa chọn kinh tế.
-
Chi tiết máy tiết diện lớn cần cứng đều cả lõi: chuyển sang thép hợp kim.
-
Thiết bị tiếp xúc nước, hóa chất, thực phẩm hoặc đặt trong phòng sạch: nên chuyển sang inox. Lúc đó câu hỏi tiếp theo là chọn mác inox nào, xem inox 304 và 201 khác nhau thế nào.
Một phương án trung gian hay dùng: khung chịu lực bằng thép carbon sơn tĩnh điện, chỉ phần tiếp xúc trực tiếp như mặt bàn, khay dùng inox. Cách này giữ chi phí hợp lý mà vẫn đáp ứng yêu cầu vệ sinh.
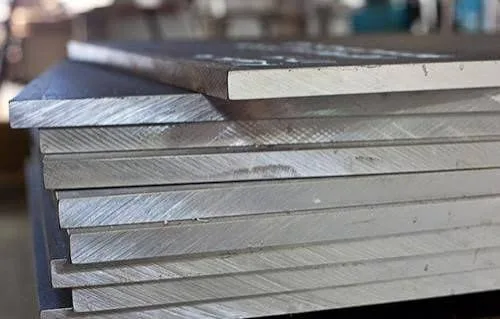
Kết luận
Câu trả lời cho câu hỏi thép carbon là gì có thể gói trong một dòng: hợp kim sắt và carbon dưới 2,14%, rẻ, dễ gia công, tính chất thay đổi theo lượng carbon và cần lớp bảo vệ bề mặt.
Với thiết bị nhà xưởng, việc quan trọng hơn là ghi đúng mác thép (SPCC, SS400, S45C), đúng độ dày và đúng lớp hoàn thiện ngay trên bản vẽ và báo giá, rồi kiểm lại bằng chứng chỉ vật liệu khi nhận hàng.
Bạn đang cần làm bàn thao tác, tủ, kệ, hộp chống ồn hay khung máy bằng thép carbon theo bản vẽ riêng?
Cinvico sản xuất tại xưởng Hoài Đức, Hà Nội, quản lý chất lượng theo ISO 9001:2015:
-
Cắt laser dung sai ±0,1 mm, chấn gấp ±0,3 mm
-
Kỹ sư dựng bản vẽ để bạn duyệt vật liệu, độ dày trước khi sản xuất
-
Báo giá ghi rõ mác thép, độ dày, lớp hoàn thiện; xuất hóa đơn VAT
=> Xem sản phẩm: SẢN PHẨM KIM LOẠI TẤM
Gửi bản vẽ hoặc trao đổi với kỹ sư qua Zalo 0981.244.688.