Máy chạy đủ ca, công nhân không nghỉ, vậy mà sản lượng cuối ngày vẫn hụt kế hoạch? OEE là gì và vì sao chỉ số này chỉ ra chính xác phút nào đang bị mất? Bài viết trả lời thẳng: định nghĩa, công thức A × P × Q, ví dụ tính cho máy đơn, dây chuyền và ca chạy nhiều mã hàng, mốc OEE 85%, 6 tổn thất lớn và lộ trình 90 ngày nâng OEE tại xưởng.
1. OEE là gì? Định nghĩa chỉ số hiệu suất thiết bị tổng thể
OEE (Overall Equipment Effectiveness) là chỉ số hiệu suất thiết bị tổng thể, cho biết bao nhiêu phần trăm thời gian sản xuất theo kế hoạch thật sự tạo ra sản phẩm đạt chất lượng, ở đúng tốc độ thiết kế của máy. OEE 100% nghĩa là máy chạy suốt thời gian kế hoạch, không dừng, đủ tốc độ và không có sản phẩm lỗi.
Chỉ số này ra đời cùng hệ thống Bảo trì năng suất toàn diện (TPM) do Seiichi Nakajima và Viện Bảo trì Nhà máy Nhật Bản (JIPM) phát triển. Hiện nay OEE được định nghĩa chính thức trong ISO 22400-2:2014, tiêu chuẩn về các chỉ số KPI cho quản lý vận hành sản xuất. Vì vậy, khi một kỹ sư Nhật hay Hàn hỏi bạn “OEE máy này bao nhiêu”, họ đang dùng một thước đo chung của ngành, không phải khái niệm riêng của từng công ty.
1.1. OEE trả lời câu hỏi gì cho người quản lý xưởng?
Nói gọn, khi ai đó hỏi OEE là gì, câu trả lời thực dụng nhất là: một con số gom ba câu hỏi lại với nhau.
-
Máy có chạy không? Mọi lần dừng do hỏng, thay khuôn, chờ phôi đều kéo OEE xuống.
-
Chạy có đủ nhanh không? Máy chạy chậm hơn tốc độ chuẩn hoặc dừng vặt vài giây cũng bị tính.
-
Làm ra có đạt không? Sản phẩm lỗi, phải sửa lại, hàng hỏng lúc chạy thử đều là tổn thất.
Điểm cần nhớ: OEE đo hiệu quả của máy hoặc dây chuyền, không phải năng suất từng người. Dùng OEE để phạt công nhân thì ngay tuần đầu số liệu dừng máy sẽ bị khai thiếu, và con số mất giá trị.
1.2. Vì sao xưởng sản xuất cần đo chỉ số OEE?
Một máy dập, máy chấn hay máy CNC thường có giá vài trăm triệu đến vài tỷ đồng. Nếu OEE chỉ 50%, một nửa năng lực bạn đã trả tiền đang bị bỏ phí. Đo OEE giúp xưởng:
-
Tìm năng lực ẩn trước khi mua máy mới. Cùng một máy, OEE tăng từ 55% lên 70% đồng nghĩa sản lượng hàng tốt tăng khoảng 27% mà không tốn đồng đầu tư thiết bị nào.
-
Biết chính xác phải sửa ở đâu: dừng máy, tốc độ hay chất lượng, thay vì cải tiến theo cảm tính.
-
Báo giá và hứa hạn giao chính xác hơn. Xưởng biết máy nút cổ chai thực sự làm được bao nhiêu chi tiết tốt mỗi ca sẽ ít khi nhận đơn quá sức rồi trễ hẹn.
-
Có dữ liệu khi làm việc với khách FDI. Khi khách Nhật, Hàn đánh giá nhà cung cấp, chỉ số OEE và lịch sử cải tiến là bằng chứng năng lực rõ ràng hơn mọi lời giới thiệu.
Phần lớn năng lực ẩn nằm ngay quanh máy: phôi đến có kịp không, dụng cụ nằm ở đâu, thành phẩm được đưa đi bằng gì. Một chiếc xe đẩy hàng đúng tải, đúng chiều cao cấp phôi có thể quyết định máy chạy liên tục hay đứng chờ giữa các mẻ.
1.3. OEE trong TPM và Lean Manufacturing
Trong TPM, OEE là thước đo chính để đánh giá kết quả của bảo trì tự quản, bảo trì kế hoạch và cải tiến thiết bị. Trong Lean, OEE là cách lượng hóa ba loại lãng phí quanh máy: chờ đợi, thao tác thừa và sản phẩm lỗi. Hai hệ thống dùng chung một con số, nên xưởng đang làm 5S, Kaizen hay TPM đều có thể dùng OEE để chứng minh cải tiến có hiệu quả thật, thay vì chỉ có ảnh trước và sau.
2. Công thức tính OEE và 3 thành phần A, P, Q
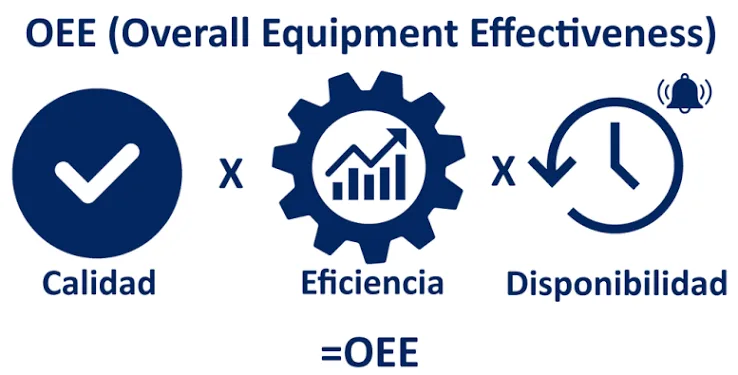
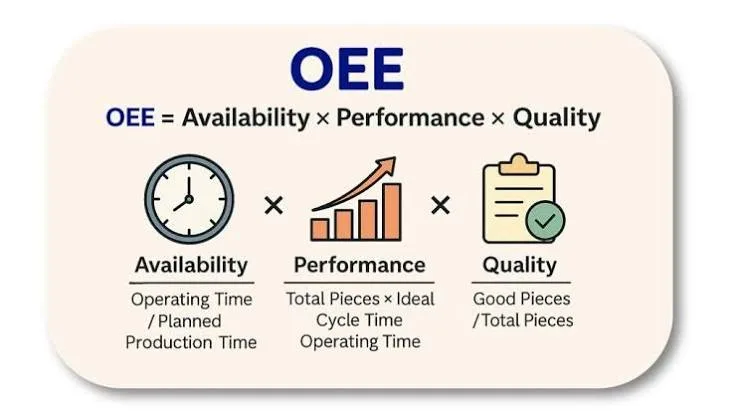
Công thức tính OEE là tích của ba tỷ lệ:
OEE = Availability (A) × Performance (P) × Quality (Q)
|
Thành phần |
Công thức |
Tổn thất phản ánh |
|
Availability (Tính sẵn sàng) |
Thời gian chạy thực tế / Thời gian sản xuất kế hoạch |
Dừng máy do hỏng, thay khuôn, chờ vật tư |
|
Performance (Hiệu suất) |
(Chu kỳ lý tưởng × Tổng sản phẩm) / Thời gian chạy thực tế |
Chạy chậm, dừng vặt |
|
Quality (Chất lượng) |
Sản phẩm đạt ngay lần đầu / Tổng sản phẩm |
Hàng lỗi, hàng sửa lại, hàng hỏng khi khởi động |
Vì là phép nhân, OEE không bao giờ cao hơn thành phần thấp nhất. Ba thành phần cùng đạt 90% nghe rất ổn, nhưng OEE chỉ còn 72,9%.
2.1. Availability: máy có sẵn sàng chạy không?
Thời gian sản xuất kế hoạch là thời gian ca trừ đi các khoảng dừng có kế hoạch như nghỉ ăn, họp đầu ca, bảo trì định kỳ. Thời gian chạy thực tế là thời gian kế hoạch trừ đi mọi lần dừng ngoài kế hoạch: hỏng máy, thay khuôn, chỉnh máy, chờ phôi, chờ người.
Lưu ý: thay khuôn là dừng ngoài kế hoạch trong cách tính OEE, kể cả khi bạn đã biết trước sẽ phải thay. Đưa nó vào “dừng có kế hoạch” là cách nhanh nhất để Availability đẹp giả. Ngược lại, khoảng thời gian không có đơn hàng nên tách ra khỏi thời gian kế hoạch, vì đó là vấn đề kinh doanh, không phải vấn đề của máy.
2.2. Performance: máy có chạy đủ tốc độ không?
Chu kỳ lý tưởng (ideal cycle time) là thời gian nhanh nhất máy có thể làm ra một sản phẩm. Nên lấy theo thông số nhà sản xuất máy hoặc tốc độ tốt nhất từng chạy ổn định, không lấy tốc độ “trung bình hay chạy”. Nếu Performance tính ra trên 100%, chu kỳ lý tưởng bạn đặt đang quá chậm.
2.3. Quality: sản phẩm có đạt ngay lần đầu không?
Chỉ tính sản phẩm đạt ngay lần đầu (first pass yield). Hàng phải sửa lại, dù sau đó đạt, vẫn không được cộng vào phần đạt, vì máy đã tốn thời gian làm ra nó mà không tạo giá trị.
2.4. Công thức rút gọn để kiểm tra nhanh
Nhân ba thành phần với nhau, các đại lượng trung gian triệt tiêu, còn lại:
OEE = (Sản phẩm đạt × Chu kỳ lý tưởng) / Thời gian sản xuất kế hoạch
Đây là phép kiểm chéo nên làm mỗi lần tính. Hai cách cho ra hai con số khác nhau nghĩa là dữ liệu đầu vào đang sai ở đâu đó.
2.5. Cách tính OEE bằng Excel
Không cần phần mềm để bắt đầu. Một bảng Excel vài dòng là đủ cho một máy, một ca:
|
Ô |
Nội dung |
Công thức |
|
B2 |
Thời gian sản xuất kế hoạch (phút) |
Nhập tay |
|
B3 |
Thời gian chạy thực tế (phút) |
=B2 trừ tổng phút dừng trên phiếu |
|
B4 |
Chu kỳ lý tưởng (phút/sản phẩm) |
Nhập tay |
|
B5 |
Tổng sản phẩm |
Nhập tay |
|
B6 |
Sản phẩm đạt ngay lần đầu |
Nhập tay |
|
B8 |
Availability |
=B3/B2 |
|
B9 |
Performance |
=B4*B5/B3 |
|
B10 |
Quality |
=B6/B5 |
|
B11 |
OEE |
=B8*B9*B10 |
|
B12 |
Kiểm chéo |
=B6*B4/B2 (phải bằng B11) |
Mỗi ca là một cột. Sau 4 tuần, bạn có đủ dữ liệu để vẽ biểu đồ xu hướng OEE và xem thành phần nào kéo con số xuống.
3. Ví dụ cách tính OEE cho máy dập trong xưởng kim loại tấm
Hiểu OEE là gì trên lý thuyết chưa đủ, phải tính được trên số liệu thật. Giả sử một máy dập trong xưởng gia công kim loại tấm chạy 1 ca 8 giờ:
|
Dữ liệu |
Giá trị |
|
Thời gian ca |
480 phút |
|
Dừng có kế hoạch (nghỉ ăn 30 phút, họp đầu ca 10 phút) |
40 phút |
|
Thời gian sản xuất kế hoạch |
440 phút |
|
Dừng ngoài kế hoạch (hỏng khuôn 25 phút, thay khuôn 35 phút) |
60 phút |
|
Thời gian chạy thực tế |
380 phút |
|
Chu kỳ lý tưởng |
6 giây/sản phẩm (0,1 phút) |
|
Tổng sản phẩm |
3.040 chi tiết |
|
Sản phẩm lỗi |
91 chi tiết |
|
Sản phẩm đạt |
2.949 chi tiết |
Tính từng bước:
-
Availability = 380 / 440 = 86,4%
-
Performance = (0,1 × 3.040) / 380 = 304 / 380 = 80,0%
-
Quality = 2.949 / 3.040 = 97,0%
-
OEE = 86,4% × 80,0% × 97,0% = 67,0%
Kiểm chéo bằng công thức rút gọn: (2.949 × 0,1) / 440 = 294,9 / 440 = 67,0%. Hai cách khớp nhau, dữ liệu đáng tin.
3.1. Quy đổi tổn thất ra phút để biết sửa chỗ nào trước
Con số 67% chưa cho bạn biết phải làm gì. Đổi tổn thất ra phút thì rõ ngay:
|
Loại tổn thất |
Số phút mất trong ca |
Tỷ trọng tổn thất |
|
Dừng máy (Availability) |
60 phút |
41,4% |
|
Chạy chậm, dừng vặt (Performance) |
76 phút |
52,4% |
|
Làm hàng lỗi (Quality) |
9,1 phút |
6,3% |
|
Tổng tổn thất |
145,1 phút |
100% |
Trong 440 phút kế hoạch, chỉ khoảng 295 phút thật sự làm ra hàng tốt. Tổn thất lớn nhất nằm ở tốc độ, không phải ở hỏng hóc như nhiều xưởng vẫn nghĩ.
3.2. Tăng Performance thêm 10 điểm được gì?
Giữ nguyên Availability và Quality, chỉ nâng Performance:
|
Performance |
OEE |
Sản phẩm đạt mỗi ca |
Tăng thêm |
|
80% (hiện tại) |
67,0% |
2.949 |
|
|
85% |
71,2% |
3.133 |
+184 |
|
90% |
75,4% |
3.318 |
+369 (+12,5%) |
369 chi tiết mỗi ca, nhân 26 ngày làm việc, là gần 9.600 chi tiết mỗi tháng từ cùng một máy, cùng một người đứng máy. Đây là con số kỹ sư sản xuất có thể đặt lên bàn giám đốc để xin ngân sách cải tiến.
Ở xưởng Việt Nam, 76 phút “chạy chậm” thường đến từ những việc rất đời thường: công nhân rời máy đi lấy phôi, tìm dụng cụ, đặt chi tiết lên mặt bàn quá thấp phải cúi nhiều. Lúc này bố trí trạm làm việc quyết định OEE nhiều hơn chính cái máy. Một bàn thao tác công nghiệp đúng chiều cao, có giá treo dụng cụ ngay tầm tay giúp cắt bớt những giây lãng phí lặp lại hàng nghìn lần mỗi ca.
3.3. Tính OEE khi một ca chạy nhiều mã hàng
Xưởng gia công theo đơn hiếm khi chạy một mã hàng cả ngày. Khi đổi mã, chu kỳ lý tưởng cũng đổi, nên Performance phải tính bằng tổng thời gian lý tưởng của từng mã:
Performance = Σ (Chu kỳ lý tưởng của mã × Số lượng mã đó) / Thời gian chạy thực tế
Ví dụ một máy chấn có 440 phút kế hoạch, chạy thực tế 400 phút, làm 2 mã:
|
Mã hàng |
Số lượng |
Chu kỳ lý tưởng |
Thời gian lý tưởng |
Hàng đạt |
|
Mã A (tấm ốp tủ) |
1.200 |
0,1 phút |
120 phút |
1.170 |
|
Mã B (khung đỡ) |
800 |
0,2 phút |
160 phút |
760 |
|
Tổng |
2.000 |
280 phút |
1.930 |
-
Availability = 400 / 440 = 90,9%
-
Performance = 280 / 400 = 70,0%
-
OEE (công thức rút gọn) = (1.170 × 0,1 + 760 × 0,2) / 440 = 269 / 440 = 61,1%
Sai lầm hay gặp là lấy chu kỳ trung bình 0,15 phút nhân 2.000 sản phẩm, ra Performance 75% thay vì 70%. Sai số này lớn dần khi mã hàng có chu kỳ chênh nhau nhiều.
3.4. Tính OEE cho dây chuyền nhiều công đoạn
Với dây chuyền cắt laser, chấn gấp, hàn nối tiếp nhau, sản lượng cả chuyền do máy nút cổ chai quyết định. Giả sử chu kỳ lý tưởng mỗi chi tiết là: cắt laser 1,5 phút, chấn gấp 2,0 phút, hàn 1,8 phút. Máy chấn chậm nhất, nên OEE của chuyền được tính tại máy chấn:
-
Thời gian kế hoạch 440 phút, chạy thực tế 380 phút: Availability = 86,4%
-
Làm 170 chi tiết: Performance = (2,0 × 170) / 380 = 89,5%
-
Đạt 165 chi tiết: Quality = 97,1%
-
OEE chuyền = (165 × 2,0) / 440 = 75,0%
Nâng OEE của máy laser lúc này không làm tăng một chi tiết nào ra cuối chuyền, chỉ làm hàng dở dang dồn đống trước máy chấn. Mọi nỗ lực cải tiến nên dồn vào máy chấn và dòng cấp phôi cho nó.
4. OEE bao nhiêu là tốt?
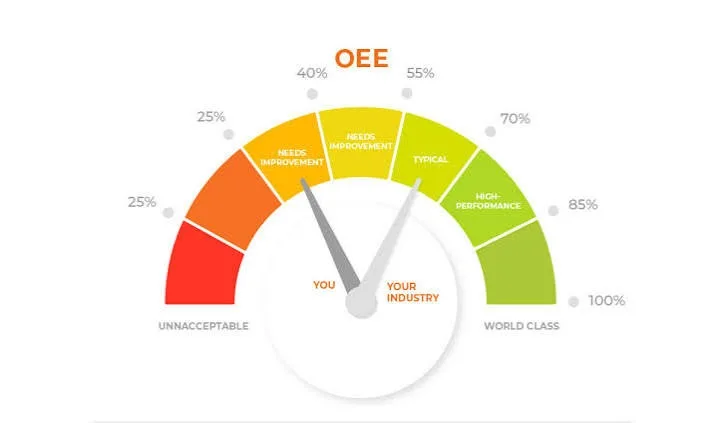
Sau khi nắm OEE là gì và cách tính, câu hỏi tiếp theo luôn là: bao nhiêu thì đạt? Không có tiêu chuẩn bắt buộc nào quy định OEE tối thiểu, ISO 22400-2:2014 chỉ định nghĩa cách tính. Mốc 85% thường được gọi là “đẳng cấp thế giới” (world class) cho sản xuất rời rạc, được Vorne phổ biến, tương đương Availability 90% × Performance 95% × Quality 99,9%.
|
Mức OEE |
Ý nghĩa |
Việc nên làm |
|
100% |
Sản xuất hoàn hảo, gần như không đạt được |
Không đặt làm mục tiêu |
|
85% trở lên |
Mốc tham chiếu đẳng cấp thế giới |
Duy trì, chuẩn hóa, nhân rộng sang máy khác |
|
Khoảng 60% |
Mức điển hình ở nhiều nhà máy sản xuất rời rạc |
Tập trung 1 đến 2 tổn thất lớn nhất |
|
Khoảng 40% trở xuống |
Mức thấp, hay gặp khi mới bắt đầu đo |
Kiểm tra lại dữ liệu, xử lý dừng máy trước |
So sánh OEE giữa máy dập và máy hàn robot, hay giữa ngành điện tử và ngành cơ khí, thường không có ý nghĩa. Mốc so sánh đúng nhất là chính máy đó của tháng trước. Nhìn từng thành phần cũng quan trọng không kém con số tổng: OEE 67% với Quality 97% khác hoàn toàn OEE 67% với Quality 80%.
Khi đặt mục tiêu, Cinvico khuyên đặt theo số điểm tăng thêm của từng thành phần thay vì một con số OEE tròn. “Giảm thời gian thay khuôn từ 35 xuống 15 phút” giao được cho tổ máy và kiểm tra được hằng ngày. “OEE đạt 85%” thì không ai biết bắt đầu từ đâu.
5. 6 tổn thất lớn làm giảm OEE (Six Big Losses)
TPM chia mọi tổn thất của thiết bị thành 6 nhóm. Mỗi nhóm thuộc về một thành phần của OEE:
|
Tổn thất |
Thành phần |
Ví dụ trong xưởng |
Hướng xử lý |
|
Dừng ngoài kế hoạch |
A |
Hỏng khuôn dập, cháy motor, rò dầu thủy lực, thiếu phôi |
Bảo trì phòng ngừa, bảo trì tự quản, cấp phôi theo tín hiệu |
|
Thay đổi và điều chỉnh |
A |
Thay khuôn, đổi chương trình CNC, chỉnh cữ chấn |
SMED, chuẩn bị khuôn và dụng cụ trước |
|
Dừng vặt |
P |
Kẹt phôi, cảm biến báo lỗi, rời máy dưới 5 phút |
Ghi nhận từng lần, xử lý nguyên nhân gốc |
|
Giảm tốc độ |
P |
Chạy chậm vì sợ lỗi, máy mòn, công nhân mới |
Chuẩn hóa thông số, đào tạo, bảo dưỡng |
|
Lỗi trong quá trình |
Q |
Bavia, sai kích thước, móp méo phải sửa |
Đồ gá, chống sai, kiểm tra tại nguồn |
|
Lỗi khởi động |
Q |
Hàng hỏng khi chạy thử sau thay khuôn |
Chuẩn hóa thông số cài đặt khuôn |
Ở xưởng vừa và nhỏ, hai nhóm “thay đổi và điều chỉnh” và “dừng vặt” thường bị đánh giá thấp nhất, vì mỗi lần chỉ vài phút nên ít khi được ghi lại. Cộng dồn cả ca, chúng thường lớn hơn hỏng máy.
6. Phân biệt OEE, TEEP và năng suất lao động
Ba chỉ số này hay bị dùng lẫn lộn trong báo cáo:
|
Chỉ số |
Mẫu số |
Trả lời câu hỏi |
Dùng khi |
|
OEE |
Thời gian sản xuất kế hoạch |
Trong giờ đã lên kế hoạch, máy dùng hiệu quả đến đâu? |
Cải tiến vận hành hằng ngày |
|
TEEP |
Toàn bộ thời gian lịch (24 giờ mỗi ngày) |
Máy được khai thác bao nhiêu so với khả năng tối đa? |
Quyết định thêm ca hay mua máy |
|
Năng suất lao động |
Giờ công |
Mỗi giờ công làm ra bao nhiêu sản phẩm? |
Đánh giá định biên nhân sự |
TEEP = OEE × Hệ số tải, với hệ số tải = thời gian kế hoạch / thời gian lịch. Máy dập ở ví dụ trên chạy 1 ca/ngày có hệ số tải 440 / 1.440 = 30,6%, nên TEEP = 67,0% × 30,6% ≈ 20,5%. Chạy 2 ca, TEEP lên khoảng 41%. Trước khi trình phương án mua máy thứ hai, hãy đặt chi phí chạy thêm ca cạnh chi phí đầu tư máy.
Năng suất lao động có thể tăng trong khi OEE giảm, ví dụ khi bớt người đứng máy khiến máy phải chờ người nhiều hơn. Vì vậy hai chỉ số nên được xem cùng nhau, không thay thế cho nhau.
7. Cách đo OEE trong xưởng và những sai lầm thường gặp
Biết OEE là gì và có công thức rồi, phần khó nhất là thu số liệu đúng ở xưởng.
7.1. 5 bước triển khai đo OEE cho xưởng vừa và nhỏ
-
Chọn 1 máy nút cổ chai để đo trước, không đo tràn lan cả xưởng.
-
Thống nhất định nghĩa bằng văn bản: dừng có kế hoạch gồm những gì, chu kỳ lý tưởng của từng mã hàng là bao nhiêu.
-
Lập phiếu ghi dừng máy tại máy, ghi từng lần dừng.
-
Tính OEE theo ca, dán kết quả lên bảng ngay cạnh máy để người vận hành cùng thấy.
-
Họp 15 phút mỗi tuần, chọn 1 tổn thất lớn nhất để xử lý, đo lại tuần sau.
Mẫu phiếu ghi dừng máy tối thiểu:
|
Giờ bắt đầu |
Giờ kết thúc |
Số phút |
Lý do dừng |
Nhóm tổn thất |
Người ghi |
|
8:15 |
8:50 |
35 |
Thay khuôn mã A sang mã B |
Thay đổi, điều chỉnh |
Tổ trưởng |
|
10:05 |
10:17 |
12 |
Chờ xe phôi từ kho |
Dừng ngoài kế hoạch |
Người vận hành |
7.2. Đo thủ công hay tự động?
Đo thủ công bằng phiếu giấy hoặc Excel phù hợp giai đoạn đầu: chi phí gần như bằng 0, nhưng hay bỏ sót các lần dừng vặt dưới 1 đến 2 phút. Đo tự động dùng cảm biến đếm sản phẩm và tín hiệu chạy/dừng từ tủ điều khiển, kết nối phần mềm MES, cho số chính xác theo thời gian thực nhưng tốn chi phí đầu tư. Cinvico khuyên bắt đầu thủ công từ 4 đến 8 tuần để đội ngũ hiểu ý nghĩa con số, rồi mới tự động hóa.
7.3. Sai lầm thường gặp khi tính OEE
-
Lấy chu kỳ lý tưởng bằng tốc độ trung bình, khiến Performance luôn gần 100%.
-
Đưa thời gian thay khuôn vào dừng có kế hoạch, làm Availability đẹp giả.
-
Cộng hàng sửa lại vào sản phẩm đạt, che mất tổn thất chất lượng.
-
Dùng một chu kỳ chung cho mọi mã hàng khi ca chạy nhiều mã.
-
Tính OEE trung bình cộng của nhiều máy thay vì theo máy nút cổ chai.
-
Dùng OEE để chấm điểm công nhân, khiến dữ liệu bị khai sai.
Khi đã đo được OEE, bước tiếp theo thường là sắp xếp lại mặt bằng quanh máy nút cổ chai. Tham khảo cách thiết kế layout xưởng sản xuất theo dòng chảy để rút ngắn quãng đường di chuyển của người và vật tư.
8. Cách cải thiện OEE theo từng thành phần
Nguyên tắc chung: cải thiện thành phần có số phút tổn thất lớn nhất trước, không cải thiện thành phần dễ làm nhất.
8.1. Nâng Availability: giảm thời gian dừng máy
-
Bảo trì tự quản: người vận hành vệ sinh, kiểm tra dầu, siết bulong đầu ca theo checklist 5 đến 10 phút.
-
SMED (thay khuôn trong thời gian một chữ số phút, do Shigeo Shingo phát triển): tách việc làm được khi máy còn chạy ra khỏi thời gian dừng, như đưa khuôn kế tiếp đến cạnh máy, chuẩn bị sẵn bulong, cờ lê, căn đệm.
-
Cố định vị trí dụng cụ theo nguyên tắc 5S, mỗi món một chỗ, có nhãn và hình bóng.
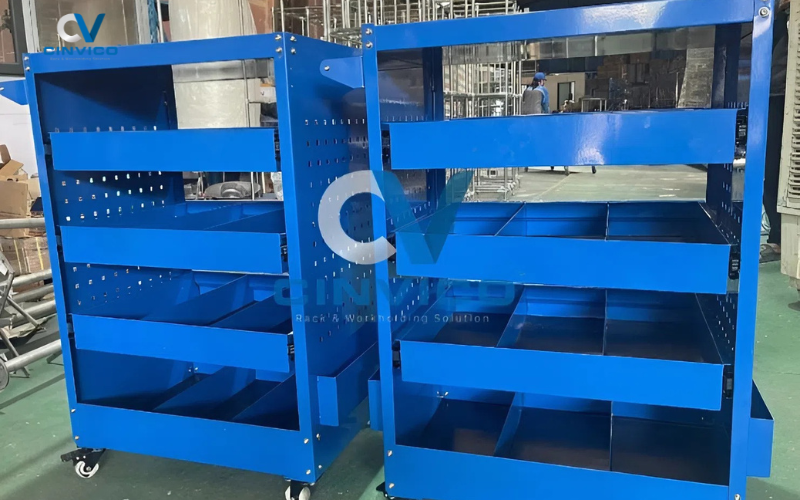
Trong ví dụ máy dập, nếu 35 phút thay khuôn giảm còn 15 phút, Availability tăng từ 86,4% lên 90,9%. Hai thiết bị phụ trợ đóng vai trò lớn ở đây: tủ dụng cụ có vách treo và ngăn kéo chia ô để lấy đúng món trong vài giây, và xe đẩy dụng cụ đưa khuôn, dụng cụ đến sát máy trước khi máy dừng.
=> Sản phẩm: TỦ ĐỂ DỤNG CỤ
8.2. Nâng Performance: giữ máy chạy đúng nhịp
-
Cấp phôi liên tục: đặt kệ chứa phôi ngay cạnh máy theo số lượng đủ 1 đến 2 giờ chạy, bổ sung theo tín hiệu thay vì để công nhân tự đi lấy.
-
Cân bằng chuyền: rút ngắn khoảng cách giữa các trạm, không để trạm sau chờ trạm trước.
-
Nối các công đoạn bằng băng tải thay cho bê tay hoặc dồn hàng thành đống giữa hai máy.
Với dây chuyền lắp ráp, băng tải con lăn giúp chi tiết chảy liên tục giữa các trạm và giảm dừng vặt do chờ hàng. Trước khi đặt làm, nên xem kỹ thiết kế băng tải con lăn để chọn đúng bước con lăn, chiều rộng và tải trọng, đồng thời áp dụng các nguyên tắc vận hành băng tải an toàn để tránh dừng chuyền vì sự cố.
=> Sản phẩm: BĂNG TẢI CON LĂN và GIÁ ĐỂ HÀNG
8.3. Nâng Quality: làm đúng ngay lần đầu
-
Chuẩn hóa thao tác: có hướng dẫn công việc bằng hình ảnh dán ngay tại trạm.
-
Đồ gá và cơ cấu chống sai (poka-yoke): chi tiết chỉ lắp được một chiều đúng.
-
Môi trường trạm làm việc: đủ ánh sáng, mặt bàn chống tĩnh điện (ESD) khi lắp linh kiện điện tử, bề mặt chịu dầu khi làm chi tiết cơ khí.
Mặt bàn phải đủ cứng vững để đồ gá không bị rung lệch. Xem bảng tải trọng bàn thao tác để chọn khung và mặt bàn phù hợp với khối lượng chi tiết và đồ gá.
=> Sản phẩm: BÀN THAO TÁC
9. Lộ trình 90 ngày nâng OEE cho xưởng vừa và nhỏ
Cải tiến OEE thất bại thường không vì thiếu giải pháp, mà vì làm cùng lúc quá nhiều thứ. Lộ trình dưới đây giữ cho mỗi giai đoạn chỉ có một việc chính:
|
Giai đoạn |
Việc chính |
Kết quả cần có |
|
Tuần 1 đến 2 |
Chọn máy nút cổ chai, thống nhất định nghĩa, ghi phiếu dừng máy |
OEE nền (baseline) theo ca, đủ tin cậy |
|
Tuần 3 đến 4 |
Quy tổn thất ra phút, xếp Pareto |
1 tổn thất lớn nhất được chọn, có người phụ trách |
|
Tháng 2 |
Xử lý tổn thất đã chọn: SMED, 5S trạm máy, cấp phôi cạnh máy |
Số phút tổn thất đó giảm rõ trên phiếu |
|
Tháng 3 |
Chuẩn hóa cách làm mới, viết hướng dẫn, chọn tổn thất tiếp theo |
OEE mới được duy trì ít nhất 4 tuần, sẵn sàng nhân rộng sang máy thứ hai |
Tháng 2 là lúc xưởng thường cần thay đổi vật lý quanh máy: kệ chứa phôi đủ cho 1 đến 2 giờ chạy, xe đẩy khuôn đúng chiều cao bàn máy, tủ dụng cụ đặt trong tầm 2 bước chân. Những hạng mục này nên được đo đạc theo kích thước thật của khu vực máy thay vì mua sẵn theo kích thước chung. Nếu cần thêm khung đặt thiết bị phụ hay bệ máy riêng, có thể tham khảo khung máy công nghiệp làm theo bản vẽ.
=> Sản phẩm: XE ĐẨY HÀNG
10. Câu hỏi thường gặp về OEE
OEE 100% có đạt được không?
Về lý thuyết là có, nhưng thực tế gần như không thể vì máy luôn cần thay khuôn, bảo dưỡng và có tỷ lệ lỗi nhất định. Mục tiêu hợp lý là tăng đều từng quý trên chính máy đó.
Tính OEE cho dây chuyền nhiều máy như thế nào?
Tính OEE tại máy nút cổ chai, tức máy có nhịp chậm nhất, vì sản lượng của cả chuyền không thể vượt qua máy này. Không lấy trung bình cộng OEE của các máy, vì máy không phải nút cổ chai có thể chạy nhanh mà vẫn không làm tăng sản lượng.
Xưởng nhỏ 20 đến 50 công nhân có nên đo OEE không?
Nên, và càng nên bắt đầu đơn giản: 1 máy quan trọng nhất, 1 phiếu ghi dừng máy, tổng hợp mỗi tuần. Chi phí gần như bằng 0 nhưng giúp chủ xưởng thấy rõ máy đang mất thời gian ở đâu.
Nên đo OEE theo ca hay theo ngày?
Tính theo ca để thấy chênh lệch giữa các ca và giữa các tổ, rồi tổng hợp theo tuần, tháng để theo dõi xu hướng.
Trạm thao tác thủ công có tính OEE được không?
Được, miễn là xác định được chu kỳ lý tưởng của trạm, thường lấy theo thời gian thao tác chuẩn đã bấm giờ. Với trạm thủ công, Performance phụ thuộc nhiều vào bố trí trạm: dụng cụ, linh kiện, chiều cao mặt bàn.
11. Kết luận
OEE là gì? Đó là chỉ số cho biết máy của bạn đang dùng hiệu quả bao nhiêu phần trăm thời gian kế hoạch, tách rõ ba nguồn tổn thất: dừng máy, chạy chậm và hàng lỗi. Giá trị thật của OEE không nằm ở con số tổng. Nó nằm ở việc quy tổn thất ra phút để biết nên sửa ở đâu trước, tính đúng khi ca chạy nhiều mã, và dồn cải tiến vào máy nút cổ chai. Với nhiều xưởng, phần lớn số phút bị mất nằm ở trạm làm việc và dòng chảy vật tư quanh máy, những thứ cải thiện được mà không cần mua máy mới.
Đang tìm cách giảm thời gian chờ phôi, tìm dụng cụ, thay khuôn quanh máy nút cổ chai?
Cinvico sản xuất thiết bị phụ trợ dây chuyền tại xưởng Hoài Đức, Hà Nội:
-
Bàn thao tác, tủ dụng cụ, xe đẩy, kệ cấp phôi, băng tải con lăn làm theo kích thước trạm thực tế
-
Kỹ sư dựng bản vẽ để bạn duyệt trước khi sản xuất
-
Giao và lắp đặt tận xưởng, xuất hóa đơn VAT
=> Xem dòng sản phẩm: THIẾT BỊ KIM LOẠI TẤM CHO NHÀ XƯỞNG
Gửi layout trạm hoặc ảnh khu vực máy qua Zalo 0981.244.688 (Ms. Nhung) để trao đổi với kỹ sư.