
Bạn đang đặt bàn, thùng hay khay inox cho xưởng và phân vân nên yêu cầu hàn TIG hay MIG? Hàn TIG MIG inox khác nhau thế nào được Cinvico trả lời thẳng: bảng so sánh 10 tiêu chí, khí và dây theo mác inox, thông số theo độ dày, cách chọn theo thiết bị và cách nghiệm thu. Cinvico sản xuất trực tiếp tại xưởng Hoài Đức, Hà Nội, báo giá trong 24 giờ.
1. Hàn TIG MIG inox khác nhau thế nào? Trả lời nhanh trong 1 bảng
Khác biệt cốt lõi nằm ở điện cực. Hàn TIG dùng điện cực vonfram không nóng chảy và thợ cấp que bù bằng tay. Mối hàn đẹp, kiểm soát nhiệt tốt nhưng chậm. Hàn MIG dùng chính dây hàn làm điện cực, máy cấp dây tự động, nên nhanh hơn nhiều nhưng mối hàn thô hơn.
|
Tiêu chí |
Hàn TIG inox |
Hàn MIG inox |
|
Điện cực |
Vonfram, không nóng chảy |
Dây hàn inox, nóng chảy liên tục |
|
Cấp vật liệu bù |
Thợ cấp que bằng tay |
Máy cấp dây tự động |
|
Khí bảo vệ |
Argon tinh khiết 99,99% |
Argon pha 2% CO2 hoặc 1 đến 2% O2 |
|
Độ dày hợp lý |
Từ 0,5mm, mạnh nhất dưới 3mm |
Ổn định từ khoảng 1,5mm, mạnh từ 3mm |
|
Tốc độ |
Chậm |
Nhanh hơn khoảng 2 đến 3 lần |
|
Thẩm mỹ |
Vảy cá mịn, gần như không bắn tóe |
Gờ cao hơn, có bắn tóe, thường phải mài |
|
Biến dạng |
Thấp nếu hàn đúng kỹ thuật |
Cao hơn do nhiệt đưa vào lớn |
|
Tay nghề |
Cao, phối hợp 2 tay |
Dễ học hơn |
|
Chi phí mỗi mét |
Cao hơn do chậm |
Thấp hơn khi mối hàn dài |
|
Ứng dụng |
Thiết bị thực phẩm, phòng sạch, tấm mỏng |
Khung dày, kết cấu chịu tải, hàng loạt |
Nói ngắn gọn: cần sạch, đẹp, kín và mỏng thì chọn TIG. Cần nhanh, dày và nhiều mét hàn thì chọn MIG.
4 câu hỏi chọn nhanh trong 1 phút:
-
Tấm dưới 1,5mm? Chọn TIG.
-
Bề mặt tiếp xúc thực phẩm, thuốc, phòng sạch? Chọn TIG, mài phẳng, thụ động hóa.
-
Khung từ 3mm, nhiều mét hàn, không yêu cầu thẩm mỹ cao? Chọn MIG.
-
Bồn, khay phải kín tuyệt đối? Chọn TIG và thử rò trước khi giao.
Vì sao người đặt hàng cần hiểu rõ điểm này? Mối hàn là chỗ yếu nhất của một thiết bị inox. Chọn sai giữa hàn TIG và MIG inox thường lộ ra sau 3 đến 6 tháng dùng: vệt gỉ nâu quanh mối hàn, khe hở bám cặn, mặt bàn cong không lắp vừa line. Khi đó người bị hỏi trách nhiệm là kỹ sư đã duyệt bản vẽ, không phải xưởng gia công.

2. Hàn TIG và MIG inox là gì? Nguyên lý khác nhau ở đâu?
Hàn TIG và MIG inox đều là hàn hồ quang trong khí bảo vệ. Chúng khác nhau ở chỗ điện cực có tan vào mối hàn hay không, và khí có hoạt tính hay không.
2.1. Hàn TIG inox (GTAW, mã quy trình 141 theo ISO 4063)
Hàn TIG tạo hồ quang giữa điện cực vonfram và phôi, trong lớp khí argon. Với inox, máy chạy dòng một chiều, điện cực nối cực âm để nhiệt tập trung vào phôi.
Vì điện cực không tan, thợ chủ động quyết định lúc nào thêm que bù. Nhờ vậy có thể hàn chảy mép không que cho tấm rất mỏng.
-
Ưu điểm: mối hàn sạch, ít bắn tóe, kiểm soát nhiệt tới từng ampe, hàn được mọi tư thế.
-
Nhược điểm: chậm, phụ thuộc hoàn toàn vào tay nghề thợ, chi phí nhân công cao.
2.2. Hàn MIG inox (GMAW, mã 131 và 135 theo ISO 4063)
Hàn MIG dùng dây hàn cuộn vừa làm điện cực vừa làm kim loại bù. Máy đẩy dây liên tục khi bấm cò, thợ chỉ cần giữ góc súng và tốc độ đều.
Có một điểm nhiều bài viết bỏ qua. Theo ISO 4063, MIG (mã 131) dùng khí trơ, còn MAG (mã 135) dùng khí có thành phần hoạt tính. Hỗn hợp 98% argon và 2% CO2 thực chất là MAG, nhưng xưởng Việt Nam vẫn gọi chung là "MIG inox".
-
Ưu điểm: nhanh, đắp kim loại nhiều, dễ tự động hóa bằng robot, thợ dễ học.
-
Nhược điểm: bắn tóe, gờ mối hàn cao, nhiệt lớn nên dễ cong tấm mỏng.
Nguyên lý chuyển dịch kim loại được giải thích kỹ ở bài hàn MIG là gì. Bức tranh tổng quan có trong bài các loại hàn kim loại.
2.3. Hàn TIG và MIG inox giống nhau ở đâu?
Cả hai đều dùng hồ quang điện làm nguồn nhiệt và khí bảo vệ để ngăn oxy tiếp xúc vũng hàn. Cả hai không sinh xỉ như hàn que, hàn được mọi mác inox phổ biến và cho mối hàn đạt độ bền nếu đúng kỹ thuật.
2.4. Vì sao inox khó hàn hơn thép thường?
Inox austenit như 201, 304, 316 giãn nở nhiều hơn và dẫn nhiệt kém hơn thép cacbon. Vì vậy nhiệt khi hàn dồn tại chỗ, gây cong vênh và đổi màu.
|
Tính chất |
Inox 304 |
Thép cacbon thường |
Hệ quả khi hàn |
|
Giãn nở nhiệt |
~16 đến 17 µm/m·K |
~12 µm/m·K |
Dễ cong vênh, co ngót |
|
Dẫn nhiệt |
~15 W/m·K |
~45 đến 50 W/m·K |
Nhiệt dồn tại chỗ, dễ cháy thủng tấm mỏng |
|
Vùng nhạy cảm |
450 đến 850 °C |
Không đáng kể |
Kết tủa cacbit crom, giảm chống gỉ |
|
Lớp màu nhiệt |
Vàng, xanh, đen quanh mối hàn |
Không quan trọng |
Phải tẩy và thụ động hóa |
Số liệu vật liệu tham khảo theo EN 10088-1.
Nhiệt đưa vào càng lớn, mối hàn inox càng dễ cong, đổi màu và mất chống gỉ. Đây là gốc rễ của mọi khác biệt khi so sánh hàn TIG và MIG inox ở phần tiếp theo.

3. So sánh chi tiết hàn TIG và MIG inox theo 7 tiêu chí
Bảng ở mục 1 cho kết luận nhanh. Để trả lời đầy đủ câu hỏi hàn TIG MIG inox khác nhau thế nào, mục này đi vào từng tiêu chí để bạn biết cần yêu cầu gì với xưởng.
3.1. Khí bảo vệ khác nhau thế nào?
TIG inox dùng argon tinh khiết, lưu lượng tham khảo 8 đến 12 lít/phút. MIG inox cần argon pha rất ít khí hoạt tính để hồ quang ổn định.
|
Loại khí |
Dùng cho |
Ghi chú |
|
Argon 99,99% |
TIG mọi mác inox |
Bắt buộc với TIG |
|
98% Ar + 2% CO2 |
MIG inox |
Phổ biến nhất |
|
98% Ar + 2% O2 |
MIG inox, chuyển dịch phun |
Mối hàn có lớp oxit, cần làm sạch |
|
He + Ar + CO2 (tri-mix) |
MIG inox ngắn mạch |
Mối hàn phẳng hơn, giá khí cao |
|
75% Ar + 25% CO2 hoặc CO2 thuần |
Thép đen |
Không dùng cho inox |
Với ống, bồn và thùng kín, cần thổi argon vào mặt sau mối hàn (back purging). Không thổi khí, mặt trong bị oxy hóa thành lớp sần xám, mất khả năng chống gỉ và rất khó vệ sinh.
Khí nhiều CO2 làm mối hàn inox hút thêm cacbon, dẫn đến ăn mòn giữa hạt. Nhà cung cấp vật tư hàn Welders Supply khuyến nghị 98% Ar + 2% CO2 hoặc tri-mix cho hàn MIG inox.
3.2. Que hàn và dây hàn chọn theo mác inox
Kim loại bù phải cùng hệ hoặc cao hơn mác nền. Nên ưu tiên loại "L" có cacbon tối đa 0,03% để hạn chế ăn mòn giữa hạt.
|
Mác inox nền |
Que TIG |
Dây MIG |
Ghi chú |
|
201 |
ER308L |
ER308LSi |
201 ít niken, chống gỉ kém hơn 304 |
|
304, 304L |
ER308L |
ER308LSi |
Phổ biến nhất |
|
316, 316L |
ER316L |
ER316LSi |
Môi trường muối, hóa chất |
|
Inox hàn với thép đen |
ER309L |
ER309LSi |
Mối nối khác vật liệu |
Chữ "Si" có thêm silic giúp kim loại lỏng dàn đều, hợp với MIG. Ký hiệu theo tiêu chuẩn AWS A5.9.
3.3. Độ dày nào hợp với TIG, độ dày nào hợp với MIG?
Độ dày là tiêu chí dễ phân biệt nhất giữa hàn TIG và MIG inox. TIG hợp tấm mỏng vì chỉnh dòng tới từng ampe, MIG hợp tấm dày vì đắp kim loại nhanh.
|
Độ dày inox |
Khuyến nghị |
Lý do |
|
0,5 đến 1,2mm |
TIG |
MIG dễ cháy thủng |
|
1,5 đến 3mm |
TIG hoặc MIG xung |
Tùy yêu cầu thẩm mỹ và số mét hàn |
|
3 đến 6mm |
MIG, hoặc TIG lót đáy và MIG phủ |
Cân bằng độ ngấu và năng suất |
|
Trên 6mm |
MIG nhiều lớp |
TIG quá chậm |
Đây là dải tham khảo từ thực tế xưởng. Thông số thật còn phụ thuộc kiểu mối ghép và vị trí hàn.
3.4. Thẩm mỹ và khả năng chống ăn mòn của mối hàn
Về thẩm mỹ, hàn TIG và MIG inox khác nhau rõ nhất bằng mắt thường. TIG cho vảy cá đều, mối hàn nhỏ, ít phải mài. MIG có gờ cao và bắn tóe, nên bề mặt thiết bị thực phẩm thường phải mài phẳng.
Về chống gỉ, cả hai đều đạt nếu chọn đúng khí, dây và làm sạch sau hàn. Sai khí hoặc bỏ qua màu nhiệt thì mối hàn nào cũng có thể gỉ.
3.5. Tốc độ, năng suất và biến dạng
Về năng suất, hàn TIG và MIG inox chênh nhau lớn. MIG nhanh hơn TIG khoảng 2 đến 3 lần, theo các bảng so sánh phổ biến của nhà cung cấp máy hàn. Với khung dài nhiều mét hàn, chênh lệch này quyết định tiến độ.
Đổi lại, MIG đưa nhiệt vào nhiều hơn nên inox dễ cong. Xưởng phải hàn đính dày, hàn đối xứng và dùng đồ gá để giữ phẳng.
3.6. Chi phí trên mỗi mét mối hàn
Chi phí hàn TIG MIG inox nên tính theo mét mối hàn, không theo giá máy. Chi phí mỗi mét hàn MIG thấp hơn do tốc độ. Với TIG, nhân công chiếm phần lớn giá thành mối hàn.
|
Khoản chi phí |
TIG |
MIG |
|
Nhân công |
Cao |
Thấp đến trung bình |
|
Khí |
Argon, lưu lượng thấp |
Khí trộn, lưu lượng cao hơn |
|
Vật liệu bù |
Que, hao ít |
Dây, đắp nhiều |
|
Mài, xử lý sau hàn |
Ít |
Nhiều hơn |
Vì vậy đừng chỉ so giá theo bộ. Hãy hỏi xưởng báo giá dùng cách hàn nào, có mài và thụ động hóa không.
3.7. Khói hàn và an toàn lao động
TIG sinh ít khói hơn MIG. Tuy vậy, khói hàn inox có thể chứa crom hóa trị sáu, nên cả hai đều cần hút khói tại chỗ.
IARC đã xếp khói hàn vào Nhóm 1, chất gây ung thư cho người (chuyên khảo số 118, năm 2017). Tại Việt Nam, công việc hàn điện phải tuân thủ QCVN 03:2011/BLĐTBXH.
3.8. Còn hàn que và hàn laser inox thì sao?
Hàn que inox vẫn dùng khi sửa chữa ngoài công trường, nhưng mối hàn có xỉ và kém thẩm mỹ. Hàn laser cho mối hàn rất mảnh, ít biến dạng, hợp chi tiết mỏng số lượng lớn. Đổi lại, chi phí đầu tư cao và mép ghép phải rất khít.
Với thiết bị inox nhà xưởng thông thường, hàn TIG và MIG inox vẫn là hai lựa chọn chính. Lý do là linh hoạt và chi phí hợp lý.
4. Thông số tham khảo khi hàn TIG, MIG inox cho xưởng tự hàn
Nếu xưởng bạn tự hàn inox, bảng dưới giúp chọn điểm xuất phát. Một quy tắc kinh nghiệm phổ biến với TIG là khoảng 1A cho mỗi 0,025mm độ dày, ví dụ tấm 3,2mm khoảng 125A; inox thường cần tăng nhẹ so với thép.
|
Độ dày inox |
TIG: dòng hàn |
TIG: kim vonfram, que bù |
MIG: dây hàn |
MIG: dòng hàn |
|
0,8 đến 1,0mm |
25 đến 45A |
Kim 1,6mm, que 1,0 đến 1,6mm |
Không khuyến nghị |
Không khuyến nghị |
|
1,5mm |
50 đến 80A |
Kim 1,6mm, que 1,6mm |
0,8mm |
60 đến 90A |
|
2,0 đến 3,0mm |
80 đến 130A |
Kim 2,4mm, que 2,0 đến 2,4mm |
0,8 đến 0,9mm |
90 đến 140A |
|
4,0 đến 6,0mm |
130 đến 200A, nhiều lớp |
Kim 2,4 đến 3,2mm, que 2,4 đến 3,2mm |
1,0mm |
140 đến 200A |
Dải tham khảo cho mối hàn giáp mối, tư thế hàn bằng. Luôn hàn mẫu trên phôi thừa và chỉnh theo thực tế.
Đầu tư máy nên tính thế nào? Xưởng làm chủ yếu bàn, xe đẩy, thùng inox mỏng nên ưu tiên máy TIG DC inverter có chức năng xung. Xưởng làm khung inox dày số lượng lớn mới cần thêm máy MIG có chế độ xung và bình khí trộn riêng cho inox.
Nhiều xưởng chọn cách khác: gia công ngoài những đơn inox yêu cầu cao để khỏi đầu tư máy, khí và đào tạo thợ TIG. Đây là lúc dịch vụ gia công kim loại tấm theo yêu cầu giúp tiết kiệm hơn.
5. Nên chọn hàn TIG hay MIG cho thiết bị inox nhà xưởng?
Hãy chọn hàn TIG và MIG inox theo công năng thiết bị, không theo thói quen của xưởng. Bảng dưới là cấu hình tham khảo cho các thiết bị inox thường gặp; kỹ sư Cinvico sẽ chốt theo bản vẽ thực tế.
|
Thiết bị |
Mác inox |
Độ dày tham khảo |
Cách hàn |
Lý do |
|
Bàn thao tác inox |
304 |
Mặt 1,0 đến 1,5mm |
TIG |
Mặt phẳng, dễ vệ sinh |
|
Xe đẩy inox |
304 |
Ống 1,2 đến 1,5mm |
TIG |
Khung ống mỏng |
|
Thùng, phễu inox |
304, 316 |
1,0 đến 3mm |
TIG |
Kín nước, sạch |
|
Khay chống tràn |
304, 316L |
1,5 đến 3mm |
TIG |
Kín tuyệt đối |
|
Passbox phòng sạch |
304 |
1,0 đến 1,5mm |
TIG, mài bóng |
Không khe bám bụi |
|
Khung máy inox |
304 |
3 đến 6mm |
MIG |
Nhiều mét hàn, chịu tải |
5.1. Thiết bị thực phẩm, dược, phòng sạch
Nên chọn TIG. Mối hàn phẳng, không khe hở, dễ vệ sinh là điều auditor GMP hay khách FDI kiểm tra đầu tiên. Một khe hở nhỏ ở góc bàn có thể bị ghi lỗi vệ sinh.
Các khung ống mỏng như xe đẩy inox có tay cầm cũng hàn TIG để mối nối gọn và bền. Xem các mẫu xe đẩy hàng Cinvico đang sản xuất. Tham khảo thêm cấu hình bàn thao tác inox cho phòng sạch.
=> Sản phẩm: BÀN THAO TÁC
=> Sản phẩm: PASSBOX, THIẾT BỊ PHÒNG SẠCH
5.2. Khung kết cấu inox dày, chịu tải
Với khung dày, bài toán hàn TIG MIG inox nghiêng về MIG. MIG hợp lý khi khung từ 3mm và có nhiều mét hàn. Sau hàn, mối nối có thể mài và đánh xước để đồng bộ bề mặt.
=> Sản phẩm: KHUNG MÁY
5.3. Bồn, khay chứa chất lỏng và hóa chất
Chọn TIG, hàn kín cả trong lẫn ngoài và thử rò trước khi giao. Với hóa chất ăn mòn, nên dùng 316L và que ER316L.
Khay chống tràn rò ở mối hàn là lỗi EHS nghiêm trọng khi audit ISO 14001. Vì vậy phần hàn kín quan trọng hơn cả độ dày tấm.
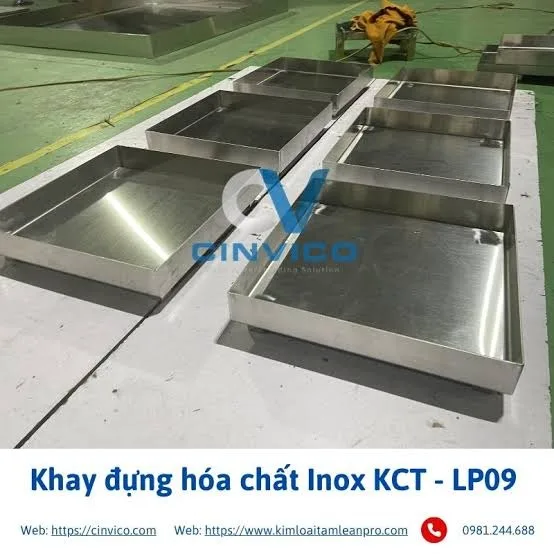
=> Sản phẩm: KHAY CHỐNG TRÀN HÓA CHẤT
=> Sản phẩm: PHỄU INOX
=> Sản phẩm: BỂ TÁCH DẦU MỠ
5.4. Phối hợp TIG lót đáy, MIG phủ
Với tấm dày cần ngấu hoàn toàn, xưởng có thể hàn lớp lót bằng TIG rồi phủ bằng MIG. Cách này giữ chất lượng chân mối hàn mà vẫn đảm bảo năng suất.
6. Cách ghi yêu cầu hàn TIG MIG inox vào bản vẽ và RFQ
Ghi rõ yêu cầu hàn từ đầu giúp bạn so sánh báo giá công bằng. Nếu không ghi, mỗi xưởng sẽ báo theo cách hàn rẻ nhất của họ.
6 thông tin nên có trong bản vẽ hoặc RFQ:
-
Mác inox và kim loại bù: ví dụ inox 304 dùng ER308L.
-
Phương pháp hàn: TIG, MIG hoặc phối hợp, ghi cho từng vị trí.
-
Kiểu mối hàn: hàn kín liên tục hay hàn gián đoạn.
-
Hoàn thiện bề mặt: để nguyên, mài phẳng hay đánh bóng.
-
Xử lý sau hàn: có tẩy màu và thụ động hóa hay không.
-
Kiểm tra: thử rò, kiểm tra ngoại quan, biên bản nghiệm thu.
Hồ sơ nên yêu cầu thêm: CO, CQ vật liệu inox cho mọi đơn. Với dự án FDI hoặc thiết bị áp lực, có thể yêu cầu quy trình hàn (WPS) và chứng chỉ thợ theo ISO 9606-1.
Đang chọn nhà cung cấp? Xem tiêu chí chọn xưởng cơ khí để đánh giá năng lực hàn trước khi ký.

7. Cách kiểm tra mối hàn TIG MIG inox khi nghiệm thu
Kiểm tra bằng mắt đã phát hiện phần lớn lỗi hàn inox. Bạn chỉ cần biết đọc màu và nhìn đúng chỗ.
|
Lỗi |
Dấu hiệu |
Nguyên nhân |
Cách xử lý |
|
Màu nhiệt đậm |
Xanh, tím, xám đen |
Nhiệt cao, khí bảo vệ kém |
Tẩy màu, thụ động hóa |
|
Rỗ khí |
Lỗ nhỏ trên bề mặt |
Gió, khí bẩn, phôi dính dầu |
Mài bỏ, hàn lại |
|
Cháy thủng |
Lỗ xuyên tấm |
Dòng quá lớn |
Vá, hàn lại |
|
Cong vênh |
Mặt không phẳng |
Nhiệt dồn, thiếu gá |
Nắn, đổi trình tự hàn |
|
Mặt sau sần xám |
Mặt trong ống, bồn bị "đường cát" |
Không thổi khí mặt sau |
Mài, hàn lại có thổi khí |
|
Bắn tóe |
Hạt kim loại bám |
Thông số MIG sai |
Mài sạch |
Màu vàng rơm nhạt thường chấp nhận được. Màu xanh đậm trở lên cần tẩy theo hướng dẫn ASTM A380 và thụ động hóa theo ASTM A967.
3 cách xử lý màu nhiệt thường dùng:
-
Kem tẩy mối hàn (pickling paste): bôi lên mối hàn rồi rửa sạch. Hiệu quả cao nhưng chứa axit mạnh, cần bảo hộ và xử lý nước thải đúng quy định.
-
Tẩy điện hóa: dùng máy và dung dịch điện phân, ít độc hơn, hợp mối hàn ngắn trên thiết bị hoàn thiện.
-
Thụ động hóa bằng axit citric hoặc nitric: phục hồi lớp màng crom oxit sau khi đã tẩy sạch màu.
Mài bằng đá, chải bằng bàn chải chuyên dụng cho inox chỉ làm mất màu bề mặt. Với thiết bị yêu cầu chống gỉ cao, vẫn nên thụ động hóa sau đó.

8. 6 sai lầm thường gặp khi hàn TIG, MIG inox
Phần lớn lỗi gỉ mối hàn inox không đến từ vật liệu mà từ những thói quen sai trong xưởng.
-
Dùng bình khí 75/25 của thép đen để hàn MIG inox, làm mối hàn hút cacbon.
-
Dùng que ER308 thường thay cho ER308L trên chi tiết cần chống gỉ cao.
-
Dùng chung bàn chải, đá mài với thép đen, khiến bụi sắt bám và gỉ bề mặt.
-
Không thổi khí mặt sau khi hàn ống, bồn chứa thực phẩm.
-
Để nguyên màu nhiệt, không tẩy, không thụ động hóa.
-
Chọn MIG cho tấm dưới 1mm để làm nhanh, dẫn tới cháy thủng và cong.
9. Cinvico gia công hàn TIG, MIG inox theo yêu cầu
Cinvico gia công thiết bị inox trọn gói tại xưởng: cắt laser inox dung sai ±0.1mm, chấn gấp inox ±0.3mm, hàn TIG, MIG và hoàn thiện bề mặt.
Bạn đang cần thiết bị inox hàn đúng chuẩn cho nhà xưởng?
Cinvico sản xuất trực tiếp tại xưởng Hoài Đức, Hà Nội:
-
Báo giá trong 24 giờ, giá xuất xưởng không qua trung gian
-
Thống nhất mác inox, que hàn, cách hàn và hoàn thiện ngay trên báo giá
-
Giao hàng 7 đến 15 ngày, lắp đặt tận nơi toàn miền Bắc
-
Cung cấp CO, CQ vật liệu khi khách yêu cầu
=> Xem sản phẩm: THÙNG INOX
Liên hệ / Zalo báo giá: 0981.244.688 (Ms. Nhung)
Kết luận
Hàn TIG MIG inox khác nhau thế nào tóm lại ở 3 điểm: điện cực, khí bảo vệ và tốc độ. TIG cho mối hàn sạch, kín, đẹp, hợp tấm mỏng và thiết bị vệ sinh. MIG nhanh, rẻ hơn mỗi mét, hợp khung dày chịu tải.
Với người đặt hàng, không có phương pháp "tốt hơn" tuyệt đối. Điều quan trọng là ghi đúng cách hàn cho từng vị trí và nghiệm thu đúng. Làm vậy, thiết bị inox không gỉ ở mối hàn và qua được audit của khách.
Gửi bản vẽ cho Cinvico qua Zalo 0981.244.688 để nhận báo giá trong 24 giờ. Bạn cũng có thể xem các sản phẩm kim loại tấm đang sản xuất tại xưởng.
Câu hỏi thường gặp về hàn TIG MIG inox
Hàn MIG hàn inox được không?
Được, nếu dùng dây inox như ER308LSi và khí 98% Ar + 2% CO2. Không dùng khí CO2 thuần hoặc khí 75/25 của thép đen.
Hàn TIG inox dùng khí gì?
Argon tinh khiết 99,99%. Tấm dày có thể pha thêm heli, nhưng đa số xưởng dùng argon.
Hàn TIG MIG inox loại nào chắc hơn?
Làm đúng kỹ thuật thì cả hai đều đạt độ bền. Khác biệt chủ yếu là thẩm mỹ, tốc độ và độ dày phù hợp.
Hàn inox mỏng dùng cách nào?
Khi cân nhắc hàn TIG và MIG inox cho tấm mỏng, TIG an toàn hơn. Tấm dưới 1,2mm nên hàn TIG, dòng thấp, hàn đính dày và có gá tản nhiệt.
Vì sao mối hàn inox bị đen?
Do nhiệt quá cao hoặc khí bảo vệ không đủ. Cần tẩy màu và thụ động hóa để phục hồi khả năng chống gỉ.
Hàn inox 201 có khác 304 không?
Cách hàn tương tự, vẫn dùng ER308L. Nhưng 201 chống gỉ kém hơn nên không nên dùng cho môi trường ẩm, hóa chất.
Hàn TIG inox có bắt buộc dùng que bù không?
Không bắt buộc. Tấm mỏng ghép mép khít có thể hàn chảy mép không que. Tấm dày hoặc khe hở lớn thì phải dùng que ER308L, ER316L.
Máy hàn MIG có hàn TIG được không?
Nhiều máy đa năng tích hợp cả MIG, TIG và que. Tuy vậy, với inox yêu cầu thẩm mỹ, máy TIG chuyên dụng có xung và điều khiển dòng mịn vẫn cho kết quả ổn định hơn.


