Hàn MIG là gì? Đó là phương pháp hàn hồ quang dùng dây hàn được cấp liên tục làm điện cực, vùng hàn được bảo vệ bằng khí. Bài viết giải thích nguyên lý, cách chọn khí và dây theo vật liệu, bảng thông số theo độ dày, quy trình hàn từng bước và cách nghiệm thu mối hàn MIG khi đặt hàng thiết bị.
Bạn là kỹ sư cần chọn phương pháp hàn cho khung máy, chủ xưởng đang cân nhắc mua máy hàn, hay người mua hàng phải nghiệm thu mối hàn của nhà cung cấp? Mỗi phần dưới đây trả lời một câu hỏi cụ thể. Muốn có bức tranh rộng hơn, bạn có thể xem trước bài các loại hàn kim loại phổ biến hiện nay.
Nắm nhanh trong 30 giây:
-
Thép carbon: dây ER70S-6, khí CO2 hoặc Ar+CO2 (80/20).
-
Inox: dây ER308LSi, khí argon pha 2% CO2. Không dùng CO2 thuần.
-
Nhôm: dây ER4043 hoặc ER5356, argon 100%, nên có súng cuộn dây.
-
Tấm dưới 0,8mm hoặc mối hàn lộ cần thẩm mỹ cao: cân nhắc TIG thay vì MIG.
-
Hàn ngoài trời có gió: dùng dây lõi thuốc tự bảo vệ hoặc hàn que.
1. Hàn MIG là gì?
Hàn MIG (Metal Inert Gas) là phương pháp hàn hồ quang điện, trong đó dây hàn cuộn vừa là điện cực vừa là kim loại bù. Dây được máy đẩy ra liên tục qua súng hàn. Khí bảo vệ phun quanh hồ quang để ngăn oxy và nitơ trong không khí xâm nhập vũng hàn.
Theo tiêu chuẩn Mỹ AWS, phương pháp này có tên GMAW (Gas Metal Arc Welding). Ở xưởng Việt Nam, hàn MIG còn được gọi là hàn dây, hàn CO2 hoặc hàn bán tự động, vì máy tự cấp dây còn thợ chỉ điều khiển súng.
Hàn MIG là một trong những công đoạn chủ lực của gia công cơ khí hiện đại. Lý do là hồ quang chạy liên tục, không phải dừng thay que như hàn que, nên thời gian hồ quang cháy thực tế trong một ca cao hơn hẳn.
1.1. Hàn MIG và hàn MAG khác nhau thế nào?
Khác biệt nằm ở khí bảo vệ. MIG dùng khí trơ (argon, heli) không phản ứng với kim loại lỏng. MAG (Metal Active Gas) dùng khí hoạt tính như CO2 hoặc argon pha CO2, O2.
Tiêu chuẩn ISO 4063 phân biệt rõ các nhóm này bằng mã quy trình:
|
Mã ISO 4063 |
Tên quy trình |
Khí bảo vệ |
Dùng cho |
|
131 |
MIG dây đặc |
Khí trơ (Ar, He) |
Nhôm, đồng và hợp kim màu |
|
135 |
MAG dây đặc |
Khí hoạt tính (CO2, Ar+CO2) |
Thép carbon, thép hợp kim thấp |
|
136 |
MAG dây lõi thuốc |
Khí hoạt tính |
Thép kết cấu dày, hàn tư thế |
|
138 |
MAG dây lõi kim loại |
Khí hoạt tính |
Hàn năng suất cao, ít xỉ |
|
114 |
Hàn dây lõi thuốc tự bảo vệ |
Không cần bình khí |
Hàn ngoài trời, sửa chữa |
Mã quy trình này thường xuất hiện trên bản vẽ và quy trình hàn (WPS) của khách FDI. Nếu bạn thấy “135” trên bản vẽ, đó là MAG dây đặc dùng khí hoạt tính. Lưu ý: hàn inox bằng khí argon pha 2% CO2 về kỹ thuật cũng thuộc nhóm MAG, dù xưởng vẫn quen gọi là “MIG inox”.
1.2. Vì sao xưởng Việt Nam hay gọi là “hàn CO2”?
Phần lớn mối hàn trong xưởng cơ khí là thép carbon, và khí rẻ nhất để hàn thép là CO2. Vì vậy, đúng tên kỹ thuật thì đa số “hàn MIG” ở xưởng thực chất là hàn MAG. Cách gọi chung “MIG/MAG” đã thành thói quen trong ngành.
Điều này quan trọng khi bạn đặt hàng. Ghi “hàn MIG” cho khung thép là đủ hiểu, nhưng với inox và nhôm bạn nên ghi rõ loại khí để xưởng không dùng nhầm CO2.

2. Nguyên lý hoạt động của hàn MIG
Hàn MIG hoạt động theo 4 bước liên tiếp:
-
Bấm cò súng: máy đồng thời mở van khí, cấp điện và kích bộ đẩy dây.
-
Tạo hồ quang: dây chạm phôi, dòng điện một chiều tạo hồ quang. Dây thường nối cực dương (DCEP) để hồ quang ổn định và ngấu tốt. Riêng dây lõi thuốc tự bảo vệ thường nối cực âm (DCEN), cần đảo cực khi đổi dây.
-
Nóng chảy và chuyển dịch: đầu dây và mép phôi nóng chảy, giọt kim loại từ dây rơi vào vũng hàn.
-
Đông đặc: khi súng di chuyển, vũng hàn nguội dần dưới màn khí bảo vệ và tạo thành mối hàn.
Máy MIG là nguồn điện áp không đổi: thợ đặt điện áp và tốc độ dây, máy tự điều chỉnh dòng để giữ chiều dài hồ quang. Nhờ vậy, tay run một chút cũng không làm tắt hồ quang. Đây là lý do hàn MIG dễ học hơn hàn TIG và hàn que.
2.1. Bốn kiểu chuyển dịch kim loại trong hàn MIG
Cách giọt kim loại đi từ dây vào vũng hàn quyết định độ ngấu, độ bắn tóe và tư thế hàn được. Thợ chọn kiểu chuyển dịch bằng cách chỉnh dòng, điện áp và loại khí.
|
Kiểu chuyển dịch |
Dòng hàn |
Khí phù hợp |
Độ dày hợp lý |
Đặc điểm |
|
Ngắn mạch |
Thấp |
CO2 hoặc Ar+CO2 |
Tấm mỏng đến trung bình |
Nhiệt thấp, hàn được mọi tư thế |
|
Giọt cầu |
Trung bình |
CO2 |
Thép trung bình |
Bắn tóe nhiều, mối hàn thô |
|
Phun (spray) |
Cao |
Giàu argon (≥80% Ar) |
Thép dày |
Ngấu sâu, ít bắn tóe, chủ yếu hàn bằng |
|
Xung (pulse) |
Dao động |
Giàu argon |
Inox, nhôm, tấm mỏng |
Kiểm soát nhiệt tốt, cần máy có chức năng xung |
Với thép tấm 1 đến 3mm trong xưởng kim loại tấm, ngắn mạch là chế độ dùng nhiều nhất. Chuyển dịch phun chỉ xuất hiện khi dòng vượt ngưỡng chuyển tiếp, ngưỡng này tăng theo cỡ dây. Vì vậy với dây 1,2mm, thợ thường phải đẩy dòng lên trên 200A mới vào được chế độ phun.
Lưu ý thực tế: chế độ ngắn mạch dễ gây “thiếu ngấu nguội” trên thép dày, vì nhiệt đưa vào thấp. Mối hàn nhìn đẹp nhưng không chảy vào chân. Với kết cấu chịu lực từ 6mm trở lên, nên yêu cầu xưởng dùng phun, xung hoặc hàn nhiều lớp.

3. Cấu tạo bộ thiết bị hàn MIG
Một bộ hàn MIG gồm 5 phần chính:
-
Nguồn hàn: thường là máy inverter, cấp dòng một chiều ổn định. Máy công nghiệp có dải dòng 200A, 350A hoặc 500A.
-
Bộ cấp dây: con lăn kéo dây từ cuộn và đẩy qua ống dẫn với tốc độ đặt trước. Dây thép dùng con lăn rãnh V, dây nhôm dùng rãnh U, dây lõi thuốc dùng rãnh khía.
-
Súng hàn: gồm cò bấm, bép tiếp điện (truyền điện vào dây) và chụp khí (định hướng dòng khí). Bép phải đúng cỡ dây.
-
Hệ thống khí: bình khí, van giảm áp và lưu lượng kế để chỉnh lít/phút. Bình CO2 nên có bộ sấy khí vì CO2 giãn nở làm van dễ đóng băng.
-
Kẹp mát và cáp: khép kín mạch điện qua phôi. Kẹp mát lỏng là nguyên nhân hay bị bỏ qua của hồ quang chập chờn.

4. Khí bảo vệ và dây hàn MIG: chọn theo vật liệu
Chọn sai khí hoặc dây là nguyên nhân phổ biến nhất khiến mối hàn MIG bị rỗ, bắn tóe hoặc gỉ sớm. Hai bảng dưới đây giúp bạn chọn đúng theo vật liệu.
4.1. Khí bảo vệ dùng cho hàn MIG
Khí hàn được phân loại theo ISO 14175. Bạn sẽ thấy các ký hiệu như C1, M21 hay I1 trên nhãn bình khí và trong WPS.
|
Khí |
Ký hiệu ISO 14175 |
Vật liệu |
Ưu điểm |
Lưu ý |
|
CO2 100% |
C1 |
Thép carbon |
Rẻ, ngấu sâu |
Bắn tóe nhiều, chỉ chuyển dịch ngắn mạch hoặc giọt cầu |
|
Ar + 15 đến 25% CO2 (thường 80/20) |
M21 |
Thép carbon |
Ít bắn tóe, mối hàn đẹp, vào được chế độ phun |
Giá khí cao hơn CO2 |
|
Ar + 2% CO2 hoặc 1 đến 2% O2 |
M12, M13 |
Inox |
Hồ quang ổn định |
Không dùng khí 80/20 cho inox |
|
Argon 100% |
I1 |
Nhôm, đồng |
Bảo vệ tốt, không oxy hóa |
Không dùng cho thép carbon |
Lưu lượng khí tham khảo khi hàn trong nhà xưởng là 12 đến 18 lít/phút với thép, 15 đến 20 lít/phút với nhôm. Tăng lưu lượng quá mức không bảo vệ tốt hơn mà còn tạo xoáy, hút không khí vào vũng hàn.
CO2 hay khí trộn, cái nào rẻ hơn thật? CO2 rẻ hơn mỗi bình, nhưng bắn tóe nhiều làm tăng giờ mài. Với sản phẩm cần sơn tĩnh điện đẹp như giá kệ, xe đẩy, khí trộn 80/20 thường cho tổng chi phí mỗi sản phẩm thấp hơn vì bớt công làm sạch. Với khung máy che kín, CO2 vẫn kinh tế.
4.2. Dây hàn MIG theo vật liệu nền
|
Vật liệu nền |
Dây hàn phổ biến |
Tiêu chuẩn |
Ghi chú |
|
Thép carbon SS400, SPCC, CT3 |
ER70S-6 |
AWS A5.18 |
Có Mn, Si khử oxy, chịu được phôi hơi bẩn |
|
Inox 304 |
ER308LSi |
AWS A5.9 |
“L” cacbon thấp, “Si” giúp kim loại chảy đều |
|
Inox 316 |
ER316LSi |
AWS A5.9 |
Môi trường hóa chất, muối |
|
Inox hàn với thép đen |
ER309LSi |
AWS A5.9 |
Mối nối khác vật liệu |
|
Nhôm 6061 |
ER4043 hoặc ER5356 |
AWS A5.10 |
4043 chảy loãng ít nứt; 5356 bền hơn, hợp anode |
|
Thép kết cấu dày |
E71T-1 (lõi thuốc) |
AWS A5.20 |
Đắp nhanh, hàn tư thế tốt |
Cỡ dây thông dụng là 0,8mm, 0,9mm, 1,0mm và 1,2mm. Tấm mỏng dùng dây nhỏ, tấm dày dùng dây lớn. Dây phải bảo quản khô, cuộn dây gỉ là nguồn gây rỗ khí và kẹt dây.
Để chọn đúng dây, bạn cần biết mác vật liệu nền. Cinvico có các bài tra cứu chi tiết về mác thép SS400, inox 304 và 201 và nhôm 6061.
4.3. Hàn MIG không dùng khí là gì?
Đây là hàn bằng dây lõi thuốc tự bảo vệ (mã 114 theo ISO 4063). Thuốc trong lõi dây cháy tạo khí và xỉ bảo vệ vũng hàn, nên không cần bình khí.
Cách này hợp với hàn ngoài trời, nơi có gió, hoặc sửa chữa lưu động. Đổi lại, mối hàn có xỉ phải gõ sạch, khói nhiều hơn và bề mặt kém đẹp. Máy hàn MIG mini gia đình phần lớn chạy kiểu này.
Với nhà thầu thi công tại công trường: thay vì hàn khung tại hiện trường trong điều kiện gió, bụi, nhiều đơn vị chọn gia công sẵn tại xưởng bằng MIG có khí, rồi lắp ghép bằng bulông ở công trường. Mối hàn đều hơn, tiến độ ít phụ thuộc thời tiết. Cinvico có dịch vụ lắp đặt máy móc, thiết bị đi kèm cho cách làm này.

5. Thông số hàn MIG tham khảo theo độ dày thép
Bảng dưới là điểm xuất phát cho thép carbon, mối hàn góc hoặc giáp mối, tư thế hàn bằng, khí Ar+CO2. Hãy hàn thử trên phôi thừa rồi chỉnh theo thực tế.
|
Độ dày thép |
Cỡ dây |
Dòng hàn |
Điện áp |
Ghi chú |
|
0,8 đến 1,0mm |
0,8mm |
40 đến 70A |
15 đến 17V |
Hàn đính dày, tránh cháy thủng |
|
1,2 đến 2,0mm |
0,8 đến 0,9mm |
70 đến 120A |
16 đến 19V |
Phổ biến với thép tấm |
|
3,0mm |
0,9 đến 1,0mm |
120 đến 160A |
18 đến 20V |
Khung bàn, xe đẩy |
|
4,0 đến 6,0mm |
1,0 đến 1,2mm |
160 đến 230A |
20 đến 25V |
Vát mép nếu cần ngấu hết |
|
Trên 8mm |
1,2mm |
220 đến 300A |
25 đến 30V |
Chuyển dịch phun, nhiều lớp |
Ba thông số thao tác cần giữ đều:
-
Tầm với dây (khoảng từ bép đến phôi): 10 đến 15mm khi hàn ngắn mạch, 15 đến 20mm khi hàn phun. Kéo súng xa hơn làm dòng tụt và mối hàn kém ngấu.
-
Góc súng: nghiêng 10 đến 15 độ so với phương thẳng đứng.
-
Hướng hàn: đẩy súng (push) cho mối hàn phẳng, rộng; kéo súng (pull) cho ngấu sâu hơn.
Dòng hàn của máy MIG gắn với tốc độ cấp dây. Tăng tốc độ dây là tăng dòng, nên khi đổi cỡ dây phải chỉnh lại cả hai. Điện áp quyết định chiều rộng mối hàn: điện áp thấp cho mối hàn gồ cao, hẹp; điện áp cao cho mối hàn bẹt, rộng và dễ bắn tóe.
5.1. Tư thế hàn ảnh hưởng thế nào đến hàn MIG?
Tư thế hàn được ký hiệu theo ISO 6947 (châu Âu) hoặc 1G đến 4G theo AWS. Bản vẽ khách FDI và chứng chỉ thợ đều ghi theo ký hiệu này.
|
Tư thế |
ISO 6947 |
AWS (giáp mối / góc) |
Lưu ý khi hàn MIG |
|
Hàn bằng |
PA |
1G / 1F |
Dễ nhất, dùng được cả chuyển dịch phun |
|
Hàn góc ngang |
PB |
2F |
Phổ biến nhất trong khung thép |
|
Hàn ngang |
PC |
2G |
Giảm dòng, tránh chảy xệ mép dưới |
|
Hàn đứng từ dưới lên |
PF |
3G |
Ngấu tốt, dùng ngắn mạch hoặc xung |
|
Hàn đứng từ trên xuống |
PG |
3G |
Nhanh nhưng dễ thiếu ngấu, chỉ hợp tấm mỏng |
|
Hàn trần |
PE |
4G |
Khó nhất, dòng thấp, cần thợ tay nghề |
Ở xưởng, kỹ sư nên bố trí đồ gá xoay để đưa phần lớn mối hàn về tư thế PA và PB. Cách này vừa tăng tốc độ, vừa giảm lỗi.

6. Quy trình hàn MIG đúng kỹ thuật 6 bước
Thông số đúng mà phôi chuẩn bị kém thì mối hàn vẫn lỗi. Quy trình dưới đây là cách xưởng chuyên nghiệp đi từ phôi đến mối hàn đạt.
-
Làm sạch phôi: mài bỏ gỉ, dầu cắt, sơn trong phạm vi khoảng 20mm quanh đường hàn. Thép mạ kẽm phải mài bỏ lớp mạ tại vị trí hàn.
-
Chuẩn bị mối ghép: kiểm soát khe hở đều; thép từ khoảng 6mm trở lên vát mép chữ V để hàn ngấu hết chiều dày. Phôi cắt laser và chấn CNC có khe hở ổn định hơn nhiều so với phôi cắt tay.
-
Kiểm tra máy: đúng con lăn và bép theo cỡ dây, ống dẫn dây sạch, kẹp mát chắc, không rò khí ở đầu nối. Mở khí kiểm tra lưu lượng trước khi hàn.
-
Hàn thử và chốt thông số: hàn trên phôi thừa cùng vật liệu, cùng độ dày, cắt ngang hoặc bẻ mẫu để xem độ ngấu. Ghi lại thông số dùng cho cả lô.
-
Hàn đính và gá kẹp: hàn đính đối xứng, dùng đồ gá giữ vuông góc. Với khung dài, hàn xen kẽ hai phía và chia đoạn để giảm cong vênh. Cuối đường hàn giữ súng thêm một nhịp để lấp đầy hố cuối.
-
Làm sạch và kiểm tra: mài bắn tóe, kiểm tra ngoại quan toàn bộ mối hàn, nắn chỉnh nếu cong, rồi mới chuyển sang sơn hoặc lắp ráp.
Tại xưởng Cinvico ở Hoài Đức, Hà Nội, phôi được cắt laser kim loại tấm với dung sai ±0.1mm và chấn gấp kim loại ±0.3mm trước khi hàn MIG hoặc TIG. Phôi chính xác giúp khe hở mối ghép đều, mối hàn ít phải bù và ít cong vênh.
6.1. Kỹ thuật riêng khi hàn tấm mỏng và thép mạ kẽm
Tấm mỏng 0,8 đến 1,5mm: dùng dây 0,8mm, dòng thấp, hàn đính dày khoảng mỗi 30 đến 50mm. Hàn chấm từng đoạn ngắn rồi nối lại thay vì chạy một đường dài. Nếu xưởng có máy xung, nên dùng xung để giảm nhiệt.
Thép mạ kẽm: kẽm bay hơi gây rỗ khí và bắn tóe. Mài lớp mạ ở mép hàn, giảm tốc độ di chuyển một chút để kẽm kịp thoát. Sau hàn, phủ sơn giàu kẽm lên vùng đã mài để phục hồi chống gỉ. Tìm hiểu thêm về thép mạ kẽm và cách chọn cho xưởng.

7. Ưu điểm và nhược điểm của hàn MIG
7.1. Ưu điểm
-
Năng suất cao: hồ quang liên tục, không mất thời gian thay que và gõ xỉ.
-
Dễ học: thợ mới có thể hàn khung thép đạt yêu cầu sau thời gian đào tạo ngắn hơn TIG.
-
Hàn được nhiều vật liệu: thép carbon, inox, nhôm, chỉ cần đổi khí và dây.
-
Ít xỉ: với dây đặc gần như không có xỉ, giảm công làm sạch.
-
Dễ tự động hóa: súng MIG gắn được lên robot hoặc xe hàn tự động, hợp sản xuất lặp lại.
7.2. Nhược điểm
-
Nhạy gió: gió làm tản khí, gây rỗ khí, nên khó hàn ngoài trời.
-
Bắn tóe: nhất là khi dùng CO2 thuần, phải mài sạch nếu cần thẩm mỹ.
-
Khó với tấm rất mỏng: dưới 0,8mm dễ cháy thủng, TIG an toàn hơn.
-
Đầu tư ban đầu cao hơn hàn que: thêm bộ cấp dây, bình khí, phụ kiện tiêu hao.
-
Rủi ro thiếu ngấu: chọn dòng quá thấp ở chế độ ngắn mạch dễ cho mối hàn “dính bề mặt” mà không ngấu. Lỗi này khó thấy bằng mắt nên nguy hiểm nhất.
8. So sánh hàn MIG với hàn TIG và hàn que
|
Tiêu chí |
Hàn MIG/MAG |
Hàn TIG |
Hàn que |
|
Điện cực |
Dây hàn nóng chảy |
Vonfram không nóng chảy |
Que bọc thuốc |
|
Cấp kim loại bù |
Tự động |
Bằng tay |
Que tự tiêu hao |
|
Khí bảo vệ |
CO2, Ar+CO2, Ar |
Argon |
Thuốc bọc tạo khí |
|
Tốc độ |
Nhanh |
Chậm |
Trung bình |
|
Thẩm mỹ |
Khá |
Rất đẹp |
Thấp, có xỉ |
|
Độ dày hợp lý |
Từ khoảng 0,8mm |
Từ 0,5mm, mạnh dưới 3mm |
Từ khoảng 2mm |
|
Tay nghề |
Trung bình |
Cao |
Trung bình đến cao |
|
Ngoài trời |
Kém |
Kém |
Tốt |
|
Chi phí thiết bị |
Trung bình |
Trung bình |
Thấp |
|
Tự động hóa |
Dễ |
Có thể, đắt hơn |
Khó |
Tóm lại: khung thép nhiều mét hàn chọn MIG; inox mỏng, mối hàn lộ, yêu cầu kín chọn TIG; sửa chữa ngoài công trường chọn hàn que. Một sản phẩm có thể phối hợp: khung chịu lực hàn MIG, mặt inox tiếp xúc thực phẩm hàn TIG.
Muốn đi sâu, bạn xem bài công nghệ hàn TIG là gì và bài so sánh hàn TIG MIG inox khác nhau thế nào cho thiết bị inox.
9. Chọn máy hàn MIG cho xưởng: tự đầu tư hay thuê gia công?
Đây là câu hỏi của hầu hết chủ xưởng khi tìm hiểu hàn MIG. Câu trả lời phụ thuộc vào sản lượng, vật liệu và người thợ bạn có.
9.1. Chọn máy theo nhu cầu
|
Nhu cầu |
Cấu hình gợi ý |
Điểm cần kiểm tra |
|
Sửa chữa, hàn lẻ trong xưởng nhỏ |
Máy MIG inverter khoảng 200A, điện 1 pha, đa năng MIG/que |
Có dùng được dây có khí không, không chỉ dây lõi thuốc |
|
Hàn khung thép thường xuyên |
Máy 350A, điện 3 pha, bộ cấp dây rời 4 con lăn |
Chu kỳ tải ở dòng hay dùng, độ dài cáp súng |
|
Hàn inox, nhôm |
Máy có chức năng xung hoặc xung kép |
Có súng cuộn dây hoặc súng đẩy kéo cho nhôm |
|
Sản phẩm lặp lại số lượng lớn |
Máy MIG kèm đồ gá hoặc robot hàn |
Khả năng lưu chương trình thông số |
Khi chọn máy, đừng chỉ nhìn dòng tối đa. Hãy xem chu kỳ tải (duty cycle): ví dụ 60% ở 300A nghĩa là trong 10 phút, máy hàn liên tục 6 phút ở 300A rồi phải nghỉ. Xưởng hàn khung số lượng lớn nên chọn máy có chu kỳ tải cao ở dòng mình dùng thường xuyên. Kiểm tra thêm nguồn điện xưởng (1 pha hay 3 pha) và chuẩn đầu nối súng để dễ thay thế phụ kiện.
9.2. Khi nào nên thuê gia công thay vì tự hàn?
Tự đầu tư máy chỉ có lợi khi máy chạy đều. Nên cân nhắc thuê xưởng gia công khi:
-
Sản lượng không đều, máy hàn nằm không nhiều tuần trong tháng.
-
Cần hàn inox hoặc nhôm nhưng chưa có thợ và khí phù hợp.
-
Khách cuối yêu cầu mức chất lượng mối hàn, WPS hoặc chứng chỉ thợ mà xưởng chưa có.
-
Cần đồng bộ cả chuỗi cắt, chấn, hàn, sơn để giao hàng trong thời gian ngắn.
Với nhóm thiết bị nhà xưởng như khung máy, giá kệ, xe đẩy, bàn thao tác, đặt hàng thành phẩm từ một xưởng gia công kim loại tấm thường nhanh hơn tự mua phôi rồi hàn, vì bạn không phải lo đồ gá, khí và nhân lực.
10. Ứng dụng của hàn MIG trong xưởng và nhà máy
Ngoài ô tô, đóng tàu và kết cấu thép, hàn MIG là phương pháp chính để làm thiết bị nhà xưởng từ thép hộp và thép tấm. Đây là những sản phẩm có nhiều mét hàn, cần chịu tải và không đòi hỏi mối hàn bóng như thiết bị thực phẩm.
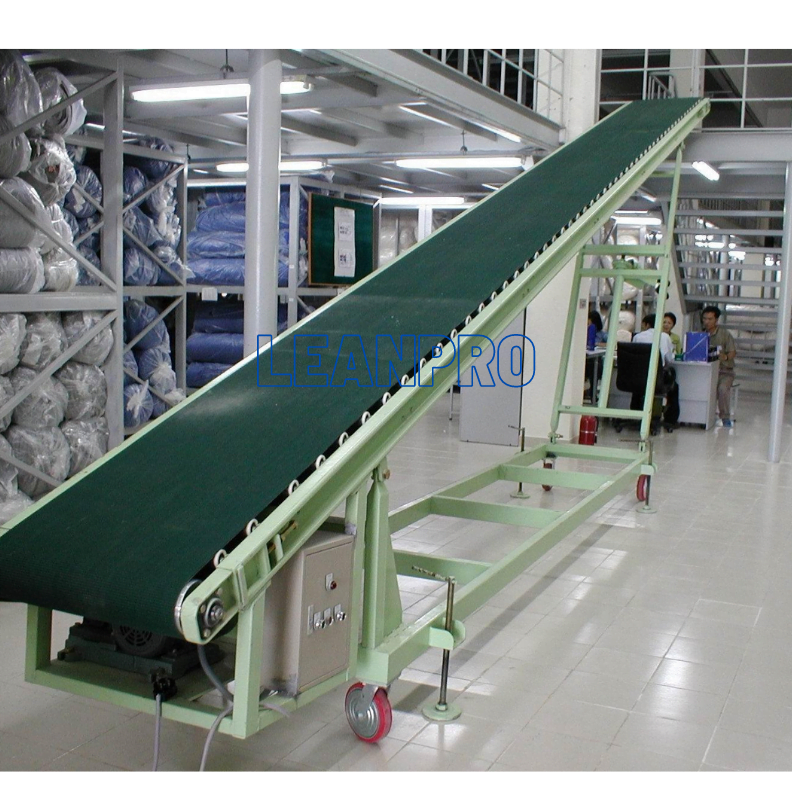
Khung máy và khung băng tải. Khung thép hộp dày 2 đến 5mm, nhiều mối nối góc. Hàn MIG cho tốc độ cao và độ ngấu đủ chịu rung khi máy chạy. Với khung đặt máy có rung, nên yêu cầu hàn kín bốn phía mối nối thay vì hàn gián đoạn.
=> Sản phẩm: KHUNG MÁY
=> Sản phẩm: BĂNG TẢI CON LĂN
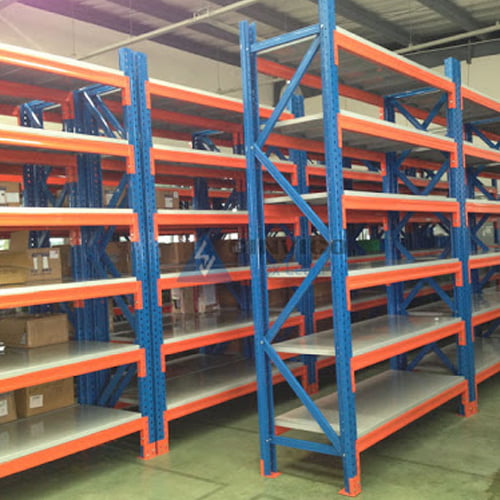
Giá kệ và xe đẩy. Mối hàn chân kệ, thanh giằng và khung xe đẩy chịu tải trọng động. Hàn MIG rồi sơn tĩnh điện là quy trình phổ biến để có độ bền và bề mặt đồng đều. Mối hàn phải được mài sạch bắn tóe trước khi sơn, nếu không lớp sơn sẽ bong đúng tại các hạt kim loại bám.
=> Sản phẩm: GIÁ ĐỂ HÀNG
=> Sản phẩm: XE ĐẨY HÀNG
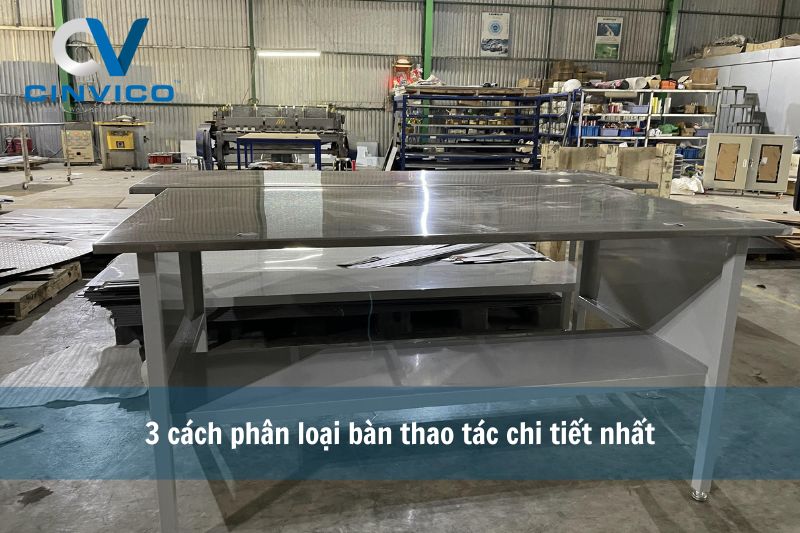
Bàn thao tác khung thép. Khung bàn chịu lực được hàn MIG, mặt bàn có thể là thép, inox hoặc gỗ ép tùy công đoạn. Khung hàn chuẩn giúp mặt bàn phẳng, không cập kênh khi đặt đồ gá nặng.
=> Sản phẩm: BÀN THAO TÁC
Trang bị cho chính khu hàn. Một khu hàn gọn gàng cần bàn hàn chắc chắn, tủ cất dây hàn, bép, chụp khí theo cỡ để tránh dùng nhầm, và hàng rào khoanh vùng tách khỏi lối đi.
=> Sản phẩm: TỦ ĐỂ DỤNG CỤ
11. Lỗi mối hàn MIG thường gặp và cách nghiệm thu
Bạn không cần là thợ hàn để nghiệm thu mối hàn MIG. Phần lớn lỗi nhìn được bằng mắt nếu biết tìm đúng chỗ.
11.1. Lỗi mối hàn và cách xử lý
|
Lỗi |
Dấu hiệu |
Nguyên nhân thường gặp |
Cách xử lý |
|
Rỗ khí |
Lỗ nhỏ trên bề mặt mối hàn |
Gió, thiếu khí, phôi dính dầu, gỉ, dây ẩm |
Mài bỏ, làm sạch, hàn lại |
|
Bắn tóe |
Hạt kim loại bám quanh mối hàn |
CO2 thuần, điện áp sai |
Chỉnh thông số, mài sạch |
|
Thiếu ngấu |
Mối hàn “nằm” trên bề mặt, mép không chảy |
Dòng thấp, đi quá nhanh, tầm với dây dài |
Mài bỏ, hàn lại đúng dòng |
|
Cháy cạnh |
Rãnh lõm dọc mép mối hàn |
Dòng hoặc điện áp quá cao, góc súng sai |
Hàn đắp bù |
|
Cháy thủng |
Lỗ xuyên tấm |
Tấm mỏng, dòng lớn |
Vá, giảm dòng |
|
Nứt |
Vết nứt dọc hoặc ngang |
Nguội nhanh, sai dây, ứng suất lớn |
Mài bỏ hoàn toàn, hàn lại |
|
Lõm cuối đường hàn |
Hố lõm ở điểm kết thúc |
Nhả cò quá sớm |
Giữ súng lấp đầy hố cuối |
11.2. Lỗi thiết bị hay gặp khi hàn MIG
|
Hiện tượng |
Nguyên nhân |
Cách khắc phục |
|
Dây ra giật, lúc nhanh lúc chậm |
Con lăn sai rãnh, lực ép sai, ống dẫn bẩn |
Thay đúng con lăn, vệ sinh hoặc thay ống dẫn |
|
Dây dính vào bép |
Tầm với dây quá ngắn, bép mòn |
Giữ đúng tầm với, thay bép |
|
Dây rối ở bộ cấp dây |
Bép tắc, ống dẫn gãy gập |
Kiểm tra bép, duỗi thẳng cáp súng |
|
Hồ quang chập chờn |
Kẹp mát lỏng, bép sai cỡ |
Siết kẹp mát vào vùng kim loại sạch |
11.3. Tiêu chuẩn nghiệm thu nên ghi vào hợp đồng
Với đơn hàng có yêu cầu kỹ thuật, các tiêu chuẩn dưới đây giúp bạn và xưởng nói cùng một ngôn ngữ:
-
ISO 17637:2016: kiểm tra ngoại quan mối hàn nóng chảy.
-
ISO 5817:2023: mức chất lượng khuyết tật mối hàn, gồm mức B (cao), C (trung bình), D (thấp). Thiết bị nhà xưởng thông thường hay chọn mức C.
-
ISO 15609-1:2019: quy trình hàn (WPS) cho hàn hồ quang.
-
ISO 9606-1:2017: chứng nhận tay nghề thợ hàn thép.
-
Kiểm tra không phá hủy khi cần: thẩm thấu (PT) theo ISO 3452-1, từ tính (MT) theo ISO 17638, siêu âm (UT) theo ISO 17640. Thiết bị nhà xưởng thông thường chỉ cần kiểm tra ngoại quan; PT, MT, UT dành cho kết cấu chịu lực quan trọng.
Khi gửi RFQ, hãy ghi rõ: phương pháp hàn (MIG/MAG hay TIG), mức chất lượng mối hàn, có mài phẳng hay không, xử lý bề mặt sau hàn. Ví dụ một dòng yêu cầu gọn: “Khung thép SS400, hàn MAG 135, dây ER70S-6, mức chất lượng C theo ISO 5817, mài sạch bắn tóe, sơn tĩnh điện RAL 7035.” Ghi càng rõ, các báo giá càng so sánh được với nhau. Nếu dự án yêu cầu WPS hoặc chứng chỉ thợ, hãy nêu ngay trong RFQ để xưởng xác nhận trước khi báo giá. Bạn có thể tham khảo thêm tiêu chí chọn xưởng cơ khí trước khi chốt nhà cung cấp.
12. An toàn khi hàn MIG trong nhà xưởng
Hàn MIG sinh khói, tia cực tím và tiếng ồn, nên khu hàn là điểm EHS hay bị soi khi audit.
-
Quy chuẩn: công việc hàn điện tại Việt Nam phải tuân thủ QCVN 03:2011/BLĐTBXH về an toàn lao động đối với máy hàn điện và công việc hàn điện.
-
Khói hàn: Cơ quan Nghiên cứu Ung thư Quốc tế (IARC) xếp khói hàn vào Nhóm 1, chất gây ung thư cho người (chuyên khảo số 118, năm 2017). Cần hút khói tại chỗ, không chỉ dựa vào quạt thông gió chung. Hàn inox còn sinh crom hóa trị sáu, cần hút khói kỹ hơn.
-
Hàn thép mạ kẽm: lớp kẽm bay hơi tạo khói oxit kẽm, có thể gây sốt khói kim loại. Mài bỏ lớp mạ tại vị trí hàn và hút khói kỹ.
-
Khí bảo vệ: argon và CO2 nặng hơn không khí, có thể gây ngạt trong hố, bồn hoặc không gian kín. Bình khí phải được xích cố định, đứng thẳng.
-
Che chắn: dùng rèm hàn chống tia cực tím quanh vị trí hàn, kết hợp hàng rào hoặc vách ngăn để khoanh vùng khu hàn, tách khỏi lối đi và khu lắp ráp.
-
Phòng cháy: dọn vật liệu dễ cháy trong bán kính làm việc, có bình chữa cháy tại khu hàn.
Checklist nhanh khu hàn trước audit: có hút khói tại chỗ, có rèm hoặc vách ngăn tia hồ quang, bình khí cố định, cáp hàn không bong vỏ, thợ có bảo hộ đầy đủ (mặt nạ, găng da, áo chống cháy), có biển cảnh báo khu vực hàn.
Nếu nhà máy đang triển khai ISO 45001, khu hàn nên có trong đánh giá rủi ro cùng các biện pháp phòng ngừa tai nạn lao động máy móc.
=> Sản phẩm: HÀNG RÀO CÔNG NGHIỆP
13. Câu hỏi thường gặp về hàn MIG
Hàn MIG dùng khí gì?
Thép carbon dùng CO2 hoặc hỗn hợp Ar+CO2 (thường 80/20). Inox dùng argon pha 2% CO2 hoặc O2. Nhôm dùng argon 100%.
Hàn MIG có hàn được inox không?
Được, với dây ER308LSi hoặc ER316LSi và khí argon pha ít CO2. Không dùng CO2 thuần hay khí 80/20 cho inox vì mối hàn hút cacbon, giảm chống gỉ.
Hàn MIG có hàn được nhôm không?
Được, với argon 100% và dây ER4043 hoặc ER5356. Máy nên có súng cuộn dây (spool gun) hoặc ống dẫn teflon vì dây nhôm mềm, dễ kẹt.
Hàn MIG khác hàn TIG ở điểm nào?
MIG dùng dây nóng chảy cấp tự động nên nhanh. TIG dùng điện cực vonfram không nóng chảy, thợ cấp que bằng tay nên chậm nhưng đẹp và kiểm soát nhiệt tốt hơn.
Mối hàn MIG có bền bằng hàn que không?
Có, nếu chọn đúng dây và hàn đủ ngấu. Dây ER70S-6 có giới hạn bền kéo tối thiểu khoảng 480 MPa, tương đương que hàn E7018 thông dụng. Độ bền thực tế phụ thuộc vào độ ngấu nhiều hơn là phương pháp hàn.
Hàn MIG ngoài trời được không?
Hạn chế. Gió nhẹ đã có thể thổi tản khí bảo vệ và gây rỗ khí. Ngoài trời nên dùng dây lõi thuốc tự bảo vệ, che chắn gió, hoặc chuyển phần hàn về xưởng.
Mối hàn MIG có cần mài không?
Tùy yêu cầu. Khung máy che kín có thể chỉ cần làm sạch bắn tóe. Sản phẩm sơn tĩnh điện, bề mặt lộ ra ngoài hoặc tiếp xúc tay người nên mài phẳng mối hàn.
Máy hàn MIG có hàn que được không?
Nhiều máy inverter đa năng tích hợp cả MIG, que và TIG chạm (lift TIG). Máy đa năng tiện cho xưởng nhỏ, nhưng máy MIG chuyên dụng thường có bộ cấp dây khỏe và chu kỳ tải cao hơn.
14. Kết luận
Tóm lại, hàn MIG là gì: là hàn hồ quang bằng dây nóng chảy cấp liên tục trong khí bảo vệ, nhanh, dễ học và hợp với kết cấu thép nhiều mét hàn. Chọn đúng khí và dây theo vật liệu, chuẩn bị phôi kỹ, giữ thông số ổn định và nghiệm thu theo mức chất lượng rõ ràng là đủ để có mối hàn bền.
Nếu bạn cần khung máy, giá kệ, xe đẩy hay bàn thao tác hàn đúng kỹ thuật, hãy gửi bản vẽ hoặc kích thước cho kỹ sư Cinvico qua Zalo 0981.244.688 (Ms. Nhung). Cinvico sẽ đề xuất phương pháp hàn, vật liệu và cấu hình phù hợp với công năng thiết bị, kèm hóa đơn VAT đầy đủ.