Cần đổi mm sang inch để đọc bản vẽ của khách Mỹ, đặt tôn theo gauge hay chọn bulong cho máy nhập khẩu? Bài này đưa ra ngay công thức, bảng tra từ 0,1 mm đến 3.000 mm, bảng inch phân số, rồi chỉ ra những chỗ đổi đúng số mà vẫn làm sai chi tiết. Nội dung được Cinvico đúc kết từ việc gia công kim loại tấm theo bản vẽ hằng ngày tại xưởng Hoài Đức, Hà Nội.
1. 1 mm bằng bao nhiêu inch? Công thức đổi mm sang inch
1 mm bằng 0,03937 inch. Muốn đổi mm sang inch, bạn lấy số mm chia cho 25,4, vì 1 inch được định nghĩa chính xác bằng 25,4 mm.
1.1. Công thức chuẩn và nguồn gốc con số 25,4
Từ năm 1959, các nước dùng hệ inch thống nhất “inch quốc tế” bằng đúng 25,4 mm. Đây là giá trị định nghĩa, không phải số đo rồi làm tròn. Vì vậy phép đổi luôn chính xác tuyệt đối, sai số chỉ đến từ khâu làm tròn của người tính.
-
Số inch = Số mm ÷ 25,4
-
Số inch = Số mm × 0,0393701 (dùng khi tính nhẩm; hệ số 0,03937 vẫn đủ cho mọi kích thước dưới 10 m)
Ví dụ thường gặp ở xưởng:
-
Tấm thép dày 2 mm: 2 ÷ 25,4 = 0,0787 inch.
-
Mặt bàn rộng 750 mm: 750 ÷ 25,4 = 29,53 inch.
-
Khung máy dài 1.200 mm: 1.200 ÷ 25,4 = 47,24 inch.
-
Lỗ bắt bulong Ø13 mm: 13 ÷ 25,4 = 0,5118 inch.
1.2. Đổi mm sang inch phân số (1/16, 1/32, 1/64)
Bản vẽ, thước dây và catalogue Mỹ thường ghi inch dạng phân số. Cách đổi gồm 3 bước:
-
Chia số mm cho 25,4 để ra inch thập phân.
-
Nhân phần lẻ thập phân với mẫu số cần dùng (16, 32 hoặc 64), làm tròn đến số nguyên gần nhất.
-
Rút gọn phân số.
Ví dụ 100 mm: 100 ÷ 25,4 = 3,937 inch. Phần lẻ 0,937 × 16 = 14,99, làm tròn 15. Kết quả 3 15/16 inch. Phân số luôn là giá trị gần đúng: 3 15/16 inch thực tế là 100,01 mm, lệch 0,01 mm.
Mẫu số càng lớn thì càng sát. Làm tròn theo 1/16 inch có thể lệch tới 0,79 mm; theo 1/32 lệch tối đa 0,40 mm; theo 1/64 lệch tối đa 0,20 mm. Với chi tiết kim loại tấm dung sai ±0,3 mm, phân số 1/16 là không đủ.
1.3. Đổi ngược inch sang mm
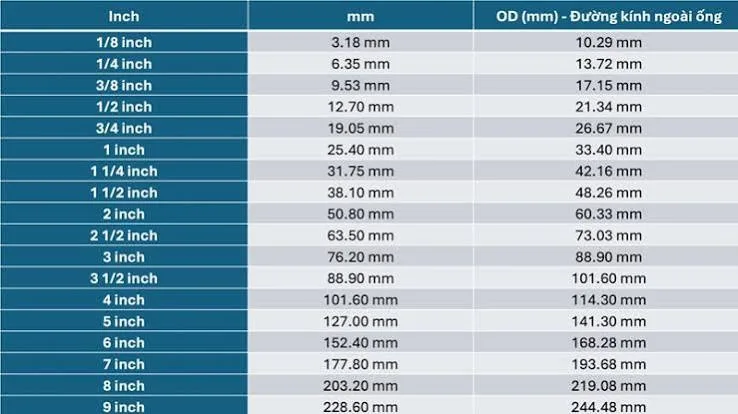
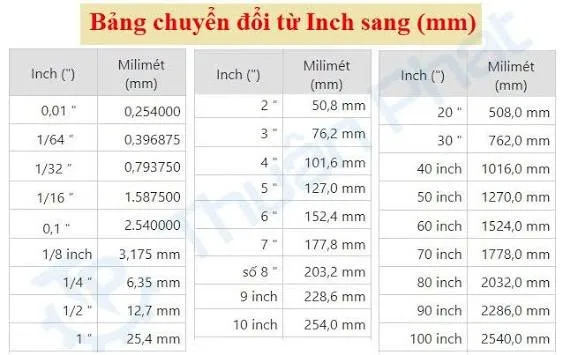
Phép ngược chỉ cần nhân: Số mm = Số inch × 25,4. Với phân số, đổi ra thập phân trước rồi nhân. Ví dụ 3/8 inch = 0,375 × 25,4 = 9,525 mm. Với hỗn số 2 1/2 inch: 2,5 × 25,4 = 63,5 mm.
2. Bảng tra đổi mm sang inch đầy đủ
Đây là phần hầu hết người tìm kiếm cần nhất. Cinvico chia thành 4 bảng theo dải kích thước bạn hay gặp trong cơ khí. Giá trị inch làm tròn 4 chữ số thập phân.
2.1. Bảng dải nhỏ: dung sai và độ dày tấm (0,1 đến 6 mm)
|
mm |
inch (thập phân) |
Thường gặp ở đâu |
|
0,1 |
0,0039 |
Dung sai cắt laser ±0,1 mm |
|
0,2 |
0,0079 |
Dung sai ISO 2768-1 cấp m, dải 6 đến 30 mm |
|
0,3 |
0,0118 |
Dung sai chấn gấp ±0,3 mm |
|
0,5 |
0,0197 |
Tôn mỏng, shim căn chỉnh máy |
|
0,8 |
0,0315 |
Tôn vỏ hộp điện nhỏ |
|
1,0 |
0,0394 |
Tôn vỏ tủ điện trong nhà |
|
1,2 |
0,0472 |
Vỏ tủ, ngăn kéo tủ dụng cụ |
|
1,5 |
0,0591 |
Cánh tủ, khay linh kiện |
|
2,0 |
0,0787 |
Mặt bàn thao tác, sàn xe đẩy |
|
2,5 |
0,0984 |
Mặt bàn tải trung bình |
|
3,0 |
0,1181 |
Mặt bàn tải nặng, bích chân |
|
4,0 |
0,1575 |
Bản mã liên kết |
|
5,0 |
0,1969 |
Bản mã, đế máy nhẹ |
|
6,0 |
0,2362 |
Tấm đế, bích cột hàng rào |
2.2. Bảng 1 đến 100 mm
|
mm |
inch |
mm |
inch |
mm |
inch |
|
1 |
0,0394 |
14 |
0,5512 |
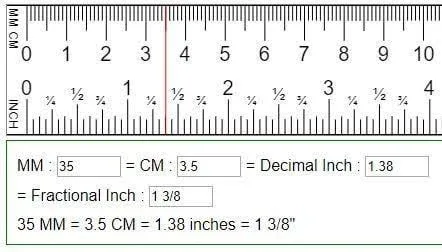
35 |
1,3780 |
|
2 |
0,0787 |
15 |
0,5906 |
40 |
1,5748 |
|
3 |
0,1181 |
16 |
0,6299 |
45 |
1,7717 |
|
4 |
0,1575 |
17 |
0,6693 |
50 |
1,9685 |
|
5 |
0,1969 |
18 |
0,7087 |
55 |
2,1654 |
|
6 |
0,2362 |
19 |
0,7480 |
60 |
2,3622 |
|
7 |
0,2756 |
20 |
0,7874 |
65 |
2,5591 |
|
8 |
0,3150 |
21 |
0,8268 |
70 |
2,7559 |
|
9 |
0,3543 |
22 |
0,8661 |
75 |
2,9528 |
|
10 |
0,3937 |
23 |
0,9055 |
80 |
3,1496 |
|
11 |
0,4331 |
24 |
0,9449 |
85 |
3,3465 |
|
12 |
0,4724 |
25 |
0,9843 |
90 |
3,5433 |
|
13 |
0,5118 |
30 |
1,1811 |
100 |
3,9370 |
Mẹo nhẩm: 25 mm gần bằng 1 inch (thiếu 0,4 mm), nên 50 mm gần 2 inch và 100 mm gần 4 inch. Mỗi 25 mm bạn hụt 0,4 mm, cộng dồn sẽ thành sai số lớn ở kích thước dài.
2.3. Bảng kích thước thiết bị (100 đến 3.000 mm, kèm feet)
Với kích thước lớn, kỹ sư Mỹ thường ghi theo feet và inch, ví dụ 5'-6". Bảng dưới đây cho cả hai cách ghi.
|
mm |
inch (thập phân) |
inch (phân số 1/32) |
feet và inch |
|
150 |
5,9055 |
5 29/32 |
0'-5 29/32" |
|
200 |
7,8740 |
7 7/8 |
0'-7 7/8" |
|
300 |
11,8110 |
11 13/16 |
0'-11 13/16" |
|
500 |
19,6850 |
19 11/16 |
1'-7 11/16" |
|
600 |
23,6220 |
23 5/8 |
1'-11 5/8" |
|
750 |
29,5276 |
29 17/32 |
2'-5 17/32" |
|
800 |
31,4961 |
31 1/2 |
2'-7 1/2" |
|
1.000 |
39,3701 |
39 3/8 |
3'-3 3/8" |
|
1.200 |
47,2441 |
47 1/4 |
3'-11 1/4" |
|
1.500 |
59,0551 |
59 1/16 |
4'-11 1/16" |
|
1.800 |
70,8661 |
70 7/8 |
5'-10 7/8" |
|
2.000 |
78,7402 |
78 3/4 |
6'-6 3/4" |
|
3.000 |
118,1102 |
118 1/8 |
9'-10 1/8" |
Cột phân số và feet chỉ dùng khi đo bằng thước dây. Khi đưa vào bản vẽ gia công, hãy giữ giá trị thập phân.
2.4. Bảng inch phân số sang mm
Đây là chiều ngược mà người đọc catalogue Mỹ cần nhiều nhất: thấy 5/16" và phải biết nó là bao nhiêu mm.
|
Inch phân số |
Inch thập phân |
mm |
|
1/64 |
0,0156 |
0,3969 |
|
1/32 |
0,0313 |
0,7938 |
|
1/16 |
0,0625 |
1,5875 |
|
3/32 |
0,0938 |
2,3813 |
|
1/8 |
0,1250 |
3,1750 |
|
5/32 |
0,1563 |
3,9688 |
|
3/16 |
0,1875 |
4,7625 |
|
7/32 |
0,2188 |
5,5563 |
|
1/4 |
0,2500 |
6,3500 |
|
5/16 |
0,3125 |
7,9375 |
|
3/8 |
0,3750 |
9,5250 |
|
7/16 |
0,4375 |
11,1125 |
|
1/2 |
0,5000 |
12,7000 |
|
9/16 |
0,5625 |
14,2875 |
|
5/8 |
0,6250 |
15,8750 |
|
11/16 |
0,6875 |
17,4625 |
|
3/4 |
0,7500 |
19,0500 |
|
13/16 |
0,8125 |
20,6375 |
|
7/8 |
0,8750 |
22,2250 |
|
15/16 |
0,9375 |
23,8125 |
|
1 |
1,0000 |
25,4000 |
3. Cách đọc kích thước inch trên bản vẽ kỹ thuật
Đổi đúng con số chưa đủ. Bản vẽ hệ Mỹ có vài quy ước khiến người quen hệ mét đọc nhầm ngay từ đầu.
3.1. Ký hiệu inch và feet
-
Inch: ký hiệu bằng dấu nháy kép (“) hoặc chữ “in”. Ví dụ 2" hay 2 in đều là 2 inch.
-
Feet: ký hiệu bằng dấu nháy đơn (‘) hoặc “ft”. 1 ft = 12 inch = 304,8 mm.
-
Cách ghi gộp: 5'-6" nghĩa là 5 feet 6 inch, bằng 66 inch, tức 1.676,4 mm.
-
Hỗn số: 1-1/2" hoặc 1 1/2" đều là 1,5 inch, không phải 1 trừ 1/2.
3.2. Dấu chấm thập phân: chỗ dễ đọc nhầm nhất
Bản vẽ Mỹ dùng dấu chấm làm dấu thập phân và thường bỏ số 0 đứng đầu. “1.250” trên bản vẽ là 1,25 inch (31,75 mm), không phải một nghìn hai trăm năm mươi. “.375” là 0,375 inch (9,525 mm).
Người quen cách viết Việt Nam, dùng dấu chấm để phân cách hàng nghìn, rất dễ đọc nhầm. Khi chép số vào bảng tính tiếng Việt, hãy kiểm lại cài đặt dấu thập phân của Excel.
3.3. Số chữ số thập phân quyết định dung sai
Trên nhiều bản vẽ Mỹ, khung tên ghi dung sai chung theo số chữ số thập phân của kích thước. Một quy ước hay gặp là:
|
Cách ghi trên bản vẽ |
Dung sai chung thường gặp |
Đổi ra mm |
|
.X (1 chữ số) |
±.1" |
±2,54 mm |
|
.XX (2 chữ số) |
±.01" |
±0,254 mm |
|
.XXX (3 chữ số) |
±.005" |
±0,127 mm |
Đây chỉ là quy ước phổ biến, mỗi công ty ghi một kiểu, nên luôn đọc khung tên của bản vẽ cụ thể. Hệ quả quan trọng: kích thước ghi “2.000” chặt hơn nhiều so với “2.0” dù cùng giá trị. Khi đổi sang mm, bạn phải giữ lại yêu cầu dung sai đó, không chỉ đổi con số.
4. Đổi mm sang inch trong gia công kim loại tấm: 4 chỗ dễ sai
Phép chia cho 25,4 thì không ai sai. Lỗi thật sự nằm ở chỗ một số “kích thước inch” không phải kích thước đo được, nên đổi thẳng ra mm sẽ cho con số sai.
4.1. Độ dày tôn theo gauge không đổi thẳng được
Gauge là số hiệu độ dày, không phải đơn vị đo. Số gauge càng lớn thì tấm càng mỏng. Cùng một số gauge, độ dày còn khác nhau theo vật liệu, nên “16 gauge” chưa đủ thông tin để đặt tấm.
Độ dày tấm theo gauge, quy đổi ra mm
|
Gauge |
Thép đen (MSG) |
Thép mạ kẽm |
Inox |
Nhôm |
Tấm hệ mét hay dùng tại Việt Nam |
|
24 |
0,61 |
0,70 |
0,64 |
0,51 |
0,6 mm |
|
22 |
0,76 |
0,85 |
0,79 |
0,64 |
0,8 mm |
|
20 |
0,91 |
1,01 |
0,95 |
0,81 |
1,0 mm |
|
18 |
1,21 |
1,31 |
1,27 |
1,02 |
1,2 mm |
|
16 |
1,52 |
1,61 |
1,59 |
1,29 |
1,5 mm |
|
14 |
1,90 |
1,99 |
1,98 |
1,63 |
2,0 mm |
|
12 |
2,66 |
2,75 |
2,77 |
2,05 |
2,5 đến 3,0 mm |
|
10 |
3,42 |
3,51 |
3,58 |
2,59 |
3,5 mm |
Thép đen theo Manufacturers’ Standard Gauge; nhôm theo Brown & Sharpe. Inox và mạ kẽm lấy theo bảng thông dụng của nhà cung cấp Mỹ, có thể chênh nhẹ giữa các nguồn.
Ví dụ: cùng ghi 16 gauge, tấm nhôm dày 1,29 mm còn inox dày 1,59 mm, chênh gần 0,3 mm. Khi bản vẽ ghi “16 GA”, hãy hỏi lại vật liệu và hỏi được dùng tấm 1,5 mm hệ mét hay bắt buộc đúng 1,52 mm.
Sai độ dày còn kéo theo sai phôi trải khi chấn gấp kim loại. Chiều dài phôi tính theo độ dày thực và bán kính uốn, nên tấm dày hơn 0,1 mm sẽ làm mỗi đường chấn lệch một chút. Một chi tiết 4 đường chấn có thể lệch tổng vượt dung sai ±0,3 mm.
4.2. Ống “inch” là cỡ danh nghĩa, không phải đường kính ngoài
Nhiều người đổi “ống 3 inch” thành 76,2 mm rồi đặt phụ kiện, và nhận về chi tiết không lắp được. Ống thép hệ inch gọi theo cỡ danh nghĩa NPS. Đường kính ngoài thật lớn hơn nhiều so với con số đổi thẳng.
Cỡ ống danh nghĩa và đường kính ngoài theo ASME B36.10M
|
Cỡ danh nghĩa (NPS) |
DN tương ứng |
Đổi thẳng ×25,4 (sai) |
Đường kính ngoài thật |
|
1/2" |
DN15 |
12,7 mm |
21,3 mm |
|
3/4" |
DN20 |
19,1 mm |
26,7 mm |
|
1" |
DN25 |
25,4 mm |
33,4 mm |
|
1 1/4" |
DN32 |
31,8 mm |
42,2 mm |
|
1 1/2" |
DN40 |
38,1 mm |
48,3 mm |
|
2" |
DN50 |
50,8 mm |
60,3 mm |
|
3" |
DN80 |
76,2 mm |
88,9 mm |
|
4" |
DN100 |
101,6 mm |
114,3 mm |
Đường kính ngoài cố định theo cỡ, còn độ dày thành ống thay đổi theo “schedule” (SCH 40, SCH 80...). Vì vậy đường kính trong mới thay đổi. Khi thiết kế bích, kẹp ống, giá đỡ ống hay lỗ xuyên ống trên vỏ tủ, hãy lấy đường kính ngoài thật cộng khe hở lắp.
4.3. Bulong ren inch và ren hệ mét không thay thế cho nhau
Bulong 3/8 inch có đường kính 9,525 mm, gần M10 nhưng không phải M10. Bước ren cũng khác: ren 1/2"-13 UNC có 13 ren trên mỗi inch, tức bước 1,954 mm, còn M12 có bước 1,75 mm. Lắp lẫn hai hệ sẽ chờn ren chỉ sau vài vòng.
|
Bulong hệ inch (UNC) |
Đường kính (mm) |
Bước ren (mm) |
Hệ mét gần nhất |
Thay thế được? |
|
1/4"-20 |
6,35 |
1,27 |
M6 (bước 1,0) |
Không |
|
5/16"-18 |
7,94 |
1,41 |
M8 (bước 1,25) |
Không |
|
3/8"-16 |
9,53 |
1,59 |
M10 (bước 1,5) |
Không |
|
1/2"-13 |
12,70 |
1,95 |
M12 (bước 1,75) |
Không |
|
5/8"-11 |
15,88 |
2,31 |
M16 (bước 2,0) |
Không |
Lỗ khoan cho bulong cũng phải tính theo đường kính inch thật. Lỗ Ø10,5 mm cho bulong 3/8" thì lắp được, nhưng lỗ bắt ren M10 sẵn trên bản mã thì không dùng được cho bulong 3/8".
Máy công cụ nhập từ Mỹ thường có rãnh T trên bàn máy theo inch. Khi đặt đồ gá hay bulong chữ T, hãy đo bề rộng rãnh thật bằng thước cặp thay vì đổi từ catalogue.
4.4. Đổi dung sai: giữ đủ chữ số thập phân
Dung sai là chỗ làm tròn gây hậu quả lớn nhất. Dung sai cắt laser ±0,1 mm bằng ±0,0039 inch; làm tròn thành ±0,004 inch vẫn chấp nhận được. Nhưng làm tròn thành ±0,01 inch là nới dung sai lên ±0,254 mm, gấp hơn 2,5 lần.
Kỹ sư Mỹ hay nói dung sai theo “thou” (hay “mil”): 1 thou = 0,001 inch = 0,0254 mm. Bản vẽ ghi ±5 thou nghĩa là ±0,127 mm, chặt hơn dung sai chấn gấp ±0,3 mm.
Quy tắc thực dụng tại xưởng:
-
Chi tiết dung sai ±0,1 mm trở xuống: giữ 4 chữ số thập phân inch.
-
Chi tiết dung sai ±0,3 mm (chấn gấp, khung hàn): giữ 3 chữ số thập phân.
-
Kích thước tổng thể thiết bị: 2 chữ số thập phân là đủ.
-
Khi đổi ngược inch sang mm: giữ ít nhất 2 chữ số thập phân mm cho chi tiết lắp ghép.
Khi bản vẽ không ghi dung sai riêng, xưởng kim loại tấm thường áp ISO 2768-1:1989 cấp m. Theo cấp này, kích thước 6 đến 30 mm được phép ±0,2 mm, kích thước 30 đến 120 mm được phép ±0,3 mm (±0,0118 inch). Chi tiết cần dung sai chặt hơn ±0,05 mm nên chuyển sang gia công cơ khí chính xác thay vì kim loại tấm.
Đối chiếu dung sai gia công Cinvico theo hai hệ đơn vị
|
Công đoạn |
Dung sai (mm) |
Dung sai (inch) |
|
Cắt laser kim loại tấm |
±0,1 |
±0,0039 |
|
Chấn gấp CNC |
±0,3 |
±0,0118 |
Nếu bản vẽ inch yêu cầu chặt hơn hai mức này ở chi tiết kim loại tấm, cần trao đổi với kỹ sư trước khi chốt đơn.
5. Kích thước inch thường gặp khi làm thiết bị nhà xưởng
Không chỉ chi tiết nhỏ, nhiều thiết bị nhập khẩu và tiêu chuẩn quốc tế lấy inch làm chuẩn. Đổi đúng giúp thiết bị đặt làm tại Việt Nam lắp khớp với máy móc có sẵn.
5.1. Tủ rack 19 inch và vỏ tủ điện
Bề rộng mặt lắp thiết bị của tủ rack là 19 inch, bằng 482,6 mm theo EIA-310. Chiều cao tính theo đơn vị U: 1U = 1,75 inch = 44,45 mm, nên tủ 42U có chiều cao lắp thiết bị 1.866,9 mm.
Khi đặt vỏ tủ điện có lắp thiết bị rack, bản vẽ phải giữ đúng hai thông số này. Lỗ ray lắp thiết bị lệch 1 mm là thiết bị không vào được ray.
=> Sản phẩm: TỦ ĐIỆN
5.2. Bàn thao tác và thiết bị theo catalogue Mỹ
Bàn thao tác chuẩn Mỹ hay ghi 60 × 30 inch, tương đương 1.524 × 762 mm; loại 72 × 36 inch là 1.829 × 914 mm. Chiều cao 34 inch bằng 864 mm, gần mức 850 mm cho thao tác đứng.
Khi nhà máy FDI gửi spec theo catalogue Mỹ, Cinvico thường đổi sang mm rồi đề xuất làm tròn về module 1.500 × 750 mm nếu khách đồng ý. Cách này giúp tận dụng khổ tôn hệ mét, giảm phế liệu và giữ giá hợp lý.
=> Sản phẩm: BÀN THAO TÁC
5.3. Khổ tấm 4 × 8 feet và khổ tấm hệ mét
Tấm thép khổ 4 × 8 feet có kích thước 1.219 × 2.438 mm. Khổ này khác khổ 1.250 × 2.500 mm hay 1.500 × 3.000 mm phổ biến tại Việt Nam.
Bản vẽ xếp phôi theo khổ 4 × 8 feet cần sắp lại khi chạy trên tấm hệ mét. Ngược lại, chi tiết dài đúng 2.438 mm sẽ không lấy được từ tấm 2.400 mm.
6. Cách đổi mm sang inch nhanh bằng công cụ
Với vài con số, tính tay là đủ. Khi cần đổi cả bảng kích thước hay cả bản vẽ, dùng công cụ sẽ nhanh và ít sai hơn.
6.1. Excel và Google Sheets
Gõ =CONVERT(A2;”mm”;”in”). Hàm này dùng hệ số chính xác 25,4 nên không lo sai số. Nếu máy dùng dấu phân cách kiểu tiếng Anh, thay dấu chấm phẩy bằng dấu phẩy. Muốn ra inch phân số trong Excel, định dạng ô theo kiểu Fraction “Up to two digits” hoặc dùng =ROUND(A2/25,4*32;0)/32 để làm tròn theo 1/32.
6.2. Google và máy tính
Gõ “50 mm to inch” trên Google, kết quả hiện ngay đầu trang. Với máy tính bỏ túi, hãy chia cho 25,4. Đừng nhân với 0,039: hệ số này lệch gần 1%, kích thước 2.000 mm sẽ sai khoảng 0,7 inch, tức gần 19 mm.
6.3. Phần mềm CAD
Trong AutoCAD, dùng lệnh SCALE với hệ số 1/25,4 để chuyển bản vẽ mm sang inch, hoặc 25,4 cho chiều ngược. Trong SolidWorks, đổi hệ đơn vị tài liệu sang MMGS hoặc IPS. Đổi đơn vị cho toàn bản vẽ an toàn hơn đổi tay từng con số.
Khi gửi bản vẽ đặt cắt laser kim loại, bạn nên gửi file DXF giữ nguyên đơn vị gốc và ghi rõ đơn vị trong khung tên. Kỹ sư sẽ kiểm tỷ lệ trước khi lập trình máy, tránh lỗi file inch bị đọc thành mm làm chi tiết nhỏ đi 25,4 lần.
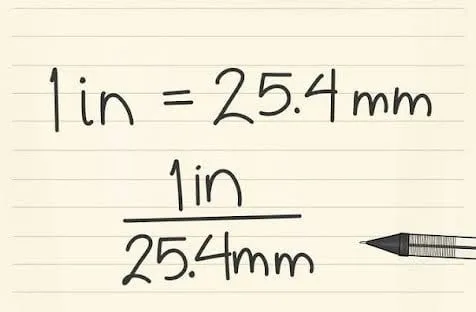
7. Gửi bản vẽ hệ inch để gia công: cần ghi rõ những gì?
Với bộ phận mua hàng và kỹ sư nhận spec từ công ty mẹ, phần lớn lỗi quy đổi có thể chặn từ lúc gửi yêu cầu báo giá. Hãy ghi rõ 5 thông tin sau:
-
Đơn vị gốc của bản vẽ: inch, mm, hay bản vẽ có cả hai.
-
Dung sai cần giữ: theo khung tên hay theo từng kích thước.
-
Vật liệu và độ dày thật: ghi mm hoặc ghi rõ gauge theo vật liệu nào.
-
Cho phép làm tròn về hệ mét không: tôn 1,5 mm thay 16 gauge, bulong M10 thay 3/8" nếu thiết kế cho phép.
-
Chi tiết nào lắp với thiết bị hệ inch có sẵn: các vị trí này phải giữ đúng kích thước inch.
Đây cũng là một tiêu chí nên hỏi khi chọn xưởng gia công cơ khí: xưởng có tự quy đổi và gửi lại bản vẽ mm để bạn duyệt trước khi cắt không. Tại Cinvico, kỹ sư dựng lại bản vẽ mm, đánh dấu các kích thước buộc phải giữ theo inch và gửi khách duyệt trước khi đưa vào sản xuất.
8. Câu hỏi thường gặp
1 mm bằng bao nhiêu inch?
1 mm bằng 0,03937 inch, hơi lớn hơn 1/32 inch (0,03125 inch).
10 mm bằng bao nhiêu inch?
10 mm bằng 0,3937 inch, gần 13/32 inch. Trên thước dây, giá trị này nằm giữa 3/8 inch và 7/16 inch.
1 inch bằng bao nhiêu mm?
1 inch bằng đúng 25,4 mm, tương đương 2,54 cm.
1 cm bằng bao nhiêu inch?
1 cm bằng 0,3937 inch. Đổi cm sang inch thì chia cho 2,54.
Vì sao ống 1 inch không phải 25,4 mm?
Vì 1 inch ở đây là cỡ danh nghĩa NPS. Đường kính ngoài thật của ống 1 inch theo ASME B36.10M là 33,4 mm.
Đổi mm sang inch nên làm tròn mấy số?
Tùy dung sai chi tiết: ±0,1 mm giữ 4 số thập phân, ±0,3 mm giữ 3 số, kích thước tổng thể giữ 2 số.
Kết luận
Đổi mm sang inch chỉ cần chia cho 25,4, nhưng trong gia công cần hiểu đúng bản chất con số trước khi đổi. Gauge tôn, cỡ ống danh nghĩa và ren bulong phải tra bảng riêng. Dấu thập phân và số chữ số trên bản vẽ Mỹ mang theo yêu cầu dung sai, nên phải giữ khi quy đổi.
Nếu bạn có bản vẽ ghi inch cần gia công, Cinvico nhận file gốc, kỹ sư quy đổi và dựng lại bản vẽ mm để bạn duyệt trước khi cắt. Xem các dòng thiết bị tại danh mục sản phẩm kim loại tấm hoặc nhắn Zalo 0981.244.688 để trao đổi trực tiếp với kỹ sư.