Cầm bản vẽ khách gửi mà chưa chắc con số nào phải giữ chặt, ký hiệu nào phải hỏi lại? Cách đọc bản vẽ kỹ thuật cơ khí đi theo 6 bước cố định: khung tên, góc chiếu, nét vẽ, kích thước, dung sai, rồi đến ký hiệu bề mặt, ren và mối hàn. Bài này giải mã từng bước, kèm bảng tra ký hiệu và một bản vẽ khung bàn thao tác đọc từ đầu đến cuối.
1. Một bản vẽ kỹ thuật cơ khí gồm những phần nào?
Bản vẽ kỹ thuật cơ khí là tài liệu dùng hình chiếu, kích thước và ký hiệu theo tiêu chuẩn để mô tả hình dạng, độ chính xác và yêu cầu chế tạo của một chi tiết hoặc một cụm máy.
Ở xưởng, bạn sẽ gặp 3 loại bản vẽ chính:
-
Bản vẽ chi tiết: một chi tiết duy nhất, đủ kích thước, dung sai, vật liệu để gia công.
-
Bản vẽ lắp: nhiều chi tiết ghép thành cụm, có bảng kê vật tư (BOM) và kích thước lắp đặt.
-
Bản vẽ chế tạo: dùng cho hàn, chấn, sơn, thường có thêm hình khai triển và ký hiệu hàn.
Bản vẽ nào cũng chia thành 5 vùng thông tin:
|
Vùng |
Chứa gì |
Đọc để biết |
|
Khung tên |
Tên, mã, Rev, vật liệu, tỷ lệ, góc chiếu |
Bản vẽ của cái gì, phiên bản nào |
|
Hình biểu diễn |
Hình chiếu, hình cắt, mặt cắt, hình trích |
Hình dạng chi tiết |
|
Kích thước |
Kích thước, dung sai |
Làm to nhỏ bao nhiêu, sai lệch được bao nhiêu |
|
Yêu cầu kỹ thuật |
Độ nhám, nhiệt luyện, sơn mạ, ghi chú |
Hoàn thiện bề mặt và xử lý |
|
Bảng kê |
Số thứ tự, tên, số lượng, vật liệu |
Cụm gồm những chi tiết nào (bản vẽ lắp) |
Khổ giấy theo TCVN 7285:2003, phổ biến nhất là A3 (297×420 mm) và A4 (210×297 mm). Tỷ lệ theo TCVN 7286:2003, ưu tiên 1:1, 1:2, 1:5, 1:10 (thu nhỏ) và 2:1, 5:1 (phóng to).
2. Cách đọc bản vẽ kỹ thuật cơ khí theo 6 bước
Thứ tự đọc quan trọng không kém nội dung: đọc kích thước trước khi biết góc chiếu là cách nhanh nhất để làm ngược một chi tiết.
2.1. Bước 1: Đọc khung tên và các yêu cầu chung
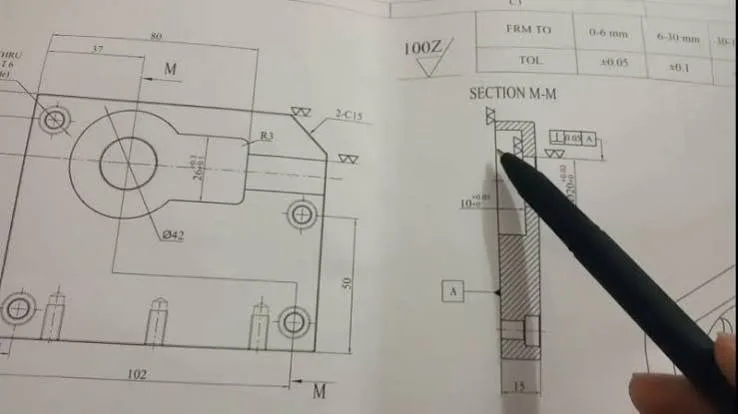
Khung tên nằm ở góc phải dưới (bố cục theo ISO 7200:2004). Trước khi nhìn sang hình vẽ, ghi lại 6 thông tin:
-
Tên chi tiết và mã bản vẽ: đối chiếu với đơn hàng hoặc RFQ.
-
Phiên bản (Rev): Rev A, B, C... tăng mỗi lần khách sửa thiết kế. Gia công theo Rev cũ là lỗi tốn kém nhất vì cả lô phải làm lại.
-
Vật liệu: SS400 (thép kết cấu), SPCC (thép tấm cán nguội), SUS304 (inox), A6061 (nhôm). Mác vật liệu quyết định phương pháp cắt, hàn và giá. Bản vẽ ghi nhôm thì nên đọc thêm đặc tính nhôm 6061 trước khi chọn cách gia công.
-
Số lượng: 1 chiếc mẫu hay 500 chiếc là 2 phương án sản xuất khác nhau.
-
Tỷ lệ và đơn vị: mặc định đơn vị mm, không ghi lại trên từng kích thước.
-
Ký hiệu góc chiếu và dung sai chung: hai thông tin này chi phối toàn bộ bước 2 và bước 5.
2.2. Bước 2: Xác định góc chiếu và dựng hình khối
Cùng một chi tiết, hai hệ thống bố trí hình chiếu sẽ đặt các hình ở vị trí ngược nhau:
|
Hình chiếu |
Góc chiếu thứ nhất (TCVN, ISO, châu Âu) |
Góc chiếu thứ ba (Mỹ, Nhật theo JIS) |
|
Hình chiếu bằng (nhìn từ trên) |
Đặt dưới hình chiếu đứng |
Đặt trên hình chiếu đứng |
|
Hình chiếu cạnh trái (nhìn từ trái) |
Đặt bên phải hình chiếu đứng |
Đặt bên trái hình chiếu đứng |
|
Ký hiệu nhận biết |
Hình nón cụt, ghi “First angle” hoặc “E” |
Hình nón cụt, ghi “Third angle” hoặc “A” |
Bản vẽ từ khách hàng Nhật thường theo góc chiếu thứ ba. Nếu xưởng quen đọc kiểu Việt Nam mà không xem ký hiệu trong khung tên, lỗ khoan có thể bị đặt sang mặt đối diện. Ký hiệu hình nón cụt được quy định trong ISO 5456-2:1996.
Ngoài 3 hình chiếu cơ bản, bản vẽ có thể có hình chiếu phụ (chiếu lên mặt phẳng nghiêng để thấy đúng hình dạng mặt vát) và hình chiếu riêng phần (chỉ vẽ một phần chi tiết). Hai loại này luôn có mũi tên và chữ cái ghi hướng nhìn, ví dụ “Hướng B”.
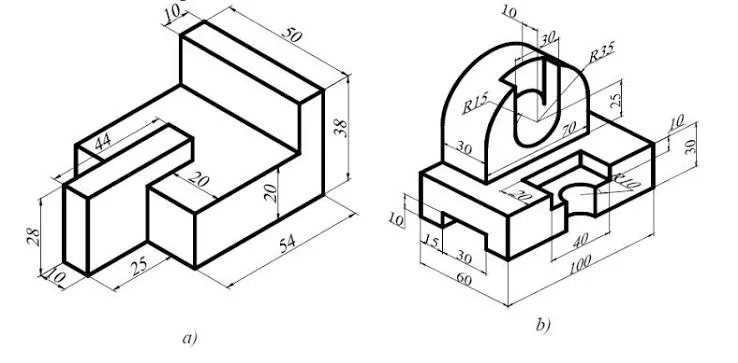
Biết góc chiếu rồi, lấy hình chiếu đứng làm gốc, ghép thêm hình chiếu bằng và hình chiếu cạnh để dựng khối 3D. Chi tiết phức tạp thì phác nhanh một hình chiếu trục đo ra giấy.
2.3. Bước 3: Đọc nét vẽ, hình cắt và mặt cắt
Mỗi loại nét mang một nghĩa riêng, theo TCVN 8-1:2015 (tương đương ISO 128-1:2003):
|
Loại nét |
Dùng để |
Đọc như thế nào |
|
Nét liền đậm |
Đường bao thấy, cạnh thấy |
Phần nhìn thấy trực tiếp |
|
Nét liền mảnh |
Đường kích thước, đường gióng, gạch mặt cắt |
Không phải cạnh chi tiết |
|
Nét đứt mảnh |
Cạnh khuất, lỗ khuất |
Có nhưng bị che phía sau |
|
Nét chấm gạch mảnh |
Đường tâm, trục đối xứng |
Tâm lỗ, tâm trục |
|
Nét lượn sóng |
Giới hạn hình cắt riêng phần |
Chỉ cắt một phần nhỏ |
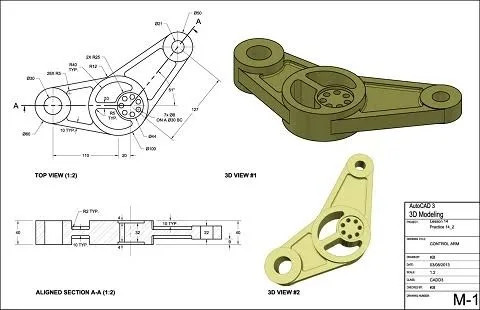
Khi bên trong chi tiết có lỗ bậc, rãnh then, ren trong, người vẽ dùng hình cắt. Ký hiệu A-A trên hình chiếu cho biết mặt phẳng cắt đi qua đâu và nhìn theo chiều mũi tên nào. Phần vật liệu bị cắt được gạch chéo 45°. Hình cắt toàn phần cắt qua cả chi tiết, hình cắt bán phần chỉ cắt một nửa với chi tiết đối xứng, còn hình trích (ký hiệu chữ cái trong vòng tròn) phóng to một vùng nhỏ như rãnh, mép vát.
2.4. Bước 4: Đọc kích thước và ký hiệu kích thước
Ký hiệu đứng trước con số cho biết đó là loại kích thước gì:
-
Ø25: đường kính 25 mm. R5: bán kính 5 mm. SR10 / SØ20: bán kính, đường kính mặt cầu.
-
□40: tiết diện vuông 40×40 mm.
-
C2: vát cạnh 2 mm × 45°.
-
4×Ø10 (bản vẽ Nhật hay ghi 4-Ø10): 4 lỗ Ø10 giống nhau.
-
t2.0: chiều dày tấm 2 mm, gặp nhiều trên bản vẽ theo JIS.
-
(120): kích thước trong ngoặc là kích thước tham khảo, không dùng để nghiệm thu.
-
Kích thước đóng khung chữ nhật: kích thước lý thuyết chính xác, đi kèm dung sai hình học.
Theo vai trò, kích thước chia làm 3 nhóm, đọc theo thứ tự:
-
Kích thước tổng thể: dài, rộng, cao lớn nhất. Dùng để chọn phôi và tính vật tư.
-
Kích thước định hình: độ lớn của từng phần tử như đường kính lỗ, chiều rộng rãnh, bán kính bo.
-
Kích thước định vị: vị trí phần tử so với chuẩn, như khoảng cách tâm lỗ đến mép.
Hãy tìm chuẩn kích thước trước: thường là một mặt, một cạnh hoặc một tâm lỗ mà nhiều kích thước cùng xuất phát. Xưởng sẽ gá chi tiết theo chuẩn này, nên sai chuẩn là sai dây chuyền toàn bộ các kích thước phía sau.
Để ý cách ghi kích thước. Ghi nối tiếp (lỗ 1 đến lỗ 2, lỗ 2 đến lỗ 3) làm sai số cộng dồn: 5 khoảng, mỗi khoảng ±0.2 mm, thì lỗ cuối có thể lệch tới ±1.0 mm so với chuẩn. Ghi từ một chuẩn (mọi lỗ đều đo từ cùng một mép) thì mỗi lỗ chỉ chịu sai số của riêng nó. Nếu vị trí lỗ cuối quan trọng mà bản vẽ ghi nối tiếp, nên hỏi lại người thiết kế trước khi gia công.
2.5. Bước 5: Đọc dung sai
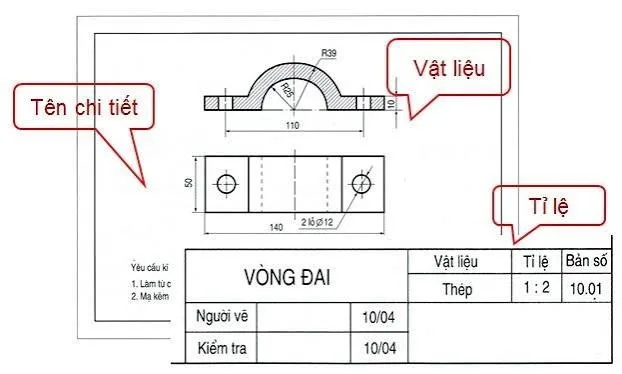
Dung sai là sai lệch cho phép so với kích thước danh nghĩa, và là phần quyết định chi phí gia công nhiều nhất: dung sai càng hẹp, máy càng phải chính xác, thời gian càng lâu. Có 4 dạng:
Dung sai ghi trực tiếp. 50±0.1 nghĩa là chi tiết đạt nếu đo được từ 49.9 đến 50.1 mm. Cách ghi 50 +0.2/0 cho phép lớn hơn tối đa 0.2 mm, không được nhỏ hơn.
Dung sai chung. Kích thước không ghi dung sai vẫn có dung sai, lấy theo ghi chú trong khung tên, thường là ISO 2768-1:1989. Cấp hay dùng nhất là “m” (trung bình):
|
Khoảng kích thước (mm) |
Cấp f (tinh) |
Cấp m (trung bình) |
|
Trên 6 đến 30 |
±0.1 |
±0.2 |
|
Trên 30 đến 120 |
±0.15 |
±0.3 |
|
Trên 120 đến 400 |
±0.2 |
±0.5 |
|
Trên 400 đến 1000 |
±0.3 |
±0.8 |
|
Trên 1000 đến 2000 |
±0.5 |
±1.2 |
Dung sai lắp ghép. Ký hiệu chữ và số như Ø20H7/g6 tra theo ISO 286-1:2010. Lỗ Ø20H7 cho phép từ 20.000 đến 20.021 mm, trục Ø20g6 từ 19.980 đến 19.993 mm, nên luôn có khe hở 0.007 đến 0.041 mm: lắp lỏng có định tâm. Tra nhanh các cặp khác trong bảng tra dung sai lắp ghép lỗ và trục, hoặc đọc riêng về dung sai H7 vì đây là miền dung sai lỗ phổ biến nhất.
Dung sai hình học. Ghi trong khung chữ nhật chia ô theo ISO 1101:2017: ô đầu là ký hiệu đặc tính (⏥ độ phẳng, ⊥ độ vuông góc, // độ song song, ◎ độ đồng trục, ⌖ vị trí), ô giữa là giá trị dung sai, ô cuối là chuẩn A, B, C. Ví dụ khung “⊥ | 0.05 | A” nghĩa là mặt đó phải vuông góc với chuẩn A, sai lệch không quá 0.05 mm.
2.6. Bước 6: Đọc ký hiệu bề mặt, ren, mối hàn và xử lý
Độ nhám bề mặt. Ký hiệu hình dấu tích kèm giá trị Ra (µm), quy định hiện hành theo ISO 21920-1:2021 (thay ISO 1302:2002). Ra càng nhỏ, bề mặt càng nhẵn và càng tốn công:
|
Ra (µm) |
Phương pháp đạt được (tham khảo) |
Bề mặt điển hình |
|
6.3 - 12.5 |
Tiện, phay thô |
Mặt không lắp ghép |
|
1.6 - 3.2 |
Tiện, phay tinh |
Mặt lắp ghép thông thường |
|
0.4 - 0.8 |
Mài |
Cổ trục, mặt trượt |
|
0.1 - 0.2 |
Mài nghiền, đánh bóng |
Mặt làm kín, dụng cụ đo |
Bản vẽ cũ trong nước còn dùng ký hiệu tam giác ∇ kèm cấp độ nhám theo TCVN 2511:1995, ví dụ ∇6 tương đương Ra 2.5 đến 1.25 µm, ∇7 tương đương Ra 1.25 đến 0.63 µm.
Ren. M10×1.5 là ren hệ mét, đường kính danh nghĩa 10 mm, bước ren 1.5 mm. Nếu chỉ ghi M10, đó là ren bước thô tiêu chuẩn. Ren trong thường ghi kèm chiều sâu, ví dụ M8 sâu 15. Ký hiệu 6H, 6g phía sau là cấp chính xác ren.
Mối hàn. Gặp hằng ngày trên bản vẽ khung, giá, bàn nhưng hay bị đọc lướt. Theo ISO 2553:2019, ký hiệu hàn gồm:
-
Mũi tên: chỉ vào mối nối cần hàn.
-
Đường chuẩn: một nét liền, có thể kèm một nét đứt song song. Ký hiệu nằm trên nét liền là hàn phía mũi tên chỉ, nằm trên nét đứt là hàn phía đối diện.
-
Ký hiệu cơ bản: tam giác là hàn góc, chữ V là hàn giáp mối vát V.
-
Kích thước: a3 là hàn góc chiều cao tính toán 3 mm; z5 là hàn góc cạnh 5 mm.
-
Ký hiệu phụ: vòng tròn tại điểm gấp là hàn kín quanh chu vi, lá cờ là hàn tại công trường.
-
Đuôi: ghi số hiệu phương pháp hàn theo ISO 4063, ví dụ 135 là hàn MAG, 141 là hàn TIG.
Lưu ý: bản vẽ của khách Mỹ theo AWS A2.4 đọc ngược lại, ký hiệu phía dưới đường chuẩn mới là phía mũi tên.
Xử lý bề mặt và nhiệt luyện. Ghi chú kiểu “sơn tĩnh điện RAL 7035, dày ≥ 60 µm”, “mạ kẽm nhúng nóng”, “tôi cao tần 45-50 HRC” là yêu cầu bắt buộc, không phải gợi ý. Nếu bản vẽ chưa ghi, nên thống nhất với khách phương án chống gỉ cho sắt thép phù hợp môi trường sử dụng.
3. Bảng tra nhanh ký hiệu thường gặp trên bản vẽ cơ khí
3.1. Ký hiệu chung theo ISO và TCVN
|
Ký hiệu |
Ý nghĩa |
Ví dụ |
|
Ø |
Đường kính |
Ø25 |
|
R / SR |
Bán kính / bán kính cầu |
R5, SR10 |
|
□ |
Tiết diện vuông |
□40 |
|
C |
Vát cạnh 45° |
C1 |
|
t |
Chiều dày tấm |
t1.5 |
|
4×Ø10 |
4 lỗ giống nhau |
4×Ø10 |
|
(120) |
Kích thước tham khảo |
(1532) |
|
±, +/- |
Dung sai ghi trực tiếp |
50±0.1 |
|
H7, g6 |
Miền dung sai lỗ, trục |
Ø20H7/g6 |
|
⏥ ⊥ // ◎ |
Dung sai hình học |
⊥ 0.05 A |
|
Ra |
Độ nhám trung bình |
Ra 1.6 |
|
M |
Ren hệ mét |
M10×1.5 |
|
Tam giác trên đường chuẩn |
Hàn góc |
a3 |
|
Vòng tròn tại điểm gấp |
Hàn kín chu vi |
a3 kèm vòng tròn |
|
Lá cờ |
Hàn tại công trường |
Lắp đặt tại nhà máy |
|
A-A |
Mặt phẳng cắt |
Hình cắt A-A |
|
Rev |
Phiên bản bản vẽ |
Rev C |
3.2. Thuật ngữ tiếng Anh, tiếng Nhật trên bản vẽ của nhà máy FDI
Bản vẽ từ khách hàng Nhật, Hàn, Đài Loan thường ghi chú bằng tiếng Anh hoặc tiếng Nhật thay vì ký hiệu. Đây là những cụm hay gặp nhất:
|
Tiếng Anh |
Tiếng Nhật |
Nghĩa |
|
THRU |
通し |
Lỗ thông suốt |
|
DEEP |
深さ |
Chiều sâu lỗ, ren |
|
DRILL |
キリ |
Khoan |
|
TAP |
タップ |
Taro ren |
|
C’BORE |
ザグリ |
Khoét bậc (đầu bulông chìm) |
|
C’SINK |
皿 |
Khoét côn (vít đầu bằng) |
|
CHAMFER |
面取り |
Vát cạnh |
|
REF |
参考 |
Kích thước tham khảo |
|
EQ SP |
等配 |
Chia đều |
|
TYP. |
Điển hình, áp cho mọi vị trí giống nhau |
|
|
MATERIAL |
材質 |
Vật liệu |
|
QTY |
数量 |
Số lượng |
|
SCALE |
尺度 |
Tỷ lệ |
|
WELD |
溶接 |
Hàn |
|
PAINT |
塗装 |
Sơn |
Ví dụ ghi chú “4-Ø9 THRU, Ø15 C’BORE DEEP 9” nghĩa là 4 lỗ Ø9 thông suốt, khoét bậc Ø15 sâu 9 mm để đầu bulông M8 nằm chìm. Gặp cụm lạ, đừng đoán: gửi câu hỏi kỹ thuật bằng văn bản cho khách và lưu lại câu trả lời cùng Rev bản vẽ.
Với chi tiết tấm có chấn, đột, bạn sẽ gặp thêm ký hiệu hướng chấn, bán kính chấn trong và hình khai triển. Nhóm ký hiệu này được giải thích riêng trong bài bản vẽ kim loại tấm.
4. Cách đọc bản vẽ lắp: khác gì bản vẽ chi tiết?
Bản vẽ lắp trả lời câu hỏi “cụm này gồm những gì và ghép với nhau ra sao”, không trả lời “từng chi tiết làm to nhỏ bao nhiêu”. Đọc bản vẽ lắp vẫn bắt đầu từ khung tên và góc chiếu, sau đó đi theo 3 bước riêng.
4.1. Đọc bảng kê và số vị trí
Bảng kê nằm ngay trên khung tên, mỗi dòng ứng với một số vị trí được khoanh tròn trên hình vẽ và nối bằng đường dẫn tới chi tiết. Đọc bảng kê theo 2 nhóm:
-
Chi tiết gia công: có mã bản vẽ riêng, cần bản vẽ chi tiết để làm.
-
Chi tiết tiêu chuẩn, mua sẵn: bulông, đai ốc, bản lề, khóa, ổ lăn, ghi theo mã tiêu chuẩn như “Bulông M8×20 ISO 4017” hoặc mã nhà sản xuất.
Với nhân viên mua hàng, tách 2 nhóm này ngay từ đầu giúp gửi đúng bản vẽ cho xưởng gia công và đặt đúng mã cho nhà cung cấp linh kiện.
4.2. Đọc kích thước lắp và ký hiệu lắp ghép
Bản vẽ lắp chỉ ghi 4 loại kích thước: kích thước tổng thể, kích thước lắp đặt (khoảng cách lỗ bắt chân, lỗ bắt vào sàn), kích thước lắp ghép (như Ø20H7/g6 giữa trục và bạc) và kích thước kiểm tra sau lắp. Không báo giá hay gia công từ bản vẽ lắp: thiếu dung sai, độ nhám, kích thước định hình của từng chi tiết. Nếu khách chỉ gửi bản vẽ lắp, cần xin thêm bản vẽ chi tiết hoặc thống nhất để xưởng tự triển khai.
4.3. Xác định thứ tự lắp
Dùng hình cắt để thấy chi tiết nào nằm trong, chi tiết nào bọc ngoài, rồi suy ra thứ tự lắp: chi tiết trong cùng lắp trước, chi tiết kẹp chặt (bulông, vòng hãm) lắp sau cùng. Cách đọc này quan trọng với cụm có khe hở hẹp, nơi lắp sai thứ tự sẽ phải tháo cả cụm.
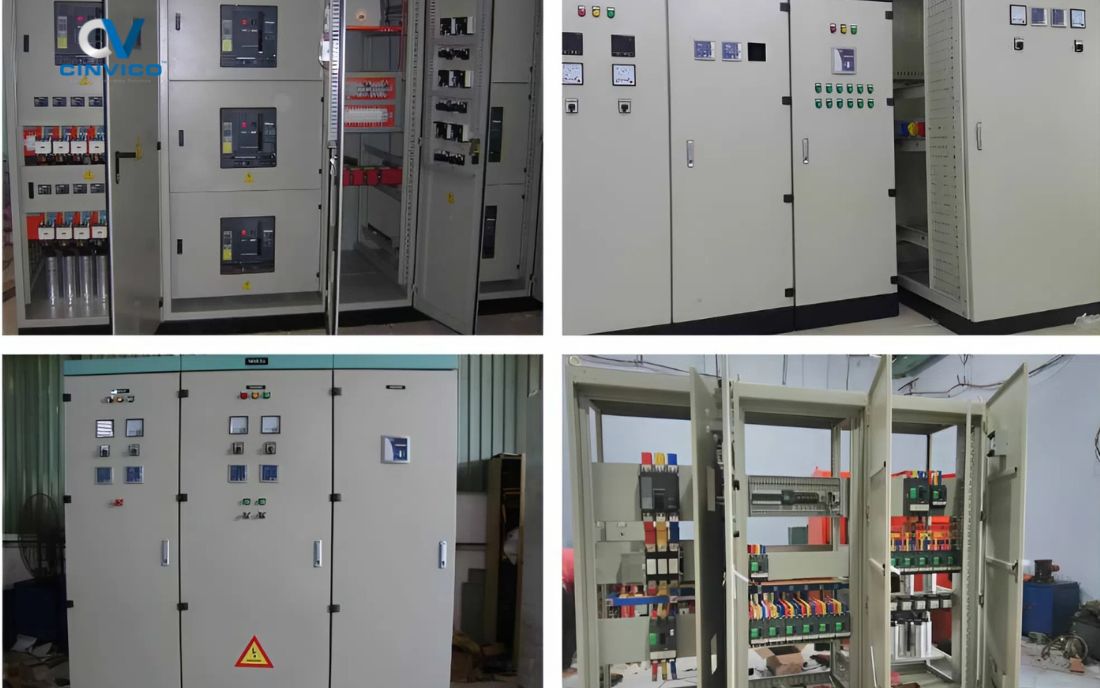
Ví dụ với bản vẽ lắp tủ điện, bảng kê thường gồm vỏ tủ, cánh, tấm lắp thiết bị, khung đỡ (chi tiết gia công kim loại tấm) và bản lề, khóa, gioăng cao su (chi tiết mua sẵn). Xưởng chỉ báo giá nhóm đầu theo bản vẽ chi tiết, nhóm sau theo mã linh kiện khách chỉ định.
=> Sản phẩm: TỦ ĐIỆN GIA CÔNG THEO BẢN VẼ
5. Ví dụ đọc bản vẽ thực tế: khung bàn thao tác thép hộp
Giả sử bạn nhận bản vẽ khung bàn thao tác 1500×750×800 mm, 10 bộ. Áp 6 bước ở mục 2:
|
Bước |
Trên bản vẽ ghi |
Xưởng hiểu và làm |
|
1. Khung tên |
Thép hộp □40×40×1.4, Rev B, 10 bộ, ISO 2768-mK |
Lấy đúng Rev B, chuẩn bị vật tư cho 10 bộ |
|
2. Góc chiếu |
Ký hiệu “E”, 3 hình chiếu |
Hình chiếu bằng nằm dưới, đọc theo kiểu Việt Nam |
|
3. Hình cắt |
Mặt cắt A-A qua mặt bàn |
Mặt bàn tôn t2.0 chấn mép 30 mm |
|
4. Kích thước |
1500, 750, 800; (1532) |
1532 chỉ là kích thước tham khảo khi có mặt bàn |
|
5. Dung sai |
Không ghi riêng, theo ISO 2768-m |
Chiều dài 1500 được ±1.2 mm, chiều sâu 750 và cao 800 được ±0.8 mm |
|
6. Bề mặt, hàn |
Tam giác a3 kèm vòng tròn; sơn tĩnh điện RAL 7035 |
Hàn góc kín mọi mối, cao 3 mm; sơn màu xám nhạt RAL 7035 |
Hai chi tiết dễ đọc sai trong ví dụ này: kích thước (1532) không phải chiều dài cắt thép hộp, và vòng tròn ở ký hiệu hàn yêu cầu hàn kín quanh mối nối, không chỉ hàn đính 2 mặt. Hàn đính sẽ làm khung rung và đọng nước sơn ở khe hở.
Cinvico sản xuất bàn thao tác, khung bàn theo đúng bản vẽ của khách: tấm mặt chấn gấp với dung sai ±0.3 mm, chi tiết tấm cắt laser ±0.1 mm, khung hàn và sơn tĩnh điện theo mã RAL ghi trên bản vẽ.
=> Sản phẩm: BÀN THAO TÁC CÔNG NGHIỆP
Khung đỡ máy, chân băng tải đọc tương tự, khác chủ yếu ở tải trọng và dung sai vị trí lỗ bắt bulông. Ví dụ cụ thể có trong bài thiết kế băng tải con lăn kèm bản vẽ.
=> Sản phẩm: KHUNG MÁY THEO BẢN VẼ
6. Lỗi thường gặp, công cụ và cách luyện đọc bản vẽ cơ khí
6.1. 7 lỗi thường gặp và cách tránh
-
Nhầm góc chiếu: xem ký hiệu hình nón cụt trước, nhất là bản vẽ khách Nhật, Mỹ.
-
Làm theo Rev cũ: đối chiếu Rev với đơn hàng, thu hồi bản in cũ ở xưởng.
-
Cắt theo kích thước tham khảo: số trong ngoặc không dùng để gia công.
-
Bỏ qua dung sai chung: kích thước không ghi dung sai vẫn bị nghiệm thu theo ISO 2768 hoặc ghi chú của khách.
-
Đo trên bản in: bản in co giãn, sai tỷ lệ; chỉ dùng con số ghi trên bản vẽ.
-
Hiểu sai phía hàn: xem ký hiệu nằm trên nét liền hay nét đứt, bản vẽ theo ISO hay AWS.
-
Bỏ sót ghi chú ngoài hình vẽ: các dòng như “làm cùn cạnh sắc”, “không có ba via”, “mặt A không sơn” thường nằm ngoài hình vẽ nhưng vẫn là điều kiện nghiệm thu.
6.2. Công cụ hỗ trợ đọc và kiểm tra
-
Phần mềm xem file miễn phí: Autodesk DWG TrueView mở file DWG, DXF; eDrawings Viewer mở file SolidWorks và nhiều định dạng 3D; Autodesk Viewer chạy trên trình duyệt. Xoay mô hình 3D giúp dựng hình khối nhanh hơn nhiều so với chỉ nhìn hình chiếu.
-
Dụng cụ đo đối chiếu: thước cặp (độ chia 0.02 mm), panme (0.01 mm), căn lá, dưỡng ren, dưỡng bán kính. Chọn dụng cụ có độ chia nhỏ hơn ít nhất 3 đến 5 lần dung sai cần kiểm.
-
Bảng tra in sẵn: bảng ISO 2768, bảng lắp ghép ISO 286 và bảng ký hiệu ở mục 3 nên dán ngay tại bàn kiểm tra.
6.3. Cách luyện đọc cho thợ và kỹ sư mới
Chủ xưởng và tổ trưởng có thể hướng dẫn người mới cách đọc bản vẽ kỹ thuật cơ khí theo 4 nấc, mỗi nấc chỉ chuyển sang khi đọc đúng liên tục:
-
Chi tiết tấm phẳng có lỗ: chỉ cần khung tên, kích thước, dung sai chung.
-
Chi tiết có hình cắt, ren, độ nhám: luyện bước 3 và bước 6.
-
Bản vẽ chế tạo có ký hiệu hàn: khung, giá, bàn; cho người học tự đánh dấu mối hàn lên chi tiết thật.
-
Bản vẽ lắp: đối chiếu bảng kê với cụm thật đã lắp tại xưởng.
Mẹo hiệu quả nhất là cầm bản vẽ đứng cạnh chi tiết thật đã gia công đạt, đo lại từng kích thước bằng thước cặp và giải thích vì sao con số đó có dung sai như vậy.
7. Gửi bản vẽ đặt gia công: checklist để xưởng báo giá đúng
Với kỹ sư sản xuất và nhân viên mua hàng, báo giá lệch thường không do xưởng tính sai mà do bản vẽ gửi đi thiếu thông tin. Trước khi gửi cho xưởng gia công cơ khí, hãy kiểm 7 điểm:
-
Định dạng file: PDF để đọc, kèm file gốc DWG/DXF (2D) hoặc STEP (3D) để lập trình máy.
-
Vật liệu và chiều dày: ghi mác cụ thể (SPCC, SS400, SUS304), không ghi chung chung “thép”.
-
Số lượng và tiến độ: số lượng từng mã, lô mẫu hay sản xuất loạt.
-
Kích thước quan trọng: khoanh rõ kích thước nào cần giữ chặt, phần còn lại theo dung sai chung.
-
Hoàn thiện bề mặt: sơn tĩnh điện mã RAL nào, mạ kẽm hay inox để mộc.
-
Phiên bản: Rev mới nhất, ghi chú phần thay đổi so với Rev trước.
-
Chứng từ cần kèm: hóa đơn VAT, CO/CQ, chứng chỉ vật liệu (mill certificate) nếu nhà máy yêu cầu cho hồ sơ nghiệm thu.
Đủ 7 điểm này, xưởng báo giá một lần, không phải hỏi lại nhiều vòng. Kỹ sư Cinvico kiểm khả năng gia công và phản hồi điểm chưa rõ trước khi chốt giá. Xem năng lực gia công kim loại tấm tại Hà Nội của xưởng Hoài Đức (ISO 9001:2015), hoặc dịch vụ cắt laser kim loại nếu bạn chỉ cần phôi tấm cắt theo file.
=> Dịch vụ: CHẤN GẤP KIM LOẠI THEO BẢN VẼ
8. Kết luận
Nắm cách đọc bản vẽ kỹ thuật cơ khí là đọc đúng thứ tự: khung tên và Rev, góc chiếu, nét vẽ, kích thước và chuẩn, dung sai, cuối cùng là bề mặt, ren, mối hàn. Phần lớn lỗi ở xưởng đến từ việc bỏ qua bước 1, bước 2 và các ghi chú nằm ngoài hình vẽ, chứ không phải từ những con số khó. Với bản vẽ lắp, tách chi tiết gia công khỏi chi tiết mua sẵn trước, và luôn xin bản vẽ chi tiết trước khi gia công.
Nếu bạn có bản vẽ khung, bàn, tủ hoặc chi tiết kim loại tấm cần làm, gửi file cho kỹ sư Cinvico qua Zalo 0981.244.688. Xưởng sẽ rà bản vẽ, chỉ ra điểm cần làm rõ và báo giá theo đúng vật liệu, số lượng bạn cần.