Nhận bản vẽ có mũi tên, vài con số và một hình tam giác nhỏ, nhưng không chắc mối hàn nằm phía nào, to bao nhiêu? Ký hiệu hàn trong bản vẽ cơ khí chỉ gồm 6 thành phần, đọc đúng thứ tự là ra đủ thông tin. Bài viết hướng dẫn cách đọc 6 bước, quy tắc phía mũi tên theo ISO, AWS, JIS, bảng tra, cách ghi kích thước và 5 ví dụ đọc trên chi tiết thật.
1. Ký hiệu hàn trong bản vẽ cơ khí là gì, gồm mấy thành phần?
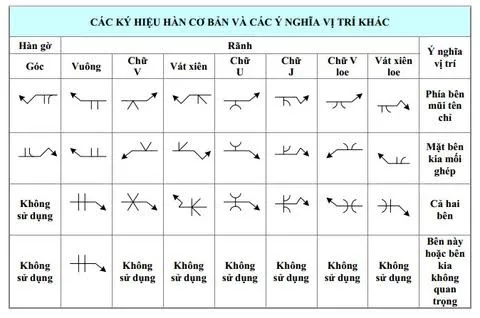
Ký hiệu hàn là cách ghi quy ước để chỉ vị trí, kiểu, kích thước và yêu cầu của mối hàn mà không cần vẽ mặt cắt chi tiết. Một ký hiệu đầy đủ có 6 thành phần, đọc từ đầu mũi tên ra phía đuôi.
|
Thành phần |
Hình dạng |
Cho biết điều gì |
|
Đường mũi tên |
Nét liền, đầu mũi tên chạm vào mối ghép |
Mối ghép nào cần hàn |
|
Đường chuẩn |
Nét ngang nối với mũi tên |
Mốc để xác định phía hàn |
|
Ký hiệu cơ bản |
Tam giác, chữ V, chữ U... đặt sát đường chuẩn |
Kiểu mối hàn |
|
Kích thước |
Số bên trái và bên phải ký hiệu cơ bản |
Chiều dày, chiều dài, số đoạn hàn |
|
Ký hiệu phụ |
Vòng tròn, lá cờ, nét cong... |
Hàn bao quanh, hàn tại công trường, dạng bề mặt |
|
Đuôi |
Chạc hai nhánh ở cuối đường chuẩn |
Phương pháp hàn, mức chất lượng, tư thế hàn |
Thành phần bắt buộc chỉ có mũi tên, đường chuẩn và ký hiệu cơ bản. Kích thước, ký hiệu phụ và đuôi xuất hiện khi người thiết kế cần ghi rõ hơn.
Người đọc ký hiệu hàn không chỉ có thợ hàn. Kỹ sư thiết kế ghi ký hiệu, QC dựa vào nó để nghiệm thu, bộ phận mua hàng dùng nó để so báo giá giữa các xưởng. Với người mới làm gia công cơ khí, nắm 6 thành phần này là đọc được phần lớn bản vẽ kết cấu thép và kim loại tấm.
2. Cách đọc ký hiệu hàn trên bản vẽ theo 6 bước
Đọc theo đúng thứ tự dưới đây sẽ tránh bỏ sót thông tin. Đây cũng là thứ tự mà QC nên dùng khi đối chiếu sản phẩm với bản vẽ.
-
Xác định hệ tiêu chuẩn của bản vẽ: ISO 2553 hệ A, hệ B, AWS A2.4 hay JIS Z 3021. Xem ghi chú khung tên hoặc nhận dạng như mục 3.3.
-
Nhìn đầu mũi tên: mũi tên chạm vào mối ghép nào, mặt nào là phía mũi tên.
-
Xác định phía hàn: ký hiệu nằm phía nào của đường chuẩn, áp đúng quy tắc của hệ đã xác định ở bước 1.
-
Đọc ký hiệu cơ bản: mối hàn góc, giáp mối vát V, hàn điểm...
-
Đọc kích thước: số bên trái là kích thước mặt cắt (a, z, s), số bên phải là chiều dài hoặc cách chia đoạn.
-
Đọc ký hiệu phụ và đuôi: hàn bao quanh, hàn công trường, dạng bề mặt, phương pháp hàn, mức chất lượng.
Bước 1 thường bị bỏ qua nhất, trong khi nó quyết định kết quả của bước 3. Phần tiếp theo giải thích vì sao.
3. Mũi tên và đường chuẩn: mối hàn nằm phía nào?
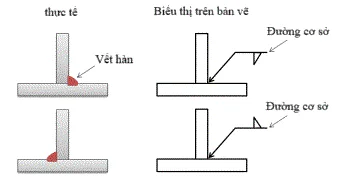
Đây là chỗ đọc sai nhiều nhất và tốn kém nhất. Mũi tên chỉ vào một mối ghép có hai phía: phía mũi tên (mặt mũi tên chạm vào) và phía đối diện. Hàn nhầm phía nghĩa là phải mài bỏ, hàn lại, có khi hỏng cả phôi đã sơn và trễ ngày giao.
Vị trí ký hiệu so với đường chuẩn quyết định phía hàn. Nhưng quy tắc này khác nhau giữa hai hệ của ISO 2553:2019.
3.1. Hệ A của ISO 2553:2019
Hệ A dùng hai đường song song: một đường liền và một đường đứt nét (đường nhận dạng). Đường đứt nét có thể vẽ phía trên hoặc phía dưới đường liền.
Ký hiệu đặt sát đường liền là hàn phía mũi tên. Ký hiệu đặt sát đường đứt nét là hàn phía đối diện. Mối hàn đối xứng hai phía thì bỏ đường đứt nét. Hệ A phổ biến trên bản vẽ của khách hàng châu Âu.
3.2. Hệ B của ISO 2553:2019, AWS A2.4:2020 và JIS Z 3021:2016
Hệ B chỉ dùng một đường chuẩn liền. Ký hiệu nằm dưới đường chuẩn là hàn phía mũi tên, nằm trên là hàn phía đối diện. AWS A2.4 của Mỹ dùng cùng quy tắc, và JIS Z 3021 của Nhật được xây dựng theo hệ B.
|
Vị trí ký hiệu |
Hệ A (ISO 2553) |
Hệ B, AWS A2.4, JIS Z 3021 |
|
Sát đường liền |
Phía mũi tên |
(Chỉ có một đường, xét trên/dưới) |
|
Sát đường đứt nét |
Phía đối diện |
Không có đường đứt nét |
|
Dưới đường chuẩn |
Tùy đường nào nằm dưới |
Phía mũi tên |
|
Trên đường chuẩn |
Tùy đường nào nằm trên |
Phía đối diện |
|
Ký hiệu đối xứng hai bên đường |
Hàn cả hai phía |
Hàn cả hai phía |
3.3. Cách nhận biết bản vẽ đang dùng hệ nào
-
Có đường đứt nét song song với đường chuẩn: chắc chắn là hệ A.
-
Kích thước hàn góc có chữ a hoặc z phía trước: bản vẽ theo ISO.
-
Đơn vị inch, đuôi ghi SMAW, GMAW, GTAW: bản vẽ theo AWS.
-
Khung tên tiếng Nhật hoặc ghi JIS: đọc theo JIS Z 3021, tức quy tắc hệ B.
Khi không chắc, hãy hỏi lại bên ra bản vẽ trước khi cắt phôi. Một email xác nhận rẻ hơn nhiều so với một lô hàn sai phía bị khách trả về.
4. Bảng tra ký hiệu mối hàn cơ bản và kiểu liên kết hàn
4.1. Kiểu liên kết khác kiểu mối hàn thế nào?
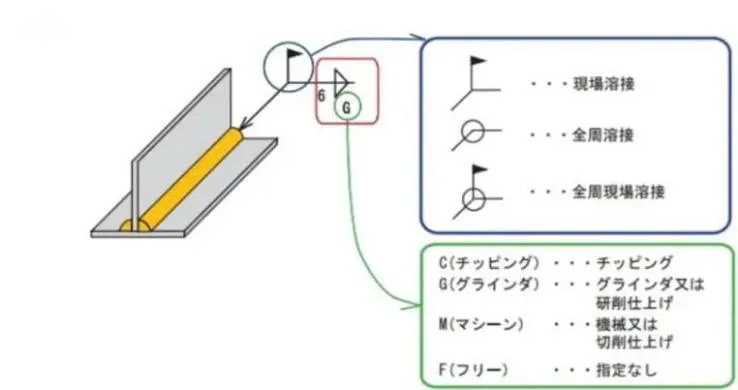
Người mới hay nhầm hai khái niệm này. Kiểu liên kết là cách hai chi tiết đặt cạnh nhau. Kiểu mối hàn là hình dạng kim loại hàn điền vào chỗ ghép. Ký hiệu trên đường chuẩn thể hiện kiểu mối hàn, còn kiểu liên kết nhìn từ hình vẽ chi tiết.
|
Kiểu liên kết |
Cách đặt hai chi tiết |
Mối hàn thường dùng |
|
Giáp mối |
Hai tấm cùng mặt phẳng, đối đầu |
Giáp mối vát I, V, Y, U |
|
Chữ T |
Một tấm vuông góc giữa tấm kia |
Hàn góc một hoặc hai phía, vát nửa V |
|
Góc |
Hai tấm gặp nhau ở mép, tạo góc |
Hàn góc, hàn mép |
|
Chồng |
Hai tấm đè lên nhau |
Hàn góc dọc mép, hàn điểm, hàn lỗ |
|
Mép |
Hai mép tấm đặt song song sát nhau |
Hàn mép, thường cho tôn mỏng |
Cùng một liên kết chữ T có thể ghi hàn góc hoặc vát nửa V hàn ngấu hoàn toàn. Vì vậy phải đọc ký hiệu, không suy đoán từ hình dạng chi tiết.
4.2. Bảng tra ký hiệu mối hàn cơ bản
|
Kiểu mối hàn |
Hình ký hiệu |
Thường gặp ở đâu |
|
Mối hàn góc (fillet) |
Tam giác vuông, cạnh đứng bên trái |
Khung thép hộp, chân bàn, gân tăng cứng |
|
Giáp mối mép thẳng (vát I) |
Hai vạch đứng song song |
Tôn mỏng dưới 3 mm ghép đầu |
|
Giáp mối vát V |
Chữ V |
Thép tấm dày ghép đầu |
|
Giáp mối vát nửa V |
Một vạch đứng và một vạch xiên |
Liên kết chữ T cần ngấu sâu |
|
Giáp mối chữ Y |
Chữ V có chân đứng |
Vát V có mép cùn ở chân |
|
Giáp mối vát U, J |
Chữ U, nửa chữ U |
Tấm rất dày, cần giảm kim loại đắp |
|
Hàn điểm (spot) |
Vòng tròn |
Vỏ tủ, hộp tôn mỏng |
|
Hàn đường (seam) |
Vòng tròn có hai vạch ngang |
Thùng, bồn cần kín |
|
Hàn lỗ, hàn rãnh (plug, slot) |
Hình chữ nhật |
Ghép chồng hai tấm |
|
Hàn đắp (surfacing) |
Hai nửa vòng cung |
Phục hồi bề mặt mòn |
Ký hiệu cơ bản chỉ nói kiểu mối hàn, không nói phương pháp hàn. Cùng một mối hàn góc có thể hàn TIG hoặc MIG tùy vật liệu và yêu cầu bề mặt. Nếu đang phân vân, xem bài hàn MIG và hàn TIG khác nhau thế nào để chọn đúng phương pháp.
5. Cách ghi và đọc kích thước mối hàn
Kích thước luôn đọc theo quy tắc: số bên trái ký hiệu cơ bản là kích thước mặt cắt, số bên phải là chiều dài. Không có số bên phải nghĩa là hàn suốt chiều dài mối ghép.
5.1. Mối hàn góc: a và z khác nhau thế nào?
Theo ISO 2553, mối hàn góc ghi bằng a (chiều dày tính toán, đo từ góc vuông đến mặt mối hàn) hoặc z (cạnh hàn, chiều dài chân mối hàn). Với mối hàn góc 90 độ cạnh đều, z ≈ 1.41 × a.
|
Ghi trên bản vẽ |
Cạnh hàn z tương ứng |
Thường dùng cho |
|
a3 |
z ≈ 4.2 mm |
Tôn và thép hộp dày 2-3 mm |
|
a4 |
z ≈ 5.7 mm |
Khung thép hộp 40x40, 50x50 |
|
a5 |
z ≈ 7.1 mm |
Khung máy chịu tải |
|
a6 |
z ≈ 8.5 mm |
Kết cấu nặng |
Nếu bản vẽ ghi a6 mà thợ hiểu là cạnh hàn 6 mm, mối hàn chỉ còn a ≈ 4.2 mm, thiếu khoảng 30% tiết diện. Theo AWS và JIS, con số trước ký hiệu góc mặc định là cạnh hàn, nên càng dễ nhầm khi xưởng nhận bản vẽ từ nhiều nguồn.
5.2. Chọn kích thước a theo chiều dày tấm
Khi tự ra bản vẽ, nhiều kỹ sư ghi a quá lớn “cho chắc”. Mối hàn to hơn cần thiết làm tăng nhiệt đầu vào, tôn mỏng bị cong vênh và tốn thời gian mài.
Quy tắc thực hành phổ biến là a không vượt quá khoảng 0.7 lần chiều dày tấm mỏng hơn trong liên kết. Ví dụ ghép thép hộp dày 2 mm với bản mã 8 mm, a nên khoảng 1.5-2 mm, không phải a5. Với kết cấu chịu lực chính, kích thước mối hàn phải lấy theo tính toán thiết kế, không chỉ theo quy tắc này.
5.3. Mối hàn giáp mối: chiều sâu ngấu s
Với mối hàn giáp mối, số bên trái thường là s, chiều sâu ngấu yêu cầu. Không ghi s thì hiểu là ngấu hết chiều dày. Ví dụ “s8” trên tấm dày 10 mm nghĩa là chỉ cần ngấu 8 mm.
Với chi tiết bồn, thùng chứa hoặc kết cấu chịu tải động, ngấu không hết là rủi ro rò rỉ hoặc nứt. Nếu bản vẽ không rõ, hãy hỏi lại trước khi vát mép.
5.4. Mối hàn gián đoạn: chuỗi, so le và cách ghi
Mối hàn gián đoạn dùng nhiều trên tôn mỏng để giảm cong vênh và thời gian hàn. ISO ghi dạng n × l (e): n là số đoạn, l là chiều dài một đoạn, e là khoảng cách giữa hai đoạn kề nhau.
Ví dụ “a3, 4 × 50 (100)” đặt bên cạnh ký hiệu góc: 4 đoạn hàn góc a3, mỗi đoạn 50 mm, cách nhau 100 mm. Tổng chiều dài vùng hàn là 4 × 50 + 3 × 100 = 500 mm.
AWS ghi dạng L-P: L là chiều dài đoạn, P là bước tính từ tâm đoạn này đến tâm đoạn kế. “50-150” nghĩa là đoạn 50 mm, khoảng hở thực tế chỉ 100 mm.
Khi hàn hai phía, các đoạn có thể đối xứng (chuỗi) hoặc so le. Hàn chuỗi đặt đoạn hai bên thẳng hàng. Hàn so le đặt đoạn bên này vào khoảng hở bên kia, giúp phân bố nhiệt đều hơn. Trên bản vẽ ISO, hàn so le thường được đánh dấu thêm bằng ký hiệu hình chữ Z; trên bản vẽ AWS, hai nhóm kích thước được vẽ lệch nhau. Đọc nhầm chuỗi thành so le làm sai vị trí toàn bộ đoạn hàn.
5.5. Hàn điểm: đường kính và số điểm
Với hàn điểm, số bên trái vòng tròn là đường kính điểm hàn d, số bên phải là số điểm n và khoảng cách e. Ví dụ “5, 8 (40)” nghĩa là 8 điểm hàn đường kính 5 mm, cách nhau 40 mm.
Hàn điểm phổ biến trên vỏ tủ, hộp kỹ thuật tôn mỏng vì không để lại đường hàn lộ, ít biến dạng.
6. Ký hiệu phụ và phần đuôi chứa thông tin gì?
6.1. Ký hiệu phụ
|
Ký hiệu phụ |
Hình dạng |
Ý nghĩa |
|
Hàn bao quanh |
Vòng tròn tại điểm nối mũi tên và đường chuẩn |
Hàn kín quanh chu vi mối ghép |
|
Hàn tại công trường |
Lá cờ tại điểm nối |
Hàn khi lắp đặt, không hàn tại xưởng |
|
Bề mặt phẳng |
Vạch ngang trên ký hiệu cơ bản |
Mặt mối hàn phẳng |
|
Bề mặt lồi, lõm |
Nét cong lồi hoặc lõm |
Dạng mặt mối hàn |
|
Mài sau hàn |
Chữ G (AWS) hoặc ghi ở đuôi |
Mài phẳng sau khi hàn |
|
Tấm lót |
Chữ M hoặc MR (ISO) |
M: lót giữ lại, MR: lót tháo ra sau hàn |
Lá cờ hàn tại công trường rất quan trọng với nhà thầu lắp đặt. Mối nào có cờ thì xưởng không hàn, chỉ chuẩn bị mép, đánh dấu vị trí và gửi kèm bản vẽ lắp. Nếu xưởng hàn luôn mối có cờ, kết cấu thường không đưa vào được vị trí lắp và phải cắt ra tại công trường.
6.2. Phần đuôi: phương pháp, chất lượng, tư thế
Đuôi chứa thông tin mà ký hiệu không thể hiện được. Theo ISO, số trong đuôi là số hiệu quá trình hàn theo ISO 4063:2023.
|
Số hiệu ISO 4063 |
Quá trình hàn |
Dùng nhiều cho |
|
111 |
Hàn hồ quang que hàn (MMA) |
Sửa chữa, hàn ngoài công trường |
|
121 |
Hàn hồ quang dưới lớp thuốc (SAW) |
Dầm, tấm dày, đường hàn dài |
|
131 |
Hàn MIG (khí trơ) |
Nhôm |
|
135 |
Hàn MAG dây đặc |
Khung thép hộp, thép tấm |
|
136 |
Hàn MAG dây lõi thuốc |
Kết cấu dày, năng suất cao |
|
141 |
Hàn TIG |
Inox, tôn mỏng, mối hàn cần đẹp |
|
21 |
Hàn điểm điện trở |
Vỏ tủ, hộp tôn mỏng |
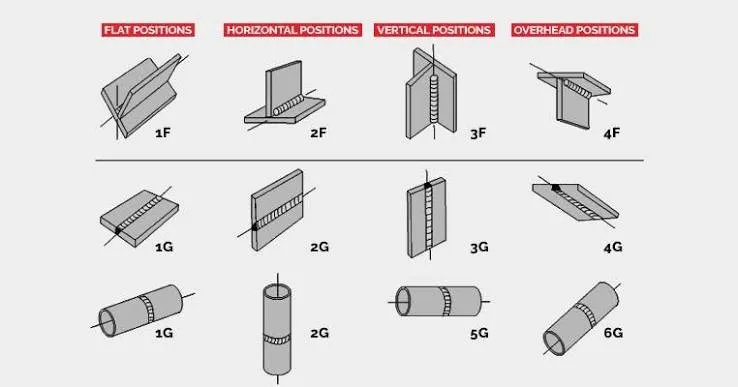
Đuôi còn có thể ghi mức chất lượng theo ISO 5817:2023 (B cao nhất, C trung bình, D thấp nhất) và tư thế hàn theo ISO 6947:2019 (PA hàn bằng, PB hàn góc ngang, PF hàn đứng từ dưới lên...). Ví dụ đuôi “135 / ISO 5817-C / PB” nghĩa là hàn MIG/MAG dây đặc, mức chất lượng C, tư thế hàn góc ngang.
Mức chất lượng ảnh hưởng trực tiếp tới giá. Mức B đòi hỏi kiểm soát khuyết tật chặt hơn mức C, thời gian hàn và kiểm tra tăng theo. Bộ phận mua hàng nên hỏi kỹ thuật mức nào thật sự cần trước khi gửi RFQ.
7. Biểu diễn mối hàn trên hình chiếu và trong phần mềm CAD
7.1. Mối hàn trên hình chiếu
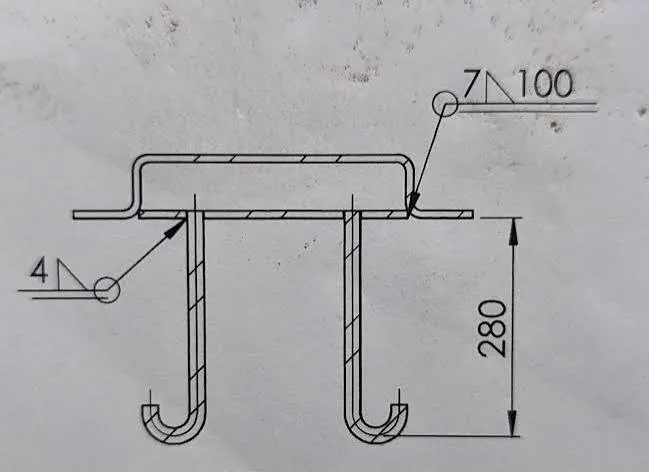
Ngoài ký hiệu, mối hàn còn được thể hiện trên chính hình chiếu chi tiết. Theo cách vẽ quen thuộc trong giáo trình, mối hàn nhìn thấy vẽ bằng nét liền đậm hoặc chuỗi nét ngắn, mối hàn khuất vẽ bằng nét đứt.
Khi có nhiều mối hàn giống hệt nhau, người vẽ thường chỉ ghi ký hiệu đầy đủ một lần, các mối còn lại đánh số tham chiếu. Đọc bản vẽ loại này cần dò bảng ghi chú mối hàn, tránh bỏ sót.
7.2. Chèn ký hiệu hàn trong CAD
Các phần mềm như SolidWorks, Inventor, AutoCAD Mechanical đều có công cụ chèn ký hiệu hàn. Phần mềm vẽ theo tiêu chuẩn bản vẽ đã chọn trong cài đặt (ISO, ANSI/AWS, JIS...).
Lỗi hay gặp là để mặc định ANSI trong khi khách hàng dùng ISO. Kết quả là bản vẽ ra quy tắc phía mũi tên theo hệ B, còn người đọc lại hiểu theo hệ A. Hãy kiểm tra cài đặt tiêu chuẩn trước khi xuất bản vẽ gửi xưởng.
=> XEM THÊM: CẮT LASER LÀ GÌ, NGUYÊN LÝ VÀ ỨNG DỤNG TRONG GIA CÔNG
8. 5 ví dụ đọc ký hiệu hàn trên bản vẽ thực tế
Các ví dụ dưới mô phỏng cách đọc ký hiệu hàn trong bản vẽ cơ khí với các chi tiết kim loại tấm và thép hộp mà xưởng gia công thường nhận.
8.1. Khung máy thép hộp 50x50x2
Ký hiệu: mũi tên chỉ vào chân khung, vòng tròn ở điểm nối, tam giác dưới đường chuẩn, ghi “a3”, đuôi “135”. Đọc theo hệ B: hàn góc bao quanh chu vi, chiều dày a3, phía mũi tên, hàn MAG dây đặc. Khi cần tính khối lượng phôi để báo giá, dùng bảng tra trọng lượng thép hộp.
=> Sản phẩm: KHUNG MÁY
8.2. Chân bàn thao tác
Ký hiệu: tam giác ở cả hai phía đường chuẩn, ghi “a4”, không có số bên phải. Đọc: hàn góc hai phía suốt chiều dài, a4. Chân bàn chịu tải và rung khi thao tác nên không dùng hàn gián đoạn. Vật liệu thường là thép kết cấu như mác thép SS400, dễ hàn MAG.
=> Sản phẩm: BÀN THAO TÁC
8.3. Vỏ tủ điện tôn 1.5 mm
Ký hiệu: tam giác dưới đường chuẩn, “a1 4 × 30 (70)”, đuôi “141”. Đọc: 4 đoạn hàn góc a1 dài 30 mm, cách nhau 70 mm, hàn TIG. Hàn gián đoạn và TIG giữ tôn mỏng ít cong vênh, bề mặt phẳng để sơn tĩnh điện. Lưu ý a1 tuân theo quy tắc a ≤ 0.7 × 1.5 mm ở mục 5.2.
=> Sản phẩm: TỦ ĐIỆN
8.4. Bản vẽ khách hàng Nhật theo JIS
Ký hiệu: tam giác nằm trên đường chuẩn, ghi “6”. Theo JIS Z 3021, ký hiệu trên đường chuẩn là hàn phía đối diện mũi tên, cạnh hàn 6 mm. Người quen hệ A rất dễ hàn nhầm sang phía mũi tên. Với bản vẽ inox, nên kiểm thêm mác vật liệu, xem bài thép không gỉ và inox khác nhau thế nào.
8.5. Một ký hiệu đầy đủ 6 thành phần
Bản vẽ khung đỡ lắp tại nhà máy, theo ISO 2553 hệ A. Mũi tên chỉ vào mối ghép chữ T giữa dầm và bản mã. Tại điểm nối có lá cờ. Sát đường liền có ký hiệu góc, ghi “a4 3 × 80 (120)”, bề mặt có vạch ngang. Đuôi ghi “135 / ISO 5817-C / PB”.
Đọc theo 6 bước:
-
Hệ A, vì có đường đứt nét.
-
Mũi tên chỉ vào mối ghép chữ T dầm và bản mã.
-
Ký hiệu sát đường liền, nên hàn phía mũi tên.
-
Ký hiệu cơ bản là mối hàn góc.
-
Kích thước là 3 đoạn, mỗi đoạn dài 80 mm, cách nhau 120 mm, chiều dày a4.
-
Phần phụ và đuôi:
-
Lá cờ: hàn tại công trường, xưởng không hàn.
-
Vạch ngang: mặt mối hàn phẳng.
-
Đuôi: hàn MAG dây đặc, mức chất lượng C, tư thế hàn góc ngang.
Kết luận cho xưởng: chỉ cắt, vát và đánh dấu vị trí 3 đoạn, giao kèm bản vẽ lắp cho đội thi công.
9. So sánh ISO 2553, AWS A2.4, JIS Z 3021 và quy ước TCVN cũ
Cùng một mối hàn, ký hiệu hàn trong bản vẽ cơ khí có thể được ghi khác nhau tùy hệ tiêu chuẩn mà khách hàng áp dụng.
|
Tiêu chí |
ISO 2553 hệ A |
ISO 2553 hệ B / AWS A2.4 / JIS Z 3021 |
|
Đường chuẩn |
Đường liền + đường đứt nét |
Một đường liền |
|
Ký hiệu phía mũi tên |
Sát đường liền |
Dưới đường chuẩn |
|
Kích thước hàn góc |
Ghi a hoặc z |
Mặc định cạnh hàn |
|
Hàn gián đoạn |
n × l (e), e là khoảng hở |
AWS: L-P, P là bước tâm; bản vẽ JIS cần xem chú giải |
|
Phương pháp hàn ở đuôi |
Số hiệu ISO 4063 |
ISO, JIS: số hiệu; AWS: chữ viết tắt |
|
Thường gặp ở |
Khách châu Âu |
Khách Mỹ, Nhật, Hàn, Đài |
Khi tự ra bản vẽ, nên chọn hệ nào? Hãy theo tiêu chuẩn của khách hàng cuối. Làm hàng cho nhà máy Nhật, Hàn thì dùng hệ B hoặc JIS. Làm theo dự án châu Âu thì dùng hệ A. Quan trọng nhất là ghi rõ tên tiêu chuẩn trên khung tên để người đọc không phải đoán.
Bản vẽ và giáo trình cũ của Việt Nam còn dùng quy ước theo TCVN 3746:1983 (Tài liệu thiết kế: biểu diễn và ký hiệu quy ước các mối ghép bằng hàn), với chữ cái cho phương pháp hàn như T (hàn hồ quang tay). Khi gặp ký hiệu kiểu chữ cái này, nên đối chiếu với người ra bản vẽ thay vì đoán, và kiểm tra tình trạng hiệu lực của tiêu chuẩn trước khi dẫn vào hồ sơ kỹ thuật.
10. Lỗi hay gặp, cách ghi bản vẽ khi đặt gia công và kiểm tra khi nghiệm thu
10.1. 8 lỗi đọc sai thường gặp
Phần lớn sai sót khi đọc ký hiệu hàn trong bản vẽ cơ khí rơi vào 8 trường hợp dưới đây.
-
Đọc phía mũi tên theo nhầm hệ: hàn sai phía, phải mài bỏ và hàn lại.
-
Nhầm a với z: mối hàn góc thiếu khoảng 30% tiết diện.
-
Nhầm e (khoảng hở) với P (bước tâm): thừa hoặc thiếu đoạn hàn gián đoạn.
-
Nhầm hàn chuỗi với hàn so le: sai vị trí toàn bộ đoạn hàn hai phía.
-
Bỏ qua lá cờ: hàn tại xưởng mối cần hàn ở công trường, không lắp được.
-
Bỏ qua vòng tròn: chỉ hàn một cạnh thay vì bao quanh.
-
Không đọc đuôi: dùng sai phương pháp, không đạt mức chất lượng khi nghiệm thu.
-
Bỏ sót mối hàn đánh số tham chiếu: thiếu mối hàn so với bảng ghi chú.
10.2. Checklist ghi yêu cầu hàn trước khi gửi xưởng
Bản vẽ ghi thiếu yêu cầu hàn là lý do phổ biến khiến báo giá giữa các xưởng lệch nhau và khó so sánh. Trước khi gửi RFQ, kỹ sư hoặc bộ phận mua hàng nên kiểm 7 điểm:
-
Ghi rõ tiêu chuẩn ký hiệu dùng trên bản vẽ (ISO 2553 hệ A, hệ B hay AWS A2.4).
-
Ghi kích thước mối hàn góc kèm chữ a hoặc z.
-
Ghi rõ hàn liên tục, hàn chuỗi hay hàn so le.
-
Ghi phương pháp hàn ở đuôi nếu có yêu cầu bề mặt.
-
Ghi mức chất lượng nếu nghiệm thu theo ISO 5817:2023.
-
Đánh dấu các mối hàn tại công trường.
-
Ghi yêu cầu xử lý sau hàn: mài phẳng, sơn tĩnh điện, mã màu RAL.
Mối hàn chỉ đạt kích thước trên bản vẽ khi khe hở mối ghép đều. Vì vậy phôi cần được cắt laser và chấn gấp kim loại đúng dung sai trước khi vào khâu hàn. Toàn bộ quy trình được giới thiệu ở trang gia công kim loại tấm.
10.3. Kiểm tra mối hàn theo ký hiệu khi nghiệm thu
QC và người nhận hàng có thể đối chiếu nhanh tại chỗ bằng 4 bước:
-
Đúng phía, đúng vị trí: so từng mối với mũi tên và phía hàn trên bản vẽ.
-
Đúng kích thước: dùng thước đo mối hàn để kiểm cạnh hàn z hoặc chiều dày a, đo chiều dài và khoảng cách đoạn hàn gián đoạn.
-
Đúng bề mặt: kiểm mặt phẳng, lồi, lõm và yêu cầu mài theo ký hiệu phụ.
-
Không khuyết tật nhìn thấy: rỗ khí, nứt, cháy cạnh, hàn không ngấu ở mép, đối chiếu với mức chất lượng ghi ở đuôi.
Kết luận
Ký hiệu hàn trong bản vẽ cơ khí đọc theo 6 bước:
-
Xác định hệ tiêu chuẩn.
-
Nhìn mũi tên.
-
Xác định phía hàn.
-
Đọc kiểu mối hàn.
-
Đọc kích thước.
-
Đọc ký hiệu phụ và đuôi.
Ba chỗ dễ sai nhất là nhầm hệ A với hệ B, nhầm a với z, và nhầm cách ghi hàn gián đoạn giữa ISO với AWS. Ghi rõ những điểm này trên bản vẽ là cách rẻ nhất để nhận đúng hàng, đúng hẹn.
Bạn có bản vẽ khung máy, vỏ tủ hoặc bàn thao tác cần gia công hàn?
Cinvico gia công kim loại tấm tại xưởng Hoài Đức, Hà Nội, theo ISO 9001:2015:
-
Cắt laser ±0.1 mm, chấn gấp ±0.3 mm, hàn TIG và MIG/MAG theo bản vẽ
-
Phương pháp hàn và mức hoàn thiện được ghi lên bản vẽ để bạn duyệt trước khi sản xuất
-
Xuất hóa đơn VAT, chứng từ đầy đủ cho bộ phận mua hàng; xem hồ sơ năng lực Cinvico
=> Xem sản phẩm: SẢN PHẨM KIM LOẠI TẤM
Gửi bản vẽ qua Zalo 0981.244.688 để kỹ sư Cinvico kiểm tra ký hiệu hàn và tư vấn phương án.