Takt time là gì? Đó là nhịp sản xuất mà dây chuyền phải giữ để làm ra vừa đủ số lượng khách hàng cần, tính bằng thời gian sản xuất khả dụng chia cho nhu cầu. Nếu bạn vừa được giao dựng line mới, hoặc xưởng phải nhận đơn tăng gấp rưỡi mà không biết nên thêm người hay thêm ca, bài này đi từ công thức, ví dụ tính có số liệu thật, đến cách suy ra số công nhân, số máy, cân bằng chuyền và bố trí trạm làm việc để giữ nhịp.
1. Takt time là gì?
1.1. Định nghĩa takt time
Takt time là khoảng thời gian tối đa được phép giữa hai sản phẩm hoàn thành liên tiếp ở cuối dây chuyền để đáp ứng đúng nhu cầu khách hàng. Nếu takt time của line là 129 giây, cứ 129 giây phải có một sản phẩm đạt chất lượng rời khỏi trạm cuối. Không nhanh hơn để tránh tồn kho, không chậm hơn để tránh trễ đơn.
Nói gọn, trả lời câu hỏi takt time là gì chính là trả lời câu hỏi: “Khách cần bao nhiêu, mình có bao nhiêu thời gian, vậy mỗi sản phẩm được phép mất bao lâu?”
1.2. Nguồn gốc của khái niệm
Từ “Takt” trong tiếng Đức nghĩa là nhịp, như nhịp gõ của người chỉ huy dàn nhạc. Ngành hàng không Đức dùng khái niệm này để đồng bộ việc chuyển thân máy bay giữa các trạm. Sau đó nó đi vào Hệ thống sản xuất Toyota (TPS) và trở thành thành phần trung tâm của trụ cột Just-in-time trong lean manufacturing.
1.3. Takt time do khách hàng quyết định, không do máy
Nhiều người mới làm sản xuất hay hiểu ngược điều này. Máy chạy nhanh đến đâu, công nhân thạo đến đâu cũng không làm takt ngắn lại. Takt chỉ đổi khi một trong hai yếu tố đổi: đơn hàng tăng giảm, hoặc xưởng thay đổi thời gian làm việc (thêm ca, tăng ca, bớt ca). Năng lực của line là thứ phải điều chỉnh để theo kịp takt, chứ không phải ngược lại.
2. Công thức tính takt time
2.1. Công thức chuẩn
Takt time = Thời gian sản xuất khả dụng / Nhu cầu khách hàng trong cùng kỳ
Line lắp ráp linh kiện, điện tử thường tính bằng giây/sản phẩm. Sản phẩm lớn như tủ điện, khung máy, bàn thao tác tính bằng phút/sản phẩm. Hai đại lượng bắt buộc cùng kỳ: thời gian khả dụng của một ca chia cho nhu cầu của một ca, của một ngày chia cho nhu cầu một ngày. Nên quy thời gian về giây trước khi chia để tránh sai đơn vị.
2.2. Thời gian sản xuất khả dụng: trừ gì, không trừ gì
Thời gian khả dụng là thời gian line được lên kế hoạch chạy. Lấy tổng thời gian ca rồi trừ các khoảng dừng đã biết trước:
|
Có trừ khi tính takt |
Không trừ khi tính takt |
|
Nghỉ giữa giờ, nghỉ ăn ca |
Hỏng máy, hỏng khuôn đột xuất |
|
Họp đầu ca, giao ca |
Chờ vật tư, thiếu linh kiện |
|
Vệ sinh, 5S cuối ca |
Làm lại hàng lỗi |
|
Bảo trì định kỳ đã có lịch |
Công nhân thao tác chậm |
Cột bên phải là tổn thất cần giảm. Nếu trừ chúng vào takt, bạn sẽ hợp thức hóa chúng và không bao giờ thấy vấn đề. Phần 5S cuối ca nên được chuẩn hóa thành số phút cố định; cách làm có ở bài triển khai 5S trong nhà xưởng.
2.3. Căn cứ pháp lý khi tính thời gian ca ở Việt Nam
Khung ca làm việc bám theo Bộ luật Lao động 2019. Thời giờ làm việc bình thường không quá 8 giờ/ngày (Điều 105). Người làm từ 6 giờ trở lên mỗi ngày được nghỉ giữa giờ ít nhất 30 phút liên tục; làm ban đêm thì ít nhất 45 phút liên tục (Điều 109).
Thời gian nghỉ này có thể vẫn được tính vào giờ làm việc để trả lương, nhưng line đứng yên nên vẫn phải trừ khi tính takt. Hệ quả thực tế: ca đêm có thời gian khả dụng ngắn hơn ca ngày ít nhất 15 phút, nên nếu giao cùng chỉ tiêu cho hai ca, takt ca đêm phải ngắn hơn. Kỹ sư hay bỏ sót chi tiết này khi lập kế hoạch 2 ca.
2.4. Nhu cầu khách hàng lấy theo kỳ nào
Nhu cầu là số sản phẩm khách cần trong kỳ, không phải số lượng xưởng muốn làm hay công suất máy. Đơn tháng thì chia cho số ngày làm việc thực tế của tháng đó, không phải 30 ngày. Khi đơn dao động mạnh giữa các tuần, hãy lấy nhu cầu trung bình đã san bằng của 1 đến 4 tuần và giữ một lượng tồn kho thành phẩm nhỏ làm đệm. Đổi takt mỗi ngày sẽ khiến công nhân không kịp thích nghi và bảng phân công liên tục bị xáo trộn.
Nếu tỷ lệ hàng lỗi của line đã biết và ổn định, nhu cầu dùng để tính takt nên cộng thêm phần hàng phải làm bù. Ví dụ khách cần 200 bộ, tỷ lệ lỗi không sửa được 2% thì line cần làm khoảng 204 bộ.
2.5. Takt time cho line chạy nhiều mã hàng
Line chạy nhiều mã vẫn dùng một takt chung, tính trên tổng nhu cầu mọi mã. Ví dụ line làm 120 bộ mã A và 80 bộ mã B mỗi ngày thì nhu cầu là 200 bộ. Thời gian thao tác dùng để cân bằng chuyền là bình quân gia quyền. Với mã A 1.000 giây, mã B 1.200 giây: (120 × 1.000 + 80 × 1.200) / 200 = 1.080 giây.
Thứ tự đưa hàng vào line nên xen kẽ theo tỷ lệ 3:2 (A, A, B, A, B) thay vì chạy hết A rồi mới tới B. Chạy theo lô khiến các trạm có thao tác riêng cho mã B bị quá tải liên tục trong một khoảng dài, rồi ngồi chơi khi chạy mã A.
3. Ví dụ tính takt time cho line lắp ráp tại xưởng
3.1. Bảng tính từng bước
Một xưởng tại Bắc Ninh lắp ráp tủ điều khiển, nhận đơn 4.800 bộ/tháng, làm 24 ngày, 1 ca 8 giờ.
|
Bước |
Nội dung |
Kết quả |
|
1 |
Nhu cầu ngày: 4.800 / 24 |
200 bộ/ngày |
|
2 |
Tổng thời gian ca |
480 phút |
|
3 |
Trừ nghỉ giữa giờ 30 phút, họp đầu ca 10 phút, 5S cuối ca 10 phút |
430 phút = 25.800 giây |
|
4 |
Takt time = 25.800 / 200 |
129 giây/bộ |
Line phải ra một tủ hoàn chỉnh sau mỗi 129 giây.
3.2. Khi khách thay đổi sản lượng
Khi khách đổi sản lượng, takt đổi theo và quyết định cách bạn tổ chức lại line:
|
Kịch bản |
Thời gian khả dụng |
Nhu cầu/ngày |
Takt time |
Hệ quả |
|
Hiện tại, 1 ca |
25.800 giây |
200 bộ |
129 giây |
9 trạm như thiết kế |
|
Đơn tăng, vẫn 1 ca |
25.800 giây |
300 bộ |
86 giây |
Phải chia nhỏ thao tác, cần 13 trạm |
|
Đơn tăng, chạy 2 ca |
51.600 giây |
300 bộ |
172 giây |
Mỗi ca chỉ cần 7 trạm |
Số trạm ở cột cuối tính theo công thức ở phần 5: 1.080 / 86 = 12,6, làm tròn 13; 1.080 / 172 = 6,3, làm tròn 7.
Chọn kịch bản nào là bài toán chi phí. Thêm trạm cần thêm bàn, đồ gá, mặt bằng và 4 người tuyển mới. Thêm ca cần thêm phụ cấp ca đêm, người quản lý ca, nhưng tận dụng được bàn và đồ gá sẵn có. Nếu đơn tăng chỉ kéo dài vài tháng, chạy 2 ca thường ít rủi ro hơn; nếu đơn tăng là xu hướng lâu dài, mở rộng line đáng cân nhắc hơn.
3.3. Quy takt time thành mục tiêu sản lượng theo giờ
Công nhân không theo dõi được “129 giây” trong đầu, nhưng theo dõi được “giờ này phải ra 27 bộ”. Mục tiêu theo giờ = thời gian chạy trong giờ đó / takt:
|
Khung giờ |
Thời gian chạy |
Mục tiêu |
|
Giờ đầu (có họp 10 phút) |
50 phút = 3.000 giây |
23 bộ |
|
Giờ chạy đủ |
60 phút = 3.600 giây |
27 bộ |
|
Giờ có nghỉ giữa ca 30 phút |
30 phút = 1.800 giây |
13 bộ |
Mục tiêu theo giờ được làm tròn xuống. Phần lẻ tích lũy lại và được bù ở giờ cuối để tổng ngày đủ 200 bộ. Ghi mục tiêu và thực tế lên bảng sản lượng theo giờ ở cuối line: lệch ở giờ nào thì trưởng chuyền xử lý ngay trong giờ đó, không đợi cuối ca mới biết thiếu hàng.
4. Phân biệt takt time, cycle time và lead time
Hiểu takt time là gì mà không phân biệt được nó với cycle time và lead time thì rất dễ báo cáo sai. Ba chỉ số này đo ba thứ khác nhau:
|
Tiêu chí |
Takt time |
Cycle time |
Lead time |
|
Bản chất |
Nhịp cần đạt theo nhu cầu |
Thời gian thực để làm xong 1 sản phẩm tại trạm/line |
Tổng thời gian từ khi nhận đơn đến khi giao hàng |
|
Ai quyết định |
Khách hàng và thời gian làm việc |
Quy trình, máy, tay nghề |
Toàn chuỗi: mua vật tư, sản xuất, chờ, vận chuyển |
|
Công thức |
Thời gian khả dụng / Nhu cầu |
Thời gian sản xuất thực tế / Số sản phẩm hoàn thành |
Thời gian xử lý + Thời gian chờ + Thời gian vận chuyển |
|
Ví dụ ở line trên |
129 giây |
Trạm 4: 128 giây |
10 ngày từ PO đến giao |
|
Dùng để |
Thiết kế line, tính số người |
Tìm điểm nghẽn, cân bằng |
Cam kết ngày giao với khách |
Quy tắc vận hành: cycle time của mọi trạm phải nhỏ hơn hoặc bằng takt time. Cycle time lớn hơn takt nghĩa là line đang sản xuất chậm hơn nhu cầu, và mỗi ca sẽ thiếu hàng, tích lũy dần.
Takt time cũng khác chỉ số OEE. OEE đo line đã dùng thời gian tốt đến đâu (sẵn sàng, hiệu suất, chất lượng); takt cho biết line cần chạy nhanh đến đâu. Hai chỉ số gặp nhau ở dừng máy ngoài kế hoạch: nó làm OEE giảm, đồng thời ép thời gian còn lại để đạt đủ sản lượng, như ví dụ ở mục 5.3.
5. Từ takt time đến số công nhân và cân bằng chuyền
Nhiều bài viết dừng ở công thức, nhưng giá trị thật của takt nằm ở đây: nó cho biết line cần bao nhiêu người, bao nhiêu máy, và mỗi người làm gì.
5.1. Công thức số công nhân tối thiểu
Số công nhân (số trạm) tối thiểu = Tổng thời gian thao tác của một sản phẩm / Takt time
Với tủ điều khiển ở trên, tổng thời gian thao tác là 1.080 giây, nên số người tối thiểu là 1.080 / 129 = 8,37, làm tròn lên 9. Nếu làm tròn xuống thành 8, mỗi người phải gánh trung bình 135 giây, vượt takt, và line chắc chắn trễ.
5.2. Bấm giờ thao tác sao cho đúng
Kết quả công thức chỉ đúng khi tổng thời gian thao tác đúng. Ba điểm hay sai khi bấm giờ:
-
Đo quá ít lần: đo một lần là đo may rủi. Mỗi công việc nên đo ít nhất 10 chu kỳ liên tiếp, ghi riêng từng phần tử (lấy vít, đặt chi tiết, siết, kiểm tra).
-
Lấy trung bình cả lần làm lỗi: lần phải gỡ ra làm lại kéo trung bình lên cao. Loại các lần bất thường, ghi nguyên nhân riêng để cải tiến, rồi lấy giá trị lặp lại ổn định mà người thạo việc làm đều được.
-
Gộp thời gian chờ vào thao tác: thời gian đứng đợi máy chạy xong, đợi hàng từ trạm trước không phải thời gian thao tác. Gộp vào sẽ làm số người tính ra cao hơn cần thiết.
Phần lấy vít, với tay, đi lại thường chiếm tỷ lệ đáng kể trong thời gian đo. Đó chính là các lãng phí thao tác và di chuyển trong 7 loại lãng phí trong sản xuất, và là chỗ cải tiến trạm làm việc ở phần 6 cắt được nhiều giây nhất.
5.3. Biểu đồ Yamazumi và hiệu suất cân bằng chuyền
Yamazumi (tiếng Nhật: chồng lên nhau) là biểu đồ cột thời gian thao tác của từng trạm, có thêm một đường ngang tại mức takt. Cột nào chạm hoặc vượt đường takt là điểm nghẽn. Cột thấp hẳn là trạm nhàn, có thể dồn thêm việc.
|
Trạm |
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
9 |
|
Thời gian thao tác (giây) |
118 |
125 |
112 |
128 |
120 |
115 |
124 |
126 |
112 |
Tổng 9 trạm là 1.080 giây. Trạm cao nhất 128 giây, vẫn dưới takt 129 giây. Hiệu suất cân bằng chuyền = 1.080 / (9 × 129) = 93%, mức tốt cho line lắp ráp thủ công.
Nhưng line này gần như không có biên. Giả sử mỗi ca phát sinh 30 phút dừng ngoài kế hoạch, thời gian còn lại là 400 phút = 24.000 giây. Muốn vẫn đủ 200 bộ, mỗi bộ chỉ còn 120 giây, và các trạm 2, 4, 7, 8 sẽ không theo kịp. Vì vậy khi cân bằng, hãy đặt thời gian thao tác mục tiêu của mỗi trạm thấp hơn takt một khoảng đủ bù cho mức dừng máy bạn đo được thực tế, thay vì cân sát vạch.
5.4. Xử lý khi một trạm vượt takt
Giả sử sau khi đổi thiết kế tủ, trạm 4 tăng lên 140 giây, vượt takt 11 giây. Thứ tự xử lý nên đi từ rẻ đến đắt:
-
Chuyển phần tử công việc sang trạm nhàn: việc siết cụm cos mất 12 giây chuyển từ trạm 4 sang trạm 3 (112 lên 124 giây). Trạm 4 còn 128 giây, không tốn đồng nào.
-
Cắt lãng phí thao tác: đưa vít vào khay ngay tầm tay, dùng đồ gá giữ chi tiết để công nhân thao tác hai tay.
-
Thêm công cụ: tô vít lực thay tô vít tay, kẹp nhanh thay bu lông.
-
Chia đôi trạm hoặc thêm người: chỉ dùng khi ba bước trên không đủ, vì nó làm giảm hiệu suất cân bằng chung.
Sau mỗi thay đổi, bấm giờ lại và vẽ lại Yamazumi. Cân bằng chuyền là việc lặp lại, không phải làm một lần.
5.5. Công đoạn dùng máy: tính số máy theo takt
Không phải trạm nào cũng là thao tác tay. Với công đoạn dập, cắt laser, CNC, nhịp do máy quyết định, nên phải so cycle time của máy với takt.
Ví dụ mỗi tủ cần 4 chi tiết dập, máy dập mất 40 giây/chi tiết tính cả thao tác cấp phôi. Thời gian máy cho một tủ là 160 giây, lớn hơn takt 129 giây. Số máy cần = 160 / 129 = 1,24, làm tròn 2 máy. Phương án khác là cho riêng công đoạn dập chạy 2 ca và đặt kho đệm chi tiết dập trước line lắp ráp; khi đó takt của máy dập là 258 giây và 1 máy là đủ.
Nhớ trừ thời gian thay khuôn khi tính thời gian khả dụng của máy. Máy phải thay khuôn 3 lần/ca, mỗi lần 15 phút, thì mất 45 phút khả dụng, đủ để một phương án đang vừa khít trở thành thiếu.
6. Bố trí trạm làm việc và cấp liệu để giữ nhịp
Takt 129 giây không chừa chỗ cho việc công nhân cúi tìm vít hay đi lấy linh kiện. Sau khi đã có số trạm và gói công việc từng trạm, thiết kế vật lý của trạm quyết định trạm có giữ được nhịp hay không.
6.1. Bàn thao tác theo gói công việc
Bàn thao tác nên có chiều cao theo kiểu thao tác. Lắp chi tiết nhỏ cần mặt bàn cao hơn để công nhân không cúi; lắp cụm nặng như tủ điện cần mặt bàn thấp hơn để thao tác lực. Thanh treo dụng cụ, khay linh kiện trong vùng với tay và đèn chiếu sáng riêng giúp cắt các giây lãng phí đã thấy khi bấm giờ.
Khi line đổi takt và phải thêm trạm như kịch bản 300 bộ/ngày, bàn cùng kích thước và cùng kết cấu giúp nhân bản trạm trong vài ngày thay vì phải thiết kế lại. Với line điện tử, mặt bàn chống tĩnh điện là yêu cầu bắt buộc.
=> Sản phẩm: BÀN THAO TÁC CÔNG NGHIỆP
6.2. Chuyển hàng giữa các trạm
Chuyển hàng giữa trạm bằng tay vừa tốn thời gian vừa dễ tạo đống hàng dở dang. Với sản phẩm cỡ tủ điện, khung máy, đoạn băng tải con lăn trọng lực nối các bàn giúp đẩy sản phẩm sang trạm sau trong vài giây. Chiều dài mỗi đoạn nên chỉ đủ chứa 1 đến 2 sản phẩm chờ: đoạn quá dài cho phép hàng dồn ứ và che mất điểm nghẽn mà Yamazumi đã chỉ ra.
=> Sản phẩm: BĂNG TẢI CON LĂN
6.3. Cấp liệu theo pitch
Pitch là takt nhân với số sản phẩm trong một đơn vị đóng gói hoặc cấp liệu. Nếu mỗi khay linh kiện đủ cho 10 tủ, pitch = 129 × 10 = 1.290 giây, tức 21,5 phút. Người cấp liệu đi một vòng cố định mỗi 21,5 phút, khoảng 20 vòng mỗi ca, thay khay rỗng bằng khay đầy.
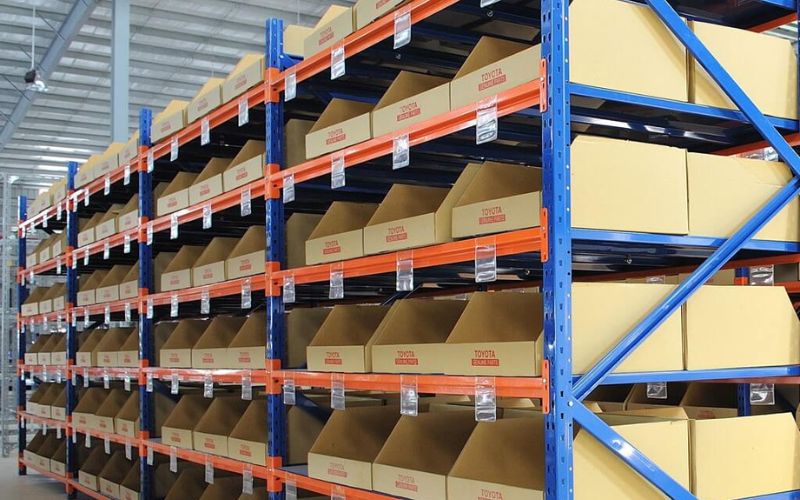
Để làm được vậy, linh kiện nên nằm trên kệ cấp liệu nghiêng phía sau trạm, nạp từ phía sau và lấy từ phía trước để giữ FIFO. Người cấp liệu dùng xe đẩy hàng chia ngăn theo trạm, mỗi vòng mang đúng lượng cho một pitch. Dụng cụ dùng chung giữa các trạm nên để trong tủ để dụng cụ, mỗi món có vị trí cố định để không ai mất thời gian tìm.
=> Sản phẩm: GIÁ ĐỂ HÀNG, KỆ CẤP LIỆU
6.4. Quản lý trực quan để cả line thấy nhịp
Bảng sản lượng theo giờ ở mục 3.3 nên đặt ở đầu hoặc cuối line, nơi trưởng chuyền và công nhân đều nhìn thấy. Line có điều kiện có thể dùng đèn báo (andon) tại từng trạm: công nhân bật đèn khi gặp sự cố để trưởng chuyền tới ngay, thay vì lặng lẽ làm chậm cả line. Khung treo bảng và giá gắn đèn có thể làm liền với kết cấu bàn thao tác để line gọn và dễ di dời.
7. Quy trình 6 bước áp dụng takt time cho một line
Gom các phần trên lại, đây là trình tự kỹ sư sản xuất có thể dùng khi dựng line mới hoặc làm lại line cũ:
-
Chốt nhu cầu: lấy dự báo hoặc PO, quy về nhu cầu ngày đã san bằng, cộng phần bù hàng lỗi nếu có.
-
Tính thời gian khả dụng: theo số ca, trừ nghỉ giữa giờ, họp, 5S, bảo trì có lịch. Ca đêm tính riêng.
-
Tính takt time và quy thành mục tiêu sản lượng theo giờ.
-
Bấm giờ thao tác, tính số trạm, số máy, vẽ Yamazumi và cân bằng có biên.
-
Thiết kế trạm và cấp liệu: bàn thao tác, băng tải, kệ cấp liệu, vòng cấp liệu theo pitch; chạy thử 1 đến 3 ngày rồi bấm giờ lại.
-
Theo dõi và rà lại: ghi bảng sản lượng theo giờ, phân tích các giờ thiếu, tính lại takt mỗi khi nhu cầu hoặc số ca thay đổi.
Với SME lần đầu áp dụng, nên chọn một line có sản phẩm lặp lại nhiều nhất để làm thí điểm, chạy ổn rồi mới nhân rộng.
8. Lợi ích của takt time trong sản xuất tinh gọn
-
Chặn sản xuất thừa: line chạy theo nhịp khách hàng nên không làm thừa. Đây là lãng phí được coi là nghiêm trọng nhất vì nó kéo theo tồn kho, mặt bằng, vận chuyển và che giấu lỗi.
-
Lộ điểm nghẽn nhanh: có một con số chung, trạm nào không kịp nhịp sẽ thấy ngay trên bảng sản lượng theo giờ.
-
Tính đúng nhân sự và máy móc: biết cần bao nhiêu người, bao nhiêu máy trước khi tuyển và đầu tư, thay vì làm theo cảm tính rồi cắt bớt.
-
Nền cho công việc chuẩn hóa: mỗi trạm có một gói thao tác cố định trong takt, dễ viết hướng dẫn công việc và đào tạo người mới trong vài ngày.
-
Trả lời khách nhanh và có cơ sở: khi khách hỏi tăng sản lượng 50%, kỹ sư tính lại takt trong vài phút và biết ngay cần thêm ca hay thêm trạm, thêm bao nhiêu thiết bị.
-
Ăn điểm khi khách audit xưởng: khách FDI và tập đoàn khi đánh giá nhà cung cấp thường hỏi năng lực line. Một xưởng trình được takt, Yamazumi và bảng sản lượng theo giờ cho thấy năng lực được kiểm soát bằng số liệu.
9. Sai lầm thường gặp khi áp dụng takt time
9.1. Dùng tổng giờ ca thay vì thời gian khả dụng
Lấy 480 phút thay vì 430 phút làm takt dài thêm khoảng 12% (144 giây thay vì 129 giây). Line thiết kế theo con số đó sẽ thiếu khoảng 20 bộ mỗi ngày dù ai cũng làm đúng nhịp.
9.2. Nhầm takt time với cycle time
Takt là mục tiêu do nhu cầu đặt ra, còn cycle time là thực tế đo được. Báo cáo “line đạt takt 120 giây” trong khi thực chất đó là cycle time trung bình khiến quản lý tưởng line dư năng lực.
9.3. Giữ một takt cố định quanh năm
Takt phải tính lại khi nhu cầu, số ca hoặc số ngày làm việc thay đổi. Với SME nhận đơn theo đợt, nên rà lại takt theo tuần hoặc theo mỗi PO lớn.
9.4. Cân bằng cục bộ
Đẩy nhanh một trạm không làm line nhanh hơn nếu trạm khác vẫn vượt takt; nó chỉ tạo đống hàng chờ trước trạm chậm. Luôn nhìn cả biểu đồ Yamazumi.
9.5. Không chừa biên cho dừng máy
Cân bằng mọi trạm sát takt (như 128/129 giây) trông đẹp trên giấy, nhưng chỉ cần một lần thiếu linh kiện là line trễ cả ca. Hãy đo mức dừng ngoài kế hoạch thực tế rồi để biên tương ứng.
9.6. Quên công đoạn máy và thời gian thay khuôn
Line lắp ráp cân bằng đẹp nhưng công đoạn dập, sơn hoặc cắt laser phía trước không theo kịp takt thì line vẫn đói hàng. Công đoạn máy phải được kiểm theo takt như mục 5.5.
10. Khi nào takt time không phù hợp
10.1. Xưởng gia công theo đơn lẻ
Takt time phát huy tốt nhất ở sản xuất lặp lại: lắp ráp, đóng gói, line nhiều mã cùng họ sản phẩm. Ở xưởng gia công cơ khí làm đơn lẻ theo bản vẽ, mỗi đơn có quy trình và thời gian khác nhau, nên áp một takt chung cho cả xưởng ít ý nghĩa.
Khi đó, hãy áp takt cho nhóm sản phẩm lặp lại (ví dụ một loạt 200 khung giống nhau trong 2 tuần) và quản lý phần còn lại bằng lead time và tải máy.
10.2. Takt quá ngắn và sức khỏe người lao động
Khi takt chỉ còn vài chục giây, thao tác lặp lại liên tục làm tăng mỏi cơ, nguy cơ chấn thương và tỷ lệ nghỉ việc. Đây là chỗ bộ phận EHS nhà máy cần tham gia, với các biện pháp như luân chuyển vị trí, chỉnh chiều cao bàn, giảm với tay, trước khi chọn rút takt thay vì thêm ca.
11. Câu hỏi thường gặp về takt time
Takt time là gì, có phải là thời gian chu kỳ không?
Không. Takt time là nhịp cần đạt theo nhu cầu khách hàng; thời gian chu kỳ (cycle time) là thời gian thực tế để làm xong một sản phẩm. Line khỏe khi cycle time của mọi trạm nhỏ hơn hoặc bằng takt.
Takt time có trừ giờ nghỉ không?
Có. Trừ mọi khoảng dừng có kế hoạch: nghỉ giữa giờ, họp đầu ca, vệ sinh cuối ca, bảo trì định kỳ. Không trừ dừng máy đột xuất.
Bao lâu nên tính lại takt time?
Mỗi khi nhu cầu, số ca hoặc số ngày làm việc thay đổi. Xưởng có đơn ổn định thường rà theo tháng; xưởng nhận đơn theo đợt nên rà theo tuần hoặc theo PO.
Cycle time lớn hơn takt time thì xử lý thế nào?
Đi từ rẻ đến đắt: chuyển việc sang trạm nhàn, cắt lãng phí thao tác, thêm công cụ, rồi mới thêm trạm, thêm máy hoặc thêm ca. Nếu vẫn không đủ, cần thỏa thuận với khách để san đều nhu cầu.
Takt time có dùng được ngoài sản xuất không?
Có. Kho hàng dùng takt để chia nhịp soạn đơn theo số đơn mỗi ca; xây dựng dùng takt để chia nhịp thi công theo từng khu vực, từng tầng. Nguyên tắc giống nhau: thời gian khả dụng chia cho khối lượng cần hoàn thành.
Kết luận
Hiểu takt time là gì mới là bước đầu. Giá trị thật nằm ở chỗ con số đó dẫn tới số trạm, số người, số máy, cách cân bằng chuyền, nhịp cấp liệu và thiết kế từng trạm làm việc. Ba việc nên làm ngay: tính takt bằng thời gian khả dụng chứ không phải tổng giờ ca, quy takt thành mục tiêu theo giờ để cả line thấy nhịp, và để biên cho những lần dừng máy mà xưởng nào cũng gặp.
Đang dựng line mới hoặc phải thêm trạm vì đơn tăng?
Cinvico làm bàn thao tác, băng tải con lăn, kệ cấp liệu và xe đẩy theo kích thước line của bạn tại xưởng Hoài Đức, Hà Nội:
-
Gửi layout hoặc số trạm, kỹ sư Cinvico dựng bản vẽ để bạn duyệt trước khi sản xuất
-
Kết cấu đồng bộ giữa các trạm, dễ nhân bản khi line đổi takt
-
Xuất hóa đơn VAT, giao và lắp đặt tại xưởng ở miền Bắc