Kaizen trong sản xuất là cách cải tiến liên tục bằng những thay đổi nhỏ, chi phí thấp, do chính người đứng máy đề xuất và làm ngay tại hiện trường. Bài viết đi từ khái niệm, lợi ích, nguyên tắc, bộ công cụ, quy trình 7 bước có ví dụ chạy thử, đến số liệu thật tại doanh nghiệp Việt và lộ trình 90 ngày, để chủ xưởng và kỹ sư sản xuất bắt tay làm được ngay.
Nếu xưởng bạn đang gặp cảnh công nhân mất cả chục phút mỗi ca để tìm dụng cụ, WIP chất đống giữa hai công đoạn, hay khách hàng FDI vào đánh giá nhà cung cấp và hỏi “hồ sơ cải tiến của xưởng đâu”, thì kaizen là điểm khởi đầu rẻ nhất.
1. Kaizen trong sản xuất là gì?
Kaizen (改善) ghép từ “kai” (thay đổi) và “zen” (tốt hơn). Trong nhà máy, kaizen là việc liên tục tìm và loại bỏ lãng phí ở từng thao tác, từng công đoạn, thay vì chờ một khoản đầu tư lớn mới cải thiện năng suất.
Khái niệm này được hệ thống hóa tại Toyota qua Taiichi Ohno và Shigeo Shingo. Sau đó Masaaki Imai đưa kaizen ra thế giới qua cuốn sách xuất bản năm 1986. Ngày nay kaizen là nền móng của sản xuất tinh gọn (Lean Manufacturing), đi cùng Just-In-Time và hệ thống sản xuất Toyota (TPS).
1.1. Kaizen khác gì đổi mới (innovation)?
|
Tiêu chí |
Kaizen |
Đổi mới (innovation) |
|
Quy mô thay đổi |
Nhỏ, từng bước |
Lớn, đột phá |
|
Chi phí |
Thấp, dùng nguồn lực sẵn có |
Cao: máy mới, công nghệ mới |
|
Người thực hiện |
Mọi người, nhất là công nhân trực tiếp |
Ban lãnh đạo, kỹ sư, nhà cung cấp |
|
Nhịp độ |
Hằng ngày, liên tục |
Theo đợt, vài năm một lần |
|
Rủi ro |
Thấp, dễ quay lại cách cũ |
Cao |
Hai cách này bổ trợ nhau. Xưởng mua máy CNC mới là đổi mới. Dời giá treo dao cụ sát máy để công nhân không phải đi lại lấy dao là kaizen.
1.2. Kaizen nhắm vào 3 thứ: Muda, Mura, Muri
Mọi đề tài kaizen trong xưởng đều quy về ba nhóm vấn đề:
-
Muda (lãng phí): hoạt động không tạo giá trị như chờ đợi, vận chuyển thừa, thao tác thừa, tồn kho, làm lại hàng lỗi. Dấu hiệu và chỉ số đo từng loại có trong bài 7 lãng phí trong sản xuất.
-
Mura (không đồng đều): nhịp sản xuất lúc dồn lúc trống, ca này làm 500 sản phẩm, ca kia làm 300.
-
Muri (quá tải): người hoặc máy làm vượt sức, như công nhân bê phôi nặng, cúi thấp hàng trăm lần mỗi ca.
Muri thường bị bỏ qua nhất. Nó vừa làm chậm năng suất vừa gây rủi ro an toàn lao động mà bộ phận EHS nhà máy phải xử lý.
1.3. Kaizen, Lean và 5S khác nhau thế nào?
Ba khái niệm này hay bị dùng lẫn, nhưng nằm ở ba tầng khác nhau:
|
Khái niệm |
Bản chất |
Vai trò |
|
Lean (sản xuất tinh gọn) |
Hệ thống quản trị sản xuất |
Mục tiêu tổng: tạo giá trị với lãng phí tối thiểu |
|
Kaizen |
Triết lý và cách làm |
Động cơ cải tiến liên tục bên trong Lean |
|
5S |
Công cụ cụ thể |
Bước nền để hiện trường gọn, lãng phí lộ ra |
Nói gọn: Lean là đích đến, kaizen là cách đi, 5S là viên gạch đầu tiên.
2. Lợi ích của kaizen trong sản xuất
Lợi ích của kaizen đo được bằng con số, không chỉ là “tinh thần cải tiến”. Kết quả các doanh nghiệp Việt đã công bố (chi tiết ở mục 7) cho thấy năm nhóm lợi ích chính:
-
Tăng năng suất mà không mua máy mới: một công đoạn dập tại FOMECO tăng từ 4.000 lên 9.000 sản phẩm/ca nhờ cơ cấu cấp phôi đơn giản.
-
Giảm chi phí vận hành: bớt quãng đường vận chuyển, bớt người làm việc thừa, tiết kiệm mặt bằng.
-
Giảm lỗi và làm lại: chuẩn hóa thao tác bằng WI giúp mọi ca làm giống nhau.
-
An toàn hơn: giảm bê vác, giảm cúi xoay, giảm vướng dây trên lối đi.
-
Có hồ sơ cải tiến khi khách hàng đánh giá: khách FDI và tập đoàn khi audit nhà cung cấp thường hỏi xưởng cải tiến gì, đo bằng gì. Kaizen có ghi chép là câu trả lời có sẵn.
Còn một lợi ích ít được nói tới nhưng quan trọng với SME: công nhân được nghe ý kiến thì gắn bó hơn, giảm chi phí tuyển và đào tạo lại.
3. 5 nguyên tắc cốt lõi khi làm kaizen ở xưởng
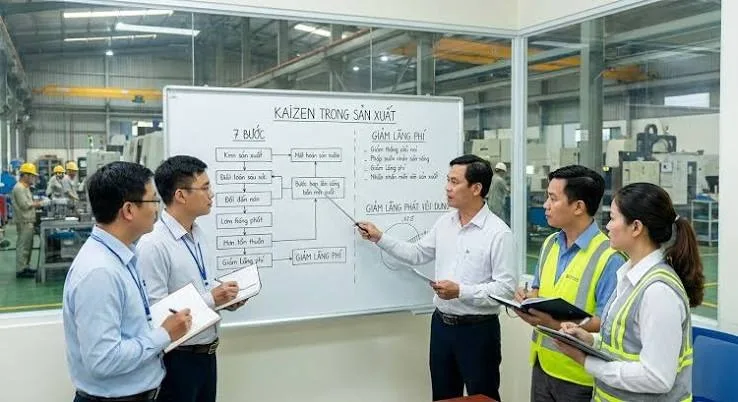
Công cụ có thể thay đổi theo từng xưởng, nhưng 5 nguyên tắc dưới đây quyết định kaizen sống hay chết:
-
Đi hiện trường (gemba) trước khi họp: vấn đề nằm ở máy, ở trạm, không nằm trên báo cáo. Quản lý phải xuống xưởng xem tận mắt.
-
Giải pháp rẻ, nhanh đi trước: thử với nguồn lực sẵn có trong vài ngày, đừng chờ ngân sách lớn.
-
Không đổ lỗi cho người, sửa quy trình: lỗi lặp lại là do cách làm, không do người làm. Đổ lỗi khiến công nhân giấu vấn đề.
-
Nói bằng số: mỗi cải tiến có số trước, số sau. Không có số thì không gọi là kaizen.
-
Chuẩn hóa rồi mới cải tiến tiếp: cách làm tốt phải thành WI, thành chuẩn 5S, rồi mới làm vòng tiếp theo. Không có chuẩn thì không có nền để cải tiến.
4. 3 hình thức kaizen trong nhà máy
Kaizen trong sản xuất không chỉ có một dạng. Xưởng nên dùng cả ba, tùy quy mô vấn đề:
|
Hình thức |
Quy mô |
Thời gian |
Ai làm |
Ví dụ |
|
Kaizen hằng ngày (đề xuất cá nhân, Teian) |
Một thao tác, một trạm |
Vài giờ đến vài ngày |
Công nhân, tổ trưởng |
Đổi vị trí hộp vít, thêm móc treo dụng cụ |
|
Kaizen event (kaizen blitz) |
Một công đoạn, một line |
3 đến 5 ngày tập trung |
Nhóm 4 đến 8 người liên phòng ban |
Bố trí lại một cell lắp ráp |
|
Kaizen hệ thống (flow kaizen) |
Cả dòng chảy vật tư, nhiều công đoạn |
Vài tuần đến vài tháng |
Kỹ sư IE, quản lý sản xuất |
Đổi layout xưởng theo dòng chảy, thêm băng tải nối công đoạn |
SME mới bắt đầu nên chạy kaizen hằng ngày song song với một kaizen event mỗi quý. Kaizen hệ thống phù hợp khi xưởng mở rộng, dời máy hoặc mở line mới.
5. Bộ công cụ thực hiện kaizen trong nhà xưởng
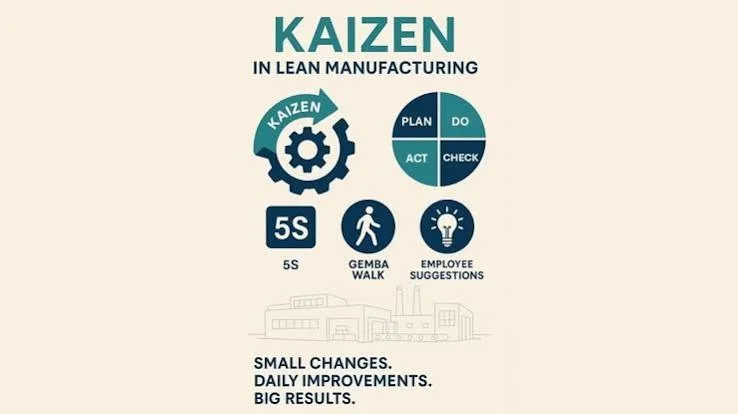
Kaizen là triết lý, còn các công cụ dưới đây là thứ giúp kaizen trong sản xuất thành việc làm cụ thể ở xưởng.
|
Công cụ |
Dùng để |
Ví dụ tại xưởng |
|
5S |
Tạo hiện trường gọn, bất thường lộ ra ngay |
Mỗi dụng cụ có vị trí riêng, thiếu là thấy |
|
PDCA |
Vòng chạy cho mỗi đề tài cải tiến |
Lập kế hoạch, thử, đo, chuẩn hóa |
|
Motion (phân tích thao tác) |
Bỏ thao tác thừa, cúi, xoay, bê nặng |
Quay video thao tác, đếm bước di chuyển |
|
MFC (dòng chảy vật tư) |
Rút ngắn quãng đường vận chuyển |
Bố trí lại máy theo thứ tự công đoạn |
|
Karakuri |
Cơ cấu cơ khí đơn giản, ít hoặc không dùng điện |
Máng trượt cấp phôi tự trôi bằng trọng lực |
|
Poka-yoke |
Chặn lỗi ngay từ thao tác |
Đồ gá chỉ lắp được một chiều |
|
WI (hướng dẫn công việc chuẩn) |
Giữ kết quả cải tiến lâu dài |
Bảng WI có ảnh, thời gian, điểm an toàn |
|
Dandori (thay khuôn nhanh) |
Giảm thời gian chuyển đổi sản phẩm |
Xe thay khuôn, dụng cụ chuyên dùng sát máy |
|
Hệ thống đề xuất, QCC |
Thu ý tưởng từ công nhân |
Hộp đề xuất, nhóm cải tiến chất lượng |
5S gần như luôn là bước đầu, vì xưởng bừa bộn thì không nhìn ra lãng phí. Cách chấm điểm từng chữ S có trong bài 5S trong nhà xưởng sản xuất.
Muốn 5S đứng được lâu, mỗi dụng cụ cần một chỗ cố định ngay tại điểm dùng. Vì vậy các xưởng làm kaizen thường thay tủ tự đóng, bàn tự hàn bằng tủ để dụng cụ có ngăn kéo dán nhãn và tủ treo không cánh cho đồ dùng liên tục trong ca.
6. Quy trình 7 bước triển khai kaizen trong sản xuất
Quy trình chạy theo vòng PDCA: bước 1 đến 4 là Plan, bước 5 là Do, bước 6 là Check, bước 7 là Act. Đừng triển khai cả nhà máy một lúc. Hãy chọn một line hoặc một khu vực làm điểm, có kết quả rồi mới nhân rộng.
Bước 1: Chọn khu vực điểm và đo hiện trạng
Chọn khu vực có vấn đề rõ và dễ đo: line lắp ráp hay tồn WIP, máy dập hay dừng, khu đóng gói đi lại nhiều. Ghi số liệu nền trong 1 đến 2 tuần: sản lượng/ca, thời gian chu kỳ, tỷ lệ lỗi, quãng đường đi lại.
Mẹo chọn điểm: ưu tiên khu vực mà kết quả nhìn thấy được trong 30 ngày. Thắng nhanh ở vòng đầu giúp cả xưởng tin vào kaizen.
Bước 2: Lập nhóm kaizen
Nhóm 4 đến 6 người, gồm tổ trưởng, công nhân đứng máy, một kỹ sư IE hoặc QC. Người trực tiếp làm việc phải có mặt, vì họ biết chỗ vướng rõ nhất. Lãnh đạo không cần ngồi trong nhóm, nhưng phải duyệt nhanh khi nhóm cần vài triệu đồng để thử giải pháp.
Bước 3: Đi hiện trường (gemba) và tìm nguyên nhân gốc
Quan sát tại chỗ, quay video thao tác, vẽ sơ đồ đường đi của công nhân trên mặt bằng (sơ đồ spaghetti). Dùng 5 Why, biểu đồ xương cá hoặc Pareto để tìm nguyên nhân gốc thay vì xử lý triệu chứng.
Ví dụ 5 Why với hàng lỗi trầy xước:
-
Vì sao hàng bị trầy? Vì sản phẩm chạm nhau trên xe.
-
Vì sao sản phẩm chạm nhau? Vì xe không có vách ngăn.
-
Vì sao xe không có vách ngăn? Vì xe dùng chung cho mọi mã hàng.
Nguyên nhân gốc nằm ở phương tiện vận chuyển, không nằm ở người đẩy xe.
Bước 4: Đề xuất và chọn giải pháp
Ưu tiên giải pháp rẻ, làm ngay được: dời vị trí, thêm giá treo, đổi chiều cao bàn, thêm máng trượt. Chấm mỗi giải pháp theo 3 tiêu chí, thang 1 đến 5: chi phí, thời gian làm, mức cải thiện dự kiến. Giải pháp tổng điểm cao nhất làm trước.
Bước 5: Thử nghiệm quy mô nhỏ
Áp dụng trên một trạm hoặc một ca trước. Ghi lại vướng mắc phát sinh để chỉnh ngay, không chờ hết đợt.
Bước 6: Đo kết quả và chuẩn hóa
So số liệu trước và sau với đúng chỉ số ở bước 1. Đạt mục tiêu thì viết lại WI, cập nhật bảng 5S, đào tạo cả ca. Không đạt thì quay lại bước 3.
Bước 7: Nhân rộng và lặp lại
Đưa cách làm sang line khác, rồi quay lại bước 1 với vấn đề tiếp theo. Kaizen không có điểm kết thúc.
6.1. Ví dụ chạy thử 7 bước tại một trạm lắp ráp
Ví dụ dưới đây mô phỏng một trạm lắp ráp tủ điện nhỏ, 1 công nhân/ca, để thấy 7 bước vận hành ra sao. Số liệu mang tính minh họa, bạn thay bằng số đo thật tại xưởng mình.
|
Bước |
Việc làm |
Kết quả ghi nhận |
|
1. Đo hiện trạng |
Bấm giờ 20 chu kỳ, vẽ đường đi |
Chu kỳ 6 phút, công nhân rời trạm 9 lần/chu kỳ để lấy vít, dụng cụ |
|
2. Lập nhóm |
Tổ trưởng, 2 công nhân, 1 kỹ sư IE |
Thống nhất mục tiêu giảm chu kỳ 20% |
|
3. Tìm nguyên nhân |
5 Why |
Vít và dụng cụ để ở tủ chung cách trạm 8 m |
|
4. Chọn giải pháp |
Đưa vít về hộp chia ngăn trên bàn, treo dụng cụ trên vách bàn |
Chi phí thấp, làm trong 1 tuần |
|
5. Thử |
Áp dụng 1 ca |
Số lần rời trạm còn 1 lần/chu kỳ |
|
6. Chuẩn hóa |
Viết WI có ảnh vị trí từng dụng cụ |
Chu kỳ ổn định quanh 4,8 phút |
|
7. Nhân rộng |
Áp cho 3 trạm cùng loại |
Chọn đề tài tiếp: thời gian chờ vật tư |
Bài học từ ví dụ: lãng phí lớn nhất thường không nằm ở máy mà ở chỗ để đồ. Chỉ cần đưa đúng vật tư về đúng tầm tay là chu kỳ đã giảm rõ.
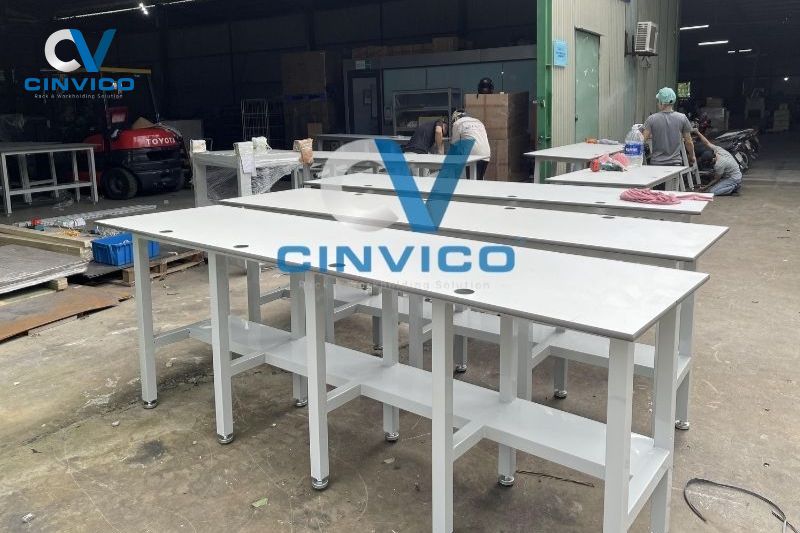
=> Sản phẩm: BÀN THAO TÁC CÔNG NGHIỆP
6.2. Mẫu phiếu đề xuất kaizen cho công nhân
Phiếu càng ngắn, công nhân càng chịu viết. Một phiếu đề xuất (Teian) chỉ cần 7 ô, gói trong một mặt giấy A5:
|
Ô trên phiếu |
Nội dung cần ghi |
|
Người đề xuất, tổ, ngày |
Để ghi nhận và trả thưởng |
|
Vấn đề hiện tại |
Mô tả ngắn, kèm ảnh nếu có |
|
Số liệu trước cải tiến |
Thời gian, số bước, số lỗi, khối lượng bê |
|
Ý tưởng cải tiến |
Vẽ tay cũng được |
|
Chi phí dự kiến |
Vật tư, giờ công |
|
Số liệu sau cải tiến |
Điền sau khi thử |
|
Tổ trưởng duyệt, thời hạn làm |
Trả lời trong tối đa 7 ngày |
Điều kiện để hệ thống đề xuất chạy được: phiếu nào cũng phải có câu trả lời trong 7 ngày, kể cả khi từ chối. Phiếu nộp mà không ai đọc là cách nhanh nhất giết phong trào kaizen.
7. Ví dụ kaizen trong sản xuất tại doanh nghiệp Việt
Các con số dưới đây lấy từ ba nguồn đã công bố:
-
Bài trên Diễn đàn Doanh nghiệp.
|
Doanh nghiệp |
Vấn đề |
Cải tiến |
Kết quả |
|
FOMECO (cơ khí, Thái Nguyên) |
Thay khuôn lâu |
Đưa khuôn gần máy, làm xe thay khuôn và dụng cụ chuyên dùng |
Thay khuôn từ 90 phút còn 45 phút |
|
FOMECO |
Bê thùng phôi 20 đến 25 kg giữa các công đoạn |
Băng tải con lăn chuyển thùng phôi |
Năng suất tăng khoảng 8% |
|
FOMECO |
Cấp phôi dập rãnh thủ công |
Cơ cấu Karakuri cấp phôi tự động |
Từ 4.000 lên 9.000 sản phẩm/ca |
|
FOMECO |
Phôi đi vòng giữa các công đoạn |
Bố trí lại mặt bằng theo dòng chảy |
Giảm tối thiểu khoảng 109,57 km vận chuyển/năm |
|
Dệt Phú Thọ |
Bàn nạp bông thấp hơn kiện xơ, công nhân phải san kiện |
Cải tiến chiều cao bàn nạp |
Đặt mục tiêu tăng sản lượng 10% |
|
SVEAM (máy nông nghiệp) |
Sản lượng thân máy khâu thấp |
Cải tiến quy trình gia công |
Từ 900 lên 1.700 bộ/tháng |
|
May Nam Hà |
Tồn hàng trên chuyền, lỗi cao |
Dự án kaizen 6 tháng |
Sản lượng trung bình từ 415 lên 899 sản phẩm |
Tổng chương trình tại FOMECO xử lý 370/418 vấn đề, giảm 11 nhân công, tiết kiệm 295 m² mặt bằng, ước tính khoảng 2,2 tỷ đồng/năm. Phần lớn cải tiến đến từ bố trí lại trạm làm việc, đổi chiều cao bàn, thêm băng tải, làm xe chuyên dùng. Không cần dây chuyền mới.
Cách giữ động lực: Dệt Phú Thọ thưởng ngay cho mỗi đề xuất, và thưởng 50% giá trị kinh tế cho đề xuất được đưa vào áp dụng. Chỉ trong 2 tháng cuối năm 2020, công ty nhận gần 50 đề xuất từ công nhân.
8. Điểm kaizen phổ biến nhất: trạm làm việc, lưu trữ, vận chuyển
Nhìn lại bảng trên, kaizen ở xưởng Việt thường xoay quanh ba chỗ: chỗ làm việc, chỗ để đồ và đường đi của vật tư. Đây cũng là ba chỗ chủ xưởng cải thiện nhanh nhất với chi phí thấp.
8.1. Bàn thao tác đúng chiều cao, đủ phụ kiện
Bàn quá thấp làm công nhân cúi (Muri). Bàn thiếu ngăn kéo hay vách treo làm công nhân rời trạm đi lấy đồ (Muda thao tác). Bàn có vách treo dụng cụ, đèn LED, ổ điện ngay trên mặt giữ người trong trạm suốt chu kỳ.
Chiều cao mặt bàn thông dụng ở xưởng Việt khoảng 750 đến 800 mm cho thao tác đứng lắp ráp trung bình. Việc tinh, cần nhìn gần thì nâng cao hơn. Việc dùng lực ấn, đập thì hạ thấp hơn.
Khi đặt bàn mới cho line, nên thống nhất một chiều cao và một bộ phụ kiện cho cả line để dễ viết WI và chấm 5S. Tiêu chí chọn kích thước, tải trọng, mặt bàn có trong bài cách chọn bàn thao tác cho xưởng.
8.2. Tủ dụng cụ, tủ linh kiện: mỗi thứ một chỗ
Mỗi loại tủ hợp với một khu vực khác nhau:
-
Tủ ngăn kéo có dán nhãn cho xưởng cơ khí, bảo trì.
-
Tủ linh kiện nhiều ngăn cho line lắp ráp điện tử.
-
Tủ treo không cánh cho dụng cụ dùng liên tục trong ca, nhìn một lần là biết thiếu cái gì.
Kết hợp với quy trình kiểm soát công cụ dụng cụ theo ca để biết ngay dụng cụ nào thiếu khi giao ca. Chủ xưởng nhỏ có thể bắt đầu từ bài quản lý dụng cụ trong xưởng.
=> Sản phẩm: TỦ ĐỂ DỤNG CỤ, TỦ LINH KIỆN
8.3. Xe đẩy, giá kệ và băng tải để bỏ bưng bê
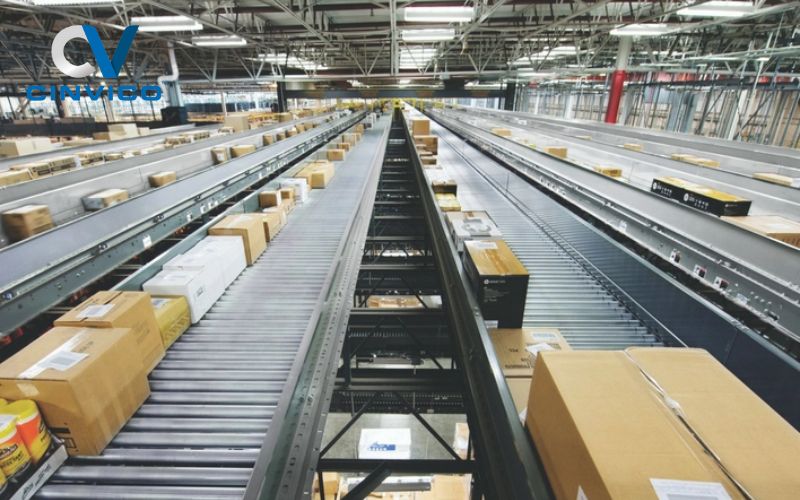
Ba cách giảm vận chuyển thừa rẻ nhất là xe đẩy dụng cụ đi theo người, rack WIP di động theo line, và băng tải con lăn giữa hai công đoạn. Khi chọn xe đẩy, lấy tải thiết kế dư khoảng 25 đến 30% so với tải thực để xe bền và đẩy nhẹ.
Cấu tạo, phân loại có trong bài băng tải con lăn là gì. Cách sắp kệ trong kho xem bài bố trí kệ trong kho khoa học.
=> Sản phẩm: XE ĐẨY HÀNG CÔNG NGHIỆP | GIÁ ĐỂ HÀNG | BĂNG TẢI CON LĂN
8.4. Karakuri: tự làm hay đặt gia công?
Karakuri là cơ cấu chạy bằng trọng lực, lò xo, đối trọng, ví dụ:
-
Máng trượt cấp phôi.
-
Băng tải con lăn nghiêng tự trôi.
-
Kệ cấp linh kiện kiểu FIFO (vào trước ra trước).
Ý tưởng nên đến từ nhóm kaizen tại trạm, vì họ biết phôi cần đi theo hướng nào.
Phần khung, máng, giá đỡ bằng kim loại tấm thì nên đặt xưởng gia công làm theo bản vẽ để đúng kích thước và bền. Nhóm kaizen chỉ cần phác thảo ý tưởng, ghi kích thước chính. Cinvico nhận gia công khung máy và chi tiết kim loại tấm từ 1 chiếc theo bản vẽ CAD, PDF hoặc ảnh phác thảo.
Thiết bị theo kích thước trạm thật: Cinvico làm bàn, tủ, xe đẩy, giá kệ, băng tải tại xưởng 3.000 m² ở Hoài Đức, Hà Nội, theo kích thước và tải trọng bạn đo được ở bước 1. Kỹ sư dựng bản vẽ để bạn duyệt trước khi sản xuất. Hàng catalog giao 7 đến 15 ngày, bảo hành 12 tháng, xuất hóa đơn VAT.
9. Kaizen trong sản xuất khi xưởng làm nhà cung cấp cho FDI
Với xưởng đang hoặc muốn làm nhà cung cấp cho FDI Nhật, Hàn hay tập đoàn trong nước như VinFast, THACO, kaizen không còn là chuyện tự nguyện.
-
ISO 9001:2015, điều 10.3 yêu cầu tổ chức cải tiến liên tục sự phù hợp và hiệu lực của hệ thống quản lý chất lượng.
-
IATF 16949:2016 (ngành ô tô) yêu cầu thêm quy trình cải tiến liên tục được lập thành văn bản, có phương pháp và đo lường rõ.
Khi đánh giá nhà cung cấp, đoàn audit thường muốn thấy bằng chứng chứ không nghe kể. Nên chuẩn bị sẵn:
|
Hồ sơ |
Nội dung |
|
Sổ theo dõi đề xuất kaizen |
Số phiếu nộp, số phiếu áp dụng theo tháng |
|
Báo cáo trước và sau |
Ảnh, số liệu chu kỳ, lỗi, quãng đường của từng đề tài |
|
WI đã cập nhật |
Phiên bản mới sau cải tiến, có ngày ban hành |
|
Bảng chấm 5S định kỳ |
Điểm theo khu vực, theo tháng |
|
Kế hoạch cải tiến năm |
Mục tiêu chất lượng, năng suất, an toàn |
Hiện trường lúc audit cũng nói thay hồ sơ. Trạm làm việc đồng bộ, dụng cụ có vị trí, lối đi thông thoáng là thứ đoàn đánh giá nhìn thấy đầu tiên.
10. Lộ trình 90 ngày cho xưởng mới bắt đầu kaizen
Lộ trình dưới đây phù hợp xưởng 30 đến 200 công nhân, chưa từng làm kaizen trong sản xuất một cách bài bản:
|
Giai đoạn |
Thời gian |
Việc chính |
Đầu ra |
|
Chuẩn bị |
Tuần 1 đến 2 |
Lãnh đạo cam kết, chọn khu vực điểm, đào tạo 5S và kaizen cơ bản cho tổ trưởng |
Khu vực điểm, nhóm kaizen |
|
Nền 5S |
Tuần 3 đến 6 |
Sàng lọc, sắp xếp, kẻ vạch, dán nhãn, đặt chỗ cố định cho dụng cụ |
Bảng chấm 5S lần đầu |
|
Kaizen event đầu tiên |
Tuần 7 đến 8 |
Đo hiện trạng, chạy 7 bước cho 1 công đoạn |
1 đề tài có số trước và sau |
|
Chuẩn hóa |
Tuần 9 đến 10 |
Viết WI, đào tạo cả ca, mở hộp đề xuất |
WI mới, phiếu Teian |
|
Nhân rộng |
Tuần 11 đến 13 |
Áp kết quả sang khu vực thứ hai, họp tổng kết, thưởng |
Báo cáo 90 ngày, kế hoạch quý sau |
Ngân sách 90 ngày đầu chủ yếu là giờ công và thiết bị lưu trữ, thao tác cho khu vực điểm. Xưởng đang mở mới nên gộp luôn vào danh mục mua sắm theo checklist setup thiết bị cho xưởng sản xuất mới, tránh mua lẻ rồi phải thay.
11. Sai lầm thường gặp khi áp dụng kaizen trong sản xuất
-
Chạy theo số lượng đề xuất: đặt chỉ tiêu 10 đề xuất/người/tháng, công nhân nộp cho đủ, không ai làm. Đo số đề xuất được áp dụng, không đo số đề xuất nộp.
-
Không đo trước: không có số nền thì không chứng minh được cải tiến, ban giám đốc cắt ngân sách.
-
Làm xong không chuẩn hóa: không viết lại WI, sau 2 tháng mọi thứ quay về như cũ.
-
Gắn kaizen với cắt giảm người: công nhân sợ mất việc sẽ thôi đề xuất. Nên nói rõ người dư ra được chuyển sang việc khác.
-
Lãnh đạo không xuống xưởng: kaizen chỉ chạy trên giấy, tổ trưởng hiểu rằng đây là việc phụ.
-
Mua thiết bị lẻ tẻ, không đồng bộ: mỗi trạm một kiểu bàn, một kiểu tủ, khó chuẩn hóa 5S và WI.
12. Đo hiệu quả kaizen bằng chỉ số nào?
Đo hiệu quả kaizen trong sản xuất không cần hệ thống phức tạp. Mỗi đề tài chỉ cần 1 đến 2 chỉ số chính, đo giống hệt nhau trước và sau cải tiến.
|
Chỉ số |
Cách đo |
Hợp với đề tài |
|
Thời gian chu kỳ |
Giây hoặc phút/sản phẩm tại công đoạn |
Motion, bố trí trạm |
|
Sản lượng/ca |
Sản phẩm đạt/ca |
Mọi đề tài |
|
Tỷ lệ lỗi |
Số lỗi/tổng sản phẩm |
Poka-yoke, WI |
|
Quãng đường vận chuyển |
Mét/ca hoặc km/năm |
MFC, băng tải, xe đẩy |
|
Thời gian thay khuôn |
Phút/lần |
Dandori |
|
Khối lượng bê vác |
kg/ca |
Muri, an toàn |
|
Tỷ lệ đề xuất được áp dụng |
Đề xuất áp dụng/tổng đề xuất |
Hệ thống đề xuất |
12.1. Quy kết quả ra tiền để trình lãnh đạo
Công thức đơn giản: giờ công tiết kiệm × đơn giá nhân công. Lấy lại ví dụ trạm lắp ráp ở mục 6.1 (số liệu minh họa):
-
Chu kỳ giảm từ 6 phút xuống 4,8 phút. Làm 80 sản phẩm/ca trước đây mất 480 phút, nay mất 384 phút, tiết kiệm 96 phút (1,6 giờ) mỗi ca.
-
Áp cho 3 trạm, 2 ca/ngày, 26 ngày/tháng: 156 ca × 1,6 giờ = 249,6 giờ/tháng.
-
Với đơn giá nhân công giả định 40.000 đồng/giờ: khoảng 10 triệu đồng/tháng, gần 120 triệu đồng/năm.
So con số này với chi phí bàn, tủ, hộp chia ngăn cho 3 trạm là thấy thời gian hoàn vốn. Con số cụ thể giúp đề tài tiếp theo được duyệt nhanh hơn.
Kết luận
Kaizen trong sản xuất không cần dự án lớn: chọn một khu vực, đo hiện trạng, sửa từng chỗ vướng, chuẩn hóa lại và lặp vòng tiếp theo. Phần lớn lãng phí nằm ở chỗ làm việc, chỗ để đồ và đường đi của vật tư, nên đó cũng là nơi nên bắt đầu.
Khi đề tài kaizen cần bàn, tủ, xe đẩy, băng tải hay khung Karakuri đúng kích thước trạm, gửi số đo hoặc mặt bằng qua Zalo 0981.244.688 (Mrs. Nhung) để trao đổi với kỹ sư Cinvico.