Bản vẽ ghi Ra 1.6, Ra 3.2 hay ba tam giác, nhưng bạn chưa chắc nên hiểu thế nào? Ghi sai độ nhám bề mặt dễ dẫn tới chi tiết bị trả về, hoặc đơn gia công đội giá vì thêm nguyên công không cần. Bài viết giải thích Ra, Rz, ý nghĩa từng mức nhám thường gặp, bảng 14 cấp, ký hiệu bản vẽ và cách chọn mức nhám đúng cho thiết bị nhà xưởng.
1. Độ nhám bề mặt là gì?
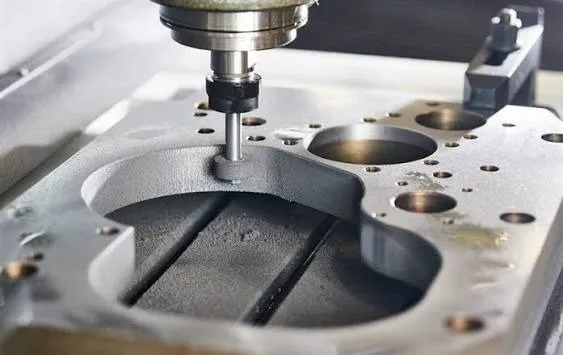
Độ nhám bề mặt là tập hợp các nhấp nhô rất nhỏ trên bề mặt chi tiết sau gia công, xét trong một chiều dài chuẩn. Đơn vị đo là micromet (µm). Giá trị càng nhỏ, bề mặt càng nhẵn.
Không bề mặt nào phẳng tuyệt đối. Dưới kính hiển vi, một mặt phay trông “láng” vẫn là chuỗi đỉnh và rãnh do mũi dao để lại. Độ nhám là con số định lượng chuỗi đỉnh, rãnh đó để hai bên mua và bán cùng hiểu một chuẩn.
1.1. Phân biệt độ nhám, độ sóng, sai lệch hình dáng và độ bóng
Profin của một bề mặt thực gồm ba thành phần chồng lên nhau, khác nhau ở bước nhấp nhô:
|
Thành phần |
Bước nhấp nhô |
Nguyên nhân thường gặp |
|
Độ nhám |
Rất ngắn, cỡ phần mười đến vài mm |
Vết dao, hạt mài, tia laser |
|
Độ sóng |
Dài hơn, vài mm đến vài chục mm |
Rung máy, đảo trục, biến dạng nhiệt |
|
Sai lệch hình dáng |
Trên cả chi tiết |
Cong vênh, lệch độ phẳng, độ trụ |
Độ bóng là khái niệm khác, nói về khả năng phản xạ ánh sáng. Bề mặt nhẵn thường bóng hơn, nhưng không phải lúc nào cũng vậy. Inox No.4 có Ra khá thấp mà vẫn mờ vì vân xước một chiều tán xạ ánh sáng.
1.2. Vì sao độ nhám ảnh hưởng tới chất lượng và giá thành
-
Độ chính xác lắp ghép: đỉnh nhấp nhô mòn nhanh trong giai đoạn chạy rà, làm khe hở lắp ghép thay đổi so với thiết kế.
-
Độ bền mỏi và chống ăn mòn: đáy rãnh nhám là nơi tập trung ứng suất và đọng ẩm, hóa chất.
-
Độ bám lớp phủ: sơn, mạ cần bề mặt sạch và có profin phù hợp với loại lớp phủ.
-
Khả năng vệ sinh: bề mặt tiếp xúc thực phẩm, dược phẩm phải nhẵn để vi khuẩn khó bám.
-
Giá thành: mỗi bậc nhám mịn hơn thường kéo theo thêm một nguyên công như mài, đánh bóng. Đây là lý do cùng một bản vẽ có thể chênh giá đáng kể chỉ vì một dòng ghi Ra.
2. Các thông số đánh giá độ nhám: Ra, Rz, Rq, Rt
Bản vẽ ở Việt Nam dùng nhiều nhất là Ra, sau đó tới Rz. Bảng dưới tóm tắt các thông số thường gặp theo TCVN 5120:2007.
|
Thông số |
Tên gọi |
Ý nghĩa ngắn |
|
Ra |
Sai lệch trung bình số học của profin |
Trung bình giá trị tuyệt đối khoảng cách từ profin tới đường trung bình |
|
Rz |
Chiều cao lớn nhất của profin |
Trung bình khoảng cách từ đỉnh cao nhất tới đáy sâu nhất trên các chiều dài chuẩn |
|
Rq |
Sai lệch trung bình bình phương |
Căn bậc hai của trung bình bình phương độ lệch, nhạy hơn Ra với đỉnh nhọn |
|
Rt |
Tổng chiều cao profin |
Khoảng cách từ đỉnh cao nhất tới đáy sâu nhất trên cả chiều dài đánh giá |
2.1. Độ nhám Ra
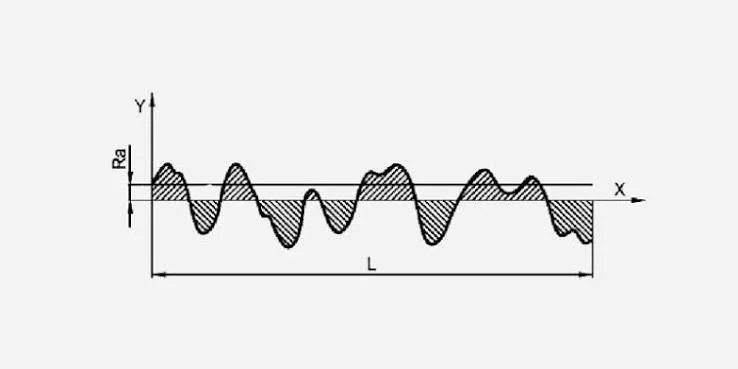
Ra được tính bằng công thức Ra = (1/l) × ∫|y(x)|dx trên chiều dài chuẩn l. Trong đó y(x) là khoảng cách từ profin tới đường trung bình. Hiểu đơn giản, Ra là độ cao trung bình của các nhấp nhô.
Ra phổ biến nhất vì ổn định và dễ đo bằng máy cầm tay. Ra 3.2 nghĩa là sai lệch trung bình của profin không quá 3.2 µm.
Nhược điểm của Ra là “làm mềm” các vết xước sâu đơn lẻ. Hai bề mặt cùng Ra 1.6 vẫn có thể cho kết quả làm kín khác nhau khi lắp gioăng, vì một mặt có vài vết xước sâu còn mặt kia thì không.
2.2. Độ nhám Rz
Rz phản ánh chiều cao đỉnh đáy nên nhạy với vết xước, vết dao. Rz phù hợp khi bề mặt quá thô hoặc quá tinh để đo Ra ổn định. Rz cũng hợp với bề mặt làm kín và bề mặt cần kiểm soát vết lõm sâu.
Cạnh cắt nhiệt (laser, plasma) cũng được đánh giá bằng một biến thể của Rz là Rz5 theo ISO 9013:2017, sẽ nói rõ ở mục 7.
2.3. Ra và Rz có quy đổi được không?
Không có công thức quy đổi chính xác giữa Ra và Rz. Với bề mặt cắt gọt thông thường, Rz thường gấp khoảng 4 đến 7 lần Ra. Con số này chỉ dùng để ước lượng, không dùng để nghiệm thu. Bản vẽ ghi thông số nào thì đo đúng thông số đó.
2.4. Quy đổi µm và µin trên bản vẽ Mỹ
Bản vẽ theo tiêu chuẩn Mỹ (ASME B46.1) thường ghi Ra bằng microinch (µin). Quy đổi: 1 µm = 39,37 µin, hay 1 µin ≈ 0,0254 µm.
|
Ra (µin) |
250 |
125 |
63 |
32 |
16 |
8 |
|
Ra (µm) gần đúng |
6.3 |
3.2 |
1.6 |
0.8 |
0.4 |
0.2 |
Khi bản vẽ chỉ ghi “32” kèm ký hiệu nhám mà không có đơn vị, bạn nên hỏi lại khách. “32” theo µin là khoảng Ra 0.8 µm, còn theo µm là mức rất thô.
3. Ra 0.4, 0.8, 1.6, 3.2, 6.3, 12.5 nghĩa là gì?
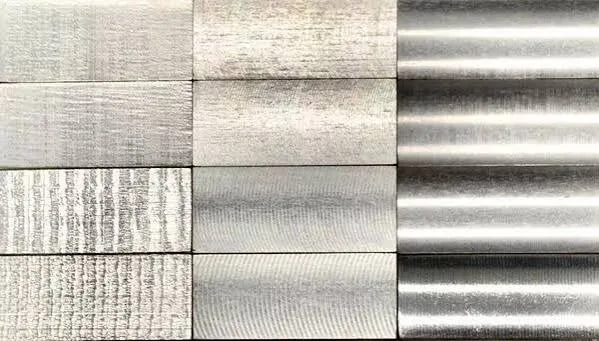
Đây là câu hỏi hầu hết người đọc bản vẽ cần nhất. Bảng dưới mô tả cảm quan, nguyên công thường dùng và ứng dụng điển hình của từng mức Ra phổ biến.
|
Mức Ra (µm) |
Cảm quan bề mặt |
Nguyên công thường dùng |
Ứng dụng điển hình |
|
12.5 |
Thấy rõ vết dao, sờ thấy gợn |
Phay, tiện thô, cắt plasma |
Mặt không lắp ghép, mặt chờ hàn |
|
6.3 |
Vết dao rõ nhưng đều |
Phay, tiện bán tinh, khoan |
Mặt tựa thô, lỗ bắt bulong |
|
3.2 |
Vết dao thấy được, sờ khá nhẵn |
Phay, tiện tinh |
Mặt lắp ghép cố định, mặt bích thường |
|
1.6 |
Vết dao mờ, sờ nhẵn |
Phay, tiện tinh kỹ, mài thô |
Mặt lắp ghép chính xác, lỗ lắp ổ |
|
0.8 |
Gần như không thấy vết gia công |
Mài, doa tinh |
Bề mặt trượt, làm kín, tiếp xúc thực phẩm |
|
0.4 |
Bóng mờ |
Mài tinh, đánh bóng |
Trục chịu mòn, bề mặt vệ sinh cao |
|
0.2 trở xuống |
Gần như gương |
Đánh bóng, mài nghiền |
Dụng cụ đo, khuôn, chi tiết quang học |
Ra 3.2 và Ra 1.6 là hai mức xuất hiện nhiều nhất trên bản vẽ cơ khí. Ra 0.8 trở xuống thường đồng nghĩa với việc phải mài hoặc đánh bóng, chi phí và thời gian tăng rõ rệt.
4. Tiêu chuẩn độ nhám bề mặt đang áp dụng
Nhiều tài liệu ghi bảng 14 cấp là nội dung của TCVN 2511:2007, nhưng điều này chưa chính xác. Bảng dưới đối chiếu các tiêu chuẩn liên quan để bạn trích dẫn đúng trong hồ sơ kỹ thuật.
|
Tiêu chuẩn Việt Nam |
Tương đương quốc tế |
Nội dung |
|
TCVN 5120:2007 |
ISO 4287:1997 |
Thuật ngữ, định nghĩa, thông số nhám theo phương pháp profin |
|
TCVN 5707:2007 |
ISO 1302:2002 |
Cách ghi nhám bề mặt trên tài liệu kỹ thuật |
|
TCVN 2511:2007 |
ISO 12085:1996 |
Thông số mẫu profin (phương pháp motif) |
|
Chưa có |
ISO 21920-1, -2, -3:2021 |
Bộ tiêu chuẩn mới thay thế ISO 1302, ISO 4287, ISO 4288 |
|
Chưa có |
JIS B 0601:2013 |
Tiêu chuẩn Nhật về thông số nhám, hài hòa với ISO |
|
Chưa có |
ASME B46.1 |
Tiêu chuẩn Mỹ về kết cấu bề mặt |
Bảng 14 cấp quen thuộc thường được trích từ phiên bản TCVN 2511-1995, nay đã được thay thế. Bảng vẫn xuất hiện nhiều trong giáo trình và bản vẽ nội địa nên kỹ sư vẫn cần đọc được.
Theo Digital Surf, ISO 21920 chính thức thay thế ISO 4287 từ cuối năm 2021. Bản vẽ cũ ghi theo ISO 4287 vẫn hợp lệ, nhưng một số khách FDI đã chuyển sang yêu cầu báo cáo đo theo ISO 21920. Khi nhận bản vẽ mới, bạn nên hỏi rõ khách nghiệm thu theo bộ tiêu chuẩn nào.
5. Bảng cấp độ nhám bề mặt 14 cấp và quy đổi cấp N
5.1. Bảng 14 cấp độ nhám
Bảng cấp độ nhám chia bề mặt thành 14 cấp, từ thô tới siêu tinh. Cột chiều dài chuẩn cho biết đoạn đo cần dùng ở mỗi cấp.
|
Nhóm |
Cấp |
Ra (µm) |
Rz (µm) |
Chiều dài chuẩn (mm) |
|
Thô |
1 |
80 đến 40 |
320 đến 160 |
8.0 |
|
Thô |
2 |
40 đến 20 |
160 đến 80 |
8.0 |
|
Thô |
3 |
20 đến 10 |
80 đến 40 |
2.5 |
|
Thô |
4 |
10 đến 5 |
40 đến 20 |
2.5 |
|
Bán tinh |
5 |
5 đến 2.5 |
20 đến 10 |
2.5 |
|
Bán tinh |
6 |
2.5 đến 1.25 |
10 đến 6.3 |
0.8 |
|
Bán tinh |
7 |
1.25 đến 0.63 |
6.3 đến 3.2 |
0.8 |
|
Tinh |
8 |
0.63 đến 0.32 |
3.2 đến 1.6 |
0.8 |
|
Tinh |
9 |
0.32 đến 0.16 |
1.6 đến 0.8 |
0.25 |
|
Tinh |
10 |
0.16 đến 0.08 |
0.8 đến 0.4 |
0.25 |
|
Tinh |
11 |
0.08 đến 0.04 |
0.4 đến 0.2 |
0.25 |
|
Siêu tinh |
12 |
0.04 đến 0.02 |
0.2 đến 0.1 |
0.08 |
|
Siêu tinh |
13 |
0.02 đến 0.01 |
0.1 đến 0.05 |
0.08 |
|
Siêu tinh |
14 |
0.01 đến 0.005 |
0.05 đến 0.025 |
0.08 |
Quy ước thường dùng: cấp 6 đến 12 ghi theo Ra, cấp 1 đến 5 và cấp 13, 14 ghi theo Rz.
5.2. Quy đổi cấp N theo ISO 1302
Bản vẽ châu Âu đôi khi ghi cấp N thay cho giá trị Ra:
|
Cấp N |
N12 |
N11 |
N10 |
N9 |
N8 |
N7 |
N6 |
N5 |
N4 |
N3 |
N2 |
N1 |
|
Ra (µm) |
50 |
25 |
12.5 |
6.3 |
3.2 |
1.6 |
0.8 |
0.4 |
0.2 |
0.1 |
0.05 |
0.025 |
Mẹo nhớ: N7 tương ứng Ra 1.6, mỗi bậc N giảm 1 thì Ra giảm khoảng một nửa.
6. Ký hiệu độ nhám bề mặt trên bản vẽ
6.1. Ba dạng ký hiệu cơ bản
Ký hiệu độ nhám bề mặt là dấu chữ V lệch, đặt trên đường bao hoặc đường dóng của bề mặt cần chỉ định. Theo TCVN 5707:2007, có 3 dạng cơ bản:
-
Dấu V cơ bản: không quy định phương pháp gia công.
-
Dấu V có gạch ngang đậy miệng: bề mặt phải gia công cắt bỏ vật liệu (phay, tiện, mài).
-
Dấu V có vòng tròn bên trong: bề mặt giữ nguyên trạng thái, không cắt bỏ vật liệu (tôn cán, phôi đúc, phôi rèn).
6.2. Năm vị trí ghi yêu cầu trên ký hiệu
Khi cần ghi đầy đủ, ký hiệu có thêm thanh ngang dài và 5 vị trí ghi yêu cầu:
-
Vị trí a: thông số và trị số nhám, ví dụ Ra 1.6.
-
Vị trí b: yêu cầu nhám thứ hai, nếu có.
-
Vị trí c: phương pháp gia công hoặc lớp phủ, ví dụ “mài”, “mạ kẽm”.
-
Vị trí d: hướng vết gia công (song song, vuông góc, đan chéo, đa hướng, tròn, tỏa tia).
-
Vị trí e: lượng dư gia công, tính bằng mm.
Ví dụ: “Ra 1.6” trên dấu V có gạch ngang nghĩa là bề mặt phải gia công cắt gọt để đạt Ra không quá 1.6 µm. Ở góc bản vẽ có thể ghi chung một ký hiệu kèm dấu ngoặc. Khi đó, mọi bề mặt không ghi riêng đều áp dụng mức này.
6.3. Ký hiệu tam giác trên bản vẽ Nhật đời cũ
|
Ký hiệu |
Mức hoàn thiện |
Ra tham khảo (µm) |
|
▽ |
Thô |
12.5 đến 25 |
|
▽▽ |
Trung bình |
3.2 đến 6.3 |
|
▽▽▽ |
Tinh |
0.4 đến 1.6 |
|
▽▽▽▽ |
Siêu tinh |
0.2 trở xuống |
Mỗi công ty Nhật có thể quy đổi hơi khác nhau. Khi nhận bản vẽ cũ, bạn nên xin khách bảng quy đổi nội bộ trước khi báo giá. Các ký hiệu khác như dung sai, hướng chấn, lỗ đột được hướng dẫn chi tiết trong bài đọc bản vẽ kim loại tấm.
7. Độ nhám đạt được theo từng phương pháp gia công
Mỗi công nghệ chỉ đạt được một dải nhám nhất định. Ghi Ra thấp hơn dải đó đồng nghĩa với việc phải thêm nguyên công, và chi phí tăng theo.
7.1. Gia công cắt gọt
|
Phương pháp |
Ra điển hình (µm) |
|
Cắt oxy-gas |
12.5 đến 25 |
|
Cắt plasma |
3.2 đến 12.5 |
|
Khoan |
3.2 đến 6.3 |
|
Tiện, phay thô |
6.3 đến 12.5 |
|
Tiện, phay tinh |
0.8 đến 3.2 |
|
Doa |
0.8 đến 3.2 |
|
Mài |
0.1 đến 1.6 |
|
Đánh bóng, mài nghiền |
0.05 đến 0.4 |
Đây là dải điển hình, kết quả thực tế còn phụ thuộc máy, dao và vật liệu.
7.2. Kim loại tấm: mặt tấm và cạnh cắt laser
Với chi tiết kim loại tấm, cần tách hai bề mặt. Mặt tấm giữ nguyên bề mặt cán từ nhà máy thép, nên độ nhám do mác tôn quyết định chứ không do xưởng. Cạnh cắt mới là phần chịu ảnh hưởng của công nghệ gia công.
Cạnh cắt nhiệt (laser, plasma, oxy-gas) được đánh giá theo ISO 9013:2017 bằng thông số Rz5, chia 4 dải chất lượng. Giới hạn trên của từng dải phụ thuộc độ dày tấm a (mm):
|
Dải chất lượng |
Giới hạn Rz5 (µm) |
Ví dụ tấm dày 3 mm |
Ví dụ tấm dày 10 mm |
|
Dải 1 |
10 + 0,6a |
11,8 |
16 |
|
Dải 2 |
40 + 0,8a |
42,4 |
48 |
|
Dải 3 |
70 + 1,2a |
73,6 |
82 |
|
Dải 4 |
110 + 1,8a |
115,4 |
128 |
Tấm càng dày thì giới hạn Rz5 cho phép ở cạnh cắt càng lớn. Cạnh cắt laser cũng có vân sọc theo chiều dày, phía dưới thường thô hơn phía trên. Nếu cạnh cắt là bề mặt lắp ghép hoặc chỗ người vận hành chạm tay, bạn nên ghi rõ dải chất lượng theo ISO 9013:2017 hoặc yêu cầu mài cạnh.
Chấn gấp gần như không làm thay đổi độ nhám mặt tấm. Tuy vậy, cối chấn có thể để lại vết hằn ở hai bên đường gấp, nhất là trên inox, nhôm. Với bề mặt thẩm mỹ, bạn nên ghi chú “chấn không để vết” để xưởng dùng tấm lót. Tìm hiểu thêm về công nghệ cắt laser kim loại để chọn đúng phương án cho chi tiết.
7.3. Bề mặt inox tấm 2B, BA, No.4, HL
|
Bề mặt inox |
Đặc điểm |
Ra tham khảo (µm) |
Dùng nhiều cho |
|
2B |
Cán nguội, ủ, mờ nhẹ |
0.1 đến 0.5 |
Thùng chứa, phễu, khay, mặt trong thiết bị |
|
BA |
Ủ sáng, bóng gần gương |
0.05 đến 0.1 |
Chi tiết trang trí, bề mặt cần phản quang |
|
No.4 |
Đánh xước sợi ngắn |
0.25 đến 0.8 |
Mặt bàn, vỏ thiết bị, passbox |
|
HL (hairline) |
Đánh xước sợi dài liên tục |
dưới 0.5 |
Vỏ tủ, ốp mặt ngoài thẩm mỹ |
Ra của inox phụ thuộc nhà máy cán và độ hạt mài. Vì vậy, khi cần cam kết số liệu, bạn nên yêu cầu mill certificate kèm lô vật tư.
7.4. Mối hàn và bề mặt trước khi sơn tĩnh điện
Mối hàn là chỗ thô nhất trên một sản phẩm kim loại tấm. Với thiết bị inox yêu cầu vệ sinh, mối hàn cần được mài phẳng rồi đánh xước lại cùng hướng vân với mặt tấm. Nếu không, khu vực mối hàn sẽ vượt xa mức Ra của phần tấm xung quanh.
Với sản phẩm sơn tĩnh điện như tủ điện, bàn thao tác khung thép, độ bám sơn phụ thuộc chủ yếu vào khâu làm sạch dầu, gỉ và xử lý hóa học bề mặt. Tôn cán nguội thường không cần làm nhám thêm. Thép kết cấu dày phun bi trước khi sơn thì profin nhám được đánh giá theo bộ ISO 8503, mức cụ thể do hãng sơn quy định.
Cinvico gia công kim loại tấm tại Hà Nội với cắt laser dung sai ±0.1mm, chấn gấp ±0.3mm, hàn TIG/MIG. Kỹ sư rà bản vẽ trước khi sản xuất để xác nhận bề mặt nào giữ nguyên tôn cán, bề mặt nào cần mài, đánh xước hoặc xử lý thêm.
=> Dịch vụ: GIA CÔNG KIM LOẠI TẤM
8. Chọn độ nhám bao nhiêu là đủ cho từng ứng dụng?
Nguyên tắc: chọn mức nhám thô nhất mà bề mặt vẫn làm việc đúng chức năng.
8.1. Bảng mức Ra khuyến nghị theo chức năng bề mặt
|
Bề mặt / ứng dụng |
Ra khuyến nghị (µm) |
|
Khung máy, giá kệ, bề mặt không lắp ghép |
6.3 đến 12.5, hoặc giữ nguyên bề mặt cán |
|
Mặt bích, bề mặt lắp ghép cố định |
1.6 đến 3.2 |
|
Bề mặt trượt, lỗ lắp ổ lăn |
0.4 đến 1.6 |
|
Bề mặt làm kín bằng gioăng |
0.8 đến 3.2 |
|
Bề mặt tiếp xúc thực phẩm |
không quá 0.8 |
|
Bề mặt tiếp xúc sản phẩm dược (ASME BPE, cấp SF1) |
không quá 0.51 |
Độ nhám và dung sai đi cùng nhau. Lỗ lắp ghép chính xác như dung sai H7 thường cần Ra từ 0.8 đến 1.6 µm. Bề mặt thô hơn sẽ làm kích thước thật sai lệch sau chạy rà.
8.2. Thiết bị thực phẩm, dược phẩm và phòng sạch
Tiêu chuẩn 3-A Sanitary và hướng dẫn thiết kế vệ sinh của EHEDG đều yêu cầu bề mặt tiếp xúc sản phẩm có Ra không quá 0.8 µm. Ngành dược theo ASME BPE chặt hơn: cấp SF1 yêu cầu Ra tối đa 0.51 µm.
Với thiết bị trong khu vực thi công phòng sạch, mối hàn cần được mài phẳng và hoàn thiện cùng mức với mặt tấm để không đọng bụi. Góc trong nên bo tròn thay vì góc vuông sắc để dễ lau chùi. Inox 2B hoặc No.4 thường đáp ứng được bề mặt ngoài của passbox, thùng chứa.
=> Sản phẩm: PASSBOX PHÒNG SẠCH
=> Sản phẩm: THÙNG INOX
8.3. Độ nhám cần quan tâm trên thiết bị nhà xưởng
Với phần lớn thiết bị kim loại tấm, bạn không cần ghi Ra cho toàn bộ sản phẩm. Điều quan trọng là biết bề mặt nào thực sự ảnh hưởng tới công năng.
|
Thiết bị |
Bề mặt cần quan tâm |
Yêu cầu thực tế |
|
Bàn thao tác |
Mặt bàn |
Inox No.4/2B cho thực phẩm, điện tử sạch; tôn sơn tĩnh điện hoặc mặt phủ chống tĩnh điện cho lắp ráp |
|
Tủ điện |
Cạnh lỗ luồn cáp, mép cửa |
Tẩy ba via để không cắt vỏ dây; mặt ngoài sơn tĩnh điện đều màu |
|
Passbox |
Mặt trong khoang, mối hàn |
Inox 304, mối hàn mài phẳng, góc bo dễ vệ sinh |
|
Khay chống tràn hóa chất |
Mối hàn, đáy khay |
Kín tuyệt đối là yêu cầu chính; bề mặt nhẵn giúp dễ thu gom hóa chất |
|
Con lăn băng tải |
Bề mặt con lăn |
Độ đảo và bề mặt đồng đều để hàng chạy êm; inox hoặc mạ kẽm tùy môi trường |
|
Khung máy |
Mặt lắp ray, mặt đế |
Chỉ gia công mặt chuẩn lắp ghép; phần còn lại giữ bề mặt cán |
=> Sản phẩm: BÀN THAO TÁC
=> Sản phẩm: TỦ ĐIỆN
=> Sản phẩm: KHAY CHỐNG TRÀN HÓA CHẤT
8.4. Độ nhám ảnh hưởng tới giá gia công như thế nào?
Giá gia công không tăng đều theo Ra mà tăng theo số nguyên công phải thêm. Bảng dưới giúp người đặt hàng và bộ phận mua sắm hiểu vì sao hai báo giá cùng bản vẽ có thể chênh nhau.
|
Yêu cầu trên bản vẽ |
Nguyên công thường cần |
Ảnh hưởng chi phí |
|
Giữ bề mặt cán, Ra 6.3 trở lên |
Cắt, chấn, hàn thông thường |
Cơ sở |
|
Ra 3.2 trên mặt lắp ghép |
Thêm phay hoặc tiện tinh tại vị trí đó |
Tăng nhẹ |
|
Ra 1.6 |
Gia công tinh kỹ, có thể mài |
Tăng rõ |
|
Ra 0.8 trở xuống |
Mài, đánh bóng, có thể đo kiểm từng chi tiết |
Tăng mạnh, thời gian dài hơn |
|
Mối hàn inox hoàn thiện cùng mặt tấm |
Mài, đánh xước thủ công |
Tăng theo chiều dài mối hàn |
Nếu ngân sách có hạn, cách hiệu quả nhất là giữ mức nhám chặt chỉ cho bề mặt chức năng, phần còn lại để mức chung thô hơn.
8.5. Cách ghi yêu cầu độ nhám khi gửi bản vẽ đặt gia công
Sai lầm hay gặp là ghi Ra 0.8 chung cho cả chi tiết. Việc này buộc xưởng thêm nguyên công mài, đánh bóng ở cả những bề mặt không cần, làm giá và thời gian sản xuất tăng. Để tránh, bạn nên:
-
Ghi mức chung thô nhất ở góc bản vẽ, chỉ ghi riêng những bề mặt chức năng cần mịn hơn.
-
Tách rõ mặt tấm và cạnh cắt: mặt tấm ghi mác và bề mặt vật liệu (SPCC, SUS304 2B...), cạnh cắt ghi dải ISO 9013:2017 hoặc yêu cầu mài cạnh.
-
Ghi thông số kèm đơn vị (Ra hoặc Rz, µm hoặc µin) và hướng vết gia công nếu ảnh hưởng tới làm kín.
-
Ghi yêu cầu mối hàn và bề mặt thẩm mỹ: mài phẳng hay giữ nguyên, có cần đánh xước lại, chấn có được để vết hay không.
-
Nêu yêu cầu nghiệm thu: có cần báo cáo đo nhám không, đo tại bao nhiêu điểm, theo tiêu chuẩn nào.
Với khách FDI, mục cuối thường bắt buộc vì báo cáo đo nằm trong hồ sơ kiểm tra lô đầu (First Article Inspection). Thống nhất từ đầu giúp tránh tranh cãi khi giao hàng. Đọc thêm bảng tra dung sai lắp ghép để ghi đồng bộ dung sai và độ nhám trên cùng bản vẽ.
9. Cách đo độ nhám bề mặt
9.1. Ba phương pháp đo phổ biến
-
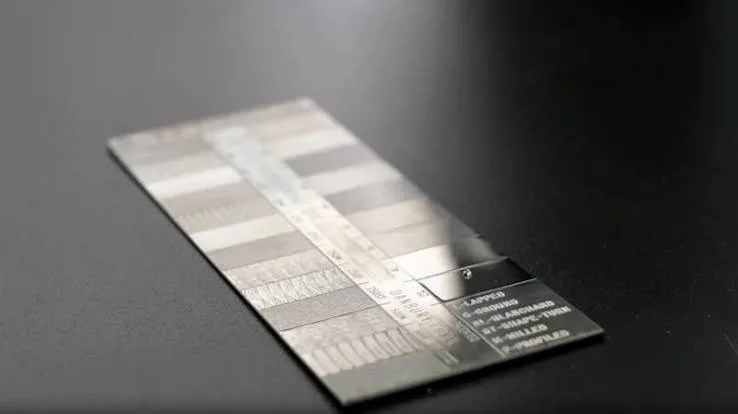
So sánh với mẫu chuẩn: đặt chi tiết cạnh bộ mẫu nhám, so bằng mắt, cảm giác móng tay hoặc kính lúp. Nhanh, rẻ, nhưng chỉ phân biệt được mức tương đối.
-
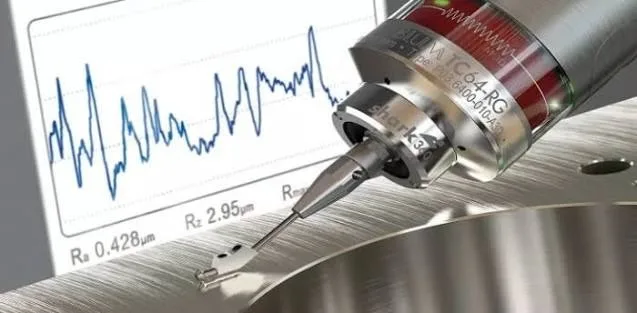
Máy đo tiếp xúc (đầu dò kim cương): kim quét qua bề mặt, máy tính ra Ra, Rz. Đây là cách phổ biến nhất khi nghiệm thu.
-
Đo quang học không tiếp xúc: dùng laser hoặc kính hiển vi đồng tiêu. Không làm xước bề mặt mềm nhưng chi phí thiết bị cao.
9.2. Chọn chiều dài cắt (cut-off) khi đo
Khi đo bằng máy, chiều dài cắt phải chọn theo mức nhám dự kiến. Bảng dưới theo ISO 4288:1996, áp dụng cho profin không chu kỳ. Tiêu chuẩn này nay đã được thay bằng ISO 21920-3:2021, nhưng giá trị cut-off mặc định vẫn tương tự.
|
Ra dự kiến (µm) |
Cut-off λc (mm) |
Chiều dài đánh giá (mm) |
|
Trên 0.02 đến 0.1 |
0.25 |
1.25 |
|
Trên 0.1 đến 2 |
0.8 |
4 |
|
Trên 2 đến 10 |
2.5 |
12.5 |
|
Trên 10 đến 80 |
8 |
40 |
Chọn sai cut-off là nguyên nhân phổ biến khiến hai bên đo cùng chi tiết mà ra kết quả khác nhau.
9.3. Lưu ý khi nghiệm thu
-
Quét vuông góc với hướng vết gia công, vì đo dọc vết dao sẽ cho Ra thấp hơn thực tế.
-
Đo tối thiểu 3 vị trí trên mỗi bề mặt, lấy kết quả theo quy ước hai bên đã thống nhất.
-
Làm sạch dầu, bụi, phoi trước khi đo; không đo trên bề mặt còn màng PVC.
-
Với cạnh cắt laser, đo Rz5 theo ISO 9013:2017 tại vị trí cách mép trên khoảng 1/3 chiều dày tấm.
10. Yếu tố ảnh hưởng và cách cải thiện độ nhám bề mặt
10.1. Với gia công cắt gọt
-
Chế độ cắt: lượng chạy dao lớn tạo vết dao sâu. Giảm lượng chạy dao, tăng tốc độ cắt hợp lý giúp giảm Ra.
-
Dụng cụ cắt: dao mòn, bán kính mũi dao nhỏ làm bề mặt thô. Thay dao đúng chu kỳ.
-
Rung động: máy, đồ gá kém cứng vững để lại vết rung. Kẹp chặt, rút ngắn tầm với dao.
-
Vật liệu: vật liệu dẻo như nhôm, inox dễ dính dao, tạo lẹo dao. Xem đặc tính gia công của nhôm 6061 để chọn chế độ cắt phù hợp.
-
Dung dịch làm mát: giảm nhiệt, giảm dính phoi, cải thiện rõ độ nhám khi tiện, phay inox.
10.2. Với chi tiết kim loại tấm
-
Giữ màng PVC bảo vệ trên inox, nhôm đến khâu cuối để tránh xước trong quá trình chấn, hàn.
-
Tối ưu thông số cắt laser (công suất, tốc độ, khí trợ cắt, tiêu điểm) theo độ dày để cạnh cắt đạt dải ISO 9013 mong muốn.
-
Mài phẳng và đánh xước lại mối hàn theo cùng hướng vân với mặt tấm khi bề mặt cần đồng nhất.
-
Tẩy ba via cạnh cắt để cạnh không sắc, không cắt dây điện hay làm xước tay người vận hành.
-
Xử lý bề mặt trước khi sơn: tôn đen, tôn cán nóng cần làm sạch gỉ và dầu để lớp sơn bám tốt. Tham khảo các cách chống gỉ sét cho sắt thép phù hợp từng môi trường.
Kết luận
Độ nhám bề mặt là thông số cần ghi đúng, không phải càng nhỏ càng tốt. Có bốn nguyên tắc cần nhớ:
-
Hiểu đúng ý nghĩa từng mức Ra trước khi đặt hàng.
-
Chỉ ghi mức nhám chặt cho bề mặt chức năng.
-
Tách rõ mặt tấm, cạnh cắt và mối hàn.
-
Thống nhất tiêu chuẩn và cách nghiệm thu ngay từ đầu.
Làm đúng bốn điều này, bạn vừa đạt chất lượng vừa tránh trả tiền cho những nguyên công không cần.
Nếu bạn có bản vẽ khung máy, tủ điện, bàn thao tác hay thiết bị inox cần gia công, hãy gửi qua Zalo 0981.244.688 (Mrs. Nhung). Kỹ sư Cinvico sẽ rà các yêu cầu nhám trên bản vẽ và đề xuất mức hợp lý cho từng bề mặt. Phương án gia công sẽ được xác nhận trước khi sản xuất tại xưởng Hoài Đức, Hà Nội.
=> Sản phẩm: KHUNG MÁY THEO BẢN VẼ
=> Sản phẩm: CON LĂN BĂNG TẢI