Sơn tĩnh điện là gì? Đó là cách phủ bột sơn khô lên kim loại bằng lực hút tĩnh điện, rồi sấy nóng cho bột chảy thành màng liền, cứng và bám chắc. Bài này giúp bạn ghi đúng yêu cầu sơn khi đặt bàn, tủ, kệ: chọn bột nào, dày bao nhiêu µm, nghiệm thu ra sao và chi phí phụ thuộc vào đâu.
1. Sơn tĩnh điện là gì?
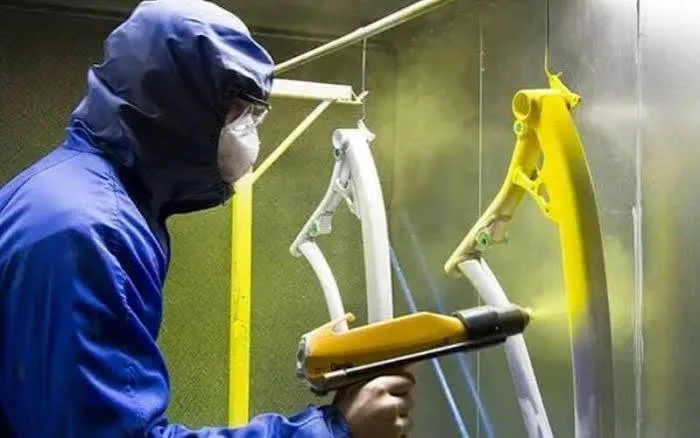
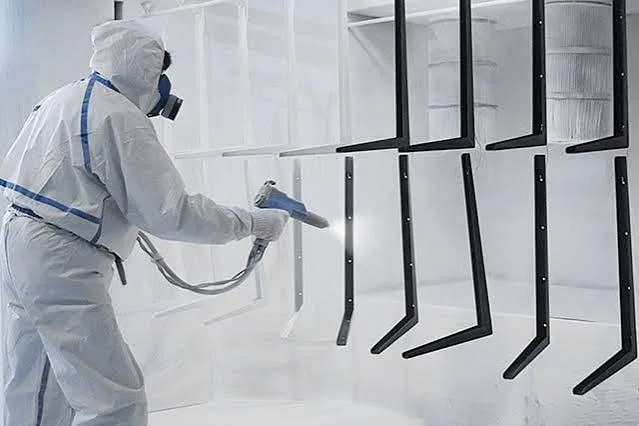
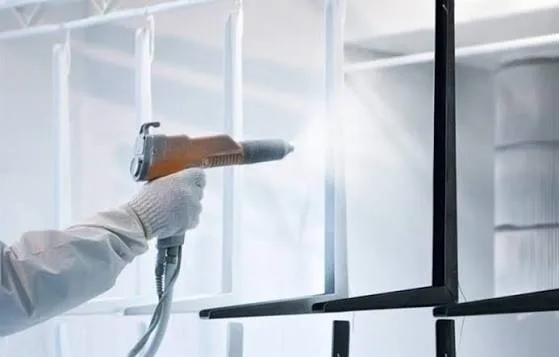
Sơn tĩnh điện (tiếng Anh: powder coating) là phương pháp phủ bề mặt dùng bột sơn khô thay cho sơn lỏng. Bột được tích điện khi đi qua súng phun, bám lên chi tiết kim loại đã nối đất. Sau đó chi tiết vào lò sấy để bột nóng chảy, dàn phẳng và đóng rắn thành màng sơn.
Với người đặt hàng, sơn tĩnh điện là gì có thể hiểu gọn: một lớp màng dày khoảng 60–80 µm chỉ sau một lần phun, cứng hơn và ít trầy hơn sơn lỏng thông thường. Trong nhà máy, gần như mọi sản phẩm kim loại tấm như bàn, tủ, kệ, xe đẩy đều dùng lớp phủ này làm bước hoàn thiện cuối.
1.1. Bột sơn tĩnh điện gồm những thành phần gì?
Một hạt bột sơn là hỗn hợp đã được nấu chảy, đùn ép rồi nghiền mịn. Kích thước hạt thường vài chục micromet, đủ nhỏ để bay theo dòng khí nhưng đủ nặng để không lơ lửng mãi trong buồng phun.
-
Nhựa nền: quyết định tính chất chính của màng sơn, gồm epoxy, polyester, polyurethane hoặc hỗn hợp.
-
Chất đóng rắn: phản ứng với nhựa khi gặp nhiệt để tạo liên kết ngang.
-
Bột màu: tạo màu theo mã RAL hoặc màu riêng của khách.
-
Chất độn và phụ gia: điều chỉnh độ bóng, độ chảy, chống rỗ khí, tạo hiệu ứng sần hoặc vân búa.
1.2. Bột nhiệt rắn và bột nhiệt dẻo khác nhau thế nào?
Phần lớn bột dùng trong công nghiệp là bột nhiệt rắn. Khi gặp nhiệt, nhựa và chất đóng rắn phản ứng tạo mạng liên kết ngang, nên màng sơn sau sấy không chảy lại dù gặp nhiệt lần nữa.
Nhóm nhỏ còn lại là bột nhiệt dẻo như PE, PVC, nylon. Loại này chỉ nóng chảy rồi đông lại, không có phản ứng hóa học. Bột nhiệt dẻo thường phủ dày bằng cách nhúng chi tiết nóng vào bể bột tầng sôi, dùng cho giỏ, lưới, tay nắm.
1.3. Nguyên lý tĩnh điện hoạt động thế nào?
Hai cách tích điện cho bột phổ biến hiện nay:
-
Súng corona: điện cực ở đầu súng tạo điện áp cao, thường trong khoảng 60–100 kV, làm hạt bột mang điện. Chi tiết được nối đất nên hút bột về phía mình, kể cả mặt sau.
-
Súng tribo: bột tích điện nhờ ma sát với thành ống nhựa trong súng. Cách này cho bột đi sâu vào góc trong tốt hơn, hợp với chi tiết nhiều nếp gấp.
Điểm yếu của súng corona là hiệu ứng lồng Faraday. Ở góc trong hẹp, điện trường dồn về mép ngoài nên bột khó vào sâu. Thợ phun phải giảm điện áp, đổi góc súng hoặc phun dặm bằng tay ở các vị trí này.
Với thiết bị kim loại tấm, góc trong của khay, hộp, ngăn kéo là nơi hay bị thiếu sơn nhất. Đây cũng là chỗ bạn nên soi kỹ khi nhận hàng.
1.4. Vì sao sơn tĩnh điện còn gọi là “sơn khô”?
Bột sơn không chứa dung môi, nên quá trình phun gần như không phát thải hợp chất hữu cơ bay hơi (VOC). Bột không bám vào chi tiết rơi xuống buồng phun, được hút qua cyclone hoặc lọc rồi trộn lại với bột mới.
Nhờ thu hồi, tỷ lệ sử dụng bột có thể đạt khoảng 95%, cao hơn hẳn sơn lỏng phun khí. Đây là lý do công nghệ sơn tĩnh điện được các xưởng làm hàng loạt ưa chuộng. Với bộ phận EHS, việc không dùng dung môi cũng giúp giảm hồ sơ quản lý hóa chất dễ cháy trong nhà máy.
2. Các loại bột sơn tĩnh điện và khi nào dùng loại nào
Chọn sai loại bột là lỗi phổ biến nhất khiến lớp sơn xuống cấp sớm. Một chiếc tủ sơn bột epoxy đặt ngoài trời sẽ bạc màu, phấn hóa chỉ sau một thời gian ngắn phơi nắng, dù lớp sơn vẫn dày.
|
Loại bột |
Môi trường phù hợp |
Kháng tia UV |
Kháng hóa chất |
Ứng dụng điển hình |
|
Epoxy |
Trong nhà |
Kém, dễ phấn hóa |
Rất tốt |
Sơn lót, chi tiết máy, giá đỡ trong khu hóa chất |
|
Epoxy-polyester (hybrid) |
Trong nhà |
Trung bình |
Tốt |
Bàn thao tác, tủ dụng cụ, giá kệ, vỏ thiết bị |
|
Polyester (TGIC hoặc TGIC-free) |
Ngoài trời |
Tốt |
Trung bình |
Hàng rào, cổng, tủ điện ngoài trời, khung kết cấu |
|
Polyurethane |
Trong và ngoài |
Tốt |
Tốt |
Bề mặt cần mịn, màng mỏng, chống bám bẩn |
|
Polyester siêu bền |
Ngoài trời khắc nghiệt |
Rất tốt |
Trung bình |
Nhôm kiến trúc, thiết bị ven biển |
2.1. Chọn bột theo vị trí đặt thiết bị
Cách chọn nhanh nhất là hỏi thiết bị sẽ đặt ở đâu, chứ không phải thiết bị là gì. Cùng một chiếc kệ nhưng đặt trong kho khô và đặt ở bãi bốc xếp sẽ cần hai loại bột khác nhau.
-
Trong nhà xưởng khô, có mái che: epoxy-polyester là đủ và kinh tế.
-
Ngoài trời, sát cửa xưởng, có nắng chiếu: polyester chịu UV.
-
Khu có hơi dung môi, dầu, hóa chất nhẹ: epoxy hoặc hệ lót epoxy phủ polyester.
-
Ven biển, khu hóa chất ăn mòn mạnh: hệ kép mạ kẽm rồi sơn, hoặc chuyển sang inox.
Ví dụ, khung giá để hàng trong kho khô chỉ cần bột hybrid, còn kệ ở khu bốc xếp sát cửa nên dùng polyester.
2.2. Mã màu RAL, độ bóng và hiệu ứng bề mặt
Ngoài gốc nhựa, bạn cần chốt thêm mã màu RAL và độ bóng. Các mã hay gặp trong nhà xưởng là RAL 7035 (xám nhạt, phổ biến ở tủ điện), RAL 9005 (đen), RAL 9010 (trắng) và RAL 1023 (vàng giao thông, hay dùng cho rào cảnh báo).
Độ bóng có thể chọn bóng, bán bóng hoặc mờ. Bề mặt sần hoặc vân búa che vết xước và vết tay tốt hơn, hợp với bàn thao tác và tủ dụng cụ dùng nhiều. Màu bóng dễ lau nhưng lộ vết trầy rõ hơn.
2.3. Vì sao nhà máy FDI hay yêu cầu bột TGIC-free?
Bột polyester ngoài trời truyền thống dùng chất đóng rắn TGIC. Theo quy định CLP của Liên minh châu Âu, TGIC xếp nhóm gây đột biến tế bào mầm loại 1B. Vì vậy nhiều tập đoàn ghi rõ “TGIC-free” trong tiêu chuẩn mua hàng.
Bột TGIC-free thường dùng chất đóng rắn HAA. Nếu bạn làm mua hàng hoặc EHS cho nhà máy FDI, hãy kiểm tra yêu cầu này trong tiêu chuẩn tập đoàn trước khi gửi RFQ, để nhà cung cấp chọn đúng bột ngay từ đầu.
3. Quy trình sơn tĩnh điện chuẩn kỹ thuật
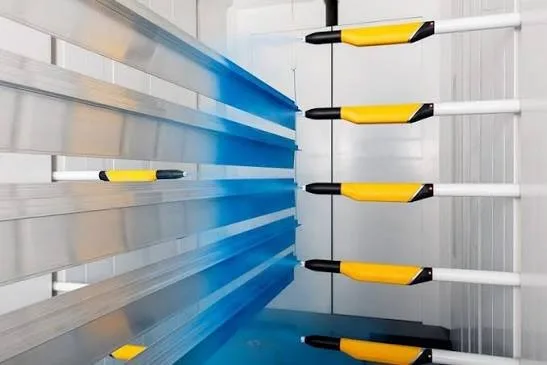
Quy trình sơn tĩnh điện gồm 5 công đoạn. Xử lý bề mặt quyết định phần lớn độ bám và khả năng chống gỉ. Phun và sấy quyết định độ dày, màu và độ cứng.
|
Công đoạn |
Thông số tham khảo |
Lỗi hay gặp nếu làm ẩu |
|
Xử lý bề mặt |
Tẩy dầu kiềm, tẩy gỉ, tạo màng phosphate hoặc zirconium, rửa nước khử ion |
Bong tróc từng mảng, gỉ lan dưới màng sơn |
|
Sấy khô ẩm |
Khoảng 100–120°C cho đến khi khô hoàn toàn |
Rỗ khí, mụn trên bề mặt |
|
Phun bột |
Điện áp súng 60–100 kV, chi tiết nối đất tốt |
Sơn mỏng ở góc trong, dày ở mép |
|
Sấy đóng rắn |
Phổ biến 180–200°C trong 10–15 phút theo nhiệt độ vật |
Màng mềm, dễ trầy nếu thiếu nhiệt; ố vàng nếu quá nhiệt |
|
Làm nguội, kiểm tra |
Đo độ dày, độ bám, ngoại quan |
Giao hàng lỗi không phát hiện |
3.1. Xử lý bề mặt trước khi sơn
Chi tiết sau cắt laser kim loại, chấn gấp và hàn thường dính dầu, xỉ hàn và lớp oxit. Xưởng sẽ tẩy dầu bằng dung dịch kiềm, rửa nước, tẩy gỉ bằng axit rồi rửa lại.
Tiếp theo là tạo màng chuyển hóa: phosphate sắt cho hàng trong nhà, phosphate kẽm hoặc zirconium cho yêu cầu chống ăn mòn cao hơn. Màng này vừa tăng độ bám, vừa làm chậm gỉ lan khi lớp sơn bị trầy. Với kết cấu thép dày, xưởng có thể phun hạt làm sạch đạt cấp Sa 2½ theo ISO 8501-1:2007.
Mối hàn cần được mài xỉ, bắn bi hoặc chải sạch trước khi vào bể hóa chất. Xỉ hàn sót lại không nhận màng chuyển hóa, nên sơn phủ lên vẫn bong sau vài tháng.
Mép cắt và mối hàn là nơi gỉ thường xuất hiện đầu tiên. Nắm rõ các công đoạn gia công kim loại tấm sẽ giúp bạn hiểu vì sao.
3.2. Che chắn, treo chi tiết và nối đất
Trước khi treo, các vị trí không được sơn phải che bằng nút silicone hoặc băng keo chịu nhiệt. Đó là lỗ ren, bề mặt lắp ghép chính xác và điểm tiếp địa của tủ điện. Nếu bỏ qua bước này, thợ lắp phải cạo sơn tại công trình, vừa mất thời gian vừa làm hở thép ra ngoài.
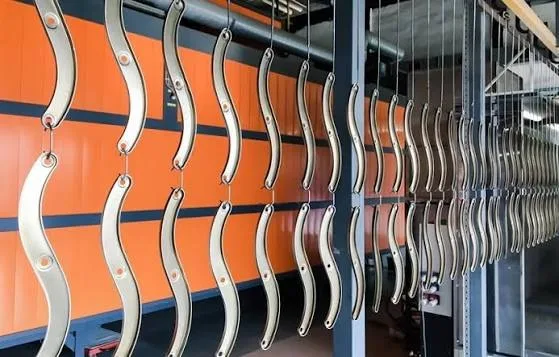
Chi tiết sau đó được treo lên móc của băng chuyền hoặc giá treo. Móc phải sạch sơn cũ để dẫn điện tốt, vì nối đất kém làm bột bám thưa và màu không đều. Vị trí móc nên đặt ở mặt khuất để vết móc không lộ ra mặt sử dụng.
3.3. Phun bột và thu hồi bột dư
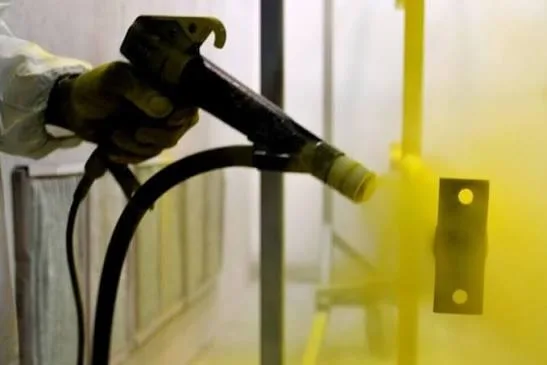
Thợ hoặc súng tự động phun bột trong buồng kín có hút gió. Với thiết bị trong nhà, độ dày sơn tĩnh điện sau sấy thường đạt 60–80 µm. Bột rơi được thu hồi, rây lọc và trộn lại với bột mới theo tỷ lệ nhà sản xuất khuyến nghị.
Khi đổi màu, buồng phun và hệ thu hồi phải vệ sinh sạch. Nếu làm ẩu, hạt bột màu cũ lẫn vào sẽ tạo chấm lạ trên bề mặt, rất dễ thấy trên màu trắng hoặc xám nhạt.
3.4. Sấy đóng rắn
Chi tiết vào lò, bột chảy ra, dàn phẳng rồi đóng rắn. Lịch sấy phổ biến là 180–200°C trong 10–15 phút, tính theo nhiệt độ của chính chi tiết chứ không phải nhiệt độ không khí trong lò. Bột sấy nhiệt thấp có thể chỉ cần 140–160°C nhưng thời gian dài hơn.
Thép tấm dày 3 mm nóng chậm hơn hẳn tôn 1 mm. Khung hàn nặng treo cạnh tấm mỏng sẽ thiếu nhiệt nếu chỉnh lò theo tấm mỏng. Xưởng làm chuẩn sẽ gắn đầu dò nhiệt lên chi tiết dày nhất để dựng biểu đồ nhiệt lò, rồi đối chiếu với bảng dữ liệu kỹ thuật (TDS) của bột.
3.5. Làm nguội, kiểm tra và đóng gói
Sau khi ra lò, chi tiết được làm nguội tự nhiên rồi mới tháo móc. Kiểm tra tối thiểu gồm ngoại quan, độ dày màng và thử độ bám trên mẫu. Hàng giao đi được bọc màng hoặc đệm góc để tránh trầy trong vận chuyển, nhất là cạnh và góc vốn đã có màng mỏng hơn.
4. Sơn tĩnh điện trên từng loại vật liệu nền
Hiểu sơn tĩnh điện là gì mới đủ một nửa, vì cùng một loại bột, kết quả sẽ khác nhau tùy vật liệu bên dưới. Người đặt hàng nên nắm phần này vì nó ảnh hưởng trực tiếp tới độ bền và giá.
|
Vật liệu nền |
Đặc điểm bề mặt |
Xử lý trước sơn cần có |
Lưu ý |
|
Thép cán nguội SPCC |
Bề mặt mịn, ít vảy cán |
Tẩy dầu, phosphate |
Phổ biến nhất cho bàn, tủ, kệ trong nhà |
|
Thép cán nóng SPHC, SS400 |
Có vảy cán màu xanh đen |
Tẩy gỉ axit hoặc phun hạt, rồi phosphate |
Không loại vảy cán thì sơn bong theo mảng |
|
Tôn mạ kẽm điện SECC |
Lớp kẽm mỏng, đều |
Tẩy dầu nhẹ, xử lý chuyên dụng cho kẽm |
Tránh tẩy axit mạnh làm mất lớp kẽm |
|
Thép mạ kẽm nhúng nóng |
Lớp kẽm dày, có thể có lỗ khí |
Làm nhám nhẹ, sấy sơ bộ |
Dễ rỗ khí khi sấy nếu không xử lý |
|
Nhôm |
Lớp oxit tự nhiên |
Màng chuyển hóa dành cho nhôm |
Không dùng quy trình phosphate của thép |
|
Inox 304, 316 |
Rất nhẵn, trơ |
Phun hạt nhẹ hoặc lót chuyên dụng |
Thường chỉ sơn khi cần màu nhận diện |
Với bàn, tủ, kệ trong nhà, thép SPCC sơn tĩnh điện là cấu hình phổ biến và kinh tế. Chọn đúng vật liệu nền ngay từ đầu thường rẻ hơn tăng độ dày sơn để bù.
5. Ưu điểm và nhược điểm của sơn tĩnh điện
Hiểu cả hai mặt giúp bạn biết khi nào nên chọn sơn tĩnh điện, khi nào nên dùng mạ kẽm hoặc inox.
5.1. Ưu điểm
-
Màng dày đạt chuẩn chỉ sau một lớp: 60–80 µm, trong khi sơn lỏng thường phải phun 2–3 lớp.
-
Bền va đập và chống trầy tốt, hợp với thiết bị va chạm thường xuyên như xe đẩy hàng, bàn thao tác.
-
Gần như không VOC, ít mùi, giảm rủi ro cháy nổ so với sơn dung môi.
-
Tiết kiệm vật tư: bột thu hồi được, tỷ lệ sử dụng có thể tới khoảng 95%.
-
Màu đồng đều giữa các lô, dễ quản lý theo mã RAL khi đặt hàng nhiều đợt.
-
Dùng được ngay sau khi nguội, không phải chờ sơn khô nhiều ngày như một số hệ sơn lỏng hai thành phần.
5.2. Nhược điểm
-
Khó dặm vá tại chỗ: vết trầy lớn thường phải sơn lại cả tấm hoặc dặm bằng sơn lỏng cùng màu.
-
Chỉ dùng cho vật dẫn điện và chịu được nhiệt sấy, nên không sơn trực tiếp lên nhựa, gỗ thường.
-
Màng mỏng ở cạnh sắc và góc trong, dễ là điểm gỉ đầu tiên nếu không xử lý mép.
-
Làm thay đổi kích thước lắp ghép: màng 60–80 µm mỗi mặt làm lỗ nhỏ lại, nên lỗ lắp chặt phải tính bù hoặc che lại.
-
Chi phí đầu tư buồng phun, lò sấy lớn, nên đơn lẻ ít thường đắt hơn khi tính theo m².
-
Đổi màu tốn thời gian vì phải vệ sinh buồng và hệ thu hồi.
Điểm “thay đổi kích thước” ít được nhắc nhưng rất quan trọng với chi tiết lắp ghép. Một lỗ cắt laser chính xác ±0.1 mm vẫn có thể lắp không vừa sau khi sơn, nếu bản vẽ không tính đến chiều dày màng.
6. Sơn tĩnh điện khác gì sơn thường, mạ kẽm và inox?
Với người đặt hàng, câu hỏi thực tế là có nên dùng lớp phủ này cho thiết bị của mình không. Bảng dưới so sánh sơn tĩnh điện và sơn thường, cùng hai phương án phổ biến khác.
|
Tiêu chí |
Sơn tĩnh điện |
Sơn lỏng thường |
Mạ kẽm |
Inox 304 |
|
Độ dày điển hình |
60–80 µm một lớp |
25–40 µm mỗi lớp |
Tùy phương pháp mạ |
Không cần phủ |
|
Chống va đập, trầy |
Tốt |
Trung bình |
Tốt |
Rất tốt |
|
Khi bị trầy sâu |
Gỉ có thể lan dưới màng |
Gỉ lan nhanh |
Kẽm tự bảo vệ vùng trầy nhỏ |
Không gỉ trong môi trường thường |
|
Thẩm mỹ, màu |
Nhiều màu RAL, đều |
Nhiều màu, dễ chảy sơn |
Màu kẽm xám |
Màu kim loại |
|
Vệ sinh, rửa hóa chất |
Khá |
Kém |
Khá |
Rất tốt |
|
Chi phí tương đối |
Trung bình |
Thấp |
Trung bình |
Cao |
6.1. Chọn theo cấp ăn mòn của môi trường
ISO 12944-2:2017 chia môi trường thành các cấp ăn mòn từ C1 (rất thấp) đến CX (cực cao). Cách chia này giúp bạn nói chuyện với nhà cung cấp bằng một ngôn ngữ chung, thay vì mô tả chung chung “chỗ hơi ẩm”.
-
C1–C2 (trong nhà, khô, có điều hòa hoặc thông gió): thép sơn tĩnh điện là lựa chọn kinh tế nhất.
-
C3 (nhà xưởng có độ ẩm, ngưng tụ, khí thải công nghiệp nhẹ): sơn tĩnh điện trên nền phosphate kẽm, độ dày từ 80 µm.
-
C4–C5 (ven biển, khu hóa chất): hệ kép mạ kẽm rồi sơn tĩnh điện, hoặc inox.
6.2. Khi nào nên chọn inox thay vì thép sơn?
Inox đắt hơn ở giá mua nhưng có thể rẻ hơn khi tính cả vòng đời. Hãy cân nhắc inox khi thiết bị phải rửa nước nóng, hóa chất tẩy rửa hằng ngày, hoặc đặt trong phòng sạch cần bề mặt không bong tróc.
Thiết bị như khay chống tràn hóa chất cần cân nhắc kỹ loại hóa chất chứa bên trong trước khi chọn thép sơn hay inox. Với axit hoặc dung môi mạnh, màng sơn có thể bị tấn công và không còn là lớp bảo vệ đáng tin.
Chọn lớp hoàn thiện nên đi cùng chọn độ dày tôn ngay từ khâu chấn gấp kim loại, vì mép gấp càng sắc thì màng sơn ở đó càng mỏng.
7. Ứng dụng sơn tĩnh điện trong nhà xưởng và nhà máy
Hầu hết thiết bị kim loại tấm trong xưởng sản xuất đều hoàn thiện bằng sơn tĩnh điện. Lớp sơn đủ bền cho môi trường làm việc. Nó cũng cho phép đồng bộ màu toàn xưởng khi triển khai 5S, chẳng hạn khu lắp ráp một màu, khu kho một màu.
7.1. Bàn thao tác và tủ dụng cụ
Bàn thao tác thường dùng bột epoxy-polyester màu xám hoặc xanh, mặt bàn có thể phủ thêm tấm cao su, gỗ hoặc thảm chống tĩnh điện. Khung bàn chịu va đập liên tục nên cần màng đủ 60 µm trở lên, nhất là ở chân bàn sát sàn.
=> Sản phẩm: BÀN THAO TÁC CÔNG NGHIỆP
Ngăn kéo tủ đựng dụng cụ mở đóng hàng trăm lần mỗi ngày. Mép ray và tay kéo là nơi cần kiểm tra độ bám kỹ nhất, vì sơn bong ở đây sẽ kẹt ray và làm hở thép.
7.2. Tủ điện
Tủ điện thường sơn RAL 7035, mặt trong có thể sơn trắng để dễ quan sát dây. Tủ đặt ngoài trời phải dùng bột polyester chịu UV thay vì hybrid. Điểm tiếp địa và bulong nối đất phải được che khi sơn để đảm bảo thông mạch.
=> Sản phẩm: TỦ ĐIỆN
7.3. Hàng rào an toàn và vách lưới
Hàng rào và vách lưới an toàn quanh robot, máy dập thường sơn vàng hoặc đen để cảnh báo. Khung trụ chịu va chạm xe nâng nên ưu tiên màng dày và bột polyester nếu đặt gần cửa xưởng có nắng chiếu.
=> Sản phẩm: HÀNG RÀO CÔNG NGHIỆP
7.4. Khung máy, hộp chống ồn, băng tải
Khung máy thường làm từ thép hộp hàn, cần mài sạch mối hàn trước sơn và che các mặt lắp ray dẫn hướng. Vỏ hộp chống ồn dùng tôn sơn tĩnh điện bên ngoài, còn mặt trong là lớp tôn đục lỗ ốp vật liệu tiêu âm.
Khung băng tải con lăn thường sơn đồng bộ màu với dây chuyền. Riêng con lăn tiếp xúc hàng hóa nên dùng mạ kẽm hoặc inox, vì sơn trên bề mặt lăn sẽ mòn nhanh.
7.5. Khi nào không nên dùng thép sơn tĩnh điện?
Một số khu vực không nên dùng thép sơn tĩnh điện: phòng sạch cấp cao, xưởng thực phẩm cần rửa nước nóng và hóa chất hằng ngày, khu chứa axit. Ở đây inox 304 hoặc 316 bền hơn và dễ vệ sinh hơn, ví dụ passbox phòng sạch thường làm bằng inox.
8. Lỗi thường gặp của lớp sơn tĩnh điện và nguyên nhân
Nhiều người hỏi sơn tĩnh điện là gì nhưng ít người hỏi nó hỏng thế nào. Biết lỗi và nguyên nhân giúp bạn nhận diện hàng kém ngay khi nghiệm thu, thay vì đợi vài tháng sau mới thấy bong tróc.
|
Lỗi |
Biểu hiện |
Nguyên nhân thường gặp |
|
Bong tróc |
Sơn tróc thành mảng, dưới là thép sáng hoặc gỉ |
Tẩy dầu, tẩy gỉ chưa sạch; thiếu màng chuyển hóa |
|
Vỏ cam |
Bề mặt gợn như vỏ cam |
Màng quá dày, bột hạt thô, nhiệt lò tăng chậm |
|
Rỗ khí, mụn |
Lỗ kim, bọt nhỏ trên bề mặt |
Ẩm còn sót, thép mạ kẽm nhúng nóng thoát khí |
|
Ố vàng, đổi màu |
Màu trắng, xám ngả vàng |
Sấy quá nhiệt hoặc quá lâu |
|
Màng mềm, dễ trầy |
Móng tay cào được, dễ xước |
Sấy thiếu nhiệt, nhất là chi tiết dày |
|
Thiếu sơn góc trong |
Góc lộ thép hoặc màng rất mỏng |
Hiệu ứng lồng Faraday, nối đất kém |
|
Chấm lạ, lẫn màu |
Hạt màu khác trên bề mặt |
Vệ sinh buồng phun không sạch khi đổi màu |
|
Phấn hóa |
Bề mặt bạc, xoa ra bột trắng |
Dùng bột epoxy cho thiết bị ngoài trời |
9. Cách kiểm tra chất lượng lớp sơn tĩnh điện khi nghiệm thu
Với kỹ sư và bộ phận mua hàng, hiểu sơn tĩnh điện là gì phải đi kèm biết cách nghiệm thu nó. Một lớp sơn đẹp bằng mắt chưa chắc đạt độ dày và độ bám, và lỗi thường chỉ lộ ra sau vài tháng sử dụng.
|
Chỉ tiêu |
Cách kiểm tra |
Tiêu chuẩn tham chiếu |
Mức thường yêu cầu |
|
Độ dày màng |
Máy đo từ tính hoặc dòng xoáy |
ISO 2808:2019 |
60–80 µm cho hàng trong nhà |
|
Độ bám dính |
Cắt ô lưới, dán băng keo, bóc |
ISO 2409:2020 |
Cấp 0 hoặc 1 |
|
Độ cứng |
Bút chì độ cứng tăng dần |
ISO 15184:2020 |
Thường từ H trở lên |
|
Chịu va đập |
Thả quả nặng lên mẫu |
ISO 6272-1:2011 |
Không nứt, không bong |
|
Chống ăn mòn |
Buồng phun sương muối |
ISO 9227:2022 |
Theo TDS bột và yêu cầu khách |
|
Độ bóng |
Máy đo bóng góc 60° |
ISO 2813:2014 |
Theo mẫu đã duyệt |
9.1. Kiểm tra nhanh khi nhận hàng tại xưởng
Không phải xưởng nào cũng có máy đo, nhưng bạn vẫn kiểm được vài điểm bằng mắt và tay:
-
Soi góc trong, mép gấp, mối hàn xem có lộ thép hay màng quá mỏng.
-
Nhìn nghiêng dưới đèn để phát hiện vỏ cam, rỗ khí, chấm lạ.
-
So màu với mẫu đã duyệt dưới cùng một nguồn sáng.
-
Thử lắp các lỗ ren, lỗ bulong xem có bị sơn bít.
-
Yêu cầu phiếu đo độ dày của lô hàng nếu hợp đồng có quy định.
9.2. Hồ sơ nên yêu cầu nhà cung cấp
Với nhà máy FDI hoặc dự án có kiểm định, bộ hồ sơ lớp sơn nên gồm bảng dữ liệu kỹ thuật (TDS) và bảng dữ liệu an toàn (SDS) của bột, mẫu màu đã duyệt và kết quả đo độ dày. Nếu hợp đồng yêu cầu, bổ sung kết quả thử bám dính và phun muối từ phòng thí nghiệm.
Khả năng chống ăn mòn phụ thuộc cả bột lẫn xử lý bề mặt. Ví dụ, Jotun công bố dòng bột Guard Shield gốc epoxy đạt 1.000 giờ kháng phun muối và 1.000 giờ kháng ẩm. Con số này chỉ có ý nghĩa khi nền thép được xử lý đúng quy trình hãng khuyến nghị.
9.3. Mẫu ghi yêu cầu sơn trên bản vẽ hoặc RFQ
Một yêu cầu sơn đầy đủ nên có 7 dòng:
-
Loại bột: epoxy-polyester hoặc polyester TGIC-free.
-
Màu và độ bóng: ví dụ RAL 7035, bán bóng.
-
Độ dày màng khô: ví dụ 60–80 µm.
-
Xử lý bề mặt: tẩy dầu, phosphate kẽm.
-
Vị trí che không sơn: lỗ ren, điểm tiếp địa, mặt lắp ghép.
-
Môi trường sử dụng: trong nhà, cấp C2.
-
Kiểm tra nghiệm thu: độ dày, cắt ô lưới cấp 0–1.
Ghi đủ như vậy giúp các nhà cung cấp báo giá trên cùng một nền. Bạn cũng tránh được báo giá rẻ bất thường do cắt bớt khâu xử lý bề mặt.
10. Chi phí sơn tĩnh điện phụ thuộc vào đâu?
Chi phí sơn tĩnh điện thường được tính theo m² bề mặt hoặc theo kg sản phẩm. Mức giá công bố trên thị trường chênh nhau khá lớn: PPG Online đưa mức tham khảo khoảng 120.000–200.000 đồng/m² cho thép, còn Phong Phú Epoxy nêu khoảng 50.000–150.000 đồng/m² cho gia công thuê.
Khoảng chênh này đến từ các yếu tố sau:
-
Diện tích và hình dạng: chi tiết nhiều góc trong, nhiều nếp gấp tốn thời gian phun dặm hơn tấm phẳng.
-
Xử lý bề mặt: thêm phun hạt, phosphate kẽm hay hệ kép mạ kẽm đều làm tăng giá.
-
Loại bột và màu: bột polyester ngoài trời, bột siêu bền, màu đặc biệt hoặc hiệu ứng vân búa đắt hơn màu RAL phổ thông.
-
Độ dày yêu cầu: tăng từ 60 lên 100 µm nghĩa là tốn thêm bột và thời gian.
-
Số lượng và số màu: lô ít, nhiều màu phải dừng dây chuyền vệ sinh nhiều lần.
-
Che chắn: nhiều lỗ ren, mặt lắp ghép cần che làm tăng công.
Với thiết bị đặt làm theo bản vẽ, chi phí sơn thường đã nằm trong đơn giá sản phẩm. Khi so báo giá, bạn nên hỏi rõ quy trình xử lý bề mặt và độ dày cam kết, thay vì chỉ so con số cuối cùng.
11. Câu hỏi thường gặp về sơn tĩnh điện
Sơn tĩnh điện có độc hại không?
Màng sơn đã đóng rắn trơ về hóa học và an toàn khi sử dụng thông thường. Rủi ro nằm ở khâu phun: bụi bột gây kích ứng hô hấp và có nguy cơ cháy nổ bụi. Vì vậy buồng phun phải hút gió, nối đất và thợ phải đeo khẩu trang lọc bụi.
Inox có sơn tĩnh điện được không?
Được, nhưng phải làm nhám bề mặt bằng phun hạt nhẹ hoặc dùng sơn lót chuyên dụng. Inox quá nhẵn nên bột khó bám nếu chỉ tẩy dầu thông thường. Thực tế inox chỉ nên sơn khi cần màu nhận diện, vì bản thân inox đã chống gỉ tốt.
Sắt mạ kẽm có sơn tĩnh điện được không?
Được, và đây là hệ phủ kép rất bền ngoài trời. Thép mạ kẽm nhúng nóng hay bị rỗ khí khi sấy. Xưởng cần sấy sơ bộ chi tiết hoặc dùng bột chống thoát khí (degassing).
Sơn tĩnh điện có bị tróc không?
Có, nếu xử lý bề mặt kém, sấy thiếu nhiệt hoặc màng quá mỏng. Vết tróc nhỏ có thể dặm bằng sơn lỏng cùng mã RAL. Hư hỏng lớn nên tẩy và sơn lại cả chi tiết.
Lớp sơn tĩnh điện dày bao nhiêu là đủ?
Với thiết bị trong nhà xưởng, 60–80 µm là mức phổ biến. Ngoài trời hoặc môi trường ẩm nên từ 80 µm trở lên, hoặc dùng thêm lớp lót. Dày quá 120 µm một lớp dễ gây vỏ cam và nứt khi va đập.
Sơn tĩnh điện có sơn lại lên lớp cũ được không?
Được, nếu lớp cũ còn bám tốt. Bề mặt cần được làm nhám nhẹ, làm sạch rồi phun lớp mới và sấy lại. Lớp cũ đã bong hoặc gỉ bên dưới thì phải tẩy hết sơn trước.
Kết luận
Tóm lại, sơn tĩnh điện là gì: lớp phủ bột khô, bám bằng tĩnh điện và đóng rắn bằng nhiệt. Lớp sơn bền hay không nằm ở bốn việc: chọn bột hợp môi trường, xử lý bề mặt đủ bước, che đúng vị trí lắp ghép và đo độ dày khi nghiệm thu.
Đang chuẩn bị đặt bàn, tủ, kệ hay hàng rào cho xưởng? Hãy gửi bản vẽ và điều kiện sử dụng qua Zalo 0981.244.688. Kỹ sư Cinvico sẽ đề xuất loại bột, màu RAL và độ dày phù hợp trước khi sản xuất tại xưởng Hoài Đức, Hà Nội.
Cinvico sản xuất thiết bị kim loại tấm theo bản vẽ: bàn thao tác, giá để hàng, tủ điện, hàng rào công nghiệp. Liên hệ Zalo 0981.244.688 để nhận tư vấn và báo giá theo yêu cầu.