Bản vẽ ghi “mạ crom” nhưng không nói crom cứng hay trang trí, dày bao nhiêu micromet, nghiệm thu theo tiêu chuẩn nào? Bài này trả lời thẳng mạ crom là gì, kèm nguyên lý, các loại, quy trình, bảng độ dày theo ứng dụng và chi phí tham khảo. Bài cũng hướng dẫn cách ghi yêu cầu khi đặt gia công, và khi nào nên chọn sơn tĩnh điện, mạ kẽm hay inox thay thế. Cinvico tổng hợp từ thực tế chọn lớp hoàn thiện cho thiết bị kim loại tấm tại xưởng Hoài Đức, Hà Nội.
1. Mạ crom là gì?
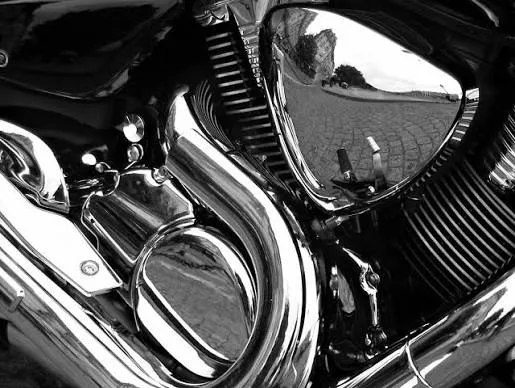
Mạ crom (mạ chrome, xi mạ crom) là phương pháp điện phân phủ một lớp kim loại crom (Cr) lên bề mặt chi tiết. Vật liệu nền thường là thép, đồng, nhôm hoặc nhựa ABS đã xử lý. Lớp crom làm bề mặt cứng hơn, trơn hơn, chống mài mòn, chống bám dính và có màu sáng xanh bạc đặc trưng.
Crom là một trong những kim loại cứng nhất dùng trong xi mạ. Trên bề mặt crom luôn có màng oxit Cr₂O₃ rất mỏng tự hình thành, nên lớp mạ khó bị xỉn trong không khí. Vì vậy một trục mạ crom vẫn sáng sau nhiều năm, trong khi trục thép trần cùng điều kiện đã ố nâu.
Ba khái niệm hay bị nhầm với nhau:
-
Mạ crom điện phân: lớp crom kim loại thật, dày từ vài phần mười đến hàng trăm micromet. Đây là nội dung chính của bài.
-
Thép tấm mạ crom/crom oxit (ECCS, ký hiệu SPTFS): tôn lá được mạ sẵn tại nhà máy cán, dùng làm vỏ lon, quy định trong TCVN 8993:2021. Đây là vật liệu mua về, không phải dịch vụ mạ.
-
Sơn xịt hiệu ứng crom: lớp sơn ánh kim, đẹp nhưng không có độ cứng, độ trơn của crom.
1.1. Nguyên lý mạ crom điện phân
Chi tiết cần mạ được nối cực âm (catot) và nhúng vào dung dịch chứa crom. Anot là chì hoặc hợp kim chì - thiếc. Khi có dòng điện một chiều, ion crom trong dung dịch bị khử thành crom kim loại và bám lên bề mặt chi tiết.
Bể mạ crom khác bể mạ kẽm hay mạ niken ở ba điểm:
-
Crom nằm ở dạng hóa trị cao: trong bể truyền thống, crom tồn tại dưới dạng axit cromic (Cr6+). Ion phải nhận 6 electron mới thành crom kim loại, tốn điện hơn nhiều so với kẽm hay niken (đều 2 electron).
-
Phần lớn dòng điện sinh khí hydro: chỉ khoảng 10-25% dòng điện dùng để kết tủa crom, phần còn lại điện phân nước thành khí hydro. Đây là nguồn gốc của hiện tượng giòn hydro và sương axit cromic bốc lên từ bể.
-
Cần chất xúc tác: crom chỉ kết tủa được khi có ion sunfat (từ H₂SO₄) với tỷ lệ khoảng 1/100 so với CrO₃. Lệch tỷ lệ này, lớp mạ sẽ mờ, cháy hoặc không lên.
Anot chì không tan mà tạo màng PbO₂ trên bề mặt. Màng này oxy hóa ngược Cr3+ sinh ra trong bể về lại Cr6+, giữ dung dịch ổn định.
Mạ crom là một nhánh của xi mạ điện phân. Muốn so sánh nhanh với mạ kẽm, mạ niken và các phương pháp khác, bạn đọc thêm bài xi mạ là gì và cách chọn độ dày lớp mạ cho xưởng.
2. Các loại mạ crom phổ biến hiện nay
Theo mục đích, lớp crom chia hai nhóm chính: crom trang trí (mỏng, để đẹp) và crom cứng (dày, để chịu mài mòn). Theo hóa chất bể mạ, còn chia thành mạ Cr6+ và mạ Cr3+.
2.1. Mạ crom trang trí
Lớp crom trang trí rất mỏng, thường 0.1-0.5 µm, mạ trên lớp niken (hoặc đồng + niken). Lớp niken bên dưới dày khoảng 10-30 µm và gánh phần chống ăn mòn chính. Crom phía trên tạo màu sáng xanh bạc, chống xước nhẹ và giữ bề mặt không bị ố vàng như niken trần.
Hệ lớp phổ biến:
-
Ni + Cr: cho chi tiết thép, đồng dùng trong nhà, điều kiện nhẹ.
-
Cu + Ni + Cr: lớp đồng lót giúp san phẳng bề mặt và tăng bám dính, dùng cho chi tiết thép, kẽm đúc.
-
Ni kép + Cr vi xốp hoặc vi nứt: dùng cho chi tiết ngoài trời như phụ tùng xe. Lớp crom có chủ đích tạo vi xốp để phân tán dòng ăn mòn, tránh gỉ tập trung thành lỗ.
Crom trang trí còn mạ được lên nhựa ABS. Nhựa được khắc, hoạt hóa, rồi mạ hóa học một lớp đồng hoặc niken dẫn điện, sau đó mạ Cu + Ni + Cr như kim loại. Logo, ốp xe máy, núm điều khiển sáng bóng phần lớn là nhựa mạ crom.
Ứng dụng: tay nắm, vòi nước, tay cầm xe đẩy, chi tiết xe máy, phụ kiện nội thất, núm điều khiển máy.
2.2. Mạ crom cứng (crom kỹ thuật)
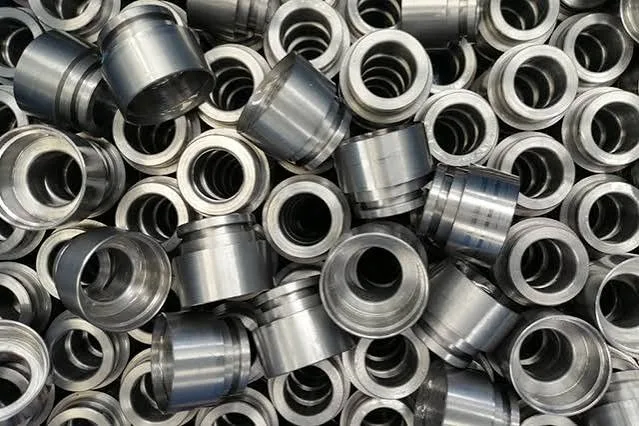
Crom cứng mạ trực tiếp lên thép, không cần lớp niken lót. Độ dày phổ biến 5-500 µm; các xưởng mạ phục hồi có thể đắp tới hơn 1.000 µm bằng nhiều lớp. Độ cứng thường đạt 800-1.000 HV, tương đương khoảng 64-69 HRC, cứng hơn phần lớn thép công cụ đã tôi.
Bề mặt crom cứng sau mạ có màu xám sáng, thường phải mài và đánh bóng để đạt kích thước và độ nhám. Vì vậy chi tiết luôn được mạ dày hơn yêu cầu cuối, rồi mài bớt.
Ứng dụng: ty ben thủy lực, trục cán, trục in, khuôn ép nhựa, khuôn dập, trục vít, cổ trục bị mòn cần phục hồi kích thước.
2.3. Crom đen, crom xốp và crom mỏng đặc
-
Crom đen: lớp crom kèm oxit có màu đen mờ, chống lóa, hấp thụ nhiệt. Loại này dùng cho chi tiết quang học, dụng cụ đo, trang trí cao cấp.
-
Crom xốp: crom cứng được tạo rỗ hoặc rãnh tế vi có chủ đích để giữ dầu. Loại này dùng cho xéc măng, lòng xi lanh động cơ.
-
Crom mỏng đặc (thin dense chrome): lớp crom 2-10 µm, rất đều, gần như không cần mài lại. Loại này dùng cho dụng cụ cắt, dao cắt giấy, chi tiết vòng bi, chi tiết chính xác.
2.4. Mạ crom Cr6+ và Cr3+
-
Cr6+ (crom hóa trị sáu): dung dịch axit cromic CrO₃ + H₂SO₄. Lớp mạ cứng, dày, màu đẹp, công nghệ lâu đời, và crom cứng gần như vẫn dùng bể Cr6+. Nhược điểm: Cr6+ là chất gây ung thư, bắt buộc hút khí và xử lý nước thải.
-
Cr3+ (crom hóa trị ba): dung dịch muối crom sunfat hoặc clorua, độc tính thấp hơn nhiều, hiệu suất dòng cao hơn và độ phủ góc tốt hơn. Hiện loại này dùng tốt cho crom trang trí. Màu hơi tối hơn, và chưa thay thế được Cr6+ ở lớp crom cứng dày.
|
Loại mạ crom |
Độ dày điển hình |
Độ cứng |
Lớp lót |
Ứng dụng chính |
|
Crom trang trí (Cr6+) |
0.1-0.5 µm |
Không phải tiêu chí chính |
Niken hoặc đồng + niken |
Tay nắm, vòi, phụ kiện |
|
Crom trang trí (Cr3+) |
0.1-0.5 µm |
Thấp hơn Cr6+ |
Niken |
Hàng cần hạn chế Cr6+ |
|
Crom cứng |
5-500 µm (phục hồi trên 1.000 µm) |
800-1.000 HV |
Không cần |
Ty ben, trục, khuôn |
|
Crom mỏng đặc |
2-10 µm |
800-1.000 HV |
Không cần |
Dụng cụ cắt, chi tiết chính xác |
|
Crom đen |
1-5 µm |
Thấp |
Niken |
Quang học, chống lóa |
2.5. Mạ crom và mạ niken khác nhau thế nào?
Hai lớp mạ hay đi cùng nhau nên dễ bị gọi lẫn. Phân biệt nhanh:
|
Tiêu chí |
Mạ crom |
Mạ niken |
|
Màu sắc |
Trắng xanh, lạnh, phản chiếu như gương |
Trắng hơi ngả vàng, ấm |
|
Độ cứng |
800-1.000 HV (crom cứng) |
Khoảng 200-500 HV (niken điện phân) |
|
Độ phủ góc, lỗ |
Kém |
Tốt, niken hóa học phủ đều cả lỗ sâu |
|
Chống ăn mòn |
Phụ thuộc lớp lót |
Tốt khi đủ dày |
|
Vai trò thường gặp |
Lớp ngoài cùng: cứng, đẹp |
Lớp lót chống ăn mòn hoặc lớp hoàn thiện độc lập |
Một mẹo nhận biết tại xưởng là đặt chi tiết cạnh một tờ giấy trắng: crom cho ánh xanh lạnh, niken cho ánh vàng nhẹ. Với lớp sơn hiệu ứng crom, dùng đầu dao cạo nhẹ ở chỗ khuất sẽ thấy lớp sơn bong. Crom thật không bị cạo xước dễ như vậy.
3. Ưu điểm, nhược điểm và độ bền của lớp mạ crom
Lớp crom mạnh nhất ở độ cứng và độ trơn, yếu nhất ở độ giòn và khả năng chống gỉ khi lớp mỏng. Hiểu đúng hai mặt này giúp bạn không đặt crom cho chi tiết không cần. Đồng thời bạn cũng không bỏ crom ở chi tiết bắt buộc phải có.
3.1. Ưu điểm
-
Độ cứng bề mặt cao: crom cứng đạt 800-1.000 HV, gấp 5-7 lần thép CT3/SS400 (khoảng 120-160 HV).
-
Hệ số ma sát thấp, chống dính: nhựa, cao su, bột giấy khó bám vào khuôn và trục, giảm thời gian vệ sinh khuôn.
-
Chống mài mòn: tăng tuổi thọ chi tiết chuyển động tịnh tiến và quay, giữ phớt làm kín lâu mòn.
-
Phục hồi kích thước: chi tiết mòn vài chục micromet được mạ dày rồi mài về đúng dung sai. Cách này thường rẻ và nhanh hơn chế tạo mới hoặc chờ hàng nhập.
-
Chịu nhiệt tương đối: lớp crom giữ độ cứng tốt ở nhiệt độ làm việc của khuôn nhựa, trục cán thông thường.
-
Sáng, dễ lau chùi, giữ màu lâu trong môi trường khô.
3.2. Nhược điểm
-
Giòn: crom không chịu được va đập mạnh hay nền bị uốn, lớp mạ sẽ nứt và bong.
-
Độ phủ góc kém: hiệu suất dòng của bể Cr6+ chỉ khoảng 10-25%. Cạnh sắc bị dày, còn lỗ và góc khuất mỏng hoặc không có lớp mạ.
-
Nứt tế vi: lớp crom cứng luôn có mạng nứt rất nhỏ. Với lớp mỏng, hơi ẩm có thể đi qua vết nứt tới nền thép.
-
Giòn hydro: thép cường độ cao (khoảng từ 1.000 MPa trở lên) hấp thụ hydro khi mạ. Chi tiết phải được nung khử hydro, nếu không có thể gãy đột ngột.
-
Giảm độ bền mỏi: ứng suất kéo trong lớp crom có thể làm giảm độ bền mỏi của trục chịu tải đổi chiều. Chi tiết quan trọng thường được phun bi trước khi mạ để bù lại.
-
Độc hại và chi phí: bể Cr6+ cần hệ thống hút khí và xử lý nước thải. Chi tiết lớn, hình phức tạp thì giá mạ cao.
3.3. Mạ crom có bị gỉ không?
Có, nếu lớp mạ mỏng hoặc bị xước tới nền. Crom bản thân không gỉ, nhưng lớp crom trang trí chỉ dày 0.1-0.5 µm và có lỗ xốp, nên khả năng chống gỉ thực tế phụ thuộc lớp niken bên dưới. Chi tiết mạ crom để ngoài trời, gần nước muối hay hơi hóa chất sẽ xuất hiện chấm gỉ sau một thời gian.
Với crom cứng, gỉ thường bắt đầu ở vết nứt tế vi hoặc chỗ va đập làm vỡ lớp mạ. Môi trường ẩm, có hóa chất nên cân nhắc lớp lót niken dưới crom cứng, hoặc chuyển sang inox.
Để kéo dài tuổi thọ lớp crom, bạn nên lau khô sau khi tiếp xúc nước và tránh chất tẩy có clo. Khi máy dừng lâu ngoài trời, hãy che chắn ty ben, và xử lý ngay các vết xước lộ nền.
3.4. Lớp mạ crom có độc không?
Lớp crom kim loại (Cr0) trên sản phẩm hoàn thiện ổn định, không độc khi sử dụng bình thường. Rủi ro nằm ở quá trình mạ:
-
Sương axit cromic Cr6+ bốc lên từ bể.
-
Nước rửa và bùn thải chứa Cr6+.
-
Tồn dư Cr6+ trên sản phẩm nếu rửa trung hòa không kỹ.
Vì vậy, khi chọn xưởng mạ, câu hỏi đúng không phải “lớp crom có độc không” mà là “xưởng xử lý Cr6+ có đạt chuẩn không”.
4. Quy trình mạ crom cứng 9 bước
Lớp crom bong, rỗ hay mỏng không đều phần lớn do khâu chuẩn bị bề mặt chứ không phải bể mạ. Quy trình chuẩn gồm:
-
Gia công cơ và mài: đưa chi tiết về kích thước, chừa lượng dư cho lớp mạ và lượng mài sau mạ.
-
Che chắn (masking): dán băng, sáp hoặc nút chặn những vùng không được mạ như lỗ ren, mặt lắp ghép.
-
Tẩy dầu: tẩy dầu hóa học trong dung dịch kiềm, sau đó tẩy dầu điện hóa.
-
Rửa nước nhiều cấp.
-
Hoạt hóa (khắc anot): đảo chiều dòng điện trong thời gian ngắn để lộ bề mặt kim loại sạch, giúp lớp crom bám chắc.
-
Mạ crom: chi tiết treo vào bể, dùng anot chì hoặc hợp kim chì, điều chỉnh dòng và thời gian theo độ dày cần đạt.
-
Rửa, trung hòa, sấy: rửa thu hồi dung dịch trước, rửa xả sau để giảm Cr6+ đi vào nước thải.
-
Nung khử hydro: thép cường độ cao nung ở khoảng 190-220°C trong nhiều giờ, càng sớm càng tốt sau khi mạ.
-
Mài, đánh bóng và kiểm tra: đưa về kích thước và độ nhám yêu cầu, rồi đo độ dày, độ cứng, độ bám.
Thông số bể mạ crom cứng Cr6+ tham khảo:
|
Thông số |
Giá trị điển hình |
|
Nồng độ CrO₃ |
khoảng 250 g/L |
|
Tỷ lệ CrO₃ : H₂SO₄ |
khoảng 100 : 1 |
|
Nhiệt độ bể |
50-60°C |
|
Mật độ dòng |
20-60 A/dm² |
|
Tốc độ lớp mạ |
khoảng 20-50 µm/giờ (tùy dòng) |
|
Hiệu suất dòng |
khoảng 10-25% |
Nghiên cứu thực nghiệm của Đại học Kỹ thuật Lê Quý Đôn (2022) chỉ ra vùng 20-30 A/dm² và 50-60°C cho lớp crom sáng bóng, chống mài mòn tốt nhất mà vẫn giữ được độ dày. Với crom trang trí, trước bước mạ crom có thêm mạ niken (và có thể đồng lót), và thời gian mạ crom chỉ vài phút.
Ví dụ tính lượng dư cho ty ben Ø40 mm: giả sử yêu cầu lớp crom hoàn thiện 25 µm. Xưởng thường mạ khoảng 40-50 µm rồi mài bớt 15-25 µm để đạt độ tròn và độ nhám. Như vậy đường kính trước mạ cần nhỏ hơn đường kính hoàn thiện khoảng 0.05 mm (2 x 25 µm). Xưởng mạ cần biết con số này trước khi nhận hàng.
Bước nung khử hydro thực chất là một nguyên công nhiệt luyện ở nhiệt độ thấp. Nó khác với ram hay tôi ở chỗ chỉ nhằm đẩy hydro ra khỏi mạng tinh thể thép.
5. Ứng dụng mạ crom trong nhà máy và xưởng sản xuất
Crom cứng có mặt ở hầu hết chi tiết trượt, quay và tiếp xúc vật liệu dẻo, còn crom trang trí chủ yếu ở chi tiết cầm nắm. Bảng dưới gợi ý độ dày thường dùng theo từng nhóm chi tiết:
|
Nhóm chi tiết |
Loại crom |
Độ dày hoàn thiện thường dùng |
Ghi chú |
|
Ty ben, cần piston thủy lực |
Crom cứng |
20-50 µm |
Ra thường 0.1-0.2 µm để giữ phớt |
|
Khuôn ép nhựa, khuôn cao su |
Crom cứng |
5-25 µm |
Chống dính, dễ tách sản phẩm |
|
Trục cán, trục in, con lăn ép |
Crom cứng |
50-150 µm |
Có thể mạ lại nhiều lần |
|
Phục hồi cổ trục, ngõng trục |
Crom cứng, có thể nhiều lớp |
100-500 µm |
Mài lại theo dung sai lắp ghép |
|
Dụng cụ cắt, chi tiết chính xác |
Crom mỏng đặc |
2-10 µm |
Không cần mài lại |
|
Tay nắm, phụ kiện thiết bị |
Crom trang trí trên niken |
0.1-0.5 µm Cr |
Niken lót 10-30 µm |
Các nhóm ứng dụng chính:
-
Thủy lực, khí nén: ty ben, cần piston, nòng xi lanh.
-
Khuôn mẫu: khuôn ép nhựa, khuôn dập, khuôn cao su. Crom giúp sản phẩm dễ tách khuôn và khuôn chậm mòn.
-
Trục và con lăn: trục cán, trục in, con lăn ép màng, con lăn dẫn giấy.
-
Phục hồi chi tiết máy: cổ trục bạc đạn, ngõng trục, trục bơm bị mòn.
-
Thiết bị xưởng: tay nắm, tay đẩy, núm chỉnh, chốt định vị.
Ngược lại, phần khung và tấm lớn của thiết bị xưởng như bàn, tủ, kệ, xe đẩy hiếm khi mạ crom. Lý do là bề mặt rộng làm chi phí mạ tăng mạnh, trong khi lớp trang trí mỏng lại chống gỉ kém hơn sơn hoặc inox. Con lăn băng tải tải nhẹ cũng thường dùng thép mạ kẽm hoặc inox thay vì crom, trừ khi bề mặt lăn chịu mài mòn cao.
=> Sản phẩm: CON LĂN BĂNG TẢI
Với máy ép nhựa, phần khuôn và trục vít thường đã được nhà sản xuất mạ crom. Các chi tiết kim loại tấm đi kèm như máng, chắn, giá đỡ thì nên sơn tĩnh điện hoặc làm inox.
=> Sản phẩm: PHỤ KIỆN MÁY ÉP NHỰA
6. Chi phí mạ crom và các yếu tố ảnh hưởng giá
Giá mạ crom không tính theo một đơn giá chung. Xưởng mạ thường báo theo diện tích bề mặt (đ/dm²) với crom cứng, theo khối lượng (đ/kg) với crom trang trí hàng loạt, hoặc theo chi tiết với khuôn.
Tham khảo giá công khai của một xưởng mạ crom cứng tại TP.HCM (07/2026, chưa VAT):
-
Mạ phục hồi trục cán: khoảng 60.000 đ/dm².
-
Ty ben thủy lực: khoảng 55.000 đ/dm².
-
Mạ crom trang trí: khoảng 35.000 đ/kg.
Đây là mức tham khảo thị trường để bạn ước lượng ngân sách, không phải giá của Cinvico.
Những yếu tố làm giá chênh nhiều nhất:
-
Diện tích và kích thước: chi tiết dài, đường kính lớn cần bể và gá đặc biệt.
-
Độ dày lớp mạ: dày gấp đôi thì thời gian mạ gần gấp đôi.
-
Mài trước và sau mạ: chiếm phần lớn chi phí với chi tiết yêu cầu dung sai chặt.
-
Hình dạng: lỗ sâu, góc khuất cần anot phụ, gá riêng.
-
Tình trạng chi tiết: chi tiết cũ phải bóc lớp mạ cũ, xử lý gỉ, hàn đắp trước.
-
Yêu cầu hồ sơ: biên bản đo độ dày, độ cứng, báo cáo thử nghiệm làm tăng chi phí nhưng cần cho khách FDI và tập đoàn.
Với chủ xưởng, phép tính quan trọng là so với giá chi tiết mới và thời gian dừng máy. Ty ben nhập khẩu có thể phải chờ vài tuần, trong khi mạ phục hồi chỉ mất vài ngày.
7. So sánh mạ crom với mạ kẽm, sơn tĩnh điện và inox
Câu hỏi hay gặp nhất từ chủ xưởng và kỹ sư khi đặt thiết bị là có nên mạ crom cho đẹp và bền không. Câu trả lời phụ thuộc vào việc bề mặt đó cần cứng, cần chống gỉ hay chỉ cần bền màu.
|
Tiêu chí |
Mạ crom cứng |
Mạ kẽm |
Sơn tĩnh điện |
Inox 304 |
|
Độ dày lớp bảo vệ |
5-500 µm |
5-25 µm (điện phân), khoảng 45-85 µm (nhúng nóng) |
60-100 µm |
Cả khối vật liệu |
|
Độ cứng bề mặt |
Rất cao (800-1.000 HV) |
Thấp |
Thấp |
Trung bình (khoảng 200 HV) |
|
Chống gỉ |
Khá, phụ thuộc độ dày |
Tốt, kẽm tự hy sinh bảo vệ thép |
Tốt khi lớp sơn nguyên vẹn |
Rất tốt |
|
Chi phí cho chi tiết lớn |
Cao |
Thấp |
Thấp |
Cao (vật liệu) |
|
Phù hợp nhất |
Trục, khuôn, chi tiết trượt |
Khung, giá đỡ, bulông, kết cấu ngoài trời |
Bàn, tủ, kệ, khung máy trong nhà |
Môi trường ẩm, thực phẩm, phòng sạch |
Gợi ý chọn nhanh theo thiết bị:
-
Bàn thao tác, tủ dụng cụ, giá kệ trong nhà xưởng khô: sơn tĩnh điện là lựa chọn kinh tế, đủ bền, đổi màu theo mã RAL. Xem quy trình sơn tĩnh điện 7 bước và cách kiểm tra lớp sơn.
-
Mặt bàn tiếp xúc dầu, nước, hóa chất nhẹ: inox 304 hoặc mặt phủ chuyên dụng. Bài mặt bàn thao tác bằng gì so sánh 7 loại vật liệu.
-
Khung, giá đỡ ngoài trời hoặc kho ẩm: dùng tôn hoặc thép mạ kẽm. Tham khảo thép mạ kẽm là gì và cách chọn.
-
Ngành thực phẩm, dược, phòng sạch: inox 304/316. Bạn phân biệt mác qua bài thép không gỉ và inox khác nhau thế nào.
-
Chi tiết trượt, trục, chốt chịu mài mòn: mạ crom cứng.
Cinvico sản xuất bàn thao tác công nghiệp với khung thép sơn tĩnh điện, mặt inox hoặc mặt phủ theo môi trường làm việc. Tay nắm, ray và phụ kiện được chọn theo yêu cầu bản vẽ. Xe đẩy và khung máy cũng theo nguyên tắc này: phần kết cấu sơn tĩnh điện hoặc inox, phần trượt và trục chọn vật liệu chịu mòn riêng.
=> Sản phẩm: XE ĐẨY HÀNG
=> Sản phẩm: KHUNG MÁY
8. Cách ghi yêu cầu mạ crom khi đặt gia công
Phần lớn tranh chấp với xưởng mạ đến từ bản vẽ chỉ ghi “mạ crom”. Một yêu cầu đủ để báo giá và nghiệm thu cần 7 thông tin:
-
Loại mạ: crom cứng hay crom trang trí (Ni + Cr), bể Cr6+ hay Cr3+.
-
Độ dày: ghi bằng µm, nói rõ là độ dày sau mài hay trước mài.
-
Độ cứng: ví dụ tối thiểu 800 HV, kèm phương pháp đo.
-
Độ nhám sau hoàn thiện: ví dụ Ra ≤ 0.2 µm cho ty ben.
-
Vùng mạ và vùng che: đánh dấu trên bản vẽ, nhất là lỗ ren, mặt lắp ghép.
-
Nung khử hydro: bắt buộc với thép cường độ cao, theo ISO 9588:2007.
-
Tiêu chuẩn nghiệm thu: ISO 6158:2018 cho crom kỹ thuật, ISO 1456:2009 cho niken + crom trang trí.
Ví dụ ghi chú trên bản vẽ ty ben: “Mạ crom cứng Cr6+, độ dày hoàn thiện 25 ± 5 µm sau mài, độ cứng ≥ 800 HV, Ra ≤ 0.2 µm, không mạ vùng ren M20, nung khử hydro theo ISO 9588:2007, nghiệm thu theo ISO 6158:2018.”
Với bộ phận mua hàng của nhà máy FDI hoặc tập đoàn, nên yêu cầu thêm hồ sơ đi kèm lô hàng:
-
Biên bản đo độ dày theo vị trí.
-
Kết quả đo độ cứng.
-
Xác nhận đã nung khử hydro.
-
Giấy phép môi trường của xưởng mạ.
Bộ hồ sơ này giúp lô hàng qua kiểm tra đầu vào nhanh và là căn cứ khi xảy ra khiếu nại.
|
Lỗi thường gặp |
Nguyên nhân chính |
Cách phòng tránh |
|
Bong tróc |
Tẩy dầu, hoạt hóa chưa đạt |
Kiểm tra từng bước chuẩn bị, thử bám dính lô đầu |
|
Rỗ, châm kim |
Bọt khí hydro, dung dịch bẩn |
Lọc dung dịch định kỳ, dùng phụ gia chống rỗ |
|
Cháy cạnh, sần mép |
Mật độ dòng quá cao ở cạnh sắc |
Vê cạnh, dùng chắn dòng, anot phụ |
|
Thiếu lớp mạ ở lỗ, góc |
Độ phủ sâu kém của bể Cr6+ |
Thiết kế anot phụ, cân nhắc mạ niken cho chi tiết phức tạp |
|
Mờ, không bóng |
Lệch tỷ lệ CrO₃ : H₂SO₄, nhiệt độ thấp |
Phân tích bể định kỳ, kiểm soát nhiệt |
|
Gãy sau lắp |
Giòn hydro, bỏ bước nung |
Nung khử hydro ngay sau mạ |
Với chi tiết gia công cơ khí đặt ngoài, xưởng mạ thường là nhà thầu phụ của xưởng tiện, phay. Hiểu chuỗi gia công cơ khí giúp bạn biết khâu nào chịu trách nhiệm kích thước sau mạ.
9. Tiêu chuẩn, kiểm tra và yêu cầu môi trường với lớp mạ crom
Lớp mạ đạt chuẩn phải được kiểm tra bằng số đo, không chỉ bằng mắt. Các phép kiểm tra thường dùng:
|
Hạng mục |
Phương pháp |
Tiêu chuẩn tham chiếu |
|
Ngoại quan |
Quan sát dưới ánh sáng chuẩn: đều màu, không rỗ, không cháy |
ISO 6158:2018, ISO 1456:2009 |
|
Độ dày |
Phương pháp culông hoặc cắt mẫu soi kính hiển vi |
ISO 2177:2003, ISO 1463:2021 |
|
Độ cứng |
Đo vi độ cứng Vickers |
ISO 6507-1:2023 |
|
Độ bám dính |
Thử uốn, thử mài, thử nhiệt |
ISO 2819:2017 |
|
Chống ăn mòn |
Thử phun muối |
ISO 9227:2022 |
Với bộ phận EHS, mạ crom liên quan trực tiếp ba yêu cầu:
-
Nước thải: nước thải chứa Cr6+ từ xưởng mạ phải xử lý đạt QCVN 40:2025/BTNMT về nước thải công nghiệp (ban hành kèm Thông tư 06/2025/TT-BTNMT). Khi chọn xưởng mạ thuê ngoài, nên hỏi giấy phép môi trường và cách xử lý bùn thải.
-
Lưu trữ hóa chất: CrO₃, axit sunfuric và dung dịch mạ phải đặt trên khay hoặc bệ chống tràn, tách khỏi chất dễ cháy và chất khử. Nhà máy có bể mạ nội bộ hoặc kho hóa chất xi mạ cần tính dung tích chứa tràn ngay từ khi bố trí mặt bằng.
-
Sản phẩm xuất khẩu EU: chỉ thị RoHS 2011/65/EU giới hạn Cr6+ ở 0.1% khối lượng trong vật liệu đồng nhất của thiết bị điện, điện tử. Linh kiện mạ crom trang trí bằng bể Cr6+ cần được kiểm soát tồn dư hoặc chuyển sang Cr3+.
=> Sản phẩm: KHAY CHỐNG TRÀN HÓA CHẤT
10. Khi nào không nên mạ crom?
Mạ crom không phải lớp phủ vạn năng. Bạn nên chọn giải pháp khác khi:
-
Chi tiết chịu va đập hoặc uốn lớn: lớp crom nứt vỡ, nên cân nhắc tôi bề mặt hoặc hàn đắp.
-
Bề mặt rộng, chỉ cần chống gỉ: khung, tấm, vỏ tủ dùng sơn tĩnh điện hoặc mạ kẽm rẻ hơn nhiều lần.
-
Môi trường hóa chất, nước muối liên tục: inox 316 hoặc lớp phủ chuyên dụng bền hơn crom trang trí.
-
Chi tiết hình dạng phức tạp, nhiều lỗ sâu: crom khó phủ đều, mạ niken hóa học là lựa chọn thay thế.
-
Mài mòn hạt cứng cực mạnh (cát, xỉ, bột khoáng): phun phủ carbide thường bền hơn crom dù đắt hơn.
-
Nhôm cần chống mòn và cách điện: anode nhôm thường phù hợp và rẻ hơn mạ crom lên nhôm.
11. Câu hỏi thường gặp về mạ crom
Mạ crom và mạ inox có giống nhau không?
Không. “Mạ inox” là cách gọi dân gian, thực chất thường là crom trang trí trên niken. Inox là thép không gỉ cả khối, còn crom chỉ là lớp phủ mỏng. Khi trầy tới nền, chi tiết mạ crom sẽ gỉ còn inox thì không.
Lớp mạ crom bền bao lâu?
Độ bền phụ thuộc loại crom và môi trường. Crom trang trí trong nhà khô giữ đẹp nhiều năm, còn ngoài trời gần biển có thể gỉ chấm sau 1-2 mùa nếu lớp niken mỏng. Crom cứng trên ty ben bền đến khi phớt, bụi bẩn hoặc va đập làm xước lớp mạ, và có thể mạ phục hồi lại.
Có tự mạ crom tại xưởng được không?
Không nên với quy mô nhỏ. Bể Cr6+ cần nguồn một chiều công suất lớn, hệ hút khí, xử lý nước thải và giấy phép môi trường. Xưởng cơ khí nên thuê xưởng mạ chuyên nghiệp và tập trung kiểm soát bản vẽ, lượng dư, nghiệm thu.
Mạ crom lên inox được không?
Được, nhưng inox có màng thụ động nên cần lớp niken lót hoạt hóa (Wood’s nickel strike) trước khi mạ. Bạn nên báo trước vật liệu nền để xưởng mạ chuẩn bị đúng quy trình.
12. Kết luận
Mạ crom là lớp crom điện phân với hai nhóm chính. Crom trang trí dày 0.1-0.5 µm trên niken dùng cho chi tiết cầm nắm. Crom cứng dày 5-500 µm, đạt 800-1.000 HV, dùng cho trục, khuôn, ty ben.
Hãy chọn crom khi bề mặt cần cứng, trơn, chống dính. Trên bản vẽ, ghi rõ loại mạ, độ dày sau mài, độ cứng, vùng che và yêu cầu nung khử hydro. Khi chọn xưởng, yêu cầu có hồ sơ đo kiểm và giấy phép môi trường. Với khung, bàn, tủ, kệ, xe đẩy trong xưởng, sơn tĩnh điện, mạ kẽm hoặc inox thường bền và kinh tế hơn.
Đang chuẩn bị thiết bị cho xưởng và chưa chắc nên chọn lớp hoàn thiện nào? Cinvico gia công kim loại tấm tại xưởng Hoài Đức, Hà Nội, cắt laser dung sai ±0.1 mm và chấn gấp ±0.3 mm. Xưởng hoàn thiện bằng sơn tĩnh điện hoặc làm bằng inox theo môi trường sử dụng. Gửi bản vẽ hoặc mô tả điều kiện làm việc qua Zalo 0981.244.688 (Mrs Nhung) để kỹ sư tư vấn vật liệu trước khi báo giá.
=> Xem thêm: SẢN PHẨM KIM LOẠI TẤM CINVICO