Kaizen là gì mà các nhà máy Nhật coi là “nếp sống” chứ không phải một dự án? Nếu công nhân trong xưởng bạn vẫn mất cả chục phút mỗi ca để tìm dụng cụ, bán thành phẩm chất kín lối đi, máy đứng chờ phôi, thì Kaizen chính là cách gỡ từng điểm nghẽn nhỏ đó mà không cần vốn lớn. Bài viết đi từ khái niệm, nguyên tắc, công cụ đến quy trình triển khai, mẫu phiếu đề xuất, cách đo hiệu quả và ví dụ thực tế trong nhà xưởng Việt Nam.
Tóm tắt nhanh
-
Kaizen (改善) nghĩa là “thay đổi để tốt hơn”. Trong sản xuất, Kaizen là cải tiến liên tục bằng những thay đổi nhỏ, đều đặn, đo được và có sự tham gia của mọi người.
-
Mục tiêu cốt lõi: loại bỏ lãng phí (Muda) ngay tại hiện trường, ưu tiên giải pháp rẻ, làm được ngay.
-
Công cụ vận hành: PDCA, 5S, 5 Why, chuẩn hóa thao tác, Karakuri, Poka-yoke, quản lý trực quan.
-
5S là nền móng, Kaizen là triết lý, Lean là hệ thống mà Kaizen là động cơ.
-
Cải tiến liên tục cũng là yêu cầu bắt buộc tại điều 10.3 của ISO 9001:2015 và ISO 45001:2018.
1. Kaizen là gì?
Nói ngắn gọn, kaizen là gì? Kaizen là triết lý quản lý của Nhật Bản, theo đó doanh nghiệp cải tiến liên tục quy trình, chất lượng, an toàn và môi trường làm việc bằng những thay đổi nhỏ, rẻ, làm được ngay. Các thay đổi này phần lớn do chính người làm việc tại hiện trường đề xuất và thực hiện.
Kaizen không phải một đợt phong trào thi đua. Đó là thói quen làm việc hằng ngày của cả tổ chức, từ giám đốc đến công nhân đứng máy, với một câu hỏi lặp lại: “Hôm nay có thể làm tốt hơn hôm qua ở điểm nào?”
1.1. Ý nghĩa của từ Kaizen
Kaizen ghép từ hai chữ Hán: Kai (改, cải) là thay đổi, Zen (善, thiện) là tốt hơn. Đọc theo âm Hán Việt, Kaizen chính là “cải thiện”, nên nhiều doanh nghiệp Việt gọi gọn là cải tiến.
Vì vậy, khi ai đó hỏi kaizen là gì, câu trả lời gần nhất bằng tiếng Việt là “cải tiến liên tục”. Điểm cần hiểu đúng: “tốt hơn” ở đây là tốt hơn so với hôm qua và phải đo được bằng con số. Một thay đổi giúp thao tác nhanh hơn 5 giây, bớt một lần cúi người hay bớt một lỗi sai mỗi ca đều là Kaizen.
1.2. Nguồn gốc của Kaizen
Kaizen hình thành trong các nhà máy Nhật thời tái thiết sau Thế chiến thứ hai. Giai đoạn này, các chuyên gia Mỹ như W. Edwards Deming sang Nhật giảng dạy phương pháp kiểm soát chất lượng bằng thống kê và chu trình PDCA.
Toyota là doanh nghiệp tiêu biểu đưa tư duy này vào Hệ thống sản xuất Toyota (TPS), với hai trụ cột Just-in-Time và Jidoka. TPS sau đó được nghiên cứu, hệ thống hóa thành Lean (sản xuất tinh gọn) như ngày nay.
Năm 1986, Masaaki Imai xuất bản cuốn Kaizen: The Key to Japan’s Competitive Success. Cuốn sách đưa thuật ngữ Kaizen ra thế giới, và ông được xem là người hệ thống hóa Kaizen thành phương pháp quản trị.
1.3. Kaizen khác gì Kaikaku và Six Sigma?
Nhiều chủ xưởng nghĩ muốn tăng năng suất thì phải mua máy mới. Đó là đổi mới đột phá (Kaikaku), một hướng khác hẳn Kaizen. Bên cạnh đó, kỹ sư ở doanh nghiệp FDI còn hay nhắc đến Six Sigma. Bảng dưới giúp phân biệt nhanh:
|
Tiêu chí |
Kaizen |
Kaikaku (đổi mới đột phá) |
Six Sigma |
|
Mục tiêu chính |
Loại bỏ lãng phí, cải tiến từng bước |
Thay đổi tận gốc quy trình, công nghệ |
Giảm biến động, giảm tỷ lệ lỗi |
|
Quy mô thay đổi |
Nhỏ, liên tục |
Lớn, một lần |
Theo dự án |
|
Chi phí |
Thấp, dùng nguồn lực sẵn có |
Cao, đầu tư máy móc |
Trung bình đến cao (đào tạo, phân tích) |
|
Người thực hiện |
Mọi người tại hiện trường |
Ban lãnh đạo, chuyên gia |
Nhóm có chứng nhận (Green Belt, Black Belt) |
|
Công cụ đặc trưng |
PDCA, 5S, 5 Why |
Thiết kế lại dây chuyền, tự động hóa |
DMAIC, thống kê |
|
Thời gian thấy kết quả |
Vài ngày đến vài tuần |
Vài tháng đến vài năm |
Vài tháng mỗi dự án |
|
Ví dụ trong xưởng |
Đổi vị trí dụng cụ, thêm giá phôi cạnh máy |
Thay dây chuyền thủ công bằng robot |
Giảm lỗi kích thước bằng phân tích thống kê |
Ba hướng này không loại trừ nhau. Doanh nghiệp làm tốt thường dùng Kaizen để khai thác hết hiệu quả hiện có, dùng Six Sigma cho bài toán chất lượng phức tạp, rồi mới đầu tư Kaikaku khi năng lực đã chạm trần.
2. Vì sao nhà máy cần áp dụng Kaizen?
Hiểu kaizen là gì chưa đủ để thuyết phục ban giám đốc. Lý do thật sự nằm ở những gì Kaizen mang lại cho doanh nghiệp, người lao động và cả quan hệ với khách hàng.
2.1. Lợi ích với doanh nghiệp
-
Tăng năng suất mà không tăng người: bớt thao tác thừa, bớt chờ đợi đồng nghĩa với nhiều sản phẩm hơn trên cùng số giờ công.
-
Giảm chi phí ẩn: chi phí làm lại hàng lỗi, chi phí tồn kho, chi phí mặt bằng bị chiếm dụng bởi đồ không dùng.
-
Giải phóng mặt bằng: sàng lọc và sắp xếp lại thường giải phóng được diện tích đáng kể, giúp hoãn được việc thuê thêm xưởng.
-
Giao hàng đúng hẹn hơn: dòng chảy vật tư thông suốt thì thời gian sản xuất ổn định, dễ cam kết tiến độ với khách.
2.2. Lợi ích với người lao động
-
Công việc nhẹ nhàng hơn: bớt cúi, bớt bê vác, bớt đi lại.
-
Nơi làm việc sạch, an toàn hơn, giảm nguy cơ vấp ngã, va chạm.
-
Ý kiến được lắng nghe và ghi nhận, tạo động lực gắn bó.
-
Có cơ hội phát triển lên tổ trưởng, chuyền trưởng, nhân viên cải tiến.
2.3. Kaizen và yêu cầu của ISO, audit khách hàng
Đây là điểm nhiều chủ xưởng chưa để ý. ISO 9001:2015 (quản lý chất lượng) và ISO 45001:2018 (an toàn sức khỏe nghề nghiệp) đều có điều khoản 10.3 Cải tiến liên tục. Nghĩa là doanh nghiệp có chứng nhận phải chứng minh được mình đang cải tiến, không chỉ duy trì.
Với xưởng là nhà cung cấp cho doanh nghiệp FDI, đoàn audit khách hàng thường đi thẳng xuống hiện trường. Họ nhìn khu vực 5S, bảng quản lý trực quan, hồ sơ đề xuất cải tiến để đánh giá năng lực nhà cung cấp. Một hệ thống Kaizen có hồ sơ rõ ràng là bằng chứng thuyết phục hơn mọi lời giới thiệu.
3. 5 nguyên tắc cốt lõi của Kaizen trong nhà máy
Để Kaizen sống được trong xưởng chứ không chỉ nằm trên khẩu hiệu, cần giữ 5 nguyên tắc sau.
Nguyên tắc 1: Đi đến hiện trường (Gemba). Vấn đề nằm ở nơi tạo ra sản phẩm, không nằm trên báo cáo. Quản lý phải xuống xưởng quan sát, đo đếm, hỏi người đứng máy trước khi kết luận. Người Nhật gọi đây là nguyên tắc 3 Gen: hiện trường (Genba), hiện vật (Genbutsu), hiện thực (Genjitsu).
Nguyên tắc 2: Cải tiến nhỏ, làm ngay. Ưu tiên giải pháp làm được trong ngày với chi phí thấp, thay vì chờ phương án hoàn hảo. Mười cải tiến nhỏ đã làm vẫn tốt hơn một kế hoạch lớn còn nằm trên giấy.
Nguyên tắc 3: Mọi người đều tham gia. Công nhân là người hiểu rõ nhất thao tác nào thừa, chỗ nào vướng. Kaizen hiệu quả khi mỗi người được khuyến khích đề xuất và thấy đề xuất của mình được làm thật.
Nguyên tắc 4: Không đổ lỗi, tập trung vào quy trình. Khi có lỗi, câu hỏi đúng là “quy trình nào để lỗi này xảy ra”, không phải “ai làm sai”. Đổ lỗi khiến mọi người giấu vấn đề, và Kaizen chết từ đó.
Nguyên tắc 5: Đo lường và chuẩn hóa. Mỗi cải tiến phải có số liệu trước và sau: thời gian, số lỗi, quãng đường di chuyển. Cải tiến hiệu quả được viết thành tiêu chuẩn mới để không quay về cách cũ.
4. Kaizen loại bỏ những lãng phí nào?
Nếu chỉ được dùng một câu để giải thích kaizen là gì trong sản xuất, đó là: nhìn thấy và loại bỏ lãng phí. Lãng phí (Muda) là mọi hoạt động tốn thời gian, tiền bạc nhưng khách hàng không trả tiền cho nó. Hệ thống sản xuất Toyota chia lãng phí thành 7 loại; nhiều tài liệu Lean bổ sung loại thứ 8 là lãng phí năng lực con người.
|
Loại lãng phí |
Biểu hiện trong xưởng cơ khí |
Câu hỏi để phát hiện |
Hướng Kaizen |
|
1. Sản xuất dư thừa |
Làm trước, làm nhiều hơn đơn hàng |
Có lô nào làm xong mà chưa có đơn? |
Sản xuất theo nhịp đơn hàng |
|
2. Chờ đợi |
Máy chờ phôi, công nhân chờ QC duyệt |
Ai đang đứng không trong ca? |
Cân bằng chuyền, cấp phôi đúng lúc |
|
3. Vận chuyển |
Bê phôi qua lại giữa các khu |
Một chi tiết đi bao nhiêu mét từ kho đến thành phẩm? |
Bố trí lại layout, dùng xe đẩy, băng tải |
|
4. Gia công thừa |
Mài, đánh bóng vượt yêu cầu bản vẽ |
Công đoạn này khách có yêu cầu không? |
Chuẩn hóa yêu cầu kỹ thuật |
|
5. Tồn kho |
Bán thành phẩm chất ở lối đi |
Tồn giữa hai công đoạn bao nhiêu giờ sản xuất? |
Giới hạn tồn, kệ có vạch mức |
|
6. Thao tác thừa |
Cúi, xoay người, đi tìm dụng cụ |
Công nhân rời vị trí bao nhiêu lần mỗi giờ? |
Sắp xếp dụng cụ theo tần suất dùng |
|
7. Lỗi, hàng hỏng |
Sai kích thước, phải làm lại |
Tỷ lệ làm lại tuần này là bao nhiêu? |
Poka-yoke, đồ gá định vị |
|
8. Năng lực con người |
Ý tưởng của công nhân không ai nghe |
Tháng này có bao nhiêu đề xuất được áp dụng? |
Hệ thống đề xuất cải tiến |
Với xưởng vừa và nhỏ, ba loại dễ thấy và dễ gỡ nhất là thao tác thừa, vận chuyển và chờ đợi. Đây cũng là chỗ thiết bị hỗ trợ đúng loại phát huy tác dụng rõ nhất. Một trạm làm việc có bàn thao tác công nghiệp đúng chiều cao, giá phôi trong tầm với và dụng cụ treo theo thứ tự sẽ cắt được phần lớn động tác cúi, với, đi lại.
5. Các công cụ vận hành Kaizen
Khi đã rõ kaizen là gì, câu hỏi tiếp theo là làm bằng cách nào. Kaizen là triết lý, còn công cụ là cách biến triết lý thành việc làm cụ thể. Dưới đây là 6 nhóm công cụ phổ biến nhất trong nhà máy.
5.1. Chu trình PDCA: động cơ của cải tiến liên tục
PDCA (còn gọi là vòng tròn Deming) gồm 4 bước lặp lại không ngừng:
|
Bước |
Việc cần làm |
Ví dụ: giảm thời gian tìm dụng cụ ở tổ lắp ráp |
|
P - Plan (Lập kế hoạch) |
Xác định vấn đề, đo hiện trạng, tìm nguyên nhân, đặt mục tiêu |
Bấm giờ: mỗi công nhân mất trung bình 12 phút/ca tìm dụng cụ. Mục tiêu dưới 3 phút |
|
D - Do (Thực hiện) |
Làm thử giải pháp ở quy mô nhỏ |
Làm thử bảng treo dụng cụ in bóng hình tại 1 trạm |
|
C - Check (Kiểm tra) |
So kết quả với mục tiêu |
Sau 2 tuần, thời gian tìm còn 2,5 phút/ca |
|
A - Act (Chuẩn hóa) |
Chuẩn hóa nếu đạt, điều chỉnh nếu chưa |
Nhân rộng cho cả tổ, đưa vào quy định 5S |
Sau mỗi vòng, mức “tốt” mới trở thành điểm xuất phát cho vòng tiếp theo. Đó chính là ý nghĩa của chữ “liên tục”. Lỗi hay gặp nhất là bỏ qua bước C và A: làm xong rồi để đó, không đo, không chuẩn hóa, vài tuần sau mọi thứ quay về như cũ.
5.2. 5S: nền móng của mọi hoạt động Kaizen
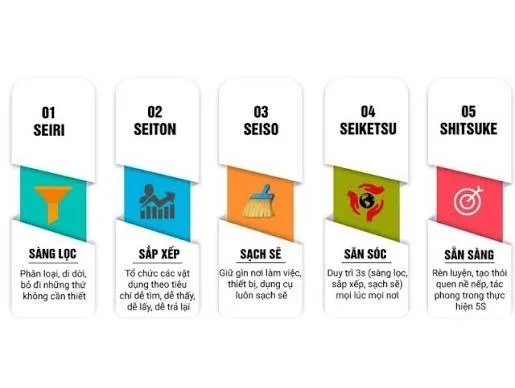
5S gồm 5 bước:
|
Bước |
Tiếng Nhật |
Việc cần làm trong xưởng |
|
Sàng lọc |
Seiri |
Phân loại, loại bỏ dụng cụ hỏng, vật tư không dùng, phôi tồn lâu ngày |
|
Sắp xếp |
Seiton |
Mỗi thứ một vị trí, có nhãn, dùng nhiều thì để gần |
|
Sạch sẽ |
Seiso |
Vệ sinh gắn với kiểm tra: lau máy là cơ hội phát hiện rò dầu, lỏng ốc |
|
Săn sóc |
Seiketsu |
Chuẩn hóa 3S đầu bằng ảnh mẫu, checklist, lịch phân công |
|
Sẵn sàng |
Shitsuke |
Biến thành thói quen qua đánh giá định kỳ và làm gương |
Tài liệu “Thực hành 5S” đăng trên cổng thông tin tcvn.gov.vn xác định 5S là hoạt động cơ bản nhất, nền tảng cho các hoạt động Kaizen khác. Lý do rất thực tế: một xưởng bừa bộn che giấu chính vấn đề của nó. Khi mọi thứ có chỗ, có nhãn, có vạch mức, bất thường lộ ra ngay: thiếu một cờ lê, tồn phôi vượt vạch, dầu rò dưới máy.
Để 5S không chỉ là “tổng vệ sinh cuối tuần”, dụng cụ phải có vị trí cố định nhìn thấy được. Nhiều xưởng bắt đầu bằng tủ để dụng cụ nhiều ngăn dán nhãn từng ngăn và giá để hàng chia ô theo mã vật tư. Ở khu vực có dầu, hóa chất, khay chống tràn hóa chất giúp giữ chữ S thứ ba bền vững hơn hẳn việc lau chùi thủ công, đồng thời là điểm cộng khi bộ phận EHS đánh giá rủi ro tràn đổ.
5.3. 5 Why và biểu đồ xương cá
5 Why là hỏi “tại sao” liên tiếp (thường khoảng 5 lần) để đi từ hiện tượng đến nguyên nhân gốc. Ví dụ ở một tổ gia công:
-
Tại sao chi tiết bị sai kích thước? Vì phôi đặt lệch trên đồ gá.
-
Tại sao phôi đặt lệch? Vì chốt định vị bị mòn.
-
Tại sao chốt mòn mà không ai biết? Vì không có lịch kiểm tra đồ gá.
-
Tại sao không có lịch kiểm tra? Vì đồ gá không nằm trong danh mục bảo trì.
-
Giải pháp gốc: đưa đồ gá vào danh mục bảo trì định kỳ, không chỉ thay chốt.
Nếu dừng ở câu “tại sao” thứ hai, xưởng chỉ thay chốt và vài tháng sau lỗi lặp lại. Đó là khác biệt giữa chữa cháy và Kaizen.
Biểu đồ xương cá (Ishikawa) dùng khi vấn đề có nhiều nguyên nhân đan xen. Nguyên nhân được chia theo nhóm 4M: Man (con người), Machine (máy), Material (vật liệu), Method (phương pháp); nhiều xưởng bổ sung Measurement (đo lường) và Environment (môi trường) thành 6M.
5.4. Chuẩn hóa thao tác (Standard Work)
Không có tiêu chuẩn thì không có cải tiến, vì không biết đang cải tiến so với cái gì. Chuẩn hóa thao tác là viết cách làm tốt nhất hiện tại thành hướng dẫn công việc (WI) gồm: thứ tự bước, thời gian chuẩn, điểm cần lưu ý chất lượng và an toàn, ảnh minh họa.
Khi một cải tiến thành công, WI được cập nhật và tiêu chuẩn mới trở thành điểm xuất phát của vòng Kaizen tiếp theo. Khi đã có thời gian chuẩn từng công đoạn, bạn có thể tiến thêm một bước với cân bằng chuyền sản xuất (line balancing) để không công đoạn nào phải ngồi chờ.
5.5. Karakuri và Poka-yoke
Karakuri Kaizen là cải tiến bằng cơ cấu cơ khí đơn giản, tận dụng trọng lực, lò xo, đòn bẩy thay cho động cơ. Ví dụ phổ biến là giá cấp phôi nghiêng có con lăn: thùng phôi tự trôi về phía công nhân khi thùng trước được lấy ra, không cần điện, không cần bảo trì phức tạp.
Poka-yoke là thiết kế chống sai lỗi, để thao tác sai không thể xảy ra hoặc bị phát hiện ngay. Ví dụ: đồ gá chỉ lắp được một chiều, khay chia ô đúng số chi tiết cần lắp (còn sót là thấy ngay), cảm biến dừng máy khi thiếu chi tiết.
Cả hai đều cần những chi tiết kim loại làm đúng kích thước trạm: khung, máng trượt, giá nghiêng, đồ gá. Đây là thế mạnh của gia công kim loại tấm theo yêu cầu. Nếu bạn chưa rõ nhóm chi tiết này được làm ra thế nào, bài gia công kim loại tấm là gì giải thích chi tiết các phương pháp cắt, chấn, hàn.
5.6. Gemba walk và quản lý trực quan
Gemba walk là việc quản lý đi xuống hiện trường theo lịch cố định (ví dụ 30 phút mỗi sáng) để quan sát, hỏi và ghi nhận vấn đề, không phải để bắt lỗi.
Quản lý trực quan (Visual Management) là làm cho tình trạng xưởng “nhìn là biết”: vạch sàn phân khu, bảng theo dõi sản lượng theo giờ, đèn báo trạng thái máy, nhãn màu cho kệ. Khi bất thường hiện ra trước mắt, ai cũng có thể phát hiện và đề xuất cải tiến.
6. Các loại Kaizen và ai là người làm Kaizen?
6.1. Phân loại theo cách thực hiện
Trong thực tế, câu hỏi kaizen là gì thường đi kèm câu hỏi “có mấy loại Kaizen”. Theo cách thực hiện, có 3 dạng chính:
-
Kaizen hằng ngày (Kaizen Teian): công nhân đề xuất cải tiến nhỏ qua phiếu hoặc hộp ý tưởng. Dạng này rất phổ biến ở các doanh nghiệp FDI Nhật tại Việt Nam.
-
Sự kiện Kaizen (Kaizen Event, Kaizen Blitz): một nhóm liên phòng ban tập trung 3 đến 5 ngày để giải quyết dứt điểm một vấn đề cụ thể, ví dụ bố trí lại một chuyền lắp ráp.
-
Nhóm chất lượng (QCC): nhóm nhỏ cùng tổ họp định kỳ để phân tích và cải tiến vấn đề trong khu vực của mình.
6.2. Phân loại theo phạm vi
|
Loại |
Phạm vi |
Ví dụ |
|
Kaizen điểm |
Một vị trí, một thao tác |
Đổi chỗ để dụng cụ tại một bàn lắp ráp |
|
Kaizen chuyền |
Một dây chuyền |
Nối hai công đoạn bằng băng tải, cân bằng thời gian |
|
Kaizen mặt bằng |
Cả nhà xưởng |
Bố trí lại layout để rút ngắn đường đi của vật tư |
|
Kaizen khối |
Cả chuỗi cung ứng |
Cùng nhà cung cấp thống nhất quy cách đóng gói, giao hàng |
Xưởng mới bắt đầu nên đi từ Kaizen điểm, vì thấy kết quả nhanh và dễ tạo niềm tin.
6.3. Vai trò của từng vị trí
|
Vị trí |
Vai trò trong Kaizen |
|
Chủ xưởng, giám đốc |
Cam kết, cấp nguồn lực, tham gia Gemba walk, ghi nhận đề xuất |
|
Quản đốc, tổ trưởng |
Dẫn dắt hoạt động 5S, thu thập và sàng lọc đề xuất, theo dõi chỉ số |
|
Kỹ sư sản xuất, IE |
Đo thời gian, phân tích lãng phí, thiết kế lại layout và trạm làm việc |
|
QC, QA |
Phân tích lỗi, đề xuất Poka-yoke, cập nhật tiêu chuẩn chất lượng |
|
Bảo trì |
Cải tiến máy, đồ gá, rút ngắn thời gian thay khuôn |
|
EHS |
Đưa rủi ro an toàn, môi trường vào danh sách cải tiến |
|
Công nhân |
Phát hiện vấn đề hằng ngày, đề xuất và thử nghiệm giải pháp |
7. Quy trình 7 bước triển khai Kaizen tại xưởng vừa và nhỏ
Phần lớn bài viết chỉ dừng ở việc giải thích kaizen là gì. Với chủ xưởng và kỹ sư sản xuất, câu hỏi thật là “bắt đầu từ đâu, làm thế nào để không bỏ giữa chừng”. Đây là lộ trình thực tế, có thể tự làm không cần thuê tư vấn.
Bước 1: Lãnh đạo cam kết và làm gương. Chủ xưởng hoặc giám đốc sản xuất phải xuống hiện trường, tham gia buổi 5S đầu tiên, bố trí thời gian Kaizen trong giờ làm. Không có cam kết này, công nhân sẽ coi Kaizen là việc làm thêm.
Bước 2: Làm 5S cho một khu thí điểm. Chọn khu có vấn đề rõ nhất, thường là tổ lắp ráp hoặc kho dụng cụ. Chụp ảnh “trước”, sàng lọc đồ không dùng, sắp xếp theo tần suất, kẻ vạch sàn, dán nhãn, rồi chụp ảnh “sau” để so sánh.
Bước 3: Đo hiện trạng. Bấm giờ thao tác, vẽ sơ đồ đường đi của công nhân (sơ đồ spaghetti), đếm số lần rời vị trí, ghi số lỗi mỗi ca. Không có số liệu “trước” thì không chứng minh được hiệu quả “sau”.
Bước 4: Tìm nguyên nhân gốc. Dùng 5 Why hoặc xương cá cho 2 đến 3 vấn đề lớn nhất. Hỏi ý kiến chính người đứng máy, vì họ thường biết câu trả lời từ lâu.
Bước 5: Thử giải pháp nhỏ. Làm thử trong 1 đến 2 tuần ở một vị trí. Ưu tiên giải pháp rẻ, làm được bằng nguồn lực sẵn có, dễ đảo ngược nếu không hiệu quả.
Bước 6: Đánh giá và chuẩn hóa. So số liệu trước và sau. Nếu đạt, cập nhật hướng dẫn công việc và nhân rộng sang vị trí tương tự. Nếu chưa, quay lại bước 4.
Bước 7: Ghi nhận và duy trì. Công bố kết quả, ghi nhận công khai người đề xuất, kể cả phần thưởng nhỏ. Lặp lại vòng mới mỗi tháng và đánh giá 5S định kỳ.
Một lưu ý thực tế: ở bước 5, nhiều cải tiến cần thiết bị đúng kích thước mà hàng có sẵn không đáp ứng, ví dụ bàn thao tác cao hơn 5cm cho công nhân đứng, hay giá phôi vừa khít khoảng trống giữa hai máy. Cinvico nhận gia công bàn, giá, tủ, xe đẩy bằng kim loại tấm theo kích thước thực tế của trạm làm việc, dung sai cắt laser ±0,1mm, chấn ±0,3mm. Bạn có thể gửi ảnh hiện trạng và kích thước qua Zalo 0981.244.688 (Mrs. Nhung) để được tư vấn cấu hình phù hợp.
7.1. Mẫu phiếu đề xuất Kaizen
Một phiếu đề xuất tốt phải ngắn, điền được trong 10 phút và bắt buộc có số liệu. Bạn có thể dùng khung sau:
|
Mục |
Nội dung cần điền |
|
Người đề xuất, bộ phận, ngày |
Họ tên, tổ, ngày đề xuất |
|
Vấn đề hiện tại |
Mô tả ngắn, kèm ảnh “trước” |
|
Số liệu trước cải tiến |
Thời gian, số lỗi, quãng đường, số lần thao tác... |
|
Nguyên nhân |
Kết quả 5 Why ngắn gọn |
|
Giải pháp đề xuất |
Làm gì, ở đâu, cần vật tư gì |
|
Chi phí dự kiến |
Vật tư, giờ công |
|
Số liệu sau cải tiến |
Đo lại sau 1 đến 2 tuần, kèm ảnh “sau” |
|
Hiệu quả quy đổi |
Giờ công tiết kiệm, tiền tiết kiệm, rủi ro an toàn giảm |
|
Ý kiến phê duyệt, nhân rộng |
Tổ trưởng, quản đốc ký |
7.2. Đo hiệu quả Kaizen bằng chỉ số nào?
|
Nhóm chỉ số |
Chỉ số gợi ý |
Ý nghĩa |
|
Mức độ tham gia |
Số đề xuất/người/tháng, tỷ lệ đề xuất được áp dụng |
Kaizen có thật sự lan tỏa hay không |
|
Năng suất |
Sản lượng/giờ công, thời gian chu kỳ |
Cải tiến có tăng đầu ra không |
|
Chất lượng |
Tỷ lệ lỗi, tỷ lệ làm lại |
Lỗi có giảm bền vững không |
|
Dòng chảy |
Quãng đường vận chuyển, tồn bán thành phẩm |
Lãng phí vận chuyển, tồn kho có giảm không |
|
5S |
Điểm đánh giá 5S hằng tháng |
Hiện trường có được duy trì không |
|
An toàn |
Số sự cố, số near miss được báo cáo |
Kaizen có làm nơi làm việc an toàn hơn không |
Không cần theo dõi hết ngay từ đầu. Xưởng nhỏ chỉ cần 3 chỉ số: số đề xuất được áp dụng, điểm 5S và một chỉ số năng suất của khu thí điểm.
8. Kaizen tại trạm làm việc: bắt đầu từ chiếc bàn và kệ
Nếu phải chỉ ra kaizen là gì bằng một hình ảnh cụ thể trong xưởng, đó là một trạm làm việc gọn gàng, đúng tầm với. Phần lớn lãng phí thao tác nằm ở trạm làm việc của từng công nhân. Đây là nơi Kaizen cho kết quả nhanh nhất và cũng là nơi thiết bị phù hợp tạo khác biệt rõ nhất.
8.1. Chiều cao bàn thao tác theo tính chất công việc
Khuyến nghị công thái học phổ biến (theo Grandjean) lấy chiều cao khuỷu tay của người làm việc làm mốc:
|
Tính chất công việc |
Chiều cao mặt bàn so với khuỷu tay |
Ví dụ |
|
Công việc chính xác, cần nhìn gần |
Cao hơn khuỷu tay khoảng 5 đến 10cm |
Lắp linh kiện nhỏ, kiểm tra ngoại quan |
|
Công việc nhẹ |
Thấp hơn khuỷu tay khoảng 10 đến 15cm |
Lắp ráp, đóng gói |
|
Công việc nặng, cần dùng lực |
Thấp hơn khuỷu tay khoảng 15 đến 40cm |
Gò, đục, lắp chi tiết lớn |
Đây là số liệu tham khảo. Cách làm đúng là đo chiều cao khuỷu tay thực tế của nhóm công nhân, thử với bàn tạm rồi mới chốt kích thước. Một chiếc bàn lệch chuẩn chỉ vài centimet cũng khiến công nhân phải cúi hoặc nhón hàng trăm lần mỗi ca.
8.2. Nguyên tắc bố trí dụng cụ và vật tư
-
Dùng nhiều nhất để gần nhất: dụng cụ dùng mỗi phút đặt trong vùng với khi khuỷu tay gập, dụng cụ dùng vài lần mỗi ca đặt ở vùng với duỗi tay, đồ ít dùng đưa vào tủ.
-
Không đặt vật tư dưới sàn: phôi, thùng linh kiện nên ở ngang hông, trên giá hoặc xe đẩy để tránh cúi.
-
Lấy và trả theo một chiều: phôi vào từ một phía, thành phẩm ra phía còn lại, tránh tay bắt chéo.
-
Mỗi vật một vị trí có nhãn: để thiếu là nhìn thấy ngay, đúng tinh thần 5S.
Một trạm làm việc chuẩn Kaizen thường gồm bàn thao tác đúng chiều cao, giá treo dụng cụ phía trên, kệ phôi nghiêng bên cạnh và xe đẩy hàng để cấp phôi theo lô. Khi làm bằng kim loại tấm theo yêu cầu, các bộ phận này có thể thiết kế khớp nhau ngay từ đầu thay vì ghép từ nhiều nguồn.
9. Ví dụ Kaizen thực tế trong xưởng sản xuất
9.1. Ví dụ từ doanh nghiệp Việt: FOMECO
Tạp chí Công Thương (01/2026) đưa tin về FOMECO, một doanh nghiệp cơ khí, triển khai Kaizen trong chương trình tư vấn của Cục Công nghiệp (Bộ Công Thương) phối hợp với Toyota Việt Nam. Theo bài báo, kết quả tổng hợp gồm:
-
Tiết kiệm khoảng 2,2 tỷ đồng/năm.
-
Giải phóng 295 m² mặt bằng, loại bỏ 20 tấn phế liệu, giảm 11 nhân công và 11 máy, thiết bị.
-
Rút ngắn quãng đường vận chuyển nội bộ ít nhất khoảng 109,57 km/năm nhờ bố trí lại mặt bằng và luồng vật tư.
-
Thời gian thay khuôn trung bình giảm từ 90 xuống 45 phút.
-
Dùng băng tải con lăn để giảm bê vác các kiện 20 đến 25kg, góp phần tăng năng suất khoảng 8%.
Điều đáng chú ý: phần lớn cải tiến bắt đầu từ 5S, chuẩn hóa thao tác và tối ưu dòng vật tư, không phải mua dây chuyền mới.
9.2. Tình huống minh họa: xưởng cơ khí 40 công nhân
Để thấy cách tính hiệu quả, hãy xét một tình huống giả định. Một xưởng gia công có 40 công nhân, chạy 26 ngày/tháng. Khảo sát ban đầu cho thấy mỗi người mất trung bình 12 phút/ca để tìm dụng cụ và đi lấy phôi.
Sau một vòng Kaizen gồm 5S, bảng treo dụng cụ tại trạm và xe đẩy cấp phôi theo lô, thời gian này giảm còn 3 phút/ca.
-
Thời gian tiết kiệm: (12 - 3) × 40 × 26 = 9.360 phút/tháng, tương đương 156 giờ công.
-
Nếu chi phí giờ công là 40.000 đồng (con số giả định), xưởng tiết kiệm khoảng 6,2 triệu đồng/tháng, gần 75 triệu đồng/năm.
Bạn đem con số tiết kiệm này so với chi phí thiết bị cần đầu tư để tính thời gian hoàn vốn. Đây là cách trình ngân sách Kaizen cho ban giám đốc bằng số liệu, thay vì bằng cảm nhận.
9.3. 6 ví dụ Kaizen nhỏ áp dụng được ngay
|
Vấn đề |
Cải tiến |
Hiệu quả kỳ vọng |
|
Công nhân đi lại tìm cờ lê, mỏ lết |
Bảng treo dụng cụ in bóng hình ngay tại trạm |
Nhìn là biết thiếu gì, hết thời gian tìm |
|
Bê thùng phôi từ kho ra máy nhiều lần mỗi ca |
Dùng xe đẩy hàng nhiều tầng chở một chuyến |
Giảm số chuyến đi, giảm sức bê vác |
|
Chuyển chi tiết bằng tay giữa hai công đoạn liền kề |
Lắp đoạn băng tải con lăn nghiêng, chạy bằng trọng lực |
Không cần điện, sản phẩm tự trôi sang công đoạn sau |
|
Công nhân cúi lấy phôi dưới sàn |
Giá phôi đặt ngang hông, trong tầm với |
Bớt động tác cúi, giảm mỏi lưng |
|
Lắp ngược chi tiết |
Đồ gá có chốt định vị chỉ cho lắp một chiều |
Lỗi lắp ngược gần như bằng 0 |
|
Tồn bán thành phẩm chất ở lối đi |
Kệ trung chuyển có vạch mức tối đa |
Thấy ngay khi tồn vượt mức, lối đi thông thoáng |
Với các vị trí máy dập, máy chấn, robot, Kaizen còn bao gồm an toàn. Lắp hàng rào an toàn công nghiệp quanh vùng nguy hiểm vừa phân luồng đi lại rõ ràng, vừa giúp khu vực đạt yêu cầu khi khách hàng hoặc đoàn đánh giá ISO 45001 xuống hiện trường.
10. Những sai lầm khiến Kaizen thất bại
Nhiều xưởng hiểu kaizen là gì nhưng vẫn thất bại khi áp dụng, thường vì những lý do sau:
-
Làm rầm rộ rồi bỏ. Tổng vệ sinh, dán khẩu hiệu một tuần rồi quay lại như cũ. Hai chữ S cuối (Săn sóc, Sẵn sàng) mới quyết định Kaizen có sống được hay không.
-
Lãnh đạo chỉ giao việc, không xuống xưởng. Công nhân sẽ coi Kaizen là phong trào của phòng nhân sự.
-
Không đo số liệu. Không có con số trước và sau, cải tiến không thuyết phục được ai, kể cả ban giám đốc.
-
Phạt người đề xuất khi cải tiến chưa thành công. Chỉ cần một lần như vậy, hộp ý tưởng sẽ trống.
-
Đề xuất nằm chờ quá lâu. Đề xuất gửi lên mà vài tuần không ai phản hồi thì người đề xuất sẽ không gửi lần hai. Nên có quy định phản hồi trong 1 tuần.
-
Dùng Kaizen để cắt người. Khi cải tiến dẫn đến mất việc, công nhân sẽ giấu lãng phí thay vì chỉ ra.
-
Mua sắm thiết bị theo cảm tính. Mua bàn, kệ đại trà không khớp kích thước trạm làm việc, cuối cùng vẫn phải cúi, với, đi lại. Thiết bị nên được chọn sau khi đã đo thao tác và bố trí lại layout.
11. Câu hỏi thường gặp về Kaizen
Kaizen là gì, có giống 5S không?
Không. 5S là công cụ tạo môi trường làm việc ngăn nắp, còn Kaizen là triết lý cải tiến tổng thể. 5S thường là bước khởi đầu của Kaizen vì giúp lãng phí lộ ra.
Kaizen và Lean khác nhau thế nào?
Lean (sản xuất tinh gọn) là hệ thống quản lý sản xuất nhằm loại bỏ lãng phí trên toàn dòng giá trị. Kaizen là tinh thần và phương pháp cải tiến liên tục giúp Lean vận hành. Có thể hiểu Lean là “cỗ máy”, Kaizen là “động cơ”.
Áp dụng Kaizen có tốn nhiều chi phí không?
Phần lớn cải tiến Kaizen có chi phí thấp vì dựa trên nguồn lực sẵn có. Khoản đầu tư chính là thời gian quan sát, đo lường và duy trì thói quen. Một số cải tiến cần thiết bị hỗ trợ như giá phôi, bàn thao tác, băng tải con lăn, nhưng nên đầu tư sau khi đã chứng minh hiệu quả bằng số liệu.
Xưởng nhỏ dưới 20 người có áp dụng Kaizen được không?
Được, và thường dễ hơn xưởng lớn vì chủ xưởng gần hiện trường, quyết định nhanh. Chỉ cần bắt đầu bằng 5S một khu, một buổi họp cải tiến 15 phút mỗi tuần và một bảng ghi đề xuất.
Kaizen có làm giảm việc làm của công nhân không?
Kaizen hướng đến loại bỏ thao tác thừa, không phải loại bỏ con người. Doanh nghiệp làm Kaizen đúng thường bố trí người dôi ra sang công đoạn khác hoặc phục vụ đơn hàng tăng thêm.
Bao lâu thì thấy kết quả Kaizen?
Cải tiến điểm như 5S một khu vực, đổi vị trí dụng cụ có thể thấy kết quả sau vài ngày đến vài tuần. Thay đổi văn hóa để Kaizen thành thói quen của cả xưởng thường cần từ 6 tháng đến vài năm.
Kết luận
Tóm lại, kaizen là gì? Đó là triết lý cải tiến liên tục bằng những thay đổi nhỏ, đo được, có sự tham gia của mọi người, nhằm loại bỏ lãng phí ngay tại hiện trường. Kaizen không đòi hỏi ngân sách lớn, nhưng đòi hỏi lãnh đạo xuống xưởng, đo bằng số liệu và kiên trì lặp lại vòng PDCA. Hãy bắt đầu ngay tháng này: chọn một khu, làm 5S, đo hiện trạng, chạy vòng cải tiến đầu tiên.
Khi cải tiến cần thiết bị đúng kích thước trạm làm việc, từ bàn thao tác, tủ dụng cụ, giá để hàng đến khung máy và con lăn băng tải, Cinvico gia công theo bản vẽ tại xưởng 422 Sơn Đồng, Hoài Đức, Hà Nội, quản lý chất lượng theo ISO 9001:2015. Gửi kích thước hoặc ảnh hiện trạng qua Zalo 0981.244.688 (Mrs. Nhung) để nhận tư vấn và báo giá. Các thuật ngữ sản xuất khác bạn có thể tra nhanh tại từ điển kỹ thuật của Cinvico.