Hàn điểm là gì và có nên dùng cho vỏ tủ, ngăn kéo, khay, chi tiết tôn mỏng trong xưởng của bạn thay cho hàn MIG? Hàn điểm là phương pháp hàn điện trở: hai điện cực đồng ép chặt hai tấm kim loại chồng mí, dòng điện vài nghìn ampe chạy qua trong vài phần mười giây để tạo một nhân hàn. Bài viết đi thẳng vào số: thông số kA, lực ép, bước điểm, cách chọn máy, cách nghiệm thu theo ISO.
1. Hàn điểm là gì?
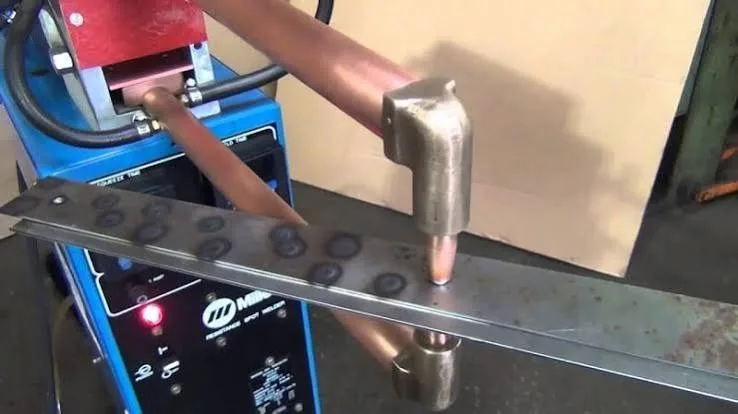
Hàn điểm (tiếng Anh: resistance spot welding, viết tắt RSW) là quá trình hàn điện trở nối hai hoặc nhiều tấm kim loại mỏng xếp chồng lên nhau. Mỗi mối hàn là một “điểm” tròn đường kính khoảng 3 đến 7 mm. Quá trình không dùng que hàn, dây hàn hay khí bảo vệ.
Trong tiêu chuẩn ISO 4063, hàn điểm điện trở mang số hiệu quá trình 21, thuộc nhóm hàn điện trở. Cùng nhóm còn có hàn đường (22) và hàn gờ nổi (23). Giáo trình Việt Nam gọi chung nhóm này là hàn điện tiếp xúc, một nhánh của gia công cơ khí.
Trong dây chuyền gia công kim loại tấm, hàn điểm thường đứng sau cắt laser kim loại tấm và chấn gấp kim loại, trước công đoạn sơn tĩnh điện.
Câu trả lời thực dụng cho câu hỏi hàn điểm là gì: đây là cách nối tôn mỏng nhanh nhất, sạch nhất và ít cong vênh nhất. Đổi lại, mối hàn không kín và chỉ dùng cho mối ghép chồng mí.
2. Nguyên lý hàn điểm
2.1. Nhiệt sinh ra từ đâu: Q = I²·R·t
Nhiệt lượng tại vùng hàn tuân theo định luật Joule: Q = I²·R·t. Trong đó I là dòng hàn (A), R là điện trở vùng hàn (Ω), t là thời gian dòng chạy (s).
Trên đường đi của dòng điện có ba vùng điện trở: chỗ điện cực tiếp xúc với tấm, bản thân hai tấm, và mặt tiếp xúc giữa hai tấm. Mặt tiếp xúc giữa hai tấm có điện trở lớn nhất, nên nhiệt dồn đúng chỗ cần hàn.
Điện cực làm bằng hợp kim đồng, phổ biến là CuCrZr. Vật liệu này dẫn điện và dẫn nhiệt tốt, lại được làm mát bằng nước. Nhờ vậy bề mặt ngoài của tấm ít nóng chảy và chỉ để lại vết lõm nhỏ.
Dòng điện nằm trong công thức ở dạng bình phương: tăng dòng 10% thì nhiệt tăng khoảng 21%. Vì thế dòng hàn là thông số nhạy nhất khi chỉnh máy. Nó cũng là thông số dễ trôi nhất khi điện lưới xưởng chập chờn.
2.2. Một chu kỳ hàn điểm gồm 4 giai đoạn
-
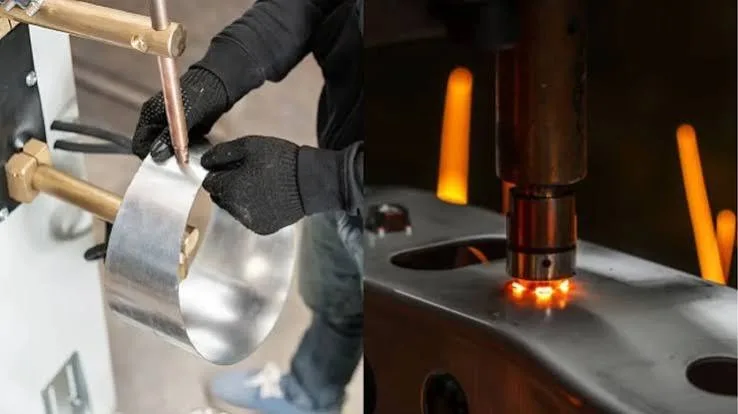
Ép sơ bộ (squeeze): hai điện cực kẹp chặt tấm cho mặt tiếp xúc khít, chưa cấp dòng.
-
Hàn (weld): dòng điện chạy qua, kim loại ở mặt tiếp xúc nóng chảy thành nhân hàn (nugget).
-
Giữ (hold): ngắt dòng nhưng vẫn giữ lực ép để nhân hàn đông đặc, tránh rỗ co và nứt.
-
Nhả (off): điện cực nhấc lên, chuyển sang điểm kế tiếp.
Với tôn dưới 2 mm, cả chu kỳ chỉ khoảng 0,5 đến 1 giây. Thời gian hàn được cài theo chu kỳ lưới điện: ở lưới 50 Hz của Việt Nam, 1 chu kỳ bằng 20 ms. Máy hiện đại cho phép thêm xung nung trước hoặc xung ủ sau, dùng cho thép cường độ cao và tôn mạ.
3. Thông số hàn điểm quan trọng
3.1. Bốn thông số quyết định chất lượng
-
Dòng hàn (kA): quyết định kích thước nhân hàn. Thiếu dòng thì nhân nhỏ, bong khi chịu lực. Dư dòng thì kim loại văng tóe.
-
Thời gian hàn (chu kỳ hoặc ms): phải đủ để nhân hàn phát triển. Quá dài làm vùng ảnh hưởng nhiệt rộng và lõm sâu.
-
Lực ép điện cực (kN): giữ mặt tiếp xúc ổn định. Lực thấp gây văng tóe. Lực quá cao làm giảm điện trở tiếp xúc và nhân hàn nhỏ lại.
-
Đường kính mặt đầu điện cực (mm): quyết định mật độ dòng. Sau vài trăm đến vài nghìn điểm, đầu điện cực bị toè dần và mối hàn yếu theo.
Đường kính nhân hàn tối thiểu thường lấy theo công thức d ≥ 4√t, với t là chiều dày tấm mỏng hơn (mm). Mức danh nghĩa hay dùng khi thiết kế là 5√t. Ví dụ tôn 1.0 mm: nhân tối thiểu 4.0 mm, danh nghĩa 5.0 mm.
3.2. Bảng thông số tham khảo cho thép carbon thấp
Bảng dưới là giá trị khởi điểm cho trường hợp sau: thép carbon thấp cán nguội, sạch, không mạ, hai tấm cùng chiều dày, hàn trên máy AC lưới 50 Hz. Số liệu tổng hợp từ các bảng khuyến nghị phổ biến của ngành hàn điện trở. Thông số thật phải hiệu chỉnh trên từng máy bằng mẫu thử bóc.
|
Chiều dày mỗi tấm (mm) |
Ø mặt điện cực (mm) |
Lực ép (kN) |
Dòng hàn (kA) |
Thời gian hàn (chu kỳ 50 Hz) |
Ø nhân hàn tối thiểu 4√t (mm) |
|
0.5 |
4 |
1.5–2.0 |
6–7 |
5–7 |
2.8 |
|
0.8 |
4.5–5 |
2.0–2.5 |
7.5–9 |
7–9 |
3.6 |
|
1.0 |
5 |
2.2–2.8 |
8.5–10 |
8–10 |
4.0 |
|
1.5 |
6 |
3.0–3.6 |
10–11.5 |
11–14 |
4.9 |
|
2.0 |
7 |
3.8–4.5 |
11.5–13 |
15–18 |
5.7 |
|
3.0 |
8–9 |
5.5–6.5 |
14–16 |
22–26 |
6.9 |
Khi hai tấm khác chiều dày, thông số lấy theo tấm mỏng hơn. Tỷ lệ chiều dày nên giữ dưới khoảng 3:1. Vượt mức này, nhân hàn dễ lệch về phía tấm dày.
Thép cán nguội như thép SPCC là vật liệu dễ hàn điểm nhất, nhờ bề mặt phẳng, sạch và hàm lượng carbon thấp.
3.3. Vùng hàn đạt (weld lobe): cách chọn điểm làm việc
Với một vật liệu và chiều dày nhất định, chỉ có một vùng dòng và thời gian cho mối hàn đạt. Giới hạn dưới là mức vừa đủ tạo nhân 4√t. Giới hạn trên là mức bắt đầu văng tóe.
Thực hành phổ biến là đặt dòng thấp hơn ngưỡng văng tóe khoảng 5–10%. Vùng hàn càng rộng, quy trình càng chịu được dao động điện lưới, độ mòn điện cực và độ sạch bề mặt. Tôn mạ kẽm và inox có vùng hàn hẹp hơn thép đen, nên cần kiểm soát chặt hơn.
3.4. Quy tắc thiết kế: bước điểm, khoảng cách mép, mép chồng
Nhiều mối hàn yếu không do máy mà do bản vẽ. Khi hai điểm quá gần nhau, dòng điện rẽ nhánh qua điểm đã hàn (hiện tượng shunt) và điểm sau bị thiếu nhiệt. Khi điểm quá sát mép, kim loại nóng chảy tràn ra ngoài.
|
Chiều dày (mm) |
Bước điểm tối thiểu (mm) |
Tâm điểm tới mép tối thiểu (mm) |
Chiều rộng mép chồng tối thiểu (mm) |
|
0.8 |
16 |
8 |
16 |
|
1.0 |
20 |
9 |
18 |
|
1.5 |
25 |
11 |
22 |
|
2.0 |
30 |
13 |
26 |
Đây là giá trị thiết kế tham khảo thường dùng. Khi vẽ mép gấp để hàn điểm, kỹ sư cần cộng thêm bán kính chấn, vì điện cực không đặt được lên vùng cong. Với chi tiết chịu tải hoặc chịu rung, nên tăng mật độ điểm và kiểm chứng bằng thử cắt.
3.5. Hàn điểm inox, tôn mạ kẽm và nhôm khác gì
-
Inox 304/201: điện trở suất cao hơn thép thường, nên cần dòng thấp hơn và thời gian ngắn hơn nhưng lực ép lớn hơn. Hàn quá nhiệt để lại vết ố màu quanh điểm, phải tẩy nếu là bề mặt nhìn thấy. Xem thêm khác biệt giữa thép không gỉ và inox.
-
Tôn mạ kẽm: lớp kẽm nóng chảy sớm, bám vào đầu điện cực đồng và tạo hợp kim. Vì vậy cần dòng cao hơn và phải mài sửa điện cực thường xuyên hơn. Tham khảo cấu tạo lớp mạ trong bài thép mạ kẽm.
-
Nhôm: dẫn điện tốt và có lớp oxit cứng, nên cần dòng gấp 2 đến 3 lần thép và thường phải dùng máy MFDC hoặc máy tụ điện. Đa số xưởng gia công tôn thông thường không hàn điểm nhôm, mà chuyển sang đinh tán hoặc hàn TIG.
4. Các phương pháp hàn điểm phổ biến
Theo cách dẫn dòng:
-
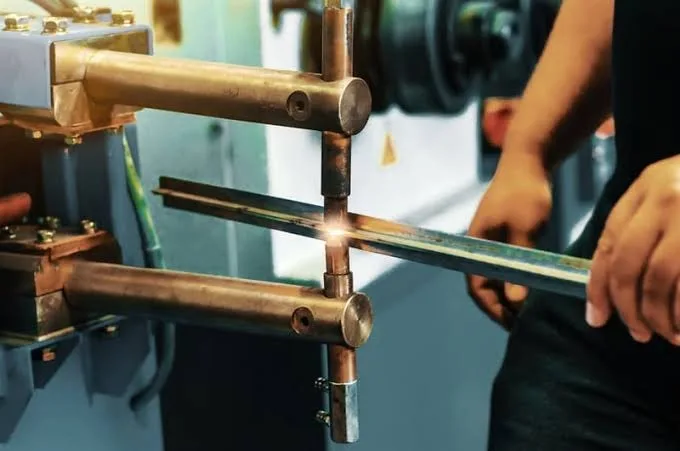
Hàn điểm hai phía (trực tiếp): hai điện cực nằm hai bên tấm. Đây là cách phổ biến nhất, mối hàn chắc và ổn định.
-
Hàn điểm một phía: hai điện cực cùng nằm một phía, có tấm đồng lót bên dưới. Dùng khi không tiếp cận được mặt sau, và có thể hàn hai điểm một lúc.
-
Hàn điểm gián tiếp: dòng điện đi vòng qua chi tiết. Dùng cho kết cấu khó với tới, nhưng mối hàn kém ổn định hơn.
Theo thiết bị:
-
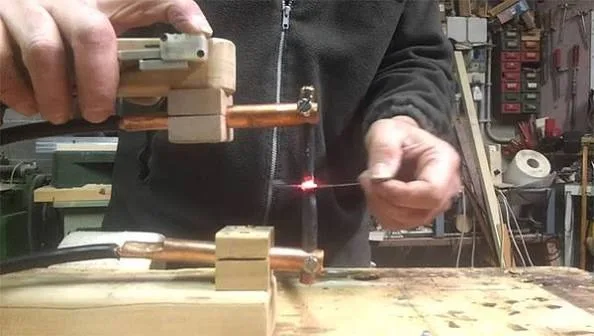
Máy hàn điểm treo hoặc để bàn (đạp chân hoặc khí nén): lựa chọn quen thuộc của xưởng gia công tôn.
-
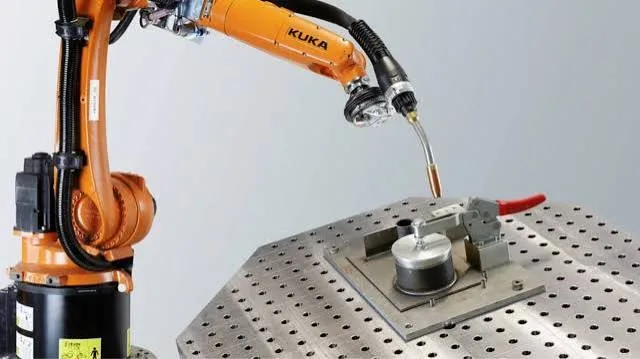
Kìm hàn điểm gắn robot: dùng trong dây chuyền thân vỏ ô tô.
-
Máy hàn điểm cầm tay: dùng sửa chữa, bảo dưỡng thân vỏ.
Theo nguồn điện:
-
Máy xoay chiều (AC): rẻ và phổ biến, nhưng dòng dao động theo điện lưới và gây mất cân bằng pha.
-
Máy biến tần trung tần (MFDC): dòng một chiều ổn định, lấy điện ba pha cân bằng, tiết kiệm điện, hàn tốt tôn mạ và inox.
-
Máy tụ điện: xả năng lượng tức thời, dùng cho chi tiết rất mỏng hoặc vật liệu dẫn điện tốt.
5. Chọn máy hàn điểm cho xưởng: 5 thông số cần xem
Phần này dành cho chủ xưởng đang cân nhắc đầu tư máy, hoặc kỹ sư cần đánh giá năng lực máy của nhà gia công.
-
Công suất (kVA): quyết định chiều dày hàn được. Với tôn đến khoảng 1.5 mm, xưởng thường dùng máy 25–50 kVA. Tôn 2–3 mm cần khoảng 75–100 kVA trở lên. Đây là mức tham khảo, cần đối chiếu bảng năng lực của hãng.
-
Chiều sâu họng (mm): khoảng cách từ đầu điện cực vào thân máy. Thông số này quyết định điểm hàn vào sâu được bao nhiêu trong tấm lớn, phổ biến 300–800 mm.
-
Chiều dài cánh tay: với máy AC, tay dài và họng rộng làm tăng cảm kháng, nên dòng thực tế tụt so với tay ngắn. Vì vậy đừng chọn họng sâu hơn nhu cầu.
-
Kiểu dẫn động: đạp chân phù hợp sản lượng nhỏ. Khí nén cho lực ép ổn định, lặp lại tốt, nên dùng khi sản xuất loạt.
-
Bộ điều khiển: nên có chế độ dòng không đổi, bù dòng theo số điểm (stepper) và lưu được nhiều chương trình. Thiết bị nên đáp ứng yêu cầu cơ, điện theo TCVN 6362:2010.
Nếu sản lượng chỉ vài trăm chi tiết mỗi tháng, thuê ngoài thường kinh tế hơn so với mua máy, kéo điện riêng và đào tạo thợ.
Trạm hàn điểm cũng cần mặt bằng gọn: bàn đặt đồ gá, khay chứa phôi trước và sau hàn, và lối đi cho xe chuyển chi tiết sang công đoạn sơn.
=> Sản phẩm: BÀN THAO TÁC CƠ KHÍ
6. Ưu điểm, nhược điểm và so sánh với các cách liên kết khác
6.1. Ưu điểm và nhược điểm của hàn điểm
Ưu điểm:
-
Nhanh: mỗi điểm dưới 1 giây, dễ tự động hóa.
-
Tiết kiệm vật tư: không tốn que, dây, khí bảo vệ.
-
Biến dạng nhiệt nhỏ: mặt tấm phẳng, ít phải nắn và mài sau hàn.
-
Ổn định: ít phụ thuộc tay nghề khi thông số đã chuẩn.
Nhược điểm:
-
Chỉ hàn được mối ghép chồng mí, nên bản vẽ phải có mép gấp.
-
Mối hàn không kín nước, kín khí.
-
Thường chỉ hiệu quả với tôn đến khoảng 3 mm mỗi tấm.
-
Khe giữa hai tấm chồng mí dễ đọng hóa chất xử lý bề mặt, gây rỉ chân sơn nếu không làm kín.
-
Khó kiểm tra bằng mắt, phải thử phá hủy mẫu.
6.2. So sánh hàn điểm với hàn MIG, TIG, hàn laser và đinh tán
|
Tiêu chí |
Hàn điểm |
Hàn MIG/MAG |
Hàn TIG |
Hàn laser |
Đinh tán / vít |
|
Vật liệu bổ sung |
Không |
Dây hàn + khí |
Que bù (tùy) + argon |
Thường không |
Đinh tán, vít |
|
Tốc độ trên tôn mỏng |
Rất nhanh |
Nhanh |
Chậm |
Rất nhanh |
Trung bình |
|
Biến dạng nhiệt |
Thấp |
Trung bình đến cao |
Trung bình |
Rất thấp |
Không |
|
Kín nước, kín khí |
Không |
Có |
Có |
Có |
Không (trừ khi trám) |
|
Dạng mối ghép |
Chồng mí |
Giáp mối, góc, chồng |
Giáp mối, góc |
Giáp mối, chồng, góc |
Chồng mí |
|
Hợp với sơn tĩnh điện mặt ngoài |
Tốt |
Cần mài |
Tốt |
Rất tốt |
Lộ đầu đinh |
|
Chi phí đầu tư thiết bị |
Trung bình |
Thấp |
Thấp |
Cao |
Rất thấp |
|
Tháo lắp được |
Không |
Không |
Không |
Không |
Vít: có |
Sản phẩm phải chứa chất lỏng, như khay chống tràn hóa chất, bắt buộc có mối hàn kín. Khi đó hàn MIG/TIG liền đường là lựa chọn đúng. Hàn điểm không đáp ứng được, dù có trám keo.
7. Ứng dụng hàn điểm và khi nào nên chọn
Ngành ô tô dùng hàn điểm nhiều nhất, mỗi thân xe có vài nghìn điểm hàn. Trong nhà máy và xưởng, hàn điểm có mặt ở vỏ tủ điện, vỏ máy, tủ dụng cụ, ngăn kéo, khay linh kiện, vỏ quạt và thiết bị gia dụng.
Nên chọn hàn điểm khi:
-
Chi tiết là tôn mỏng từ 0.5 đến khoảng 3 mm, ghép chồng mí.
-
Mặt ngoài cần phẳng để sơn tĩnh điện đẹp, không muốn mài mối hàn.
-
Sản lượng lớn, cần nhịp sản xuất nhanh và đồng đều giữa các lô.
Nên chọn hàn MIG/TIG khi:
-
Cần mối hàn kín.
-
Tôn dày.
-
Mối ghép giáp mối hoặc mối ghép góc.
-
Hàng đơn chiếc, làm đồ gá hàn điểm không kinh tế.
Nên chọn vít hoặc đinh tán khi:
-
Chi tiết cần tháo ra để bảo trì.
-
Vật liệu là nhôm.
-
Hai vật liệu khác nhau không hàn được với nhau.
Vỏ tủ điện là ví dụ rõ nhất. Gân tăng cứng mặt cánh thường được hàn điểm để mặt ngoài không cháy sơn, còn khung chịu lực cần mối hàn liền.
=> Sản phẩm: TỦ ĐIỆN
Tủ đồ nghề và tủ linh kiện nhiều ngăn kéo cũng là nhóm tôn mỏng. Ở nhóm này, phương án liên kết quyết định độ cứng của ngăn kéo khi chất tải 20–40 kg. Hàn thiếu điểm hoặc nhân hàn nhỏ là nguyên nhân hay gặp khiến ray ngăn kéo bị xệ sau vài tháng.
=> Sản phẩm: TỦ ĐỂ DỤNG CỤ
8. Kiểm tra chất lượng mối hàn điểm và lỗi thường gặp
Mối hàn điểm trông đẹp chưa chắc đã chắc, vì nhân hàn nằm giữa hai tấm và mắt thường không thấy được. Vì vậy, nghiệm thu dựa vào ba thứ: thử phá hủy mẫu, kiểm soát quá trình và hồ sơ quy trình.
8.1. Tiêu chuẩn thử và nghiệm thu
-
Thử bóc và thử đục: theo ISO 10447:2022. Bóc rời hai tấm mẫu, đo đường kính nhân hàn còn bám và so với mức 4√t. Mối hàn đạt khi nhân bị bứt nguyên khỏi tấm (kiểu đứt nút), không tách ngay tại mặt tiếp xúc.
-
Thử cắt kéo: theo ISO 14273:2016. Phép thử cho biết lực phá hủy của một điểm hàn, dùng khi bản vẽ yêu cầu tải trọng.
-
Hướng dẫn quy trình hàn điểm thép: ISO 14373:2024, bản hiện hành thay cho bản 2015.
-
Chấp nhận quy trình hàn: TCVN 11244-12:2018, tương đương ISO 15614-12:2014, áp dụng cho hàn điểm, hàn đường và hàn gờ nổi.
8.2. Kiểm soát trong sản xuất hàng loạt
-
Thử bóc mẫu vào đầu ca, sau mỗi lần mài hoặc thay điện cực, và khi đổi lô vật liệu.
-
Mài sửa điện cực khi đường kính mặt đầu tăng quá khoảng 20% so với ban đầu.
-
Dùng chế độ tăng dòng theo số điểm (stepper) để bù cho đầu điện cực toè dần.
-
Ghi nhật ký dòng, thời gian, lực ép và số điểm của từng điện cực, để truy vết khi có lỗi.
8.3. Lỗi thường gặp và cách xử lý
|
Lỗi |
Nguyên nhân hay gặp |
Cách khắc phục |
|
Văng tóe kim loại |
Dòng quá cao, lực ép thấp, bề mặt dầu bẩn |
Giảm dòng, tăng lực ép, làm sạch tấm |
|
Nhân hàn nhỏ, bong khi bóc |
Thiếu dòng, đầu điện cực toè, bước điểm quá gần |
Tăng dòng, mài đầu điện cực, giãn bước điểm |
|
Vết lõm sâu |
Lực ép hoặc thời gian quá lớn, đầu điện cực nhỏ |
Giảm lực và thời gian, dùng đầu đúng cỡ |
|
Điện cực dính vào tấm |
Tôn mạ kẽm, đầu điện cực bẩn, làm mát kém |
Mài đầu, kiểm tra lưu lượng nước làm mát |
|
Rỗ, nứt trong nhân |
Thời gian giữ quá ngắn |
Tăng thời gian giữ sau khi ngắt dòng |
|
Điểm lệch, mép bị cháy |
Điểm quá sát mép, đồ gá không định vị |
Sửa vị trí điểm theo bảng ở mục 3.4, dùng đồ gá |
9. An toàn khi hàn điểm trong nhà xưởng
Hàn điểm không có hồ quang hở, nhưng vẫn có bốn rủi ro mà bộ phận EHS cần kiểm soát khi chuẩn bị đánh giá ISO 45001:2018:
-
Kẹp tay giữa hai điện cực: lực ép vài kN đủ gây chấn thương. Nên dùng bàn đạp có nắp che, hoặc nút bấm hai tay với máy khí nén.
-
Tia kim loại văng tóe: bắt buộc dùng kính bảo hộ, găng tay và đặt tấm chắn xung quanh trạm.
-
Khói kẽm khi hàn tôn mạ: hít nhiều gây sốt khói kim loại, nên cần hút khói cục bộ tại điện cực.
-
Robot hàn điểm: khu vực robot phải có rào bảo vệ và khoảng cách an toàn theo ISO 13857:2019, cửa vào có khóa liên động.
=> Sản phẩm: HÀNG RÀO AN TOÀN NHÀ XƯỞNG
10. Đặt gia công chi tiết có hàn điểm: hồ sơ cần yêu cầu
Phần này dành cho kỹ sư và bộ phận mua hàng khi gửi RFQ cho nhà gia công.
Trên bản vẽ cần ghi:
-
Vị trí, số điểm, bước điểm và đường kính nhân hàn yêu cầu.
-
Vật liệu, chiều dày và lớp mạ (nếu có) của từng tấm.
-
Yêu cầu xử lý khe chồng mí (keo trám, sơn lót) nếu sản phẩm dùng ở nơi ẩm hoặc có hóa chất.
Hồ sơ nên yêu cầu nhà gia công cung cấp:
-
Quy trình hàn (WPS) và biên bản chấp nhận quy trình theo TCVN 11244-12:2018, áp dụng với hàng FDI hoặc chuỗi ô tô.
-
Báo cáo thử bóc mẫu lô đầu, kèm ảnh nhân hàn và số đo đường kính.
-
Chứng chỉ vật liệu (mill certificate) cho thép, inox.
-
Báo cáo kiểm tra mẫu đầu (FAI) nếu là hàng sản xuất loạt.
Cinvico gia công kim loại tấm tại xưởng Hoài Đức, Hà Nội, với cắt laser dung sai ±0.1 mm, chấn gấp ±0.3 mm và hàn kim loại hoàn thiện bằng TIG/MIG. Bạn gửi bản vẽ, kỹ sư Cinvico sẽ xem dạng mối ghép và đề xuất phương án liên kết hợp lý cho từng chi tiết, có xuất hóa đơn VAT đầy đủ.
Kết luận
Hàn điểm là gì? Đó là phương pháp hàn điện trở nối tôn mỏng chồng mí bằng dòng điện lớn và lực ép. Phương pháp này nhanh, sạch và ít biến dạng. Đổi lại, mối hàn không kín, bị giới hạn chiều dày và phải nghiệm thu bằng thử phá hủy.
Khi chọn phương án cho chi tiết của mình, hãy trả lời bốn câu hỏi: có cần kín không, tôn dày bao nhiêu, có cần tháo lắp không, và sản lượng bao nhiêu. Nếu cần kỹ sư xem giúp bản vẽ vỏ tủ, khay hay chi tiết tôn, bạn nhắn Mrs Nhung qua Zalo 0981.244.688 hoặc tham khảo các sản phẩm kim loại tấm Cinvico đang sản xuất.