Mạ kẽm nhúng nóng là gì? Đó là phương pháp nhúng chi tiết thép đã làm sạch vào bể kẽm nóng chảy khoảng 450°C để tạo lớp hợp kim kẽm sắt bám chặt vào thép nền. Bài viết giúp bạn ghi đúng yêu cầu lớp mạ trên bản vẽ và nghiệm thu đúng chuẩn: cấu trúc, quy trình, độ dày theo TCVN 5408:2007, tuổi thọ, lỗi thường gặp và khi nào nên chọn cho thiết bị nhà xưởng.
1. Mạ kẽm nhúng nóng là gì?
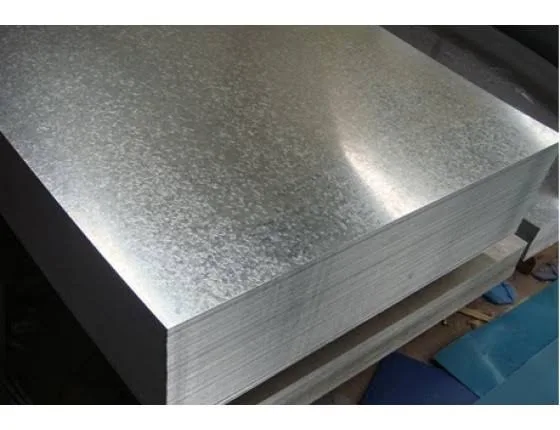
Mạ kẽm nhúng nóng (tiếng Anh: hot-dip galvanizing, viết tắt HDG) là quá trình nhúng chi tiết thép hoặc gang vào bể kẽm nóng chảy để kẽm phản ứng với sắt trên bề mặt. Kết quả là một lớp phủ gồm nhiều lớp hợp kim kẽm sắt, ngoài cùng là kẽm nguyên chất.
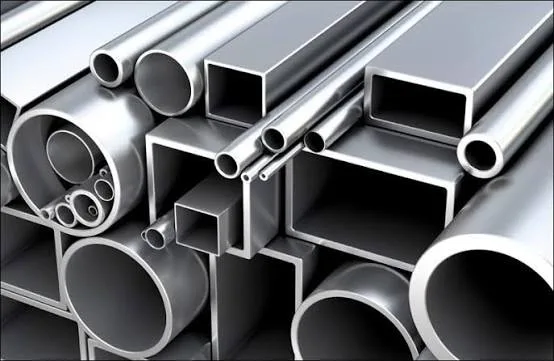
Điểm khác biệt cốt lõi so với sơn hay mạ kẽm điện phân: lớp mạ nhúng nóng liên kết luyện kim với thép, không chỉ bám cơ học trên bề mặt. Vì chi tiết ngập hoàn toàn trong kẽm lỏng, lớp phủ đi vào cả mép cắt, góc hàn, lỗ bắt vít và lòng trong của thép hộp, thép ống.
Phương pháp này được Stanislas Sorel cấp bằng sáng chế tại Pháp năm 1836. Đến nay nó vẫn là lựa chọn mặc định cho kết cấu thép ngoài trời như cột điện, lan can cầu, giàn mái, hàng rào khu công nghiệp.
1.1. Cấu trúc lớp mạ kẽm nhúng nóng
Cắt ngang một lớp mạ đạt chuẩn sẽ thấy 4 pha xếp chồng từ thép nền ra ngoài. Ba pha bên trong là hợp kim kẽm sắt có độ cứng cao hơn cả thép nền. Nhờ vậy lớp mạ chịu va đập khi vận chuyển, cẩu lắp tốt hơn hẳn lớp sơn.
|
Lớp (pha) |
Thành phần gần đúng |
Độ cứng (DPN) |
Vai trò |
|
Eta (ngoài cùng) |
100% Zn |
70 |
Lớp kẽm mềm, dẻo, tạo màu sáng ban đầu, hấp thụ va chạm nhẹ |
|
Zeta |
94% Zn, 6% Fe |
179 |
Lớp hợp kim chịu mài mòn |
|
Delta |
90% Zn, 10% Fe |
244 |
Lớp hợp kim dày, chịu va đập |
|
Gamma (sát thép) |
75% Zn, 25% Fe |
250 |
Lớp mỏng, cứng nhất, liên kết trực tiếp với thép |
|
Thép nền |
Fe |
159 |
Kết cấu chịu lực |
Số liệu độ cứng theo thang Vickers (DPN), tổng hợp từ tài liệu của Hiệp hội Mạ kẽm Mỹ (AGA).
Cấu trúc “ngoài mềm, trong cứng” này giải thích vì sao lớp mạ ít bị bóc thành mảng như sơn. Khi bị va đập, lớp eta biến dạng để hấp thụ lực, còn các lớp hợp kim bên dưới giữ cho thép không lộ ra.
1.2. Vì sao lớp mạ kẽm chống gỉ được
Lớp mạ bảo vệ thép bằng hai cơ chế cùng lúc:
-
Rào chắn vật lý: kẽm ngăn nước, oxy và ion clorua tiếp xúc với thép.
-
Bảo vệ hy sinh (bảo vệ catot): kẽm có điện thế hoạt động mạnh hơn sắt nên bị ăn mòn trước. Tại vết xước nhỏ hay lỗ khoan sau mạ, kẽm xung quanh vẫn “hy sinh” để giữ thép không gỉ.
Sau vài tháng ngoài trời, bề mặt kẽm chuyển dần sang màu xám mờ do tạo lớp patina (chủ yếu là kẽm cacbonat). Lớp này ít tan trong nước mưa và làm chậm tốc độ ăn mòn những năm tiếp theo. Vì vậy, chi tiết mạ kẽm chuyển từ sáng bóng sang xám là hiện tượng bình thường, không phải lớp mạ bị hỏng.
1.3. Những vật liệu nào mạ kẽm nhúng nóng được?
-
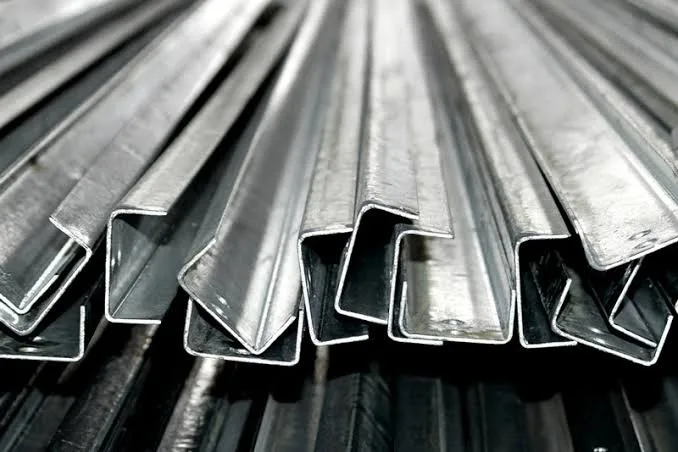
Mạ tốt: thép carbon thấp và thép kết cấu thông dụng như SS400, CT3, Q235, thép hình, thép hộp, thép ống đen, gang. Bạn có thể đọc thêm về nhóm vật liệu này trong bài thép carbon là gì và các mác thép dùng trong xưởng.
-
Mạ được nhưng cần lưu ý: thép có hàm lượng silic, phốt pho cao (lớp mạ dày, xám, giòn hơn); thép đã qua gia công nguội nặng; chi tiết ghép nhiều mác thép khác nhau (màu lớp mạ không đều).
-
Cần ý kiến đơn vị mạ trước: thép cường độ rất cao, chi tiết tôi cứng, lò xo, vì khâu tẩy axit có nguy cơ gây giòn hydro.
-
Không mạ: inox và nhôm, vì hai vật liệu này đã tự chống gỉ theo cơ chế riêng. Nếu môi trường quá khắc nghiệt cho thép mạ kẽm, phương án đúng là chuyển sang inox (thép không gỉ) đúng mác chứ không phải mạ thêm.
2. Quy trình mạ kẽm nhúng nóng gồm những bước nào?
Quy trình mạ kẽm nhúng nóng gồm 3 giai đoạn: chuẩn bị bề mặt, nhúng kẽm, hoàn thiện và kiểm tra. Kinh nghiệm thực tế cho thấy phần lớn lỗi bong, rỗ, sót mạ bắt nguồn từ khâu chuẩn bị bề mặt chứ không phải bể kẽm.
|
Bước |
Công đoạn |
Thông số điển hình |
Mục đích |
|
1 |
Tẩy dầu mỡ |
Dung dịch kiềm nóng |
Loại dầu cắt, dầu chấn, bụi bẩn |
|
2 |
Rửa nước |
Nước sạch |
Loại kiềm còn bám |
|
3 |
Tẩy gỉ |
Axit HCl hoặc H2SO4 loãng |
Bóc gỉ, vảy cán, xỉ hàn nhẹ |
|
4 |
Nhúng trợ dung |
ZnCl2 và NH4Cl, 60 đến 80°C, 2 đến 3 phút |
Giúp kẽm thấm ướt bề mặt, chống oxy hóa lại |
|
5 |
Nhúng kẽm |
Bể kẽm 445 đến 465°C |
Tạo lớp hợp kim kẽm sắt |
|
6 |
Làm nguội, thụ động |
Nước hoặc không khí, dung dịch thụ động |
Ổn định lớp mạ, hạn chế gỉ trắng khi lưu kho |
|
7 |
Kiểm tra |
Ngoại quan, đo độ dày, độ bám |
Đối chiếu tiêu chuẩn trước khi xuất |
Một vài điểm kỹ sư nên biết khi đi nghiệm thu:
-
Kẽm nóng chảy ở 419,5°C, nhưng bể được giữ cao hơn để kẽm đủ loãng, chảy hết khỏi chi tiết khi nhấc lên.
-
Thời gian nhúng thường vài phút, đến khi chi tiết đạt nhiệt độ bể. Nhúng quá lâu với thép có hàm lượng silic cao sẽ làm lớp mạ dày, xám xỉn và giòn.
-
Sơn, sơn dầu, xỉ hàn và vết bút dầu không bị axit tẩy sạch. Những chỗ này thường thành điểm sót mạ, nên phải làm sạch cơ học trước khi gửi mạ.
-
Tốc độ nhấc chi tiết khỏi bể ảnh hưởng tới độ đều. Nhấc nhanh dễ để lại giọt và gờ kẽm ở mép dưới, nhất là với chi tiết treo đứng.
3. Tiêu chuẩn mạ kẽm nhúng nóng và độ dày lớp mạ
3.1. Các tiêu chuẩn đang áp dụng
|
Tiêu chuẩn |
Phạm vi |
Khi nào gặp |
|
TCVN 5408:2007 |
Lớp phủ kẽm nhúng nóng trên sản phẩm gang và thép (tương đương ISO 1461:1999) |
Hồ sơ thầu, công trình trong nước |
|
ISO 1461:2022 |
Bản quốc tế mới nhất của cùng nội dung |
Dự án FDI châu Âu, Nhật |
|
ASTM A123/A123M |
Lớp mạ kẽm nhúng nóng cho sản phẩm thép, kết cấu |
Chủ đầu tư hoặc tư vấn Mỹ |
|
ASTM A153/A153M |
Mạ kẽm nhúng nóng cho bu lông, đai ốc, chi tiết nhỏ |
Bu lông neo, phụ kiện liên kết |
|
ISO 14713-2 |
Hướng dẫn thiết kế chi tiết để mạ kẽm nhúng nóng |
Thiết kế lỗ thoát, mối hàn |
|
TCVN 7665:2007 (ISO 1460) |
Xác định khối lượng lớp mạ bằng phương pháp cân |
Kiểm tra khi có tranh chấp |
TCVN 5408:2007 có tên đầy đủ “Lớp phủ kẽm nhúng nóng trên bề mặt sản phẩm gang và thép: Yêu cầu kỹ thuật và phương pháp thử”, được công bố theo Quyết định 1937/QĐ-BKHCN.
3.2. Bảng độ dày lớp mạ tối thiểu
Độ dày tối thiểu phụ thuộc chiều dày thép nền. Thép càng dày càng giữ nhiệt lâu trong bể, phản ứng kẽm sắt diễn ra lâu hơn nên lớp mạ dày hơn.
|
Chiều dày thép nền |
Độ dày cục bộ tối thiểu |
Độ dày trung bình tối thiểu |
Khối lượng kẽm tương đương |
|
Trên 6 mm |
70 µm |
85 µm |
khoảng 610 g/m² |
|
Trên 3 mm đến 6 mm |
55 µm |
70 µm |
khoảng 505 g/m² |
|
Từ 1,5 mm đến 3 mm |
45 µm |
55 µm |
khoảng 395 g/m² |
|
Dưới 1,5 mm |
35 µm |
45 µm |
khoảng 325 g/m² |
Áp dụng cho chi tiết thép không ly tâm theo TCVN 5408:2007 / ISO 1461. Quy đổi 1 µm kẽm khoảng 7,2 g/m².
Cách đọc bảng khi viết yêu cầu kỹ thuật: cột hàng rào thép hộp dày 2 mm chỉ cần đạt trung bình 55 µm; bản đế dày 8 mm phải đạt 85 µm. Nếu hồ sơ thầu ghi chung “mạ kẽm 80 µm cho toàn bộ”, chi tiết mỏng gần như không thể đạt bằng nhúng thông thường. Đó là nguồn tranh cãi nghiệm thu rất hay gặp giữa nhà thầu và tư vấn giám sát.
Phương pháp kiểm tra thường dùng:
-
Đo độ dày bằng máy đo từ tính theo ISO 2178, đo nhiều điểm trên mỗi mẫu rồi lấy trung bình.
-
Phương pháp cân khối lượng (TCVN 7665:2007) dùng khi có tranh chấp kết quả.
-
Kiểm tra ngoại quan: bề mặt liên tục, không có vùng sót mạ, không có cục kẽm sắc cạnh gây nguy hiểm khi lắp đặt.
3.3. Cách ghi yêu cầu mạ kẽm nhúng nóng trên bản vẽ
Một ghi chú bề mặt rõ ràng giúp bạn tránh hiểu nhầm với xưởng gia công, đơn vị mạ và tư vấn giám sát. Mẫu ghi chú tham khảo:
“Bề mặt: mạ kẽm nhúng nóng sau gia công theo TCVN 5408:2007 (ISO 1461). Độ dày trung bình tối thiểu theo chiều dày thép. Kết cấu kín có lỗ thoát khí theo ISO 14713-2. Bu lông, đai ốc mạ kẽm nhúng nóng theo ASTM A153/A153M. Vùng sửa chữa dùng sơn giàu kẽm, ghi vị trí trong biên bản.”
Ba lỗi ghi chú hay gặp:
-
Chỉ ghi “mạ kẽm”, không rõ nhúng nóng hay điện phân.
-
Ghi một con số độ dày chung cho mọi chiều dày thép.
-
Quên ghi “mạ sau gia công”, khiến chi tiết bị hàn, khoan sau khi mạ.
4. Lớp mạ kẽm nhúng nóng bền bao lâu?
Tuổi thọ lớp mạ kẽm không phải một con số cố định. Nó bằng độ dày lớp mạ chia cho tốc độ ăn mòn kẽm của môi trường lắp đặt. ISO 9223 phân khí quyển thành các cấp ăn mòn với tốc độ hao kẽm trong năm đầu như sau:
|
Cấp ăn mòn |
Môi trường điển hình |
Tốc độ ăn mòn kẽm (µm/năm) |
|
C2 |
Nông thôn, khô, ít ô nhiễm |
0,1 đến 0,7 |
|
C3 |
Đô thị, ô nhiễm vừa, ảnh hưởng muối nhẹ |
0,7 đến 2,1 |
|
C4 |
Khu công nghiệp, ven biển mức vừa |
2,1 đến 4,2 |
|
C5 |
Công nghiệp ẩm, ven biển nhiều muối |
4,2 đến 8,4 |
|
CX |
Ngoài khơi, vùng té sóng |
8,4 đến 25 |
Nguồn: bảng tốc độ ăn mòn mạ kẽm theo ISO 9223 của Hiệp hội Mạ kẽm Mỹ.
Ví dụ tính nhanh cho hai nhà máy:
-
Xưởng trong đất liền, cấp C3: cột hàng rào thép 4 mm, lớp mạ 70 µm. Tuổi thọ ước tính 70 / 2,1 đến 70 / 0,7, tức khoảng 33 năm trở lên trước lần bảo trì lớn đầu tiên.
-
Nhà máy tại khu công nghiệp ven biển Hải Phòng, cấp C4 đến C5: cùng chi tiết đó còn khoảng 70 / 8,4 đến 70 / 2,1, tức 8 đến 33 năm, tùy khoảng cách tới biển và khí thải xung quanh.
Đây là con số ước tính dựa trên tốc độ năm đầu; thực tế tốc độ thường chậm lại khi lớp patina ổn định. Trong nhà xưởng có hơi axit, kiềm hoặc nước mặn bắn trực tiếp (khu xi mạ, xử lý nước thải), kẽm bị ăn mòn nhanh hơn nhiều so với bảng trên. Khi đó nên cân nhắc inox hoặc hệ phủ kép.
Ba yếu tố tại hiện trường làm tuổi thọ thực tế ngắn hơn tính toán:
-
Chân cột ngâm nước đọng: nên đổ bệ cao hơn mặt nền.
-
Tiếp xúc trực tiếp với đồng hoặc inox trong môi trường ẩm: gây ăn mòn điện hóa, cần đệm cách điện.
-
Bụi phân bón, hóa chất bám lâu không được rửa trôi.
5. So sánh mạ kẽm nhúng nóng với mạ điện phân, tôn mạ kẽm và sơn tĩnh điện
Kỹ sư thường phải chọn giữa 4 phương án bề mặt cho cùng một chi tiết thép. Bảng dưới đặt chúng cạnh nhau theo các tiêu chí ảnh hưởng trực tiếp tới tuổi thọ và chi phí.
|
Tiêu chí |
Mạ kẽm nhúng nóng |
Mạ kẽm điện phân |
Tôn, thép hộp mạ kẽm sẵn |
Sơn tĩnh điện |
|
Độ dày lớp phủ |
45 đến 85 µm trở lên |
5 đến 25 µm |
khoảng 6 đến 20 µm mỗi mặt (Z80 đến Z275) |
thường 60 đến 120 µm |
|
Bản chất lớp phủ |
Hợp kim kẽm sắt |
Kẽm mỏng bám bề mặt |
Kẽm phủ trên cuộn trước khi gia công |
Màng polyme |
|
Mép cắt, lỗ đột, mối hàn |
Được phủ kín |
Được phủ |
Hở thép, chỉ được kẽm hai bên bảo vệ phần nào |
Được phủ |
|
Dùng ngoài trời |
Rất tốt |
Kém |
Trung bình |
Trung bình, cần lớp lót hoặc nền kẽm |
|
Ảnh hưởng tới chi tiết |
Nhiệt 450°C, thép mỏng dễ cong |
Không biến dạng |
Không biến dạng |
Sấy khoảng 180 đến 200°C |
|
Thẩm mỹ |
Xám, bề mặt không phẳng mịn |
Sáng, mịn |
Sáng, đồng đều |
Nhiều màu theo mã RAL |
|
Phù hợp với |
Kết cấu, khung, cột, hàng rào ngoài trời |
Bu lông, chi tiết nhỏ trong nhà |
Vỏ tủ, máng, tấm che trong nhà |
Thiết bị trong nhà, cần màu nhận diện |
Từ bảng này rút ra quy tắc chọn đơn giản:
-
Ngoài trời, chịu lực, cần bền trên 20 năm: mạ nóng (HDG).
-
Trong nhà, chi tiết kim loại tấm mỏng dưới 2 mm, cần phẳng đẹp: sơn tĩnh điện trên thép cán nguội, hoặc tôn mạ kẽm sẵn.
-
Ngoài trời và cần màu theo nhận diện nhà máy: hệ phủ kép (duplex) gồm lớp mạ nóng rồi sơn phủ.
-
Tiếp xúc hóa chất, thực phẩm, nước rửa thường xuyên: inox 304 hoặc 316 thay cho thép mạ kẽm.
Hệ duplex thường cho tuổi thọ dài hơn tổng tuổi thọ của hai lớp cộng lại, khoảng 1,5 đến 2,5 lần, vì sơn che kẽm còn kẽm ngăn gỉ lan dưới màng sơn. Điều kiện là bề mặt kẽm phải được xử lý (quét nhẹ hoặc phủ lớp lót chuyên dụng) để sơn bám. Nếu không, lớp sơn sẽ bong thành mảng sau vài năm.
Còn “mạ kẽm lạnh” thì sao? Mạ kẽm lạnh thực chất là sơn giàu bột kẽm, quét hoặc phun ở nhiệt độ thường. Lớp này có tác dụng bảo vệ hy sinh nhưng không có liên kết hợp kim với thép. Vì vậy nó phù hợp để sửa vết hàn, vết cắt tại công trường, không thay thế được mạ nhúng nóng cho kết cấu mới.
6. Ưu điểm và nhược điểm của mạ kẽm nhúng nóng
Ưu điểm:
-
Phủ kín toàn bộ: kể cả lòng ống, góc hàn, mặt sau khó tiếp cận mà súng sơn không với tới.
-
Bền và ít bảo trì: trong môi trường C3, kết cấu có thể dùng vài chục năm mà không cần sơn lại, giảm chi phí dừng máy, dựng giàn giáo bảo trì.
-
Chịu va đập: lớp hợp kim cứng hạn chế trầy xước khi bốc xếp, cẩu lắp tại công trường.
-
Dễ nghiệm thu: độ dày đo nhanh tại chỗ, có tiêu chuẩn rõ ràng để đối chiếu.
-
Lắp dựng ngay: không chờ khô sơn, không cần sơn dặm diện rộng sau lắp như hệ sơn nhiều lớp.
Nhược điểm:
-
Giới hạn kích thước: chi tiết phải lọt bể mạ. Kích thước bể khác nhau giữa các đơn vị (có nơi công bố bể dài 12 m). Chi tiết dài hơn phải nhúng hai đầu hoặc chia đoạn, nên hỏi trước khi chốt bản vẽ.
-
Biến dạng nhiệt: tấm mỏng, chi tiết hàn không đối xứng dễ cong vênh khi gặp 450°C.
-
Bề mặt thô hơn sơn: có thể có giọt kẽm, vân hoa, màu không đồng đều giữa các mác thép.
-
Phải mạ sau khi gia công xong: hàn, khoan, cắt sau khi mạ sẽ phá lớp kẽm tại vị trí đó.
-
Không hợp môi trường hóa chất mạnh: axit, kiềm đậm đặc ăn mòn kẽm nhanh.
-
Kéo dài tiến độ: chi tiết phải vận chuyển tới nhà máy mạ và chờ xếp lịch bể, nên cần tính khâu này vào tiến độ dự án ngay từ đầu.
7. Các lỗi thường gặp và cách nghiệm thu lớp mạ kẽm nhúng nóng
Khi nhận hàng tại công trường hay tại xưởng, kỹ sư giám sát và nhân viên mua hàng thường gặp những hiện tượng dưới đây. Bảng giúp phân biệt lỗi phải trả lại với hiện tượng chấp nhận được.
|
Hiện tượng |
Nguyên nhân thường gặp |
Đánh giá |
Xử lý |
|
Vùng sót mạ (lộ thép đen) |
Dầu, sơn, xỉ hàn chưa làm sạch; túi khí trong góc kín |
Lỗi nếu vượt giới hạn sửa chữa |
Diện tích nhỏ: sơn giàu kẽm hoặc phun kẽm; lớn: mạ lại |
|
Gỉ trắng (bột trắng xốp) |
Xếp chồng khi còn ẩm, lưu kho kín |
Thường là bề mặt, chấp nhận nếu độ dày còn đạt |
Lau, chải, để thông thoáng; đo lại độ dày |
|
Giọt kẽm, gờ kẽm ở mép |
Nhấc khỏi bể nhanh, chi tiết treo đứng |
Chấp nhận nếu không sắc nhọn, không vướng lắp ghép |
Mài nhẵn chỗ nhọn, lỗ lắp ghép |
|
Lớp mạ xám tối, dày, giòn |
Thép silic cao (vùng Sandelin), nhúng lâu |
Chấp nhận nếu bám chắc; lỗi nếu bong khi gõ |
Kiểm tra độ bám; lưu ý khi chọn thép lần sau |
|
Màu không đồng đều, vân hoa |
Khác mác thép, tốc độ nguội khác nhau |
Không ảnh hưởng chống gỉ |
Chấp nhận; theo thời gian sẽ đồng màu xám |
|
Bong tróc thành mảng |
Bề mặt bẩn, lớp mạ quá dày giòn, va đập mạnh |
Lỗi |
Mạ lại hoặc sửa theo tiêu chuẩn |
|
Cong vênh |
Tấm mỏng, kết cấu hàn không cân đối |
Lỗi nếu vượt dung sai lắp đặt |
Nắn nguội có kiểm soát, sửa thiết kế cho lô sau |
Bộ hồ sơ nên yêu cầu khi nghiệm thu, đặc biệt với nhà máy FDI hoặc dự án có audit:
-
Phiếu đo độ dày lớp mạ theo từng nhóm chiều dày thép, có số điểm đo và giá trị trung bình.
-
Giấy chứng nhận chất lượng hoặc phiếu xác nhận mạ theo TCVN 5408:2007 / ISO 1461 của đơn vị mạ.
-
Biên bản ghi vị trí và phương pháp sửa chữa (nếu có).
-
Chứng chỉ vật liệu thép nền, giúp truy vết khi lớp mạ có màu hoặc độ dày bất thường.
8. Ứng dụng của mạ kẽm nhúng nóng trong nhà máy, nhà xưởng
Ngoài các công trình hạ tầng như cột điện, cột chiếu sáng, lan can đường, khuôn viên nhà máy có nhiều hạng mục nên ghi yêu cầu mạ kẽm nhúng nóng ngay từ bản vẽ:
-
Hàng rào và cổng ngoài trời: cột, khung, bản mã chân cột tiếp xúc trực tiếp mưa nắng và nước đọng ở chân.
-
Khung mái che, nhà để xe, lối đi có mái: kết cấu thép hình, thép hộp ít được bảo trì định kỳ.
-
Giá kệ đặt ngoài trời hoặc kho hở: chứa vật tư, phôi thép, pallet hàng chờ xuất.
-
Máng cáp, thang cáp, giá đỡ đường ống chạy ngoài nhà xưởng.
-
Khung bệ đặt thiết bị ngoài trời: bệ máy nén khí, bệ chiller, khung đỡ bồn chứa, chân đế tủ điện.
Với hệ thống ngăn khu vực trong nhà máy, phần cột và khung của hàng rào công nghiệp đặt ngoài trời nên dùng lớp mạ nóng. Hàng rào trong nhà xưởng khô ráo thường chỉ cần sơn tĩnh điện màu vàng hoặc xanh để nhận diện an toàn, giúp giảm chi phí. Nếu bạn đang cân nhắc các loại hàng rào, bài hàng rào công nghiệp là gì, phân loại và tiêu chuẩn so sánh chi tiết từng loại.
=> Sản phẩm: HÀNG RÀO CÔNG NGHIỆP
Tương tự, giá để hàng công nghiệp dùng cho kho hở hoặc bãi vật tư nên chọn khung mạ kẽm nóng. Kệ đặt trong kho kín có thể dùng sơn tĩnh điện để có màu sắc phân khu.
=> Sản phẩm: GIÁ ĐỂ HÀNG
Với tủ điện đặt ngoài trời, phần vỏ thường làm từ tấm dày 1,2 đến 2 mm. Tấm mỏng như vậy không phù hợp nhúng nóng vì dễ cong vênh và bề mặt không đủ phẳng cho gioăng kín nước. Phương án hợp lý là vỏ inox 304 hoặc tôn mạ kẽm sơn tĩnh điện, còn chân đế, khung giá đỡ tủ thì mạ kẽm nhúng nóng.
=> Sản phẩm: TỦ ĐIỆN
Với khu chứa dầu, hóa chất ngoài trời, bản thân lớp kẽm không chịu được hóa chất tràn. Trường hợp này nên dùng khay chống tràn hóa chất bằng inox hoặc thép sơn phủ chịu hóa chất đặt dưới phuy, kết hợp mái che bằng khung mạ kẽm.
9. Lưu ý khi đặt gia công chi tiết kim loại đi mạ kẽm nhúng nóng
Phần lớn sự cố lớp mạ (nổ khí, sót mạ, cong vênh, ren không vặn được) có thể tránh ngay từ khâu thiết kế và gia công. Đây là những điểm Cinvico thường trao đổi với khách hàng khi nhận bản vẽ khung, cột hay giá đỡ có yêu cầu mạ nóng.
9.1. Thiết kế lỗ thoát khí và lỗ thoát kẽm
Thép hộp, thép ống, khung kín phải có lỗ thoát khí và lỗ cho kẽm chảy vào, chảy ra. Nếu thiếu lỗ, không khí và hơi ẩm bên trong giãn nở ở 450°C có thể làm nổ chi tiết, gây nguy hiểm tại bể mạ và để lại lòng ống không được phủ. Vị trí và kích thước lỗ nên tham khảo ISO 14713-2. Lỗ đặt ở hai đầu đối diện, gần góc, theo hướng chi tiết được treo khi nhúng.
Khi cần dựng bản vẽ lỗ thoát chính xác cho khung thép hộp, khâu cắt laser kim loại với dung sai ±0,1 mm giúp lỗ đúng vị trí ngay từ phôi, không phải khoan tay sau hàn.
9.2. Chọn chiều dày và hình dạng để hạn chế cong vênh
-
Tấm phẳng diện tích lớn, dày dưới 3 mm dễ cong khi nhúng. Nên thêm gân, gấp mép hoặc chuyển sang tôn mạ kẽm sẵn rồi sơn tĩnh điện.
-
Kết cấu hàn nên cân đối, tránh ghép tấm quá dày với tấm quá mỏng trên cùng chi tiết vì chênh lệch tốc độ nóng nguội.
-
Mép gấp từ máy chấn gấp kim loại có dung sai ±0,3 mm vừa tăng cứng cho tấm vừa giảm biến dạng nhiệt.
-
Chi tiết dài, mảnh (thanh giằng, lan can) nên có điểm treo rõ ràng trên bản vẽ để đơn vị mạ treo cân, hạn chế võng.
9.3. Mối hàn, mặt ghép chồng và ren
-
Mối hàn cần kín, làm sạch xỉ. Xỉ hàn không tan trong axit nên thành điểm đen sót mạ.
-
Mặt ghép chồng (hai tấm áp sát) dễ giữ axit, sau mạ chảy gỉ ra mép. Nên hàn kín chu vi hoặc chừa khe đủ rộng để dung dịch lưu thông.
-
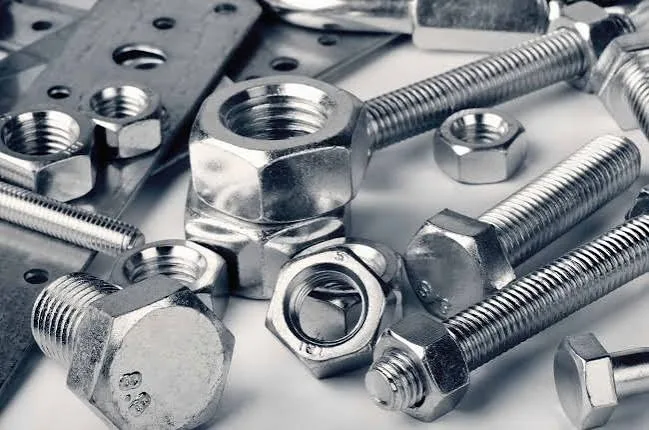
Ren bu lông, đai ốc: lớp kẽm làm ren chặt. Đai ốc thường được ta rô lại sau mạ, bu lông dùng loại mạ nhúng nóng riêng theo ASTM A153/A153M thay vì mạ chung với khung.
-
Lỗ bắt bu lông nên khoan rộng hơn bình thường một chút để bù chiều dày lớp mạ, tránh phải doa lại tại công trường.
9.4. Mác thép và hàm lượng silic
Thép có silic khoảng 0,03 đến 0,12% (vùng Sandelin) phản ứng mạnh với kẽm, cho lớp mạ dày, xám tối và giòn, dễ bong khi va đập. Khi đặt mua thép cho chi tiết đi mạ, nên yêu cầu chứng chỉ vật liệu (mill certificate) để kỹ thuật viên dự đoán màu và độ dày lớp mạ. Các mác thép phổ biến như SS400 hay CT3 vẫn mạ tốt, chỉ khác nhau về màu sắc sau mạ.
9.5. Tính chi phí mạ kẽm nhúng nóng
Phí gia công mạ nóng thường tính theo kg sản phẩm, nên bước đầu tiên là tính đúng khối lượng thép. Bạn có thể tra nhanh qua bảng tra trọng lượng thép hộp và bảng tra trọng lượng thép hình H, I, U, V. Sau đó cộng thêm phần kẽm bám, khoảng vài phần trăm khối lượng tùy chiều dày thép.
Đơn giá dao động theo:
-
Hình dạng chi tiết: chi tiết nhỏ, nhiều lỗ, cần treo móc tốn công hơn thép hình dài.
-
Chiều dày thép: thép mỏng có tỷ lệ diện tích trên khối lượng cao, ăn nhiều kẽm hơn mỗi kg.
-
Độ dày lớp mạ yêu cầu cao hơn mức tối thiểu của tiêu chuẩn.
-
Mức làm sạch đầu vào: chi tiết dính sơn, dầu, gỉ nặng phát sinh công xử lý.
-
Số lượng, khoảng cách vận chuyển tới nhà máy mạ.
Đơn giá thực tế cần xin trực tiếp từ đơn vị mạ theo bản vẽ và khối lượng. Khi so sánh với sơn tĩnh điện, nên tính theo chi phí vòng đời. Mạ nóng đắt hơn ở lần đầu. Nhưng với kết cấu ngoài trời, mạ nóng thường rẻ hơn khi cộng chi phí sơn lại, dựng giàn giáo và dừng khu vực sản xuất trong các lần bảo trì.
9.6. Lên kế hoạch tiến độ
Với nhà thầu và bộ phận mua hàng, khâu mạ là một mắt xích riêng trong tiến độ: gia công xong, vận chuyển đi mạ, chờ xếp lịch bể, kiểm tra, vận chuyển về. Nên chốt sớm đơn vị mạ, kích thước bể và khối lượng từng đợt để không bị dồn hàng vào cuối dự án.
Với các hạng mục khung, cột, giá đỡ cần đi mạ, Cinvico gia công phần kết cấu tại xưởng Hoài Đức theo bản vẽ, xử lý sẵn lỗ thoát, mối hàn và chọn chiều dày phù hợp để lớp mạ đạt chuẩn ngay lần đầu. Cinvico cũng tư vấn phương án bề mặt thay thế (sơn tĩnh điện, inox) cho các chi tiết tấm mỏng.
=> Sản phẩm: KHUNG MÁY
=> XEM THÊM: GIA CÔNG KIM LOẠI TẤM LÀ GÌ? PHƯƠNG PHÁP VÀ ỨNG DỤNG
10. Câu hỏi thường gặp về mạ kẽm nhúng nóng
Kẽm nóng chảy ở bao nhiêu độ, bể mạ để bao nhiêu độ?
Kẽm nóng chảy ở 419,5°C. Bể mạ thường được duy trì khoảng 445 đến 465°C để kẽm đủ loãng và lớp mạ đều.
Độ dày lớp mạ kẽm nhúng nóng bao nhiêu là đạt?
Theo TCVN 5408:2007 / ISO 1461, độ dày trung bình tối thiểu là:
-
45 µm với thép dưới 1,5 mm
-
55 µm với thép từ 1,5 đến 3 mm
-
70 µm với thép trên 3 đến 6 mm
-
85 µm với thép trên 6 mm
Mạ kẽm nhúng nóng có bị gỉ không?
Thép bên dưới được bảo vệ cho tới khi lớp kẽm bị ăn mòn hết. Lớp mạ mới có thể xuất hiện gỉ trắng (kẽm hydroxit) nếu chi tiết xếp chồng khi còn ẩm. Đây là hiện tượng bề mặt, phòng tránh bằng cách kê thông thoáng khi lưu kho.
Thép mạ kẽm nhúng nóng khác tôn, thép hộp mạ kẽm sẵn thế nào?
Tôn và thép hộp mạ kẽm sẵn được phủ kẽm trên dây chuyền liên tục trước khi cắt. Lớp kẽm mỏng khoảng 6 đến 20 µm mỗi mặt, mép cắt và mối hàn không có kẽm. Thép mạ kẽm nhúng nóng được mạ sau khi gia công xong, lớp dày 45 đến 85 µm và phủ kín toàn bộ chi tiết.
Thép mạ kẽm nhúng nóng có sơn được không?
Sơn được, và đó chính là hệ duplex. Bề mặt kẽm cần được quét nhẹ hoặc phủ lớp lót chuyên dụng trước khi sơn, nếu không sơn sẽ bong sau vài năm.
Kết luận
Tóm lại, câu hỏi mạ kẽm nhúng nóng là gì có thể trả lời gọn: đó là lớp hợp kim kẽm sắt dày 45 đến 85 µm, phủ kín toàn bộ chi tiết, bảo vệ thép ngoài trời từ khoảng 8 năm tới hơn 30 năm tùy cấp ăn mòn. Khi đưa vào bản vẽ, hãy ghi rõ:
-
Tiêu chuẩn TCVN 5408:2007 hoặc ISO 1461.
-
Độ dày theo chiều dày thép.
-
Thiết kế lỗ thoát và mối hàn cho chi tiết đi mạ.
-
Yêu cầu phiếu đo độ dày khi nghiệm thu.
Nếu bạn đang chuẩn bị khung, cột, hàng rào hay giá kệ cho khu vực ngoài trời và chưa chắc nên chọn mạ nóng, sơn tĩnh điện hay inox, hãy gửi bản vẽ hoặc ảnh hiện trạng qua Zalo 0981.244.688 (Ms. Nhung). Kỹ sư Cinvico sẽ đề xuất phương án bề mặt theo môi trường lắp đặt và dựng bản vẽ để bạn duyệt trước khi sản xuất. Bạn có thể xem thêm các dòng sản phẩm kim loại tấm.