Bầu kẹp BT40 nằm lăn trên bàn máy, côn trầy xước, ca sau mất cả chục phút tìm đúng dao? Bài viết trả lời thẳng: xe đẩy bầu kẹp dao CNC chứa bao nhiêu bầu, tính số hốc và tải thế nào, giá phụ thuộc gì. Cinvico, xưởng gia công kim loại tấm tại Hoài Đức, Hà Nội, làm xe để chuôi dao BT theo kích thước từng xưởng.
1. Xe đẩy bầu kẹp dao CNC là gì, khác xe đẩy dụng cụ thường thế nào?
Xe đẩy bầu kẹp dao CNC là xe khung thép có các khay đục hốc theo chuẩn côn BT, SK hoặc HSK, dùng để cắm bầu kẹp đứng thẳng, bảo vệ mặt côn khỏi va đập và đưa bầu kẹp giữa kho dao với máy phay, trung tâm gia công CNC.
Tên gọi khác là xe gá bầu kẹp dao, xe đẩy chuôi dao BT, tiếng Anh là tool holder trolley. Bầu kẹp và chuôi dao (tool holder) là một. Phần côn lắp vào trục chính máy, phần trước kẹp dao phay, mũi khoan. Bài này chỉ nói về chiếc xe chứa bầu kẹp, không đi vào cấu tạo bầu kẹp.
1.1. Cấu tạo 4 bộ phận chính
Một chiếc xe bầu kẹp gồm 4 bộ phận: khung, khay hốc, mặt trên và bánh xe. Mỗi bộ phận quyết định một thông số khi đặt mua.
| Bộ phận | Chức năng | Thông số cần hỏi |
|---|---|---|
| Khung thép | Chịu toàn bộ tải bầu kẹp | Độ dày thép, kiểu sơn, tải trọng |
| Khay hốc | Giữ bầu kẹp đứng, đỡ phần côn | Chuẩn côn, số hốc, khoảng cách hốc, vật liệu lót |
| Mặt trên hoặc khay dụng cụ | Đặt cờ lê, đế tháo dao, phiếu dao | Kích thước mặt, có gờ chặn không |
| Bánh xe | Di chuyển, cố định cạnh máy | Đường kính, tải mỗi bánh, số bánh có hãm |
1.2. Khác xe đẩy dụng cụ thường ở điểm nào?
Xe bầu kẹp khác xe đẩy dụng cụ thường ở khay. Khay được đục hốc theo đúng chuẩn côn, không phải mâm phẳng hay ngăn kéo. Bảng dưới đây so sánh cụ thể.
| Tiêu chí | Xe đẩy dụng cụ thường | Xe đẩy bầu kẹp dao CNC |
|---|---|---|
| Mặt chứa | Mâm phẳng, ngăn kéo, bảng treo | Khay đục hốc theo BT30, BT40, BT50 hoặc HSK |
| Tư thế đồ vật | Nằm, xếp chồng | Bầu kẹp đứng, côn hướng xuống, không chạm nhau |
| Bảo vệ | Chống rơi, chống lăn | Bảo vệ mặt côn khỏi trầy, gỉ, bụi phoi |
| Đổi mục đích | Dễ, chứa được nhiều loại đồ | Khó, mỗi xe gắn với một chuẩn côn |
| Người dùng | Thợ bảo trì, thợ lắp ráp | Thợ đứng máy phay, tổ chuẩn bị dao |
=> Xem thêm: XE ĐẨY DỤNG CỤ CƠ KHÍ: 7 MẪU PHỔ BIẾN, BẢNG GIÁ VÀ CÁCH CHỌN ĐÚNG
2. Các mẫu xe đẩy bầu kẹp dao CNC theo chuẩn BT30, BT40, BT50, HSK63
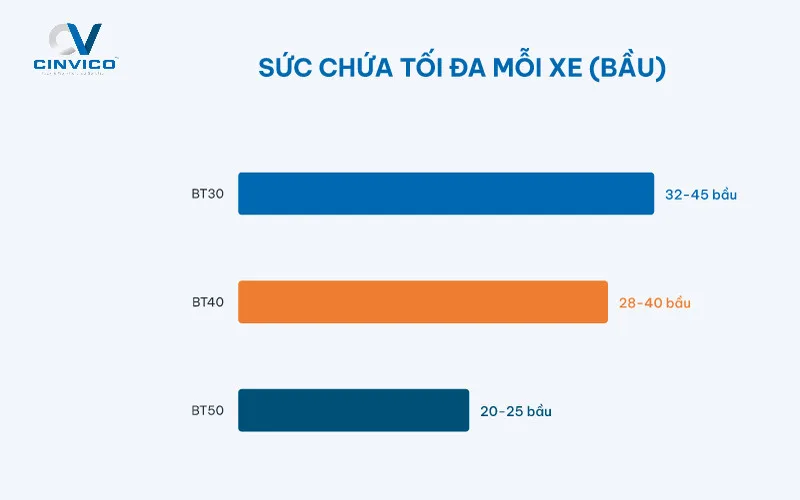
Chọn xe đẩy bầu kẹp dao CNC phải chốt chuẩn côn trước, rồi mới chọn số hốc. Trên thị trường, xe đẩy bầu kẹp BT30, BT40, BT50 thường chứa lần lượt 32-45, 28-40 và 20-25 bầu mỗi xe.
2.1. Xe đẩy bầu kẹp BT40 chứa được bao nhiêu bầu?
Xe đẩy bầu kẹp BT40 phổ biến chứa 28-40 bầu, chia trên 2-3 khay. Số liệu dưới đây tổng hợp từ các trang bán hàng đứng đầu Google Việt Nam ngày 20/11/2026.
| Chuẩn côn | Sức chứa phổ biến mỗi xe | Ghi chú |
|---|---|---|
| BT30 | 32-45 bầu | Bầu nhỏ, nhẹ, hốc dày nhất |
| BT40 | 28-40 bầu | Chuẩn phổ biến nhất ở xưởng phay vừa và nhỏ |
| BT50 | 20-25 bầu | Bầu lớn, nặng, cần khung và bánh tải cao |
| HSK63 | Theo mẫu riêng | Ít mẫu sẵn, thường đặt làm |
Lưu ý: số hốc thật phụ thuộc đường kính dao lớn nhất bạn cắm, không chỉ phụ thuộc chuẩn côn. Cách tính ở mục 4.2.
2.2. Vì sao xe BT40 không cắm lẫn bầu BT30 hay HSK63?
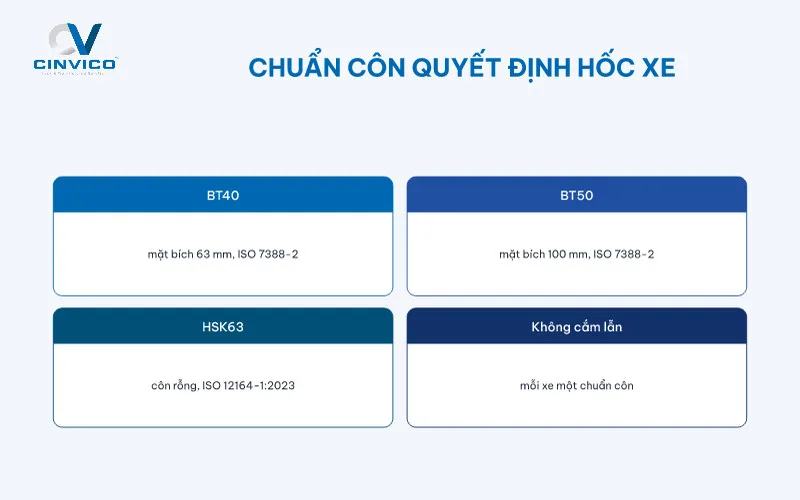
Không cắm lẫn được, vì mỗi chuẩn côn có đường kính côn và mặt bích khác nhau. Hốc làm cho BT40 sẽ quá rộng với BT30 và sai hình dạng với HSK63.
Côn BT là côn 7/24 theo ISO 7388-2:2007 (dạng J, kiểu Nhật, ISO xác nhận lại năm 2023). Côn SK (DIN 69871) và CAT thuộc ISO 7388-1:2007. Côn HSK (Hohlschaftkegel, côn rỗng có mặt bích tì) theo ISO 12164-1:2023, bản thay cho ISO 12164-1:2001.
| Chuẩn côn | Tiêu chuẩn | Đường kính mặt bích | Khối lượng tham khảo một bầu |
|---|---|---|---|
| BT30 | ISO 7388-2:2007 | [SỐ LIỆU CẦN BỔ SUNG: đo bầu thực tế] | Nhẹ hơn BT40, cân thực tế |
| BT40 | ISO 7388-2:2007 | 63 mm | 1,37 kg (bầu Weldon Ø20x63) |
| BT50 | ISO 7388-2:2007 | 100 mm | 5,31 kg (bầu Weldon Ø32x105) |
| HSK63 | ISO 12164-1:2023 | 63 mm | Cân thực tế |
Nguồn: đường kính mặt bích theo catalogue HAIMER; khối lượng theo catalogue SCHUNK, đọc ngày 20/11/2026. Khối lượng chưa gồm dao.
Một xe đẩy bầu kẹp HSK63 hay BT40 chỉ dùng cho đúng chuẩn đó. Xưởng dùng 2 chuẩn côn nên làm 2 xe. Cách khác là 1 xe có khay riêng cho từng chuẩn.
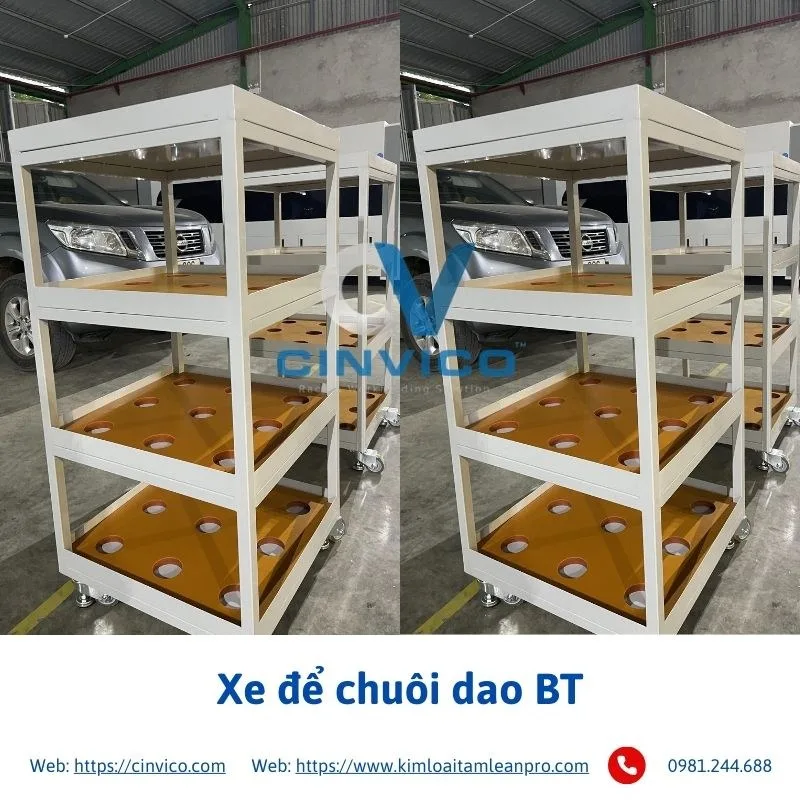
2.3. Mẫu xe để chuôi dao BT của Cinvico
Cinvico sản xuất xe để chuôi dao BT bằng thép sơn tĩnh điện. Kích thước và số khay làm theo yêu cầu. Thông số dưới đây lấy từ trang sản phẩm cinvico.com ngày 20/11/2026.
| Thông số | Xe để chuôi dao BT (Cinvico) |
|---|---|
| Vật liệu | Thép, sơn tĩnh điện màu xám hoặc màu theo yêu cầu |
| Kích thước, số khay | Sản xuất theo yêu cầu |
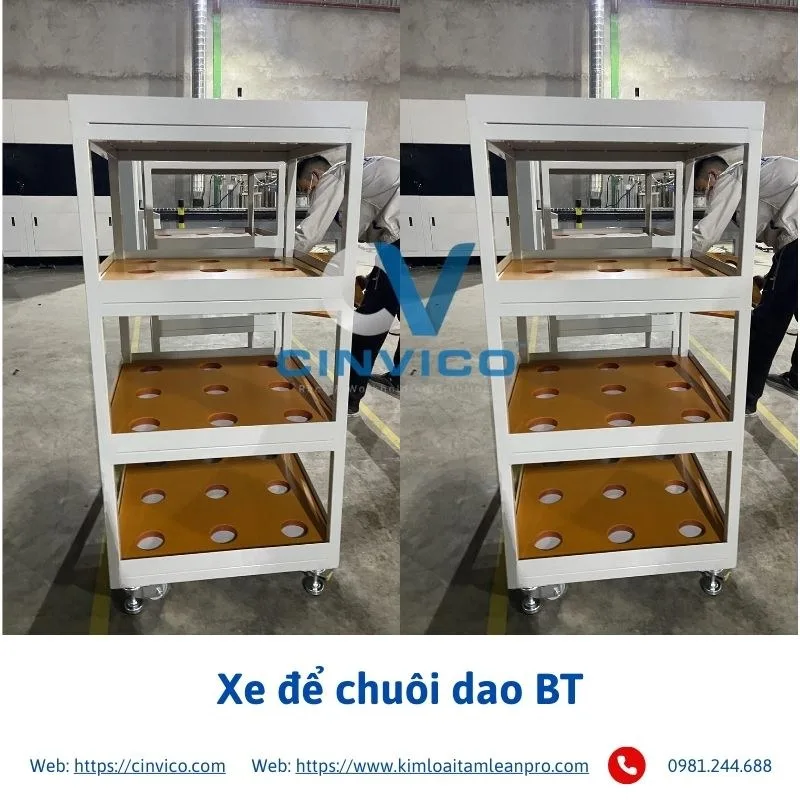
| Kết cấu (theo ảnh sản phẩm) | 3 khay đặt nghiêng có hốc tròn, mặt trên có mái, 4 bánh xe |
| Bánh xe | Xoay 360 độ, có hãm |
| Số hốc mỗi mẫu | [SỐ LIỆU CẦN BỔ SUNG: số hốc theo BT30, BT40, BT50] |
| Tải trọng, kích thước chuẩn | [SỐ LIỆU CẦN BỔ SUNG: tải trọng xe, kích thước tiêu chuẩn] |
| Bảo hành | 1 năm, theo trang sản phẩm |
Cần xe cho đúng số bầu xưởng bạn đang có? Gửi chuẩn côn, số bầu và ảnh khu máy qua Zalo 0981.244.688 (Ms. Nhung) để kỹ sư Cinvico lên phương án khay.
=> Sản phẩm: XE ĐỂ CHUÔI DAO BT
3. Phân loại xe đẩy bầu kẹp theo kết cấu
Xe bầu kẹp có 3 kiểu kết cấu: khay nghiêng nhiều tầng, kết hợp ngăn kéo, có vách che. Chọn kiểu nào tùy cách thợ lấy dao và độ bẩn của khu máy.
3.1. Xe khay nghiêng nhiều tầng
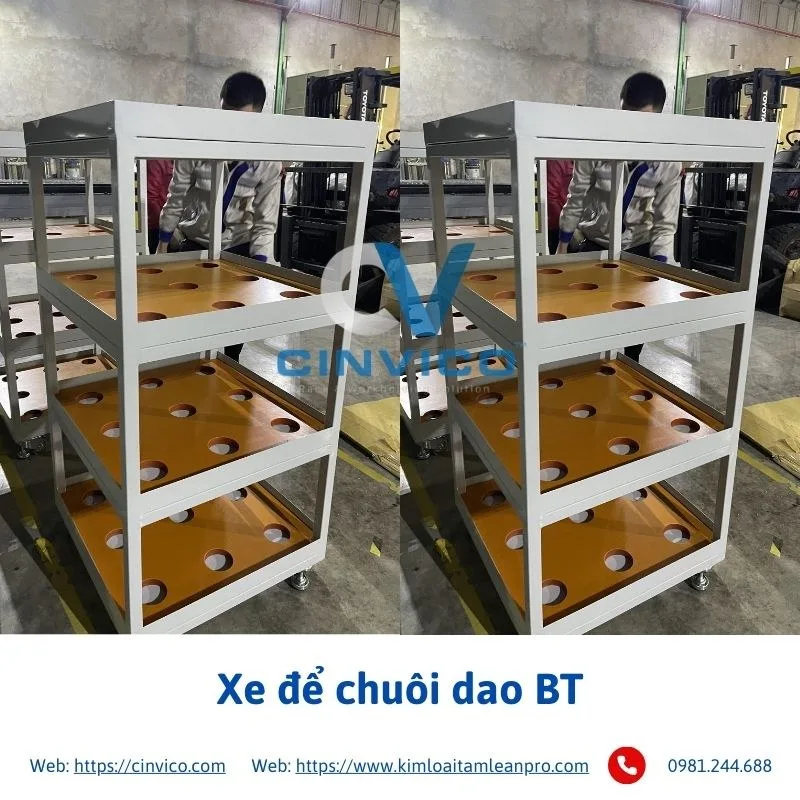
Xe khay nghiêng có 2-4 tầng khay đặt dốc về phía người đứng. Thợ nhìn thấy cả hàng bầu kẹp và rút ra không cần cúi sâu. Mẫu xe để chuôi dao BT của Cinvico trong ảnh dưới đây là kiểu này.
Ưu điểm là mật độ hốc cao, xe gọn. Nhược điểm là khay dưới thấp, thợ phải cúi khi lấy bầu BT50 nặng.
3.2. Xe kết hợp ngăn kéo, khay dụng cụ
Xe đẩy dụng cụ CNC kiểu này có khay hốc ở trên, ngăn kéo hoặc khay phẳng ở dưới. Ngăn kéo chứa cờ lê siết, collet, chốt kéo, dao dự phòng.
Kiểu xe này hợp với máy làm nhiều lệnh nhỏ, đổi dao liên tục. Nếu xưởng đã có xe đẩy đồ nghề có ngăn kéo, bạn chỉ cần thêm một xe khay hốc thuần.
3.3. Xe có vách che hoặc cửa
Vách tôn ba mặt hoặc cửa trước chặn phoi, bụi và dung dịch tưới nguội bắn vào côn. Kiểu này hợp với khu phay khô gang hoặc đặt sát máy không có vách che kín.
| Kiểu xe | Hợp với | Hạn chế |
|---|---|---|
| Khay nghiêng nhiều tầng | Kho dao trung tâm, nhiều bầu cùng chuẩn | Khay dưới thấp |
| Kết hợp ngăn kéo | Xe đi theo từng máy, đổi dao liên tục | Ít hốc hơn cùng kích thước |
| Có vách che, cửa | Khu nhiều phoi, bụi, dung dịch | Lấy dao chậm hơn, xe nặng hơn |
4. Cách chọn xe đẩy bầu kẹp dao CNC: 5 thông số cần chốt
Trước khi đặt xe đẩy bầu kẹp dao CNC, bạn cần chốt 5 thông số. Đó là số hốc, khoảng cách hốc, tải trọng, vật liệu khay và kích thước xe. Sai một thông số là xe dư hốc vô ích hoặc thiếu chỗ cho dao lớn.
4.1. Tính số hốc theo số máy phay
Số hốc cần bằng số máy nhân với số bầu phải chuẩn bị sẵn ngoài máy cho mỗi máy. Không cần tính cả số dao đang nằm trong ổ dao của máy.
Số hốc N = M × (b + r)
Trong đó:
- M: số máy dùng chung chuẩn côn.
- b: số bầu chuẩn bị sẵn cho lệnh kế tiếp của mỗi máy.
- r: số bầu dự phòng mỗi máy (dao mòn, dao thay thế).
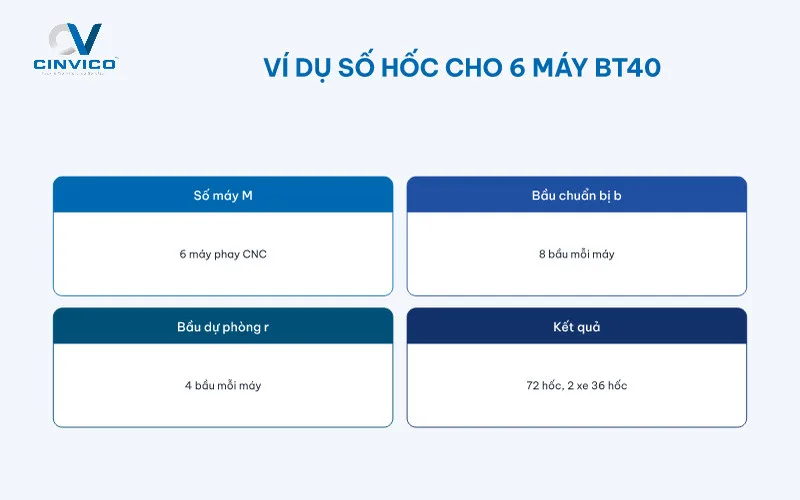
Ví dụ minh họa (giả định): xưởng có 6 máy phay CNC BT40, ổ dao 24 vị trí. Mỗi lệnh mới thay khoảng 8 dao, cộng 4 bầu dự phòng mỗi máy.
N = 6 × (8 + 4) = 72 hốc. Với xe 36 hốc BT40, xưởng cần 2 xe. Nên dư thêm 10-15% hốc cho dao mua mới trong năm.
4.2. Khoảng cách hốc theo đường kính dao lớn nhất
Khoảng cách tâm hai hốc bằng đường kính lớn nhất của bầu hoặc dao, cộng khe hở để tay cầm. Khe hở quá nhỏ làm dao chạm nhau và mẻ lưỡi.
Khoảng cách tâm hốc p = D lớn nhất + c
Trong đó:
- D lớn nhất: đường kính lớn hơn giữa mặt bích và dao (đầu phay mặt thường lớn hơn mặt bích).
- c: khe hở tay, Cinvico giả định 30 mm.
Bảng dưới đây Cinvico tự tính cho khay có vùng đục hốc 600 x 360 mm. Số hốc mỗi khay = (600 ÷ p, làm tròn xuống) × (360 ÷ p, làm tròn xuống).
| D lớn nhất | Ví dụ | p (mm) | Số hốc mỗi khay 600 x 360 mm |
|---|---|---|---|
| 63 mm | Bầu BT40, dao phay ngón nhỏ | 95 | 6 × 3 = 18 |
| 80 mm | Đầu phay Ø80 trên BT40 | 110 | 5 × 3 = 15 |
| 100 mm | Bầu BT50, dao nhỏ | 130 | 4 × 2 = 8 |
| 125 mm | Đầu phay mặt Ø125 | 155 | 3 × 2 = 6 |
Bảng là ví dụ tính, cần kỹ sư duyệt theo bộ dao thật. Xưởng có vài đầu phay mặt lớn nên làm 1 khay riêng hốc thưa, các khay còn lại hốc dày.
4.3. Tải trọng xe và bánh xe
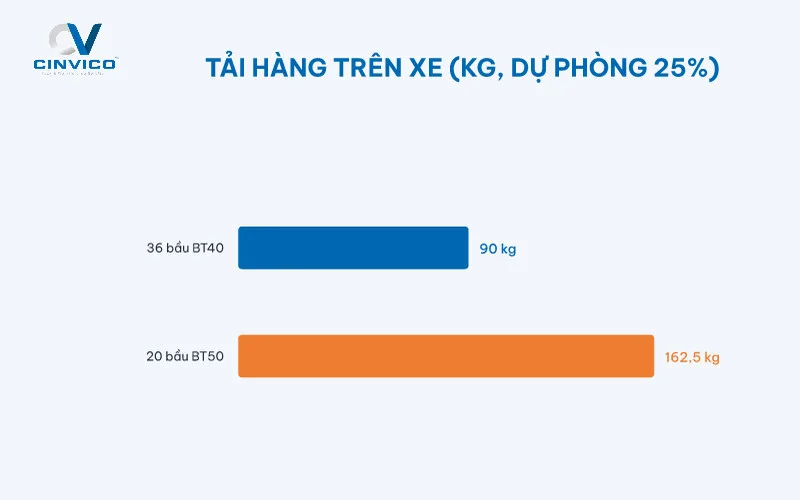
Tải trọng xe đẩy bầu kẹp dao CNC bằng số bầu nhân khối lượng một bầu kèm dao, nhân hệ số dự phòng. Trong ví dụ dưới, xe 20 bầu BT50 chở nặng gần gấp đôi xe 36 bầu BT40.
Tải hàng P = N × m × 1,25
Trong đó:
- N: số bầu.
- m: khối lượng một bầu kèm dao và chốt kéo (kg).
- 1,25: hệ số dự phòng 25%.
Theo catalogue SCHUNK, bầu Weldon BT50 Ø32x105 nặng 5,31 kg, bầu BT40 Ø20x63 nặng 1,37 kg. Ví dụ dưới đây giả định m = 2 kg (BT40) và 6,5 kg (BT50) khi đã lắp dao.
- Xe 36 bầu BT40: P = 36 × 2 × 1,25 = 90 kg.
- Xe 20 bầu BT50: P = 20 × 6,5 × 1,25 = 162,5 kg.
Tải mỗi bánh = (P + G) ÷ 3
G là khối lượng bản thân xe. Chia 3 thay vì 4 vì sàn xưởng không phẳng tuyệt đối, có lúc chỉ 3 bánh chịu tải. Giả định xe BT50 nặng 60 kg. Mỗi bánh cần chịu ít nhất (162,5 + 60) ÷ 3 ≈ 74 kg.
Xe BT50 cần khung và bánh tải cao hơn hẳn xe BT40. Đừng đặt 20 bầu BT50 lên xe làm cho BT40. Cách chọn bánh chi tiết xem chọn xe đẩy theo tải trọng và các loại bánh xe đẩy.
4.4. Khay giữ côn: nhựa hay thép?
Khay giữ côn nên có lớp tiếp xúc bằng nhựa kỹ thuật, không để côn chạm thẳng mép thép. Mép thép cắt laser vẫn có thể làm trầy mặt côn khi rút cắm nhiều lần.
| Phương án khay | Ưu điểm | Hạn chế |
|---|---|---|
| Khay thép đục hốc, không lót | Rẻ, bền, chịu tải tốt | Dễ trầy côn, cần vát mép kỹ |
| Khay thép + vòng hoặc tấm lót nhựa | Bảo vệ côn, vẫn chịu tải từ khung thép | Phải thay lót khi mòn |
| Khay nhựa đặc đục hốc | Êm, không gỉ | Cần khung đỡ dày, nhựa có thể cong khi tải nặng |
Khay trên xe để chuôi dao BT của Cinvico có màu cam trong ảnh sản phẩm. Vật liệu khay: [SỐ LIỆU CẦN BỔ SUNG: loại vật liệu, tự làm hay mua].
4.5. Kích thước xe theo lối đi và chiều cao lấy dao
Cinvico khuyến nghị chiều rộng xe nhỏ hơn lối đi giữa hai máy ít nhất 200 mm để đẩy không va. Khay cao nhất nên ngang tầm ngực thợ, rút bầu nặng không phải với.
Đo 3 khoảng trước khi đặt: lối đi hẹp nhất, khoảng trống cạnh cửa máy, chiều cao cửa ổ dao. Cinvico làm kích thước theo số đo thực tế của xưởng.
Gửi 3 số đo này kèm số máy và chuẩn côn qua Zalo 0981.244.688 (Ms. Nhung), kỹ sư sẽ tính số hốc, khoảng cách hốc và tải cho bạn.
5. Xe đẩy, tủ đựng hay giá cố định: nên chọn loại nào để bầu kẹp?
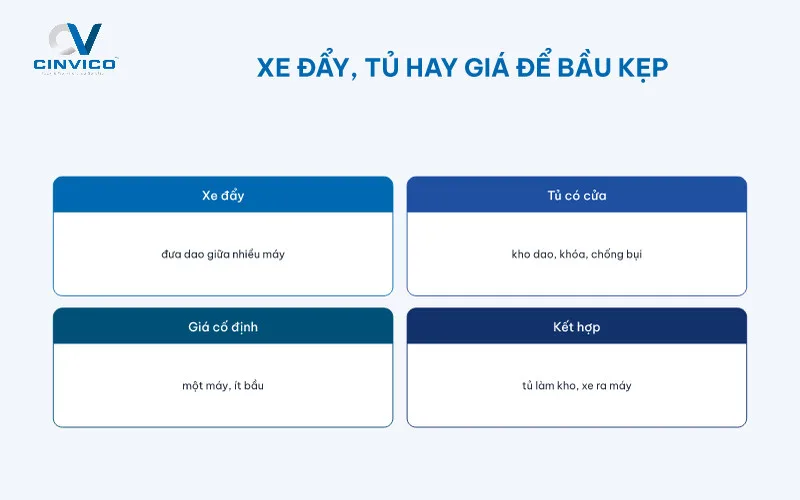
Chọn xe đẩy khi bầu kẹp đi giữa nhiều máy. Chọn tủ khi cần khóa, chống bụi. Chọn giá cố định khi chỉ đặt cạnh một máy. Nhiều xưởng dùng tủ làm kho dao, xe để đưa dao ra máy.
| Tiêu chí | Xe đẩy bầu kẹp | Tủ đựng bầu dao | Giá cố định |
|---|---|---|---|
| Di chuyển | Có | Không | Không |
| Chống bụi, phoi | Kém đến vừa | Tốt (có cửa) | Kém |
| Khóa, kiểm soát | Thường không | Có khóa | Không |
| Sức chứa | 20-45 bầu (thị trường, 20/11/2026) | Theo số tầng, số khay | Theo kích thước giá |
| Hợp với | Chuẩn bị dao cho nhiều máy | Kho dao trung tâm | Một máy, ít bầu |
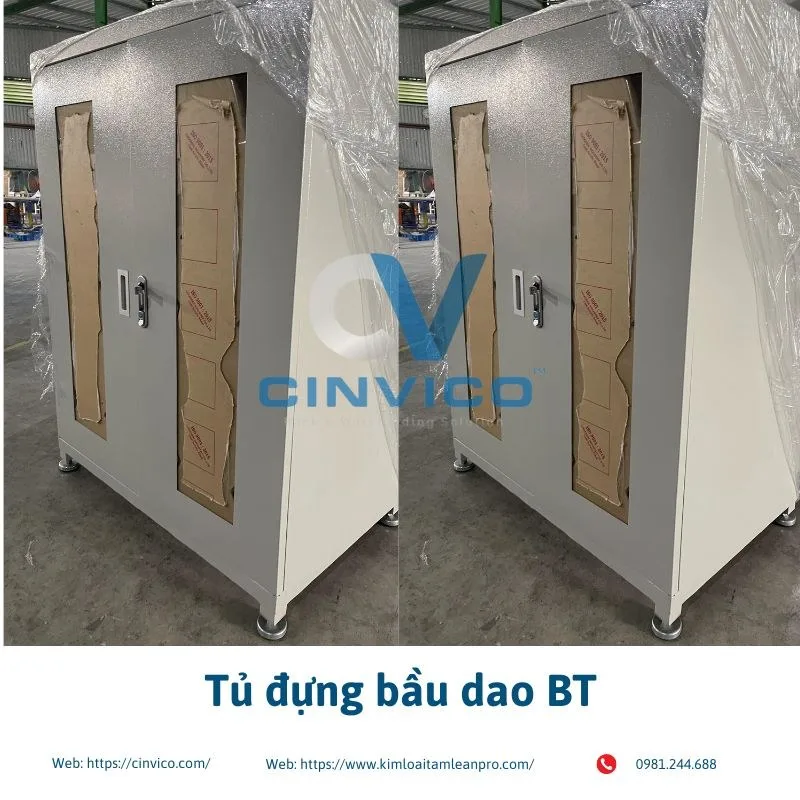
Cinvico làm tủ đựng bầu dao BT có cửa cho kho dao trung tâm. Dụng cụ đi kèm như cờ lê, collet có thể cất ở tủ để dụng cụ cạnh đó.
=> Sản phẩm: TỦ ĐỰNG BẦU DAO BT
6. Bố trí và bảo quản bầu kẹp trên xe cạnh máy phay
Hai việc giữ côn bền và thay dao nhanh: đặt xe đúng chỗ, lau sạch bầu kẹp trước khi cắm. Cả hai đều không tốn tiền, chỉ cần quy định rõ.
6.1. Đặt xe ở đâu cạnh máy phay?
Xe nên đặt bên cạnh cửa thao tác của máy, không chắn cửa, không chắn lối thoát hiểm. Kẻ vạch sơn vị trí xe trên sàn để ca nào cũng đặt đúng chỗ.
Khi đặt xe cạnh máy, khóa hãm ít nhất 2 bánh. Cách kẻ vạch và chấm điểm khu máy xem bài 5S trong nhà xưởng.
6.2. Cất bầu kẹp thế nào để không gỉ côn?
Lau sạch phoi và dung dịch trên mặt côn trước khi cắm vào hốc. Không cắm bầu kẹp còn ướt dung dịch tưới nguội, vì dung dịch đọng ở đáy hốc làm côn gỉ.
Bầu kẹp cất lâu ngày nên phủ dầu chống gỉ theo hướng dẫn của nhà sản xuất bầu kẹp. Xe đặt ở khu ẩm nên chọn kiểu có vách che hoặc cất bầu ít dùng vào tủ.
6.3. Quản lý bầu kẹp theo xe và theo ca
Mỗi hốc nên có nhãn số dao, mỗi xe gắn với một nhóm máy. Thợ đầu ca chỉ cần nhìn hốc trống là biết dao nào đang trên máy.
Có thể dùng màu khay hoặc nhãn màu để phân chuẩn côn và nhóm dao. Quy trình giao nhận dao giữa các ca xem kiểm soát công cụ dụng cụ theo ca.
=> Xem thêm: QUẢN LÝ DỤNG CỤ TRONG XƯỞNG HIỆU QUẢ TỪ A–Z CHO CHỦ XƯỞNG
7. Giá xe đẩy bầu kẹp dao CNC và đặt làm tại Cinvico
Giá xe đẩy bầu kẹp dao CNC trên thị trường khoảng 1,9-6,4 triệu đồng mỗi xe (11/2026). Mức giá chênh theo chuẩn côn, số hốc, vật liệu khay và độ dày khung.
7.1. Giá tham khảo và yếu tố làm giá chênh
Khoảng giá trên là giá niêm yết của các trang bán hàng đứng đầu Google Việt Nam ngày 20/11/2026. Phần lớn trang không ghi rõ đã gồm VAT hay chưa.
| Yếu tố | Ảnh hưởng đến giá |
|---|---|
| Chuẩn côn | Xe BT50 cần thép dày, bánh tải cao hơn xe BT30, BT40 |
| Số hốc, số khay | Nhiều khay thì nhiều công đục hốc, chấn gấp |
| Vật liệu khay | Khay có lót nhựa cao hơn khay thép trơn |
| Phụ kiện | Ngăn kéo, vách che, khóa làm tăng giá |
| Số lượng | Đặt nhiều xe cùng mẫu giảm chi phí bản vẽ, đồ gá |
Giá xe Cinvico: [SỐ LIỆU CẦN BỔ SUNG: giá theo mẫu BT30, BT40, BT50, thời điểm, VAT].
7.2. Thông tin cần gửi khi đặt làm xe
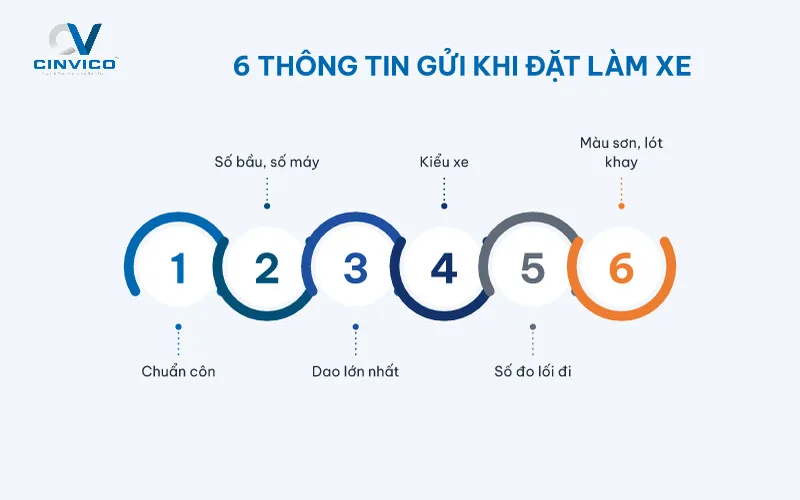
Để kỹ sư tính khay và báo giá, bạn gửi 6 thông tin:
- Chuẩn côn đang dùng: BT30, BT40, BT50 hay HSK63.
- Số bầu cần chứa và số máy dùng chung xe.
- Đường kính dao lớn nhất (đầu phay mặt, dao khoét).
- Kiểu xe: khay nghiêng, có ngăn kéo hay có vách che.
- Số đo lối đi và khoảng trống cạnh máy.
- Màu sơn, yêu cầu lót khay, số lượng xe.
Xe được làm tại xưởng gia công kim loại tấm Cinvico, 422 Sơn Đồng, Hoài Đức, Hà Nội. Xưởng quản lý chất lượng theo ISO 9001:2015. Năng lực xưởng: cắt laser ±0,1 mm, chấn gấp ±0,3 mm. Gửi thông tin qua Zalo 0981.244.688 (Ms. Nhung) để nhận bản vẽ và báo giá trong 24 giờ.
=> Sản phẩm: XE ĐẨY DỤNG CỤ
Kết luận
Chọn đúng xe đẩy bầu kẹp dao CNC cần ba việc. Một là chốt chuẩn côn, mỗi xe chỉ dùng cho một chuẩn. Hai là tính số hốc theo số máy và đường kính dao lớn nhất. Ba là tính tải theo khối lượng bầu kèm dao, nhất là với BT50.
Cần xe làm đúng số bầu và kích thước khu máy của bạn? Gửi chuẩn côn, số bầu và ảnh khu máy qua Hotline/Zalo 0981.244.688 (Ms. Nhung).