Hàn MIG và hàn TIG khác nhau như thế nào, và vì sao cùng một chiếc bàn inox, xưởng ghi hàn TIG lại báo giá cao hơn xưởng ghi hàn MIG? Bài này so sánh hai phương pháp theo 8 tiêu chí. Bài cũng chỉ cách chọn theo vật liệu, cách đầu tư máy cho xưởng và cách ghi yêu cầu hàn khi đặt gia công.
1. Hàn MIG và hàn TIG khác nhau như thế nào? Bảng so sánh nhanh
Khác biệt gốc nằm ở điện cực. TIG dùng kim vonfram không nóng chảy, que bù cấp bằng tay. MIG dùng chính dây hàn vừa làm điện cực vừa làm kim loại bù, cấp tự động qua súng. Mọi khác biệt còn lại về tốc độ, độ đẹp và chi phí đều bắt nguồn từ đây.
|
Tiêu chí |
Hàn TIG |
Hàn MIG (và MAG) |
|
Tên quốc tế, mã ISO 4063 |
GTAW, mã 141 |
GMAW, mã 131 (MIG), 135 (MAG) |
|
Điện cực |
Vonfram, không nóng chảy |
Dây hàn, nóng chảy liên tục |
|
Kim loại bù |
Que bù cấp bằng tay, có thể không dùng |
Chính là dây hàn, cấp tự động |
|
Khí bảo vệ |
Argon gần như tinh khiết |
Argon (MIG); Argon + CO2 hoặc CO2 (MAG) |
|
Dòng điện |
DC điện cực âm; AC khi hàn nhôm |
DC điện cực dương |
|
Hệ số hiệu suất nhiệt |
0,6 |
0,8 |
|
Độ dày hợp lý |
Mỏng, khoảng 0,5 đến 4 mm mỗi lớp |
Từ khoảng 1 mm, mạnh ở tấm dày |
|
Tốc độ đắp |
Chậm |
Nhanh hơn nhiều |
|
Thẩm mỹ |
Mối nhỏ, đều, không bắn tóe |
Có bắn tóe, thường phải mài |
|
Tay nghề |
Cao, dùng hai tay |
Dễ học hơn, một tay |
|
Chi phí trên mét mối hàn |
Cao |
Thấp hơn |
Đọc gọn: TIG thắng về độ chính xác và thẩm mỹ, MIG thắng về tốc độ và giá thành. Chọn bên nào phụ thuộc vào vật liệu và độ dày. Nó cũng phụ thuộc vào việc mối hàn có lộ ra ngoài, có tiếp xúc thực phẩm hay hóa chất không.
2. Hàn TIG và hàn MIG là gì? Nguyên lý khác nhau ở đâu
2.1. Hàn TIG (GTAW, mã 141)
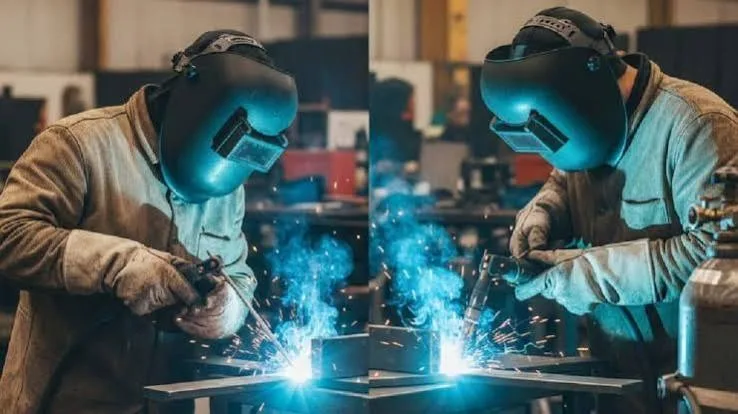
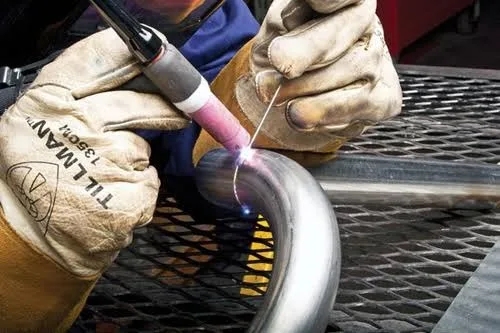
Hàn TIG tạo hồ quang giữa đầu kim vonfram và vật hàn trong lớp khí argon. Vonfram nóng chảy ở khoảng 3.400°C nên kim không chảy vào vũng hàn. Thợ cầm mỏ hàn một tay, tay kia đưa que bù vào khi cần.
Nhiều máy TIG có bàn đạp chân để tăng giảm dòng ngay khi đang hàn. Nhờ vậy lượng nhiệt được kiểm soát rất sát, hợp với tấm mỏng và mối cần đẹp. Với tôn mỏng ghép mép, thợ có thể hàn chảy mép mà không cần que bù, ISO 4063 gọi là quy trình 142.
Kim vonfram được phân loại theo ISO 6848:2015 và nhận biết bằng màu đầu kim:
-
WL20 (xanh dương), WC20 (xám): dùng được cả DC và AC, mồi hồ quang dễ, là lựa chọn phổ biến hiện nay cho thép, inox.
-
WP (xanh lá), WZ8 (trắng): vonfram tinh khiết hoặc pha zirconi, đầu kim tròn ổn định, dùng cho TIG AC hàn nhôm.
-
WT20 (đỏ): pha thori, mồi tốt nhưng phóng xạ nhẹ khi mài. Nhiều xưởng đã chuyển sang WL20 hoặc WC20 để tránh rủi ro bụi mài.
2.2. Hàn MIG (GMAW, mã 131)
Hàn MIG dùng cuộn dây hàn được động cơ đẩy liên tục qua súng. Dây vừa dẫn điện tạo hồ quang, vừa nóng chảy thành kim loại mối hàn. Thợ chỉ cần bóp cò và dẫn súng theo đường hàn.
Vì kim loại được cấp liên tục, MIG là phương pháp bán tự động và dễ gắn lên robot hàn. Thao tác và thông số máy được trình bày kỹ trong bài hàn MIG là gì.
Điểm mà bài top nào cũng bỏ qua là kiểu dịch chuyển kim loại. Cùng một máy MIG, đổi dòng, áp và khí sẽ ra bốn chế độ khác nhau:
|
Kiểu dịch chuyển |
Dòng điện |
Hợp với |
Lưu ý |
|
Ngắn mạch |
Thấp |
Tôn mỏng 0,8 đến 3 mm, hàn mọi tư thế |
Nhiệt thấp, dễ thiếu ngấu nếu dùng cho tấm dày |
|
Cầu (giọt lớn) |
Trung bình |
Ít dùng |
Bắn tóe nhiều, nên tránh |
|
Phun (spray) |
Cao |
Tấm dày từ khoảng 5 mm, hàn bằng |
Cần khí giàu argon, ngấu sâu, mối mịn |
|
Xung (pulse) |
Dao động cao thấp |
Inox, nhôm, tấm trung bình |
Ít bắn tóe, ít nhiệt, cần máy MIG xung |
Như vậy câu “MIG không hàn được tôn mỏng” mà nhiều bài viết đưa ra là chưa đúng. MIG ngắn mạch với dây 0,8 mm vẫn hàn tốt tôn 1 mm, chỉ là khó đẹp bằng TIG.
2.3. Hàn MIG, hàn MAG và “hàn CO2” có phải là một?
Đây là chỗ hầu hết tài liệu tiếng Việt đang nhầm khi phân biệt hàn TIG và hàn MIG. MIG là Metal Inert Gas, khí bảo vệ là khí trơ như argon, heli. MAG là Metal Active Gas, khí có thành phần hoạt tính như CO2 hoặc O2.
CO2 không phải khí trơ. Máy “hàn CO2” quen thuộc ở các xưởng Việt Nam thực chất đang hàn MAG, mã 135 theo ISO 4063:2023. MIG và MAG dùng chung máy, chung súng, chỉ khác bình khí.
Nhầm lẫn này gây hậu quả thật khi đặt hàng. Bản vẽ bàn inox chỉ ghi “hàn MIG” thì xưởng có thể hiểu là dùng luôn bình CO2 sẵn có. CO2 thuần làm oxy hóa và tăng carbon ở mối hàn inox. Khả năng chống gỉ vì thế giảm đúng ở chỗ dễ ăn mòn nhất.
2.4. Hàn MIG và hàn TIG giống nhau ở đâu
Cả hai là hàn hồ quang nóng chảy, dùng khí bảo vệ thay lớp thuốc bọc như hàn que, nên mối hàn sạch xỉ. Cả hai hàn được thép carbon, inox và nhôm. Muốn đặt chúng cạnh hàn que, hàn laser, hàn điểm, bạn xem bài các loại hàn kim loại.
3. So sánh hàn MIG và hàn TIG chi tiết theo 8 tiêu chí
3.1. Khí bảo vệ và lưu lượng
TIG gần như luôn dùng argon tinh khiết, nhóm I1 theo ISO 14175:2008. Kim vonfram rất nhạy với oxy và CO2, lẫn khí hoạt tính là đầu kim bị ăn mòn. Nhôm hoặc đồng dày có thể pha thêm heli để tăng nhiệt.
Nhóm MIG và MAG linh hoạt hơn về khí:
-
Argon tinh khiết (I1): MIG nhôm.
-
Argon + 0,5 đến 5% CO2 (M12) hoặc 0,5 đến 3% O2 (M13): hàn inox bằng súng MIG. Về kỹ thuật đây đã là MAG. Nhưng lượng khí hoạt tính rất thấp nên xưởng vẫn quen gọi là “MIG inox”.
-
Argon + 15 đến 25% CO2 (M21): MAG thép carbon, ít bắn tóe, mối đẹp hơn CO2 thuần, chạy được chế độ phun.
-
CO2 tinh khiết (C1): MAG thép carbon, rẻ nhất, ngấu sâu nhưng bắn tóe nhiều, không chạy được chế độ phun. Không dùng cho inox.
Về lưu lượng, TWI đưa mức tham khảo khoảng 15 đến 25 ft³/giờ cho TIG và 35 đến 50 ft³/giờ cho MIG. Quy đổi ra khoảng 7 đến 12 lít/phút và 16 đến 24 lít/phút. Tức là MIG tốn khí gấp khoảng đôi trên mỗi giờ hồ quang.
3.2. Dòng điện và cực tính
TIG hàn thép, inox bằng dòng một chiều, điện cực âm. Phần lớn nhiệt dồn vào vật hàn nên kim vonfram mát và bền hơn.
Riêng nhôm phải hàn TIG bằng dòng xoay chiều. Nửa chu kỳ đảo cực phá lớp oxit nhôm, vốn có nhiệt độ nóng chảy khoảng 2.050°C, cao gấp hơn ba lần nhôm nền (khoảng 660°C). Vì thế máy TIG AC/DC đắt hơn hẳn máy TIG DC.
MIG và MAG dùng dòng một chiều, điện cực dương. Hồ quang ổn định, dây chuyển kim loại vào vũng hàn đều.
3.3. Độ dày vật liệu phù hợp
Các dải dưới đây là kinh nghiệm xưởng để bạn hình dung, không thay cho quy trình hàn cụ thể:
|
Độ dày |
Phương pháp hợp lý |
Ghi chú |
|
Dưới 1 mm |
TIG |
MIG dễ cháy thủng |
|
1 đến 3 mm |
TIG hoặc MAG ngắn mạch |
TIG đẹp hơn, MAG nhanh hơn |
|
3 đến 6 mm |
MAG |
TIG làm được nhưng chậm, nhiều lớp |
|
Trên 6 mm |
MAG nhiều lớp hoặc phun, vát mép |
TIG thường chỉ hàn lớp lót |
Inox khắt khe hơn thép thường về nhiệt và biến dạng. Bảng dòng điện, dây hàn theo từng mác 201, 304, 316 có trong bài hàn TIG MIG inox.
3.4. Chất lượng mối hàn: hàn TIG hay hàn MIG chắc hơn?
Độ bền không do tên phương pháp quyết định. Nó do mối hàn có ngấu đủ, có rỗ khí hay nứt không, và kim loại bù có đúng mác không. Một mối MAG ngấu tốt trên thép 5 mm chịu lực tốt hơn mối TIG thiếu ngấu.
Lợi thế thật của TIG là ít khuyết tật bề mặt khi tay nghề đạt. Mối hàn không bắn tóe, nhỏ, phẳng, vân đều. Vì vậy mối lộ ra ngoài, mối kín nước, mối tiếp xúc thực phẩm thường được chỉ định TIG.
MIG để lại hạt bắn tóe và mối thường cao hơn. Chi tiết thép sẽ sơn tĩnh điện phải mài, làm sạch kỹ trước khi sơn, nếu không lớp sơn sẽ bong quanh hạt bắn tóe.
3.5. Nhiệt lượng đưa vào, biến dạng và tốc độ
Nhiều bài viết nói TIG “ít nhiệt hơn” MIG. Thực tế cần tính bằng nhiệt lượng đưa vào trên mỗi mm đường hàn, theo công thức của ISO/TR 17671-1:2002:
Q (kJ/mm) = k × U (V) × I (A) ÷ v (mm/s) ÷ 1.000, với k = 0,6 cho TIG và 0,8 cho MIG/MAG.
Ví dụ minh họa với thông số giả định:
-
TIG 120 A, 12 V, tốc độ 2 mm/s cho Q khoảng 0,43 kJ/mm.
-
MAG 180 A, 22 V, tốc độ 6 mm/s cho Q khoảng 0,53 kJ/mm.
Hai mức khá gần nhau, vì TIG đi chậm nên bù lại dòng thấp.
Điểm khác là TIG tập trung nhiệt ở vùng nhỏ và thợ chỉnh được ngay bằng bàn đạp. Vì vậy trên tôn mỏng, thợ TIG giỏi kiểm soát cong vênh tốt hơn. Trên tấm dày, MIG cần ít lớp hơn nên tổng biến dạng thường nhỏ hơn.
Về tốc độ, MIG nhanh hơn TIG rõ rệt vì dây cấp liên tục, thợ không phải dừng thay que. Trên khung thép nhiều đường hàn dài, chênh lệch tính bằng giờ cho mỗi sản phẩm.
3.6. Tay nghề thợ
MIG dùng một tay, thông số chính là điện áp và tốc độ cấp dây. Thợ mới có thể ra mối đạt yêu cầu sau vài tuần.
TIG phối hợp hai tay và chân cùng lúc: giữ khoảng cách kim 2 đến 3 mm, đưa que bù, chỉnh dòng. Thợ TIG muốn hàn đẹp trên inox mỏng thường cần nhiều tháng. Đó là lý do công thợ TIG luôn cao hơn và xưởng có thợ TIG giỏi thường kín lịch.
3.7. Chi phí trên mỗi mét mối hàn
Giá máy MIG và máy TIG DC công nghiệp không chênh nhiều. Khoản chênh lớn nằm ở chi phí trên mỗi mét, có thể ước tính theo công thức:
Chi phí/m = (đơn giá nhân công/giờ ÷ số mét hàn/giờ) + vật liệu hàn/m + khí/m + điện/m + công làm sạch sau hàn/m
-
Nhân công: thường là khoản lớn nhất. TIG đi chậm hơn nên số mét mỗi giờ thấp, cộng đơn giá thợ cao hơn.
-
Vật liệu hàn: dây MIG rẻ trên mỗi kg kim loại đắp; que bù TIG và kim vonfram đắt hơn.
-
Khí: MIG tốn khí hơn mỗi giờ nhưng hàn xong nhanh hơn, nên tổng khí trên mét không chênh nhiều.
-
Sau hàn: MIG tốn thêm công mài bắn tóe; TIG gần như không, trừ khi cần đánh bóng inox.
TWI cũng xếp TIG đắt hơn trên mỗi đơn vị chiều dài. Lý do là tốc độ đắp thấp và cần chuẩn bị bề mặt kỹ. Vì vậy báo giá bàn inox hàn TIG toàn bộ luôn cao hơn bản hàn MIG. Khi so hai báo giá, bạn nên hỏi rõ mối nào hàn TIG, mối nào hàn MIG, thay vì chỉ so tổng tiền.
3.8. Điều kiện làm việc, khói hàn và an toàn
Cả hai đều dùng khí bảo vệ nên sợ gió. Ngoài công trường thoáng, khí bị thổi bay gây rỗ khí, nên xưởng phải che chắn hoặc chuyển sang hàn que. TIG còn kén tư thế, hợp nhất khi hàn trên bàn trong xưởng.
MIG sinh khói nhiều hơn, còn TIG phát tia cực tím mạnh vì hồ quang hở và sáng. Cơ quan Nghiên cứu Ung thư Quốc tế (IARC) đã xếp khói hàn vào Nhóm 1, tức tác nhân gây ung thư ở người, trong chuyên khảo số 118. Thợ cần mặt nạ đúng cấp lọc, găng, quần áo kín và hút khói cục bộ tại điểm hàn.
Yêu cầu an toàn với máy hàn điện tại Việt Nam nằm trong QCVN 03:2011/BLĐTBXH, ban hành kèm Thông tư 20/2011/TT-BLĐTBXH. Với nhà máy đang áp dụng ISO 45001:2018, khu vực hàn là hạng mục EHS hay kiểm tra khi đánh giá.
4. Nên chọn hàn MIG hay hàn TIG? Chọn theo vật liệu và sản phẩm
Câu hỏi đúng không phải phương pháp nào tốt hơn, mà phương pháp nào hợp sản phẩm của bạn. Kỹ sư Cinvico chọn dựa trên ba câu hỏi. Vật liệu gì, dày bao nhiêu, và mối hàn có lộ ra hay tiếp xúc môi chất không.
4.1. Thép carbon SS400, SPCC: khung máy, giá kệ, xe đẩy
Với thép carbon từ 2 mm trở lên, MAG là mặc định, dây phổ biến là ER70S-6 theo AWS A5.18. Đường hàn dài, kết cấu chịu lực, sau hàn còn sơn tĩnh điện che mối nên không cần đẹp như TIG. Để biết hai mác thép này khác nhau ra sao khi chọn vật liệu, bạn xem bài thép SPCC và SS400.
TIG chỉ cần ở vài vị trí trên thép: tôn vỏ mỏng dưới 1,2 mm, mối góc lộ ở mặt trước tủ.
=> Sản phẩm: KHUNG MÁY
=> Sản phẩm: GIÁ ĐỂ HÀNG
4.2. Inox 304, 316: bàn thao tác, thùng, khay chứa hóa chất
Inox dùng cho thiết bị xưởng thường mỏng 0,8 đến 2 mm và phải giữ khả năng chống gỉ, nên TIG là lựa chọn chính. Que bù thường dùng là ER308L cho inox 304 và ER316L cho inox 316. Mặt bàn tiếp xúc linh kiện, thực phẩm, thùng chứa chất lỏng cần mối kín, không khe đọng bẩn.
Súng MIG vẫn hợp lý cho chân bàn, khung đỡ inox từ 3 mm, với khí argon pha rất ít CO2 hoặc O2 như mục 3.1. Chọn đúng mác 201, 304 hay 316 ngay từ đầu cũng quan trọng không kém, xem cách chọn đúng mác inox. Với bàn dùng trong khu sạch, bài bàn thao tác inox cho phòng sạch có thêm yêu cầu về bề mặt và góc bo.
=> Sản phẩm: BÀN THAO TÁC
=> Sản phẩm: KHAY CHỐNG TRÀN HÓA CHẤT
4.3. Nhôm: TIG AC hay MIG xung
Nhôm dẫn nhiệt nhanh và có lớp oxit cứng nên khó hàn hơn thép. TIG AC cho mối nhôm mỏng đẹp, hợp vỏ hộp và khung nhôm định hình nhỏ.
MIG nhôm cần argon tinh khiết. Súng phải là loại đẩy kéo hoặc súng cuộn nhỏ để dây mềm không kẹt. Máy MIG xung giúp hàn nhôm từ khoảng 2 mm ổn định hơn. Với chi tiết nhôm dày, sản lượng lớn, MIG kinh tế hơn.
Kim loại bù cho nhôm cũng phải chọn theo mác. ER4043 (nhôm silic) hay dùng cho nhôm 6061, ít nứt nóng. ER5356 (nhôm magie) hợp nhôm 5052, mối bền hơn và giữ màu tốt sau anod hóa.
4.4. Kết hợp TIG lót đáy, MIG phủ
Ở mối giáp mép dày cần ngấu hoàn toàn, nhiều xưởng hàn lớp lót bằng TIG cho chân mối sạch, đều. Các lớp điền đầy và phủ mặt chuyển sang MAG để lấy tốc độ. Cách này phổ biến với ống, bồn và kết cấu chịu áp.
|
Sản phẩm |
Vật liệu thường gặp |
Phương pháp khuyên dùng |
Lý do |
|
Khung máy, giá kệ, xe đẩy |
Thép SS400, SPCC 2 đến 6 mm |
MAG (Ar + CO2 hoặc CO2) |
Đường hàn dài, sơn phủ sau hàn |
|
Vỏ tủ điện thép |
SPCC 1,2 đến 2 mm |
MAG ngắn mạch, TIG ở mối lộ |
Tôn mỏng, cần ít cong vênh |
|
Bàn thao tác inox, thùng inox |
SUS304 0,8 đến 2 mm |
TIG |
Chống gỉ, mối kín, đẹp |
|
Khay chống tràn hóa chất |
SUS304, SUS316 |
TIG |
Mối hàn phải kín tuyệt đối |
|
Khung inox chịu tải |
SUS304 từ 3 mm |
Súng MIG, khí Ar pha ít CO2 |
Năng suất, ít biến dạng |
|
Vỏ hộp, khung nhôm |
Nhôm 5052, 6061 |
TIG AC hoặc MIG xung |
Phá oxit, kiểm soát nhiệt |
Vỏ tủ điện là trường hợp hay phải phối hợp cả hai phương pháp. Bài vỏ tủ điện làm bằng vật liệu gì so sánh thêm thép sơn tĩnh điện, inox và nhôm cho từng khu vực nhà máy.
=> Sản phẩm: TỦ ĐIỆN
5. Xưởng nên đầu tư máy hàn MIG hay máy hàn TIG trước?
Nếu bạn là chủ xưởng đang tính mua máy, câu trả lời phụ thuộc vào loại đơn hàng chiếm nhiều nhất. Xưởng làm khung, giá kệ, kết cấu thép nên có máy MIG/MAG trước vì năng suất quyết định lợi nhuận. Xưởng làm thiết bị inox, thực phẩm, phòng sạch thì máy TIG là bắt buộc.
Khi so sánh máy, đừng chỉ nhìn dòng hàn tối đa. Năm thông số sau quyết định máy có chạy được cả ca hay không:
-
Chu kỳ tải (duty cycle) theo IEC 60974-1:2021: tỷ lệ phút được hàn liên tục trong chu kỳ 10 phút ở 40°C. Máy ghi “250 A ở 60%” nghĩa là hàn 6 phút, nghỉ 4 phút ở 250 A.
-
Nguồn điện: máy 1 pha 220 V tiện cho xưởng nhỏ; máy 3 pha 380 V ổn định hơn khi hàn dòng cao suốt ca.
-
AC/DC với máy TIG: chỉ cần nếu xưởng hàn nhôm. Hàn thép, inox thì máy TIG DC là đủ.
-
Chức năng xung: giúp MIG hàn inox, nhôm ít bắn tóe; giúp TIG hàn tôn mỏng ít cháy thủng.
-
Bộ cấp dây và súng: súng làm mát bằng nước cần thiết khi hàn TIG hoặc MIG dòng cao liên tục.
Máy hàn đa năng MIG, TIG, que trong một thân máy cũng đáng cân nhắc với xưởng nhỏ. Nhưng phần TIG trên máy đa năng thường chỉ là TIG DC, mồi hồ quang kém hơn máy TIG chuyên dụng. Với đơn hàng inox mỏng thường xuyên, máy TIG riêng vẫn đáng đầu tư hơn.
Một lựa chọn khác là thuê ngoài các chi tiết cần hàn TIG đẹp. Nhiều xưởng tự hàn khung thép bằng MAG, còn mặt bàn inox, thùng, khay thì gửi đơn vị gia công kim loại tấm có thợ TIG chuyên.
6. Cách ghi yêu cầu hàn MIG, TIG khi đặt gia công
Nhiều tranh cãi khi nghiệm thu bắt đầu từ một dòng ghi chú “hàn chắc chắn, đẹp” trên bản vẽ. Nếu bạn là kỹ sư hoặc purchasing gửi RFQ, hãy ghi rõ năm thông tin:
-
Phương pháp theo mã ISO 4063:2023: 141 cho TIG, 131 cho MIG, 135 cho MAG. Ghi mã kèm ký hiệu hàn theo ISO 2553:2019 để không ai hiểu MIG thành hàn CO2.
-
Mức chất lượng theo ISO 5817:2023: mức B (khắt khe), C (trung bình), D (thấp). Thiết bị xưởng thông thường hay chọn mức C; mối kín chất lỏng có thể yêu cầu B.
-
Quy trình và chứng nhận: với kết cấu chịu lực, có thể yêu cầu WPS kèm biên bản WPQR theo ISO 15614-1:2017 và chứng chỉ thợ theo ISO 9606-1:2017.
-
Kim loại bù và khí: ví dụ ER308L cho inox 304, argon cho TIG; ER70S-6 với khí M21 cho thép carbon.
-
Xử lý sau hàn: mài phẳng, đánh bóng, tẩy màu và thụ động hóa với inox; để nguyên rồi sơn với thép.
Ví dụ một ghi chú hoàn chỉnh trên bản vẽ bàn inox:
-
Mặt bàn: hàn 141, que ER308L, khí Ar 99,99%, mức C theo ISO 5817:2023, mài phẳng và tẩy màu mối hàn.
-
Khung chân: hàn 135, mài sạch bắn tóe.
Ghi như vậy, các báo giá mới so sánh được với nhau.
Nếu đang lọc nhà cung cấp, bộ tiêu chí chọn xưởng cơ khí giúp bạn hỏi đúng câu khi đi khảo sát.
7. Kiểm tra mối hàn MIG và TIG khi nghiệm thu
Bước đầu tiên và rẻ nhất là kiểm tra ngoại quan theo ISO 17637:2016: nhìn, soi đèn, dùng thước đo mối hàn. Mỗi phương pháp có kiểu lỗi đặc trưng:
|
Lỗi thường gặp |
Hay gặp ở |
Dấu hiệu |
Nguyên nhân chính |
|
Bắn tóe |
MIG, MAG |
Hạt kim loại bám quanh mối |
Điện áp, tốc độ dây chưa cân; CO2 thuần |
|
Rỗ khí |
Cả hai |
Lỗ nhỏ trên bề mặt mối |
Thiếu khí, gió lùa, bề mặt dính dầu |
|
Thiếu ngấu |
MAG ngắn mạch trên tấm dày |
Mối đẹp nhưng chân mối chưa chảy |
Dòng thấp, không vát mép |
|
Cháy thủng |
Cả hai trên tấm mỏng |
Lỗ thủng dọc đường hàn |
Nhiệt quá cao so với độ dày |
|
Lẫn vonfram |
TIG |
Đốm sáng trên phim chụp |
Kim chạm vũng hàn |
|
Mối inox đen, xanh đậm |
TIG, MIG inox |
Màu nhiệt sẫm quanh mối |
Thiếu khí, nhiệt quá cao |
Mối inox màu vàng rơm nhạt thường chấp nhận được. Màu xanh đậm, xám đen là dấu hiệu oxy hóa. Khi đó cần tẩy màu và thụ động hóa để khôi phục khả năng chống gỉ.
Lỗi thiếu ngấu của MAG ngắn mạch đáng sợ nhất vì bề mặt vẫn đẹp. Với khung chịu tải, bạn có thể yêu cầu cắt mẫu thử hoặc kiểm tra thẩm thấu chất lỏng (PT) ở các mối quan trọng.
8. Cinvico gia công hàn MIG, TIG theo bản vẽ
Cinvico là xưởng gia công kim loại tấm tại 422 Sơn Đồng, Hoài Đức, Hà Nội, vận hành theo ISO 9001:2015. Phôi được cắt laser với dung sai ±0,1 mm và chấn gấp với dung sai ±0,3 mm. Sau đó phôi mới vào khâu hàn TIG, MIG/MAG.
Phôi chính xác giúp khe hở mối ghép đều, đây là điều kiện để mối hàn ngấu đều và ít cong vênh. Phương pháp hàn và mức hoàn thiện được ghi rõ trên bản vẽ để bạn duyệt trước khi sản xuất. Sản phẩm giao kèm hóa đơn VAT và chứng từ cho bộ phận mua hàng.
Bạn có bản vẽ khung, bàn, thùng hoặc khay cần gia công?
Gửi bản vẽ hoặc ảnh mẫu qua Zalo 0981.244.688 (Mrs Nhung Cinvico). Kỹ sư sẽ đề xuất phương pháp hàn, mức hoàn thiện và báo giá theo đúng yêu cầu đó.
Các dòng sản phẩm đang sản xuất: BÀN THAO TÁC, THÙNG INOX, XE ĐẨY HÀNG, TỦ ĐỂ DỤNG CỤ.
Kết luận
Tóm lại, hàn MIG và hàn TIG khác nhau như thế nào nằm ở điện cực và cách cấp kim loại bù. TIG chậm, đẹp, chính xác cho tấm mỏng, inox và nhôm cần thẩm mỹ. MIG, MAG nhanh, rẻ cho thép và kết cấu dày.
Phân biệt được MIG với MAG giúp bạn tránh ghi nhầm khí CO2 cho chi tiết inox. Khi đặt gia công, hãy ghi mã phương pháp, mức chất lượng và cách xử lý sau hàn. Như vậy báo giá sẽ rõ ràng và nghiệm thu không tranh cãi. Cần tư vấn cho một sản phẩm cụ thể, bạn gửi bản vẽ qua Zalo 0981.244.688 để trao đổi trực tiếp với kỹ sư Cinvico.