Hàn laser là gì và có đáng để xưởng thay dần hàn TIG/MIG không? Bài viết trả lời thẳng các câu hỏi chính: định nghĩa, nguyên lý 2 chế độ hàn, phân loại nguồn laser, so sánh với TIG/MIG, độ dày hàn được theo công suất, độ bền mối hàn và cách quyết định có nên đầu tư. Góc nhìn từ xưởng gia công kim loại tấm Cinvico tại Hoài Đức, Hà Nội.
1. Hàn laser là gì?
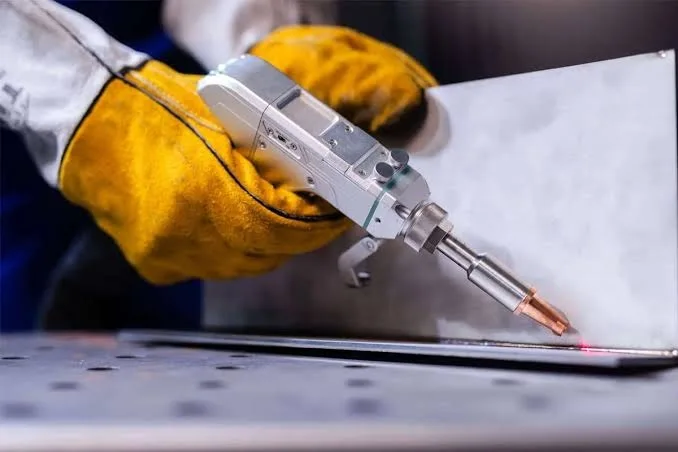
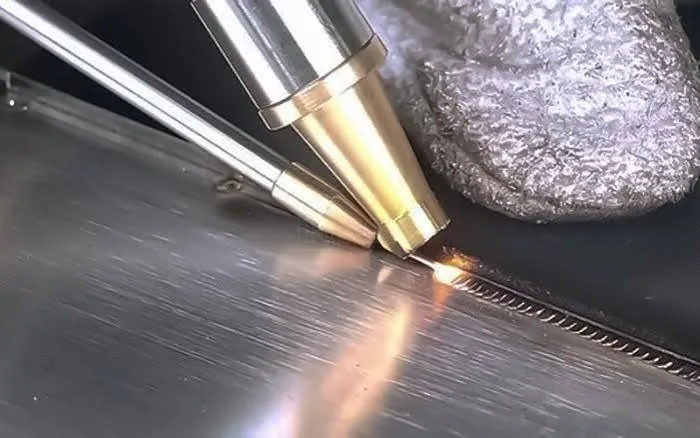
Hàn laser (laser beam welding) là phương pháp hàn nóng chảy dùng chùm tia laser hội tụ làm nguồn nhiệt. Tia laser chiếu vào đường ghép, làm kim loại hai bên nóng chảy, hòa vào nhau rồi đông đặc thành mối hàn.
Khác với hàn hồ quang, đầu hàn laser không chạm vào phôi và không có điện cực tiêu hao. Mối hàn có thể tự nóng chảy (không dây phụ) hoặc dùng thêm dây hàn khi khe ghép rộng hơn mức cho phép.
Nhiều người nhầm hàn laser với cắt laser. Hai công nghệ có thể dùng cùng loại nguồn phát, nhưng cách dùng năng lượng khác nhau. Cắt laser làm bay hơi kim loại và dùng khí thổi bay xỉ khỏi rãnh. Hàn laser kiểm soát năng lượng để kim loại chỉ nóng chảy và liên kết lại.
Ở Việt Nam, cụm “hàn laser” hiện được dùng cho 2 nhóm thiết bị rất khác nhau:
-
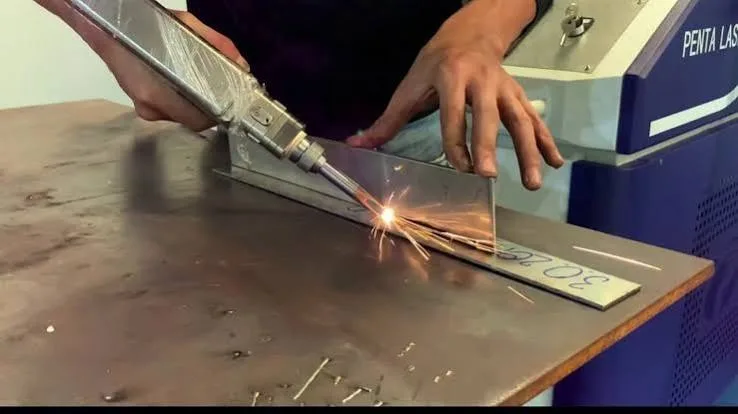
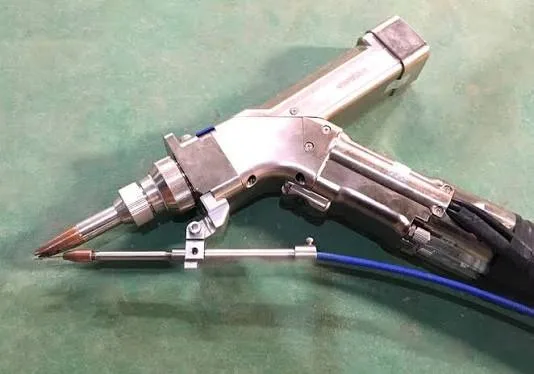
Máy hàn laser cầm tay công suất 1.000 đến 3.000W, phổ biến ở xưởng cơ khí, xưởng inox.
-
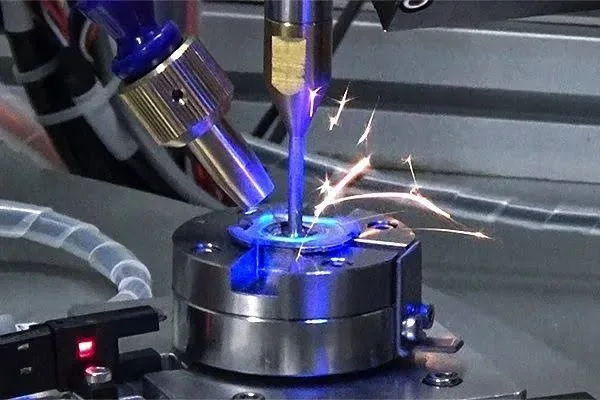
Hệ thống hàn laser tự động gắn robot hoặc bàn CNC trong nhà máy ô tô, điện tử.
Khi đọc thông số hay so sánh, bạn cần biết mình đang nói về nhóm nào.
2. Nguyên lý hoạt động của hàn laser
2.1. Quá trình tạo mối hàn
Một hệ thống hàn laser hoạt động qua 4 bước:
-
Phát tia: nguồn laser (fiber, CO2 hoặc Nd:YAG) tạo chùm tia có bước sóng xác định.
-
Truyền dẫn: tia đi qua cáp sợi quang (với fiber, Nd:YAG) hoặc hệ gương (với CO2) tới đầu hàn.
-
Hội tụ: thấu kính gom tia về một điểm nhỏ cỡ vài phần mười milimet, đẩy mật độ công suất lên rất cao.
-
Bảo vệ và đông đặc: khí argon hoặc nitơ thổi quanh vũng hàn để chống oxy hóa. Khi tia đi qua, kim loại nguội và kết tinh thành mối hàn.
2.2. Bốn thông số quyết định chất lượng mối hàn
|
Thông số |
Ảnh hưởng |
Dấu hiệu chỉnh sai |
|
Công suất |
Quyết định độ ngấu |
Quá cao: cháy thủng, bắn tóe. Quá thấp: thiếu ngấu |
|
Tốc độ hàn |
Quyết định nhiệt đầu vào trên mỗi mm |
Quá nhanh: mối hàn mảnh, thiếu ngấu. Quá chậm: mối hàn rộng, đổi màu |
|
Vị trí tiêu điểm |
Quyết định mật độ năng lượng tại bề mặt |
Lệch tiêu điểm: độ ngấu giảm mạnh dù công suất không đổi |
|
Khí bảo vệ |
Chống oxy hóa vũng hàn |
Thiếu khí: mối hàn inox xám đen, rỗ khí |
Bốn thông số này phụ thuộc lẫn nhau. Ví dụ, tăng tốc độ thì thường phải tăng công suất để giữ độ ngấu. Vì vậy, mỗi mã vật liệu và độ dày nên có một bảng thông số riêng, lập từ mối hàn mẫu đã cắt kiểm tra.
2.3. Hai chế độ hàn: dẫn nhiệt và lỗ khóa
Theo TWI (viện hàn quốc tế của Anh), chế độ hàn phụ thuộc mật độ công suất tại bề mặt phôi.
|
Tiêu chí |
Hàn dẫn nhiệt (conduction) |
Hàn lỗ khóa (keyhole) |
|
Mật độ công suất |
Dưới khoảng 10^5 W/cm² |
Trên khoảng 10^6 đến 10^7 W/cm² |
|
Cơ chế |
Năng lượng hấp thụ ở bề mặt rồi truyền nhiệt vào trong |
Kim loại bay hơi tạo một “lỗ khóa” cho tia đi sâu xuống |
|
Hình dạng mối hàn |
Rộng, nông |
Hẹp, sâu, tỷ lệ sâu/rộng lớn |
|
Ứng dụng |
Tấm mỏng, mối hàn cần mặt đẹp |
Tấm dày hơn, mối hàn chịu lực, hàn ngấu một lượt |
TWI cho biết phần lớn ứng dụng hàn laser dùng chế độ lỗ khóa vì cho độ ngấu sâu với nhiệt đầu vào thấp. Chế độ dẫn nhiệt phù hợp khi ưu tiên bề mặt mối hàn phẳng, gần như không cần mài.
3. Phân loại hàn laser
3.1. Theo nguồn laser
|
Nguồn laser |
Bước sóng |
Cách dẫn tia |
Hiệu suất điện quang (tham khảo) |
Ứng dụng chính |
|
Fiber |
Khoảng 1,07 µm |
Cáp sợi quang |
Khoảng 30 đến 40% |
Kim loại tấm, inox, thép, máy cầm tay, robot |
|
CO2 |
10,6 µm |
Hệ gương |
Khoảng 10% |
Tấm dày, phi kim; ít dùng cho hàn kim loại mới |
|
Nd:YAG |
1,064 µm |
Cáp sợi quang |
Vài phần trăm (loại bơm đèn) |
Hàn xung chi tiết nhỏ, trang sức, linh kiện |
Hàn laser fiber đang chiếm ưu thế vì kim loại hấp thụ bước sóng khoảng 1 µm tốt hơn bước sóng 10,6 µm của CO2. Nguồn fiber còn dẫn tia linh hoạt bằng cáp và tiêu thụ điện thấp. Vì vậy, hầu hết máy hàn laser cầm tay hiện nay đều dùng nguồn này.
Với đồng và hợp kim đồng, một số hãng đã dùng laser xanh lá (khoảng 515 đến 532nm) hoặc xanh dương (khoảng 450nm). Đồng hấp thụ các bước sóng này tốt hơn nhiều so với tia hồng ngoại, nên mối hàn ổn định hơn. Đây là giải pháp chuyên dụng cho pin và linh kiện điện, chưa phổ biến ở xưởng cơ khí.
3.2. Theo chế độ phát tia
-
Laser xung (pulsed): phát từng xung năng lượng ngắn, nhiệt đầu vào rất thấp. Phù hợp hàn điểm, hàn kín chi tiết mỏng dưới 1mm, linh kiện điện tử.
-
Laser liên tục (continuous wave): phát tia ổn định, cho đường hàn liền và tốc độ cao. Phù hợp hàn đường dài trên kim loại tấm.
3.3. Theo cách vận hành
-
Máy hàn laser cầm tay: công suất phổ biến 1.000 đến 3.000W, có thể kèm bộ cấp dây. Phù hợp xưởng gia công nhiều mã hàng, đường hàn không quá dài.
-
Hàn laser trên bàn CNC hoặc robot: quỹ đạo lặp lại chính xác, phù hợp sản xuất loạt lớn, cần đồ gá tốt.
-
Hàn laser lai (laser hybrid): kết hợp tia laser với hồ quang hàn MIG. Laser cho độ ngấu sâu, còn hồ quang bổ sung kim loại để bù khe hở. Phương pháp này dùng cho tấm dày trong đóng tàu, xe tải, kết cấu.
Phần lớn đầu hàn cầm tay hiện nay có chế độ dao động tia (wobble). Tia quét qua lại với biên độ nhỏ theo biên dạng tròn, số 8 hoặc đường thẳng. Wobble làm mối hàn rộng hơn, chịu được khe hở lớn hơn và cho mặt mối hàn đều. Đổi lại, độ ngấu giảm so với tia đứng yên cùng công suất.
4. Ưu điểm và nhược điểm của hàn laser
|
Ưu điểm |
Nhược điểm |
|
Nhiệt đầu vào thấp, vùng ảnh hưởng nhiệt nhỏ, tấm mỏng ít cong vênh |
Đòi hỏi ghép khít: khe hở và lệch mép lớn làm mối hàn thiếu kim loại |
|
Tốc độ cao: TWI ghi nhận tấm mỏng có thể hàn với tốc độ vài mét/phút |
Nhôm, đồng phản xạ mạnh tia hồng ngoại, khó mồi, cần công suất cao hơn |
|
Mối hàn hẹp, phẳng, giảm thời gian mài và đánh bóng |
Chi phí đầu tư máy và nguồn cao hơn nhiều so với máy TIG/MIG |
|
Không tiếp xúc, không điện cực tiêu hao |
Laser Class 4, nguy hiểm cho mắt và da, cần khu vực che chắn |
|
Dễ tích hợp robot, chất lượng lặp lại |
Máy cầm tay giới hạn độ dày hàn ngấu một lượt |
Có một điều kiện hay bị bỏ qua: hàn laser chỉ nhanh và đẹp khi phôi được cắt và chấn chính xác. Với hàn không dây phụ, nguyên tắc tham khảo phổ biến là giữ khe hở ghép không quá khoảng 10% chiều dày tấm. Với tấm inox 1mm, khe hở chỉ được khoảng 0,1mm, gần bằng dung sai của máy cắt laser tốt.
Vì vậy, khâu cắt và chấn gấp kim loại phải đạt dung sai chặt trước khi tính đến hàn laser. Nếu phôi đầu vào sai lệch, thợ buộc phải dùng dây phụ, bật wobble rộng hoặc quay về TIG. Khi đó lợi thế tốc độ giảm đi đáng kể.
5. So sánh hàn laser với hàn TIG và hàn MIG
|
Tiêu chí |
Hàn laser (fiber) |
Hàn TIG |
Hàn MIG |
|
Nhiệt đầu vào |
Thấp |
Trung bình đến cao |
Cao |
|
Biến dạng tấm mỏng |
Rất ít |
Có, cần gá kẹp |
Nhiều hơn |
|
Tốc độ |
Cao |
Chậm |
Nhanh |
|
Khe hở chấp nhận |
Rất nhỏ (khoảng 10% chiều dày nếu không dây phụ) |
Khá rộng |
Rộng |
|
Độ dày phù hợp |
Mỏng đến trung bình |
Mỏng đến trung bình |
Trung bình đến dày |
|
Ngoại quan mối hàn |
Hẹp, phẳng |
Đẹp, vảy đều |
Thô hơn, nhiều bắn tóe |
|
Tay nghề thợ |
Học nhanh với máy cầm tay |
Cần thợ giỏi |
Trung bình |
|
Chi phí đầu tư |
Cao |
Thấp |
Thấp đến trung bình |
Mỗi phương pháp có thế mạnh riêng:
-
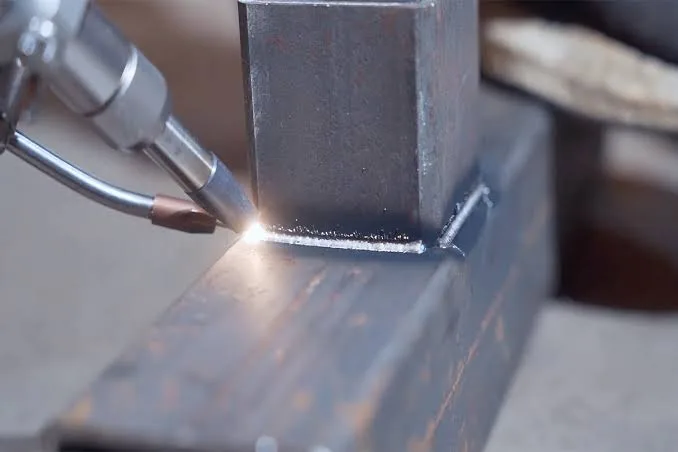
Hàn laser thắng ở tấm mỏng cần mối hàn đẹp và tốc độ nhanh.
-
TIG vẫn là lựa chọn an toàn cho inox mỏng sản lượng nhỏ và chi tiết khó ghép.
-
MIG mạnh ở kết cấu thép dày, mối hàn góc lớn.
Chi tiết về hai phương pháp hồ quang có trong bài hàn TIG và hàn MIG khác nhau thế nào.
6. Hàn laser hàn được vật liệu nào, dày bao nhiêu?
6.1. Vật liệu hàn được
|
Vật liệu |
Mức độ dễ hàn |
Lưu ý chính |
|
Inox 304, 316, 201 |
Rất tốt |
Đủ khí bảo vệ để mối hàn sáng, ít đổi màu |
|
Thép carbon thấp, thép cán nguội |
Tốt |
Làm sạch dầu, gỉ trước khi hàn |
|
Thép mạ kẽm |
Khó |
Hơi kẽm gây rỗ khí, bắn tóe; cần khe thoát hơi |
|
Nhôm và hợp kim nhôm |
Trung bình đến khó |
Phản xạ cao, có lớp oxit, một số mác dễ nứt nóng |
|
Đồng |
Khó |
Phản xạ tia hồng ngoại rất mạnh, mồi không ổn định |
|
Titan, niken |
Tốt nếu kiểm soát khí |
Cần che chắn khí kỹ cả mặt sau mối hàn |
Một số lưu ý chi tiết theo vật liệu:
-
Inox: là vật liệu cho kết quả hàn laser tốt nhất. Muốn chọn đúng mác, xem bài inox và thép không gỉ khác nhau thế nào.
-
Thép cán nguội: phổ biến ở vỏ tủ, khung, chi tiết thép SPCC. Lớp dầu chống gỉ trên bề mặt cần lau sạch để tránh rỗ khí.
-
Thép mạ kẽm: kẽm sôi ở khoảng 907°C, trong khi thép nóng chảy trên 1.400°C. Với mối ghép chồng, thường chừa khe khoảng 0,1mm để hơi kẽm thoát. Xem thêm đặc tính thép mạ kẽm.
-
Nhôm: cần công suất cao hơn thép cùng độ dày và phải làm sạch lớp oxit. Nhôm 6061 dễ nứt nóng khi hàn không dây phụ, nên thường cần dây hàn hợp kim phù hợp.
6.2. Máy hàn laser cầm tay hàn được dày bao nhiêu?
|
Công suất máy cầm tay |
Độ dày hàn một lượt thường gặp trong catalog (thép/inox) |
|
1.000W |
Đến khoảng 2 đến 3mm |
|
1.500W |
Đến khoảng 3 đến 4mm |
|
2.000W |
Đến khoảng 4 đến 5mm |
|
3.000W |
Đến khoảng 5 đến 6mm |
Một số nhà sản xuất công bố cao hơn, ví dụ Durmapress ghi máy 2.000W hàn được tấm thép tới 8mm. Con số catalog thường là mức tối đa trong điều kiện thuận lợi. Độ ngấu thực tế phụ thuộc vật liệu, kiểu mối ghép, tốc độ và khí bảo vệ.
Khi dùng bảng này, hãy chọn công suất sao cho độ dày phổ biến nhất của xưởng nằm ở khoảng giữa dải, không sát giới hạn trên. Máy chạy sát giới hạn sẽ phải hàn chậm, mối hàn kém ổn định và nguồn làm việc nặng hơn.
7. Mối hàn laser có bền không?
Mối hàn laser bền khi đúng thông số và đúng vật liệu, nhưng không phải lúc nào cũng bền hơn mối hàn TIG/MIG. Độ bền phụ thuộc vào độ ngấu, khuyết tật và cách vật liệu phản ứng với tốc độ nguội rất nhanh của hàn laser.
-
Inox austenit (304, 316): mối hàn ngấu hoàn toàn thường cho độ bền gần với kim loại nền. Vùng ảnh hưởng nhiệt nhỏ cũng giúp hạn chế suy giảm khả năng chống ăn mòn quanh mối hàn.
-
Thép carbon thấp: cho kết quả tốt. Với thép carbon cao hơn, nguội nhanh có thể làm mối hàn cứng và giòn, nên cần thử uốn hoặc thử kéo mẫu.
-
Nhôm hợp kim nhiệt luyện (như 6061-T6): vùng gần mối hàn mất một phần độ bền do nhiệt. Chi tiết chịu lực bằng nhôm cần tính đến vùng hóa mềm này khi thiết kế.
Rủi ro lớn nhất của mối hàn laser là thiếu ngấu nhưng bề mặt vẫn đẹp. Mối hàn hẹp, phẳng dễ khiến người kiểm tra yên tâm, trong khi chân mối hàn chưa liên kết hết. Với chi tiết chịu lực, nên cắt mặt cắt mẫu cho từng bộ thông số để đo độ ngấu.
8. Ứng dụng của hàn laser trong sản xuất
-
Ô tô và pin xe điện: hàn thân xe, phôi ghép nhiều độ dày, cực pin, vỏ pin.
-
Điện tử và y tế: hàn kín vỏ linh kiện, cảm biến, dụng cụ phẫu thuật nhỏ.
-
Gia công kim loại tấm: vỏ tủ điện, vỏ máy, thiết bị inox cho ngành thực phẩm, dược phẩm và phòng sạch.
Vỏ tủ điện thường làm từ thép tấm 1,2 đến 2mm. Mối hàn ít nhiệt giúp giữ mặt tôn phẳng trước khi sơn tĩnh điện, giảm công mài và bả. Với dạng sản phẩm này, chất lượng cắt và chấn quyết định trực tiếp chất lượng mối hàn.
=> Sản phẩm: TỦ ĐIỆN
Với thiết bị phòng sạch, mối hàn phẳng giúp hạn chế khe đọng bụi và dễ lau khử khuẩn. Bộ phận EHS và QA thường kiểm tra kỹ các góc hàn của buồng trung chuyển khi nghiệm thu.
=> Sản phẩm: PASSBOX PHÒNG SẠCH
Thùng, phễu inox trong ngành thực phẩm cần mối hàn kín, ít khe kẽ. Như vậy sản phẩm không đọng cặn và dễ vệ sinh theo yêu cầu GMP.
=> Sản phẩm: THÙNG INOX
9. Quy trình hàn laser cầm tay cho chi tiết kim loại tấm
Một quy trình hàn laser ổn định trong xưởng thường gồm 6 bước:
-
Kiểm tra phôi: đo khe hở và độ lệch mép sau cắt, chấn. Khe vượt khoảng 10% chiều dày thì chuẩn bị dây phụ hoặc bật wobble rộng.
-
Làm sạch: lau dầu, bụi, lớp oxit tại vùng hàn. Với nhôm, làm sạch ngay trước khi hàn.
-
Gá kẹp: cố định chi tiết bằng đồ gá hoặc hàn đính để khe hở không thay đổi khi hàn.
-
Chọn bộ thông số: lấy từ bảng thông số đã duyệt, đúng vật liệu, độ dày và kiểu mối ghép.
-
Hàn mẫu: hàn trên phôi thừa cùng vật liệu, cắt kiểm tra độ ngấu trước khi hàn hàng thật.
-
Kiểm tra và hoàn thiện: soát ngoại quan, làm sạch màu nhiệt trên inox nếu cần, ghi lại thông số vào phiếu sản xuất.
Bước 1 và bước 5 hay bị bỏ qua nhất ở xưởng mới mua máy. Đây cũng là nguyên nhân chính khiến mối hàn đẹp nhưng không đạt khi kiểm tra.
10. Khi nào xưởng nên dùng hàn laser, khi nào nên giữ TIG/MIG?
Đây là câu hỏi quan trọng với chủ xưởng đang xem máy hàn laser cầm tay và kỹ sư đang chuẩn hóa quy trình. Không có đáp án chung, chỉ có đáp án theo sản phẩm của bạn.
Nên dùng hàn laser khi:
-
Phần lớn chi tiết dày dưới 3mm, đặc biệt là inox.
-
Sản phẩm yêu cầu ngoại quan cao, chi phí mài và đánh bóng đang chiếm nhiều giờ công.
-
Sản lượng đủ đều để máy chạy nhiều ca, thu hồi vốn đầu tư.
-
Khâu gia công kim loại tấm đầu vào đã chính xác: cắt laser, chấn CNC có dung sai ổn định.
Nên giữ TIG/MIG khi:
-
Chi tiết dày, kết cấu khung chịu lực, mối hàn góc lớn.
-
Nhiều mã hàng nhỏ lẻ, phôi có khe hở không đồng đều.
-
Ngân sách đầu tư hạn chế, hoặc chưa có thợ được đào tạo an toàn laser.
Ví dụ, bàn thao tác khung thép hộp và khung máy chịu tải thường vẫn hàn MIG/TIG để tối ưu chi phí. Ngược lại, mặt bàn inox mỏng hay vỏ che máy có thể hưởng lợi rõ từ hàn laser.
10.1. Cách ước tính thời gian hoàn vốn
Trước khi mua máy, hãy tính trên số liệu của chính xưởng thay vì tin con số “nhanh gấp nhiều lần” trong quảng cáo:
Thời gian hoàn vốn (tháng) = Vốn đầu tư / Khoản tiết kiệm ròng mỗi tháng
Trong đó, khoản tiết kiệm ròng mỗi tháng được tính như sau:
Khoản tiết kiệm ròng = (Giờ công tiết kiệm × Đơn giá giờ công) + Chi phí mài, đánh bóng giảm được − Chi phí vận hành tăng thêm
Giờ công tiết kiệm nên đo bằng cách hàn thử cùng một chi tiết thật bằng cả hai phương pháp, tính cả thời gian mài sau hàn. Chi phí vận hành tăng thêm gồm điện, khí, linh kiện bảo vệ đầu hàn (kính bảo vệ thấu kính) và chi phí đào tạo.
10.2. Năm điểm cần kiểm tra khi mua máy hàn laser cầm tay
-
Công suất nguồn khớp với độ dày phổ biến nhất của xưởng, không chọn theo con số catalog tối đa.
-
Có bộ cấp dây tự động và chế độ wobble để xử lý mối ghép khe hở lớn.
-
Hệ làm mát (chiller) đủ công suất cho khí hậu nóng ẩm và chạy nhiều giờ liên tục.
-
Đi kèm kính bảo hộ đúng bước sóng, khóa liên động an toàn và đào tạo vận hành.
-
Hàn thử trên chính vật liệu, độ dày của xưởng trước khi ký hợp đồng.
11. Lưu ý an toàn và kiểm soát chất lượng khi hàn laser
11.1. An toàn khi vận hành
-
Máy hàn laser công nghiệp thuộc Class 4 theo IEC 60825-1:2014. Đây là mức nguy hiểm cao nhất với mắt và da, kể cả với tia phản xạ từ bề mặt inox, nhôm.
-
Người vận hành và người xung quanh phải đeo kính bảo hộ đúng bước sóng của nguồn (khoảng 1.070nm với laser fiber). Kính hàn TIG thông thường không đủ bảo vệ.
-
Khu vực hàn cần vách hoặc rèm chắn laser, biển cảnh báo, hạn chế người qua lại.
-
Bố trí hút khói hàn tại chỗ, nhất là khi hàn thép mạ kẽm hoặc inox.
Với nhà máy đang áp dụng ISO 45001, khu vực hàn laser nên được đưa vào đánh giá rủi ro riêng. Nhà máy cũng nên có quy trình cấp quyền vận hành và kiểm tra định kỳ khóa liên động.
11.2. Kiểm soát chất lượng mối hàn
ISO 13919-1:2019 quy định 3 mức chất lượng B, C, D cho khuyết tật mối hàn laser và chùm điện tử. Tiêu chuẩn áp dụng cho thép, niken, titan dày từ 0,5mm và chỉ đánh giá bằng kiểm tra ngoại quan. Mức B là chặt nhất, phù hợp chi tiết chịu lực hoặc yêu cầu thẩm mỹ cao.
|
Lỗi thường gặp |
Nguyên nhân chính |
Cách khắc phục |
|
Cháy thủng |
Công suất quá cao, khe hở lớn |
Giảm công suất, tăng tốc độ, dùng dây phụ |
|
Thiếu ngấu |
Tốc độ quá nhanh, lệch tiêu điểm |
Hiệu chỉnh tiêu điểm, giảm tốc độ |
|
Rỗ khí |
Bề mặt bẩn, lớp mạ kẽm, thiếu khí bảo vệ |
Làm sạch, tạo khe thoát hơi, kiểm tra lưu lượng khí |
|
Lõm mặt mối hàn |
Thiếu kim loại bù khe |
Thu hẹp khe hở hoặc cấp dây |
|
Đổi màu inox |
Thiếu khí, nhiệt đầu vào cao |
Tăng che chắn khí, tăng tốc độ |
11.3. Ghi yêu cầu hàn trên bản vẽ khi đặt gia công
Khi đặt gia công chi tiết kim loại tấm, nhiều bản vẽ chỉ ghi “hàn kín” mà không nói rõ phương pháp và mức chất lượng. Điều này dễ dẫn đến tranh cãi khi nghiệm thu, nhất là với bộ phận mua hàng và QA của nhà máy FDI.
Bản vẽ nên ghi tối thiểu:
-
Ký hiệu mối hàn theo ISO 2553:2019: kiểu mối hàn, kích thước, chiều dài, hàn một hay hai phía.
-
Phương pháp hàn yêu cầu hoặc cho phép (laser, TIG, MIG), nếu sản phẩm có lý do kỹ thuật.
-
Mức chất lượng chấp nhận, ví dụ mức C theo ISO 13919-1:2019 với mối hàn laser.
-
Yêu cầu sau hàn: mài phẳng, tẩy màu nhiệt inox, kiểm tra kín nước.
Ghi rõ từ đầu giúp nhà gia công báo đúng phương án và giá, tránh phát sinh khi giao hàng.
Kết luận
Hàn laser là gì đã có câu trả lời: đây là phương pháp hàn dùng tia laser hội tụ, mạnh nhất ở tấm mỏng cần mối hàn đẹp, ít biến dạng và tốc độ cao. Tuy vậy, hàn laser không thay thế hoàn toàn TIG/MIG. Lựa chọn đúng phụ thuộc vào độ dày, sản lượng, yêu cầu ngoại quan và độ chính xác của phôi sau cắt, chấn.
Nếu xưởng đang cân nhắc đầu tư, hãy hàn thử trên chính sản phẩm của mình, cắt mặt cắt kiểm tra và tính thời gian hoàn vốn trên số liệu thật. Nếu đang đặt gia công, hãy ghi rõ yêu cầu hàn trên bản vẽ để nhận phương án phù hợp.
Bạn đang cần gia công vỏ tủ, thiết bị inox hoặc chi tiết kim loại tấm theo bản vẽ?
Cinvico gia công tại xưởng Hoài Đức, Hà Nội, quản lý chất lượng theo ISO 9001:2015.
Cắt laser dung sai ±0,1mm, chấn gấp ±0,3mm, hàn TIG/MIG. Kỹ sư xem bản vẽ và đề xuất phương án hàn phù hợp cho từng chi tiết.
Xuất hóa đơn VAT, giao hàng toàn quốc.
=> Xem sản phẩm: SẢN PHẨM KIM LOẠI TẤM CINVICO
Gửi bản vẽ qua Zalo 0981.244.688 (Mrs Nhung) để trao đổi trực tiếp với kỹ sư.