
Dây chuyền sản xuất là gì, và vì sao xưởng thêm người, thêm máy mà sản lượng vẫn đứng yên? Bài viết giải thích khái niệm, 5 thành phần cấu tạo, các kiểu dây chuyền phổ biến và cách tính nhịp chuyền bằng ví dụ số cụ thể. Đọc xong, bạn sẽ biết xưởng mình đang nghẽn ở trạm nào và nên đầu tư vào đâu trước.
1. Dây chuyền sản xuất là gì?
Dây chuyền sản xuất (production line) là hệ thống máy móc, trạm làm việc, phương tiện vận chuyển và con người được xếp theo đúng thứ tự công đoạn. Nguyên vật liệu đi qua từng trạm, mỗi trạm làm một phần việc cố định. Đến cuối chuyền, bán thành phẩm trở thành sản phẩm hoàn chỉnh.
Điểm cốt lõi không nằm ở việc máy hiện đại hay không. Một dây chuyền đúng nghĩa phải có đủ 3 đặc điểm: công đoạn được chia nhỏ, thứ tự cố định và nhịp làm việc đồng bộ giữa các trạm. Thiếu nhịp đồng bộ, bạn chỉ có một dãy máy đặt cạnh nhau, chưa phải dây chuyền.
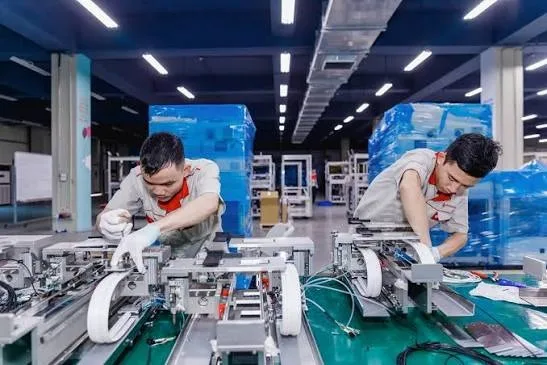
Ví dụ, một chuyền lắp ráp tủ điện nhỏ có 4 trạm: lắp khung, bắt ray và đi dây, đấu nối thiết bị, kiểm tra và đóng gói. Vỏ tủ chạy trên băng tải con lăn qua từng trạm. Mỗi công nhân chỉ làm một nhóm thao tác lặp lại, nên tay nghề lên nhanh và lỗi dễ khoanh vùng.
1.1. Dây chuyền hay dây truyền?
Cách viết đúng là “dây chuyền”, tức dây nối tiếp chuyển sản phẩm qua các công đoạn. “Dây truyền” là lỗi chính tả do đọc gần âm, không phải thuật ngữ kỹ thuật. Khi soạn hồ sơ thầu, quy trình ISO hay hợp đồng mua thiết bị, nên thống nhất dùng “dây chuyền” để tránh bị bắt lỗi.
1.2. Dây chuyền sản xuất khác quy trình sản xuất thế nào?
Hai khái niệm này hay bị dùng lẫn, nhưng khác nhau ở bản chất:
|
Tiêu chí |
Quy trình sản xuất |
Dây chuyền sản xuất |
|
Bản chất |
Bản mô tả các bước cần làm |
Cách tổ chức vật lý để chạy các bước đó |
|
Tồn tại ở đâu |
Trên giấy, trong SOP, phần mềm |
Trên mặt bằng xưởng |
|
Trả lời câu hỏi |
Làm gì, theo thứ tự nào |
Làm ở đâu, bằng thiết bị gì, mất bao nhiêu giây |
|
Khi thay đổi |
Sửa tài liệu |
Phải dời thiết bị, đổi layout |
Nói ngắn gọn, một quy trình có thể chạy theo kiểu dây chuyền hoặc không. Xưởng làm hàng đơn chiếc theo bản vẽ thường có quy trình rõ ràng nhưng không cần dây chuyền.
1.3. Dây chuyền sản xuất khác sản xuất theo lô và theo đơn hàng
Không phải sản phẩm nào cũng nên làm bằng dây chuyền. Cách tổ chức phụ thuộc vào sản lượng và độ đa dạng mã hàng:
-
Sản xuất theo đơn chiếc (job shop): mỗi đơn một thiết kế, máy bố trí theo nhóm chức năng (khu cắt, khu chấn, khu hàn). Hợp xưởng gia công theo bản vẽ.
-
Sản xuất theo lô (batch): làm một lô mã A rồi chuyển máy sang mã B. Hợp sản lượng vừa, nhiều mã.
-
Sản xuất theo dây chuyền (line): sản phẩm chảy liên tục qua các trạm cố định. Hợp sản lượng lớn, mã hàng ổn định.
Nếu một mã hàng chạy đều trên vài trăm sản phẩm mỗi ca, đó thường là dấu hiệu nên chuyển từ làm theo lô sang làm theo dây chuyền.
1.4. Dây chuyền sản xuất ra đời từ đâu?
Ngày 7/10/1913, Henry Ford cho chạy dây chuyền lắp ráp chuyển động tại nhà máy Highland Park (Michigan, Mỹ). Khung xe Model T được kéo qua các trạm cố định thay vì công nhân đi quanh chiếc xe. Sau khoảng một năm cải tiến, thời gian lắp một chiếc xe giảm từ khoảng 12,5 giờ xuống còn khoảng 93 phút.
Bài học từ Ford vẫn đúng với xưởng hôm nay. Năng suất tăng không nhờ công nhân làm nhanh hơn, mà nhờ hàng đến tận tay người làm và mỗi người chỉ làm một việc.
2. Cấu tạo dây chuyền sản xuất: 5 thành phần cốt lõi
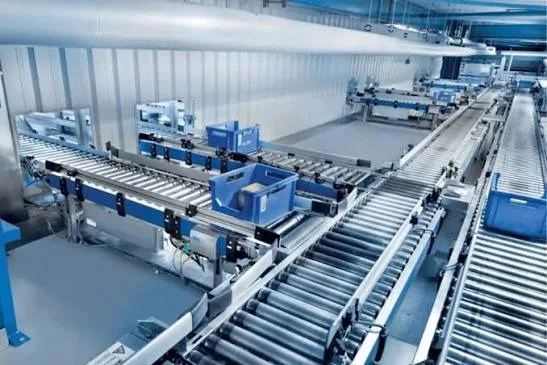
Dù là chuyền lắp ráp điện tử hay chuyền gia công cơ khí, mọi dây chuyền đều gồm 5 nhóm thành phần dưới đây. Thiếu hoặc lệch một nhóm, chuyền sẽ nghẽn ở đúng chỗ đó.
|
Thành phần |
Vai trò |
Thiết bị điển hình |
Dấu hiệu đang có vấn đề |
|
Trạm làm việc |
Nơi tạo ra giá trị cho sản phẩm |
Máy gia công, bàn thao tác, đồ gá |
Công nhân cúi, với, xoay người nhiều |
|
Hệ thống vận chuyển |
Chuyển bán thành phẩm giữa các trạm |
Băng tải, con lăn, xe đẩy |
Hàng dồn đống giữa hai trạm |
|
Lưu trữ và cấp liệu |
Cấp vật tư đúng lúc, đúng lượng |
Giá kệ, kệ FIFO, thùng linh kiện |
Công nhân rời vị trí đi lấy linh kiện |
|
Con người và quy trình |
Thực hiện và chuẩn hóa thao tác |
Công nhân, SOP, tổ trưởng chuyền |
Mỗi người làm một kiểu, lỗi không đều |
|
Chất lượng và an toàn |
Phát hiện lỗi, bảo vệ người vận hành |
Trạm QC, đồ gá kiểm, hàng rào an toàn |
Lỗi phát hiện ở cuối chuyền, tai nạn kẹp tay |
2.1. Trạm làm việc
Trạm làm việc là nơi sản phẩm thực sự được gia công hoặc lắp ráp. Với chuyền bán tự động, phần lớn trạm là bàn thao tác có bảng treo dụng cụ, khay linh kiện và đèn chiếu sáng trong tầm tay công nhân.
Chiều cao mặt bàn quyết định công nhân phải cúi hay nhón bao nhiêu lần mỗi ca. Khuyến nghị công thái học phổ biến lấy chiều cao khuỷu tay khi đứng làm mốc:
|
Loại công việc |
Chiều cao mặt làm việc so với khuỷu tay |
|
Thao tác chính xác (hàn linh kiện, kiểm tra ngoại quan) |
Cao hơn khuỷu tay khoảng 5–10 cm |
|
Lắp ráp nhẹ (bắt vít, đi dây, đóng gói) |
Thấp hơn khuỷu tay khoảng 10–15 cm |
|
Công việc dùng lực (ép, gõ, lắp chi tiết nặng) |
Thấp hơn khuỷu tay khoảng 15–40 cm |
Các bàn trên cùng một chuyền nên đồng bộ chiều cao với cao độ băng tải, để bán thành phẩm đẩy ngang qua mà không phải nhấc lên đặt xuống. Nếu đang chọn bàn cho chuyền mới, bạn có thể xem cấu tạo và cách chọn bàn thao tác công nghiệp. Với chi tiết nặng, nên tính trước tải trọng bàn thao tác.
Vật liệu bàn chọn theo môi trường của chuyền:
-
Thép sơn tĩnh điện: xưởng cơ khí, lắp ráp chung, chi phí hợp lý.
-
Inox SUS304: thực phẩm, dược phẩm, khu ẩm hoặc cần vệ sinh thường xuyên.
-
Nhôm định hình: chuyền đổi mã thường xuyên, cần tháo lắp đổi layout nhanh.
-
Bàn chống tĩnh điện (ESD): lắp ráp linh kiện điện tử, bo mạch.
=> Sản phẩm: BÀN THAO TÁC
2.2. Hệ thống vận chuyển giữa các trạm
Phương tiện vận chuyển nối các trạm thành một dòng chảy. Chọn loại nào phụ thuộc vào trọng lượng, hình dạng đáy hàng và khoảng cách giữa các trạm:
|
Phương tiện |
Phù hợp |
Lưu ý |
|
Băng tải con lăn tự do |
Thùng, khay, hàng đáy phẳng, đẩy tay hoặc dốc nhẹ |
Không dùng cho hàng đáy mềm, đáy lưới |
|
Băng tải con lăn truyền động |
Hàng nặng, cần tốc độ đều, chuyền dài |
Cần tính tải trên mỗi con lăn và tốc độ |
|
Băng tải PVC |
Hàng nhỏ, nhẹ, đáy không đều |
Phù hợp lắp ráp điện tử, đóng gói |
|
Xe đẩy |
Công đoạn cách xa nhau, cấp liệu theo đợt |
Cần lối đi riêng, không cắt ngang chuyền |
Băng tải con lăn còn làm vùng đệm giữa hai công đoạn có tốc độ khác nhau. Trạm sau không phải dừng chờ khi trạm trước chậm vài giây, nhờ vài sản phẩm đã nằm sẵn trên đoạn đệm. Trước khi đặt hàng, bạn nên so sánh tiêu chí của các nhà sản xuất băng tải để chọn đúng loại cho chuyền của mình.
=> Sản phẩm: BĂNG TẢI CON LĂN
2.3. Lưu trữ và cấp liệu
Linh kiện phải nằm sẵn ở đầu trạm theo nguyên tắc vào trước ra trước (FIFO). Mỗi lần công nhân rời vị trí đi lấy hàng là một khoảng thời gian chuyền đứng chờ.
-
Giá để hàng đặt sát chuyền, mặt kệ nghiêng về phía công nhân, lấy linh kiện từ phía trước và nạp bổ sung từ phía sau.
-
Thùng linh kiện có nhãn mã hàng, đặt trong tầm với, thùng rỗng là tín hiệu để bộ phận kho cấp tiếp.
-
Xe đẩy hàng chạy theo tuyến cố định giữa kho và chuyền, thay cho việc bê tay. Loại gấp gọn hợp với xưởng chật, xem thêm lợi ích xe đẩy hàng gấp gọn.
2.4. Con người và quy trình thao tác chuẩn
Kể cả chuyền tự động hoàn toàn vẫn cần người giám sát, bảo trì và xử lý lỗi. Với chuyền thủ công và bán tự động, SOP (quy trình thao tác chuẩn) tại mỗi trạm giữ cho chất lượng không phụ thuộc tay nghề từng người.
Một SOP dùng được trên chuyền nên có: ảnh minh họa từng bước, thời gian chuẩn cho mỗi thao tác, điểm cần kiểm tra và dụng cụ bắt buộc. SOP dán ngay tại trạm, ngang tầm mắt, hiệu quả hơn nhiều so với sổ tay để trong văn phòng.
Ngoài ra, nên đào tạo công nhân đa năng đứng được ít nhất 2–3 trạm. Khi có người nghỉ, tổ trưởng chỉ cần điều chuyển thay vì để trống trạm và làm nghẽn cả chuyền.
2.5. Kiểm soát chất lượng và an toàn
Trạm kiểm tra nên đặt ngay sau công đoạn dễ phát sinh lỗi nhất, không chỉ ở cuối chuyền. Lỗi phát hiện ở trạm 2 chỉ tốn công sửa trạm 2. Lỗi lọt tới cuối chuyền thì phải tháo cả phần việc của các trạm sau.
Về an toàn, có 3 nhóm rủi ro thường gặp trên dây chuyền:
-
Vùng chuyển động của robot, máy dập: phải có rào chắn. Khoảng cách từ rào tới vùng nguy hiểm tính theo ISO 13857:2019 (khoảng cách an toàn ngăn tay, chân với tới vùng nguy hiểm). Yêu cầu thiết kế bộ phận che chắn cố định và di động theo ISO 14120:2015.
-
Tiếng ồn từ máy dập, máy nén, máy cắt: mức tiếp xúc cho phép là 85 dBA trong 8 giờ theo QCVN 24:2016/BYT. Máy vượt ngưỡng nên được bao che bằng hộp chống ồn.
-
Va chạm giữa xe đẩy và người: phân làn lối đi bằng vạch sơn, không để tuyến xe cắt ngang khu thao tác.
Cinvico sản xuất hàng rào công nghiệp dạng khung lưới cho cell robot và khu máy, có cửa ra vào để bảo trì.
3. Nguyên lý hoạt động và cách vận hành dây chuyền sản xuất
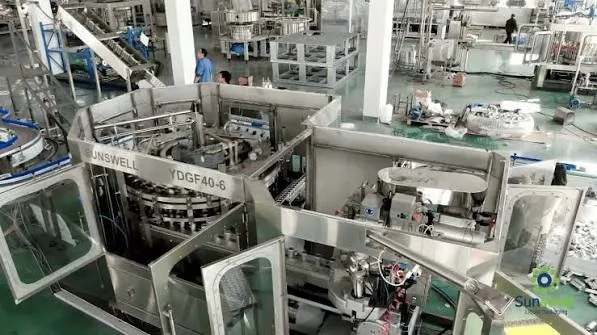
Dây chuyền chạy theo nguyên lý: chia việc thành nhiều công đoạn nhỏ, mỗi trạm chuyên một việc, sản phẩm đi liên tục theo một chiều. Muốn chuyền chạy đều, người quản lý phải đo được nhịp và biết trạm nào đang kéo cả chuyền chậm lại.
3.1. 5 chỉ số cần đo trên mọi dây chuyền
-
Takt time (nhịp yêu cầu): thời gian làm việc khả dụng chia cho sản lượng khách cần. Đây là nhịp chuyền phải đạt.
-
Cycle time (thời gian chu kỳ): thời gian thực tế một trạm hoàn thành một sản phẩm.
-
Bottleneck (điểm nghẽn): trạm có cycle time lớn nhất. Trạm này quyết định sản lượng cả chuyền.
-
Hiệu suất cân bằng chuyền: tổng cycle time các trạm chia cho (số trạm × cycle time lớn nhất).
-
OEE (hiệu suất thiết bị tổng thể): tích của 3 tỷ lệ: thời gian chạy thực, tốc độ thực và tỷ lệ hàng đạt.
3.2. Ví dụ tính nhịp chuyền và tìm điểm nghẽn
Ca 8 giờ, nghỉ 60 phút, còn 420 phút (25.200 giây). Khách cần 420 sản phẩm/ca, vậy takt time = 25.200 / 420 = 60 giây. Chuyền lắp tủ điện có 4 trạm với thời gian bấm giờ thực tế như sau:
|
Trạm |
Công đoạn |
Cycle time hiện tại (giây) |
So với takt 60 giây |
|
1 |
Lắp khung |
45 |
Dư 15 giây |
|
2 |
Bắt ray, đi dây |
58 |
Đạt |
|
3 |
Đấu nối thiết bị |
72 |
Vượt 12 giây |
|
4 |
Kiểm tra, đóng gói |
50 |
Dư 10 giây |
Trạm 3 mất 72 giây, vượt takt 60 giây, nên là điểm nghẽn. Cả chuyền chỉ ra được 25.200 / 72 = 350 sản phẩm/ca, thiếu 70 sản phẩm so với đơn hàng.
Hiệu suất cân bằng = (45 + 58 + 72 + 50) / (4 × 72) = 225 / 288 ≈ 78%. Nghĩa là khoảng 22% thời gian của chuyền đang mất vào việc chờ, chủ yếu ở trạm 1 và trạm 4.
3.3. Cân bằng lại chuyền mà không tăng người
Bước đầu tiên là kiểm tra số trạm tối thiểu: tổng thời gian công việc 225 giây chia takt 60 giây được 3,75, làm tròn lên 4 trạm. Vậy chuyền không thiếu người, chỉ đang chia việc chưa đều.
Giả sử 12 giây thao tác lắp sẵn cầu đấu ở trạm 3 có thể làm trước ngay từ trạm 1. Sau khi chuyển:
|
Trạm |
Trước (giây) |
Sau (giây) |
|
1 |
45 |
57 |
|
2 |
58 |
58 |
|
3 |
72 |
60 |
|
4 |
50 |
50 |
Trạm chậm nhất giờ là 60 giây, bằng takt. Chuyền đạt 420 sản phẩm/ca, hiệu suất cân bằng tăng lên 225 / 240 ≈ 94%, với đúng 4 người như cũ.
Khi không chuyển được thao tác, có thể thêm đồ gá để rút ngắn thời gian hoặc đặt dụng cụ vào bảng treo trong tầm tay. Cách cuối cùng là tách trạm nghẽn thành 2 vị trí song song. Phương pháp này gọi là cân bằng chuyền (line balancing). Bố trí lại mặt bằng để rút ngắn đường đi của hàng được hướng dẫn chi tiết trong bài dưới đây.
=> XEM THÊM: THIẾT KẾ LAYOUT XƯỞNG SẢN XUẤT: NGUYÊN TẮC VÀ QUY TRÌNH 7 BƯỚC
3.4. Ví dụ tính OEE cho một ca
Takt time cho biết chuyền cần chạy nhanh bao nhiêu, còn OEE cho biết chuyền đang thực sự chạy được bao nhiêu phần. Cùng ca 420 phút ở trên:
-
Chuyền dừng 42 phút vì thiếu linh kiện và đổi mã. Tỷ lệ thời gian chạy = 378 / 420 = 90%.
-
Trong 378 phút chạy, với nhịp chuẩn 60 giây, lẽ ra làm được 378 sản phẩm, thực tế làm 340. Tỷ lệ tốc độ = 340 / 378 ≈ 90%.
-
340 sản phẩm có 330 sản phẩm đạt. Tỷ lệ chất lượng = 330 / 340 ≈ 97%.
OEE ≈ 90% × 90% × 97% ≈ 79%. Con số này chỉ ra rằng phần mất lớn nhất nằm ở 42 phút dừng chuyền. Giải quyết khâu cấp liệu và đổi mã sẽ hiệu quả hơn là ép công nhân làm nhanh hơn.
3.5. Vận hành dây chuyền hằng ngày
Một chuyền ổn định thường có các thói quen vận hành sau:
-
Đầu ca: kiểm tra đủ linh kiện tại các giá cấp liệu, đủ dụng cụ trên bảng treo, chạy thử sản phẩm đầu tiên và kiểm tra trước khi chạy hàng loạt.
-
Trong ca: bảng theo dõi sản lượng theo giờ đặt cuối chuyền, ghi số thực tế so với kế hoạch. Lệch quá 10% trong một giờ là tín hiệu cần tổ trưởng xuống ngay.
-
Khi có sự cố: công nhân được quyền báo dừng (đèn hoặc chuông báo), tổ trưởng xử lý tại chỗ, ghi nguyên nhân vào sổ.
-
Cuối ca: vệ sinh trạm theo 5S, trả dụng cụ về đúng vị trí, tổng hợp lỗi và thời gian dừng để họp đầu ca sau.
4. Phân loại dây chuyền sản xuất
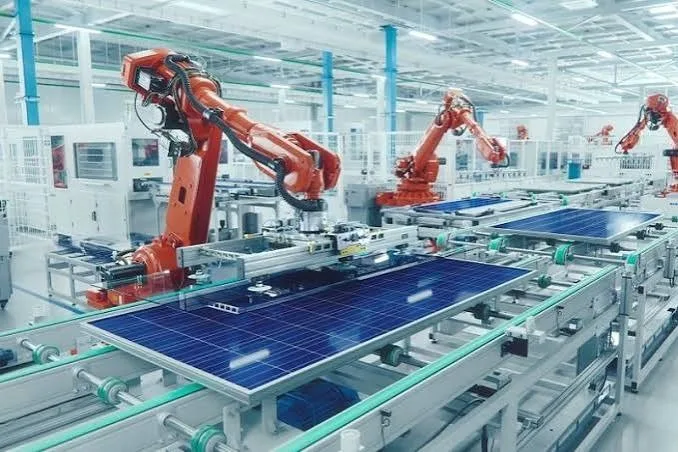
Các dây chuyền sản xuất thường được phân loại theo 4 tiêu chí: mức độ tự động hóa, số loại sản phẩm, tính liên tục và hình dạng bố trí.
4.1. Theo mức độ tự động hóa
|
Loại |
Đặc điểm |
Đầu tư |
Linh hoạt đổi mã |
Phù hợp |
|
Thủ công |
Công nhân thao tác bằng tay, dụng cụ cầm tay |
Thấp |
Cao |
Xưởng nhỏ, nhiều mã, sản lượng vừa |
|
Bán tự động |
Máy làm công đoạn nặng hoặc cần chính xác, người lắp ráp và kiểm tra |
Trung bình |
Khá |
Lắp ráp điện tử, cơ khí, đóng gói |
|
Tự động |
Máy, robot, băng tải và PLC làm phần lớn công đoạn |
Cao |
Thấp |
Sản lượng lớn, sản phẩm ổn định |
|
Thông minh |
Tự động hóa kèm cảm biến, MES, IoT thu dữ liệu theo thời gian thực |
Rất cao |
Tùy thiết kế |
Ô tô, pin, bán dẫn, nhà máy FDI |
Phần lớn xưởng vừa và nhỏ tại Việt Nam đang ở mức thủ công hoặc bán tự động. Đây không phải điểm yếu: chuyền bán tự động được cân bằng tốt thường hiệu quả hơn chuyền tự động bị đầu tư sai chỗ.
4.2. Theo số loại sản phẩm
-
Dây chuyền một sản phẩm: chỉ làm một mã, ví dụ chuyền chỉ lắp một model quạt. Dễ cân bằng nhất, nhưng phụ thuộc vào một mã hàng.
-
Dây chuyền nhiều sản phẩm theo lô: làm xong lô mã A mới chuyển sang mã B. Thời gian đổi mã là chi phí cần được rút ngắn.
-
Dây chuyền hỗn hợp: nhiều mã chạy xen kẽ trên cùng chuyền. Cần đồ gá đa năng, SOP rõ cho từng mã và trạm có thời gian gần nhau giữa các mã.
4.3. Theo tính liên tục
Dây chuyền liên tục chạy 24/7 với nguyên liệu dạng dòng như xi măng, giấy, nước giải khát. Dừng chuyền là mất chi phí khởi động lại, nên ưu tiên bảo trì phòng ngừa.
Dây chuyền gián đoạn gồm các công đoạn rời rạc như lắp ráp, gia công cơ khí, may mặc, có thể dừng theo ca. Đây là dạng phổ biến nhất ở các xưởng cơ khí và lắp ráp.
4.4. Theo hình dạng bố trí
|
Kiểu bố trí |
Đặc điểm |
Hợp với |
|
Chữ I (thẳng) |
Đầu vào một đầu, đầu ra đầu kia |
Sản xuất hàng loạt, ít mã, nhà xưởng dài |
|
Chữ U |
Đầu vào và đầu ra gần nhau, một người đứng được nhiều trạm |
Xưởng áp dụng Lean, số người thay đổi theo đơn |
|
Chữ L |
Chuyền gấp một góc |
Nhà xưởng hẹp, cần tận dụng góc |
|
Cell (ô sản xuất) |
Nhóm 3–6 trạm khép kín làm trọn một cụm |
Nhiều mã, sản lượng vừa |
Chuyền chữ U được nhiều xưởng chọn khi số đơn hàng biến động. Lúc đơn ít, 2 người có thể chạy 6 trạm; lúc đơn nhiều, tăng lên 4–6 người mà không phải dời thiết bị.
5. Ưu và nhược điểm của dây chuyền sản xuất
|
Ưu điểm |
Nhược điểm |
|
Năng suất cao nhờ chuyên môn hóa từng trạm |
Chuyền tự động cần vốn đầu tư ban đầu lớn |
|
Chất lượng đồng đều, khoanh lỗi theo trạm |
Một trạm dừng là cả chuyền dừng |
|
Đào tạo người mới nhanh vì ít thao tác |
Kém linh hoạt khi đổi mẫu nếu thiết kế cứng |
|
Dễ tính giá thành và lập kế hoạch |
Thao tác lặp lại gây mỏi, cần luân chuyển |
|
Giảm tồn kho bán thành phẩm giữa các công đoạn |
Cần quản lý nhịp và cấp liệu chặt chẽ |
Phần lớn nhược điểm giảm được nhờ thiết kế đúng từ đầu:
-
Kém linh hoạt: dùng khung lắp ghép bằng bulông hoặc ống nhôm tròn định hình thay vì hàn chết, để đổi layout trong vài giờ.
-
Một trạm dừng cả chuyền dừng: chừa đoạn băng tải đệm sau các trạm có máy hay hỏng, đào tạo công nhân đa năng.
-
Mỏi do lặp lại: chỉnh chiều cao bàn đúng công thái học, luân chuyển vị trí sau mỗi 2–4 giờ.
6. Một số dây chuyền sản xuất phổ biến hiện nay
|
Ngành |
Công đoạn chính |
Thiết bị hạ tầng đi kèm |
|
Lắp ráp điện tử |
Gắn linh kiện SMT, hàn, lắp vỏ, test |
Bàn thao tác chống tĩnh điện, băng tải PVC, giá linh kiện |
|
Gia công cơ khí, kim loại tấm |
Cắt laser, chấn gấp, hàn, sơn tĩnh điện, lắp ráp |
Bàn thép chịu tải, xe đẩy phôi, giá kệ hạng nặng |
|
Thực phẩm, đồ uống |
Rửa, chế biến, chiết rót, đóng gói |
Bàn và băng tải inox SUS304, phễu inox |
|
Dệt may, da giày |
Cắt, may theo cụm, hoàn thiện |
Bàn may, xe đẩy bán thành phẩm, giá treo |
|
Linh kiện ô tô, xe máy |
Dập, hàn robot, lắp cụm, kiểm tra |
Khung máy, hàng rào an toàn, hộp chống ồn |
Với chuyền cơ khí và kim loại tấm, từng bước cắt, chấn, hàn được giải thích chi tiết trong bài gia công kim loại tấm. Riêng các máy trên chuyền tự động thường cần khung máy gia công theo bản vẽ để lắp cảm biến, xi lanh và tủ điều khiển.
7. Xưởng vừa và nhỏ nên bắt đầu xây dựng dây chuyền từ đâu?
Sai lầm hay gặp nhất là mua máy trước rồi mới tính nhịp chuyền. Thứ tự hợp lý gồm 6 bước:
-
Chốt sản lượng mục tiêu theo đơn hàng thực tế 3–6 tháng tới, tính takt time cho từng ca.
-
Vẽ sơ đồ công đoạn và bấm giờ thực tế từng thao tác đang có, mỗi thao tác bấm ít nhất 10 lần rồi lấy giá trị điển hình.
-
Chia việc vào trạm sao cho mỗi trạm gần bằng takt time, tính số trạm tối thiểu như ví dụ ở mục 3.3.
-
Chỉ tự động hóa trạm là điểm nghẽn hoặc trạm cần độ chính xác cao, không tự động hóa toàn bộ ngay từ đầu.
-
Bố trí layout theo dòng chảy một chiều, chừa lối đi xe đẩy và chỗ đặt giá kệ cấp liệu, tránh hàng đi ngược.
-
Trang bị hạ tầng đồng bộ: bàn cùng chiều cao, băng tải khớp cao độ mặt bàn, tủ dụng cụ đặt đúng trạm, chạy thử 1–2 tuần rồi cân bằng lại.
7.1. 6 sai lầm khi xây dựng dây chuyền sản xuất
-
Mua thiết bị rời rạc từ nhiều nơi: bàn một chiều cao, băng tải một chiều cao, phải kê thêm hoặc cắt chân.
-
Không bấm giờ mà ước lượng: chuyền vận hành lệch xa thiết kế ngay tuần đầu.
-
Hàn chết toàn bộ khung: khi đổi mã hoặc thêm trạm phải cắt bỏ, tốn chi phí làm lại.
-
Đặt kho linh kiện xa chuyền: công nhân mất nhiều thời gian đi lấy hàng hơn thời gian lắp ráp.
-
Bỏ qua an toàn và tiếng ồn: đến khi khách hàng audit mới bổ sung rào chắn, hộp chống ồn, phải dừng chuyền để lắp.
-
Không chừa chỗ mở rộng: đơn tăng thì không còn mặt bằng để thêm trạm song song.
7.2. Cần chuẩn bị gì khi đặt thiết bị cho dây chuyền?
Để nhà cung cấp báo giá và sản xuất đúng ngay lần đầu, bạn nên chuẩn bị:
-
Bản vẽ layout hoặc ảnh chụp mặt bằng kèm kích thước, vị trí cột, cửa, ổ điện.
-
Chiều cao thao tác mong muốn và cao độ của máy móc sẵn có trên chuyền.
-
Tải trọng và kích thước sản phẩm đi trên băng tải, đặt trên bàn.
-
Môi trường làm việc: khô, ẩm, hóa chất, thực phẩm hay chống tĩnh điện, để chọn vật liệu.
-
Yêu cầu chứng từ: hóa đơn VAT, bản vẽ hoàn công, chứng chỉ vật liệu nếu khách hàng hoặc công ty mẹ yêu cầu.
=> Sản phẩm: TỦ ĐỂ DỤNG CỤ
8. Cinvico hỗ trợ gì khi bạn xây dựng hoặc cải tạo dây chuyền?
Cinvico không cung cấp máy móc tự động hóa. Cinvico làm phần hạ tầng cơ khí để dây chuyền chạy được: nơi đặt máy, nơi công nhân thao tác và đường đi của hàng.
-
Thiết bị trạm làm việc: bàn thao tác thép, inox, nhôm định hình, bàn ESD; tủ để dụng cụ; giá để hàng cấp liệu.
-
Thiết bị vận chuyển: băng tải con lăn, con lăn băng tải, xe đẩy hàng.
-
Khung và che chắn: khung máy theo bản vẽ, hàng rào công nghiệp, hộp chống ồn.
-
Năng lực gia công: cắt laser dung sai ±0,1 mm, chấn gấp dung sai ±0,3 mm, vận hành theo ISO 9001:2015.
Toàn bộ thiết bị được làm trong cùng một đơn hàng theo bản vẽ layout, nên chiều cao bàn, băng tải và giá kệ khớp nhau ngay khi lắp. Xem thêm các dòng thiết bị tại danh mục sản phẩm kim loại tấm.
Kết luận
Dây chuyền sản xuất không chỉ là máy móc đặt cạnh nhau. Đó là một dòng chảy có nhịp, nơi trạm làm việc, vận chuyển, cấp liệu, con người và kiểm soát chất lượng phải khớp với takt time. Hiểu đúng dây chuyền sản xuất là gì, đo được điểm nghẽn và OEE rồi mới đầu tư, xưởng sẽ tăng sản lượng mà không phải tăng người.
Nếu bạn đang mở chuyền mới hoặc cải tạo chuyền cũ, hãy gửi sơ đồ mặt bằng và danh sách công đoạn qua Zalo 0981.244.688. Kỹ sư Cinvico sẽ dựng bản vẽ bố trí bàn thao tác, băng tải và giá kệ để bạn duyệt trước khi sản xuất tại xưởng 422 Sơn Đồng, Hoài Đức, Hà Nội.


