Phay CNC là gì? Đó là phương pháp dùng dao quay tròn bóc vật liệu khỏi phôi, mọi chuyển động do máy tính điều khiển theo chương trình số. Nếu bạn là kỹ sư hay chủ xưởng đang đặt gia công thuê ngoài, hiểu đúng phay CNC giúp tránh hai lỗi tốn tiền nhất: ghi dung sai quá chặt và đưa chi tiết dạng tấm đi phay.
Bài viết đi lần lượt: nguyên lý và lệnh G-code cơ bản, các loại máy 3 đến 5 trục, công thức tính thông số cắt, lỗi thường gặp khi phay, dung sai đạt được, cách chọn giữa phay CNC, tiện CNC và gia công kim loại tấm, cách đặt gia công và bố trí khu máy phay an toàn trong xưởng.
1. Phay CNC là gì?
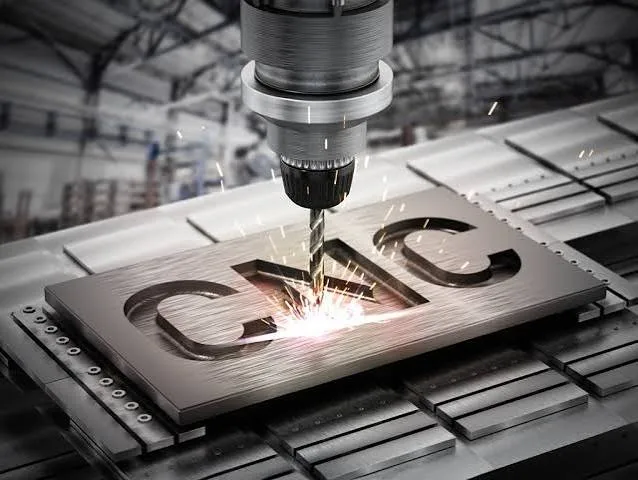
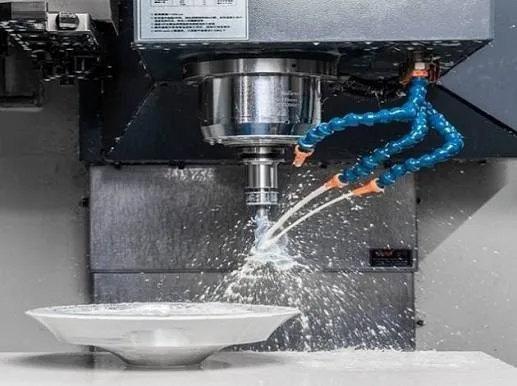
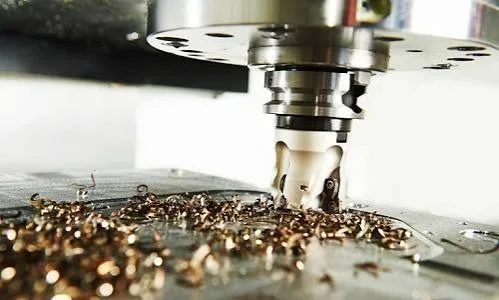
Phay CNC (CNC milling) là phương pháp gia công cắt gọt, trong đó dao phay quay ở tốc độ cao và di chuyển theo quỹ đạo lập trình sẵn để tạo mặt phẳng, rãnh, hốc, lỗ hoặc bề mặt 3D trên phôi. CNC là viết tắt của Computer Numerical Control, nghĩa là điều khiển số bằng máy tính.
Khác với phay cơ, người thợ không quay tay quay để tiến dao. Bộ điều khiển đọc chương trình, ra lệnh cho động cơ servo dịch chuyển từng trục với bước rất nhỏ. Nhờ đó chi tiết thứ 100 giống chi tiết thứ nhất.
|
Tiêu chí |
Phay cơ (vạn năng) |
Phay CNC |
|
Điều khiển chạy dao |
Tay quay, thợ canh vạch |
Chương trình G-code, động cơ servo |
|
Biên dạng cong, 3D |
Rất khó, cần đồ gá chép hình |
Làm được nhờ nội suy nhiều trục |
|
Độ lặp lại |
Phụ thuộc tay nghề |
Ổn định giữa các chi tiết |
|
Thay dao |
Thủ công |
Tự động qua ổ dao (ATC) |
|
Phù hợp |
Sửa chữa, đơn chiếc đơn giản |
Hàng loạt, chi tiết phức tạp |
Trong xưởng cơ khí, gia công phay CNC thường đứng cạnh tiện CNC và gia công kim loại tấm. Ba nhóm này giải quyết ba dạng chi tiết khác nhau. Mục 8 so sánh cụ thể để bạn chọn đúng ngay từ khâu thiết kế, trước khi gửi bản vẽ đi hỏi giá.
2. Cấu tạo và nguyên lý hoạt động của máy phay CNC
2.1. Các bộ phận chính
|
Bộ phận |
Chức năng |
|
Thân máy, đế máy |
Kết cấu gang hoặc thép hàn, chịu lực cắt và hấp thụ rung |
|
Bàn máy |
Nơi gá phôi bằng ê tô, đồ gá hoặc bulong rãnh T |
|
Trục chính (spindle) |
Kẹp và quay dao; máy đứng phổ thông thường 8.000 đến 12.000 vòng/phút |
|
Ổ dao tự động (ATC) |
Chứa từ khoảng 20 đến hàng trăm dao, đổi dao theo lệnh |
|
Bộ điều khiển |
Đọc chương trình, tính quỹ đạo (Fanuc, Mitsubishi, Siemens, Heidenhain...) |
|
Động cơ servo, vít me bi |
Dịch chuyển các trục X, Y, Z chính xác, ít độ rơ |
|
Hệ làm mát, thoát phoi |
Giảm nhiệt, đẩy phoi khỏi vùng cắt |
|
Vỏ che, cửa liên động |
Chặn phoi, dầu văng; máy dừng khi mở cửa |
Bộ điều khiển, biến tần và driver servo được lắp trong tủ điện của máy. Tủ cần kín bụi, thoáng nhiệt, vì phoi và dầu tưới nguội lọt vào là nguyên nhân hay gặp gây lỗi driver.
Khi đọc catalogue máy, ba thông số quyết định máy làm được chi tiết gì là: hành trình X/Y/Z (kích thước phôi tối đa), côn trục chính (BT30 cho chi tiết nhỏ, tốc độ cao; BT40 phổ biến nhất; BT50 cho cắt nặng) và công suất trục chính (quyết định ăn dao sâu được bao nhiêu với thép).
2.2. Nguyên lý hoạt động
Phay CNC có hai chuyển động. Chuyển động cắt chính là dao quay quanh trục của nó. Chuyển động chạy dao là dao hoặc bàn máy tịnh tiến theo các trục X, Y, Z.
Chuỗi xử lý diễn ra như sau: kỹ sư dựng mô hình trên phần mềm CAD, phần mềm CAM tính đường chạy dao, rồi xuất ra chương trình G-code. Cấu trúc G-code được chuẩn hóa trong ISO 6983-1:2009. Bộ điều khiển đọc từng dòng lệnh và điều khiển servo theo đúng tọa độ, tốc độ.
2.3. Các lệnh G-code, M-code cơ bản
Kỹ sư không trực tiếp lập trình vẫn nên đọc được vài lệnh cơ bản để kiểm tra chương trình hoặc trao đổi với thợ đứng máy. Bảng dưới theo cú pháp hệ Fanuc, phổ biến nhất tại Việt Nam:
|
Lệnh |
Ý nghĩa |
|
G00 |
Chạy dao nhanh, không cắt, để di chuyển tới vị trí mới |
|
G01 |
Cắt theo đường thẳng với lượng chạy dao F |
|
G02 / G03 |
Cắt theo cung tròn cùng / ngược chiều kim đồng hồ |
|
G41 / G42 |
Bù bán kính dao bên trái / bên phải biên dạng |
|
G43 |
Bù chiều dài dao |
|
G54 |
Gọi hệ tọa độ phôi (điểm 0 đã set trên phôi) |
|
M03 / M05 |
Trục chính quay thuận / dừng trục chính |
|
M06 |
Thay dao |
|
M08 / M09 |
Bật / tắt tưới nguội |
|
M30 |
Kết thúc chương trình, quay về đầu |
2.4. Phay thuận và phay nghịch
Phay thuận là dao quay cùng chiều chạy dao, phoi đi từ dày tới mỏng. Cách này cho bề mặt đẹp hơn và dao bền hơn, nên được dùng phổ biến trên máy CNC có vít me bi.
Phay nghịch là dao quay ngược chiều chạy dao, phoi đi từ mỏng tới dày. Kỹ sư thường chọn phay nghịch khi phôi có lớp vỏ cứng như phôi đúc, phôi cán nóng, hoặc máy cũ còn độ rơ.
3. Các loại máy phay CNC phổ biến
3.1. Phân loại theo số trục
|
Loại máy |
Chuyển động |
Chi tiết điển hình |
|
3 trục |
X, Y, Z tịnh tiến |
Tấm đế, bích, vỏ hộp khối, rãnh, hốc một mặt |
|
4 trục |
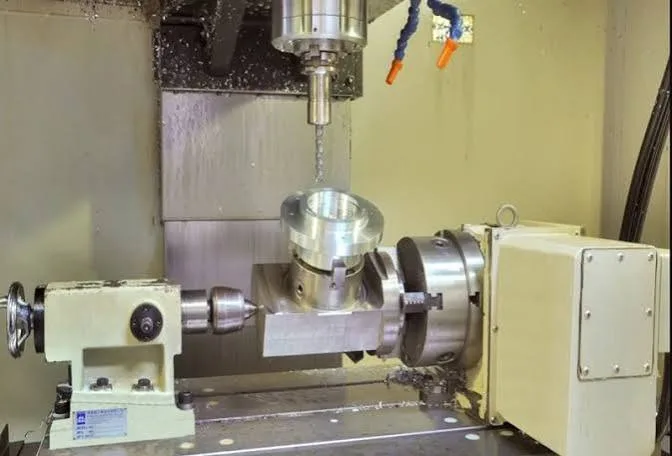
Thêm trục quay A |
Trục có rãnh then, chi tiết cần phay nhiều mặt bên |
|
5 trục |
Thêm hai trục quay (A/B hoặc B/C) |
Cánh quạt, khuôn có góc thoát phức tạp, chi tiết hàng không |
Máy 5 trục có hai kiểu làm việc. Kiểu 3+2 khóa hai trục quay ở một góc rồi phay như máy 3 trục. Kiểu 5 trục đồng thời cho cả năm trục cùng chuyển động, dùng cho bề mặt cong liên tục.
Với đa số chi tiết máy trong xưởng sản xuất Việt Nam, máy 3 trục là đủ. Chỉ nên trả thêm cho 4 hoặc 5 trục khi chi tiết cần gia công nhiều mặt trong một lần gá để giữ độ đồng tâm, độ vuông góc giữa các mặt.
3.2. Phân loại theo kết cấu
-
Máy phay đứng (VMC): trục chính thẳng đứng, phổ biến nhất trong xưởng vừa và nhỏ, dễ quan sát, dễ gá.
-
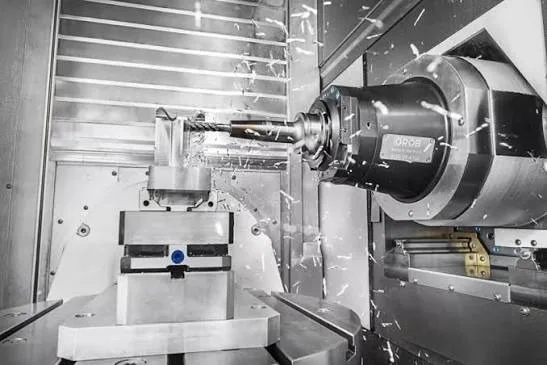
Máy phay ngang (HMC): trục chính nằm ngang, phoi rơi tự nhiên, thường có bàn xoay để phay bốn mặt trong một lần gá.
-
Máy phay giường, gantry: hành trình lớn, dùng cho khuôn lớn, tấm đế máy dài vài mét.
-
Máy phay khắc tốc độ cao: trục chính 20.000 vòng/phút trở lên, dao nhỏ, chuyên điện cực đồng, khuôn chi tiết nhỏ.
4. Các phương pháp phay CNC và dao phay thông dụng
4.1. Các phương pháp phay
-
Phay mặt đầu: tạo mặt phẳng chuẩn, thường là bước đầu tiên trên phôi thô.
-
Phay biên dạng: cắt theo đường viền ngoài hoặc trong của chi tiết.
-
Phay rãnh, phay hốc: tạo rãnh then, rãnh chữ T, hốc lắp linh kiện.
-
Khoan, khoét, taro: làm lỗ ren ngay trên máy phay, không cần chuyển máy.
-
Phay 3D: dùng dao cầu chạy theo bề mặt cong của khuôn, mẫu.
-
Phay tốc độ cao (HSM): ăn dao nông, chạy nhanh, giữ tải dao đều, phổ biến khi phay khuôn và thép đã tôi.
4.2. Dao phay thường dùng
|
Loại dao |
Dùng cho |
Lưu ý |
|
Dao phay ngón (end mill) |
Rãnh, biên dạng, hốc |
2 đến 3 răng cho nhôm để thoát phoi; 4 răng trở lên cho thép |
|
Dao phay mặt đầu gắn mảnh |
Phay phẳng diện tích lớn |
Thay mảnh khi mòn, không thay cả dao |
|
Dao cầu (ball nose) |
Bề mặt 3D, khuôn |
Bước ngang càng nhỏ, bề mặt càng mịn nhưng lâu hơn |
|
Dao bo góc (bull nose) |
Phay thô khuôn, hốc có bo đáy |
Bền hơn dao ngón vuông khi phay thô |
|
Dao vát mép |
Vát cạnh, phá bavia |
Nên có trong mọi chương trình để chi tiết an toàn khi cầm |
Vật liệu dao chủ yếu là thép gió (HSS) và hợp kim cứng (carbide). Dao carbide chịu tốc độ cắt cao hơn HSS nhiều lần nên là lựa chọn mặc định trên máy CNC, nhưng giòn, dễ mẻ khi va đập. Lớp phủ như TiAlN giúp dao chịu nhiệt khi phay thép, inox.
Một ô máy phay thường quản lý vài chục đến hàng trăm dao lắp sẵn trên đầu kẹp BT30, BT40. Cất dao trong tủ để dụng cụ có khay chia ngăn giúp tránh mẻ lưỡi và rút ngắn thời gian tìm dao khi đổi ca.
5. Quy trình gia công phay CNC từ bản vẽ đến chi tiết
-
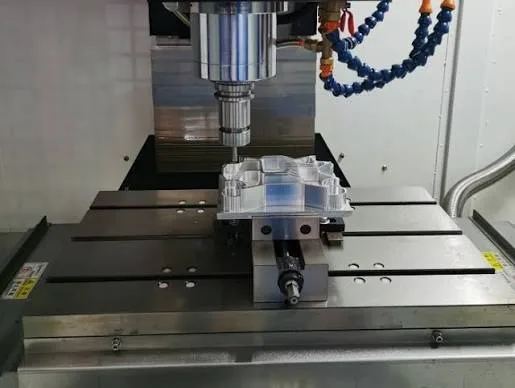
Đọc bản vẽ: xác định vật liệu, kích thước, dung sai, độ nhám, mặt chuẩn.
-
Dựng mô hình CAD: thường dùng SolidWorks, Inventor, Fusion 360.
-
Lập trình CAM: chọn dao, chiến lược phay thô, phay tinh, thông số cắt.
-
Mô phỏng: kiểm tra va chạm giữa dao, đầu kẹp, đồ gá và phần vật liệu còn sót.
-
Gá phôi, set dao, set gốc phôi: đo chiều dài dao, xác định điểm 0 trên phôi (G54).
-
Chạy thử, gia công: chạy chậm chi tiết đầu, chỉnh bù dao nếu cần.
-
Kiểm tra: thước cặp, panme, đồng hồ so hoặc máy đo tọa độ (CMM).
Khâu kiểm tra chi tiết đầu nên làm trên bàn thao tác cơ khí mặt phẳng, cứng, đặt cạnh máy. Đo ngay tại chỗ giúp phát hiện sai kích thước trước khi chạy cả lô.
5.1. Tính tốc độ trục chính và lượng chạy dao
Hai công thức kỹ sư dùng hằng ngày:
-
Tốc độ trục chính: n = 1000 × Vc / (π × D), trong đó Vc là tốc độ cắt (m/phút), D là đường kính dao (mm).
-
Lượng chạy dao: Vf = fz × z × n, trong đó fz là lượng ăn dao mỗi răng (mm/răng), z là số răng.
|
Vật liệu phôi |
Vc tham khảo (dao carbide) |
n với dao D10 |
fz, z |
Vf |
|
Nhôm A6061 |
250 m/phút |
khoảng 7.960 vòng/phút |
0,05 mm, 3 răng |
khoảng 1.190 mm/phút |
|
Thép C45 |
120 m/phút |
khoảng 3.820 vòng/phút |
0,04 mm, 4 răng |
khoảng 610 mm/phút |
|
Inox SUS304 |
80 m/phút |
khoảng 2.550 vòng/phút |
0,03 mm, 4 răng |
khoảng 310 mm/phút |
Số liệu trên dùng để minh họa cách tính. Khi chạy thật, hãy lấy Vc và fz theo catalogue của hãng dao và giảm 10% đến 20% cho lần chạy đầu.
Bảng cũng cho thấy vì sao inox đắt hơn nhôm khi đi phay: cùng một rãnh, tốc độ chạy dao với SUS304 chỉ bằng khoảng 1/4 so với nhôm, tức là gần gấp 4 lần giờ máy.
5.2. Lỗi thường gặp khi phay CNC và cách xử lý
|
Hiện tượng |
Nguyên nhân hay gặp |
Cách xử lý |
|
Rung, bề mặt có vết sóng |
Dao nhô quá dài, ăn dao quá sâu, gá phôi không chắc |
Rút ngắn dao, giảm chiều sâu cắt, kẹp lại phôi |
|
Kích thước lệch dần qua cả lô |
Dao mòn, trục chính giãn nở nhiệt |
Bù mòn dao định kỳ, cho máy chạy ấm trước ca |
|
Bavia nhiều ở cạnh |
Dao mòn, phay nghịch ở đường tinh |
Thay dao, chuyển sang phay thuận, thêm đường vát mép |
|
Phoi dính dao khi phay nhôm |
Thoát phoi kém, thiếu tưới nguội |
Dùng dao 2 đến 3 răng, tăng tưới nguội hoặc thổi khí |
|
Gãy dao nhỏ |
Lượng chạy dao quá cao, phoi kẹt trong hốc sâu |
Giảm Vf, phay hốc theo lớp, dùng chiến lược phay xoắn |
6. Phay CNC đạt độ chính xác bao nhiêu?
6.1. Dung sai kích thước
Với máy phay CNC đứng thông dụng, chi tiết thường đạt ±0,02 đến ±0,05 mm. Dung sai ±0,01 mm làm được nhưng cần máy tốt, kiểm soát nhiệt và đo bằng CMM, nên giá tăng rõ rệt.
Nếu bản vẽ không ghi dung sai riêng, xưởng thường áp dung sai chung theo ISO 2768-1:1989:
|
Kích thước danh nghĩa |
Cấp f (tinh) |
Cấp m (trung bình) |
Cấp c (thô) |
|
Trên 3 đến 6 mm |
±0,05 mm |
±0,1 mm |
±0,3 mm |
|
Trên 6 đến 30 mm |
±0,1 mm |
±0,2 mm |
±0,5 mm |
|
Trên 30 đến 120 mm |
±0,15 mm |
±0,3 mm |
±0,8 mm |
|
Trên 120 đến 400 mm |
±0,2 mm |
±0,5 mm |
±1,2 mm |
Đọc bảng này theo chiều ngược lại cũng hữu ích: nếu mặt lắp ghép của bạn chỉ cần ±0,2 mm thì ghi ISO 2768-m là đủ, không cần đòi ±0,02 mm.
6.2. Độ nhám bề mặt
Phay thô cho độ nhám khoảng Ra 6,3 đến 12,5 µm. Phay tinh thường đạt Ra 1,6 đến 3,2 µm, có thể xuống Ra 0,8 µm với dao và chế độ cắt phù hợp. Mặt cần bóng hơn nữa, như mặt trượt hay mặt làm kín, thường phải mài.
6.3. Vật liệu thường phay
|
Vật liệu |
Đặc điểm khi phay |
Ứng dụng |
|
Nhôm A6061, A7075 |
Cắt nhanh, nhẹ, dễ anod |
Đồ gá, vỏ thiết bị, chi tiết máy tự động |
|
Thép C45 (S45C) |
Phổ biến, giá hợp lý, có thể tôi |
Trục, bích, chi tiết chịu lực |
|
Thép khuôn SKD11 |
Cứng, mòn dao nhanh |
Khuôn dập, dao cắt |
|
Inox SUS304 |
Dẻo, dễ dính dao, cần làm mát tốt |
Thiết bị thực phẩm, y tế |
|
Đồng, nhựa POM, MC |
Dễ cắt |
Điện cực, bạc lót, dẫn hướng |
7. Ưu điểm, hạn chế và ứng dụng của phay CNC
7.1. Ưu điểm
-
Độ chính xác và độ lặp lại cao, phù hợp chi tiết lắp ghép.
-
Làm được hình dạng phức tạp, bề mặt 3D mà phay cơ khó làm nổi.
-
Một thợ có thể đứng hai đến ba máy khi chạy lô, giảm phụ thuộc tay nghề.
-
Chương trình lưu lại được, lần đặt hàng sau chạy lại nhanh.
7.2. Hạn chế
-
Máy đắt: máy 3 trục thông dụng có giá từ vài trăm triệu đến vài tỷ đồng.
-
Thời gian lập trình và gá đặt lớn, nên làm đơn chiếc giá cao.
-
Hao phí vật liệu cao vì phải bóc từ phôi khối.
-
Không hiệu quả với chi tiết dạng tấm mỏng như vỏ tủ, khay, máng.
7.3. Ứng dụng theo ngành
-
Khuôn mẫu: lòng khuôn ép nhựa, khuôn dập, điện cực đồng cho máy xung.
-
Điện tử: đồ gá, jig kiểm tra, pallet cho dây chuyền lắp ráp SMT.
-
Ô tô, xe máy: vỏ hộp số, giá bắt, đồ gá hàn cho dây chuyền.
-
Máy tự động: tấm đế, bích lắp động cơ, khối dẫn hướng trên khung máy công nghiệp.
-
Thực phẩm, y tế: chi tiết inox tiếp xúc sản phẩm, cần bề mặt nhẵn dễ vệ sinh.
8. Phay CNC, tiện CNC hay gia công kim loại tấm: chọn cách nào?
Chọn sai phương pháp là lý do phổ biến khiến báo giá gia công đội lên gấp nhiều lần. Quy tắc nhanh: nhìn hình dạng chi tiết trước, dung sai sau.
|
Tiêu chí |
Phay CNC |
Tiện CNC |
Gia công kim loại tấm |
|
Hình dạng chi tiết |
Khối, mặt phẳng, rãnh, hốc, 3D |
Tròn xoay: trục, bạc, ống |
Tấm mỏng chấn thành hộp, khung, vỏ |
|
Phôi |
Khối, tấm dày |
Thanh tròn |
Tấm thép, inox, nhôm |
|
Dung sai thường gặp |
±0,02 đến ±0,05 mm |
±0,01 đến ±0,03 mm |
Cắt laser ±0,1 mm, chấn ±0,3 mm |
|
Hao phí vật liệu |
Cao |
Trung bình |
Thấp, xếp hình trên tấm |
|
Chi phí với vỏ, khung lớn |
Rất cao |
Không áp dụng |
Thấp |
Ba câu hỏi để chọn nhanh:
-
Chi tiết có tròn xoay không? Có thì ưu tiên tiện, phay chỉ làm thêm rãnh then, mặt vát.
-
Chi tiết có làm được từ một tấm phẳng rồi gấp lại không? Có thì ưu tiên kim loại tấm.
-
Mặt nào cần dung sai dưới ±0,1 mm? Chỉ mặt đó mới cần phay; phần còn lại không cần.
Ví dụ thực tế: vỏ tủ điều khiển 600 × 400 × 300 mm nếu phay từ khối nhôm sẽ tốn nhiều vật liệu và giờ máy. Cùng chi tiết đó làm bằng tôn 1,5 đến 2 mm, cắt laser kim loại rồi chấn gấp kim loại, sẽ nhanh và rẻ hơn nhiều. Với tấm dày cần đường chấn sắc, cạnh vuông, xưởng còn soi rãnh kim loại trước khi chấn.
Cách làm hợp lý cho nhiều thiết bị là kết hợp: phần vỏ, khung, giá đỡ làm bằng kim loại tấm; chỉ những mặt lắp ghép cần dung sai chặt mới đưa đi phay. Cách chia này thường giảm đáng kể tổng chi phí mà không ảnh hưởng chức năng.
Bạn có bản vẽ vỏ máy, khung máy, giá đỡ đang định đưa đi phay? Gửi bản vẽ để kỹ sư Cinvico xem phần nào chuyển được sang kim loại tấm.
-
Xưởng tại Hoài Đức, Hà Nội: cắt laser ±0,1 mm, chấn gấp ±0,3 mm, hàn TIG/MIG
-
Sản xuất theo bản vẽ, xuất hóa đơn VAT
=> Sản phẩm: KHUNG MÁY CÔNG NGHIỆP
Zalo kỹ sư: 0981.244.688 (Mrs Nhung)
9. Chi phí phay CNC phụ thuộc gì và chuẩn bị gì khi đặt gia công?
9.1. Các yếu tố quyết định giá
-
Giờ máy: máy 5 trục có đơn giá giờ cao hơn máy 3 trục.
-
Thời gian setup và lập trình: chia đều cho số lượng, nên đơn chiếc đắt hơn nhiều so với lô 50 cái.
-
Vật liệu: inox, thép khuôn mòn dao và cắt chậm hơn nhôm (xem bảng ở mục 5.1).
-
Dung sai và độ nhám: siết từ ±0,05 xuống ±0,01 mm có thể làm thời gian gia công và kiểm tra tăng gấp đôi.
-
Số lần gá: chi tiết phải lật gá 4 đến 5 lần sẽ đắt hơn chi tiết làm xong trong 1 đến 2 lần gá.
-
Xử lý sau phay: anod, mạ, nhiệt luyện, mài.
9.2. Hồ sơ nên gửi khi hỏi giá
-
File 3D (STEP, IGES) kèm bản vẽ 2D (PDF, DWG) có ghi dung sai các kích thước quan trọng.
-
Vật liệu, số lượng, tiến độ cần hàng.
-
Yêu cầu bề mặt, xử lý nhiệt, chứng chỉ vật liệu (mill certificate) nếu khách hàng cuối yêu cầu.
-
Với chi tiết giao cho nhà máy FDI: yêu cầu báo cáo kiểm tra lô đầu (FAI) ngay từ lúc hỏi giá, vì việc đo đầy đủ cũng tính vào chi phí.
9.3. Bốn lỗi bản vẽ làm giá phay CNC tăng vọt
-
Ghi dung sai chặt cho mọi kích thước. Chỉ mặt lắp ghép mới cần dung sai riêng, phần còn lại ghi theo ISO 2768-m.
-
Góc trong vuông tuyệt đối ở hốc. Dao tròn không tạo được góc 90 độ sắc; hãy bo góc bằng bán kính dao tiêu chuẩn như R3, R5.
-
Thành quá mỏng, hốc quá sâu. Thành dưới 1 mm hoặc hốc sâu hơn 4 lần đường kính dao dễ rung, phải chạy chậm.
-
Đưa chi tiết dạng tấm đi phay. Giá đỡ, nắp che, khay nên chuyển sang cắt laser và chấn gấp.
9.4. Nên tự đầu tư máy phay CNC hay thuê ngoài?
Đây là câu hỏi nhiều chủ xưởng đặt ra khi đơn hàng tăng. Thuê ngoài hợp lý khi nhu cầu thất thường, chi tiết đa dạng, hoặc xưởng chưa có người lập trình CAM. Tự đầu tư đáng cân nhắc khi có tải đều tối thiểu một ca mỗi ngày, chi tiết lặp lại theo lô, và tiến độ thuê ngoài đang làm chậm giao hàng.
Ngoài giá máy, hãy tính đủ các khoản đi kèm: dao cụ và đầu kẹp, đồ gá, phần mềm CAM, thiết bị đo, nền móng, khí nén, điện ba pha và người vận hành có tay nghề. Nhiều xưởng chỉ tính giá máy nên thời gian hoàn vốn thực tế dài hơn kế hoạch.
10. Bố trí khu vực máy phay CNC an toàn và gọn gàng
10.1. Mặt bằng và lưu trữ
Một ô máy phay chạy hiệu quả cần chỗ cho dao, phôi và khu kiểm tra. Phôi và thành phẩm di chuyển giữa các máy bằng xe đẩy hàng chịu tải, còn phôi thanh, phôi tấm cất trên giá để hàng hạng nặng theo mác vật liệu để tránh lấy nhầm.
Đặt tủ dao, bàn kiểm tra trong tầm vài bước chân từ cửa máy, để thợ không phải rời máy lâu khi đổi dao hay đo chi tiết. Đây cũng là cách làm theo 5S mà khách hàng FDI thường kiểm tra khi đánh giá nhà cung cấp.
10.2. An toàn lao động và môi trường
-
Vỏ che và cửa liên động: an toàn cho trung tâm gia công, máy phay được quy định trong ISO 16090-1:2017. Không tháo hay vô hiệu hóa công tắc cửa để chạy nhanh hơn.
-
Dầu tưới nguội: phuy dầu đậm đặc và dầu thải cần đặt trên khay chống tràn hóa chất để tránh dầu loang ra nền, gây trơn trượt và ô nhiễm. Dầu thải cần lưu giữ riêng như chất thải nguy hại.
-
Tiếng ồn: bản thân máy có vỏ che thường không quá ồn, nhưng khu máy nén khí, súng thổi phoi có thể làm tăng mức ồn. Nên đo định kỳ và đối chiếu giới hạn 85 dB(A) cho 8 giờ làm việc theo QCVN 24:2016/BYT. Nếu nguồn ồn là máy nén khí, hộp chống ồn là giải pháp xử lý tại nguồn.
-
Ô robot cấp phôi: khi tự động hóa cấp phôi bằng robot, vùng làm việc của robot cần hàng rào công nghiệp có cửa liên động.
10.3. Lắp đặt máy mới
Khi nhập máy mới, khâu nâng hạ, đặt máy và cân chỉnh cần đội có kinh nghiệm, vì nền không phẳng hay máy đặt lệch sẽ ảnh hưởng trực tiếp tới độ chính xác. Xưởng chưa có đội riêng có thể tham khảo dịch vụ lắp đặt máy móc thiết bị của Cinvico.
=> Sản phẩm: TỦ ĐỂ DỤNG CỤ CƠ KHÍ
Kết luận
Tóm lại, phay CNC là gì: dao quay cắt bỏ vật liệu theo chương trình số, thường đạt ±0,02 đến ±0,05 mm và làm được hình dạng phức tạp. Phương pháp này mạnh nhất với chi tiết khối, khuôn, đồ gá, mặt lắp ghép. Với vỏ, khung, giá đỡ dạng tấm, gia công kim loại tấm thường nhanh và tiết kiệm hơn.
Trước khi gửi bản vẽ đi phay, hãy kiểm lại dung sai, góc bo và hình dạng chi tiết theo mục 9.3. Nếu bản vẽ có phần khung, vỏ hoặc giá đỡ, gửi cho Cinvico qua Zalo 0981.244.688 để kỹ sư tư vấn phương án làm bằng kim loại tấm, hoặc xem các sản phẩm kim loại tấm Cinvico đang sản xuất.