Bạn đang cầm bản vẽ một chi tiết kim loại tấm và phân vân nên đặt khuôn dập hay cắt laser? Trước hết cần hiểu đột dập là gì: đó là phương pháp dùng máy ép đẩy chày qua cối để cắt hoặc tạo hình tấm kim loại chỉ trong một nhát. Bài viết đi thẳng vào nguyên lý, công thức tính lực đột, vật liệu phù hợp, máy, khuôn, điểm hòa vốn và những gì cần chuẩn bị khi đặt gia công.
1. Đột dập là gì?
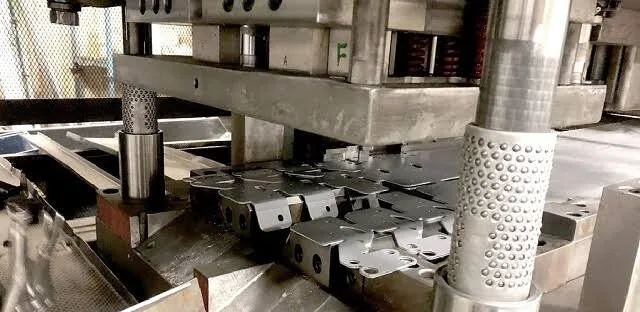
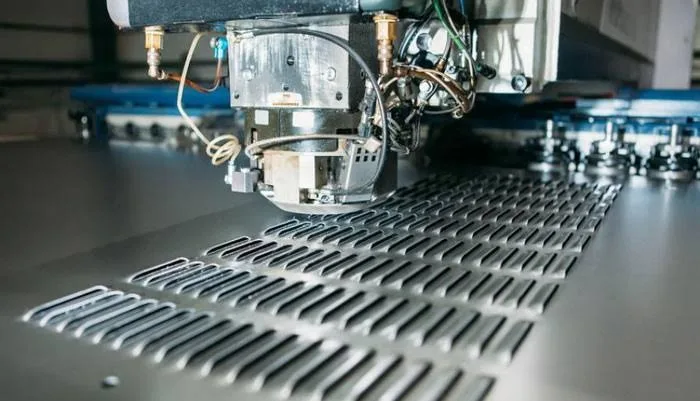
Đột dập là nhóm phương pháp gia công áp lực, trong đó chày (punch) ép tấm kim loại vào cối (die) để cắt đứt hoặc làm biến dạng dẻo vật liệu theo hình dạng khuôn. Chi tiết ra khỏi khuôn gần như đã thành hình, chỉ cần xử lý mép hoặc bề mặt.
Điểm cốt lõi của đột dập là hình dạng nằm trong khuôn. Máy chỉ cung cấp lực, còn khuôn quyết định chi tiết ra sao. Vì vậy chất lượng, tốc độ và chi phí của cả quá trình phụ thuộc rất lớn vào khuôn.
1.1. Phân biệt “đột” và “dập”
Trong xưởng, hai chữ này thường đi liền nhưng không trùng nghĩa hoàn toàn:
-
Đột: cắt tách vật liệu để tạo lỗ hoặc biên dạng, ví dụ đột lỗ bắt bu lông trên bản mã.
-
Dập: rộng hơn, gồm cả cắt và tạo hình như uốn, dập vuốt, dập gân.
Khi đặt hàng, nói “đột dập” thường được hiểu là cả quá trình cắt và tạo hình bằng khuôn trên máy ép.
1.2. Dập nguội và dập nóng
-
Dập nguội: gia công ở nhiệt độ phòng, chiếm phần lớn chi tiết kim loại tấm như vỏ máy, ke, giá đỡ. Bề mặt đẹp, kích thước ổn định.
-
Dập nóng: nung phôi trước khi dập để kim loại dẻo hơn. Dùng cho chi tiết dày hoặc thép cường độ cao, ví dụ dầm gia cường cửa ô tô.
Với thiết bị nhà xưởng và linh kiện điện, gần như toàn bộ là dập nguội.
1.3. Đột dập được dùng ở đâu?
Đột dập là một nhánh của gia công kim loại tấm, đứng cạnh cắt laser, chấn gấp và hàn. Các ngành dùng nhiều nhất:
-
Ô tô, xe máy: tấm thân vỏ, giá bắt động cơ, ke liên kết.
-
Điện, điện tử: vỏ thiết bị, lá đồng tiếp điểm, khung tản nhiệt.
-
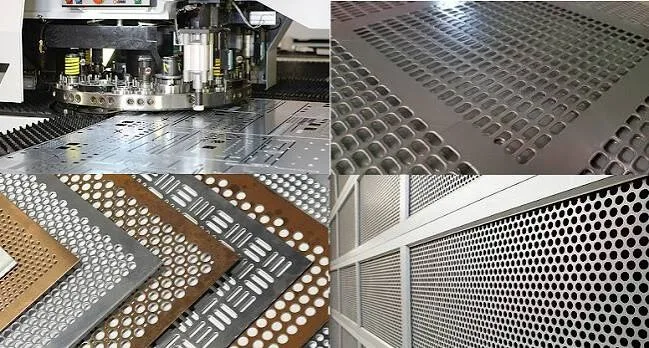
Cơ điện công trình: máng cáp, thang cáp, ke treo, tôn đục lỗ.
-
Thiết bị nhà xưởng: lỗ thông gió, lỗ đi cáp trên vỏ tủ điện, tấm tôn đục lỗ mặt trong vỏ cách âm.
Điểm chung của các chi tiết trên là sản lượng lớn và hình dạng lặp lại. Đó cũng là điều kiện để đột dập phát huy lợi thế.
2. Nguyên lý hoạt động của đột dập
2.1. Ba giai đoạn khi chày cắt qua tấm
Khi chày đi xuống, tấm kim loại trải qua ba giai đoạn liên tiếp:
-
Đàn hồi: vật liệu bị nén và võng nhẹ, nhả lực thì trở về như cũ.
-
Biến dạng dẻo: kim loại bắt đầu chảy, mép chày và mép cối ăn sâu vào tấm.
-
Đứt gãy: vết nứt từ mép chày và mép cối gặp nhau, phần phôi tách ra.
Vì vậy mép đột không phẳng hoàn toàn. Nhìn kỹ sẽ thấy vùng lượn, vùng sáng nhẵn, vùng đứt nhám và một gờ nhỏ gọi là ba via (burr). Phía có ba via luôn là phía mặt cối, nên bản vẽ cần ghi rõ hướng ba via nếu mặt đó tiếp xúc tay người hoặc chi tiết lắp ghép.
2.2. Khe hở khuôn quyết định chất lượng mép cắt
Khe hở là khoảng cách giữa chày và cối, tính theo phần trăm chiều dày tấm mỗi phía. Với thép carbon thấp, con số thường nằm trong khoảng 5 đến 10% chiều dày. Inox cần khe hở lớn hơn, nhôm cần nhỏ hơn.
|
Khe hở |
Hiện tượng |
Hệ quả |
|
Quá nhỏ |
Hai vết nứt không gặp nhau, mép bị cắt hai lần |
Chày mòn nhanh, tốn lực, mép có vệt xé kép |
|
Hợp lý |
Hai vết nứt gặp nhau gọn |
Vùng sáng chiếm khoảng 1/3 chiều dày, ba via thấp |
|
Quá lớn |
Vật liệu bị kéo trước khi đứt |
Ba via cao, lỗ vát, phôi cong |
Con số chính xác nên lấy theo bảng của nhà sản xuất khuôn cho từng mác vật liệu.
2.3. Công thức tính lực đột
Lực đột cần thiết được tính gần đúng theo công thức:
F = L × t × τ
Trong đó L là chu vi đường cắt (mm), t là chiều dày tấm (mm), τ là giới hạn bền cắt (MPa), thường lấy khoảng 0,8 lần giới hạn bền kéo.
|
Ví dụ |
Thép SPCC dày 2 mm |
Inox 304 dày 2 mm |
|
Lỗ tròn |
Ø20 mm |
Ø20 mm |
|
Chu vi L |
62,8 mm |
62,8 mm |
|
Giới hạn bền kéo |
≥ 270 MPa (JIS G 3141) |
≥ 520 MPa (JIS G 4304) |
|
τ ≈ 0,8 × bền kéo |
216 MPa |
416 MPa |
|
Lực đột F |
≈ 27,1 kN (2,8 tấn lực) |
≈ 52,2 kN (5,3 tấn lực) |
|
Lực chọn máy (hệ số 1,3) |
≈ 3,6 tấn |
≈ 6,9 tấn |
Hệ số 1,3 bù cho chày mòn, lực gạt phôi khỏi chày và sai lệch vật liệu. Nếu khuôn đột nhiều lỗ cùng lúc, cộng chu vi tất cả các lỗ vào L rồi mới tính.
Cùng một lỗ, inox cần lực gần gấp đôi thép thường. Đây là lý do phải chốt mác vật liệu trước khi chọn máy và làm khuôn.
3. Vật liệu và độ dày phù hợp cho đột dập
Không phải vật liệu nào cũng đột dập dễ như nhau. Bảng dưới tóm tắt các mác hay gặp trong xưởng:
|
Vật liệu |
Giới hạn bền kéo |
Đặc điểm khi đột dập |
Hay dùng cho |
|
Thép cán nguội SPCC |
≥ 270 MPa |
Dễ dập, bề mặt đẹp, sai lệch chiều dày nhỏ |
Vỏ máy, vỏ tủ, chi tiết sơn tĩnh điện |
|
Thép cán nóng SPHC |
≥ 270 MPa |
Có vảy cán, dung sai chiều dày lớn hơn SPCC |
Ke, bản mã, chi tiết dày |
|
Thép mạ kẽm điện phân SECC |
Theo nền SPCC |
Dập tốt, lớp mạ có thể bong ở mép uốn gắt |
Vỏ thiết bị điện tử |
|
Thép kết cấu SS400 |
400 đến 510 MPa |
Cứng hơn, cần lực lớn hơn SPCC |
Bản mã, chân đế, giá đỡ |
|
Inox SUS304 |
≥ 520 MPa |
Hóa bền khi biến dạng, mòn chày nhanh |
Thiết bị thực phẩm, y tế |
|
Nhôm A5052-H32 |
215 đến 265 MPa |
Mềm, dễ dính khuôn, cần bôi trơn |
Vỏ nhẹ, tấm tản nhiệt |
|
Đồng C1100 |
Thấp |
Rất dẻo, dễ đột lỗ nhỏ |
Lá tiếp điểm, thanh cái |
Giá trị bền kéo theo các tiêu chuẩn JIS G 3141, G 3131, G 3101, G 4304 và H 4000. Nếu bạn còn phân vân giữa hai mác thép phổ biến nhất, xem thêm sự khác nhau giữa thép SPCC và SS400. Với chi tiết cần chống gỉ, hiểu đúng thép không gỉ và inox khác nhau thế nào giúp tránh chọn mác thừa chi phí.
Về độ dày, dập nguội phổ biến nhất với tấm mỏng và trung bình. Tấm càng dày thì lực, khe hở và chi phí khuôn càng tăng. Với tấm dày, nhiều xưởng chuyển sang cắt laser hoặc plasma rồi mới khoan, chấn.
4. Các phương pháp đột dập phổ biến
Các nguyên công đột dập chia thành hai nhóm: nhóm cắt tách vật liệu và nhóm tạo hình không tách vật liệu.
|
Nhóm |
Nguyên công |
Tác dụng |
Ví dụ chi tiết |
|
Cắt |
Đột lỗ (piercing) |
Tạo lỗ, phần rơi ra là phế liệu |
Lỗ bắt vít, lỗ thông gió |
|
Cắt |
Cắt hình (blanking) |
Phần rơi ra là sản phẩm |
Long đen, phôi bản mã |
|
Cắt |
Cắt mép, đột rãnh |
Cắt bỏ phần thừa ở biên |
Góc tấm trước khi chấn |
|
Cắt |
Cắt đứt (shearing) |
Cắt tấm theo đường thẳng |
Pha băng tôn cuộn |
|
Tạo hình |
Uốn |
Gấp tấm theo góc |
Ke góc, giá đỡ chữ L |
|
Tạo hình |
Dập vuốt (drawing) |
Tạo chi tiết rỗng có chiều sâu |
Chậu rửa, vỏ lọc dầu |
|
Tạo hình |
Dập gân, dập nổi |
Tăng cứng, tạo chữ nổi |
Gân tăng cứng cánh tủ |
|
Tạo hình |
Tạo bích, dập ép |
Tạo vành lỗ, ép chính xác |
Lỗ có vành để taro ren |
Hai nguyên công dễ nhầm nhất là đột lỗ và cắt hình. Cùng là cắt một vòng tròn, nhưng đột lỗ giữ lại tấm có lỗ, còn cắt hình giữ lại miếng tròn rơi ra. Vì thế kích thước danh nghĩa nằm trên chày khi đột lỗ, và nằm trên cối khi cắt hình.
Chi tiết chỉ cần uốn góc đơn giản thường không đáng làm khuôn uốn riêng. Nhiều xưởng dùng máy chấn CNC để linh hoạt hơn, xem thêm về chấn gấp kim loại.
5. Máy đột dập và khuôn đột dập
5.1. Bốn loại máy đột dập thường gặp
|
Loại máy |
Cách tạo lực |
Điểm mạnh |
Hạn chế |
Phù hợp |
|
Máy dập cơ |
Động cơ, bánh đà, trục khuỷu |
Nhanh, vài chục đến vài trăm nhát/phút |
Lực đạt tối đa ở cuối hành trình |
Đột lỗ, cắt hình số lượng lớn |
|
Máy dập thủy lực |
Xi lanh dầu |
Lực ổn định suốt hành trình |
Chậm hơn máy cơ |
Dập vuốt sâu, chi tiết dày |
|
Máy dập servo |
Servo dẫn động trực tiếp |
Lập trình được tốc độ từng đoạn hành trình |
Giá đầu tư cao |
Chi tiết khó tạo hình, cần chính xác |
|
Máy đột CNC (turret punch) |
Tháp chứa nhiều bộ khuôn tiêu chuẩn |
Không cần khuôn riêng cho từng sản phẩm |
Biên dạng cong lớn phải gặm từng nhát, mép có răng cưa nhỏ |
Tấm phẳng nhiều lỗ, đơn vừa |
Khi chọn máy, ngoài lực ép cần xem thêm chiều cao kín khuôn, kích thước bàn máy và số nhát mỗi phút. Một máy đủ lực nhưng bàn nhỏ hơn khuôn thì vẫn không dùng được.
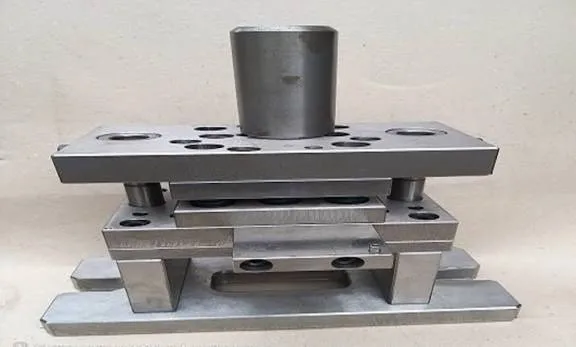
5.2. Các loại khuôn đột dập
-
Khuôn đơn: mỗi nhát làm một nguyên công. Rẻ, dễ làm nhưng chậm, chi tiết phải chuyển qua nhiều máy.
-
Khuôn phức hợp: cắt hình và đột lỗ trong cùng một nhát, cho độ đồng tâm tốt giữa lỗ và biên.
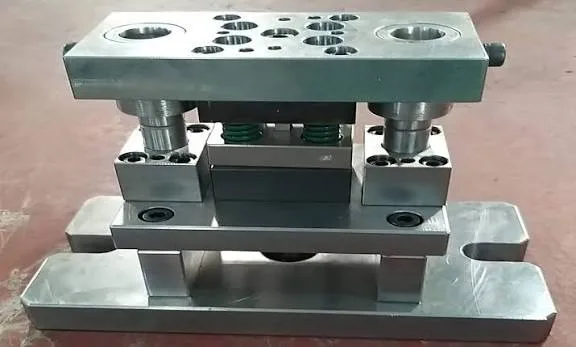
-
Khuôn liên hoàn (progressive): băng tôn đi qua nhiều trạm, mỗi nhát ra một chi tiết hoàn chỉnh. Năng suất cao nhất, chi phí khuôn cũng cao nhất.
-
Khuôn chuyển (transfer): phôi được kẹp chuyển giữa các trạm, dùng cho chi tiết lớn không thể giữ trên băng tôn.
Chày và cối thường làm từ thép dụng cụ SKD11 hoặc DC53, nhiệt luyện đạt độ cứng cao. Khuôn được cố định lên bàn máy bằng tấm kẹp và bulong kẹp khuôn để không xê dịch khi chạy tốc độ cao.
5.3. Bảo dưỡng khuôn để giữ chất lượng
Khuôn là tài sản đắt nhất trong đột dập, và mòn dần theo số nhát dập. Ba việc nên làm định kỳ:
-
Theo dõi chiều cao ba via: khi ba via vượt ngưỡng cho phép trên bản vẽ là lúc mài lại chày, cối.
-
Bôi trơn đúng loại: đặc biệt với inox và nhôm để tránh dính và xước khuôn.
-
Bảo quản khuôn trên kệ riêng: có nhãn mã khuôn, số nhát đã chạy, ngày mài gần nhất.
6. Quy trình gia công đột dập kim loại tấm
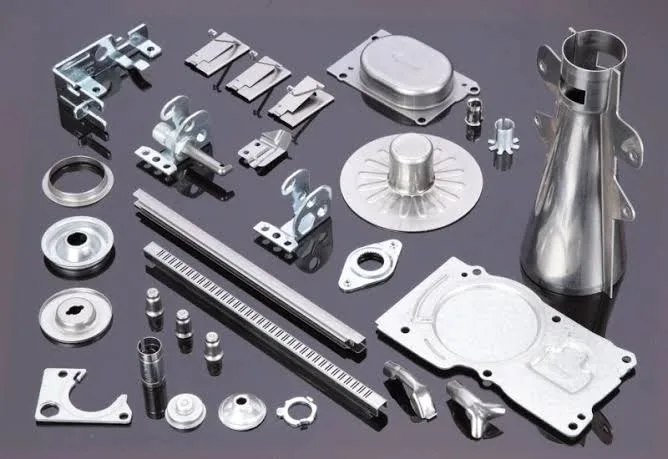
6.1. Sáu bước từ bản vẽ đến lô hàng
-
Bước 1, phân tích bản vẽ: kiểm vật liệu, chiều dày, dung sai, sản lượng dự kiến.
-
Bước 2, thiết kế và chế tạo khuôn: bố trí băng phôi, tính lực, chọn máy.
-
Bước 3, chuẩn bị phôi: xả tôn cuộn thành băng hoặc tấm, ước khối lượng theo bảng tra trọng lượng thép tấm.
-
Bước 4, gá khuôn và chạy thử: dập mẫu, đo kiểm mẫu đầu (FAI) trước khi chạy hàng loạt.
-
Bước 5, sản xuất hàng loạt: kiểm định kỳ ba via và kích thước theo tần suất đã định.
-
Bước 6, hoàn thiện: mài ba via, sơn tĩnh điện hoặc mạ, đóng gói.
Ở bước 2, hiệu suất sử dụng vật liệu là con số đáng hỏi. Cách xếp chi tiết trên băng tôn quyết định bao nhiêu phần trăm tấm thép trở thành phế liệu, ảnh hưởng trực tiếp tới giá mỗi chi tiết.
6.2. Quy tắc thiết kế để chi tiết dập được
Đây là các quy tắc kinh nghiệm thường dùng khi thiết kế cho đột dập, nên xác nhận lại với xưởng làm khuôn (t là chiều dày tấm, R là bán kính uốn):
|
Hạng mục |
Quy tắc kinh nghiệm |
Nếu vi phạm |
|
Đường kính lỗ nhỏ nhất |
≥ t với thép thường, khoảng 1,5 đến 2t với inox |
Gãy chày |
|
Khoảng cách mép lỗ tới mép tấm |
≥ 1,5t |
Mép tấm phồng, rách |
|
Khoảng cách giữa hai lỗ |
≥ 1,5 đến 2t |
Vách mỏng bị biến dạng |
|
Lỗ gần đường uốn |
≥ 2,5t + R tính từ đường uốn |
Lỗ bị méo sau uốn |
|
Bán kính uốn trong |
≥ t với thép mềm |
Nứt tại góc uốn |
Áp dụng các quy tắc này từ bản vẽ đầu tiên giúp tránh việc phải sửa khuôn, vốn tốn cả tiền lẫn tuần lễ.
6.3. Độ chính xác đạt được
Với tấm mỏng và khuôn được chế tạo tốt, dung sai đột lỗ thường giữ được trong khoảng ±0,05 đến ±0,1 mm. Kích thước sau uốn, dập vuốt kém chính xác hơn do đàn hồi vật liệu. Khi viết bản vẽ, chỉ nên đặt dung sai chặt cho các kích thước lắp ghép thật sự cần, vì dung sai chặt làm khuôn đắt lên.
7. Khi nào nên chọn đột dập thay cho cắt laser và chấn gấp?
7.1. Ưu điểm và hạn chế của đột dập
Ưu điểm:
-
Năng suất cao, một máy có thể ra hàng nghìn chi tiết mỗi giờ.
-
Các chi tiết trong lô gần như giống hệt nhau vì cùng một khuôn.
-
Tiết kiệm vật liệu nhờ bố trí băng phôi tối ưu, giá mỗi chi tiết rất thấp.
-
Làm được những thứ laser không làm được: dập gân, dập vuốt, lỗ có vành, chữ nổi.
Hạn chế:
-
Chi phí khuôn trả trước lớn, từ vài chục triệu tới hàng trăm triệu đồng tùy độ phức tạp.
-
Thời gian làm khuôn tính bằng tuần, sửa thiết kế là phải sửa khuôn.
-
Không kinh tế với đơn nhỏ hoặc sản phẩm đặt riêng theo từng dự án.
-
Máy dập ồn và có vùng nguy hiểm, đòi hỏi đầu tư che chắn.
7.2. So sánh ba phương án gia công
|
Tiêu chí |
Đột dập bằng khuôn |
Đột CNC turret |
Cắt laser + chấn gấp |
|
Chi phí ban đầu |
Cao (khuôn riêng) |
Thấp (khuôn tiêu chuẩn) |
Gần như không |
|
Giá mỗi chi tiết |
Thấp nhất ở sản lượng lớn |
Trung bình |
Cao hơn, ổn định |
|
Thời gian ra mẫu |
Vài tuần |
Vài ngày |
Vài ngày |
|
Sửa thiết kế |
Phải sửa khuôn |
Sửa chương trình |
Sửa file bản vẽ |
|
Tạo hình (gân, vuốt) |
Làm được |
Hạn chế |
Không, chỉ uốn bằng chấn |
|
Phù hợp |
Hàng chục nghìn chi tiết trở lên |
Tấm nhiều lỗ chuẩn, đơn vừa |
Đơn nhỏ, hàng thử, hàng đặt riêng |
7.3. Cách tính điểm hòa vốn
N = Chi phí khuôn ÷ (Giá laser mỗi chi tiết − Giá dập mỗi chi tiết)
Ví dụ giả định: khuôn 80 triệu đồng, laser và chấn 18.000 đ/chi tiết, dập 3.000 đ/chi tiết. Điểm hòa vốn là khoảng 5.300 chi tiết. Dưới mức này, cắt laser rẻ hơn.
Đừng chỉ so với một đơn hàng. Hãy so với sản lượng cả vòng đời sản phẩm. Một chi tiết 2.000 chiếc mỗi năm, chạy 5 năm không đổi thiết kế là 10.000 chiếc, đủ để đầu tư khuôn. Ngược lại, chi tiết hay đổi thiết kế thì nên giữ laser dù sản lượng cao. Hãy thay số báo giá thật của bạn vào công thức trước khi quyết.
Thiết bị nhà xưởng như bàn, kệ, khung máy, vỏ tủ thường chỉ vài chục đến vài trăm chiếc mỗi mẫu. Khi đó cắt laser kim loại kết hợp chấn gấp và hàn TIG, MIG kinh tế hơn hẳn.
Cinvico gia công theo hướng này tại xưởng Hoài Đức, Hà Nội: cắt laser dung sai ±0,1 mm, chấn gấp ±0,3 mm, hệ thống quản lý chất lượng ISO 9001:2015. Gửi bản vẽ qua Zalo 0981.244.688 để kỹ sư tư vấn nên làm laser hay nên đầu tư khuôn.
8. Cần chuẩn bị gì khi đặt gia công đột dập?
Phần này dành cho kỹ sư sản xuất và bộ phận mua hàng khi gửi yêu cầu báo giá (RFQ). Gửi đủ thông tin ngay từ đầu giúp các báo giá so sánh được với nhau.
8.1. Thông tin cần gửi
-
Bản vẽ 2D có dung sai và file 3D (STEP) nếu có.
-
Mác vật liệu và chiều dày, kèm yêu cầu chứng chỉ vật liệu (mill certificate) nếu khách cuối đòi.
-
Sản lượng mỗi lần đặt và sản lượng dự kiến mỗi năm: con số này quyết định loại khuôn.
-
Xử lý bề mặt: sơn tĩnh điện (mã màu RAL), mạ kẽm, hay để nguyên.
-
Yêu cầu kiểm tra: báo cáo mẫu đầu (FAI), tần suất đo trong lô, quy cách đóng gói.
8.2. Năm câu nên hỏi nhà gia công
-
Chi phí khuôn có tách riêng khỏi giá chi tiết không?
-
Sau khi trả tiền khuôn, ai sở hữu khuôn và có được rút khuôn về không?
-
Khuôn được bảo hành bao nhiêu nhát, ai chịu chi phí mài sửa?
-
Thời gian làm khuôn, chạy mẫu và giao lô đầu là bao lâu?
-
Xưởng có xác nhận khả năng dập trên đúng mác vật liệu của bạn chưa?
Nếu chi tiết của bạn là vỏ tủ, hộp điện số lượng vừa và nhỏ, phương án laser, chấn, hàn thường ra hàng nhanh hơn mà không cần đầu tư khuôn.
=> Sản phẩm: TỦ ĐIỆN
9. Lỗi thường gặp và an toàn trong xưởng đột dập
9.1. Năm lỗi thường gặp và cách xử lý
|
Lỗi |
Nguyên nhân chính |
Cách xử lý |
|
Ba via cao |
Chày mòn, khe hở sai |
Mài lại chày, chỉnh khe hở |
|
Nứt khi uốn |
Bán kính uốn nhỏ, uốn dọc thớ cán |
Tăng bán kính, xoay hướng phôi |
|
Nhăn khi dập vuốt |
Lực chặn phôi thiếu |
Tăng lực chặn, thêm gân kéo |
|
Đàn hồi sau uốn |
Vật liệu có giới hạn chảy cao |
Uốn bù góc, dập ép tại góc |
|
Lệch lỗ |
Định vị phôi kém |
Thêm chốt dẫn hướng trong khuôn |
9.2. Tiếng ồn: điểm thường bị nêu khi audit
Máy dập cơ chạy liên tục thường gây ồn vượt 85 dB(A) tại vị trí đứng máy. Đây là mức giới hạn cho ca 8 giờ theo QCVN 24:2016/BYT về tiếng ồn tại nơi làm việc. Với các nhà máy đang chuẩn bị đánh giá ISO 45001:2018, đây là hạng mục hay bị ghi nhận.
Giải pháp gốc là bao kín máy bằng vỏ cách âm có cửa thao tác, lớp bông khoáng và mặt trong tôn đục lỗ để hút âm. Nên đo dB(A) trước và sau lắp đặt để làm hồ sơ khắc phục.
=> Sản phẩm: HỘP CHỐNG ỒN
9.3. Vùng nguy hiểm quanh máy
Vùng chày đi xuống là vùng nguy hiểm cho tay người vận hành. Yêu cầu an toàn riêng cho máy ép được quy định trong bộ ISO 16092, ví dụ ISO 16092-1:2017 về yêu cầu chung. Ngoài cảm biến quang và nút bấm hai tay, xưởng nên rào khu vực máy và khu băng tải phôi theo khoảng cách an toàn của ISO 13857:2019.
=> Sản phẩm: HÀNG RÀO CÔNG NGHIỆP
9.4. Bố trí khu vực quanh máy dập
Một khu dập gọn gàng giúp đổi khuôn nhanh và ít tai nạn. Trước hết cần một bàn để đo kiểm mẫu đầu và mài ba via ngay tại line, không phải mang chi tiết đi xa.
=> Sản phẩm: BÀN THAO TÁC
Khuôn nặng hàng chục đến hàng trăm kg cần kệ chịu tải có nhãn vị trí, tránh đặt trực tiếp xuống sàn gây sứt mẻ lưỡi cắt.
=> Sản phẩm: GIÁ ĐỂ HÀNG
Việc di chuyển khuôn và phôi tấm từ kho tới máy nên dùng xe đẩy có tải trọng phù hợp thay vì khiêng tay.
=> Sản phẩm: XE ĐẨY HÀNG
Cuối cùng, đặt khay hứng dầu dưới máy dập thủy lực và khu chứa thùng dầu bôi trơn, tránh dầu loang ra nền gây trơn trượt.
=> Sản phẩm: KHAY CHỐNG TRÀN HÓA CHẤT
Kết luận
Tóm lại, đột dập là gì có thể hiểu gọn: dùng chày và cối để cắt, tạo hình tấm kim loại với tốc độ cao và độ đồng đều gần như tuyệt đối giữa các chi tiết. Phương pháp này thắng khi sản lượng cả vòng đời lớn, thiết kế đã chốt và vật liệu đã rõ. Với đơn nhỏ, hàng thử hoặc hàng đặt riêng, cắt laser và chấn gấp thường kinh tế hơn.
Nếu bạn cần tư vấn phương án gia công chi tiết, hoặc thiết bị cho khu vực máy dập như hộp chống ồn, hàng rào, bàn, kệ, xe đẩy, hãy nhắn Zalo 0981.244.688 (Mrs Nhung) để kỹ sư Cinvico trao đổi trực tiếp.