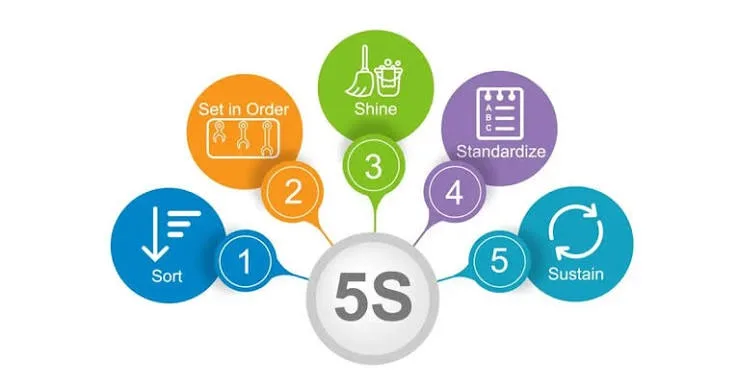
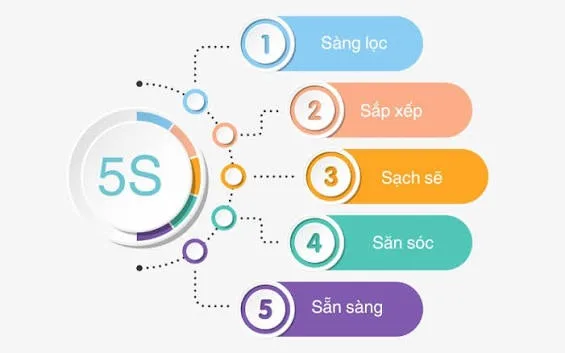
5S trong nhà xưởng sản xuất là phương pháp tổ chức nơi làm việc gồm 5 bước Sàng lọc, Sắp xếp, Sạch sẽ, Săn sóc, Sẵn sàng. Nó giúp mỗi vật dụng có một chỗ cố định và mọi bất thường lộ ra ngay. Nếu khách hàng FDI sắp vào đánh giá xưởng, hoặc bạn đang mở line mới, bài này đưa ra cách tính lãng phí, lộ trình 8 tuần, cách làm theo từng khu vực và checklist để tự chấm trước khi auditor tới.
1. 5S trong nhà xưởng sản xuất là gì?
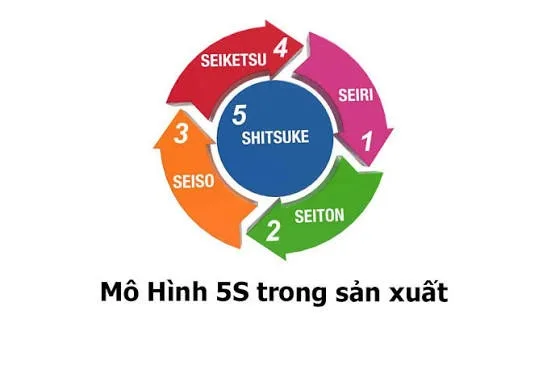
5S là 5 nguyên tắc tổ chức nơi làm việc có gốc từ Nhật Bản. Nó là nền móng của Hệ thống sản xuất Toyota (TPS) và sản xuất tinh gọn (Lean). Ba chữ S đầu là hành động làm cho từng khu vực. Hai chữ S sau là cơ chế giữ kết quả không bị trôi.
1.1. Ý nghĩa 5 chữ S trong xưởng
|
Chữ S |
Tiếng Nhật |
Việc cụ thể trong xưởng |
Auditor nhìn vào đâu |
|
S1 Sàng lọc |
Seiri |
Loại vật dụng không dùng, phế liệu, khuôn hỏng khỏi khu sản xuất |
Còn đồ không rõ chủ, đồ không dùng trên 1 tháng nằm ở line không |
|
S2 Sắp xếp |
Seiton |
Mỗi thứ có vị trí, nhãn, vạch giới hạn; đồ dùng nhiều đặt gần |
Tìm một dụng cụ bất kỳ mất bao lâu, có nhãn và vạch sơn không |
|
S3 Sạch sẽ |
Seiso |
Vệ sinh máy, sàn, bàn kết hợp kiểm tra rò rỉ, lỏng ốc |
Có dầu loang, phoi kim loại, bụi bám trên máy không |
|
S4 Săn sóc |
Seiketsu |
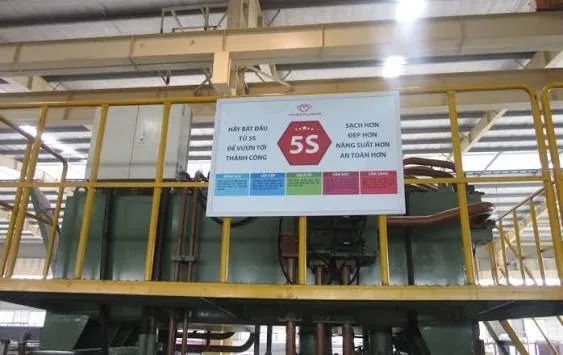
Biến S1–S3 thành tiêu chuẩn: ảnh mẫu, lịch, người phụ trách |
Có bảng tiêu chuẩn 5S treo tại khu vực không |
|
S5 Sẵn sàng |
Shitsuke |
Đào tạo, audit định kỳ, thành thói quen của cả ca |
Có biên bản audit, điểm theo tháng, hành động khắc phục không |
1.2. Nguồn gốc và cách hiểu đúng
5S được hệ thống hóa ở Nhật Bản. Hai khung tham chiếu phổ biến nhất là của Takashi Osada và Hiroyuki Hirano. Một điểm ít bài viết nhắc: theo nghĩa gốc, chữ Seiketsu là giữ vệ sinh, sạch sẽ. Còn nghĩa “tiêu chuẩn hóa” hay gặp trong tài liệu phương Tây là cách dịch mở rộng.
Với xưởng tại Việt Nam, cách làm thực tế nhất là hiểu S4 theo vai trò của nó: đóng khung việc S1–S3 thành tiêu chuẩn có ảnh và lịch, để ca nào làm cũng ra cùng một kết quả.
1.3. 5S khác tổng vệ sinh, 5S và 6S, 5S trong Lean
5S khác tổng vệ sinh ở đâu?
-
Tổng vệ sinh làm xưởng sạch trong vài ngày.
-
5S trong nhà xưởng sản xuất thay đổi cách vật dụng được đặt, ai chịu trách nhiệm và cách kiểm tra, nên xưởng giữ được trạng thái đó sau nhiều tháng.
5S hay 6S? Nhiều nhà máy thêm chữ S thứ 6 là Safety (An toàn). Mục đích là đưa việc nhận diện mối nguy vào cùng vòng audit. Với xưởng có máy dập, máy cắt, robot, đây là cách hợp lý: mỗi lần đi audit 5S, kiểm luôn:
-
Che chắn máy.
-
Lối thoát hiểm.
-
Bình chữa cháy.
-
Mức ồn. Máy dập vượt ngưỡng cần đối chiếu tiêu chuẩn tiếng ồn trong nhà xưởng theo QCVN 24:2016/BYT.
5S trong Lean và Kaizen. 5S là bước nền của Lean. Nó trực tiếp cắt 3 trong 7 loại lãng phí của TPS:
-
Lãng phí thao tác: đi tìm, cúi nhặt.
-
Lãng phí chờ đợi: chờ dụng cụ, chờ vật tư.
-
Lãng phí tồn kho: đồ thừa chiếm chỗ.
Xưởng chưa làm 5S thì rất khó triển khai Kaizen hay giảm takt time. Lý do là bất thường bị che lấp trong sự lộn xộn.
2. Lợi ích đo được khi áp dụng 5S trong nhà xưởng
Lợi ích của 5S không chỉ là xưởng gọn mắt. Các con số dưới đây là thứ bạn đo được trước và sau khi triển khai, và cũng là thứ khách hàng hỏi khi đánh giá nhà cung cấp.
-
Giảm thời gian tìm dụng cụ, vật tư. Một nghiên cứu tại một xưởng sản xuất dụng cụ khoa học quy mô nhỏ, đăng trên International Journal of Lean Six Sigma (Gupta và Jain, 2015), ghi nhận thời gian tìm dụng cụ giảm từ 30 phút xuống 5 phút. Điểm audit 5S của xưởng tăng từ 7 lên 55 sau 20 tuần (nguồn).
-
Giảm tai nạn và sự cố. Lối đi thông, dây điện và vật tư không nằm dưới sàn, dầu không loang. Nhờ vậy giảm vấp ngã, va chạm xe đẩy và trượt chân.
-
Ổn định chất lượng. Linh kiện đúng ô, không lẫn mã. Máy được lau và kiểm tra hằng ngày nên rò dầu, lỏng bulong được phát hiện sớm.
-
Qua đánh giá nhà cung cấp dễ hơn. Khách FDI và các tập đoàn trong nước thường đi xưởng khi đánh giá nhà cung cấp. Họ nhìn nhãn, vạch sàn, cách xử lý hàng lỗi và hồ sơ audit nội bộ. Xưởng gọn, có bảng theo dõi tạo ấn tượng đầu tiên rất khác so với xưởng bừa bộn, nhất là khi nhiều nhà cung cấp chào cùng mức giá.
2.1. Ví dụ tính lãng phí khi xưởng chưa làm 5S
Đây là phép tính giả định để bạn tự áp vào xưởng mình.
Giả sử xưởng có 50 công nhân, mỗi người mất trung bình 15 phút mỗi ca để tìm dụng cụ, vật tư, linh kiện:
-
50 người × 15 phút = 750 phút, tức 12,5 giờ công mỗi ngày.
-
12,5 giờ × 26 ngày = 325 giờ công mỗi tháng, tương đương khoảng 40 ca 8 giờ.
-
Nghĩa là gần 2 người làm toàn thời gian chỉ để đi tìm đồ.
Nhân 325 giờ với chi phí một giờ công của xưởng bạn (lương, bảo hiểm, phụ cấp), bạn có số tiền mất mỗi tháng. Con số này là căn cứ để trình duyệt ngân sách 5S. Đừng dùng số giả định: hãy bấm giờ thật ở tuần 0, như hướng dẫn ở mục 3.
2.2. 5S và các yêu cầu tiêu chuẩn, pháp luật
-
ISO 9001:2015, điều 7.1.4: yêu cầu tổ chức duy trì môi trường cần thiết cho việc vận hành quá trình.
-
ISO 45001:2018: yêu cầu nhận diện mối nguy và kiểm soát rủi ro tại nơi làm việc.
-
Luật An toàn, vệ sinh lao động 2015 (Luật số 84/2015/QH13): đặt trách nhiệm bảo đảm nơi làm việc an toàn cho người sử dụng lao động.
5S không thay thế các hệ thống này. Nhưng nó là cách làm hằng ngày tạo ra bằng chứng hiện trường cho auditor. Nếu xưởng đang xây hệ thống an toàn, xem thêm EHS nhà máy là gì và cách triển khai.
3. Chuẩn bị trước khi triển khai 5S
Phần lớn dự án 5S thất bại không phải vì làm sai các bước. Lý do thường là chuẩn bị không đủ: không ai chịu trách nhiệm, không có ngân sách, làm cả xưởng một lúc.
3.1. Cơ cấu ban 5S
|
Vai trò |
Người đảm nhận |
Việc chính |
|
Trưởng ban |
Giám đốc sản xuất hoặc quản đốc |
Duyệt kế hoạch, ngân sách, đi xưởng định kỳ |
|
Thư ký 5S |
Kỹ sư IE, QA hoặc EHS |
Soạn checklist, tổng hợp điểm, theo dõi hành động khắc phục |
|
Chủ khu vực |
Tổ trưởng từng line, kho |
Làm 5S hằng ngày tại khu mình, chịu điểm audit |
|
Auditor chéo |
Tổ trưởng khu khác |
Chấm điểm khu không phải của mình để tránh tự chấm |
Xưởng nhỏ dưới 30 người có thể gộp: chủ xưởng làm trưởng ban, một kỹ sư kiêm thư ký.
3.2. Dự trù chi phí
5S không cần ngân sách lớn ở giai đoạn đầu, nhưng cần dự trù rõ để không dừng giữa chừng.
|
Nhóm chi phí |
Gồm |
Cách ước tính |
|
Vật tư tiêu hao |
Thẻ đỏ, băng dán sàn hoặc sơn vạch, nhãn, khay chia ô |
Theo số mét vạch và số vị trí cần nhãn |
|
Thiết bị lưu trữ |
Tủ dụng cụ, bảng treo, kệ, xe đẩy, bàn thao tác |
Theo số trạm và số mã vật tư sau khi làm S1 |
|
Thời gian công |
Giờ dọn, kẻ vạch, họp, audit |
Khoảng 30–60 phút mỗi người mỗi tuần trong 8 tuần |
|
Đào tạo |
Buổi giới thiệu, tài liệu, ảnh mẫu |
Nội bộ tự làm hoặc thuê tư vấn |
Nên đặt thiết bị lưu trữ sau bước S1 Sàng lọc. Lúc đó mới biết chính xác cần chứa bao nhiêu thứ, tránh mua thừa tủ cho đồ lẽ ra phải bỏ.
3.3. Chọn khu vực mẫu
Chọn một line hoặc một tổ làm mẫu, theo 3 tiêu chí:
-
Có tổ trưởng nhiệt tình.
-
Đang có vấn đề rõ, như hay mất dụng cụ hoặc vừa bị khách nhắc.
-
Đủ nhỏ để làm xong trong 8 tuần.
Khu mẫu thành công là bằng chứng thuyết phục các tổ khác, tốt hơn mọi buổi đào tạo.
Nếu bạn đang mở xưởng mới, đây là thời điểm rẻ nhất để làm 5S. Hãy đưa vạch lối đi, vị trí tủ dụng cụ, kệ WIP vào bản vẽ layout ngay từ đầu, thay vì sắp lại sau khi máy đã đặt cố định.
4. Quy trình triển khai 5S trong nhà xưởng: lộ trình 8 tuần
4.1. Tuần 0: đo hiện trạng
-
Chụp ảnh hiện trạng từ các góc cố định, đánh số vị trí đứng chụp để chụp lại đúng góc sau này.
-
Đo 3 chỉ số nền:
-
Thời gian tìm 5 dụng cụ dùng nhiều nhất (bấm giờ thật).
-
Số mét vuông bị chiếm bởi đồ không dùng.
-
Điểm checklist 5S ban đầu (xem mục 7).
-
Họp toàn tổ 30 phút: giải thích vì sao làm, làm gì trong 8 tuần, ai phụ trách.
4.2. S1 Sàng lọc: thẻ đỏ và quy tắc tần suất
Dán thẻ đỏ lên mọi vật dụng mà chủ khu vực không chắc có cần hay không. Thẻ ghi tên vật dụng, số lượng, lý do, ngày dán. Sau đó xử lý theo tần suất dùng:
|
Tần suất sử dụng |
Xử lý |
|
Hằng giờ, hằng ngày |
Giữ tại trạm làm việc |
|
Hằng tuần |
Giữ trong khu vực, cách trạm không quá vài bước |
|
Hằng tháng |
Chuyển về kho chung của xưởng |
|
Không dùng trong 6–12 tháng |
Đưa về khu thẻ đỏ, quá hạn thì thanh lý hoặc trả kho |
|
Hỏng, không sửa |
Thanh lý ngay |
Khu thẻ đỏ nên có thời hạn rõ, thường 2–4 tuần. Quá hạn mà không ai nhận thì trưởng ban quyết định thanh lý. Ghi lại số mét vuông giải phóng được: đây là con số dễ thuyết phục lãnh đạo nhất.
4.3. S2 Sắp xếp: mỗi thứ một chỗ, nhìn là biết thiếu
-
Đặt đồ theo tần suất: đồ dùng nhiều đặt trong tầm tay, giữa hông và vai; đồ nặng đặt thấp.
-
Dùng bảng treo dụng cụ có vẽ hình bóng (shadow board): rút dụng cụ ra là thấy ô trống.
-
Kẻ vạch sàn cho lối đi, vị trí xe đẩy, pallet, khu chờ kiểm.
-
Dán nhãn tên và mã trên kệ, ngăn tủ, thùng linh kiện. Thùng chứa ghi mức tối đa, tối thiểu để biết khi nào cần bổ sung.
S2 tốn công nhất, nhưng cũng là chỗ thiết bị lưu trữ phát huy tác dụng. Cách tổ chức dụng cụ theo ca có trong bài kiểm soát công cụ dụng cụ theo ca.
4.4. S3 Sạch sẽ: vệ sinh là một lần kiểm tra
Ở xưởng cơ khí, S3 không chỉ là quét phoi. Khi lau máy, công nhân đồng thời kiểm tra rò dầu, dây đai, bulong lỏng, đèn báo. Mỗi máy cần một phiếu vệ sinh và kiểm tra ngắn, mất 5–10 phút cuối ca.
Điểm nào bẩn trở lại nhanh thì tìm nguồn gây bẩn (rò dầu, phoi văng, bụi từ trần) để xử lý từ gốc, thay vì lau mãi.
4.5. S4 Săn sóc: chuẩn hóa bằng ảnh mẫu và màu sắc
-
Mỗi khu vực có một tấm ảnh “trạng thái chuẩn” treo tại chỗ.
-
Có lịch 5S hằng ngày (5 phút đầu hoặc cuối ca), hằng tuần, hằng tháng.
-
Màu an toàn tham chiếu ISO 3864-1:2011:
-
Đỏ: cấm, nguy hiểm, chữa cháy.
-
Vàng: cảnh báo.
-
Xanh dương: bắt buộc.
-
Xanh lá: an toàn, lối thoát.
-
Biển báo theo ISO 7010:2019.
Với vạch sàn, chưa có quy chuẩn Việt Nam bắt buộc cho từng màu. Vì vậy xưởng tự ban hành quy ước và giữ nhất quán. Một quy ước nhiều xưởng đang dùng:
|
Màu vạch sàn |
Dùng cho |
|
Vàng |
Ranh giới lối đi, vùng làm việc |
|
Trắng |
Vị trí đặt thiết bị, xe đẩy, bàn |
|
Đỏ |
Khu hàng lỗi, khu thẻ đỏ, thiết bị chữa cháy |
|
Xanh lá |
Thành phẩm đạt, khu chờ xuất |
|
Vàng đen sọc |
Vùng nguy hiểm, quanh máy dập, robot |
4.6. S5 Sẵn sàng: audit định kỳ và giao chủ khu vực
-
Auditor chéo chấm mỗi tháng theo cùng một checklist.
-
Công khai điểm từng khu vực trên bảng tin xưởng, kèm ảnh trước và sau.
-
Mỗi điểm trừ phải có hành động khắc phục, người làm và hạn hoàn thành.
-
Trưởng ban đi xưởng định kỳ và hỏi trực tiếp công nhân theo checklist.
4.7. Bảng lộ trình 8 tuần cho khu vực mẫu
|
Tuần |
Việc chính |
Kết quả cần có |
|
0 |
Lập ban 5S, chụp ảnh, đo chỉ số nền |
Điểm checklist ban đầu |
|
1–2 |
S1 Sàng lọc, khu thẻ đỏ |
Danh sách đồ loại bỏ, số m² giải phóng |
|
3–4 |
S2 Sắp xếp, vạch sàn, nhãn, shadow board |
Mỗi vật dụng có vị trí và nhãn |
|
5 |
S3 Sạch sẽ kết hợp kiểm tra máy |
Phiếu vệ sinh từng máy |
|
6 |
S4 Săn sóc: ảnh mẫu, lịch 5S |
Bảng tiêu chuẩn treo tại khu vực |
|
7–8 |
S5 Sẵn sàng: audit lần 1, khắc phục |
Điểm audit, danh sách hành động |
5. Áp dụng 5S trong nhà xưởng sản xuất theo từng khu vực
Mỗi khu vực có vấn đề riêng, nên cách làm 5S cũng khác. Dưới đây là cách áp dụng cho 5 khu vực phổ biến nhất trong xưởng cơ khí, lắp ráp.
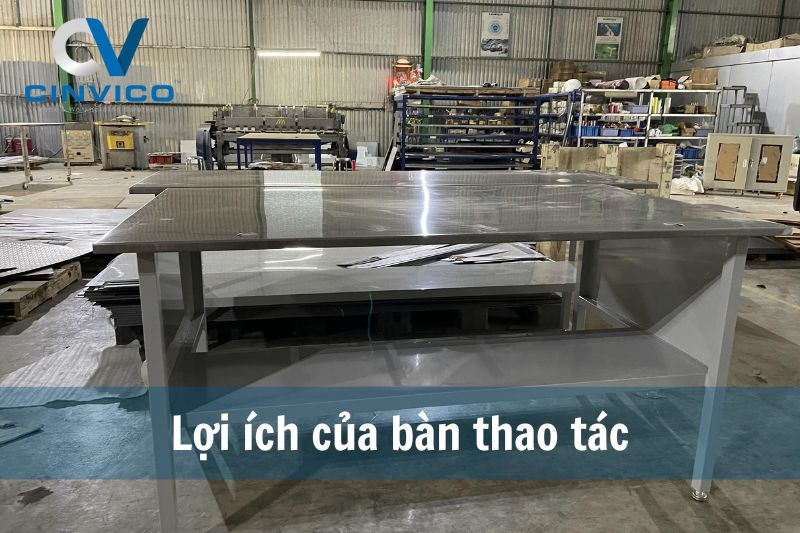
5.1. Trạm thao tác và bàn làm việc
Bàn là nơi công nhân đứng cả ca, cũng là nơi lộn xộn nhanh nhất. Cách làm:
-
Mặt bàn chỉ để những gì cần cho công đoạn hiện tại.
-
Dụng cụ treo trên vách lưới phía sau.
-
Linh kiện để trong khay chia ô ngang tầm mắt.
-
Chiều cao bàn theo công việc: lắp ráp chính xác thì cao hơn, công việc dùng lực thì thấp hơn.
Bàn có ngăn kéo và vách treo tích hợp giúp S2 dễ duy trì hơn nhiều so với bàn tự hàn không có chỗ cố định cho dụng cụ. Tiêu chí chọn chi tiết có trong bài cách chọn bàn thao tác cho xưởng.
=> Sản phẩm: BÀN THAO TÁC CÔNG NGHIỆP
5.2. Khu dụng cụ và linh kiện
Vấn đề thường gặp là dụng cụ để chung một thùng, mất không ai biết, ốc vít các cỡ lẫn lộn. Cách làm theo 5S:
-
Dụng cụ dùng liên tục trong ca: treo trên bảng có hình bóng, loại mở không cần cánh.
-
Dụng cụ dùng theo công việc: để trong tủ ngăn kéo, mỗi ngăn lót xốp cắt theo hình dụng cụ.
-
Bulong, ốc vít, linh kiện nhỏ: để trong tủ nhiều ngăn, có nhãn mã và cỡ (M4, M6, M8...).
Với xưởng muốn kiểm soát dụng cụ chặt hơn, xem quản lý dụng cụ trong xưởng từ A đến Z.
=> Sản phẩm: TỦ DỤNG CỤ CÔNG NGHIỆP
5.3. Kho nguyên liệu và bán thành phẩm (WIP)
Kho là nơi S1 giải phóng nhiều diện tích nhất. Sau khi loại đồ tồn lâu:
-
Sắp kệ theo nguyên tắc nhập trước xuất trước.
-
Hàng nặng đặt ở tầng thấp.
-
Mỗi ô kệ có nhãn mã hàng và mức tồn tối đa.
Bán thành phẩm giữa các công đoạn nên đặt trên giá di động có vạch vị trí, không đặt dưới sàn. Cách bố trí kệ để tận dụng mặt bằng có trong bài cách bố trí kệ trong kho khoa học.
=> Sản phẩm: GIÁ ĐỂ HÀNG CÔNG NGHIỆP
5.4. Lối đi, khu máy và vùng nguy hiểm
-
Kẻ vạch phân biệt lối người đi, lối xe đẩy và lối xe nâng; lối đi luôn trống.
-
Đánh dấu vùng thao tác của máy dập, robot, băng tải; không để vật tư trong vùng này.
-
Cột, kệ, tủ điện cạnh lối xe nâng cần có rào chắn chống va đập.
-
Xe đẩy có vị trí đỗ kẻ vạch, không đỗ tùy ý giữa lối. Chọn đúng loại xe theo tải và công đoạn, tham khảo các loại xe đẩy hàng trong nhà máy.
5.5. Khu hóa chất, dầu nhớt
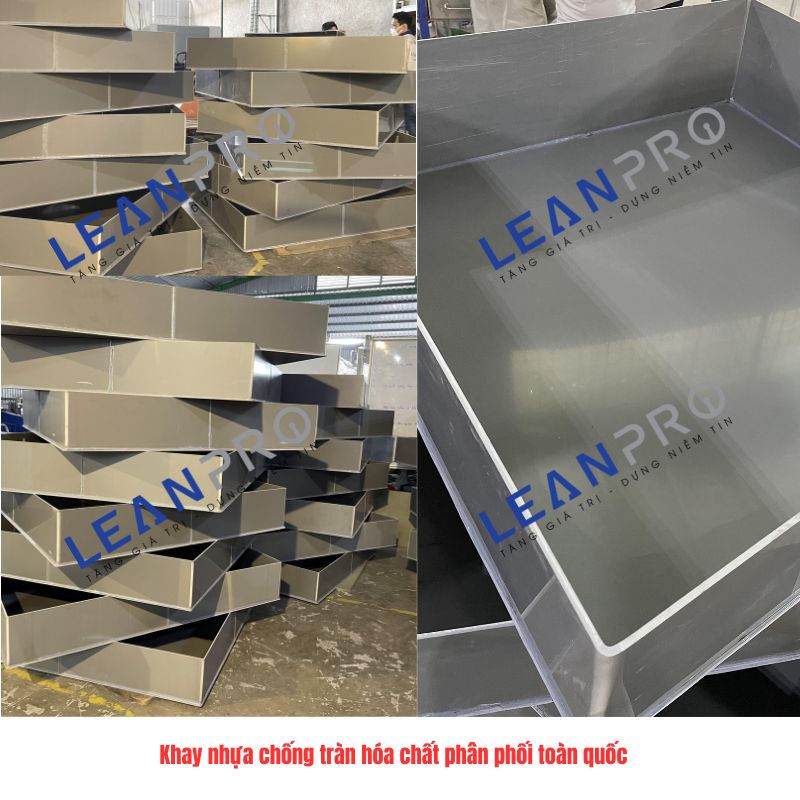
Thùng dầu, dung dịch làm mát, dung môi đặt rải rác là nguyên nhân phổ biến khiến sàn trơn và mất điểm S3. Cách làm:
-
Gom về một khu có biển báo.
-
Đặt trên khay chống tràn có dung tích tối thiểu 110% thể tích thùng lớn nhất.
-
Kèm phiếu an toàn hóa chất.
Cách tính kích thước khay có trong bài kích thước khay chống tràn tiêu chuẩn.
=> Sản phẩm: KHAY CHỐNG TRÀN HÓA CHẤT
6. 5S theo đặc thù ngành sản xuất
Khung 5 bước giống nhau, nhưng tiêu chuẩn “thế nào là đạt” khác nhau theo ngành.
|
Ngành |
Trọng tâm 5S |
Yêu cầu thiết bị đi kèm |
|
Cơ khí, gia công kim loại |
Phoi, dầu, dụng cụ cầm tay, khuôn, đồ gá |
Tủ dụng cụ ngăn kéo, kệ khuôn tải nặng, khay hứng dầu |
|
Lắp ráp điện tử |
Linh kiện nhỏ lẫn mã, tĩnh điện, khu ESD tách biệt |
Bàn và xe đẩy chống tĩnh điện (điện trở 10⁶–10⁹ Ω), tủ linh kiện nhiều ngăn |
|
Thực phẩm, dược phẩm |
Vệ sinh bề mặt, không góc chết, không bong sơn |
Bàn, kệ, xe đẩy inox 304, mặt bàn dễ lau, theo yêu cầu GMP |
|
Nhựa, ép phun |
Bavia, nguyên liệu hạt rơi vãi, khuôn nặng |
Kệ khuôn, xe chở khuôn, thùng nguyên liệu có nắp |
Với line điện tử: hệ thống kiểm soát ESD của khách hàng thường dẫn chiếu bộ tiêu chuẩn IEC 61340-5. 5S ở khu ESD phải kiểm thêm 2 việc:
-
Không có vật cách điện như túi nilon thường hay ly nhựa trên bàn.
-
Dây nối đất được kiểm tra theo lịch.
Với ngành thực phẩm: S3 gắn liền với vệ sinh an toàn thực phẩm, nên thiết bị inox và bề mặt nhẵn giúp giữ điểm ổn định hơn thép sơn.
7. Checklist đánh giá 5S nhà xưởng và KPI theo dõi
7.1. Checklist 15 tiêu chí (thang 0–4)
Thang chấm cho mỗi tiêu chí:
-
0: chưa làm.
-
1: làm một phần, không duy trì.
-
2: làm đủ nhưng còn lỗi.
-
3: đạt, còn lỗi nhỏ.
-
4: đạt và duy trì ổn định.
|
Nhóm |
Tiêu chí |
Điểm 0–4 |
|
S1 |
Không có vật dụng không dùng tại khu vực |
|
|
S1 |
Khu thẻ đỏ có thời hạn và người xử lý |
|
|
S1 |
Không có máy, khuôn hỏng nằm trong line |
|
|
S2 |
Mọi vật dụng có vị trí và nhãn |
|
|
S2 |
Lối đi có vạch, không bị chiếm |
|
|
S2 |
Dụng cụ thiếu được phát hiện ngay (shadow board, ô trống) |
|
|
S3 |
Sàn không dầu loang, phoi, rác |
|
|
S3 |
Máy sạch, có phiếu vệ sinh và kiểm tra |
|
|
S3 |
Nguồn gây bẩn đã được xử lý |
|
|
S4 |
Có ảnh trạng thái chuẩn tại khu vực |
|
|
S4 |
Có lịch 5S và người phụ trách |
|
|
S4 |
Màu vạch, nhãn thống nhất toàn xưởng |
|
|
S5 |
Có audit định kỳ, lưu biên bản |
|
|
S5 |
Điểm trừ có hành động khắc phục, có hạn |
|
|
S5 |
Công nhân trả lời được tiêu chuẩn khu vực mình |
Tổng tối đa là 60 điểm. Quy đổi ra phần trăm:
-
Dưới 50%: chưa đạt.
-
Từ 50% đến 75%: đang xây dựng.
-
Trên 75%: có thể mời khách vào đánh giá.
Xưởng áp dụng 6S thì thêm 3 tiêu chí an toàn:
-
Che chắn máy đầy đủ.
-
Lối thoát hiểm thông thoáng.
-
Bình chữa cháy còn hạn, không bị che.
7.2. KPI theo dõi sau khi triển khai
Checklist cho biết xưởng có “đúng chuẩn” không. Còn KPI cho biết 5S có mang lại hiệu quả không. Nên theo dõi ít nhất 4 chỉ số, so với số đo ở tuần 0:
|
KPI |
Cách đo |
Tần suất |
|
Thời gian tìm dụng cụ |
Bấm giờ tìm 5 dụng cụ ngẫu nhiên |
Hằng tháng |
|
Điểm checklist 5S |
Auditor chéo chấm |
Hằng tháng |
|
Diện tích giải phóng |
m² trống ra sau S1 |
Sau mỗi đợt sàng lọc |
|
Sự cố do mặt bằng |
Số lần vấp, trượt, va chạm xe đẩy, hàng lẫn mã |
Hằng tháng |
8. Thiết bị hỗ trợ duy trì 5S: chọn theo vấn đề
5S không bắt buộc phải mua thiết bị mới. Nhưng nhiều xưởng làm S2 thất bại vì không có chỗ cố định cho đồ: tủ tự đóng, bàn tự hàn, kệ chắp vá. Bảng dưới gợi ý thiết bị theo đúng vấn đề.
|
Vấn đề trong xưởng |
Thiết bị phù hợp |
Lưu ý khi chọn |
|
Dụng cụ mất, phải đi tìm |
Vẽ hình bóng từng dụng cụ |
|
|
Ốc vít, linh kiện lẫn mã |
Chọn số ngăn theo số mã, dán nhãn mã và cỡ |
|
|
Bàn bừa bộn |
Có vách treo, máng điện, chiều cao theo công việc |
|
|
WIP để dưới sàn |
Bánh xe có khóa, kẻ vạch vị trí đỗ |
|
|
Dụng cụ phải mang qua lại giữa các máy |
Khay chia ô, tải phù hợp |
|
|
Xe nâng va vào kệ, tủ điện |
Màu cảnh báo vàng, đen |
Khi đặt thiết bị cho dự án 5S:
-
Thống nhất một màu sơn tĩnh điện (theo mã RAL) cho toàn bộ tủ, kệ, bàn.
-
Đặt cùng một đợt để kích thước đồng bộ.
Cinvico sản xuất các thiết bị trên tại xưởng Hoài Đức, Hà Nội, sơn theo mã RAL bạn chọn và nhận làm theo kích thước mặt bằng thực tế. Xưởng đang setup mới có thể tham khảo checklist setup thiết bị cho xưởng sản xuất mới.
9. 6 lỗi khiến 5S trong nhà xưởng không duy trì được
-
Lãnh đạo giao cho phòng nhân sự rồi đứng ngoài. Công nhân nhìn hành động của quản đốc, không nhìn khẩu hiệu.
-
Làm cả xưởng một lúc. Nguồn lực bị dàn mỏng, không khu nào đạt chuẩn để làm mẫu.
-
Chỉ làm S3. Xưởng sạch vài ngày rồi bẩn lại vì đồ vẫn không có chỗ.
-
Không đo trước khi làm. Không có ảnh, không có số nền thì không chứng minh được hiệu quả, nên lãnh đạo dễ cắt nguồn lực.
-
Mua thiết bị trước khi sàng lọc. Tủ kệ mới lại bị lấp đầy bằng đồ lẽ ra phải bỏ.
-
Audit rồi để đó. Điểm trừ không có người khắc phục và hạn hoàn thành, lần sau vẫn mất điểm cũ.
Kết luận
5S trong nhà xưởng sản xuất hiệu quả khi được làm như một dự án có đo lường:
-
Tính ra lãng phí hiện tại.
-
Lập ban 5S, chọn khu vực mẫu.
-
Đi đủ 5 bước trong khoảng 8 tuần.
-
Chấm bằng một checklist cố định và theo dõi bằng KPI.
Phần khó duy trì nhất thường là S2, nơi mỗi vật dụng cần một chỗ cố định và đúng kích thước.
Nếu bạn đang chuẩn bị 5S cho xưởng và cần bàn thao tác, tủ dụng cụ, giá kệ đồng bộ màu và kích thước, hãy gửi mặt bằng hoặc danh sách khu vực qua Zalo 0981.244.688 để kỹ sư Cinvico đề xuất cấu hình. Xưởng Cinvico đặt tại 422 Sơn Đồng, Hoài Đức, Hà Nội, vận hành theo ISO 9001:2015. Bộ phận mua hàng cần hồ sơ đánh giá nhà cung cấp có thể tải hồ sơ năng lực Cinvico.