Tĩnh điện là gì mà linh kiện đã qua kiểm tra vẫn bị khách trả về, còn khách điện tử vào audit thì yêu cầu xưởng phải có khu ESD? Bài này giải thích cơ chế sinh tĩnh điện, tác hại có số liệu, cách chống, quy trình dựng khu EPA và các giới hạn đo kiểm theo tiêu chuẩn.
1. Tĩnh điện là gì?
Tĩnh điện là hiện tượng mất cân bằng điện tích trên bề mặt hoặc bên trong một vật. Điện tích dư nằm yên tại chỗ cho đến khi gặp đường thoát thì phóng đi.
Cú giật khi chạm tay nắm cửa mùa hanh khô, tóc dựng lên khi cởi áo len hay tia sét đều là hiện tượng tĩnh điện. Điểm chung là điện tích tích lũy từ từ, rồi giải phóng gần như tức thời.
1.1. Tĩnh điện khác dòng điện thế nào?
Nhiều người nghĩ điện áp hàng nghìn vôn thì nguy hiểm như điện lưới. Thực tế hai loại điện này khác nhau ở năng lượng và thời gian:
|
Tiêu chí |
Tĩnh điện |
Dòng điện lưới |
|
Trạng thái điện tích |
Đứng yên trên bề mặt vật |
Chạy liên tục trong dây dẫn |
|
Điện áp |
Có thể tới hàng chục nghìn vôn |
220 V hoặc 380 V |
|
Thời gian tác động |
Chưa tới một micro giây mỗi lần phóng |
Liên tục khi còn tiếp xúc |
|
Năng lượng |
Rất nhỏ |
Lớn, đủ gây điện giật chết người |
|
Vật bị ảnh hưởng |
Linh kiện bán dẫn, hơi dung môi, bụi |
Con người, thiết bị điện |
Vì năng lượng nhỏ nên tĩnh điện hiếm khi làm người bị thương. Nhưng cũng vì vậy mà nó bị xem nhẹ, trong khi với vi mạch và hơi dung môi thì chừng đó năng lượng là đủ gây hậu quả.
1.2. Phóng tĩnh điện (ESD) là gì?
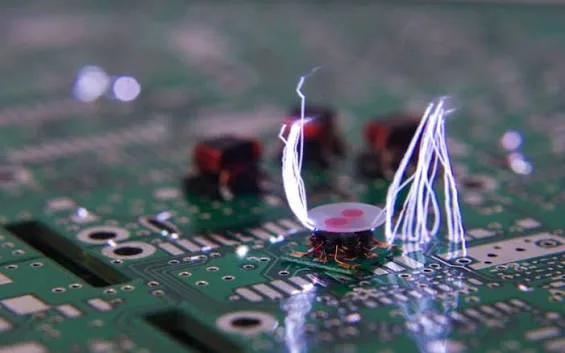
Khoảnh khắc điện tích phóng từ vật này sang vật khác gọi là phóng tĩnh điện, viết tắt ESD (Electrostatic Discharge). Trong sản xuất, ESD là thứ trực tiếp gây thiệt hại, còn tĩnh điện là nguồn gốc.
Có hai kiểu phóng hay gặp nhất trong xưởng. Kiểu thứ nhất là người tích điện chạm vào linh kiện, gọi là mô hình người (HBM). Kiểu thứ hai là chính linh kiện bị tích điện khi trượt khỏi ống, khay rồi phóng khi chạm vào dụng cụ kim loại, gọi là mô hình linh kiện tích điện (CDM).
2. Tĩnh điện sinh ra như thế nào?
Muốn hiểu tĩnh điện là gì cho đúng, cần nhìn vào cách nó sinh ra. Vật chất vốn trung hòa về điện, số proton bằng số electron. Tĩnh điện xuất hiện khi electron bị chuyển từ vật này sang vật khác, hoặc bị dồn về một phía của vật.
2.1. Nhiễm điện do tiếp xúc rồi tách rời
Đây là nguyên nhân phổ biến nhất, gọi là hiệu ứng ma sát điện (triboelectric). Hai vật liệu chạm nhau, electron dịch sang vật hút electron mạnh hơn. Khi tách ra, một vật mang điện dương, vật kia mang điện âm.
Vật liệu nào nhường, vật liệu nào nhận electron được sắp theo dãy ma sát điện. Hai vật càng cách xa nhau trong dãy, điện tích sinh ra càng lớn:
-
Phía dễ tích điện dương: thủy tinh, tóc người, nylon, len, lụa, nhôm, giấy.
-
Gần trung tính: cotton, thép, gỗ.
-
Phía dễ tích điện âm: polyester, PE, PP, PVC, Teflon.
Trong xưởng, cơ chế này diễn ra liên tục: đế giày rời sàn, cuộn màng PE được kéo ra, băng keo được xé khỏi cuộn, linh kiện trượt khỏi khay nhựa, dung môi chảy trong ống. Cọ xát chỉ làm tăng diện tích tiếp xúc nên điện tích sinh ra nhiều hơn.
2.2. Nhiễm điện do hưởng ứng
Vật trung hòa đặt gần vật mang điện sẽ bị phân cực: phía gần mang điện trái dấu, phía xa mang điện cùng dấu. Nếu lúc đó vật chạm đất thoáng qua, nó giữ lại điện tích dù chưa hề bị cọ xát.
Vì vậy một bo mạch nằm yên trên bàn vẫn có thể hỏng khi có túi nilon tích điện lướt ngang qua. Đây cũng là lý do tiêu chuẩn yêu cầu giữ vật cách điện cách xa linh kiện, không chỉ cấm chạm vào.
2.3. Độ ẩm và vật liệu quyết định mức điện áp
Không khí khô khiến điện tích khó rò đi nên điện áp tích lũy cao hơn nhiều. Số đo điển hình do Hiệp hội ESD (ESD Association) công bố:
|
Hoạt động |
Độ ẩm 10-25% RH |
Độ ẩm 65-90% RH |
|
Đi trên thảm |
35.000 V |
1.500 V |
|
Đi trên sàn vinyl |
12.000 V |
250 V |
|
Công nhân ngồi làm việc tại bàn |
6.000 V |
100 V |
|
Nhấc túi nilon khỏi bàn |
20.000 V |
1.200 V |
|
Ghế đệm mút urethane |
18.000 V |
1.500 V |
Hai điều rút ra: mùa hanh khô miền Bắc rủi ro tăng mạnh, và ngay cả khi độ ẩm cao vẫn sinh ra hàng trăm vôn. Nhựa, nilon, mút xốp là nhóm tích điện mạnh nhất trong xưởng.
2.4. Vì sao mùa hanh khô hay bị giật tĩnh điện?
Mùa đông miền Bắc, độ ẩm có những ngày xuống thấp, quần áo len, áo khoác polyester cọ vào nhau liên tục. Điện tích trên người không rò đi được, tích lên vài nghìn vôn. Khi tay chạm cánh cửa kim loại, tay nắm xe hay người khác, toàn bộ điện tích phóng đi và bạn thấy giật.
Bạn có thể giảm bằng cách mặc đồ cotton, chạm tay vào vật kim loại lớn bằng cả bàn tay thay vì đầu ngón, và dùng máy tạo ẩm trong phòng kín.
3. Tác hại của tĩnh điện trong nhà xưởng
Tĩnh điện gây hại theo ba hướng chính: phá linh kiện, gây cháy, làm bẩn và kẹt vật liệu. Với con người, rủi ro chủ yếu là gián tiếp.
3.1. Hỏng linh kiện điện tử, kể cả hỏng ẩn
Con người chỉ cảm nhận được cú phóng từ khoảng 3.000 V. Trong khi đó nhiều vi mạch hỏng ở mức thấp hơn rất nhiều. Nghĩa là công nhân có thể làm hỏng linh kiện mà không hề hay biết.
Mức chịu đựng của linh kiện được phân cấp theo ANSI/ESDA/JEDEC JS-001-2023 (mô hình người). Bạn có thể tra cấp của linh kiện trong datasheet:
|
Cấp HBM |
Mức điện áp linh kiện chịu được |
|
0Z |
Dưới 50 V |
|
0A |
50 V đến dưới 125 V |
|
0B |
125 V đến dưới 250 V |
|
1A |
250 V đến dưới 500 V |
|
1B |
500 V đến dưới 1.000 V |
|
1C |
1.000 V đến dưới 2.000 V |
|
2 |
2.000 V đến dưới 4.000 V |
|
3A |
4.000 V đến dưới 8.000 V |
|
3B |
Từ 8.000 V trở lên |
Đối chiếu với bảng ở mục 2.3: chỉ một công nhân ngồi làm việc ở độ ẩm thấp đã tích tới 6.000 V, vượt ngưỡng của hầu hết các cấp trên.
Nguy hiểm hơn là hỏng ẩn: linh kiện vẫn qua kiểm tra cuối chuyền nhưng đã suy giảm bên trong, rồi chết sau vài tuần ở tay khách hàng. Với xưởng gia công cho khách điện tử, đó là hàng trả về, báo cáo 8D giải trình nguyên nhân và nguy cơ mất đơn.
3.2. Nguy cơ cháy nổ ở khu dung môi, bột
Theo bản tin an toàn quá trình của AIChE (tháng 2/2021), tia lửa chỉ 0,2 đến 0,3 mJ đã đủ đốt cháy hỗn hợp hơi dễ cháy. Tia lửa phóng từ cơ thể người mạnh gấp khoảng 100 lần mức đó.
Rủi ro tập trung ở khu pha sơn, rót dung môi, nạp bột vào bồn trộn, kho hóa chất và trạm nạp nhiên liệu xe nâng. Thùng kim loại không nối đất, ống nạp bằng cao su cách điện, vật nặng bằng thép treo trên vòi nạp là những nguồn phóng điện từng gây ra sự cố thật được AIChE phân tích.
Khi rót dung môi giữa hai thùng kim loại, đội EHS có thể áp dụng trình tự sau:
-
Nối đất thùng nguồn vào điểm tiếp địa trước khi mở nắp.
-
Nối liên kết thùng nguồn với thùng nhận bằng dây kẹp, đầu kẹp nhọn để xuyên qua lớp sơn hoặc gỉ.
-
Dẫn vòi rót xuống sát đáy thùng nhận, tránh để chất lỏng rơi tự do tạo tia bắn.
-
Giữ nguyên dây nối cho tới khi đóng nắp xong, rồi mới tháo theo thứ tự ngược lại.
Với thùng chứa và vật tư dễ cháy, nên kết hợp thêm khay chống tràn hóa chất để chất lỏng tràn không loang ra sàn, vì vũng dung môi bay hơi chính là nguồn hơi dễ cháy.
3.3. Hút bụi, dính màng và kẹt vật liệu
Bề mặt tích điện tạo lực hút Coulomb, kéo bụi mịn trong không khí bám vào. Lỗi này gây phế phẩm ở dây chuyền sơn, in, đóng gói dược phẩm, lắp ráp quang học và phòng sạch. Vì thế ngoài lọc khí bằng FFU phòng sạch, nhà máy vẫn phải khử tĩnh điện trên bề mặt sản phẩm.
Các biểu hiện khác thường gặp: màng film dính trục cuốn, giấy dính nhau khi nạp máy in, bột bám thành ống và khó đổ hết khỏi bao, linh kiện nhỏ đẩy nhau văng khỏi khay.
3.4. Tĩnh điện có hại cho sức khỏe không?
Cú giật tĩnh điện thông thường gây khó chịu nhưng năng lượng quá nhỏ để gây tổn thương trực tiếp. Rủi ro thật với người lao động nằm ở chỗ khác: phản xạ giật tay khi đang đứng trên thang, thao tác cạnh máy dập hay băng tải có thể dẫn tới tai nạn, và tia lửa từ người là nguồn gây cháy ở khu dung môi.
4. Ứng dụng có lợi và chuyện sơn tĩnh điện
4.1. Tĩnh điện được dùng để làm gì?
Tĩnh điện cũng được khai thác có chủ đích trong công nghiệp:
-
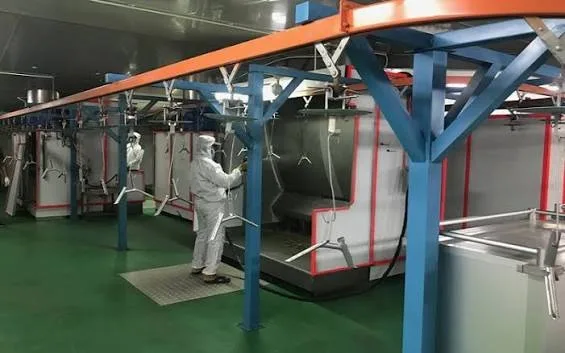
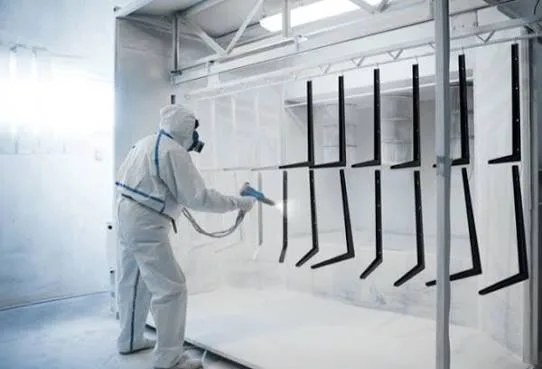
Sơn tĩnh điện: bột sơn tích điện bám đều lên chi tiết kim loại nối đất.
-
Lọc bụi tĩnh điện: hạt bụi trong khí thải được tích điện rồi hút vào tấm thu.
-
Máy in laser, máy photocopy: mực bột bám theo hình ảnh điện tích trên trống.
4.2. Sơn tĩnh điện có phải chống tĩnh điện không?
Không. Sơn tĩnh điện chỉ dùng tĩnh điện trong lúc phun để bột bám vào chi tiết, sau đó nung chảy thành màng. Chi tiết từng bước có trong bài quy trình sơn tĩnh điện của Cinvico.
Điểm hay bị nhầm: lớp sơn dày 60 đến 80 micron sau khi đóng rắn là lớp cách điện. Một chiếc bàn khung thép sơn tĩnh điện thông thường vì thế không phải bàn chống tĩnh điện. Muốn thành bàn ESD, bàn phải có mặt tiêu tán và đường nối đất xuyên qua lớp sơn.
5. Cách chống tĩnh điện trong nhà xưởng
Nguyên tắc chung gồm ba ý: hạn chế điện tích sinh ra, dẫn điện tích đã có xuống đất một cách chậm và có kiểm soát, và trung hòa những gì không nối đất được. Các biện pháp dưới đây thường triển khai cùng lúc.
5.1. Tiếp địa và nối đẳng thế
Mọi vật dẫn trong khu vực như khung bàn, giá kệ, thùng chứa, máy được nối về một điểm nối đất chung. Khi tất cả cùng điện thế, không còn chênh lệch để phóng điện.
Theo ANSI/ESD S20.20-2021, dây tiếp địa thiết bị của hệ điện phải có trở kháng dưới 1 Ω. Nếu xưởng dùng hệ tiếp địa phụ riêng, điện trở giữa hệ phụ và dây tiếp địa thiết bị phải dưới 25 Ω. Điện trở từ mỗi thiết bị ESD về điểm nối chung phải dưới 1 x 10^9 Ω.
5.2. Dùng vật liệu dẫn điện hoặc tiêu tán
Vật liệu được phân nhóm theo điện trở bề mặt, theo ANSI/ESD S541:
|
Nhóm vật liệu |
Điện trở bề mặt |
Dùng ở đâu |
|
Dẫn điện |
Dưới 1 x 10^4 Ω |
Điểm nối đất, xích kéo đất |
|
Tiêu tán tĩnh điện |
1 x 10^4 đến dưới 1 x 10^11 Ω |
Thảm bàn, khay, túi, sàn ESD |
|
Cách điện |
Từ 1 x 10^11 Ω trở lên |
Loại khỏi khu thao tác linh kiện |
Vật liệu tiêu tán được ưu tiên ở những chỗ linh kiện tiếp xúc trực tiếp vì xả điện tích từ từ. Xả quá nhanh qua bề mặt kim loại trần vẫn có thể tạo xung làm hỏng linh kiện nhạy theo mô hình CDM.
5.3. Nối đất cho người thao tác
Cơ thể người là nguồn tĩnh điện lớn nhất trong xưởng, nên phải nối đất liên tục trong suốt thời gian thao tác:
-
Người ngồi làm việc: bắt buộc đeo vòng tay chống tĩnh điện. Dây nối có điện trở 1 MΩ để hạn dòng, bảo vệ người dùng nếu vô tình chạm nguồn điện.
-
Người đứng hoặc đi lại: dùng vòng tay, hoặc giày ESD kết hợp sàn ESD.
-
Cách đeo: vòng tay phải chạm trực tiếp da, không đeo đè lên tay áo hay găng tay.
-
Kiểm tra: test vòng tay bằng máy kiểm tra trước mỗi ca làm việc, nếu trạm không có thiết bị giám sát liên tục.
5.4. Xử lý vật cách điện trong khu vực
Vật cách điện không nối đất được, nên cách xử lý theo thứ tự ưu tiên là loại bỏ, giữ khoảng cách, rồi mới đến trung hòa:
-
Loại bỏ những thứ không cần cho công việc: cốc nhựa, túi nilon, bìa hồ sơ nhựa, xốp chèn hàng thông thường.
-
Giữ khoảng cách: theo ANSI/ESD S20.20, vật cách điện bắt buộc dùng trong quy trình nằm trong phạm vi 30 cm quanh linh kiện thì trường tĩnh điện phải dưới 2.000 V/inch. Nếu ở gần linh kiện hơn 2,5 cm thì trường phải dưới 125 V/inch.
-
Trung hòa bằng ion hóa: với vỏ nhựa sản phẩm, màng film không thể loại bỏ, quạt hoặc thanh ion hóa thổi ion dương và âm để trung hòa bề mặt.
5.5. Kiểm soát độ ẩm
Tăng độ ẩm giúp điện tích rò đi nhanh hơn, nhưng chỉ là biện pháp hỗ trợ. Ở 65 đến 90% RH, người đi trên thảm vẫn sinh 1.500 V.
Các tiêu chuẩn ESD thử nghiệm sản phẩm ở độ ẩm khoảng 12% RH, tức là điều kiện khô nhất. Thiết bị ESD đạt chuẩn phải hoạt động được ngay cả khi không khí khô, nên đừng dựa vào máy tạo ẩm để thay cho nối đất.
5.6. Đóng gói, lưu trữ và vận chuyển nội bộ
Linh kiện rời khu vực bảo vệ hoặc chuyển giữa các trạm cần được che chắn: túi chắn tĩnh điện, khay và thùng dẫn điện hoặc tiêu tán. Xe đẩy, giá kệ chứa linh kiện trong khu vực cũng phải có đường nối đất, bằng bánh xe dẫn điện, xích kéo đất hoặc dây nối vào điểm chung.
6. Quy trình 6 bước dựng khu EPA cho xưởng
EPA (ESD Protected Area) là khu vực được khoanh vùng, có biển báo, nơi mọi thiết bị, vật tư và con người đều được kiểm soát tĩnh điện. Đây là thứ khách hàng điện tử sẽ đi xem khi audit nhà cung cấp, và là nơi kiến thức tĩnh điện là gì được biến thành quy trình cụ thể.
6.1. Bước 1: Xác định linh kiện nhạy và phạm vi
Lập danh sách linh kiện, bo mạch xưởng sẽ chạm vào và tra cấp HBM, CDM trong datasheet. Từ đó khoanh các công đoạn cần bảo vệ: nhận hàng, kiểm tra đầu vào, lắp ráp, kiểm tra, đóng gói, sửa chữa.
6.2. Bước 2: Khoanh vùng trên layout
Đánh dấu ranh giới EPA bằng vạch sàn và biển báo, có lối vào riêng kèm trạm kiểm tra vòng tay và giày. Khu này nên được tính ngay từ bước thiết kế layout xưởng sản xuất để chừa điểm nối đất và lối đi trước khi kê thiết bị. Nếu sản phẩm đòi hỏi cả độ sạch, EPA thường nằm trong phòng sạch dựng bằng panel phòng sạch.
6.3. Bước 3: Dựng hệ tiếp địa và điểm nối chung
Mỗi trạm làm việc có một điểm nối chung, nối về dây tiếp địa của hệ điện. Đo trở kháng theo giới hạn ở mục 5.1 trước khi lắp thiết bị.
6.4. Bước 4: Trang bị thiết bị cho EPA
Bàn là nơi linh kiện tiếp xúc nhiều nhất. Bàn ESD đúng chuẩn cần khung nối đất qua điểm không sơn, mặt bàn tiêu tán, điểm cắm vòng tay và dây nối về điểm chung. Cách chọn vật liệu khung, mặt bàn và tải trọng được phân tích trong bài bàn thao tác công nghiệp.
=> Sản phẩm: BÀN THAO TÁC
Linh kiện, bán thành phẩm di chuyển giữa các trạm bằng xe đẩy. Khi đặt xe dùng trong EPA, hãy ghi rõ yêu cầu bánh xe dẫn điện hoặc xích kéo đất ngay trong bản vẽ để xưởng gia công bố trí từ đầu.
=> Sản phẩm: XE ĐẨY HÀNG
Giá kệ chứa khay linh kiện cũng cần một điểm nối đất trên khung, không bị sơn phủ. Yêu cầu này nên ghi chung trong bản vẽ cùng màu sơn và kích thước tầng.
=> Sản phẩm: GIÁ ĐỂ HÀNG
6.5. Bước 5: Đào tạo người thao tác
Mọi người vào EPA, kể cả nhân viên kho, bảo trì và khách tham quan, cần được hướng dẫn: cách đeo và test vòng tay, những vật không được mang vào, cách cầm linh kiện. Lưu hồ sơ đào tạo vì đây là mục khách hàng thường hỏi khi audit.
6.6. Bước 6: Đo nghiệm thu và đo định kỳ
Sau khi lắp xong, đo từng hạng mục theo giới hạn ở mục 7 và lưu biên bản. Sau đó lập kế hoạch đo định kỳ:
|
Hạng mục |
Dụng cụ đo |
Tần suất gợi ý |
|
Vòng tay chống tĩnh điện |
Máy test vòng tay |
Mỗi ca trước khi làm việc |
|
Giày ESD |
Máy test giày |
Mỗi ca trước khi vào EPA |
|
Mặt bàn, thảm bàn |
Máy đo điện trở bề mặt |
Theo kế hoạch, thường hàng tháng |
|
Sàn ESD |
Máy đo điện trở bề mặt |
Theo kế hoạch, thường hàng quý |
|
Thiết bị ion hóa |
Bộ đo điện áp lệch và thời gian xả |
Theo kế hoạch, thường hàng tháng |
|
Vật cách điện gần linh kiện |
Máy đo trường tĩnh điện |
Khi đánh giá nội bộ |
Tần suất trong bảng là mức thường dùng, không phải con số bắt buộc. Tiêu chuẩn cho phép doanh nghiệp tự đặt tần suất trong kế hoạch kiểm tra tuân thủ, miễn là có căn cứ và có hồ sơ.
6.7. Xưởng nhỏ nên ưu tiên gì khi ngân sách hạn chế?
Với xưởng gia công mới nhận đơn điện tử đầu tiên, không cần trang bị toàn xưởng ngay. Thứ tự ưu tiên hợp lý là:
-
Khoanh nhỏ EPA chỉ ở các trạm thực sự chạm vào linh kiện.
-
Làm đúng phần nối đất: điểm nối chung, bàn ESD, vòng tay và máy test vòng tay.
-
Loại bỏ vật cách điện khỏi bàn, việc này gần như không tốn tiền.
-
Bổ sung dần giày, sàn, ion hóa khi khối lượng đơn tăng hoặc khách yêu cầu.
7. Tiêu chuẩn chống tĩnh điện cần biết
Hai tiêu chuẩn khách hàng điện tử dẫn chiếu nhiều nhất là ANSI/ESD S20.20-2021 (Hiệp hội ESD, Mỹ) và IEC 61340-5-1:2024 (bản 3.0, quốc tế). Cả hai quy định chương trình kiểm soát ESD bảo vệ linh kiện chịu được từ 100 V theo mô hình người, 200 V theo mô hình linh kiện tích điện, và giới hạn điện áp trên vật dẫn cô lập dưới 35 V.
|
Hạng mục |
Giới hạn theo ANSI/ESD S20.20-2021 |
|
Dây tiếp địa thiết bị |
Trở kháng dưới 1 Ω |
|
Hệ tiếp địa phụ tới dây tiếp địa thiết bị |
Dưới 25 Ω |
|
Nối đẳng thế từ thiết bị ESD về điểm chung |
Dưới 1 x 10^9 Ω |
|
Hệ vòng tay (người + vòng + dây) |
Dưới 3,5 x 10^7 Ω |
|
Hệ giày + sàn |
Dưới 1 x 10^9 Ω và điện áp cơ thể dưới 100 V |
|
Mặt bàn thao tác |
Dưới 1 x 10^9 Ω |
|
Vật cách điện trong phạm vi 30 cm |
Trường tĩnh điện dưới 2.000 V/inch |
|
Vật dẫn cô lập |
Dưới 35 V |
|
Thiết bị ion hóa |
Điện áp lệch trong khoảng ±35 V với công đoạn nhạy |
Nếu linh kiện của bạn thuộc cấp 0Z hoặc 0A (dưới 125 V), chương trình theo tiêu chuẩn chưa đủ, cần siết giới hạn chặt hơn và ghi rõ trong kế hoạch kiểm soát ESD.
Lưu ý phạm vi: IEC 61340-5-1 không áp dụng cho chất lỏng, khí và bột dễ cháy. Khu dung môi, bột cần tham chiếu IEC TS 60079-32-1 về nguy cơ tĩnh điện trong môi trường cháy nổ.
8. 6 sai lầm hay gặp khi trang bị chống tĩnh điện
Khu ESD đủ thiết bị vẫn có thể không đạt khi đo kiểm nếu lắp sai ở những điểm sau:
-
Bắt bulong nối đất xuyên qua lớp sơn: lớp sơn tĩnh điện cách điện, phải cạo sạch sơn tại điểm nối hoặc dùng vòng đệm răng cưa.
-
Đeo vòng tay đè lên tay áo: vải ngăn tiếp xúc da khiến vòng tay mất tác dụng.
-
Coi bàn sơn tĩnh điện là bàn ESD: như mục 4.2, hai khái niệm khác hẳn nhau.
-
Nối đất vào ống nước hoặc khung nhà xưởng: điểm nối không ổn định, phải đưa về hệ tiếp địa đã kiểm định.
-
Lau bàn ESD bằng chất tẩy thông thường: nhiều chất tẩy để lại lớp màng cách điện trên thảm bàn, cần dùng dung dịch vệ sinh chuyên cho bề mặt ESD.
-
Lắp xong không đo lại: điện trở mặt bàn, vòng tay, sàn thay đổi theo thời gian, cần đo định kỳ theo kế hoạch ở mục 6.6.
Nên gắn khu ESD vào quy trình 5S nhà xưởng: vật cách điện cá nhân bị loại khỏi bàn ngay từ bước sàng lọc, mỗi khay và dụng cụ có vị trí cố định.
Kết luận
Tĩnh điện là gì? Đó là điện tích dư nằm trên bề mặt vật, sinh ra mỗi khi vật liệu tiếp xúc rồi tách rời và phóng đi trong tích tắc. Với nhà xưởng, cái giá của nó là linh kiện hỏng ẩn, nguy cơ cháy ở khu dung môi và rủi ro trượt audit của khách hàng điện tử.
Chống tĩnh điện chỉ hiệu quả khi làm đồng bộ: tiếp địa, vật liệu tiêu tán, nối đất cho người, xử lý vật cách điện, rồi đo kiểm định kỳ theo ANSI/ESD S20.20 hoặc IEC 61340-5-1. Phần thiết bị như bàn, xe đẩy, giá kệ nên được đặt làm có sẵn điểm nối đất ngay từ bản vẽ.
Bạn đang dựng khu lắp ráp điện tử hoặc cần nâng cấp bàn thao tác lên chuẩn ESD?
Cinvico gia công tại xưởng Hoài Đức, Hà Nội:
-
Bàn thao tác khung thép có chân tiếp địa, làm theo kích thước chuyền
-
Xe đẩy, giá kệ đồng bộ màu sơn và kích thước với bàn
-
Kỹ sư dựng bản vẽ để bạn duyệt trước khi sản xuất
-
Xuất hóa đơn VAT, bảo hành 12 tháng
=> Xem sản phẩm: BÀN THAO TÁC
Zalo kỹ sư: 0981.244.688