Bạn đang ra bản vẽ một lô vỏ tủ, khung máy hay bản mã và phân vân nên đặt cắt laser hay cắt plasma? Bài so sánh cắt laser và cắt plasma này trả lời thẳng: hai công nghệ khác nhau ở 7 tiêu chí nào, mép cắt ảnh hưởng ra sao tới chấn, hàn, sơn, cách so báo giá cho đúng và khi nào nên mua máy thay vì thuê gia công. Góc nhìn từ xưởng kim loại tấm Cinvico tại Hoài Đức, Hà Nội.
1. Kết luận nhanh: nên chọn cắt laser hay cắt plasma?
Chi tiết mỏng đến trung bình, dung sai chặt, nhiều lỗ nhỏ hoặc biên dạng phức tạp thì chọn cắt laser. Tấm dày, chi tiết kết cấu không đòi hỏi dung sai cao và ưu tiên chi phí trên mỗi mét cắt thì cắt plasma thường kinh tế hơn. Vùng giao nhau nằm ở khoảng 12 đến 16 mm thép carbon, nơi quyết định phụ thuộc vào dung sai và các công đoạn sau cắt.
Với phần lớn thiết bị kim loại tấm cho nhà xưởng như tủ, bàn, khung, giá kệ, độ dày nằm dưới 12 mm nên laser chiếm ưu thế. Plasma phát huy giá trị ở kết cấu thép, bản mã chân cột và phôi dày sẽ được gia công cơ lại.
Bảng dưới tóm tắt các con số tham khảo phổ biến trong ngành. Giá trị thực tế thay đổi theo công suất nguồn, loại khí và đời máy, nên hãy coi đây là khoảng định hướng khi ra quyết định.
|
Tiêu chí |
Cắt laser fiber |
Cắt plasma CNC |
|
Độ dày hiệu quả (thép carbon) |
0,5 đến khoảng 20 mm |
khoảng 6 đến 50 mm |
|
Độ chính xác kích thước |
±0,05 đến ±0,1 mm |
±0,5 đến ±1 mm (plasma HD khoảng ±0,3 đến ±0,5 mm) |
|
Mạch cắt (kerf) |
0,1 đến 0,5 mm |
1,5 đến 4 mm |
|
Độ vát mép |
Gần như vuông góc |
Thường 1° đến 5° |
|
Xỉ bám mép |
Rất ít |
Có, thường phải mài |
|
Lỗ nhỏ nhất cắt đẹp |
Bằng hoặc nhỏ hơn độ dày tấm |
Khoảng 1,5 lần độ dày trở lên |
|
Tốc độ |
Nhanh hơn ở tấm dưới 12 mm |
Nhanh hơn ở tấm trên 16 mm |
|
Vật liệu |
Kim loại (laser CO2 cắt thêm phi kim) |
Chỉ kim loại dẫn điện |
|
Chi phí đầu tư hệ máy |
Cao |
Thấp hơn khoảng 2 đến 5 lần |
2. Cắt laser và cắt plasma là gì? Các loại phổ biến
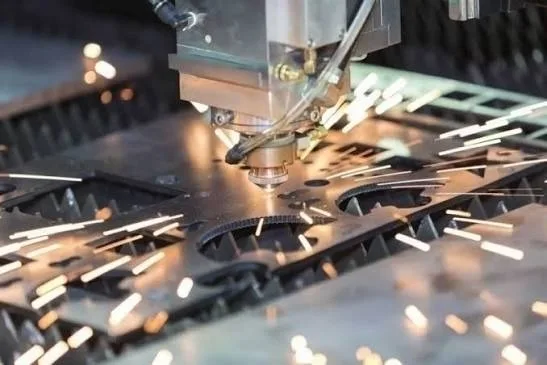
Cả hai đều là phương pháp cắt nhiệt, nhưng dùng nguồn năng lượng khác nhau. Chính khác biệt này quyết định độ rộng rãnh cắt, chất lượng mép và vật liệu cắt được. Mỗi công nghệ lại có vài loại máy với chất lượng chênh nhau đáng kể, nên khi so sánh cần biết mình đang so loại nào.
2.1. Cắt laser: nguồn fiber và nguồn CO2
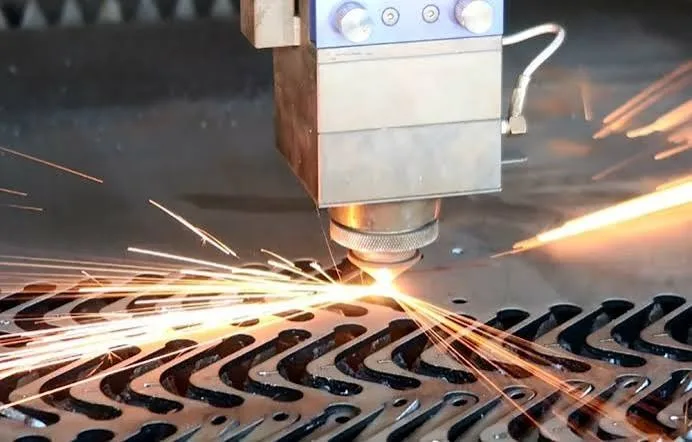
Trong dịch vụ cắt laser CNC cho kim loại tấm, xưởng thường dùng nguồn fiber. Máy hội tụ chùm tia năng lượng cao qua thấu kính xuống một điểm có đường kính khoảng 0,1 đến 0,3 mm, làm nóng chảy kim loại. Khí trợ cắt thổi kim loại lỏng ra khỏi rãnh.
-
Laser fiber: hiệu suất cao, cắt tốt thép, inox, nhôm, đồng thau. Đây là loại chiếm ưu thế trong gia công kim loại tấm hiện nay.
-
Laser CO2: cắt được phi kim như mica, gỗ, vải, nhưng kém hiệu quả với kim loại phản quang. Ít dùng cho xưởng thiết bị công nghiệp.
Khí trợ cắt quyết định chất lượng mép. Với thép carbon, xưởng thường dùng oxy để tăng tốc độ, đổi lại mép có lớp oxit mỏng. Với inox và nhôm, nitơ được dùng để mép sáng, không oxy hóa. Một số máy dùng khí nén cho tôn mỏng để giảm chi phí.
2.2. Cắt plasma: khí nén, CNC thông thường và độ phân giải cao
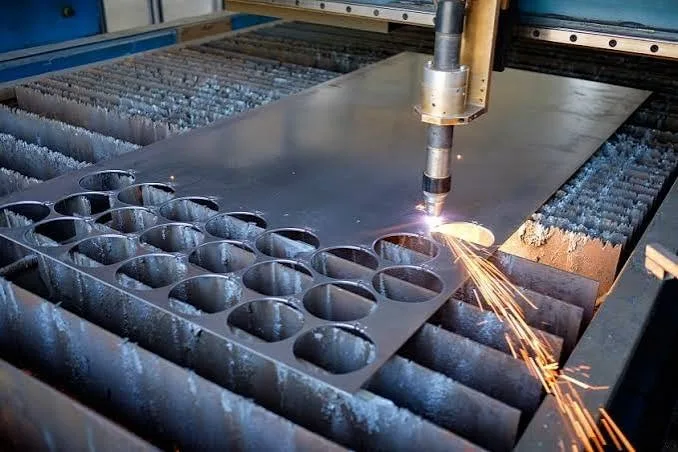
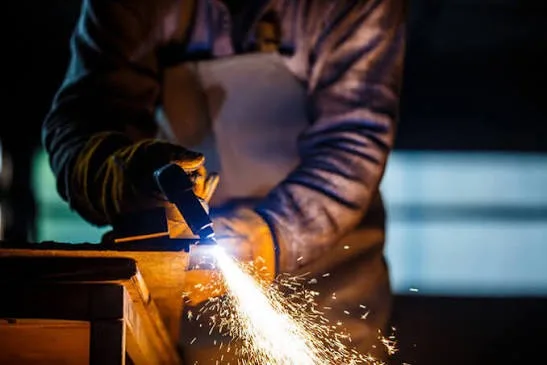
Máy cắt plasma tạo hồ quang điện giữa điện cực trong mỏ cắt và tấm phôi. Hồ quang đi qua dòng khí bị ion hóa, đạt nhiệt độ trên 20.000 °C và thổi kim loại nóng chảy ra ngoài. Vì dòng điện phải chạy qua phôi, plasma chỉ cắt được vật liệu dẫn điện.
-
Plasma cầm tay dùng khí nén: rẻ, cơ động, hợp với sửa chữa và cắt phá dỡ. Đường cắt phụ thuộc tay nghề, không dùng cho chi tiết cần kích thước.
-
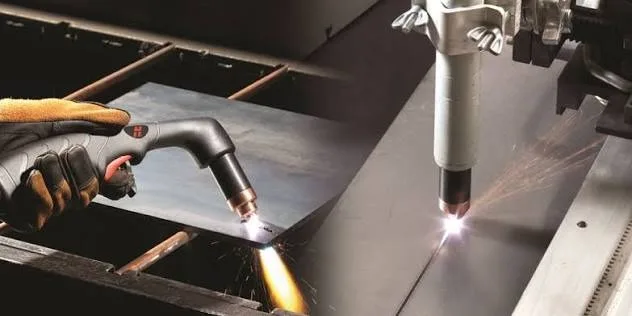
Plasma CNC thông thường: cắt theo chương trình, dung sai khoảng ±0,5 đến ±1 mm. Phổ biến ở xưởng kết cấu thép.
-
Plasma độ phân giải cao (HD): hồ quang được nén chặt hơn, mép ít vát, dung sai có thể đạt khoảng ±0,3 đến ±0,5 mm. Loại này thu hẹp khoảng cách với laser ở tấm dày, nhưng chi phí máy và vật tư cao hơn.
Khi nhận hai báo giá “cắt plasma”, hãy hỏi rõ là plasma loại nào. Chất lượng mép giữa plasma khí nén và plasma HD khác nhau gần như hai công nghệ.
3. So sánh cắt laser và cắt plasma theo 7 tiêu chí kỹ thuật
Phần này đi vào từng tiêu chí mà kỹ sư cần cân nhắc khi chọn công nghệ cho một bản vẽ cụ thể. Các con số được dẫn theo loại máy phổ biến nhất: laser fiber và plasma CNC.
3.1. Dải độ dày cắt
Tiêu chuẩn ISO 9013:2017 (phân loại vết cắt nhiệt, dung sai hình học và chất lượng) áp dụng cho cắt laser từ 0,5 đến 32 mm và cắt plasma từ 0,5 đến 150 mm. Đây là phạm vi mà tiêu chuẩn có thể phân loại chất lượng vết cắt, không phải giới hạn cứng của mọi máy.
Trong thực tế xưởng, laser fiber công suất phổ biến cắt đẹp thép carbon đến khoảng 20 mm, inox đến khoảng 12 đến 16 mm. Máy công suất rất cao cắt được dày hơn, nhưng chi phí mỗi mét cắt tăng nhanh và mép bắt đầu có vân rõ. Plasma bắt đầu có lợi từ khoảng 6 mm và gần như không có đối thủ với thép tấm 30 đến 50 mm trong kết cấu.
3.2. Độ chính xác, mạch cắt và lỗ nhỏ nhất
Laser cho dung sai kích thước khoảng ±0,05 đến ±0,1 mm. Kerf chỉ 0,1 đến 0,5 mm, nên các chi tiết có thể xếp sát nhau trên tấm khi lập trình nesting, tiết kiệm vật tư. Plasma CNC có kerf 1,5 đến 4 mm, dung sai thường ±0,5 đến ±1 mm. Kerf rộng còn buộc khoảng cách giữa các chi tiết trên tấm phải lớn hơn, nên hao vật liệu nhiều hơn.
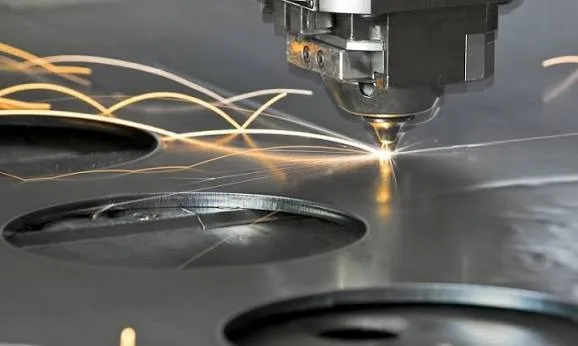
Khác biệt rõ nhất nằm ở lỗ nhỏ. Quy tắc nhiều xưởng áp dụng: với laser, đường kính lỗ có thể bằng hoặc nhỏ hơn độ dày tấm. Với plasma, lỗ nên lớn hơn khoảng 1,5 lần độ dày, nếu không lỗ dễ bị côn và méo. Vì vậy, lỗ bắt bulông M6, M8 trên tấm 6 mm gần như chỉ nên cắt laser, hoặc cắt plasma rồi khoan lại.
3.3. Chất lượng mép: độ vát, xỉ và vùng ảnh hưởng nhiệt
Mép cắt laser gần vuông góc, ít xỉ, vùng ảnh hưởng nhiệt hẹp. Phần lớn chi tiết có thể đưa thẳng sang công đoạn tiếp theo mà không cần mài.
Mép cắt plasma thường có độ vát 1° đến 5° tùy loại máy và độ dày, mặt dưới có xỉ bám. Vùng ảnh hưởng nhiệt rộng hơn làm mép cứng hơn vật liệu nền. Trên tấm 20 mm, độ vát 3° tạo chênh lệch khoảng 1 mm giữa mặt trên và mặt dưới, đủ để ảnh hưởng tới lắp ghép.
ISO 9013:2017 phân cấp chất lượng mép theo hai chỉ số: dung sai độ vuông góc (u) và chiều cao nhấp nhô trung bình (Rz5). Ghi cấp chất lượng này lên bản vẽ giúp bên đặt hàng và xưởng hiểu cùng một yêu cầu, tránh tranh cãi khi nghiệm thu.
3.4. Tốc độ cắt
Ở tấm mỏng dưới 6 mm, laser fiber nhanh hơn plasma rõ rệt, có thể vượt 10 m/phút với tôn 1 mm. Khi độ dày tăng, tốc độ laser giảm nhanh. Từ khoảng 12 đến 16 mm thép carbon, plasma bắt đầu nhanh hơn và khoảng cách tăng dần theo độ dày.
Bảng tốc độ tham khảo dưới đây được tổng hợp từ dữ liệu công bố của nhà cung cấp thiết bị. Giá trị thay đổi theo công suất, nên chỉ dùng để thấy xu hướng.
|
Độ dày thép carbon |
Laser fiber (mm/phút) |
Plasma CNC (mm/phút) |
|
2 mm |
khoảng 7.000 |
khoảng 3.000 |
|
6 mm |
khoảng 3.000 |
khoảng 2.500 |
|
12 mm |
khoảng 1.800 |
khoảng 2.700 |
|
25 mm |
khoảng 300 đến 600 |
khoảng 1.200 |
Tuy nhiên, tốc độ cắt không phải toàn bộ năng suất. Khi so sánh, cần cộng thêm thời gian mài xỉ, khoan lại lỗ và chỉnh sửa sau khi cắt plasma. Ở tấm mỏng nhiều lỗ, laser còn tiết kiệm thời gian xuyên lỗ, vì mỗi lần xuyên của plasma vừa lâu vừa làm mòn béc cắt.
3.5. Vật liệu cắt được
Laser fiber cắt tốt thép carbon (SS400, SPCC, SPHC), inox SUS304 và SUS316, nhôm, đồng thau và tôn mạ kẽm. Laser CO2 cắt thêm được phi kim như mica, gỗ, vải. Plasma chỉ cắt kim loại dẫn điện, nhưng bù lại ít kén bề mặt gỉ, có sơn hoặc phản quang.
Với inox, laser dùng khí nitơ cho mép sáng, không cần tẩy màu nhiệt. Plasma cắt inox để lại mép sẫm màu và xỉ, thường phải xử lý thêm nếu chi tiết dùng trong ngành thực phẩm hoặc dược.
3.6. Chi phí đầu tư và chi phí vận hành
Theo các nhà phân phối thiết bị, một hệ plasma CNC có chi phí đầu tư thấp hơn hệ laser fiber cùng khổ bàn khoảng 2 đến 5 lần. Đây là lý do plasma vẫn phổ biến ở các xưởng kết cấu thép.
Chi phí vận hành thì ngược lại. Plasma tốn điện cực và béc cắt phải thay định kỳ, cộng thêm công mài mép và khoan lại lỗ. Laser fiber có tuổi thọ nguồn cao, ít vật tư tiêu hao, nhưng tốn khí nitơ khi cắt inox. Với chi tiết mỏng số lượng lớn, tổng chi phí trên mỗi chi tiết của laser thường thấp hơn, dù đơn giá giờ máy cao hơn.
3.7. An toàn, khói và tiếng ồn
Laser công nghiệp là thiết bị laser loại 4, cần buồng che kín và kính lọc đúng bước sóng. Plasma sinh nhiều khói kim loại, tia UV mạnh và tiếng ồn lớn, nhất là khi cắt khô không có bàn nước. Khi cắt tôn mạ kẽm, cả hai đều sinh khói kẽm, nên khu vực cắt cần hút khói tại nguồn.
Với nhà máy đang chuẩn bị audit an toàn, khu vực cắt plasma cần đo tiếng ồn theo QCVN 24:2016/BYT (giới hạn 85 dB(A) cho 8 giờ làm việc). Nếu đo vượt ngưỡng, giải pháp thường dùng là bao che nguồn ồn bằng hộp chống ồn công nghiệp kết hợp hệ hút khói.
4. Mép cắt ảnh hưởng gì đến chấn gấp, hàn và sơn tĩnh điện?
Phần lớn bài so sánh chỉ dừng ở máy cắt. Với người đặt hàng, điều quan trọng hơn là chi tiết sau khi cắt có đi trơn tru qua các công đoạn tiếp theo hay không. Đây cũng là chỗ chi phí ẩn của plasma lộ ra.
4.1. Chấn gấp
Mép plasma có độ vát và vùng ảnh hưởng nhiệt cứng hơn, nên dễ nứt tại đường gấp khi bán kính chấn nhỏ. Kerf rộng và dung sai từ ±0,5 mm trở lên làm kích thước sau gấp bị lệch, và sai số cộng dồn qua nhiều đường chấn. Một hộp tủ có 4 đường chấn có thể lệch tới vài milimet ở kích thước cuối.
Chi tiết cần chấn gấp kim loại với dung sai ±0,3 mm gần như bắt buộc phải cắt laser. Phôi laser còn có lợi thế là các lỗ định vị nằm đúng vị trí, giúp thợ chấn đặt cữ nhanh và lặp lại được.
4.2. Hàn
Độ vát và xỉ làm khe hàn không đều, thợ phải mài trước khi hàn. Một số tài liệu kỹ thuật ghi nhận mép cắt plasma bằng khí nén có thể hấp thụ nitơ, gây rỗ khí khi hàn, nên mép cần mài sạch. Mép laser cắt bằng oxy để lại một lớp oxit mỏng, thường cần chải sạch trước khi hàn TIG inox.
Với kết cấu thép tấm dày cần vát mép hàn, plasma lại có lợi thế: nhiều máy plasma CNC có đầu cắt nghiêng để tạo mép vát V hoặc K ngay khi cắt, tiết kiệm công vát mép bằng tay.
4.3. Sơn tĩnh điện
Lớp oxit trên mép thép cắt laser bằng oxy có thể bong theo lớp sơn sau một thời gian sử dụng. Cách xử lý là phun bi, mài mép, hoặc chuyển sang cắt bằng nitơ với chi tiết đòi hỏi lớp sơn bền. Mép plasma cần mài xỉ trước khi sơn để lớp phủ đều và không bong tại cạnh sắc.
Nếu chi tiết sẽ sơn tĩnh điện và lắp ở môi trường ẩm, hãy ghi rõ yêu cầu xử lý mép trên bản vẽ. Đây là điểm hay bị bỏ sót khi đặt cắt và sơn ở hai nơi khác nhau.
XEM THÊM: GIA CÔNG KIM LOẠI TẤM LÀ GÌ, CÁC PHƯƠNG PHÁP VÀ ỨNG DỤNG
5. Khi nào chọn cắt laser, khi nào chọn cắt plasma?
Thay vì nhớ lý thuyết, hãy áp phần so sánh cắt laser và cắt plasma ở trên vào chính chi tiết của bạn qua bảng tình huống dưới đây. Bảng tổng hợp từ những loại chi tiết phổ biến trong nhà xưởng.
|
Chi tiết |
Độ dày điển hình |
Nên chọn |
Lý do |
|
Vỏ tủ điện, hộp kỹ thuật |
1,0 đến 2,0 mm |
Laser |
Nhiều lỗ khoét, cần chấn chính xác |
|
Mặt bàn, khung bàn thao tác |
1,5 đến 3,0 mm |
Laser |
Lỗ lắp phụ kiện, sơn tĩnh điện |
|
Chi tiết inox ngành thực phẩm |
1,0 đến 3,0 mm |
Laser (khí nitơ) |
Mép sáng, không oxy hóa |
|
Bản mã, tai bắt khung máy |
6 đến 12 mm |
Laser |
Lỗ bulông nhỏ, lắp ghép chính xác |
|
Bản mã chân cột, kết cấu |
16 đến 40 mm |
Plasma |
Tấm dày, chấp nhận dung sai ±1 mm |
|
Mép vát chuẩn bị hàn tấm dày |
Trên 16 mm |
Plasma đầu nghiêng |
Cắt và vát mép trong một lần |
|
Phôi thô sẽ gia công cơ lại |
Trên 20 mm |
Plasma |
Chi phí thấp, mép sẽ được phay lại |
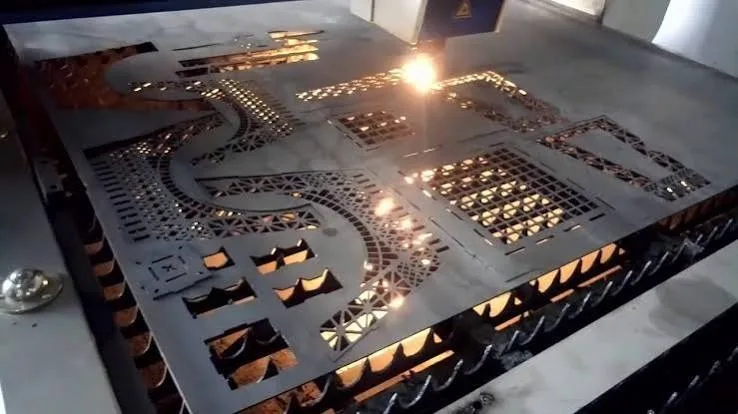
Nhìn bảng có thể thấy phần lớn thiết bị nhà xưởng dùng tôn và thép tấm dưới 12 mm, nơi laser có lợi thế rõ. Vỏ tủ là ví dụ điển hình: lỗ khoét thiết bị, lỗ thông gió và các đường chấn đòi hỏi dung sai mà plasma khó đạt được.
=> Sản phẩm: TỦ ĐIỆN
5.1. Ví dụ: lô 200 bản mã 10 mm có 4 lỗ bulông
Giả sử bạn cần 200 bản mã thép SS400 dày 10 mm, mỗi bản có 4 lỗ Ø14 để bắt bulông M12. Lỗ Ø14 nhỏ hơn 1,5 lần độ dày (15 mm), nên nếu cắt plasma, lỗ dễ bị côn và méo.
-
Nếu cắt plasma: xưởng thường cắt biên dạng, chấm tâm lỗ, rồi khoan lại 800 lỗ, cộng thêm mài xỉ cho 200 tấm. Đơn giá cắt rẻ hơn, nhưng công khoan và mài có thể lớn hơn phần tiết kiệm được.
-
Nếu cắt laser: biên dạng và lỗ cắt xong trong một lần, mép dùng được ngay, bản mã đi thẳng sang hàn hoặc sơn. Thời gian giao hàng ngắn hơn vì bớt được hai công đoạn.
Bài toán sẽ đảo chiều nếu bản mã dày 30 mm và lỗ Ø40: khi đó plasma cắt được lỗ đạt yêu cầu và nhanh hơn laser rõ rệt.
Khung máy và bàn thao tác cũng giống ví dụ trên. Tấm đế, tai bắt và bản mã cần lỗ đúng vị trí để lắp ghép mà không phải khoan chỉnh tại hiện trường.
=> Sản phẩm: KHUNG MÁY
=> Sản phẩm: BÀN THAO TÁC
6. Đầu tư máy riêng hay thuê gia công cắt ngoài?
Với chủ xưởng, câu hỏi này còn quan trọng hơn chuyện chọn laser hay plasma. Một chiếc máy chỉ sinh lời khi chạy đủ giờ mỗi tháng, có người vận hành và có đủ đơn để lấp lịch.
6.1. Khi nào nên đầu tư máy
-
Sản lượng cắt ổn định, máy có thể chạy đều nhiều ca mỗi tuần.
-
Xưởng có người lập trình nesting và bảo trì máy.
-
Có đủ mặt bằng, nguồn điện, hệ hút khói và nguồn khí cắt.
-
Dải độ dày và vật liệu hẹp, một máy phủ được gần hết nhu cầu.
6.2. Khi nào nên thuê gia công ngoài
-
Đơn hàng theo dự án, sản lượng lên xuống thất thường.
-
Cần cắt nhiều độ dày, nhiều vật liệu mà một máy không phủ hết.
-
Chi tiết còn qua chấn, hàn, sơn: đặt trọn gói ở một nơi giúp giảm lỗi khi chuyển công đoạn và giảm số đầu mối phải quản lý.
-
Cần hàng gấp cho dự án, không kịp chờ lắp đặt và chạy thử máy mới.
6.3. So báo giá cắt laser và cắt plasma thế nào cho đúng?
Báo giá giữa xưởng laser và xưởng plasma thường không cùng cơ sở tính, nên so đơn giá trực tiếp dễ dẫn tới chọn sai. Trước khi so, hãy kiểm tra các điểm sau:
-
Cách tính giá: theo mét cắt, theo giờ máy hay theo chi tiết hoàn thiện.
-
Phạm vi: đã gồm vật tư chưa, đã gồm mài xỉ, khoan lại lỗ, tẩy mép chưa.
-
Dung sai cam kết: ghi bằng con số trên báo giá, không chỉ ghi “theo bản vẽ”.
-
Chứng từ: hóa đơn VAT, chứng chỉ vật liệu (mill certificate) nếu khách hàng cuối là doanh nghiệp FDI hoặc cần truy xuất nguồn gốc.
-
Thời gian giao: tính cả các công đoạn sau cắt, không chỉ thời gian cắt.
6.4. Checklist gửi xưởng để được báo giá đúng ngay lần đầu
-
File bản vẽ DXF hoặc DWG, kèm PDF có ghi kích thước.
-
Mác vật liệu (SS400, SPCC, SUS304...) và độ dày.
-
Số lượng từng chi tiết và tiến độ cần hàng.
-
Dung sai chung, ví dụ ISO 2768-m, và các kích thước cần dung sai riêng.
-
Yêu cầu mép cắt (có thể ghi cấp theo ISO 9013:2017) và các công đoạn sau như chấn, hàn, sơn.
Cinvico nhận cắt laser kim loại tấm theo bản vẽ với dung sai ±0,1 mm, kết hợp chấn gấp ±0,3 mm và hàn TIG/MIG trong cùng một xưởng. Chi tiết cần đường gấp sắc nét có thể đi thêm công đoạn soi rãnh kim loại trước khi chấn.
7. Kết luận
Tóm lại, qua phần so sánh cắt laser và cắt plasma: laser là lựa chọn cho tôn và thép tấm mỏng đến trung bình, khi cần dung sai chặt, lỗ nhỏ và mép sạch để đi tiếp chấn, hàn, sơn. Plasma hợp với tấm dày, chi tiết kết cấu, mép vát chuẩn bị hàn và phôi thô sẽ được gia công lại. Trước khi chốt, hãy tính cả chi phí xử lý mép sau cắt và thời gian của các công đoạn tiếp theo, không chỉ đơn giá mét cắt.
Bạn cần cắt và hoàn thiện chi tiết kim loại tấm theo bản vẽ?
Cinvico gia công tại xưởng Hoài Đức, Hà Nội:
-
Cắt laser dung sai ±0,1 mm, chấn gấp ±0,3 mm, hàn TIG/MIG, sơn tĩnh điện
-
Kỹ sư rà bản vẽ, góp ý chọn vật liệu và công nghệ cắt trước khi sản xuất
-
Xuất hóa đơn VAT, giao hàng toàn quốc
=> Dịch vụ: CẮT LASER KIM LOẠI TẤM THEO BẢN VẼ
Gửi bản vẽ qua Zalo 0981.244.688 (Mrs. Nhung) để trao đổi với kỹ sư.