Chuyền có trạm ùn hàng, trạm ngồi chờ, tăng ca vẫn hụt sản lượng: đó là chuyền đang lệch. Line balancing là gì và làm sao đưa chuyền về cân bằng mà không phải mua thêm máy? Bài này đưa định nghĩa, 7 công thức cốt lõi, quy trình 7 bước, cách xử lý chuyền nhiều model và một ví dụ tính trọn vẹn từ 7 trạm xuống 6 trạm.
1. Line balancing là gì?
1.1. Định nghĩa line balancing
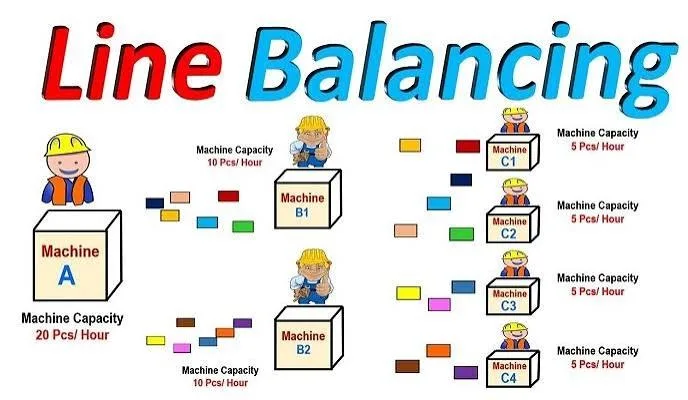
Line balancing (cân bằng chuyền) là kỹ thuật phân bổ công việc cho các trạm trên một dây chuyền. Mục tiêu là thời gian làm việc của mỗi trạm gần bằng nhau và không vượt takt time, để sản phẩm chảy đều từ trạm đầu tới trạm cuối.
Sản lượng của cả chuyền luôn bị giới hạn bởi trạm chậm nhất, gọi là nút thắt cổ chai (bottleneck). Một trạm chậm hơn các trạm khác 20 giây thì cả chuyền phải chờ 20 giây đó ở mỗi chu kỳ. Cân bằng dây chuyền sản xuất chính là chia lại việc để rút ngắn khoảng chờ này.
Hiểu line balancing là gì cũng là hiểu vì sao thêm người vào sai trạm không làm tăng sản lượng. Thêm một công nhân vào trạm đang dư thời gian chỉ làm tăng chi phí. Thêm đúng vào trạm nút thắt mới kéo sản lượng cả chuyền đi lên.
1.2. Line balancing áp dụng cho loại chuyền nào?
Kỹ thuật này phát huy tác dụng nhất ở chuyền mà con người quyết định nhịp sản xuất:
-
Chuyền lắp ráp thủ công và bán tự động: lắp ráp điện tử, tủ điện, đồ gia dụng, linh kiện ô tô, xe máy.
-
Chuyền may mặc, da giày: nơi thuật ngữ “cân bằng chuyền” được dùng nhiều nhất tại Việt Nam.
-
Chuyền đóng gói, kiểm tra, hoàn thiện sản phẩm trong nhà máy thực phẩm, dược phẩm, nhựa.
-
Xưởng cơ khí có công đoạn lắp ráp sau gia công: hàn, lắp khung, sơn, đóng gói theo dòng.
Với chuyền tự động cứng, nhịp do máy quyết định, việc cân bằng nằm ở khâu thiết kế máy hơn là chia việc cho người. Line balancing vẫn dùng được cho các công đoạn thủ công quanh máy như cấp phôi, lấy sản phẩm, kiểm tra.
1.3. Dấu hiệu chuyền đang mất cân bằng
Bạn không cần tính toán mới nhận ra chuyền lệch. Đi một vòng xưởng là thấy:
-
Bán thành phẩm dồn trước một trạm, trong khi trạm sau trống hàng.
-
Công nhân ở vài trạm đứng chờ hoặc làm chậm lại cho “đủ việc”.
-
Tăng ca thường xuyên nhưng sản lượng cuối ca vẫn không đạt kế hoạch.
-
Một vài công nhân giỏi bị dồn việc, nghỉ một người là cả chuyền chậm.
-
Lỗi tập trung ở một trạm: trạm quá tải làm vội nên tỷ lệ lỗi cao hơn hẳn các trạm khác.
Đây chính là lãng phí chờ đợi và tồn kho bán thành phẩm, hai trong số 7 lãng phí trong sản xuất mà Lean muốn loại bỏ.
1.4. Phân biệt line balancing, Heijunka và Yamazumi
Ba thuật ngữ này hay bị dùng lẫn trong tài liệu tiếng Việt:
|
Thuật ngữ |
Bản chất |
Cân bằng cái gì |
|
Line balancing |
Kỹ thuật phân bổ việc giữa các trạm |
Thời gian giữa các trạm trên một chuyền |
|
Heijunka |
San bằng kế hoạch sản xuất |
Sản lượng và chủng loại theo ngày, theo tuần |
|
Yamazumi |
Biểu đồ cột chồng thời gian từng trạm |
Không cân bằng gì, là công cụ để nhìn ra chuyền lệch |
Nói gọn: Heijunka cân bằng kế hoạch, line balancing cân bằng chuyền, còn Yamazumi là tấm bản đồ để làm line balancing. Ba công cụ này bổ trợ nhau: chuyền đã cân bằng vẫn lệch nếu kế hoạch dồn cả ngày một model nặng việc.
2. Lợi ích của cân bằng chuyền đối với xưởng sản xuất
Trả lời xong câu hỏi line balancing là gì, câu hỏi tiếp theo của chủ xưởng thường là: được lợi gì? Khi chuyền được cân bằng, cùng số người và cùng thiết bị cho ra nhiều sản phẩm hơn. Ở ví dụ mục 6, năng lực chuyền tăng từ 421 lên 613 sản phẩm mỗi ca trong khi bớt 1 công nhân.
-
Tăng sản lượng không cần thêm máy: rút ngắn chu kỳ trạm nút thắt là tăng sản lượng cả chuyền.
-
Giảm chi phí nhân công trên mỗi sản phẩm: bớt thời gian chờ, bớt giờ tăng ca.
-
Giảm tồn kho bán thành phẩm (WIP): hàng không còn dồn giữa các trạm, lối đi xưởng thông thoáng.
-
Chất lượng ổn định hơn: công nhân không bị ép làm vội ở trạm quá tải.
-
An toàn lao động tốt hơn: trạm quá tải dễ dẫn tới thao tác vội, tư thế xấu, căng thẳng kéo dài.
-
Hứa giao hàng có cơ sở: biết chính xác chuyền ra bao nhiêu sản phẩm mỗi giờ.
-
Dễ thích ứng khi đổi sản lượng: có sẵn dữ liệu thời gian, chỉ cần tính lại takt và chia lại việc.
Với chủ xưởng đang nhận thêm đơn, đây là cách tăng công suất rẻ nhất trước khi tính chuyện mua máy hay tuyển người. Với nhà máy đang làm hệ thống an toàn, giảm quá tải ở trạm cũng là một hạng mục mà bộ phận EHS nhà máy quan tâm.
3. 7 chỉ số và công thức cần nắm khi cân bằng chuyền
Trước khi chia việc, bạn cần nắm các chỉ số dưới đây. Đơn vị thời gian thống nhất là giây.
|
Chỉ số |
Công thức |
Ý nghĩa |
|
Takt time |
Thời gian sản xuất khả dụng ÷ Nhu cầu khách hàng |
Nhịp mà chuyền phải đạt để giao đủ hàng |
|
Cycle time (CT) của trạm |
Thời gian trạm hoàn thành phần việc cho 1 sản phẩm |
So với takt để biết trạm nhanh hay chậm |
|
Tổng thời gian công việc (Σt) |
Tổng thời gian mọi công việc để làm ra 1 sản phẩm |
Lượng việc cần chia cho các trạm |
|
Số trạm tối thiểu |
Σt ÷ Takt time, làm tròn lên |
Cận dưới lý thuyết của số trạm |
|
Hiệu suất cân bằng chuyền (LBR) |
Σt ÷ (Số trạm × CT lớn nhất) × 100% |
Mức độ đều việc giữa các trạm |
|
Balance delay |
100% − LBR |
Phần thời gian bị lãng phí do chuyền lệch |
|
Chỉ số độ mượt (SI) |
√Σ(CT lớn nhất − CT trạm i)² |
Càng gần 0, các trạm càng đều nhau |
Ví dụ tính takt time: ca làm 8 giờ là 480 phút. Trừ 2 lần nghỉ giữa ca 10 phút và 10 phút họp đầu ca, thời gian khả dụng còn 450 phút, tức 27.000 giây. Nhu cầu 600 sản phẩm mỗi ca thì takt time = 27.000 ÷ 600 = 45 giây.
Takt time do nhu cầu khách hàng quyết định, còn cycle time do cách làm của xưởng quyết định. Muốn giao đủ hàng, CT của mọi trạm phải nhỏ hơn hoặc bằng takt. Thời gian khả dụng chỉ trừ thời gian dừng có kế hoạch, không trừ thời gian hỏng máy.
Hai chỉ số LBR và SI nên đọc cùng nhau. LBR cho biết chuyền lãng phí bao nhiêu phần trăm thời gian. SI cho biết lãng phí đó dồn vào một trạm hay rải đều. Hai phương án cùng LBR, phương án có SI thấp hơn sẽ ít ùn hàng cục bộ hơn.
Một số tài liệu tính LBR bằng takt time thay cho CT lớn nhất. Cách dùng CT lớn nhất phản ánh độ lệch của chuyền đang chạy. Cách dùng takt cho biết chuyền tận dụng nhịp khách hàng tới đâu. Khi báo cáo, hãy ghi rõ đang dùng cách nào.
Trạm có nhiều người làm song song: CT hiệu dụng của trạm bằng thời gian công việc chia cho số người. Một công việc 80 giây, takt 45 giây, bố trí 2 người làm song song thì CT hiệu dụng là 40 giây, trạm không còn là nút thắt.
4. 5 nguyên tắc phân bổ công việc trong line balancing
Bài toán cân bằng chuyền có nhiều lời giải. Kỹ sư thường dùng các nguyên tắc ưu tiên (heuristic) để chọn công việc nào vào trạm trước:
|
Nguyên tắc |
Cách ưu tiên |
Khi nào dùng |
|
LTT (Longest Task Time) |
Công việc thời gian dài nhất trước |
Chuyền có vài công việc rất dài, cần xếp trước để không bị kẹt |
|
STT (Shortest Task Time) |
Công việc thời gian ngắn nhất trước |
Ít dùng một mình, hay dùng để lấp chỗ trống |
|
MFT (Most Following Tasks) |
Công việc có nhiều việc theo sau nhất |
Sơ đồ ưu tiên dài, nhiều nhánh |
|
LFT (Least Following Tasks) |
Công việc có ít việc theo sau nhất |
Rất ít dùng, chủ yếu để so sánh phương án |
|
RPW (Ranked Positional Weight) |
Trọng số vị trí cao nhất trước |
Chuyền lắp ráp nhiều công việc, cho kết quả tốt và ổn định |
Trọng số vị trí của mỗi công việc tính bằng: RPW(i) = t(i) + tổng thời gian mọi công việc phải làm sau i. Công việc nằm sớm trong chuỗi và có nhiều việc phụ thuộc sẽ có RPW cao, được xếp trước.
Cách xếp: lấy công việc có RPW cao nhất mà các việc trước nó đã xếp xong, thêm vào trạm hiện tại nếu tổng thời gian trạm chưa vượt takt. Không thêm được thì mở trạm mới. Các nguyên tắc này cho lời giải tốt, không đảm bảo tối ưu tuyệt đối. Nên thử 2 nguyên tắc rồi chọn phương án có LBR cao hơn và SI thấp hơn.
Lập trên Excel: một bảng tính với các cột mã công việc, nội dung, thời gian tiêu chuẩn, công việc làm trước, RPW, trạm được gán và CT trạm là đủ cho chuyền dưới 50 công việc. Biểu đồ cột chồng của Excel vẽ được ngay Yamazumi từ cột CT trạm.
5. Quy trình 7 bước thực hiện line balancing
Nắm được line balancing là gì và các công thức ở trên, bạn triển khai trên chuyền thật theo 7 bước sau.
Bước 1: Xác định nhu cầu và tính takt time
Lấy sản lượng cần giao mỗi ngày hoặc mỗi ca từ kế hoạch sản xuất. Tính thời gian khả dụng, rồi tính takt time theo công thức ở mục 3. Nếu nhu cầu biến động mạnh theo tuần, tính takt cho mức sản lượng phổ biến và chuẩn bị sẵn 1 đến 2 phương án chia trạm cho mức cao, mức thấp.
Bước 2: Liệt kê công việc và vẽ sơ đồ ưu tiên
Chia quy trình thành các công việc nhỏ nhất không thể tách thêm. Ghi rõ công việc nào phải làm trước công việc nào. Sơ đồ ưu tiên (precedence diagram) giúp tránh xếp sai thứ tự khi chia lại trạm.
Ghi thêm các ràng buộc ngoài thứ tự: công việc cần máy cố định, cần kỹ năng riêng, cần khu vực sạch hoặc chống tĩnh điện. Những công việc này không thể chuyển sang trạm bất kỳ.
Bước 3: Bấm giờ từng công việc
Đo mỗi công việc ít nhất 10 chu kỳ, trên nhiều công nhân có tay nghề khác nhau. Loại các lần đo bất thường như rơi linh kiện, thiếu vật tư. Xưởng chưa có kỹ sư IE có thể quay video bằng điện thoại rồi xem lại để bấm giờ, cách này cũng giúp nhìn ra thao tác thừa.
Thời gian đưa vào tính toán nên là thời gian tiêu chuẩn: thời gian quan sát được điều chỉnh theo tốc độ làm việc, cộng thêm phần dư cho nghỉ ngơi và mệt mỏi theo quy định của xưởng. Ghi riêng thời gian đi lại, lấy linh kiện, vì đây thường là phần cắt giảm được.
Với trạm có máy, tách riêng thời gian người và thời gian máy. Nếu người phải đứng chờ máy chạy, CT trạm là thời gian máy. Nếu người làm việc khác trong lúc máy chạy, chỉ tính thời gian người.
Bước 4: Vẽ biểu đồ Yamazumi hiện trạng
Mỗi trạm là một cột, chồng thời gian các công việc trong trạm lên nhau. Kẻ một đường ngang tại takt time. Cột nào vượt đường takt là nút thắt, cột nào thấp xa đường takt là trạm thừa thời gian.
Tô màu từng phần trong cột theo loại thao tác: tạo giá trị, cần thiết nhưng không tạo giá trị (lấy linh kiện, đi lại), và lãng phí. Phần màu lãng phí chính là chỗ bước 6 sẽ cắt.
Bước 5: Tính số trạm tối thiểu và phân bổ lại
Tính số trạm tối thiểu bằng Σt ÷ takt. Dùng nguyên tắc RPW để chia công việc vào trạm, đảm bảo đúng sơ đồ ưu tiên và không trạm nào vượt takt. Tính LBR và SI của phương án mới để so với hiện trạng.
Khi chia, nên chừa một biên nhỏ dưới takt cho dao động thao tác thực tế, thay vì ép mọi trạm sát đúng takt. Trạm sát takt 100% sẽ thành nút thắt ngay khi công nhân chậm một nhịp.
Bước 6: Cải tiến trạm nút thắt
Nếu một công việc không thể tách mà vẫn dài hơn takt, phải cải tiến chính công việc đó. Thứ tự ưu tiên từ rẻ đến đắt:
-
Bỏ thao tác thừa: đưa linh kiện, dụng cụ vào tầm tay, bỏ bước đi lại.
-
Chuẩn bị sẵn ngoài chuyền: cắt dây, bấm cos, lắp cụm con trước ở khu vực riêng.
-
Làm đồ gá, dưỡng: giảm thời gian định vị, căn chỉnh.
-
Làm song song: thêm 1 người tại trạm nút thắt.
-
Cơ giới hóa: dùng dụng cụ điện, máy bán tự động cho công việc lặp lại.
XEM THÊM: QUẢN LÝ DỤNG CỤ TRONG XƯỞNG HIỆU QUẢ TỪ A ĐẾN Z
Bước 7: Chuẩn hóa, đào tạo và theo dõi
Viết hướng dẫn công việc chuẩn cho từng trạm và đào tạo công nhân. Lập bảng kỹ năng (skill matrix) để mỗi trạm có ít nhất 2 người làm được, tránh lệch chuyền khi có người nghỉ. Duy trì 5S trong nhà xưởng để dụng cụ, linh kiện luôn đúng chỗ, giữ được thời gian chuẩn.
Sau khi cân bằng, theo dõi tối thiểu các chỉ số sau:
|
Chỉ số theo dõi |
Tần suất |
Dấu hiệu cần cân bằng lại |
|
Sản lượng mỗi giờ |
Mỗi giờ |
Hụt kế hoạch 2 giờ liên tiếp |
|
WIP giữa các trạm |
Mỗi ca |
Hàng dồn trước một trạm cố định |
|
LBR |
Khi đổi model, đổi sản lượng |
Giảm rõ so với lần cân bằng trước |
|
Tỷ lệ lỗi theo trạm |
Mỗi ngày |
Một trạm lỗi cao hơn hẳn các trạm khác |
Những lỗi khiến cân bằng chuyền thất bại
-
Cân theo trạm chậm nhất thay vì theo takt: các trạm đều nhau nhưng vẫn không đủ hàng.
-
Bấm giờ một lần, trên một công nhân giỏi: thời gian chuẩn quá ngắn, chuyền thực tế không theo kịp.
-
Bỏ qua thời gian đi lại, lấy vật tư: trên giấy cân, thực tế vẫn ùn.
-
Phá thứ tự ưu tiên khi dồn việc cho đẹp số liệu.
-
Phụ thuộc vài người giỏi: không đào tạo đa kỹ năng thì nghỉ một người là chuyền lệch lại.
-
Cân một lần rồi để đó: đổi model, đổi người mà không tính lại.
6. Ví dụ tính line balancing: chuyền lắp ráp tủ điều khiển
Để thấy rõ line balancing là gì trên số liệu thật, ví dụ dưới đây dùng số liệu giả định nhưng sát thực tế một chuyền lắp ráp tủ điều khiển điện tại xưởng vừa. Takt time là 45 giây như mục 3.
6.1. Dữ liệu công việc và trọng số RPW
|
Công việc |
Nội dung |
Thời gian (giây) |
Làm sau |
RPW |
|
A |
Chuẩn bị vỏ tủ, dán nhãn |
18 |
219 |
|
|
B |
Lắp ray DIN, cầu đấu |
22 |
A |
186 |
|
C |
Lắp aptomat, relay |
26 |
B |
164 |
|
D |
Đi dây nguồn |
34 |
C |
108 |
|
E |
Đi dây tín hiệu |
30 |
C |
104 |
|
F |
Bấm cos, bó dây |
14 |
D, E |
74 |
|
G |
Lắp cánh tủ, gioăng |
15 |
A |
75 |
|
H |
Kiểm tra thông mạch, cách điện |
38 |
F, G |
60 |
|
I |
Dán tem QC, đóng gói |
22 |
H |
22 |
Tổng thời gian công việc Σt = 219 giây. Số trạm tối thiểu = 219 ÷ 45 = 4,87, làm tròn lên 5 trạm.
Cách tính RPW, lấy công việc D làm ví dụ: sau D còn F, H, I phải làm. RPW(D) = 34 + 14 + 38 + 22 = 108.
6.2. Hiện trạng: 7 trạm chia theo cảm tính
|
Trạm |
Công việc |
CT (giây) |
|
1 |
A |
18 |
|
2 |
B, G |
37 |
|
3 |
C |
26 |
|
4 |
D, E |
64 |
|
5 |
F |
14 |
|
6 |
H |
38 |
|
7 |
I |
22 |
Trạm 4 dồn cả đi dây nguồn lẫn dây tín hiệu cho một công nhân lành nghề, CT 64 giây, vượt takt 19 giây. Đây là nút thắt.
-
Sản lượng tối đa: 27.000 ÷ 64 = 421 sản phẩm/ca, thiếu 179 so với nhu cầu 600.
-
LBR = 219 ÷ (7 × 64) × 100% = 48,9%. Hơn một nửa thời gian của chuyền là thời gian chờ.
-
SI = 96,1. Trạm 5 chỉ làm 14 giây rồi chờ 50 giây mỗi chu kỳ.
Phản xạ thường gặp là tăng ca. Nhưng tăng ca chỉ kéo dài thời gian làm của cả 7 người để bù cho 1 trạm chậm.
6.3. Phân bổ lại theo RPW
Xếp theo thứ tự RPW giảm dần (A, B, C, D, E, G, F, H, I), mỗi trạm không vượt 45 giây:
|
Trạm |
Công việc |
CT (giây) |
|
1 |
A, B |
40 |
|
2 |
C, G |
41 |
|
3 |
D |
34 |
|
4 |
E, F |
44 |
|
5 |
H |
38 |
|
6 |
I |
22 |
|
Chỉ số |
Trước |
Sau |
|
Số trạm, số công nhân |
7 |
6 |
|
CT lớn nhất |
64 giây |
44 giây |
|
Năng lực mỗi ca |
421 sản phẩm |
613 sản phẩm |
|
Năng lực mỗi công nhân |
khoảng 60 sản phẩm/ca |
khoảng 102 sản phẩm/ca |
|
LBR |
48,9% |
83,0% |
|
SI |
96,1 |
25,4 |
Vì sao không đạt 5 trạm như lý thuyết? Năm trạm chỉ có tổng 225 giây, dư đúng 6 giây so với Σt. Riêng công việc D dài 34 giây, ghép với công việc ngắn nhất (14 giây) cũng thành 48 giây, vượt takt. Trạm chứa D vì thế bỏ trống ít nhất 11 giây, nhiều hơn 6 giây dư, nên 5 trạm là bất khả thi. Số trạm tối thiểu chỉ là cận dưới, độ dài từng công việc và thứ tự ưu tiên mới quyết định con số thực tế.
Trạm 4 sau cân bằng có CT 44 giây, chỉ dưới takt 1 giây. Đây là trạm cần theo dõi đầu tiên. Nếu cắt dây và bấm cos sẵn ngoài chuyền như bước 6, thời gian F giảm và trạm 4 có thêm biên an toàn.
6.4. Tận dụng thời gian dư còn lại
Trạm 6 còn dư 23 giây mỗi chu kỳ so với takt. Công nhân trạm này có thể kiêm tiếp liệu bằng xe đẩy linh kiện 2 mặt. Nhờ vậy, công nhân các trạm khác không phải rời vị trí lấy vật tư. Trạm 5 kiểm tra thông mạch cần nhìn rõ đầu cos, nên dùng bàn thao tác có đèn LED để giảm lỗi bỏ sót.
Nếu nhu cầu giảm, ví dụ còn khoảng 435 sản phẩm/ca, takt tăng lên 62 giây. Khi đó trạm 1 (40 giây) và trạm 6 (22 giây) có thể giao cho một người. Điều kiện là hai trạm đặt cạnh nhau, như ở chuyền chữ U (mục 8.4).
7. Cân bằng chuyền khi chạy nhiều model sản phẩm
Hiểu line balancing là gì trên chuyền một model là chưa đủ. Phần lớn xưởng vừa và nhỏ tại Việt Nam không chạy một model cả năm. Cùng một chuyền có thể lắp 2 đến 5 model, mỗi model có thời gian công việc khác nhau.
Cách làm phổ biến là tính thời gian bình quân gia quyền theo tỷ trọng sản lượng. Ví dụ trạm 4 làm model X mất 40 giây, model Y mất 52 giây. Tỷ lệ sản lượng X:Y là 60:40, thời gian bình quân = 0,6 × 40 + 0,4 × 52 = 44,8 giây, vẫn dưới takt 45 giây.
Con số bình quân chỉ đúng khi hai model chạy xen kẽ. Nếu chạy liền 200 sản phẩm Y, trạm 4 thành nút thắt 52 giây suốt thời gian đó. Vì vậy chuyền nhiều model cần thêm 3 việc:
-
Xếp lịch xen kẽ model theo tinh thần Heijunka, ví dụ X, X, Y lặp lại.
-
Đặt một lượng đệm nhỏ trước trạm có chênh lệch lớn giữa các model.
-
Chuẩn bị sẵn phương án chia trạm riêng cho model khác biệt nhiều, kèm bảng chuyển đổi để tổ trưởng đổi nhanh.
Chuyền nhiều model cũng là lý do trạm làm việc nên dễ tháo, dễ dời, như mục tiếp theo phân tích.
8. Thiết kế trạm làm việc để chuyền giữ được cân bằng
Tính toán trên giấy chỉ đúng khi trạm làm việc cho phép công nhân làm đúng thời gian chuẩn. Phần lớn thời gian bị “rơi” ở chuyền thực tế đến từ đi lại, tìm dụng cụ và chờ hàng chuyển tới. Đây là phần mà nhiều tài liệu về cân bằng chuyền bỏ qua.
8.1. Bàn thao tác đúng công đoạn
Mỗi trạm nên có bàn thao tác kích thước vừa đủ cho công việc, linh kiện và dụng cụ nằm trong tầm với. Bàn kết cấu module dễ tháo, ghép khi chia lại trạm, không phải đóng lại bàn mỗi lần đổi model.
Khi đặt làm bàn cho chuyền đã cân bằng, nên xác định trước:
-
Kích thước mặt bàn theo kích thước sản phẩm và số linh kiện tại trạm.
-
Tải trọng theo khối lượng sản phẩm, đồ gá đặt trên bàn.
-
Mặt bàn phù hợp công việc: mặt chống tĩnh điện cho lắp ráp điện tử, mặt inox cho môi trường ẩm hoặc thực phẩm.
-
Phụ kiện: giá treo dụng cụ, khay linh kiện, đèn chiếu sáng, ổ điện cho dụng cụ cầm tay.
Tham khảo thêm cách chọn bàn thao tác cho xưởng theo 7 tiêu chí cụ thể.
=> Sản phẩm: BÀN THAO TÁC
8.2. Chuyển hàng giữa các trạm bằng băng tải con lăn
Công nhân bê hàng sang trạm sau vừa mất thời gian vừa dễ làm dồn hàng. Băng tải con lăn giữa các trạm giúp sản phẩm trôi sang trạm kế tiếp, đồng thời giữ một lượng đệm nhỏ có kiểm soát. Chiều dài đoạn băng tải giữa hai trạm quyết định số sản phẩm đệm tối đa, nên tính theo mức WIP bạn chấp nhận.
Tìm hiểu thêm băng tải con lăn là gì và các loại phù hợp chuyền lắp ráp.
=> Sản phẩm: BĂNG TẢI CON LĂN
8.3. Linh kiện và dụng cụ trong tầm tay
Đặt kệ khay nhựa linh kiện ngay tại trạm để công nhân không rời vị trí lấy linh kiện. Khay nên xếp theo thứ tự thao tác, linh kiện dùng nhiều đặt gần tay nhất.
Dụng cụ dùng chung cho cả chuyền nên cất trong tủ để dụng cụ đặt gần chuyền, mỗi món có vị trí cố định. Vật tư cấp cho chuyền theo ca có thể để trên giá để hàng đầu chuyền, xếp theo nguyên tắc vào trước ra trước.
8.4. Chuyền thẳng hay chuyền chữ U
|
Kiểu chuyền |
Ưu điểm |
Phù hợp |
|
Chuyền thẳng |
Dễ bố trí, dễ nối băng tải, dễ mở rộng thêm trạm |
Sản phẩm lớn, chuyền dài, ít đổi sản lượng |
|
Chuyền chữ U |
Một người làm được cả việc đầu và cuối chuyền, dễ ghép trạm thừa thời gian, đi lại ngắn |
Sản phẩm nhỏ, nhiều model, sản lượng biến động theo đơn |
Xưởng lắp ráp sản phẩm nhỏ, sản lượng biến động theo đơn hàng thường hợp với chuyền chữ U. Nếu đang lập chuyền mới, hãy chốt kiểu chuyền trước khi đặt làm bàn và băng tải, vì kích thước, chiều dẫn hàng của thiết bị phụ thuộc vào layout.
9. Kết luận
Line balancing là gì? Đó là cách chia việc để mọi trạm chạy sát takt time, không trạm nào chờ, không trạm nào dồn. Làm đúng, xưởng tăng sản lượng mà không phải mua thêm máy hay tuyển thêm người.
Hãy bắt đầu từ một chuyền: tính takt, bấm giờ, vẽ Yamazumi, chia lại theo RPW và cải tiến trạm nút thắt. Sau đó giữ kết quả bằng trạm làm việc đúng chuẩn, bảng kỹ năng và các chỉ số theo dõi hằng ngày.
Nếu bạn đang lập chuyền mới, xem thêm checklist setup thiết bị cho xưởng sản xuất mới để dự toán đủ hạng mục.
Bạn đang bố trí lại chuyền lắp ráp sau khi cân bằng?
Cinvico sản xuất bàn thao tác, băng tải con lăn, kệ khay linh kiện, xe đẩy theo kích thước trạm của bạn tại xưởng Hoài Đức, Hà Nội:
-
Kỹ sư dựng bản vẽ theo layout chuyền để bạn duyệt trước khi sản xuất
-
Kích thước, tải trọng làm theo từng công đoạn
-
Giao và lắp đặt tận xưởng, xuất hóa đơn VAT