Cắt laser là gì, cắt được thép dày bao nhiêu, chính xác tới đâu và khi nào nên chọn laser thay vì plasma hay đột dập? Đây là những câu hỏi kỹ sư và chủ xưởng cần trả lời trước khi chốt bản vẽ hoặc chọn nơi gia công. Cinvico giải đáp từng ý dưới đây, dựa trên thực tế cắt laser kim loại tấm với dung sai ±0.1 mm tại xưởng Hoài Đức, Hà Nội.
1. Cắt laser là gì?
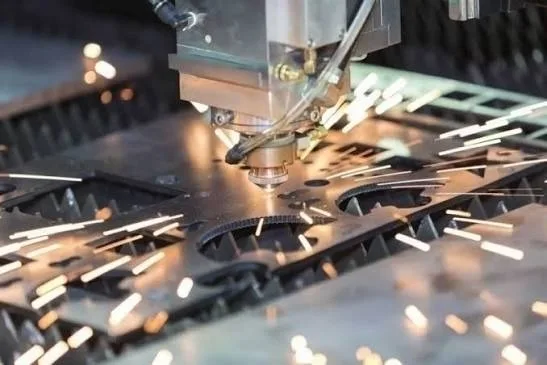
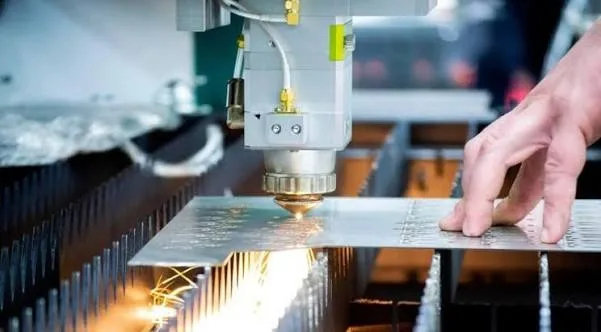
Cắt laser là phương pháp dùng chùm tia laser hội tụ năng lượng cao để làm nóng chảy hoặc bay hơi vật liệu theo đường cắt lập trình sẵn. Đầu cắt chuyển động theo lệnh CNC, nên chi tiết ra đúng hình dạng trên bản vẽ.
LASER là viết tắt của Light Amplification by Stimulated Emission of Radiation, nghĩa là khuếch đại ánh sáng bằng phát xạ kích thích. Tia laser có ba đặc tính khiến nó cắt được kim loại: đơn sắc, cùng pha và gần như song song, nên hội tụ được thành một điểm cực nhỏ với mật độ năng lượng rất lớn.
1.1. Cắt laser khác gì khắc laser?
Khắc laser chỉ làm biến đổi hoặc bóc một lớp mỏng trên bề mặt để tạo chữ, logo. Cắt laser xuyên qua toàn bộ chiều dày tấm và tách chi tiết ra khỏi phôi. Cùng một máy fiber có thể khắc vạch dấu và cắt, chỉ khác công suất và tốc độ.
1.2. Vì sao cắt laser trở thành tiêu chuẩn trong gia công kim loại tấm?
Công nghệ cắt laser được ứng dụng trong sản xuất từ giữa thập niên 1960, và cắt kim loại có khí oxy hỗ trợ xuất hiện ngay sau đó. Từ khi nguồn fiber phổ biến, giá máy giảm mạnh, tốc độ cắt tấm mỏng tăng nhiều lần.
Ngày nay, cắt laser là bước mở đầu của hầu hết quy trình gia công kim loại tấm. Lý do chính là không cần khuôn: muốn đổi mẫu, xưởng chỉ đổi file cắt thay vì làm khuôn mới mất hàng tuần.
2. Nguyên lý hoạt động của máy cắt laser
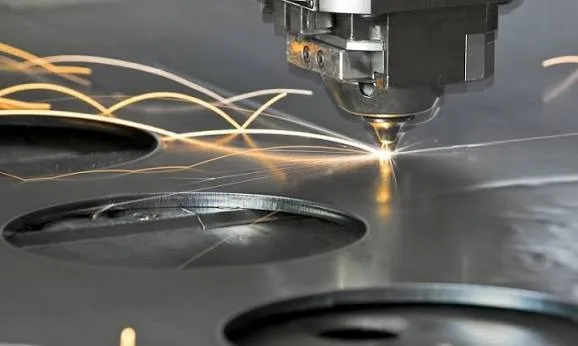
Chùm laser sinh ra ở nguồn, được dẫn tới đầu cắt và hội tụ qua thấu kính thành điểm có đường kính khoảng 0.1 đến 0.3 mm. Mật độ năng lượng tại điểm này làm kim loại nóng chảy tức thì. Dòng khí thổi đồng trục với tia đẩy kim loại lỏng ra khỏi rãnh, tạo thành đường cắt.
2.1. Cấu tạo chính của máy cắt laser
-
Nguồn laser: nơi tạo chùm tia, phổ biến nhất hiện nay là nguồn fiber.
-
Đường dẫn tia: cáp quang với laser fiber, hệ gương phản xạ với laser CO2.
-
Đầu cắt: chứa thấu kính hội tụ, kính bảo vệ, béc phun khí và cảm biến giữ khoảng cách cố định tới mặt tấm.
-
Hệ thống khí cắt: oxy, nitơ hoặc khí nén, kèm van điều áp.
-
Bộ điều khiển CNC và phần mềm: đọc file, sắp hình, điều khiển các trục X, Y, Z.
-
Máy làm mát (chiller): giữ nhiệt độ ổn định cho nguồn và đầu cắt.
-
Bàn cắt và hệ hút lọc khói.
2.2. Ba cơ chế cắt và vai trò của khí cắt
Loại khí quyết định cơ chế cắt, chất lượng mép và cả khâu hàn, sơn phía sau. Đây là điểm nhiều người đặt hàng bỏ qua.
|
Cơ chế |
Khí cắt |
Vật liệu phù hợp |
Đặc điểm mép cắt |
Ảnh hưởng khâu sau |
|
Cắt oxy hóa |
Oxy (O2) |
Thép carbon, tấm dày |
Cắt nhanh tấm dày, mép có lớp oxit sẫm màu |
Nên làm sạch oxit trước khi sơn tĩnh điện để sơn bám tốt |
|
Cắt nóng chảy |
Nitơ (N2) |
Inox, nhôm, thép mạ kẽm |
Mép sáng, không oxit |
Hàn và sơn ngay được; chi phí khí cao hơn |
|
Cắt bằng khí nén |
Không khí nén |
Thép và inox tấm mỏng |
Chi phí thấp, mép hơi ngả màu |
Phù hợp chi tiết không yêu cầu thẩm mỹ mép |
Với chi tiết inox dùng trong nhà máy thực phẩm, dược phẩm hoặc phòng sạch, nên yêu cầu cắt bằng nitơ để mép không bị oxy hóa và dễ vệ sinh.
2.3. Quy trình cắt một chi tiết kim loại tấm
-
Kiểm tra bản vẽ: kỹ sư rà kích thước, vật liệu, dung sai rồi chuyển thành file cắt.
-
Sắp hình (nesting): phần mềm xếp các chi tiết sát nhau trên tấm để giảm phế liệu.
-
Bù rãnh cắt: đường chạy dao được dịch ra ngoài hoặc vào trong một nửa bề rộng rãnh, để kích thước chi tiết đúng bản vẽ.
-
Đặt thông số: công suất, tốc độ, tiêu cự, áp suất và loại khí theo vật liệu, độ dày.
-
Cắt xuyên rồi chạy đường cắt: mỗi đường cắt bắt đầu bằng một điểm xuyên tấm, thường đặt ở phần phế liệu để không để vết trên chi tiết.
-
Giữ chi tiết bằng mối nối nhỏ: với chi tiết nhỏ, máy để lại vài điểm nối rất ngắn giúp chi tiết không lật lên va đầu cắt, sau đó bẻ ra.
-
Kiểm tra và chuyển công đoạn: đo kích thước, xử lý ba via rồi chuyển sang chấn gấp, hàn, sơn.
3. Các loại công nghệ cắt laser
Khi tìm hiểu cắt laser là gì, câu hỏi tiếp theo thường là nên dùng loại máy nào. Có thể phân loại theo nguồn laser hoặc theo dạng phôi cắt.
3.1. Phân loại theo nguồn laser
Khác biệt cốt lõi nằm ở bước sóng, vì nó quyết định vật liệu nào hấp thụ tốt năng lượng tia.
|
Loại laser |
Bước sóng |
Vật liệu phù hợp |
Đặc điểm |
|
Laser fiber |
Khoảng 1.06 µm |
Thép, inox, nhôm, đồng, đồng thau |
Hiệu suất điện quang cao, ít bảo trì, cắt tấm mỏng và vừa rất nhanh |
|
Laser CO2 |
10.6 µm |
Gỗ, mica, vải, nhựa; một số kim loại |
Mép đẹp với phi kim; phải bảo trì gương và khí laser |
|
Laser Nd:YAG |
1.064 µm |
Kim loại, chi tiết nhỏ |
Dùng cho khắc sâu, hàn, cắt chi tiết nhỏ cần chính xác |
Kim loại hấp thụ bước sóng quanh 1 µm tốt hơn nhiều so với 10.6 µm. Vì vậy cắt laser fiber đã gần như thay thế laser CO2 trong gia công kim loại tấm, nhất là với nhôm và đồng vốn phản xạ mạnh.
3.2. Máy cắt laser tấm và máy cắt laser ống
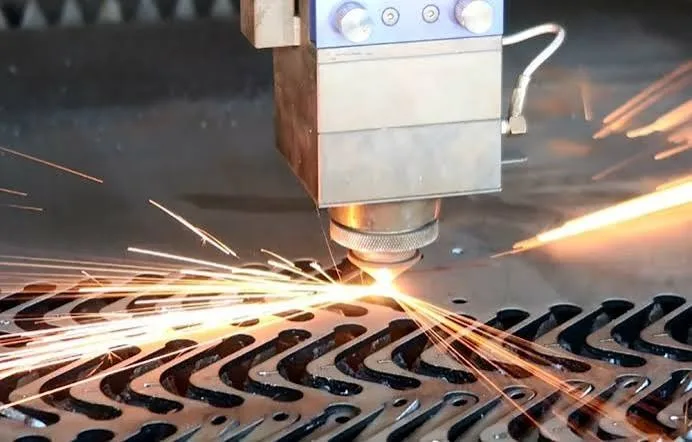
Máy cắt laser tấm có bàn phẳng, cắt các tấm tiêu chuẩn như 1250 x 2500 mm hoặc 1500 x 3000 mm. Đây là loại dùng cho vỏ tủ, mặt bàn, vách che, bản mã.
Máy cắt laser ống có mâm cặp xoay, cắt ống tròn, hộp vuông, hộp chữ nhật. Máy cắt được lỗ, rãnh ngàm và vát đầu ống để lắp ghép, giúp khung hàn lên đúng vuông, ít phải đo lấy dấu thủ công.
4. Cắt laser cắt được vật liệu nào, dày tối đa bao nhiêu?
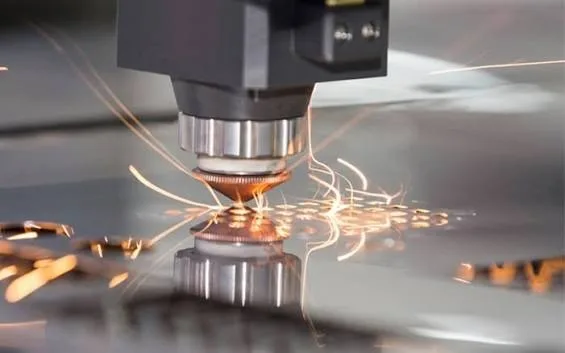
Cắt laser kim loại xử lý tốt thép carbon (SS400, SPCC), inox 201, 304, 316, nhôm A5052, thép mạ kẽm, đồng và đồng thau. Độ dày cắt được phụ thuộc chủ yếu vào công suất nguồn và loại khí.
|
Công suất nguồn fiber |
Thép carbon (O2) |
Inox (N2) |
Nhôm (N2) |
|
1.5 kW |
Khoảng 12 đến 14 mm |
Khoảng 5 đến 6 mm |
Khoảng 4 mm |
|
3 kW |
Khoảng 18 đến 20 mm |
Khoảng 10 đến 12 mm |
Khoảng 8 mm |
|
6 kW |
Khoảng 22 đến 25 mm |
Khoảng 18 đến 20 mm |
Khoảng 15 đến 16 mm |
Số liệu tham khảo từ bảng thông số của các hãng nguồn fiber phổ biến; xưởng Lasercut tại Việt Nam công bố máy 1.5 kW cắt tấm tới 14 mm và máy 4 kW cắt tới 25 mm.
Đây là độ dày tối đa. Ở mức sát giới hạn, mép cắt thường nhám và có xỉ bám mặt dưới. Chi tiết cần mép đẹp nên chọn máy dư công suất so với độ dày.
Phần lớn thiết bị nhà xưởng như bàn thao tác công nghiệp, tủ dụng cụ hay xe đẩy chỉ dùng tôn 1.2 đến 3 mm. Dải này nằm gọn trong vùng cắt nhanh và ổn định nhất của máy fiber.
Vật liệu cần lưu ý:
-
PVC và nhựa chứa clo: không cắt bằng laser vì sinh khí độc và ăn mòn máy.
-
Đồng, nhôm: phản xạ mạnh, cần nguồn fiber và thông số phù hợp để tia không phản xạ ngược làm hỏng nguồn.
-
Thép mạ kẽm: cắt được, nhưng khói kẽm cần hút lọc tốt; mép cắt mất lớp mạ nên cần xử lý chống gỉ nếu dùng ngoài trời.
5. Ưu điểm và nhược điểm của cắt laser
5.1. Ưu điểm
-
Chính xác cao: dung sai phổ biến ±0.1 mm với kim loại tấm, lặp lại ổn định giữa các chi tiết trong cùng lô.
-
Không cần khuôn: hợp đơn hàng mẫu, số lượng nhỏ hoặc thiết kế thay đổi thường xuyên.
-
Rãnh cắt hẹp: khoảng 0.1 đến 0.3 mm với tấm mỏng, giúp sắp hình sát, tiết kiệm vật liệu.
-
Vùng ảnh hưởng nhiệt nhỏ: tấm ít cong vênh, thuận lợi cho chấn gấp chính xác.
-
Cắt được hình phức tạp: lỗ nhỏ, khe tản nhiệt, góc nhọn, hoa văn đục lỗ.
-
Không tiếp xúc cơ khí: không làm biến dạng tấm mỏng như dao xén hay đột.
5.2. Nhược điểm
-
Giới hạn độ dày: tấm trên 25 mm cần máy công suất rất lớn, chi phí tăng mạnh.
-
Mép có oxit khi cắt bằng O2: cần làm sạch trước khi sơn hoặc hàn.
-
Chi phí đầu tư máy cao: kèm chi phí khí, điện, máy làm mát và bảo trì đầu cắt.
-
Khói bụi kim loại và rủi ro tia: cần hút lọc khói; máy phải có vỏ che kín đạt yêu cầu an toàn laser theo IEC 60825-1:2014.
6. Lỗi mép cắt laser thường gặp và cách khắc phục
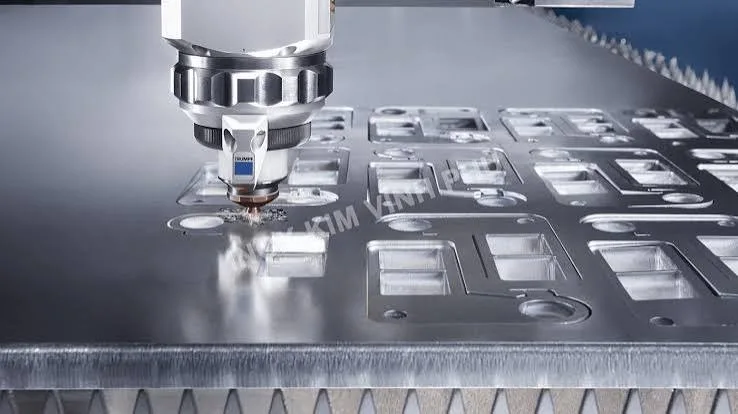
Biết lỗi mép giúp bạn kiểm hàng nhanh khi nhận chi tiết và trao đổi rõ với xưởng gia công.
|
Lỗi |
Nguyên nhân thường gặp |
Cách khắc phục |
|
Xỉ bám mặt dưới |
Áp suất khí thấp, tiêu cự sai, tốc độ không hợp độ dày |
Tăng áp suất khí, chỉnh tiêu cự, điều chỉnh tốc độ |
|
Ba via sắc ở mép inox |
Khí N2 không đủ áp, béc mòn hoặc lệch tâm |
Thay béc, căn tâm béc, tăng áp suất |
|
Cháy góc, lỗ nhỏ bị chảy tròn |
Nhiệt tích tụ tại góc nhọn khi cắt thép dày bằng O2 |
Giảm công suất tại góc, dùng chế độ xung, bo góc R nhỏ trên bản vẽ |
|
Mép nghiêng, kích thước trên dưới lệch nhau |
Tiêu cự lệch, thấu kính hoặc kính bảo vệ bẩn |
Vệ sinh kính, hiệu chuẩn tiêu cự |
|
Chi tiết mảnh bị cong vênh |
Nhiệt dồn vào một vùng |
Đổi thứ tự cắt xen kẽ, thêm mối nối giữ chi tiết |
|
Mép inox vàng hoặc đen |
Cắt bằng O2 hoặc khí nén |
Dùng N2 độ tinh khiết cao |
7. So sánh cắt laser với plasma, đột dập CNC và cắt tia nước
Chi tiết của bạn có nhất thiết phải cắt laser không? Bảng dưới giúp chọn phương pháp theo độ dày và độ chính xác.
|
Tiêu chí |
Cắt laser fiber |
Cắt plasma CNC |
Đột dập CNC |
Cắt tia nước |
|
Dung sai thường gặp |
±0.1 mm |
±0.5 đến ±1 mm |
±0.1 mm |
±0.1 mm |
|
Độ dày hợp lý |
0.5 đến 20 mm |
3 đến 50 mm |
Đến khoảng 6 mm |
Đến hơn 100 mm |
|
Vùng ảnh hưởng nhiệt |
Nhỏ |
Lớn |
Không |
Không |
|
Cần khuôn |
Không |
Không |
Có (bộ chày cối) |
Không |
|
Tốc độ |
Nhanh với tấm mỏng, vừa |
Nhanh với tấm dày |
Rất nhanh khi đột lỗ hàng loạt |
Chậm |
|
Hợp nhất với |
Chi tiết chính xác, hình phức tạp |
Bản mã, kết cấu thép dày |
Chi tiết nhiều lỗ lặp lại, số lượng lớn |
Vật liệu không chịu nhiệt, tấm rất dày |
Chọn nhanh theo tình huống:
-
Tấm dưới 20 mm, cần chính xác hoặc hình phức tạp: cắt laser fiber.
-
Kết cấu thép dày, không đòi hỏi mép đẹp: plasma tiết kiệm hơn.
-
Hàng chục nghìn chi tiết giống nhau, nhiều lỗ hoặc gân dập: đột dập, có thể kết hợp laser cắt biên.
-
Vật liệu không được chịu nhiệt hoặc tấm rất dày: cắt tia nước.
-
Chỉ cần cắt thẳng thành dải: máy chấn xén thủy lực là đủ, rẻ hơn laser.
8. Ứng dụng của cắt laser trong sản xuất công nghiệp
Gần như mọi sản phẩm kim loại tấm trong nhà máy đều bắt đầu từ bước cắt laser.
Vỏ tủ điện, hộp kỹ thuật: cắt lỗ lắp thiết bị, khe thoát nhiệt và lỗ cáp đúng vị trí, nên lắp ráp không phải khoan sửa tại chỗ.
=> Sản phẩm: TỦ ĐIỆN
Khung máy, chân đế thiết bị: bản mã, gân tăng cứng, mặt bích cắt chính xác giúp khung hàn ít sai lệch, máy đặt lên đúng lỗ bulong.
=> Sản phẩm: KHUNG MÁY
Thiết bị kiểm soát tiếng ồn: vách hộp chống ồn máy dập dùng tôn đục lỗ tiêu âm. Laser cắt hàng nghìn lỗ đều nhau trên một tấm mà không cần bộ chày cối riêng.
Thiết bị phòng sạch và an toàn hóa chất: thân passbox phòng sạch bằng inox 304 cắt nitơ cho mép sạch. Phôi khay chống tràn hóa chất được cắt chính xác để sau khi chấn, các mối hàn kín khít.
Chi tiết OEM theo bản vẽ: giá đỡ, nắp che, vỏ thiết bị cho ngành điện tử, ô tô, cơ khí; ngoài ra là biển hiệu và vách trang trí.
9. Lưu ý khi đặt gia công cắt laser
Nắm được cắt laser là gì mới là nửa đầu. Nửa còn lại là ghi đúng yêu cầu trên bản vẽ và chọn đúng nơi gia công để chi tiết về xưởng lắp được ngay.
9.1. Độ chính xác và tiêu chuẩn đánh giá mép cắt
Các con số “chính xác tới micromet” xuất hiện trên nhiều trang thường không kèm tiêu chuẩn đối chiếu. Thực tế, mép cắt nhiệt được đánh giá theo ISO 9013:2017, dựa trên hai chỉ số: dung sai độ vuông góc của mép (u) và độ nhám trung bình bề mặt cắt (Rz5). Mỗi chỉ số chia thành các dải chất lượng từ tốt tới thô.
Với kích thước không ghi dung sai riêng, bản vẽ thường áp ISO 2768-1:1989:
|
Khoảng kích thước |
Cấp f (tinh) |
Cấp m (trung bình) |
|
Trên 6 đến 30 mm |
±0.1 mm |
±0.2 mm |
|
Trên 30 đến 120 mm |
±0.15 mm |
±0.3 mm |
|
Trên 120 đến 400 mm |
±0.2 mm |
±0.5 mm |
Tại Cinvico, dung sai cắt laser đạt ±0.1 mm và chấn gấp ±0.3 mm. Khi chi tiết qua cả cắt và chấn, nên ghi dung sai theo kích thước sau chấn, vì sai số chấn lớn hơn sai số cắt.
9.2. Chuẩn bị bản vẽ để cắt nhanh, ít sai
-
Gửi file DXF hoặc DWG tỷ lệ 1:1 cho chi tiết phẳng; file STEP nếu chi tiết có chấn gấp.
-
Đường cắt khép kín, không trùng nét, xóa kích thước và khung tên khỏi lớp cắt.
-
Đường kính lỗ nên lớn hơn hoặc bằng chiều dày tấm, nhất là với inox.
-
Mép lỗ cách đường chấn tối thiểu khoảng 2 đến 3 lần chiều dày để lỗ không bị méo khi chấn.
-
Góc trong nên bo R nhỏ thay vì góc nhọn tuyệt đối, giảm cháy góc và tập trung ứng suất.
-
Ghi rõ mác vật liệu (SPCC, SS400, SUS304...), độ dày, số lượng và yêu cầu khí cắt nếu mép cần sáng.
>>> XEM THÊM: KIẾN THỨC GIA CÔNG CƠ KHÍ VÀ KIM LOẠI TẤM
9.3. Chi phí cắt laser phụ thuộc vào đâu?
Giá gia công cắt laser thường tính theo các yếu tố:
-
Loại và độ dày vật liệu: tấm càng dày, tốc độ càng chậm, chi phí càng cao.
-
Tổng chiều dài đường cắt: chi tiết nhiều lỗ, nhiều đường cong tốn thời gian hơn.
-
Số điểm xuyên: mỗi lỗ là một lần xuyên tấm, với tấm dày mỗi lần xuyên mất vài giây.
-
Loại khí: cắt nitơ tốn chi phí hơn oxy và khí nén.
-
Số lượng và mức tận dụng tấm: đơn nhiều chi tiết sắp hình tốt sẽ giảm giá mỗi chiếc.
Mẹo giảm chi phí: gộp nhiều chi tiết cùng vật liệu, cùng độ dày vào một đơn; bỏ lỗ không cần thiết; chỉ yêu cầu cắt nitơ ở chi tiết thật sự cần mép sáng.
9.4. Checklist chọn đơn vị gia công cắt laser
Với kỹ sư lập dự án và phòng mua hàng, đây là các điểm nên hỏi trước khi chốt:
-
Dung sai cam kết bằng văn bản, không chỉ nói miệng.
-
Chứng chỉ vật liệu (mill certificate) khi chi tiết yêu cầu truy xuất nguồn gốc thép, inox.
-
Kiểm tra lô đầu: đo và gửi biên bản kích thước mẫu trước khi chạy số lượng lớn.
-
Làm trọn công đoạn sau: chấn, hàn, sơn tĩnh điện tại một nơi, tránh chuyển hàng qua nhiều xưởng.
-
Chứng từ: hóa đơn VAT, hợp đồng, cam kết bảo mật bản vẽ nếu là sản phẩm riêng.
-
Hệ thống quản lý chất lượng: ví dụ ISO 9001:2015.
9.5. Tự đầu tư máy hay thuê gia công?
Khi nhu cầu cắt chưa đủ để máy chạy đều nhiều ca, thuê gia công thường kinh tế hơn. Bạn không gánh chi phí máy, khí, bảo trì và thợ vận hành, lại linh hoạt đổi vật liệu, độ dày theo từng đơn.
Kết luận
Hiểu rõ cắt laser là gì, cơ chế khí cắt, giới hạn độ dày và các lỗi mép thường gặp giúp bạn thiết kế chi tiết hợp lý, ghi đúng yêu cầu trên bản vẽ và chọn đúng phương pháp gia công. Với kim loại tấm dưới 20 mm cần chính xác, cắt laser fiber là lựa chọn mặc định của hầu hết nhà máy.
Cinvico nhận cắt laser kim loại tấm theo bản vẽ, làm tiếp chấn gấp, hàn và sơn tĩnh điện tại xưởng Hoài Đức, vận hành theo ISO 9001:2015 và xuất hóa đơn VAT đầy đủ. Gửi bản vẽ qua Zalo 0981.244.688 (Mrs Nhung) để kỹ sư rà file, tư vấn vật liệu và khí cắt, hoặc xem các sản phẩm kim loại tấm Cinvico đang sản xuất.