
Giỏ titan thủng sau vài tháng, dây chuyền mạ phải dừng để thay, dù nhà cung cấp nói titan "không bao giờ gỉ"? Ăn mòn titan vẫn xảy ra, nhưng chỉ trong vài môi trường xác định. Bài này trả lời thẳng: 7 môi trường nguy hiểm, ngưỡng nhiệt độ, bảng chọn mác titan và bảng giỏ titan theo từng loại bể.
1. Titan có bị ăn mòn không?
Có. Titan chống ăn mòn rất tốt trong nước biển, muối, clo ướt, axit oxy hóa và axit hữu cơ. Nhưng titan bị tấn công bởi fluoride, axit khử mạnh, kiềm rất đặc và clo khan. Theo bảng dữ liệu kỹ thuật titan thương mại nguyên chất của ATI (nhà sản xuất titan Mỹ), titan cũng không phù hợp với môi trường oxy nguyên chất.
Nói cách khác, ăn mòn titan không phải chuyện "có hay không". Đó là chuyện titan đang làm việc trong môi trường nào, ở nhiệt độ bao nhiêu. Chọn titan mà bỏ qua bước này, bạn dễ trả giá bằng thiết bị hỏng sớm và lô hàng lỗi.
1.1. Lớp màng TiO2 bảo vệ titan như thế nào?
Titan tự tạo một lớp màng oxit (chủ yếu TiO2) ngay khi tiếp xúc không khí hoặc nước. Lớp màng mỏng, bám chắc và tự lành nếu bị trầy, miễn là môi trường còn oxy hoặc hơi ẩm.
Chính lớp màng này quyết định khả năng chống ăn mòn của titan. Mọi dạng ăn mòn titan đều bắt đầu từ một trong hai kịch bản. Một là màng bị hòa tan (fluoride, axit khử). Hai là màng không thể tái tạo (môi trường khan, thiếu oxy trong kẽ hở).
1.2. Ăn mòn titan khác gỉ sét ở thép thế nào?
Gỉ sét là oxit sắt xốp, bong tróc và để oxy tiếp tục ăn sâu vào thép. Titan không tạo gỉ kiểu đó. Khi ăn mòn titan xảy ra, bề mặt thường mỏng dần, rỗ tại kẽ hở, đổi màu hoặc giòn đi, không có lớp gỉ đỏ.
Vì vậy câu hỏi titan có bị gỉ không và câu hỏi titan có bị ăn mòn không là hai câu hỏi khác nhau. Titan gần như không gỉ, nhưng vẫn có thể bị ăn mòn.
2. Bảng tra nhanh: ăn mòn titan xảy ra ở môi trường nào?
Bảng dưới tổng hợp hành vi của titan Grade 2 (mác phổ biến nhất cho giỏ, bồn, ống) theo từng nhóm môi trường. Dùng bảng này để sàng lọc nhanh rủi ro ăn mòn titan trước khi đặt hàng.
|
Môi trường |
Titan Grade 2 |
Ngưỡng / ghi chú |
|
Nước biển, nước muối ở nhiệt độ thường |
Rất bền |
Tốc độ ăn mòn đều dưới 0,0005 mm/năm (HonTitan) |
|
Clo ướt, hypoclorit, chất tẩy |
Rất bền |
Không dùng với clo khô |
|
Axit nitric, axit cromic (axit oxy hóa) |
Rất bền |
Tăng ăn mòn khi nóng 190-240°C (Jeterry) |
|
Axit hữu cơ, dung dịch kiềm vừa |
Bền |
Kiềm rất đặc thì không phù hợp |
|
HCl, H2SO4 loãng, nguội |
Thận trọng |
H2SO4 chỉ khoảng 5% ở nhiệt độ phòng |
|
HCl, H2SO4 nóng hoặc đậm đặc |
Không dùng Grade 2 |
Cân nhắc Grade 7 hoặc vật liệu khác |
|
Dung dịch clorua trên 80°C có kẽ hở |
Rủi ro ăn mòn kẽ hở |
Grade 1-4 an toàn dưới 80°C (ATI) |
|
Fluoride, axit HF |
Không dùng |
Mọi mác titan đều bị tấn công |
|
Clo khô, methanol khan, axit nitric bốc khói đỏ |
Không dùng |
Rủi ro nứt, cháy |
|
Oxy nguyên chất |
Không dùng |
Titan dễ cháy trong oxy (ATI) |
3. 7 môi trường gây ăn mòn titan nguy hiểm nhất
Bảy nhóm dưới đây là các nguyên nhân ăn mòn titan được tài liệu kỹ thuật ghi nhận nhiều nhất. Mỗi mục có cơ chế, ngưỡng và cách xử lý.
3.1. Fluoride và axit HF
Fluoride là "khắc tinh" số một của titan. Ion F- hòa tan trực tiếp màng TiO2, nên mọi mác titan đều bị tấn công, kể cả mác có Pd.
Nguy hiểm ở chỗ fluoride hay "ẩn" trong hóa chất nhà máy. Ví dụ: dung dịch tẩy gỉ có NH4HF2, bể mạ chứa fluoborate, bể crom có xúc tác fluoride. Theo nhà cung cấp giỏ anode titan HonTitan, titan không dùng được trong bể chứa HF hoặc NH4HF2 vì fluoride ăn mòn titan rất nhanh. Vật liệu thay thế cho bể fluoride cần được nhà cung cấp hóa chất xác nhận; thiết bị bể loại này thường làm bằng CPVC, PP hoặc PTFE (bằng sáng chế US 4786324).
3.2. Axit khử mạnh: HCl, H2SO4 nóng hoặc đậm đặc
Axit khử không cung cấp oxy để vá màng TiO2, nên màng mất dần và titan bị ăn mòn đều. Tốc độ tăng nhanh theo nồng độ và nhiệt độ.
Số liệu tham khảo từ nhà sản xuất Jeterry Titanium: titan chịu được H2SO4 20% ở 0°C, chỉ khoảng 5% ở nhiệt độ phòng, và chỉ 0,2% ở 100°C. Với HCl, HonTitan cho biết Grade 2 bị tấn công khi nồng độ vượt khoảng 5% và nhiệt độ trên 50°C. Vì vậy ăn mòn titan trong bể tẩy axit nóng là kịch bản rất hay gặp.
3.3. Dung dịch clorua nóng: ăn mòn kẽ hở
Ăn mòn kẽ hở là giới hạn thực tế quan trọng nhất của titan trong ngành hóa chất. Dạng ăn mòn titan này xảy ra trong khe hẹp, nơi dung dịch tù đọng, thiếu oxy và pH giảm.
Theo ATI, titan Grade 1-4 thường không bị ăn mòn kẽ hở dưới 80°C ở mọi pH. Mác có Pd (Grade 7, 11, 16, 17) không bị dưới 250°C khi pH lớn hơn 1. Theo Total Materia, kẽ hở thường sinh ra từ cặn bám, mối ghép kim loại, mối hàn thiết kế kém và gioăng mặt bích.
3.4. Kiềm đặc nóng và điều kiện hấp thụ hydro
Titan chịu kiềm vừa rất tốt, nhưng kiềm rất đặc thì không phù hợp. Rủi ro lớn hơn là hấp thụ hydro: titan hút hydro, tạo hydrua và giòn đi.
ATI cho biết hấp thụ hydro thường xảy ra khi nhiệt độ trên 80°C. Kèm theo đó là một trong ba điều kiện: titan ghép điện với kim loại hoạt động hơn, có dòng điện áp đặt, hoặc pH dưới 3 hay trên 12. Mác cường độ cao như Ti-6Al-4V nhạy hơn Grade 1 và Grade 2.
3.5. Môi trường khan: clo khô, methanol khan, axit nitric bốc khói đỏ
Không có nước thì màng TiO2 không tái tạo được. Khi đó ăn mòn titan diễn ra rất nhanh, thậm chí gây cháy nổ. Đây là lý do nhiều quy trình an toàn cấm dùng titan cho đường ống clo khô.
Theo Vũ Tấn Titanium, methanol có thể gây nứt do ăn mòn ứng suất ở titan khi hàm lượng nước dưới 1,5%. Axit nitric bốc khói đỏ, N2O4, brom và flo khí cũng thúc đẩy nứt. Clo khô phản ứng mạnh với titan, trong khi clo ướt lại an toàn.
3.6. Oxy nguyên chất và nhiệt độ cao
Titan là kim loại hoạt động, được bảo vệ nhờ màng oxit. Ở nhiệt độ cao, ăn mòn titan chuyển sang dạng oxy hóa và giòn hóa bề mặt. Trong dòng oxy nguyên chất, titan có thể bắt cháy, nên ATI khuyến cáo không dùng.
Ở nhiệt độ cao trong không khí, oxy khuếch tán vào kim loại, tạo lớp "alpha case" cứng và giòn. Theo một nghiên cứu trên ScienceDirect, ngay cả hợp kim titan-nhôm chịu nhiệt cũng bị giới hạn nhiệt độ làm việc quanh 600°C do oxy hóa.
3.7. Bể mạ vận hành sai: điện áp cao, giỏ thiếu anode
Trong bể mạ, giỏ titan đứng ở cực dương nên chịu thêm tác động điện hóa. Theo Products Finishing, màng oxit bắt đầu hòa tan khi điện áp vượt khoảng 25 V DC. Với bể chứa clorua, ngưỡng này thấp hơn nhiều: Corrosionpedia lưu ý điện áp đánh thủng thấp của titan trong môi trường clorua và nêu mức vận hành khoảng 8 V cho anode titan phủ platin. Vì vậy, bể kẽm clorua hoặc niken nhiều clorua cần theo dõi điện áp sát hơn bể sulfate.
Cùng nguồn Products Finishing chỉ ra các nguyên nhân khác: giỏ không được nạp đầy anode, sulfate vượt 20%, giỏ quá sát thành bể và khuấy kém. Đây là nhóm ăn mòn titan do vận hành, không phải do vật liệu kém. Nhóm này cũng dễ kiểm soát nhất nếu có quy trình kiểm tra.
4. 4 hiểu lầm phổ biến về ăn mòn titan
Nhiều tài liệu tiếng Việt về ăn mòn titan, kể cả phiên bản cũ của bài viết này, mô tả sai một số điểm. Cinvico đính chính lại dựa trên nguồn kỹ thuật.
-
Hiểu lầm 1: "Titan ngâm nước biển lâu sẽ bị phá màng." Sai ở nhiệt độ thường. ATI ghi nhận hàng triệu feet ống titan trong bình ngưng nhà máy điện chưa có ca hỏng do ăn mòn phía nước làm mát. Rủi ro chỉ đáng kể khi nóng trên 80°C và có kẽ hở.
-
Hiểu lầm 2: "Ion sắt, ion đồng làm titan ăn mòn nhanh hơn." Ngược lại. Theo Vũ Tấn, một lượng nhỏ ion kim loại đa hóa trị trong HCl hoặc H2SO4 lại ức chế ăn mòn titan hiệu quả.
-
Hiểu lầm 3: "Ghép titan với kim loại khác thì titan bị ăn mòn điện hóa." Titan thường đóng vai cực âm (cathode). ATI xác nhận titan không bị ăn mòn galvanic nhưng làm kim loại ghép cùng (thép, nhôm) ăn mòn nhanh hơn.
-
Hiểu lầm 4: "NaOH là nước vôi." NaOH là xút ăn da. Nước vôi là Ca(OH)2. Titan chịu kiềm vừa tốt, chỉ kiềm rất đặc và nóng mới là vấn đề.
5. Ăn mòn titan trong bể xi mạ: giỏ titan dùng được bể nào?
Giỏ titan dùng được cho phần lớn bể mạ niken, đồng axit, kẽm clorua và crom không fluoride. Không dùng cho bể có fluoride hoặc fluoborate. Đây là phần mà người vận hành dây chuyền mạ cần nhất, vì phần lớn ca ăn mòn titan họ gặp đều nằm ở đây.
5.1. Bảng tương thích giỏ titan xi mạ theo loại bể
|
Loại bể |
Giỏ titan Grade 2 |
Ghi chú |
|
Niken Watts, niken sulfamate |
Dùng được |
Giữ giỏ luôn đầy anode niken |
|
Đồng axit (sulfate) |
Dùng được |
Theo dõi điện áp bể |
|
Kẽm axit clorua |
Dùng được |
Phù hợp điện phân kẽm clorua (HonTitan) |
|
Crom không fluoride |
Dùng được |
Kiểm tra định kỳ tiếp điểm |
|
Crom có xúc tác fluoride |
Không dùng |
Fluoride hòa tan màng TiO2 |
|
Bể fluoborate (thiếc, chì, đồng) |
Không dùng |
Titan không tự thụ động được |
|
Dung dịch tẩy có HF, NH4HF2 |
Không dùng |
Dùng giỏ, gá nhựa chịu fluoride theo khuyến nghị nhà cung cấp hóa chất |
Nguồn tổng hợp: HonTitan, Products Finishing, bằng sáng chế US 4569744 về giỏ anode cho bể fluoborate.
Nếu dây chuyền của bạn có cả bể tẩy fluoride, hãy tách riêng giỏ và gá cho bể đó. Một lần nhúng nhầm có thể làm mỏng thành lưới titan đáng kể. Lưu ý: giỏ titan dùng trong bể mạ khác với công nghệ mạ titan phủ lớp titan lên bề mặt chi tiết.
5.2. 5 nguyên nhân giỏ titan bị thủng, mòn nhanh
-
Nhiễm fluoride từ hóa chất phụ gia, nước rửa hoặc bể tẩy đặt cạnh.
-
Giỏ không đầy anode, phần lưới titan trống phải dẫn dòng trực tiếp.
-
Điện áp bể quá cao, vượt ngưỡng chịu của màng oxit.
-
Nồng độ sulfate hoặc axit vượt định mức sau thời gian dài bổ sung hóa chất.
-
Giỏ kém chất lượng hoặc pha tạp. Bạn có thể xem cách phân biệt giỏ titan thật giả trước khi nhập hàng.
5.3. Dấu hiệu nhận biết ăn mòn titan sớm trên giỏ mạ
Phát hiện sớm giúp bạn thay giỏ theo kế hoạch, thay vì dừng dây chuyền đột ngột. Năm dấu hiệu dưới đây cho thấy ăn mòn titan đang diễn ra.
|
Dấu hiệu |
Nguyên nhân thường gặp |
Việc cần làm |
|
Lưới mỏng đều, sợi lưới nhỏ dần |
Axit khử quá nồng độ, nhiễm fluoride |
Phân tích bể, kiểm tra ion F- |
|
Rỗ, thủng cục bộ tại vùng trống anode |
Giỏ không đầy, lưới dẫn dòng trực tiếp |
Nạp anode đủ, rút ngắn chu kỳ bổ sung |
|
Rỗ tại mối ghép, dưới cặn |
Ăn mòn kẽ hở |
Vệ sinh cặn, xem lại thiết kế mối ghép |
|
Móc treo đổi màu, nóng khi chạy |
Tiếp điểm kém, điện áp cục bộ cao |
Làm sạch tiếp điểm, kiểm tra thanh cái |
|
Giỏ giòn, gãy khi uốn nhẹ |
Hấp thụ hydro |
Kiểm tra dòng ngược, pH và nhiệt độ bể |
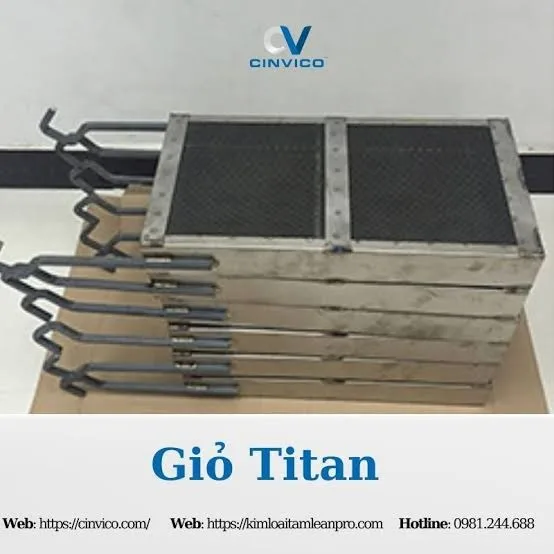
=> Sản phẩm: GIỎ TITAN
6. Chọn mác titan nào để hạn chế ăn mòn titan?
Chọn mác là cách rẻ nhất để phòng ăn mòn titan. Grade 2 đủ cho đa số giỏ mạ và thiết bị nước biển. Chuyển sang Grade 7 hoặc Grade 12 khi có axit khử hoặc clorua nóng. Với fluoride, không mác titan nào dùng được.
|
Mác titan |
Thành phần chính |
Điểm mạnh |
Nên dùng khi |
|
Grade 1 |
Titan nguyên chất, mềm nhất |
Dễ tạo hình nhất |
Chi tiết uốn phức tạp, tải nhẹ |
|
Grade 2 |
Titan nguyên chất phổ biến |
Cân bằng độ bền, giá, gia công |
Giỏ mạ, bồn, ống nước biển dưới 80°C |
|
Grade 7 / 11 |
Titan + Pd |
Chống kẽ hở tới 250°C, bền trong axit khử |
Clorua nóng, HCl, H2SO4 loãng nóng |
|
Grade 12 |
Ti-0,3Mo-0,8Ni |
Chống kẽ hở tốt hơn Grade 2 |
Nước muối nóng, thiết bị trao đổi nhiệt |
|
Grade 5 |
Ti-6Al-4V |
Cường độ cao |
Kết cấu chịu lực, hạn chế môi trường hydro |
Ví dụ chọn mác: bể rửa dùng nước muối 90°C, giỏ có nhiều mối ghép chồng. Grade 2 vượt ngưỡng 80°C nên có rủi ro ăn mòn kẽ hở. Phương án: chuyển Grade 7 hoặc Grade 12, hoặc thiết kế lại mối ghép để bỏ kẽ hở.
Titan hay inox 316 cho thiết bị tiếp xúc hóa chất? Nhiều xưởng chọn inox 316 vì giá, rồi phải thay sau vài mùa vì rỗ. Titan đắt hơn nhưng loại được rủi ro rỗ, miễn là bạn kiểm soát đúng các điều kiện ăn mòn titan ở mục 3. Bảng dưới giúp bạn so sánh trước khi quyết định.
|
Tiêu chí |
Titan Grade 2 |
Inox 316 |
|
Rỗ trong dung dịch clorua |
Gần như không rỗ ở nhiệt độ thường và ấm |
Rỗ, nứt ứng suất khi Cl- trên khoảng 200 ppm và trên 60°C (Arcus CNC) |
|
Axit nitric 65% nhiệt độ phòng |
Dưới 0,025 mm/năm (Arcus CNC) |
Chấp nhận được ở mức giới hạn |
|
Fluoride, HF |
Không dùng |
Không dùng |
|
Tiếp xúc kim loại khác |
Là cực âm, làm kim loại kia ăn mòn |
Có thể bị ăn mòn khi ghép với titan |
|
Gia công |
Cần hàn TIG khí trơ, bù đàn hồi lớn |
Gia công quen thuộc, chi phí thấp hơn |
Khi môi trường vượt giới hạn titan, hãy đổi vật liệu thay vì cố dùng. Fluoride: nhựa chịu fluoride như PP, CPVC, PTFE. Axit sulfuric đặc và nóng: theo Arcus CNC, hợp kim niken cao được ưu tiên. Môi trường nhẹ hơn, ngân sách hạn chế: tham khảo các mác inox như 316, hoặc so sánh inox 304 và 201 cho thiết bị phụ trợ khô.
7. Cách thử mẫu để biết ăn mòn titan trong bể của bạn nhanh hay chậm
Bảng tra chỉ cho biết xu hướng; mỗi bể có phụ gia riêng nên mức ăn mòn titan thực tế có thể khác. Cách chắc chắn nhất là ngâm mẫu titan (coupon) ngay trong bể thật, rồi tính tốc độ ăn mòn theo khối lượng hao hụt. Phương pháp này dựa trên ASTM G31-21 (hướng dẫn thử ăn mòn ngâm trong phòng thí nghiệm) và cách tính trong ASTM G1-03(2017)e1.
7.1. Quy trình 5 bước thử mẫu coupon
-
Chuẩn bị mẫu cùng mác với giỏ dự định mua, ví dụ tấm 50 x 25 x 1 mm, đo kích thước và cân chính xác tới 0,1 mg.
-
Treo mẫu trong bể bằng dây nhựa, không chạm thành bể hay kim loại khác để tránh sai lệch galvanic.
-
Ngâm đủ lâu, tối thiểu 14 ngày (336 giờ) ở điều kiện vận hành bình thường.
-
Làm sạch và cân lại, ghi hao hụt khối lượng, chụp ảnh bề mặt để tìm rỗ cục bộ.
-
Tính tốc độ ăn mòn theo công thức bên dưới và so với ngưỡng chấp nhận của xưởng.
7.2. Công thức tính tốc độ ăn mòn titan
Tốc độ ăn mòn (mm/năm) = 87.600 x W / (A x T x D)
Trong đó W là khối lượng hao hụt (g), A là diện tích bề mặt mẫu (cm²), T là thời gian ngâm (giờ), D là khối lượng riêng (titan khoảng 4,51 g/cm³).
Ví dụ: mẫu 50 x 25 x 1 mm có diện tích khoảng 26,5 cm². Sau 336 giờ, mẫu hao hụt 5 mg (0,005 g). Tốc độ ăn mòn = 87.600 x 0,005 / (26,5 x 336 x 4,51) ≈ 0,011 mm/năm. Với lưới titan dày 1 mm, mức này cho thấy ăn mòn titan đều không phải yếu tố giới hạn tuổi thọ giỏ.
Nếu mẫu hao hụt đều thấp nhưng xuất hiện rỗ cục bộ, đó vẫn là ăn mòn titan cần xử lý: nguyên nhân thường là kẽ hở hoặc tiếp điểm. Kết quả đó quan trọng hơn con số trung bình.
8. Thiết kế, gia công và bảo trì để giảm ăn mòn titan
Chọn đúng mác mới là một nửa việc phòng ăn mòn titan. Nửa còn lại là thiết kế không tạo kẽ hở, gia công sạch và kiểm tra định kỳ.
8.1. Thiết kế tránh kẽ hở, cách điện với thép
-
Ưu tiên mối hàn liền, ngấu hết chiều dày thay vì ghép chồng hoặc bắt vít trong vùng ngập dung dịch nóng.
-
Không để cặn bám lâu trên bề mặt: cặn tạo kẽ hở y như mối ghép.
-
Cách điện khi titan tiếp xúc thép, nhôm trong dung dịch dẫn điện để tránh làm hỏng kim loại kia.
8.2. Gia công titan: hàn TIG khí trơ, chống nhiễm bẩn
ATI khuyến nghị hàn titan bằng TIG với khí trơ tinh khiết (argon hoặc heli) và nên có khí bảo vệ phía sau mối hàn. Bề mặt phải sạch dầu mỡ trước khi hàn. Bạn có thể xem thêm sự khác nhau giữa hàn TIG và MIG.
Theo ATI, titan có mô đun đàn hồi bằng khoảng một nửa thép nên đàn hồi ngược lớn khi chấn gấp. Titan cũng dễ bó dính khuôn hơn inox, cần bôi trơn kỹ và bán kính uốn rộng hơn.
8.3. Checklist kiểm tra giỏ titan định kỳ
-
Kiểm tra thành lưới có mỏng, rách, đổi màu bất thường.
-
Kiểm tra móc treo và tiếp điểm có bị ăn mòn hay tiếp xúc kém.
-
Đo điện áp bể và so với định mức.
-
Phân tích bể định kỳ, đặc biệt ion fluoride và nồng độ axit.
-
Bổ sung anode kịp thời để giỏ luôn đầy.
Khu vực chứa hóa chất cạnh dây chuyền mạ cũng cần kiểm soát rò rỉ, nhất là hóa chất chứa fluoride gây ăn mòn titan. Đối chiếu yêu cầu kho hóa chất đạt chuẩn và tham khảo cách tính dung tích khay chống tràn cho khu vực này.
=> Sản phẩm: KHAY CHỐNG TRÀN HÓA CHẤT
9. Đặt gia công giỏ titan theo bản vẽ tại Cinvico
Cinvico nhận gia công giỏ titan dạng đứng, ngang và hình trụ theo kích thước bể của bạn. Để báo giá nhanh và loại trừ rủi ro ăn mòn titan ngay từ khâu thiết kế, hãy gửi các thông tin sau.
|
Thông tin cần gửi |
Vì sao cần |
|
Loại bể và thành phần hóa chất |
Loại trừ fluoride, chọn đúng mác titan |
|
Nhiệt độ vận hành |
Đánh giá rủi ro ăn mòn kẽ hở |
|
Kích thước giỏ (R x S x C) và số lượng |
Tính vật tư, thời gian gia công |
|
Loại anode (viên, cục, thanh) |
Chọn mắt lưới; ví dụ lưới 10 x 5 mm giữ được niken viên S-Rounds (HonTitan) |
|
Kiểu móc treo, thanh cái |
Thiết kế tiếp điểm |
|
Bản vẽ hoặc ảnh mẫu |
Gia công đúng hình dạng |
Bạn chưa có bản vẽ? Tham khảo hướng dẫn đọc bản vẽ kim loại tấm hoặc gửi ảnh chụp giỏ cũ kèm kích thước.
Quy trình đặt hàng tại Cinvico gồm 6 bước:
-
Liên hệ và tư vấn: phản hồi trong 30 phút giờ làm việc qua điện thoại, Zalo hoặc email.
-
Báo giá và xác nhận: báo giá trong ngày, kèm thông số, thời gian giao và điều kiện.
-
Ký hợp đồng và đặt cọc: hợp đồng có điều khoản bảo hành, giao hàng, thanh toán.
-
Sản xuất: gia công đúng thông số đã chốt, QC kiểm tra trước khi xuất xưởng.
-
Giao hàng: giao toàn quốc, hỗ trợ lắp đặt và hướng dẫn sử dụng.
-
Nghiệm thu và bảo hành: nghiệm thu cùng khách, hỗ trợ kỹ thuật trong thời gian sử dụng.
Bạn đang cần giỏ titan cho bể mạ niken, đồng hay kẽm?
Cinvico gia công trực tiếp tại xưởng Hoài Đức, Hà Nội:
-
Báo giá trong ngày làm việc, giá tận xưởng
-
Gia công theo bản vẽ: giỏ đứng, giỏ ngang, giỏ hình trụ
-
Tư vấn loại bể, loại trừ môi trường gây ăn mòn titan trước khi sản xuất
-
Giao hàng và hỗ trợ lắp đặt
=> Xem sản phẩm: GIỎ TITAN
Liên hệ / Zalo báo giá: 0981.244.688
Kết luận
Ăn mòn titan không phải chuyện hiếm, nhưng luôn có nguyên nhân rõ ràng: fluoride, axit khử, clorua nóng có kẽ hở, điều kiện hút hydro, môi trường khan, oxy nguyên chất hoặc bể mạ vận hành sai. Loại trừ bảy nhóm này bằng bảng tra, chọn đúng mác, thử mẫu coupon ngay trong bể và thiết kế không kẽ hở, bạn kiểm soát được ăn mòn titan thay vì chờ giỏ thủng. Gửi thông tin bể cho Cinvico qua Zalo 0981.244.688 để được tư vấn và báo giá giỏ titan trong ngày làm việc.
Câu hỏi thường gặp
Titan có bị gỉ không?
Titan gần như không gỉ vì không tạo oxit sắt xốp như thép. Tuy vậy titan vẫn có thể bị ăn mòn trong fluoride, axit khử nóng hoặc môi trường khan.
Titan có tan trong axit không?
Titan bền trong axit oxy hóa như HNO3. Titan bị ăn mòn trong HF ở mọi nồng độ và trong HCl, H2SO4 nóng hoặc đậm đặc.
Titan có bị ăn mòn trong nước biển không?
Ở nhiệt độ thường, ăn mòn titan trong nước biển gần như không đáng kể. Rủi ro chỉ xuất hiện khi nước biển nóng trên khoảng 80°C và có kẽ hở tù đọng.
Giỏ titan dùng được bao lâu?
Tuổi thọ phụ thuộc loại bể, điện áp và cách vận hành, nên không có con số cố định. Cách ước tính đúng là thử mẫu coupon trong bể rồi tính tốc độ ăn mòn titan theo mm/năm, sau đó so với chiều dày lưới.
Titan hay inox 316 bền hơn trong hóa chất?
Trong nước biển, clo ướt và clorua ấm, titan bền hơn inox 316 rõ rệt. Trong axit khử nóng, cả hai đều cần cân nhắc mác đặc biệt, và rủi ro ăn mòn titan phải được đánh giá theo nồng độ thực tế.


